



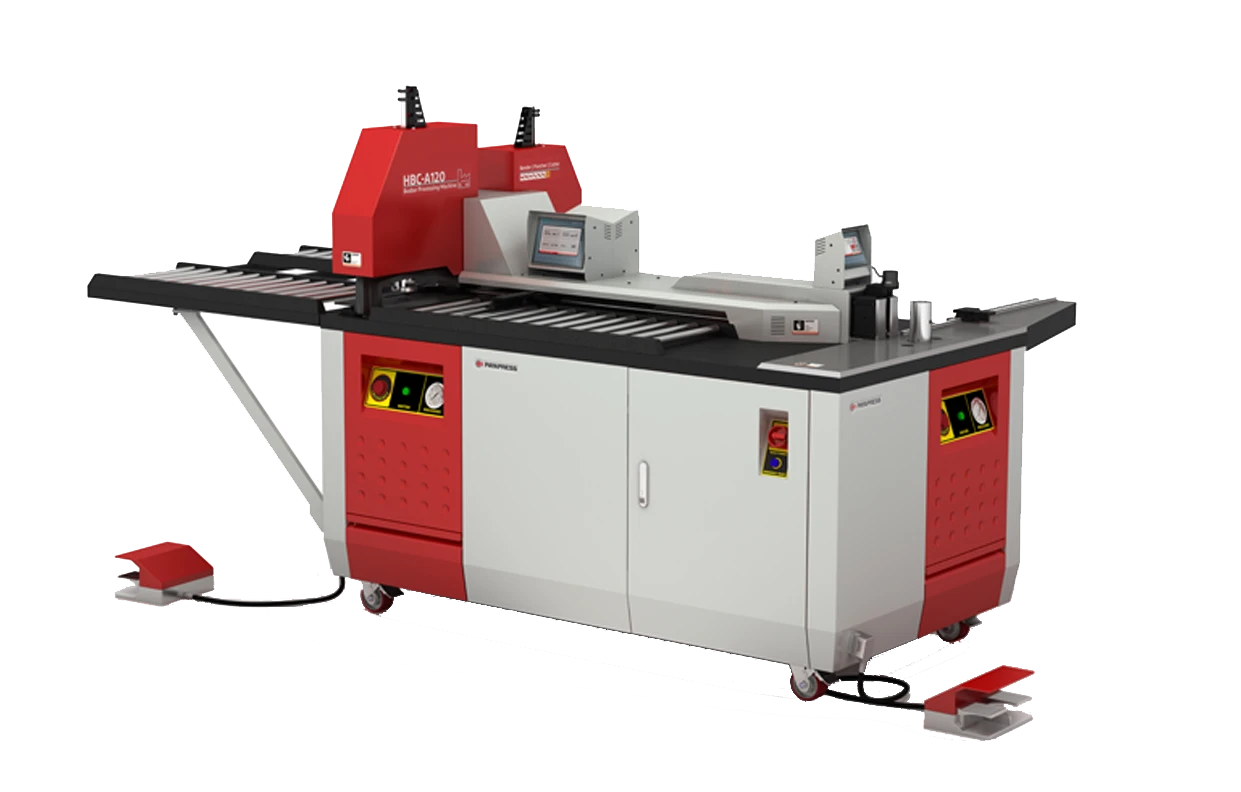
DIN ray kesme makinesi seçimi yapan pano atölyelerinin çoğunda ray ile kablo kanalı aynı tezgâhta, hatta çoğu zaman aynı aletle kesilir. Oysa bu iki malzeme kesim anında neredeyse zıt davranır. Ray, galvanizli çelikten ya da alüminyumdan bükülmüş ince cidarlı bir profildir; kanal ise sert PVC’den çekilmiş, yan duvarları dişli bir kutu kesittir. Sonuç atölyede herkesin tanıdığı tablodur: biri temiz çıkar, öteki ezilir ya da çatlar.
Bu yüzden doğru makine katalogu karşılaştırmasıyla değil, kendi malzemeni tanımakla seçilir. Bu rehberde önce ray ve kanal aynı makineyle kesilir mi sorusunu cevaplıyoruz. Ardından gerçekten fark yaratan özellikleri sırayla ele alıyoruz. Hedef tek cümlelik: kestiğin ray, montajda ek işlem istemeden yerine otursun.
Dinlemeyi mi tercih edersiniz? Bu makalenin devamının sesli versiyonunu aşağıdan dinleyebilirsiniz.
Ray Kesimi Neden Ayrı Bir Ekipman İster?
Doğru aletle ray kesimi talaş çıkarmadan, ardından temizlik gerektirmeden ve birkaç saniyede biter; bunu mümkün kılan şey, rayın kendi kesitine uyan bir kesme ağzıdır. Farkı görmek için atölyede fiilen kullanılan alternatiflere bakmak yeterli:
- Demir testeresi. Yavaştır. Dik açıyı elle tutturmak zorundasın ve kesim yüzeyinde neredeyse her zaman çapak kalır.
- Taşlama ve kesme diski. Hızlıdır ama ısı üretir. Isı, kesim bölgesinin çevresindeki galvaniz kaplamaya zarar verir; korozyon genellikle tam orada başlar. Üstüne kıvılcım ve toz gelir.
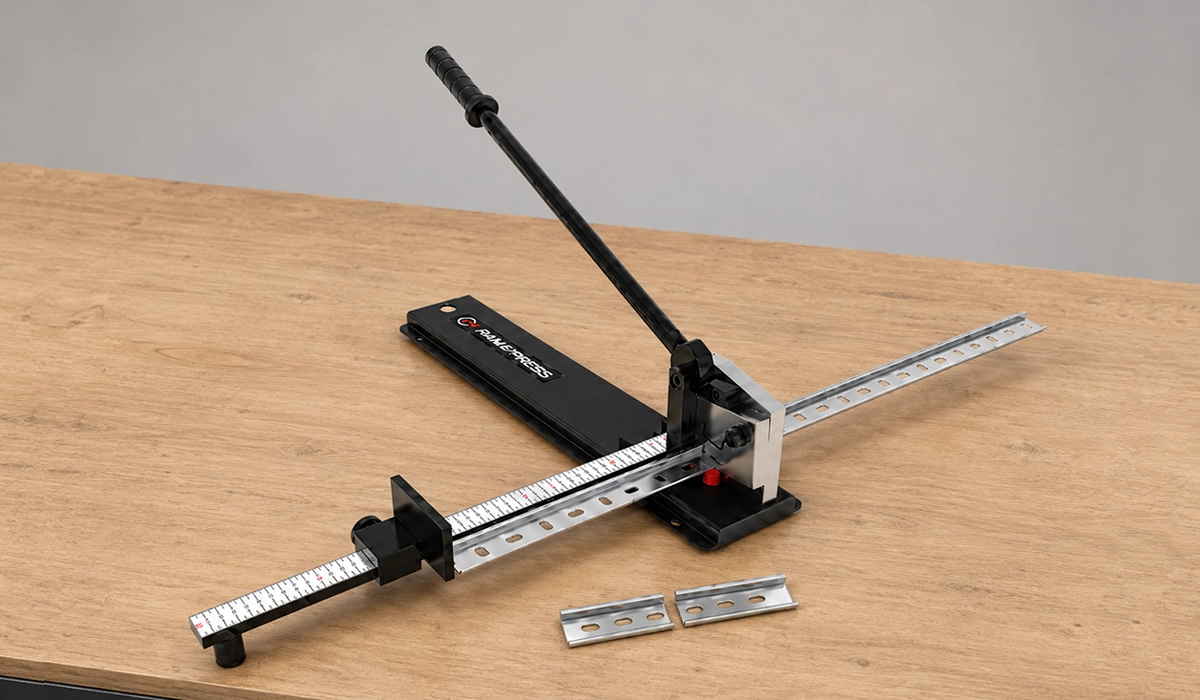
- Profiline uygun kesme aparatı. Rayı kendi kesiti boyunca makaslar. Talaş çıkmaz, ısı oluşmaz, kesim yüzeyi temiz kalır.
Burada gözden kaçan nokta şu: klemens rayı kesme aparatı aslında bir hız aleti değildir. Asıl işi kalite ve tekrarlanabilirliktir. Tek bir ray kesmek için özel bir aparata gerek yoktur; demir testeresi de işi görür. Fark, aynı gün kırk ray kesmen gerektiğinde ortaya çıkar. Talaşsız kesim ile testereyle kesim arasındaki mesafe o zaman ölçülebilir hâle gelir: kırk kesimin her birinde eğe, süpürge ve ölçü kontrolü ya vardır ya yoktur.
Bu noktadan sonra DIN ray kesme makinesi seçimi beş eksen üzerinden yapılır: profil uyumu, kesim kalitesi, tekrarlanabilirlik, fire ve tahrik tipi.
DIN ray kesme makinesi nasıl seçilir diye soruyorsan cevap bu beş eksenin toplamında; tek bir üstün özellikte değil. Yazının geri kalanı eksenleri sırayla açıyor. Ama önce, atölyelerin en çok takıldığı soruyu netleştirmek gerekiyor.
Ray ve Kanal Aynı Makineyle Kesilir mi?
Kesilir, ama yalnızca makinede her malzemeye uygun bir kesme ağzı varsa. Ölçüt, kesim yüzeyinde metalde ezilme, PVC’de çatlama kalmamasıdır. Çelik ray ile plastik kanal arasındaki fark, tabloda yan yana konunca daha açık görünüyor:
| DIN ray (metal) | Kablo kanalı (sert PVC) | |
|---|---|---|
| Malzeme | Galvanizli çelik veya alüminyum | Sert PVC |
| Kesit yapısı | İnce cidarlı, bükümlü açık profil | Yan duvarları dişli kutu kesit |
| Kesimde asıl risk | Kesitin ezilmesi ve çapak | Çatlama, dişlerin kopması |
| Uygun kesme yaklaşımı | Profile uyan kesme ağzı, rayın sabitlenmesi | Soğuk ve düzgün destekli kesim |
| Kesim sonrası kontrol | Yüzey dik ve çapaksız mı? | Dişler sağlam, kenar çatlaksız mı? |
Tablonun söylediği şey basit: metal ezilmeye, PVC kırılmaya eğilimlidir. Birini iyi kesen ağız, diğerinde aynı sonucu vermeyebilir.
Piyasada bu iki iş çoğu zaman tek bir kategori altında satılıyor. Bazı ray ve kanal kesme makineleri gerçekten ikisini de iyi yapar. Bazıları ise birinde iyi, ötekinde idare eder. Satın alırken sorman gereken soru tektir: iki malzeme için ayrı kesme ağzı ya da ayrı istasyon var mı, yoksa ikisi de aynı ağızla mı kesiliyor?
Bu sorunun cevabı tezgâhın üzerinde de görülebilir. Ayrı istasyonu olan bir makinede kanal için farklı bir yuva ve farklı bir destek düzeni bulunur. Tek ağızlı bir makinede ise iki malzeme aynı yuvaya girer; kanalın ezilmeden kesilmesi o zaman operatörün dikkatine kalır.
Karar kuralı da hacimden çıkar. Kanal hacmin düşük, ray hacmin yüksekse, ray odaklı bir makine alıp kanalı ayrı bir makasla kesmek genellikle daha iyi sonuç verir. İki hacim de yüksekse, iki ayrı istasyonu olan bir çözüm daha doğrudur.
Hangi Profilleri Keseceksin?
Atölyedeki her profilin aynı tezgâhta kesilebilmesi, makinenin kabul ettiği profil listesinin senin kullandığın profillerin tamamını kapsamasına bağlıdır. Bunu garantilemenin tek yolu, satın almadan önce profil envanterini çıkarmaktır. DIN ray kesme makinesi seçimi sırasında bu listeyi masaya koymadan teklif karşılaştırmak, yarım bilgiyle karar vermek demektir.
Peki hangi DIN ray profilleri kesilebilir? Makinenin kabul listesinde araman gereken, ölçüleri TS EN 60715 ile standartlaşmış yaygın profiller şunlardır:
- 35 × 7,5 mm — en yaygın şapka profil
- 35 × 15 mm — daha ağır cihazlar için yüksek sırtlı şapka profil
- 15 × 5,5 mm — dar alanlar için minyatür profil
- G profil — 32 mm genişliğinde, bazı klemens ve ekipman serilerinde kullanılır
Bunlara ek olarak bazı aparatlarda 10 × 3 mm gibi yassı toplama barası için ayrı bir kesme yuvası bulunur. Bu senin için bir artı olabilir, ama standart özellik sanma.
Envanteri çıkarırken üç noktaya dikkat et. Birincisi: profil değişimi kalıp değişimi gerektiriyor mu? Gerektiriyorsa, gün içinde sık profil değiştiren bir atölyede ayar süresi sessizce birikir.
İkincisi, paslanmaz ray kesilebilir mi sorusudur. Genellikle hayır. Birçok kesme aparatının teknik dokümanı, paslanmaz çelik rayların bu aletle kesilmemesi gerektiğini açıkça belirtir. Paslanmaz kullanıyorsan bunu sipariş öncesinde sormak zorundasın.
Üçüncüsü alüminyum raydır. Daha yumuşak olduğu için aynı ağızla kesildiğinde ezilme riski çelik raya göre yüksektir. Envanterini çıkarmadan yapılan bir seçim, yılın bir noktasında “bu rayı bu makineyle kesemiyoruz” cümlesiyle karşılaşır.
Kesim Kalitesi: Çapak ve Dik Açı
Kesilen rayın ek işlem görmeden montaja gitmesi iki ölçüte bağlıdır: kesim yüzeyinin çapaksız olması ve kesimin tam 90 derecede yapılması. İkisini de belirleyen şey, makinenin kesim anında rayı ne kadar iyi sabit tuttuğudur.
Önce çapaklı kesim neden sorun çıkarır, ona bakalım. Kesim yüzeyinde kalan keskin kenar üç ayrı sorun üretir:
- Durdurucu tam oturmaz. Ray ucundaki çapak, uç durdurucunun düzgün oturmasını engeller. Klemens grubu zamanla kayar ve bunu genellikle sahada fark edersin.
- El kesiği riski doğar. Montaj sırasında da, yıllar sonraki bakımda da ray ucu elle tutulur.
- Ek işlem gerekir. Çapağı eğeyle temizlersen, makineden kazandığın süreyi tam orada geri vermiş olursun.
Çapaklı ile çapaksız kesim arasındaki fark tek bir rayda küçük görünür. Pano başına onlarca ray ucu düşündüğünde ise hem süre hem güvenlik açısından belirleyici hâle gelir.
Kesim açısı 90 derece olmazsa ne olur? Ray montaj plakasına tam oturmaz ve uçta boşluk kalır. Bu boşluk tek bir rayda göze batmaz; yan yana duran raylarda hizasızlık olarak ortaya çıkar.
Makinenin bunu nasıl sağladığına gelince: ray kesim anında kaymamalı ve dönmemelidir. Bunu sağlayan, sağlam bir sabitleme düzeni ile ayarlanabilir boy cetvelidir. Ray kesim sırasında dönerse hem açı hem ölçü aynı anda bozulur.
Satın alırken en kısa yol numune kesim istemektir. Katalogda çapaksız kesim yazmayan makine yok; kesilmiş bir parça ise gerçeği on saniyede gösterir.
Tekrarlanabilirlik: Boy Cetveli ve Dayama
Kırk rayın kırkının aynı boyda çıkması, ölçünün her parçada yeniden alınmamasına bağlıdır. Bunun yolu da ayarlanabilir dayamanın bir kez kurulup parti boyunca korunmasıdır.
Asıl zaman kaybı kesimde değildir. Kesim saniyeler sürer; zaman, her parçayı ayrı ayrı ölçüp işaretlemekte gider. İki yöntemi yan yana koyunca durum netleşiyor.
Ölçerek kesme. Her parça şerit metreyle ölçülür ve işaretlenir. Her ölçümde küçük bir sapma olur ve parti içinde boylar birbirini tutmaz.
Dayamadan kesme. Dayama bir kez ayarlanır, sonraki her parça aynı boyda çıkar.
Tek parça ile seri kesim arasındaki fark tam burada belirir. Seri kesimde boy cetveli neden gerekli sorusunun cevabı da budur. Aynı boyda çok sayıda ray kesen bir atölyede, boy cetveli olan ve olmayan makine arasındaki verim farkı çoğu zaman kesim kalitesi farkından daha büyüktür.
Dayamanın ikinci bir faydası daha var. Rayı kesim boyunca sabit tuttuğu için ölçüyle birlikte kesim açısını da korur. Yani tekrarlanabilirlik tek başına bir hız meselesi değil, kalitenin de bir parçası.
Parti üretiminde alışkanlık haline getirilmesi gereken tek şey ilk parça kontrolüdür. Dayamayı ayarla, bir parça kes, ölçüsünü doğrula ve ancak ondan sonra partiyi başlat. Yanlış ayarlanmış bir dayama, fark edilene kadar kırk parçayı birden yanlış boyda çıkarır.
Satın alma sorusu iki parçalı: dayama hangi boy aralığında çalışıyor ve ayar kolay kilitleniyor mu? Titreşimle kayan bir dayama, hiç olmamasından daha kötüdür; çünkü kaydığını fark etmezsin.
Fire: Kesim Yöntemi Malzeme Kaybını Belirler
Stok boydaki bir raydan çıkan parça sayısı, her kesimde kaybedilen malzeme miktarıyla doğrudan ilişkilidir. Bu kaybı ortadan kaldırmanın yolu, talaş çıkarmayan bir kesme yöntemi seçmektir.
Fireli ve firesiz kesim arasındaki ayrım aslında yöntem farkıdır:
- Testere veya kesme diski. Her kesimde, testere ağzı ya da disk kalınlığı kadar malzeme talaşa dönüşür. Tek kesimde önemsizdir; yüzlerce kesimde toplamı görünür olur.
- Kesme kalıbıyla talaşsız kesim. Ray kendi kesiti boyunca ayrılır ve malzeme kaybı oluşmaz.
Ray kesiminde fire nasıl önlenir sorusuna geçmeden önce kaybı kendi atölyende hesapla. Ayda kaç kesim yaptığını ve her kesimde kaç milimetre kaybettiğini bul. Çarpım, yıllık malzeme kaybını verir; rakam çoğu zaman beklenenden büyük çıkar.
Fire yalnızca malzeme kaybı da değildir. Testereyle kesimde kaybolan kalınlık, ölçüyü de aşağı çeker; işaretin tam üzerinden kesersen parça, kayıp kadar kısa çıkar. Talaşsız kesimde bu düzeltmeyi hesaplamak zorunda kalmazsın.
Stok boyunu bölerken de aynı mantık işler. Bir raydan çıkacak parça sayısını kâğıt üzerinde planlarsın; her kesimde kaybolan pay, plandaki son parçayı çoğu zaman hurdaya çevirir.
İkinci bir fayda daha var. Talaşsız kesimde, adı üstünde, talaş yoktur. Metal talaşı pano atölyesinde temizlenmesi gereken bir kirlilik kaynağıdır ve elektrikli ekipmanın yakınında kimsenin görmek istemediği bir şeydir.
Tahrik Tipi: Manuel, Hidrolik, Elektrikli
Operatörün vardiya boyunca aynı hızda ve aynı kalitede çalışabilmesi, günlük kesim adedinin manuel kuvvetle sürdürülebilecek sınırın altında kalmasına bağlıdır. Sınır aşılıyorsa, tahrik tipini günlük hacme göre seçmek gerekir. Seçim sürecinde en çok yanlış anlaşılan eksen de budur.
Manuel mi, hidrolik mi ray kesme makinesi? Bu soruya üç seviyede bakmak doğru olur:
Manuel kollu aparat. Düşük ve düzensiz hacimde yeterlidir. Elektrik gerektirmez, taşınabilir ve bakımı basittir. Yüksek adette ise operatör yorulur; kesim kalitesi vardiya sonuna doğru düşer.
Hidrolik (el pompalı veya motorlu). Orta ve yüksek hacimde kuvvet sorununu çözer. Kalın profilde ve sert malzemede manuel aparata göre daha tutarlı sonuç verir.
Elektrikli tezgâh. Sürekli seri üretimde anlam kazanır. Karşılığında sabit bir yer ve altyapı ister.
Manuel ile hidrolik arasındaki kararı doğru kurmak için şunu bil: tahrik tipi bir kalite kriteri değil, bir dayanıklılık kriteridir. Manuel bir aparat da çapaksız keser; sorun, elli kesimden sonra başlar.
Kesme kuvveti ve kapasite değerleri makineden makineye değiştiği için genel geçer bir rakam vermek doğru olmaz. Bu değerleri mutlaka üreticinin teknik dokümanından al. Kendine soracağın soru ise şu: günlük ortalama kesim adedin kaç, en yoğun günde kaça çıkıyor? Karar ortalamaya göre değil, yoğun güne göre verilir.
Güvenlik, Bakım ve Bıçak Ömrü
Makinenin yıllar boyunca ilk günkü kesim kalitesini koruması, kesim yüzeyinde çapağın zamanla artmamasıyla ölçülür. Bunun yolu, kesme ağzının planlı olarak bilenmesi ya da değiştirilmesidir.
Güvenlik. Kesme bölgesi bir sıkışma noktasıdır. El tutma yeri bu bölgeden uzak olmalı ve koruyucu bulunmalıdır. En yaygın risk, kısa parça keserken elin kesme ağzına yaklaşmasıdır; kısa parçalarda itici veya tutucu kullan. İş Ekipmanlarının Kullanımında Sağlık ve Güvenlik Şartları Yönetmeliği, işverenin ekipmanı seçerken kullanımının ek bir tehlike oluşturmamasına dikkat etmesini zaten şart koşuyor. Çalışan talimatları da üreticinin Türkçe kullanım kılavuzu esas alınarak hazırlanıyor. Bu yüzden satın alırken Türkçe kılavuzu da sor.
Bıçak ömrü. Kesme ağzı zamanla körelir. Belirtisi bir arıza değil, kesim yüzeyinde giderek artan çapaktır. Ray kesme bıçağı ne zaman değişir diye soruyorsan cevabı makinede değil, kestiğin parçada ararsın.
Yedek ve bileme. Siparişten önce iki soru sor: kesme ağzı bilenebiliyor mu ve yedek bıçağın temin süresi ne kadar? Kesme ağzı temin edilemeyen bir makine, ağzı köreldiği gün kullanılamaz hâle gelir.
Temizlik ve yağlama ise üreticinin belirttiği aralıklarla yapılmalıdır.
DIN Ray Kesme Makinesi Seçiminde En Sık Yapılan Altı Hata
Makinenin alındığı hafta beklenen işi yapması, atölyedeki tüm profillerin ve her iki malzemenin sorunsuz kesilebilmesiyle ölçülür. DIN ray kesme makinesi seçimi aşamasında aşağıdaki altı hatayı elemek, bunun en kısa yoludur.
1. Profil envanterini çıkarmamak. Karar en çok kullanılan profile göre verilir. Yılda birkaç kez gelen ikinci profil kesilemez ve o işler yine elle yapılır. Önleyici karar: siparişten önce kullandığın tüm profilleri listele ve makinenin kabul listesiyle tek tek eşleştir.
2. Paslanmaz rayı sormamak. Birçok kesme aparatı paslanmaz ray için uygun değildir. Bu bilgi teknik dokümanda yazar ama sipariş aşamasında nadiren sorulur. Önleyici karar: paslanmaz kullanıyorsan uygunluğu yazılı olarak teyit et.
3. Ray ve kanalın aynı ağızla kesileceğini varsaymak. İki malzeme farklı davranır. Ürün kategorisinin “ray ve kanal” olması, ikisinin aynı kalitede kesileceği anlamına gelmez. Önleyici karar: ayrı kesme ağzı ya da ayrı istasyon olup olmadığını teklif aşamasında sor ve cevabı yazılı al.
4. Numune kesim istememek. Her katalog çapaksız kesim vaat eder. Kendi rayından kesilmiş bir numune, bu vaadi ya doğrular ya çürütür. Önleyici karar: kullandığın profilden birkaç parça gönder ve kesilmiş hâlini geri iste.
5. Dayamayı önemsememek. Seri kesim yapan bir atölyede en büyük verim kaybı, her parçayı ayrı ölçmektir. Karar çoğu zaman yalnızca kesim kalitesine bakılarak verilir ve dayama ikinci plana atılır. Önleyici karar: profil uyumu kadar dayamanın boy aralığını ve kilit sağlamlığını da kriter listesine koy.
6. Kesme ağzı yedeğini sormamak. Ağız köreldiğinde makine durur ve ray kesimi elle yapılan bir işe geri döner. Bileme mümkün mü, yedek ne sürede geliyor? Önleyici karar: bu iki cevabı almadan sipariş verme, mümkünse ilk siparişe bir yedek ağız ekle.
Kararı Üç Soruya İndirmek
Bu rehberin başındaki hedef değişmedi: kestiğin ray montajda ek işlem istemeden yerine oturmalı. DIN ray kesme makinesi seçimi artık üç net soruya iniyor. Ray ve kanal tek makineyle mi, iki ayrı çözümle mi kesilecek? Hangi profilleri keseceksin ve aralarında paslanmaz var mı? Günlük, özellikle de en yoğun gündeki hacmin hangi tahrik tipini gerektiriyor?
Bu üç sorunun cevabı elindeyse geriye tek bir adım kalıyor. Kendi rayından numune kesim iste; kesilmiş bir parça, en kalın katalogdan daha hızlı karar verdirir.



Bu makaleyi değerlendirin
1 ile 5 yıldız arasında bir puan seçin.
Henüz puanlama yapılmadı