


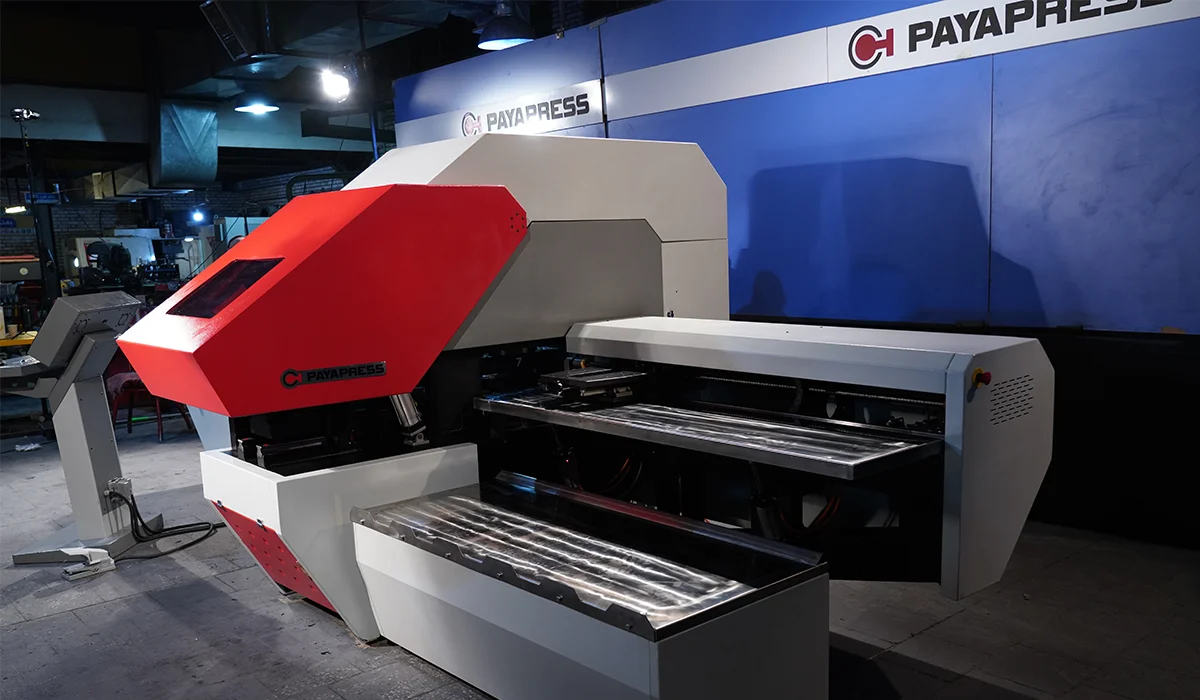

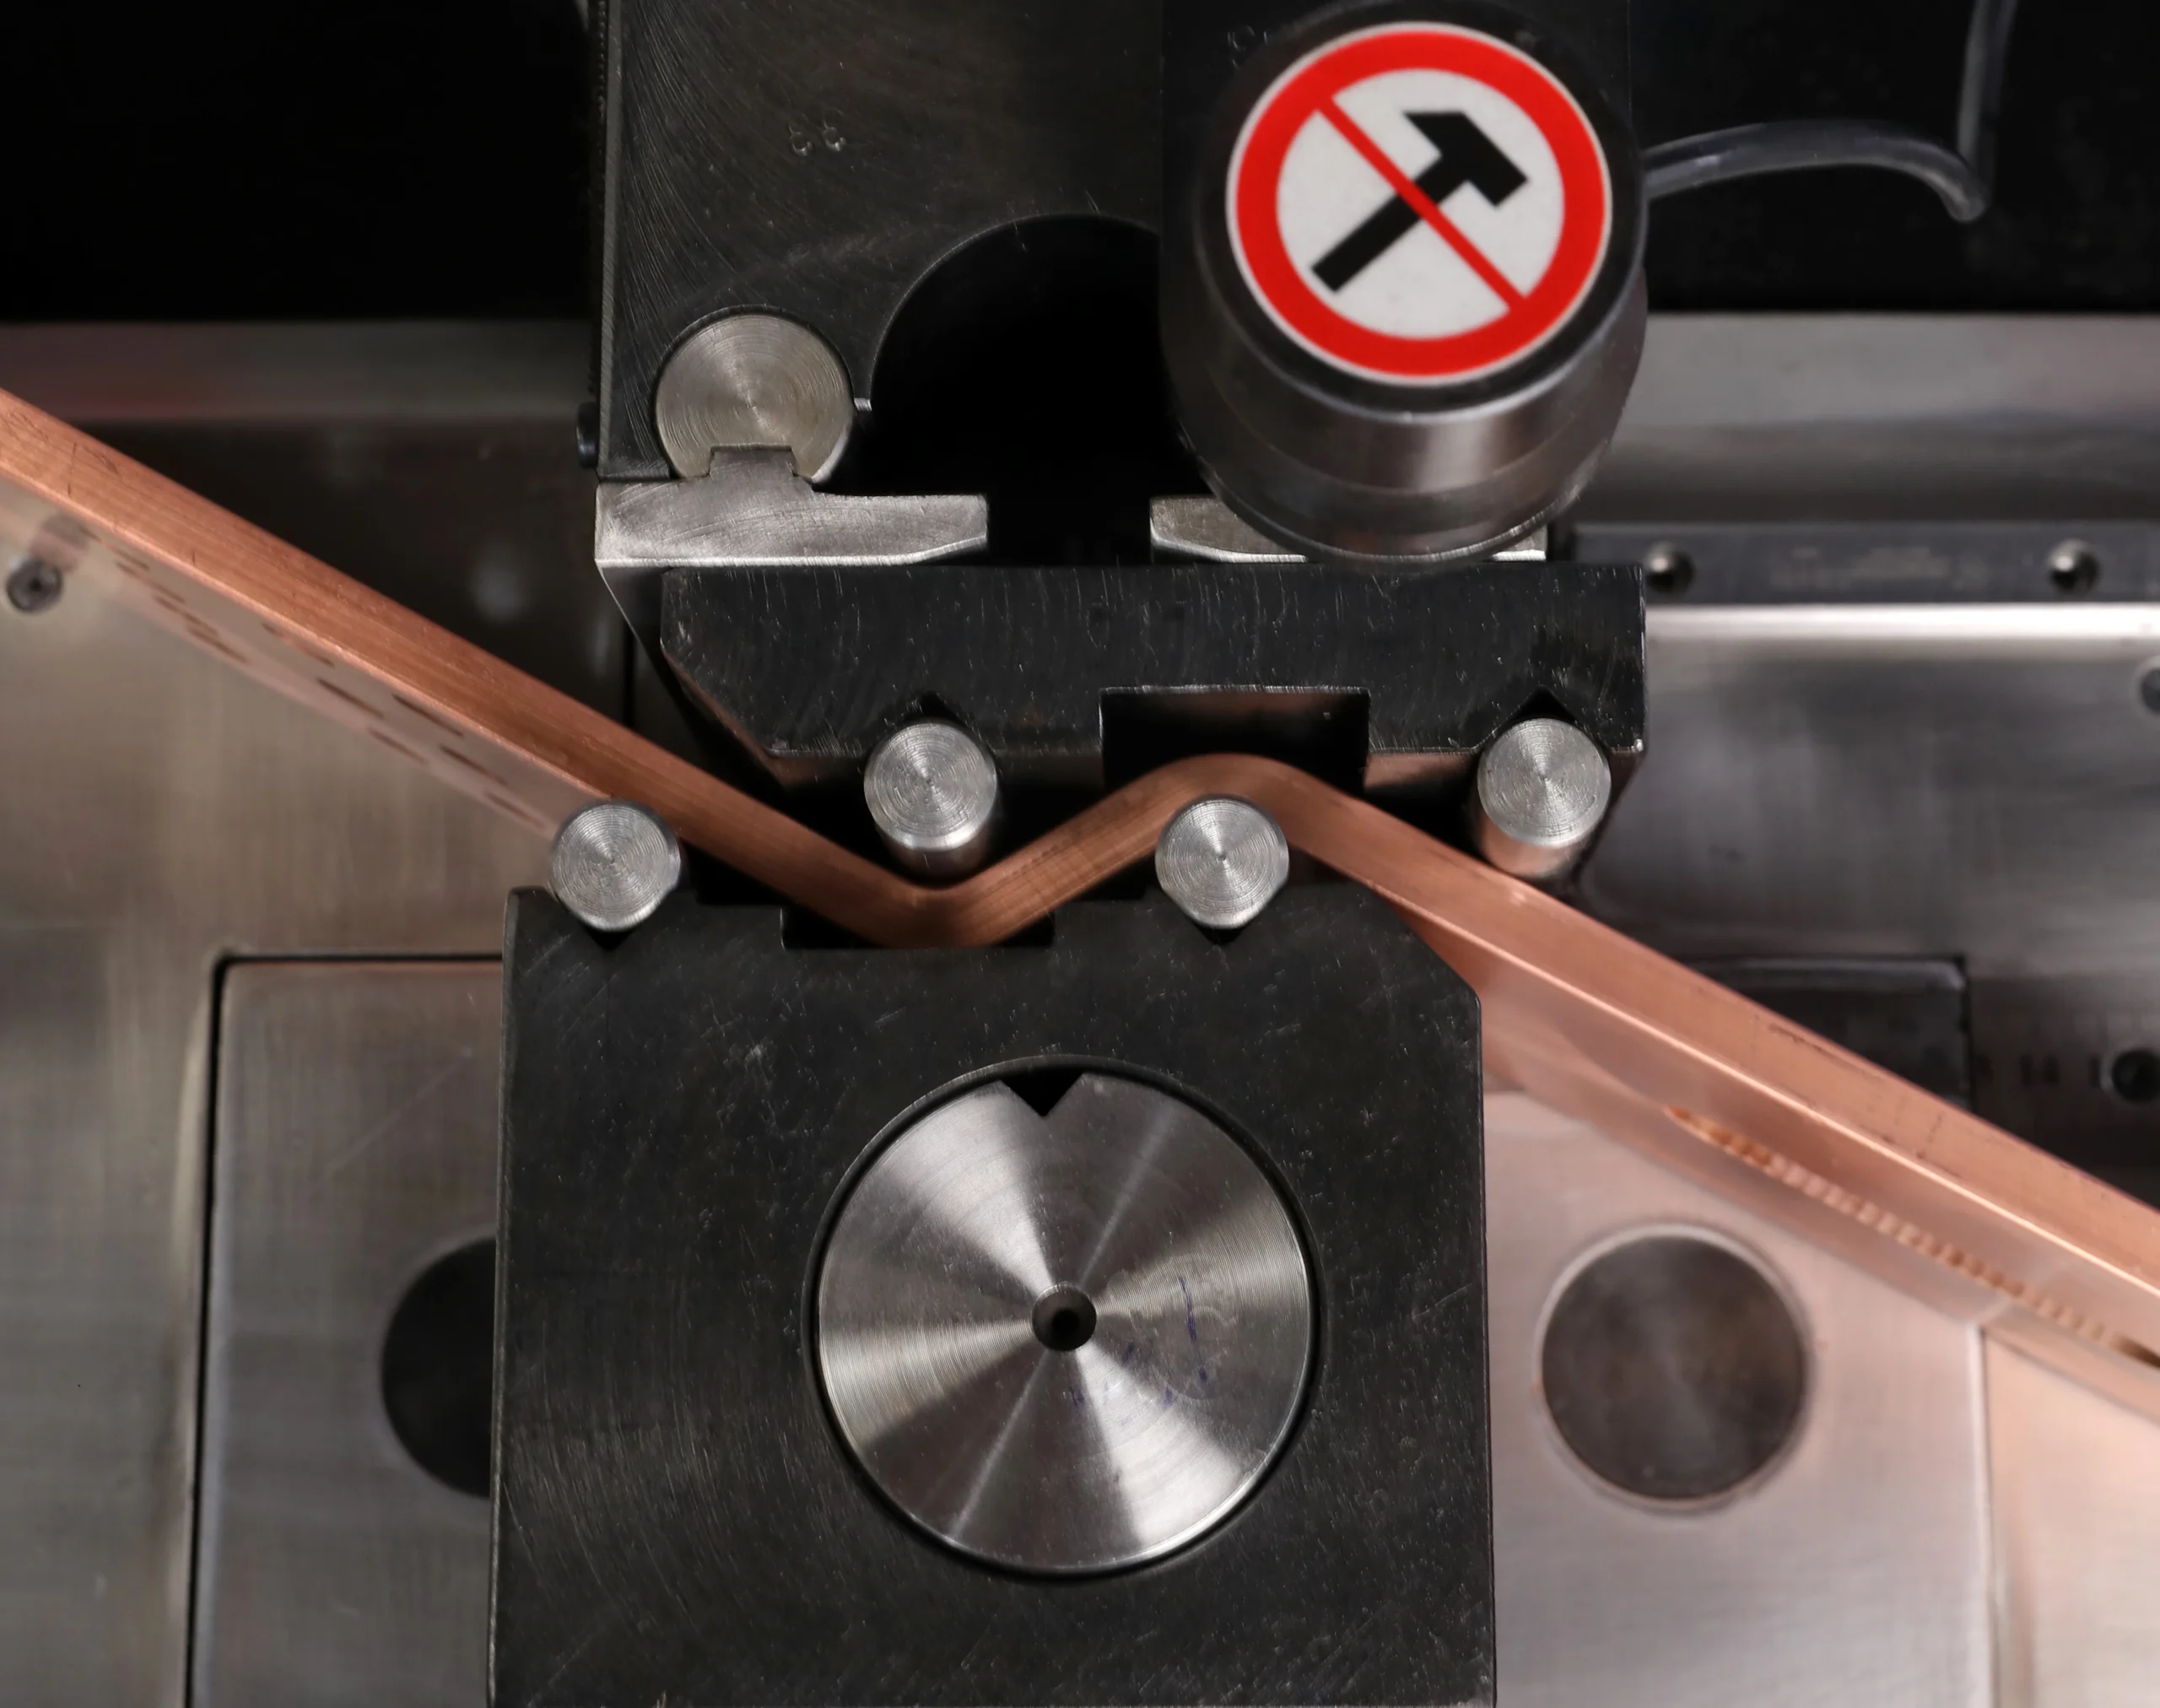
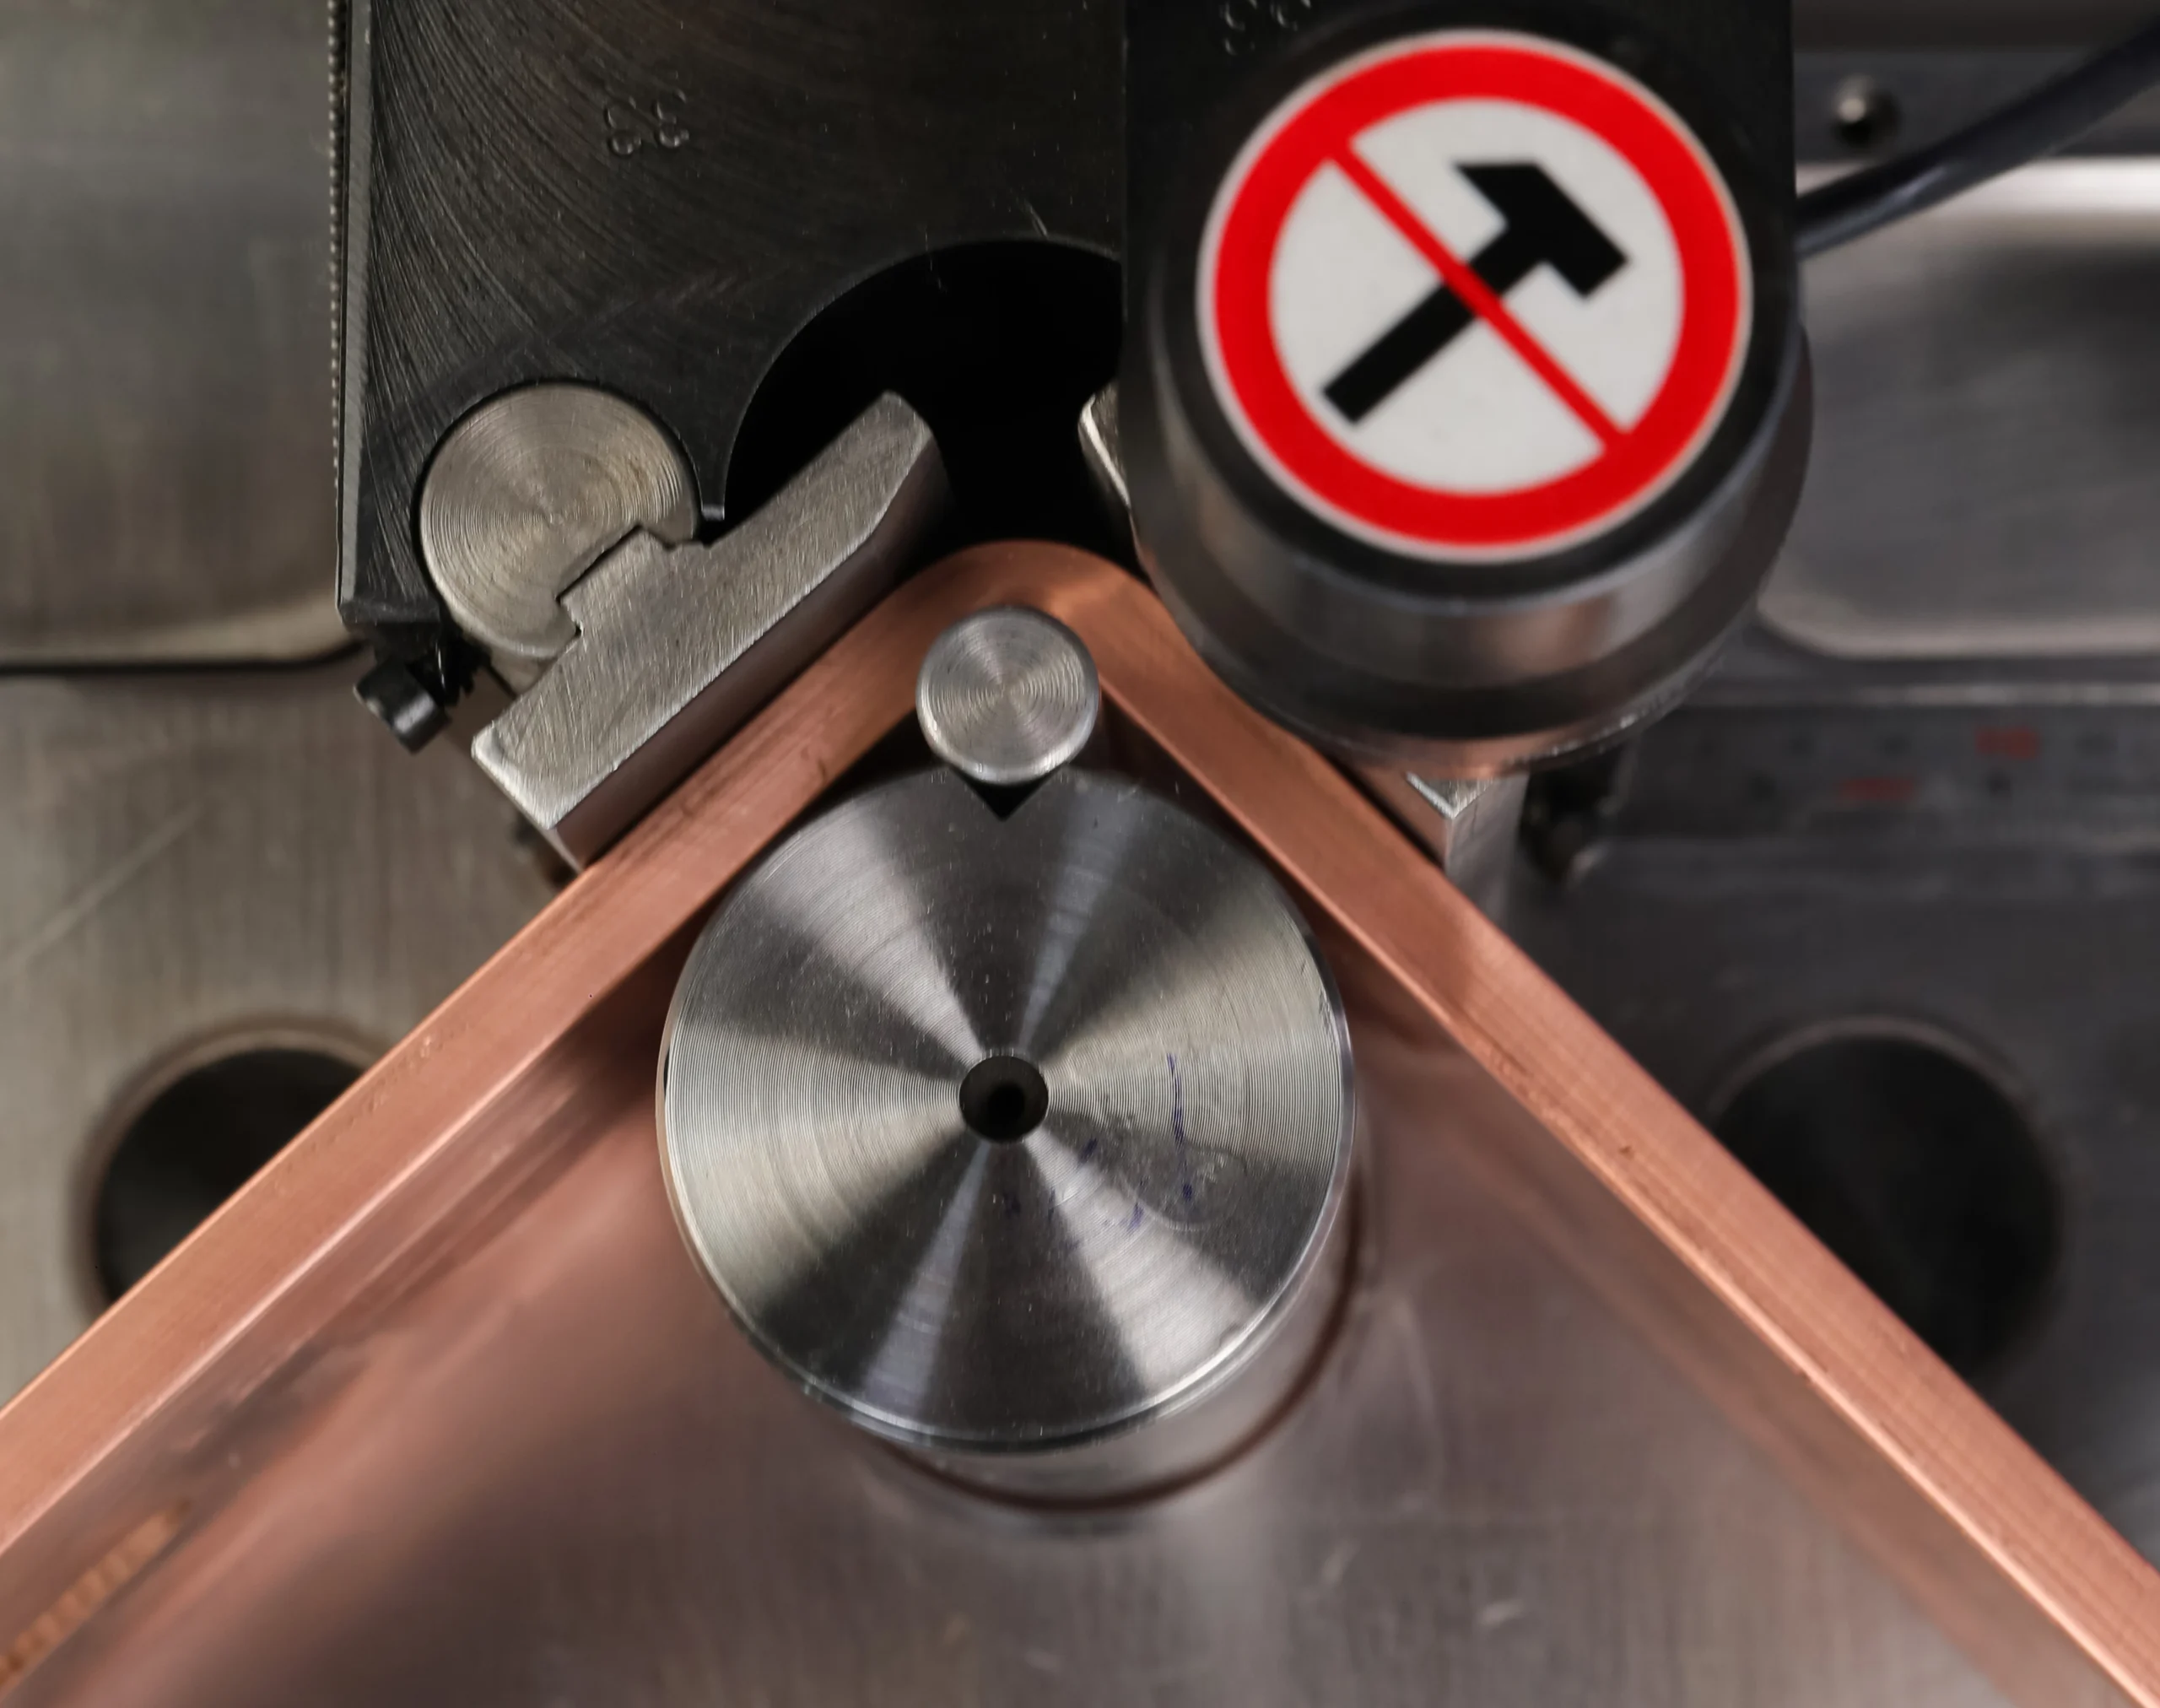
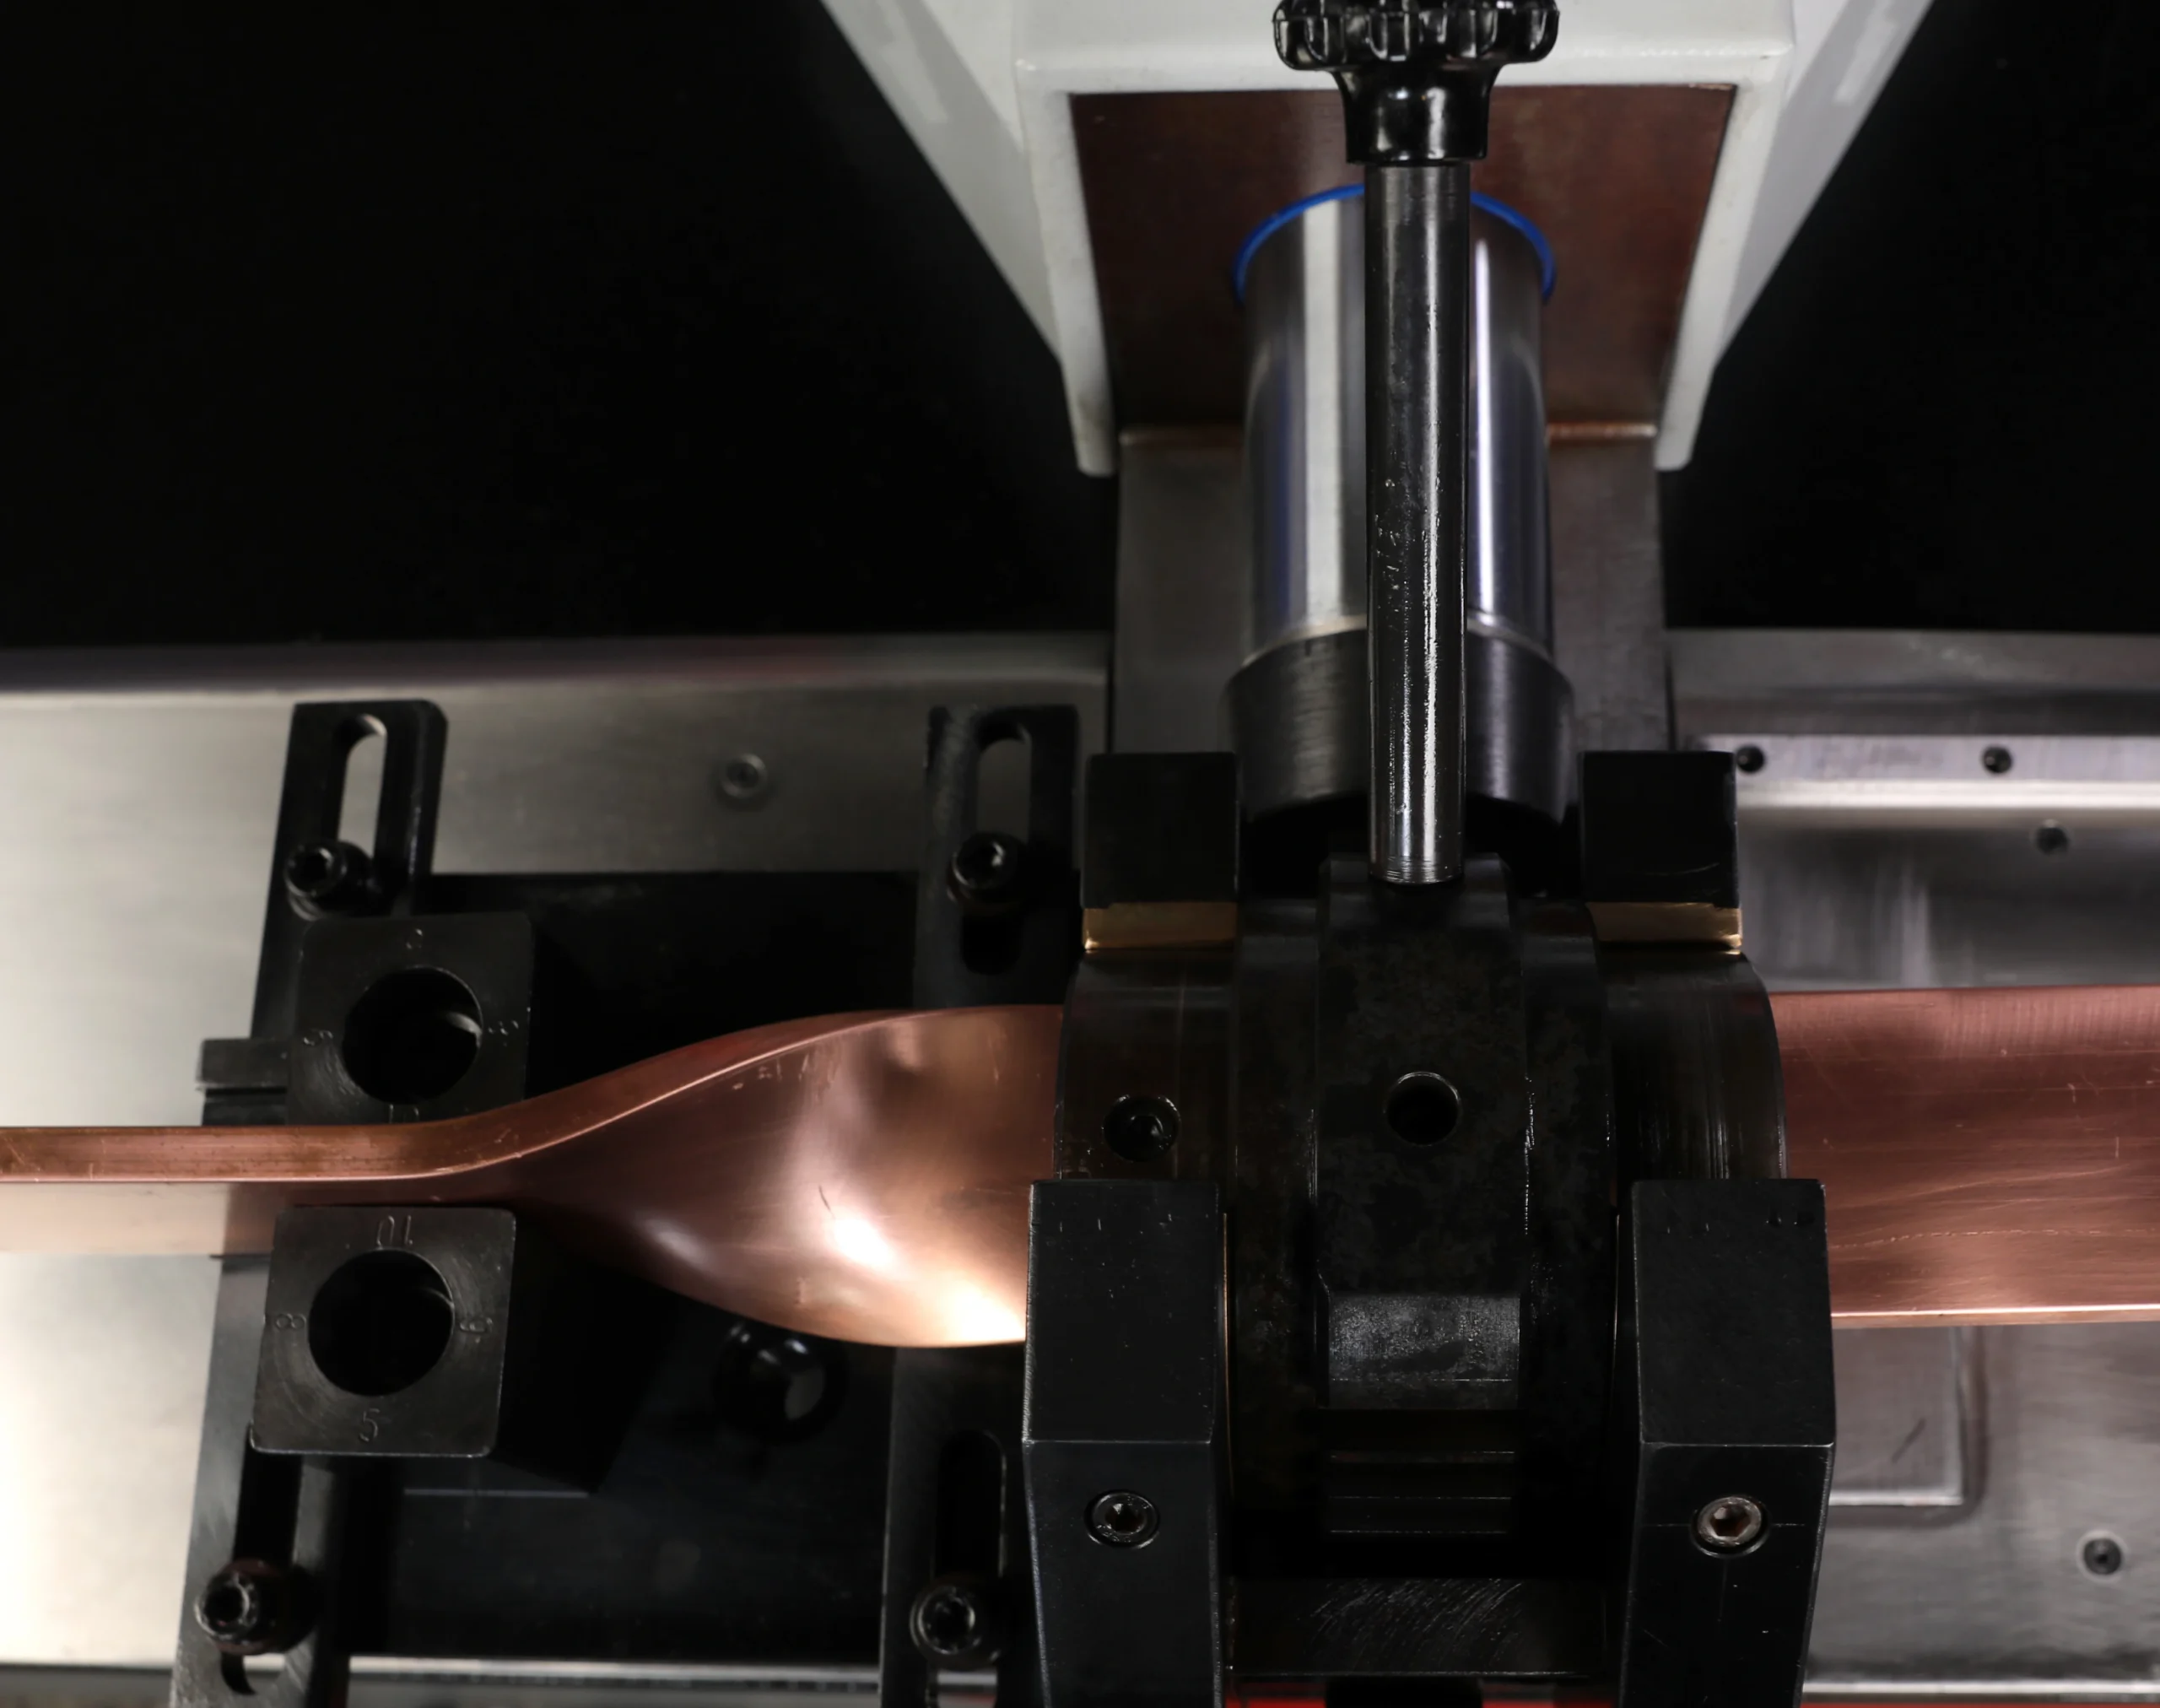
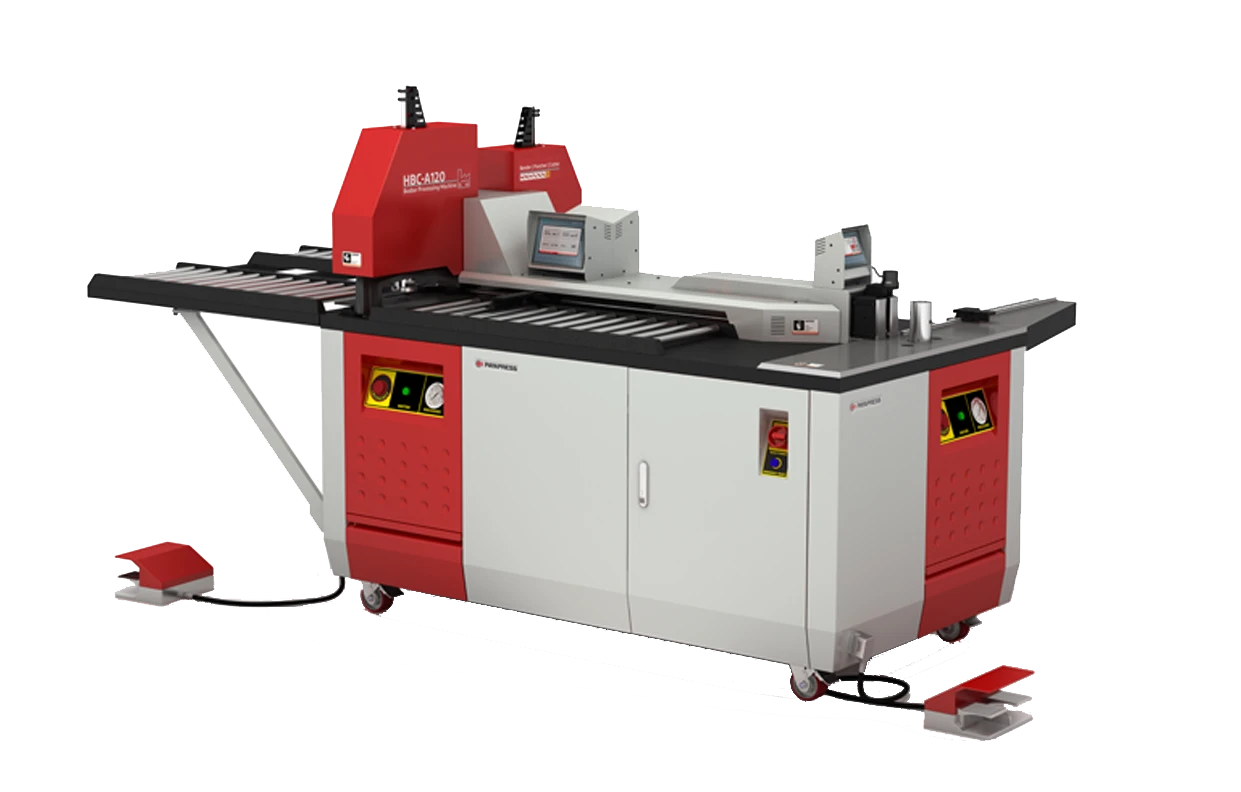
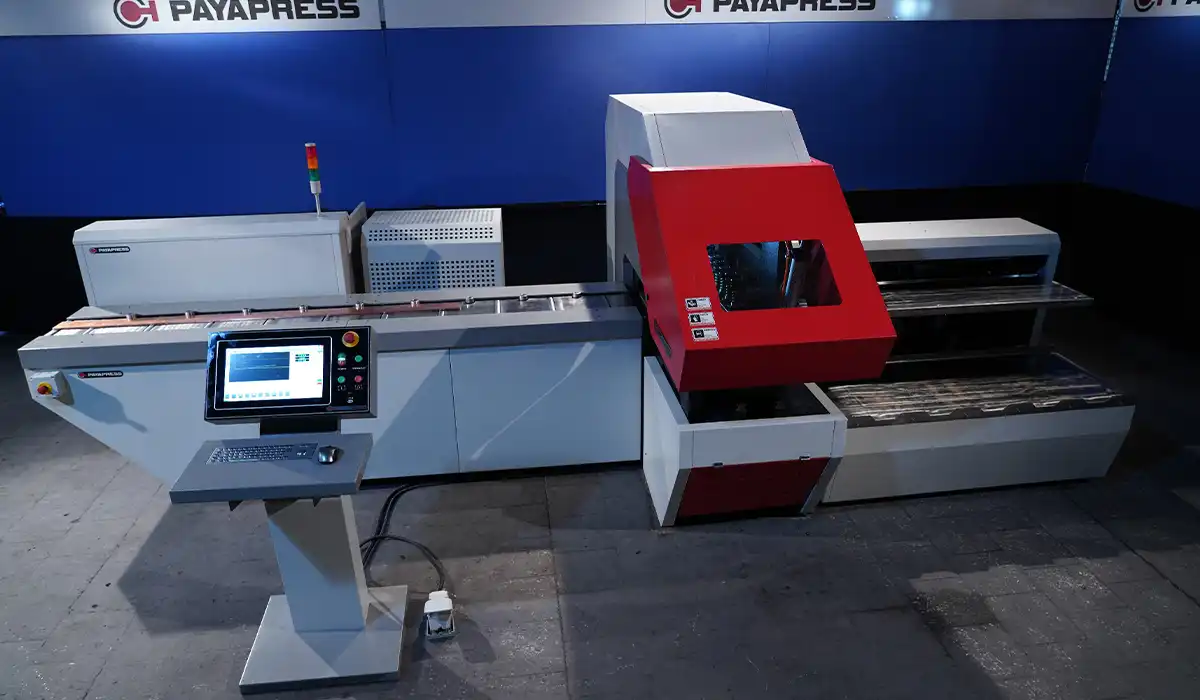
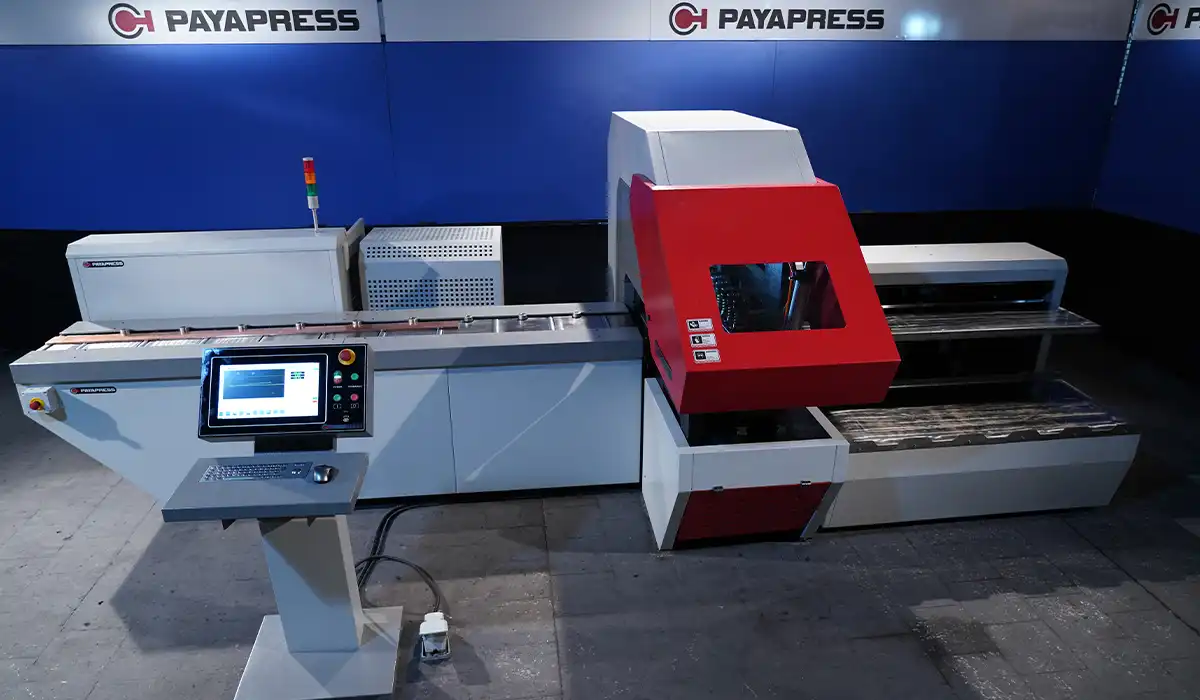
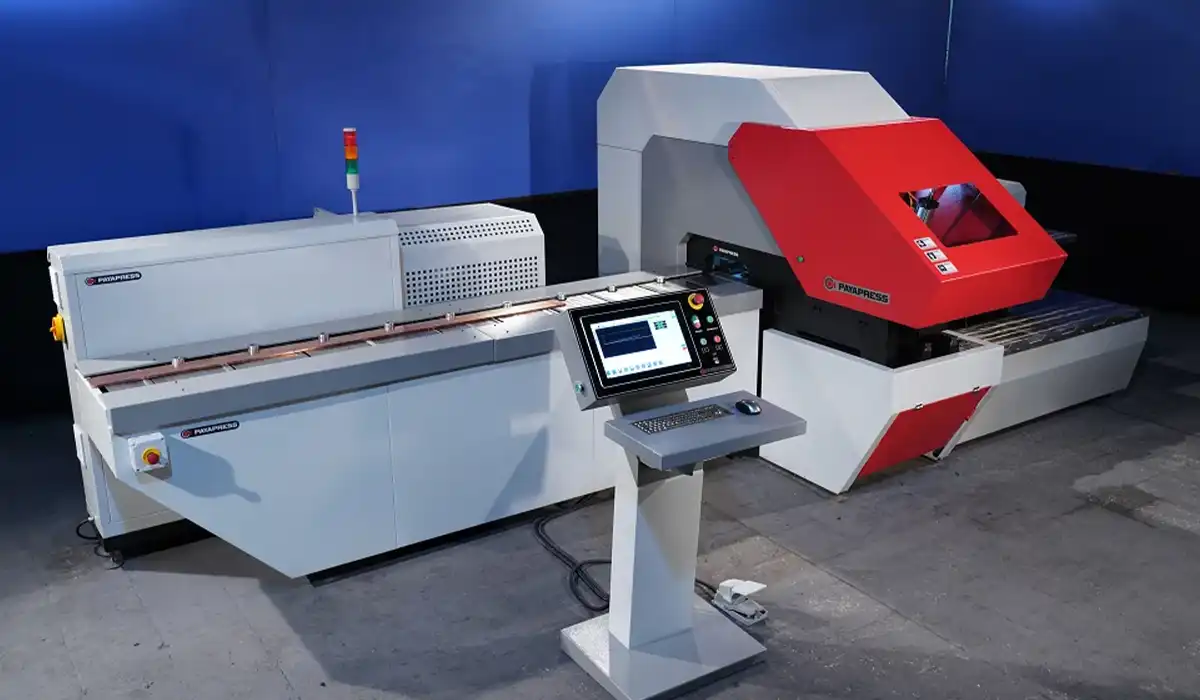
İki atölye düşün. İkisinde de aynı CNC bara makinesi duruyor. Biri yalnızca düz bara kesip deliyor; diğeri aynı gövdeyle U büküm, Z büküm ve markalama da yapıyor. Makineler birbirinin aynısı; fark, takılan sette. CNC bara makinesi ekipmanları meselesinin özü tam olarak budur: gövde kuvveti ve hareketi verir, o kuvvetin ne işe yarayacağını takılı ekipman belirler. Teklif değerlendirirken çoğu kişi gövdenin teknik tablosuna bakar; oysa gerçek kabiliyet sette gizlidir. Bu fark çoğu zaman teklif masasında değil, ilk zorlu iş geldiğinde ortaya çıkar. Bu yazı, “bara makinesinde hangi kalıplar kullanılır?” sorusundan başlıyor. Ardından hangi işin hangi ekipmanı gerektirdiğini ve setinde neyin eksik olduğunu nasıl anlayacağını gösteriyor. Amaç bir ürün listesi çıkarmak değil; hangi iş için hangi ekipmanın gerektiğini gösteren bir harita vermek.
Okumak yerine dinlemeyi tercih ediyorsanız, makalenin geri kalanını aşağıdaki ses dosyasından dinleyebilirsiniz.
Kabiliyet Gövdede Değil, Sette
Bir teklifin gerçek değerini, gövdenin teknik tablosuyla değil, birlikte gelen kalıp listesini işlem işlem karşılaştırarak görürsün; iki teklif arasındaki asıl fark çoğu zaman bu listede çıkar.
Bir bara makinesi gövdesi sana kuvvet ve hareket sağlar. O kuvvetin baraya ne yaptığını ise takılı kalıp belirler. Aynı gövdeyle kalıp değiştirerek çok farklı işler alırsın: delme, kesme, dikey ve yatay bükme, U ve Z büküm, markalama, düzleştirme, kabartma, hatta kablo pabucu presleme. Liste uzadıkça görürsün ki makine kabiliyeti ile kalıp kabiliyeti aynı şey değildir. Birincisi sabittir; ikincisi senin yatırımınla büyür.
Buradan pratik bir tavsiye çıkar. İki teklif arasındaki fiyat farkı çoğu zaman gövdede değil, birlikte verilen kalıp setindedir. Katalog özelliği ile sahadaki kullanım arasındaki boşluk da tam burada kapanır. “Makineyle birlikte hangi kalıplar geliyor?” sorusu, teknik tablodaki pek çok satırdan daha fazla bilgi verir. CNC bara makinesi ekipmanları bu yüzden bir aksesuar listesi değil, doğrudan bir kabiliyet kararıdır.
Sette olmayan bir işlemi sonradan da ekleyebilirsin; çoğu zaman gövdeyi değiştirmen gerekmez, doğru kalıbı almak yeter. Yine de bugün almadığın kalıbın yarın hangi işi kaçırtacağını hesaba kat. Bir sınırı da unutma: seçtiğin her kalıp, makinenin tonaj, strok ve malzeme kapasitesiyle uyumlu olmalıdır.
Bu makaleyi faydalı bulduysanız, CNC bara makinesi seçimi hakkındaki yazımıza da göz atabilirsiniz.
Bara Makinesi Kalıpları: Üç Ana Grup
Hangi işin hangi kalıpla yapılacağı, kalıpları delme, bükme ve markalama olarak üç gruba ayırıp ihtiyacını işlem bazında listeleyince netleşir; bu gruplar birbirinin yerine geçmez.
| Kalıp grubu | Ne yapar | Nasıl seçilir | Tipik ihtiyaç |
|---|---|---|---|
| Bara delme kalıbı | Bara üzerinde delik açar | Delik çapı, delik şekli ve malzeme kalınlığına göre | Cıvata ve bağlantı delikleri |
| Bara bükme kalıbı | Barayı istenen tipte büker | Büküm tipi, yarıçapı ve bara kesitine göre | Dikey, yatay, U ve Z büküm |
| Markalama kalıbı | Bara üzerine kalıcı iz basar | İşaret tipi ve karakter boyutuna göre | Faz, parça no, proje kodu |
Delme kalıbı. Üst kalıp, yani zımba, alt kalıpla (dişi kalıp veya matris) birlikte çalışır. Seçimi delik çapına göre yaparsın; ihtiyaç duyduğun her çap ayrı bir set demektir. Zımba ile matris arasındaki boşluk malzeme kalınlığına göre belirlenir. Bu yüzden kalınlık değişince, kalıp üreticisinin tablosuna uygun seti kullanırsın. Yanlış boşluk, çapaklı delik ve erken zımba aşınması olarak geri döner. Yuvarlak deliğin yanında oval ve kare delik kalıpları da bulunur. Delik büküm hattına çok yakınsa, büküm sırasında delik ovalleşir; bu durumda delme ve bükme sırasını kalıp seçimiyle birlikte planlarsın.
Bükme kalıbı. Büküm tipini ve yarıçapını bu kalıp belirler. U büküm ve Z büküm nasıl yapılır sorusunun cevabı da buradadır. Aynı makineyle dikey, yatay, U ve Z büküm yapabilirsin; ancak hangisinin mümkün olduğunu takılı kalıp söyler. Programdaki açınım hesabı da kalıbın verdiği yarıçapa, bara kalınlığına ve malzemeye (bakır veya alüminyum) göre çalışır. Kısacası, delme kalıbı ile bükme kalıbı işlevleri kadar seçim mantığıyla da ayrışır.
Markalama kalıbı. Bara üzerine faz işareti, parça numarası ya da proje kodu basar. Küçük bir kalem gibi durur ama değeri yüksektir. Markalama kalıbı ne işe yarar diye soranlara sahadan tek cümlelik cevap şudur: etiket zamanla düşer, basılı işaret ise montajda ve sonraki yıllarda yerinde kalır.
Bu üç grubun dışında, aynı gövdede çalışan ek işlem kalıpları da vardır. Düzleştirme, kabartma ve kablo pabucu presleme kalıpları bara makinesi kalıpları ailesini tamamlar. Bunları ilk günden almak zorunda değilsin; hangi işleri gerçekten alacağını gördükçe seti adım adım büyütürsün.
Daha fazlasını öğrenmek ister misiniz? NC ve CNC bara makinesi arasındaki fark hakkındaki yazımızda bu konuyu daha ayrıntılı ele alıyoruz.
Standart Kalıp mı, Özel Kalıp mı?
Yeni bir iş geldiğinde üretimin beklememesi kalıp tedarik süresine bağlıdır; portföyünü standart kalıp ağırlıklı kurarsan bu süreyi kendi kontrolünde tutarsın.
İki seçeneği net ayırmak gerekir. Standart kalıp, yaygın çapları ve yaygın büküm tiplerini karşılar. Genellikle stoktan bulunur, tedarik süresi kısadır ve çoğu zaman birden fazla kaynaktan temin edilir. Özel kalıp ise alışılmadık bir delik geometrisi veya özel bir büküm için üretilir. Tek kaynağa bağımlılık yaratır ve tedarik süresi uzar.
Karar kuralı basittir: portföyünün büyük kısmını standart kalıpla kur, özel kalıbı yalnızca tekrar eden ve hacimli bir iş için yaptır. Tek seferlik bir iş için özel kalıp yaptırmak, çoğu zaman o işi dışarıya vermekten pahalıya gelir. Özel kalıp mı standart kalıp mı derken asıl soru, o kalıbın yılda kaç kez döneceğidir. Bir kalıbı düzenli ve tekrar tekrar kullanacaksan özel yaptırmak mantıklıdır; yılda bir çıkan bir iş için değildir.
Kalıp tedarik süresinin neden önemli olduğu, satın alma masasında iki soruyla anlaşılır. Makineyle gelen standart set hangi çapları kapsıyor? Ek kalıp siparişinde tipik teslim süresi nedir? Bu iki cevap, katalogdaki üstünlüklerden daha çok şey söyler; çünkü duran bir üretimi hiçbir katalog özelliği telafi etmez. Bu soruları sözleşmeden önce sor; teslimden sonra sormak pazarlık gücünü elinden alır.
CNC bara makinesi programlama hakkında daha kapsamlı bilgi için ilgili yazımızı inceleyebilirsiniz.
Dayama ve Konumlandırma
Aynı parçanın her vardiyada aynı boyda çıkması, konumlandırmayı operatörün gözüne değil dayama ekipmanına bırakmana bağlıdır.
Dayama üç seviyede karşına çıkar. Sabit dayama tek bir ölçü için ayarlanır. Aynı parçadan çok sayıda üretirken hızlıdır, ama çeşit değişince yeniden ayar ister. Ölçekli dayamayı cetvel üzerinden elle konumlandırırsın; esnektir, ne var ki okuma hatasına açıktır. Otomatik dayamayı ise program konumlandırır ve çeşit değişimindeki ayar süresini belirgin biçimde düşürür.
| Dayama tipi | Konumlandırma | Çeşit değişimi | Hata riski | Uygun iş profili |
|---|---|---|---|---|
| Sabit dayama | Tek ölçüye elle ayar | Yavaş, yeniden ayar ister | Ayar sonrası düşük | Tek tip, yüksek adetli seri iş |
| Ölçekli dayama | Cetvel üzerinden elle | Orta | Okuma hatasına açık | Orta çeşit, düşük yatırım |
| Otomatik dayama | Program tarafından | Hızlı | Operatöre bağlı değil | Çok çeşit, az adet |
Hangi seviyenin sana uyduğunu iş profilin belirler. Tek tip seri iş sabit dayamayla en hızlı akar; sürekli değişen işlerde otomatik dayama ayar kaybını en aza indirir. Ölçekli dayama ise ikisinin arasında bir orta yoldur: düşük yatırımla esneklik verir, ama her ölçüde operatörün dikkatine bağlıdır.
Aradaki farkı en çok, çok çeşit az adet çalışan atölye hisseder. Orada sabit dayama ile otomatik dayama arasındaki fark, doğrudan günlük çıktıya yansır. Küçük ama önemli bir uyarı da şu: dayama bir ekipman kalemidir ve zamanla gevşeyebilir. Ölçü sistematik olarak kayıyorsa, programı suçlamadan önce dayamayı kontrol et. “Makine ölçü tutmuyor” şikâyetlerinin sık görülen nedenlerinden biri, gevşemiş bir dayamadır. Konumlandırma doğruluğunun kalibrasyonu ise başlı başına ayrı bir konudur ve bu yazının kapsamı dışındadır.
Uzun Bara Desteği ve Elleçleme
Uzun barada ölçü sapmasını ve yüzey çiziklerini, giriş ve çıkış hattına baranın sarkmasını önleyen destekler ekleyerek ortadan kaldırırsın.
Sorun basit ama pahalıdır. Bara boyu uzadıkça parça kendi ağırlığıyla sarkar. Sarkan bara dayamaya tam oturmaz, masaya sürtünerek yüzeyi çizilir ve operatörün elle tutmasını gerektirir. Uzun bara nasıl desteklenir sorusunun sahadaki cevabı üç ekipmandır.
Rulolu giriş ve çıkış destekleri barayı taşır ve sürtünmeyi azaltır; uzun parça işleyen her atölyede temel ekipmandır. Ayarlanabilir sehpayı makine masasının yüksekliğine getirirsin. Burada dikkat: yükseklik farkı varsa destek işe yaramaz, tersine barayı zorlayarak yeni bir sorun üretir. Ayak pedalı ise operatörün iki elini birden baraya ayırmasını sağlar; uzun parçada hem konfor hem kontrol kazandırır.
Üçünü birlikte kullanman gerekmez; işlediğin en uzun baraya göre seçersin. Kısa parçalarda rulolu destek çoğu zaman tek başına yeterlidir; parça uzadıkça sehpa ve pedal devreye girer.
Bu kalemler katalogda küçük görünür. Ama uzun bara işleyen bir atölyede günlük verimi doğrudan etkiler. Desteksiz bir hatta harcanan her ekstra dakika, gün sonunda üretilemeyen parçaya dönüşür.
Konuyu daha detaylı incelemek isterseniz, CNC bara makinesi bakımı hakkındaki rehberimize göz atabilirsiniz.
Ölçüm ve İlk Parça Kontrolü
Hurdayı seri üretimden önce yakalamak için ilk parçayı boy, delik konumu ve büküm açısı bakımından tezgâh başındaki sabit bir ölçüm setiyle doğrularsın.
Ölçüm aleti de bir makine ekipmanıdır; üstelik çoğu atölyede hiç bütçelenmeyen kalemdir. Oysa ölçüm seti, CNC bara makinesi ekipmanları listesinin en ucuz ama en belirleyici parçasıdır. Bara makinesinde ölçüm için ne gerekir diye sorulduğunda, sahadaki minimum set nettir.
Kumpas delik çapını ve bara kalınlığını kontrol eder. Şerit metre ya da çelik cetvel parça boyunu verir. Açı ölçer büküm açısını doğrular. Düz bir referans yüzeyi ise bükümlü parçanın düzlemselliğini gösterir. Bu dört alet değerini pahalı olmasından değil, doğru anda kullanılmasından alır. Doğru ölçüm tekniği için kumpas nedir ve nasıl kullanılır yazımıza göz atabilirsin.
Kural tek cümlelik: bu set tezgâhın yanında sabit durmalıdır. Ölçüm aleti başka bölümdeyse ilk parça kontrolü fiilen yapılmaz. Yapılmayan kontrol ise er ya da geç bütün bir partinin hurdaya çıkmasına yol açar. İlk parçayı ölçmenin maliyeti, o hurdanın yanında yok denecek kadar azdır. “İlk parça onaylanmadan seriye geçilmez” kuralı da ancak bu set tezgâh başındaysa işler.
Ekipman Kararında En Çok Yapılan Altı Hata
Ekipman kaynaklı duruşların çoğu, satın alma ve atölye düzeninde tekrar eden altı hatadan doğar; bunları satın alma listesine kontrol maddesi olarak koyarak önlersin.
Bu hataların hepsi, bara makinesi kalıpları ile yardımcı ekipman arasında kurulan dengeyle ilgilidir. Çoğu para değil, dikkat ve sıralama hatasıdır; ucuz kalemi atlamak, pahalı sonucu satın almaktır.
1. Teklifi gövdeye göre karşılaştırmak. Ekipman listesi okunmadan verilen karar, ucuz görünen ama eksik setle gelen makineyi seçtirir. Fark, ilk aydan sonra kalıp kalıp ödenir. Önlem: teklifleri gövdeyle değil, birlikte gelen setle karşılaştır.
2. Yedek kalıp bulundurmamak. En çok kullandığın çapın tek seti varsa, o set devre dışı kaldığında tedarik gelene kadar o çapı üretemezsin. Bara makinesi için yedek kalıp gerekir mi sorusunun cevabı, en kritik bir-iki çap için nettir: evet. Yedek setin maliyeti, çoğu zaman tek bir günlük duruşun kaybından azdır.
3. Kalıpları düzgün saklamamak. Çekmeceye atılan kalıp darbe alır ve paslanır. Kalıp seti nasıl saklanmalı? Ayrı gözlerde, darbe almayacak biçimde ve pas önleyiciyle; yani düzenli bir kalıp dolabında.
4. Tek seferlik iş için özel kalıp yaptırmak. Maliyet ve tedarik süresi çoğu zaman işin kendisinden büyük olur. Tekrar etmeyen bir iş için standart çözümü ya da dış tedariki değerlendir.
5. Uzun parça desteğini sonraya bırakmak. “Makineyi alalım, desteği sonra alırız” kararı, operatöre aylarca barayı elle tutturur. Sonuç hem ölçü sapması hem çizik yüzeydir. Desteği ilk günden listeye koy.
6. Ölçüm setini bütçelememek. Kumpas ve açı ölçer tezgâhın yanında yoksa ilk parça kontrolü yapılmaz. Bu, ekipman listesindeki en ucuz kalemin en pahalı eksiğidir.
Bu altı kalemin hepsi, makinenin kendi bedelinin yanında küçük kalır; ama üretim kaybının en büyük kısmı da genellikle buralardan çıkar.
Bu konu hakkında okumaya devam etmek isterseniz, CNC Bara Makinesi Güvenliği hakkındaki yazımıza göz atabilirsiniz.
Sonuç: Aynı Gövde, Farklı Set ile CNC Bara Makinesi Ekipmanları
Aynı gövde, farklı setle farklı bir makinedir; yazının tek cümlelik özeti budur. Artık iki kararı daha sağlam verebilirsin. Birincisi: yapmak istediğin işler için hangi kalıp gruplarının gerektiği (delme, bükme, markalama ve varsa ek işlem kalıpları). İkincisi: hangi kalemlerin yedeğini tutacağın ve hangi ekipmanı ilk günden alacağın (kritik çapların yedeği, uzun parça desteği ve tezgâh başındaki ölçüm seti). Eksik kalan kalemleri sonradan tamamlayabilirsin; ama desteği ve ölçüm setini ilk günden almak, ilk aylardaki hurdayı baştan engeller. Gövdeyi herkes görür; farkı sette kuranlar kazanır.



Bu makaleyi değerlendirin
1 ile 5 yıldız arasında bir puan seçin.
Henüz puanlama yapılmadı