



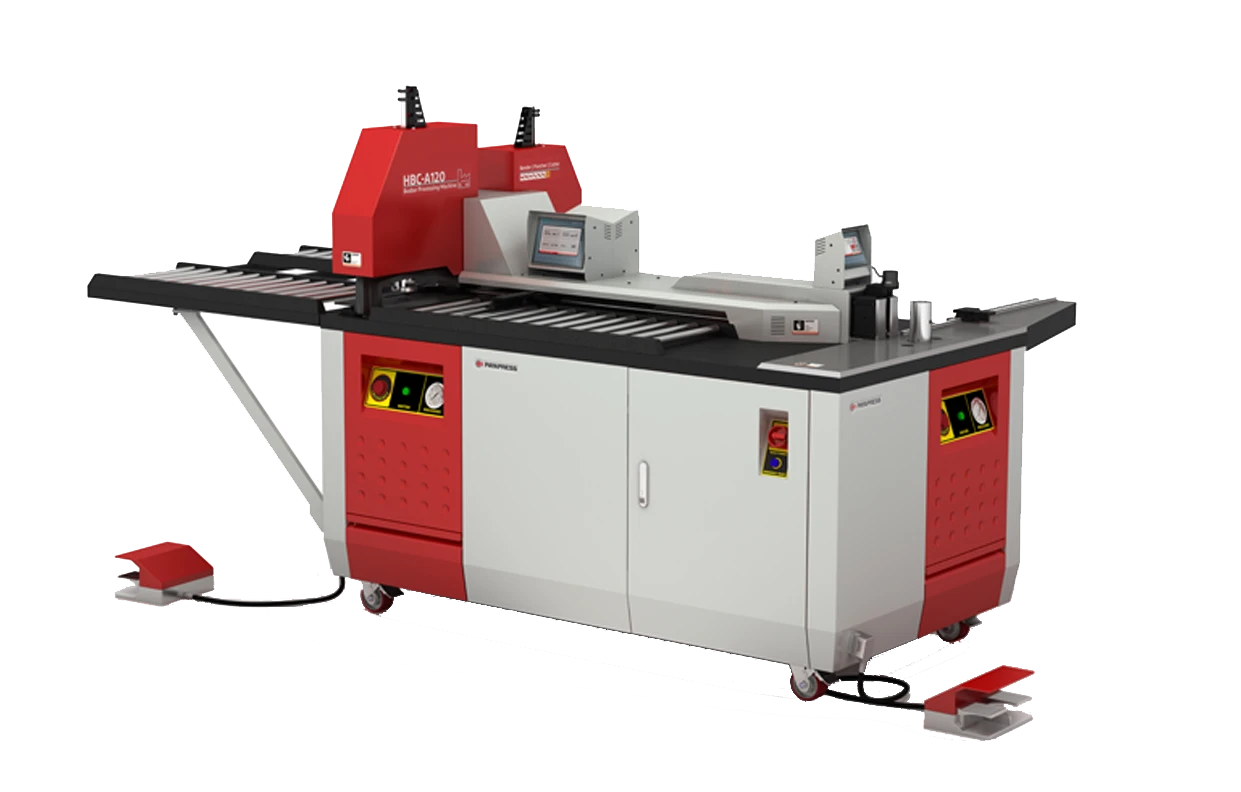
Yeni bir bara makinesi teklifi masaya geldiğinde ilk soru çoğu zaman fiyat değil, personel olur. Herkesin aklından geçen cümle şudur: “Bu makineyi alırsak bir de programcı mı tutacağız?” Bu tereddüt haklı, çünkü sektörde “CNC programlama” denince akla torna ve frezenin uzun kod satırları gelir. Bara tarafında ise iş bambaşka yürür. Program dediğimiz şey, kod değil; makineye “şu parçayı şu ölçülerde yap” demenin düzenli bir yoludur. Bu rehber, CNC bara makinesi programlama sürecinin neden bir kod yazma işi olmadığını, bir işi makineye tanımlarken hangi kararların verildiğini ve o kararların nerede yanlış gittiğini anlatıyor. “Bara makinesi operatörü CNC bilmeli mi?” sorusunu da tezgâh başından, somut örneklerle cevaplıyor. Önce en yaygın yanlış anlamayı ortadan kaldıralım.
Okumak yerine dinlemeyi tercih ederseniz, makalenin devamını aşağıdaki ses kaydından dinleyebilirsiniz.
Bu Makine Bir CNC Torna Gibi Programlanmaz
Operatörün öğrenmesi gereken bilgi yükünü düşürdük; bunu programın komut satırı yerine ölçü alanlarından oluşmasıyla ölçüyoruz; yöntem, işi kodla değil geometriyle tanımlamak.
Farkı net koyalım. Bir CNC tornada veya frezede operatör takım yolunu tarif eder: takım hangi eksende ilerleyecek, hangi hızda kesecek, hangi paso derinliğiyle dalacak. Bunu anlatabilmek için bir komut kümesini bilmek gerekir. Bu yüzden torna operatörü bir yandan da küçük bir programcıdır; komutları, çevrimleri ve telafiyi bilir.
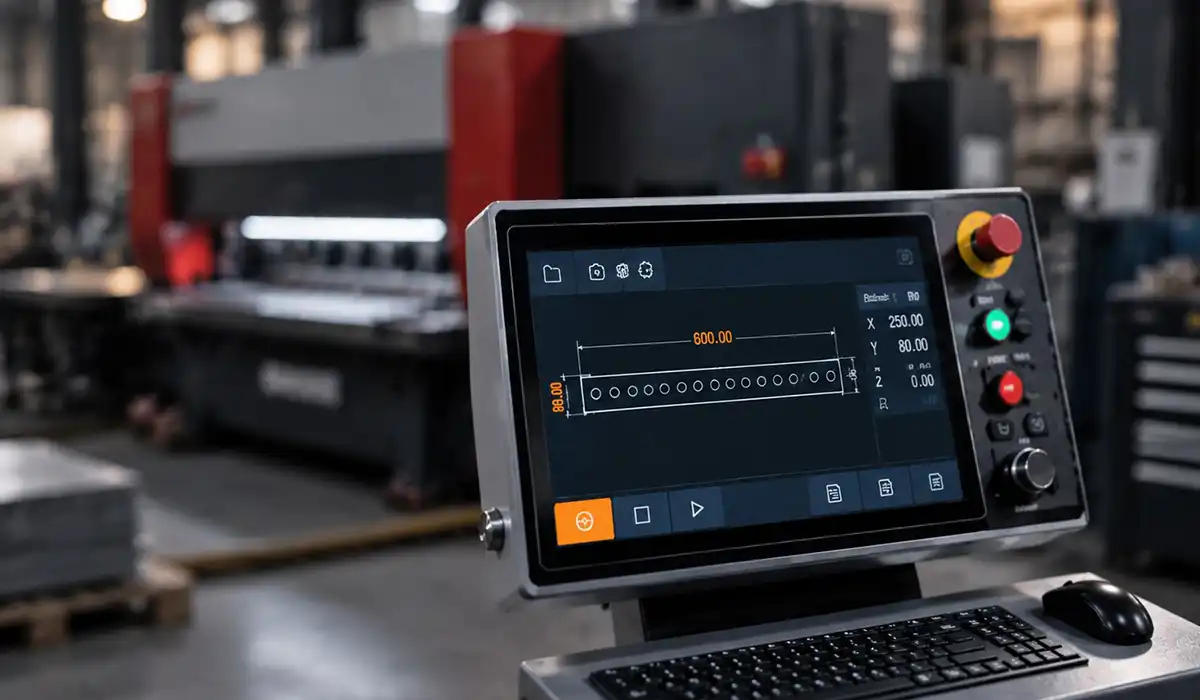
Peki bara makinesinde G kodu kullanılır mı? Pratikte hayır. Kontrol yazılımı arka planda kendi hareket kodunu üretir, ama bu kodu operatör görmez ve yazmaz. Burada geometri sabittir ve makine yalnızca üç şey yapar — keser, deler, büker. Senin tarif ettiğin şey bir takım yolu değil, parçanın ölçüleridir. Program, dokunmatik kontrol paneli üzerinde doldurduğun bir ölçü formudur; sahada buna çoğu zaman program reçetesi denir.G koduyla ilgili daha fazlası içın tıklayın.
Yani asıl mesele G kodu ile parametre girişi arasındaki farktır. Kod satırı yazmazsın; hazır alanlara ölçü ve adet girersin. Dolayısıyla CNC bara makinesi programlama için gereken şey CNC programcılığı değil, teknik resim okuma ve ölçü mantığıdır. Bu bilgi de her pano atölyesinde zaten vardır. Sahada gördüğümüz kadarıyla iyi bir teknik ressam, birkaç günde iyi bir bara operatörüne dönüşür; çünkü öğrenmesi gereken şey mantık değil, arayüzdür.
Bir Programda Ne Tanımlanır? Altı Girdi
İş tek ekranda eksiksiz tanımlanır; bunu, altı girdi tamamlandığında programın çalıştırılabilir olmasıyla ölçeriz; yöntem, girdileri hep aynı sırayla doldurmak.
CNC bara makinesi nasıl programlanır sorusunun somut cevabı şu altı girdidir. Kısacası bara işleme programı oluşturma, kod yazmak değil, bu altı alanı doğru doldurmaktır.
- Malzeme ve kesit. Bakır mı alüminyum mu; bara genişliği ve bara kalınlığı ne kadar? Bu iki değer sonraki tüm hesapların temelidir. Yanlış girilirse program yine çalışır, ama parça tutmaz.
- Parça boyu. Kesilecek uzunluk. Bükümlü parçalarda bu değer açık ölçüdür (açınım) — bükülmüş halin ölçüsü değil.
- Delik bilgileri. Her deliğin referanstan uzaklığı, çapı ve hangi kalıp istasyonunda açılacağı.
- Bükme bilgileri. Her bükümün referanstan konumu, açısı ve yönü.
- İşlem sırası. Hangi işlemin önce yapılacağı.
- Adet ve iş bilgisi. Kaç adet üretileceği ve programın hangi isimle kaydedileceği.
Bazı kurulumlarda bu veriler elle girilmek yerine dışarıdan bir dosyayla — örneğin DXF — aktarılabilir; mantık aynı kalır, yalnızca giriş yöntemi değişir.
Bu altı alanın sırası tesadüf değildir. Malzeme ve kesit girilmeden delik ve büküm alanları çoğu kontrolde tam anlam kazanmaz, çünkü bükme payı kesite bağlıdır. O yüzden en tepeden başlar, aşağı inersin. Bir alanı boş bırakırsan program seni uyarır; yanlış ama dolu bir alanı uyarmaz — hatanın parçada görünmesi bu yüzden gecikir.
Dikkat edilmesi gereken nokta: bu listede takım yolu, kesme hızı veya devir yok. Çünkü CNC bara programı bunları senden istemez; bu kararlar makinenin işidir, operatörün değil.
Referans Noktası: Her Ölçü Nereden Başlıyor?
Aynı program, farklı operatörlerde aynı parçayı üretir; bunu tüm konumların tek referanstan verilmesiyle ölçeriz; yöntem, referansı program başında sabitleyip iş boyunca değiştirmemek.
Referans noktası, makinenin ölçmeye başladığı sıfırdır. Bara makinesinde bu genellikle baranın dayamaya oturan ucudur; yani sıfır noktası hep aynı fiziksel yerdir.
İki ölçü mantığını ayırmak gerekir. Mutlak ölçüde her konum aynı sıfırdan verilir; hata birikmez, bir ölçü yanlışsa yalnızca o yanlış olur. Eklemeli ölçüde her konum bir öncekine göre verilir; yazması hızlıdır, ama bir değer kayarsa ondan sonrası da kayar. Hangisini ne zaman seçeceğin aşağıdaki tabloda net:
| Karşılaştırma | Mutlak ölçü | Eklemeli ölçü |
|---|---|---|
| Ölçü referansı | Tüm konumlar tek sıfırdan verilir | Her konum bir öncekine göre verilir |
| Hatanın yayılması | Hata birikmez; yalnız o ölçü yanlış olur | Bir değer kayarsa sonraki tüm konumlar kayar |
| Program yazma süresi | Biraz daha uzun | Daha kısa |
| Revizyon kolaylığı | Tek alan değişir, gerisi etkilenmez | Bir ölçü değişince sonrakiler elden geçirilir |
| Ne zaman seç | Üçten fazla delik ya da birden fazla büküm varsa | En fazla iki delik ve tek büküm varsa |
Çok delikli parçalarda tavsiye nettir: mutlak ölçüyü seç. Peki bara programında referans noktası nasıl belirlenir? Kural basit — teknik resimde ölçüler hangi kenardan verilmişse, programda da aynı kenardan ver.
En kritik uyarı sonda: resmi bir uçtan, programı diğer uçtan ölçersen, simetrik olmayan parça ters çıkar. Bu hatayı gözle yakalayamazsın; montajda, parça yerine oturmayınca anlarsın. İşe başlamadan önce resmin ölçü referansını bir kez işaretlemek, sonradan hurdaya dönecek onlarca parçadan ucuzdur. Burada konu parçanın referansıdır; makinenin mekanik sıfırlaması ve kalibrasyonu ayrı bir başlıktır.
Bu makaleyi faydalı bulduysanız, NC ve CNC bara makinesi arasındaki fark hakkındaki yazımıza da göz atabilirsiniz.
Bükme Payı: En Çok Hata Yapılan Yer
Bükümlü parça ilk denemede doğru boyda çıktı; bunu, kesilen boyun bükme payı düşülmüş açık ölçüye eşitliğiyle ölçtük; yöntem, açınımı makinenin bükme tablosundan almak.
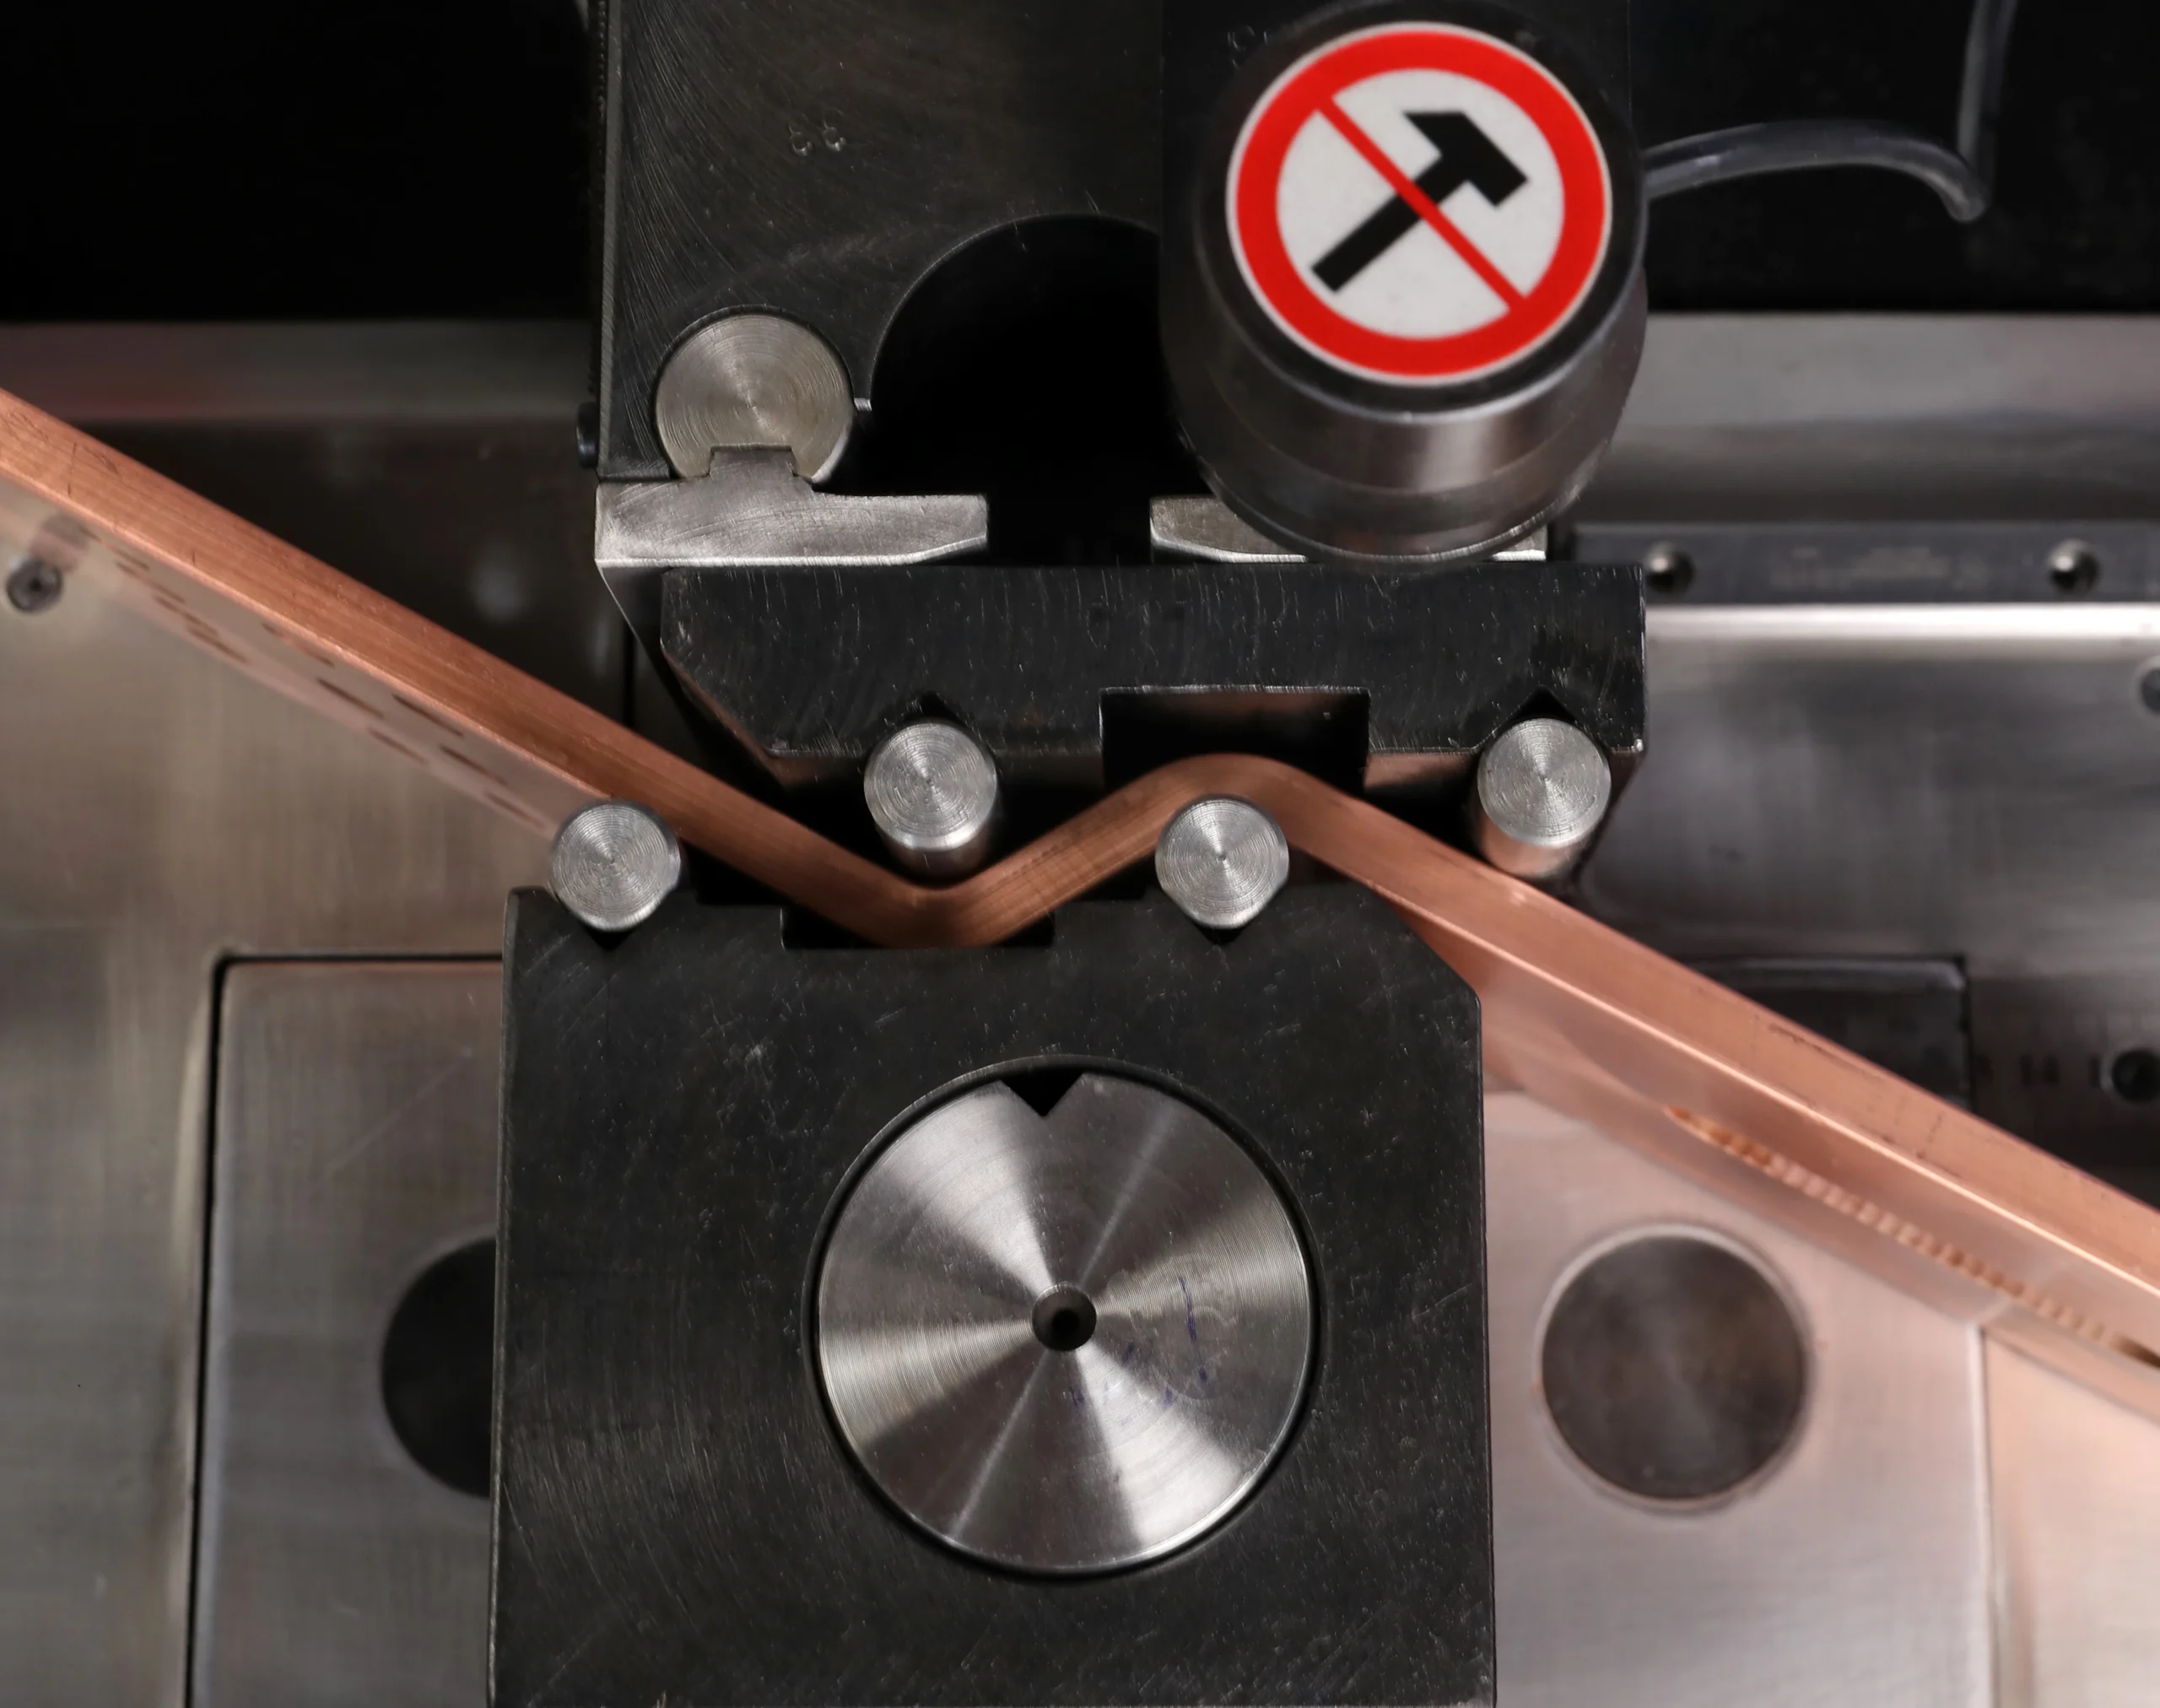
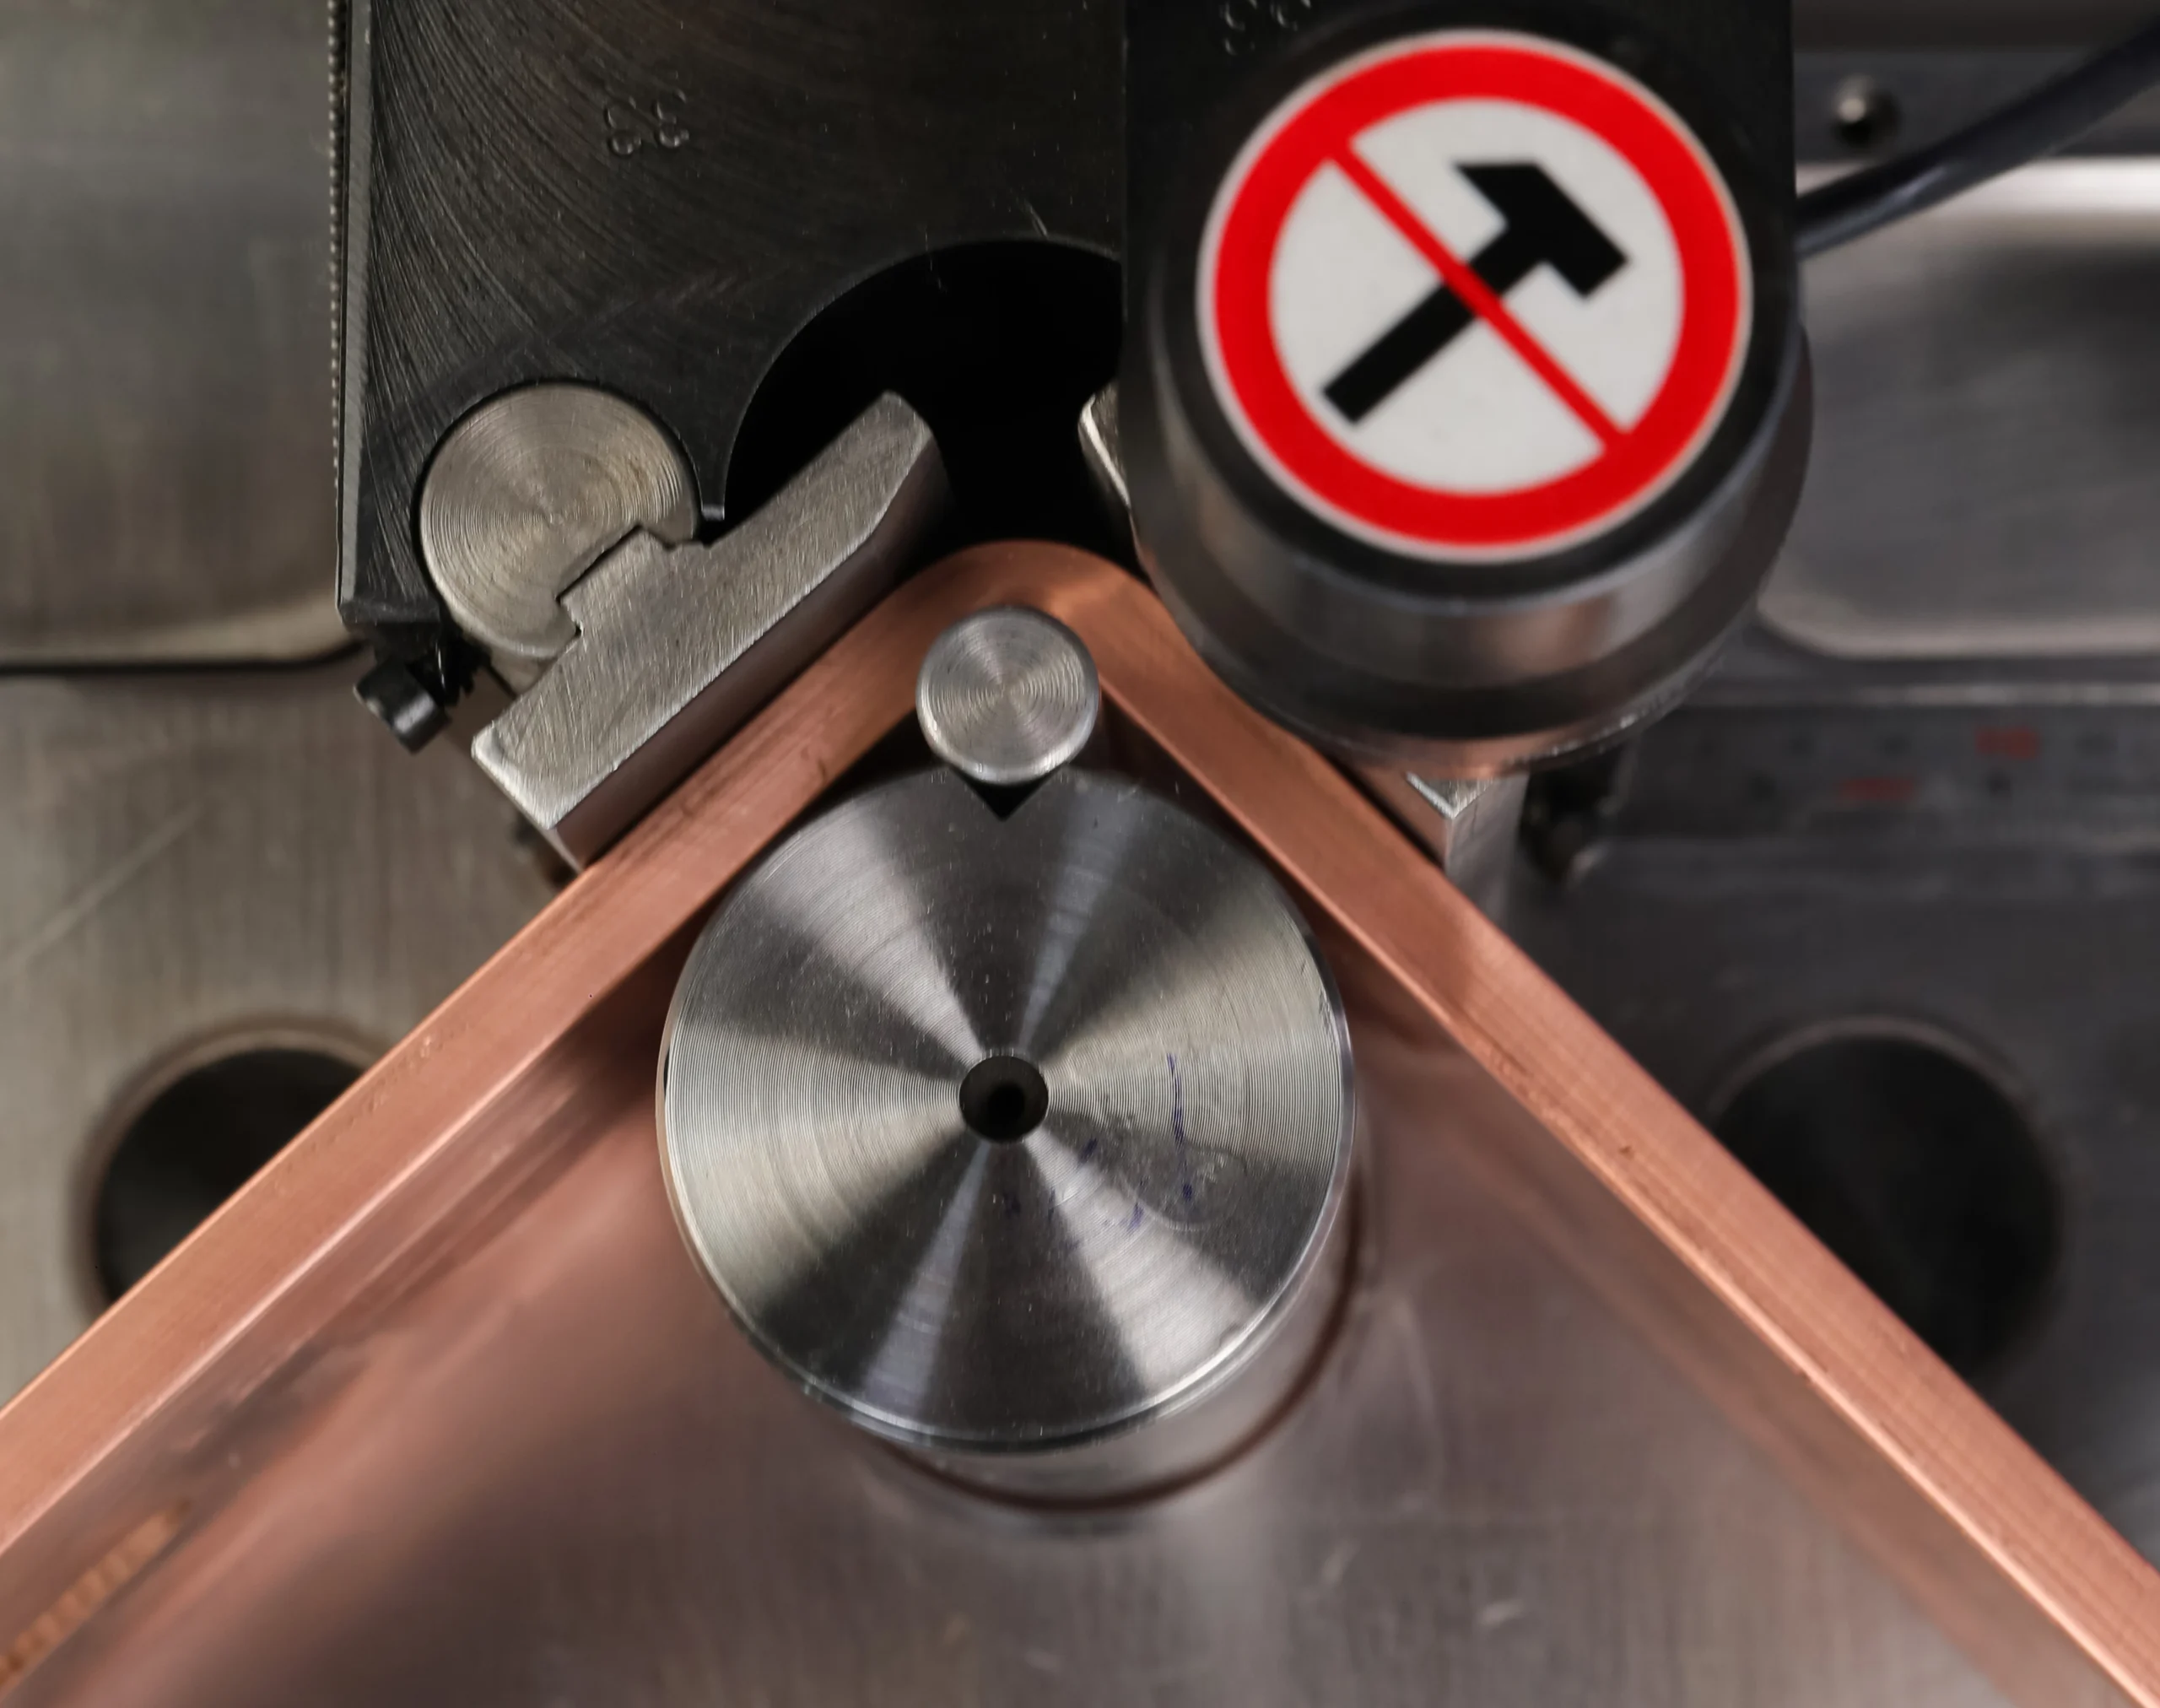
Önce fiziği görelim. Bakır bükülürken dış yüzey uzar, iç yüzey kısalır. Uzunluğunu koruyan çizgiye nötr eksen denir. Nötr eksen malzemenin tam ortasında değildir; büküm yarıçapının kalınlığa oranına göre iç yüzeye doğru kayar.
Bunun pratikteki sonucu şu: bükülmüş parçanın dış kol ölçüleri toplamı, kesilmesi gereken boya eşit değildir. Her büküm bir miktar pay yer. İşte açık ölçü ile bükülmüş ölçü farkı buradan doğar.
Peki bükme payı nasıl hesaplanır? Kural şudur:
Kesilecek boy = dış kol ölçüleri toplamı − her bükümün payı
Burada düşülen değer, teknik literatürde büküm kesintisi olarak geçer; sahada buna kısaca bükme payı denir. Formülün çalışması için kol ölçülerini dış yüzeyden almak şarttır — iç ölçüyle toplarsan sonuç tutmaz.
Bu pay, nötr eksenin yerini ifade eden K faktörüyle bulunur. K faktörü genelde 0,33 ile 0,50 arasında bir değer alır. Pratik eşik şudur: iç büküm yarıçapı kalınlığın iki katından küçükse K yaklaşık 0,33, iki katı ve üzerindeyse 0,50’ye yaklaşır.
Ama pratikte bu hesabı operatör yapmaz. Esas olan makinenin bükme tablosudur: üretici, kalıp ve kalınlık kombinasyonları için pay değerlerini verir, program da açınımı bu tablodan hesaplar. Bu tablo makineye ve kalıba özeldir; internetten bulunan genel bir pay tablosu buraya uymaz ve yanlış yönlendirir. Senin sorumluluğun tek şeydir — doğru kalınlığı ve doğru kalıbı girmek.
Kalınlığı yanlış girersen tablo yanlış satırdan okunur ve bükümlü parçaların hepsi sistematik olarak kısa ya da uzun çıkar. “Bükülmüş parça neden kısa çıkıyor?” sorusunun cevabı da neredeyse her zaman burasıdır. Sahada belirtisi bellidir: bir kutu bara aynı miktarda kısa gelmişse önce kalınlık alanına, sonra kalıp seçimine bakılır — makineye değil. CNC bara makinesi programlama işinde en çok hata yapılan yer, tam olarak bu tablo satırıdır.
Delik Koordinatları Neden Açık Ölçüde Verilir?
Delikler bükümden sonra da doğru yerde kaldı; bunu, konumların bükülmüş parçada değil açınımda ölçülmesiyle sağladık; yöntem, tüm koordinatları düz boy üzerinden vermek.
Bağ şurada: delme işlemi bara düzken yapılır. Yani makine deliği açarken parça henüz bükülmemiştir.
Teknik resim ise çoğu zaman bitmiş, bükülmüş parçayı gösterir. Resimden okunan “büküm sonrası şu kenardan 80 mm” ölçüsü, düz baradaki 80 mm ile aynı değildir; aradaki fark bükme payı kadardır. Bara delik koordinatı nereden ölçülür sorusunun cevabı da budur: delik koordinatı programa daima açınım üzerinden girilir.
Program açınımı zaten hesapladığı için bu dönüşüm çoğu kontrolde otomatik olur. Ama resmi elle okuyup ölçü giren operatör bu farkı atlarsa, delik kayar. Özellikle çok delikli baralarda bu kayma tek deliğe özel kalmaz; hepsi aynı yönde ötelenir. Uzun baralarda birkaç milimetrelik açınım farkı, son delikte belirgin bir kaymaya döner ve montajda cıvata deliği tutmaz. Bu yüzden koordinatı resimden değil, açınımdan düşünmek gerekir. Pratik kontrol basittir: bükümlü ve delikli ilk parçayı daima ölç.
İşlem Sırası: Önce Delme, Sonra Bükme
Delik kalitesi ve parça geometrisi birlikte korundu; bunu, tüm delme işlemlerinin bara düzken tamamlanmasıyla ölçtük; yöntem, sırayı kesme, delme, bükme olarak kurmak.
Standart işlem sırası şudur ve her adımın bir gerekçesi vardır:
- Kesme. Önce boy elde edilir.
- Delme. Bara düz ve düzlemsel olduğu için kalıp tam oturur; delik dik ve çapaksız çıkar.
- Bükme. En sona bırakılır, çünkü bükülmüş parça delme istasyonuna düzgün beslenemez.
O halde önce delme mi önce bükme mi yapılmalı? Kural olarak önce delme. Tek istisna, bükümün hemen dibine düşen deliktir: bu delik, büküm bölgesinin deformasyonundan etkilenir. Burada işleyen genel kural şudur — delik kenarı ile büküm çizgisi arasında en az 2,5 × kalınlık + büküm yarıçapı kadar mesafe bırak. Bu mesafeyi veremiyorsan parça geometrisini gözden geçir. İstisna ihmal edilirse delik ağzı büküm sırasında ovalleşir ve sonradan raybayla düzeltmek çoğu zaman mümkün olmaz.
Kalıp seçimi tarafını kısa tutalım. Zımba çapı deliğin çapını, matris boşluğu ise kesme kalitesini belirler. Kalıp boşluğu nasıl seçilir? Boşluk malzeme kalınlığına göre seçilir; bakır ve alüminyumda toplam boşluk tipik olarak kalınlığın %10’u civarındadır ve kalınlık arttıkça %15–20 bandına çıkar. Dar boşluk zımbayı zorlar ve kalıp ömrünü kısaltır; geniş boşluk ise deliğin altında çapak, üstünde kıvrılma bırakır. Kesin değer için üreticinin kalıp tablosu esastır. Doğru boşluk seçilmediğinde sorun programda değil, çıkan deliğin kenarında görünür. Programda hangi istasyonun seçildiği bu yüzden önemlidir.
Programı Kaydetmek ve Tekrar Kullanmak
Aynı pano ikinci kez sipariş edildiğinde program yeniden yazılmadı; bunu, kayıtlı programın proje ve parça bilgisiyle geri çağrılmasıyla ölçtük; yöntem, adlandırma düzenini baştan kurmak.
Program kaydetmenin asıl değeri, tekrar kullanımdır. Pano imalatında aynı parça sık sık geri gelir; tek parça işiyle seri iş arasındaki fark da çoğu zaman burada belli olur. Tek seferlik bir iş için harcanan on dakikalık program, aynı pano altı ay sonra geri geldiğinde bir dakikalık geri çağırmaya döner.
Üç pratik kural var:
- Adlandırma düzeni. “deneme1”, “yeni2” gibi isimler birkaç ay sonra işe yaramaz. Proje kodu, parça adı ve revizyon içeren sabit bir düzen kur.
- Revizyon disiplini. Mevcut programı değiştirip aynı isimle kaydetmek, eski işin programını yok eder. Eski işin izini kaybetmek, aynı panonun bir sonraki siparişinde her şeyi baştan ölçmek demektir. Değişikliği yeni revizyon olarak kaydet.
- Malzeme bilgisi programın parçasıdır. Kayıtlı bir programı başka kalınlıktaki bir bara için geri çağırırsan, bükme payı yanlış hesaplanır. Bu yüzden programı geri çağırınca malzeme ve kesiti daima kontrol et.
Peki bara programı nasıl kaydedilir ki seri işte de işe yarasın? Adet ve parça listesini de programa gir; makine iş emrini bu liste üzerinden takip eder.
Programlamada En Çok Görülen Altı Hata
Hurdayı ilk parçada yakaladık; bunu, seri üretime geçmeden bir test parçasının ölçülmesiyle sağladık; yöntem, aşağıdaki altı hatayı program kontrolünde aramak.
Önce şu ayrımı kur: aşağıdakilerin hiçbiri makine arızası değildir. Makine kendisine söyleneni doğru yapmıştır; söylenen yanlıştır. Program hatası ile makine hatasını ayırmak, hatayı nereden arayacağını belirler. Bu ayrım önemlidir, çünkü hatayı yanlış yerde ararsan saatlerini kaybedersin. Parçalar tutarlı biçimde yanlışsa sorun neredeyse her zaman programdadır; sapma rastgele ve düzensizse mekanik tarafa bakılır.
- Kalınlığın yanlış girilmesi. Bükme payı yanlış tablodan okunur; bükümlü parçaların hepsi aynı miktarda kısa veya uzun çıkar. Hatanın sistematik olması bu nedeni işaret eder.
- Resmin bükülmüş ölçüsünün girilmesi. Kol ölçüleri toplamı kesme boyu sanılır, pay düşülmez. Sonuç yine kısa parçadır.
- Referansın iş ortasında değişmesi. İlk delikler doğru, sonrakiler kaymış çıkar. Bütün ölçüler tek referanstan verilmelidir.
- Delik ölçüsünün ters kenardan okunması. Simetrik olmayan parçada delik doğru mesafede ama yanlış uçtadır. Bu montajda anlaşılır.
- Kayıtlı programın kontrolsüz geri çağrılması. Program doğrudur, ama tezgâhtaki bara farklı kesittedir. Geri çağırmada malzeme kontrolü atlanmıştır.
- Test parçası çalıştırılmaması. Beş parçalık işte mantıklı görünür, elli parçalık işte hurdaya döner. İlk parça daima ölçülür.
Belirtiden kök nedene gitmek için aşağıdaki tabloyu tezgâh başında kullanabilirsin:
| Sahadaki belirti | Olası kök neden | İlk bakılacak yer |
|---|---|---|
| Bütün bükümlü parçalar aynı miktarda kısa | Kalınlık yanlış girilmiş, pay yanlış satırdan okunuyor | Malzeme ve kesit alanı |
| Düz parçalar doğru, bükümlüler kısa | Resimden bükülmüş ölçü girilmiş, pay düşülmemiş | Açık ölçü (açınım) hesabı |
| İlk delikler doğru, sonrakiler kaymış | Referans iş ortasında değişmiş ya da eklemeli ölçü kullanılmış | Ölçü mantığı ve referans ucu |
| Delik doğru mesafede ama yanlış uçta | Ölçü, resmin ters kenarından okunmuş | Teknik resmin ölçü referansı |
| Ölçüler doğru ama parça yerine oturmuyor | Kayıtlı program farklı kesit için geri çağrılmış | Program başındaki malzeme bilgisi |
| Sapma rastgele, parçadan parçaya değişiyor | Sorun programda değil; besleme veya kalıp kaynaklı | Dayama, besleme ve kalıp aşınması |
İlk beş hata kağıt üzerinde, tezgâha hiç gitmeden yakalanır; altıncısı, yani test parçası, kalanı için son emniyet kemeridir. Bu altı maddenin ortak dersi tek cümlede toplanır: CNC bara makinesi programlama işinde hatalar gözle değil, deneme çalıştırması ve ölçülen ilk test parçasıyla yakalanır.
Kısa Değerlendirme
Baştaki vaadi tekrar edelim: bir bara makinesinde program, kod yazmak değil, bir parçayı makineye tanımlamaktır. G kodu değil, ölçü mantığı gerekir. Bu rehberi okuduktan sonra artık iki kararı rahatça verebilirsin. Birincisi, bu işi makineye hangi referans ve hangi ölçü mantığıyla — mutlak mı, eklemeli mi — tanımlayacağın. İkincisi, açık ölçüyü nereden alacağın ve ilk test parçasında tam olarak neyi ölçeceğin. Bu iki karar doğruysa gerisi makinenin işidir; hurda ilk parçada durur, seri üretime taşınmaz. Bu yüzden asıl yatırım makineye değil, işi doğru tanımlayan o birkaç dakikalık dikkate yapılır.





Bu makaleyi değerlendirin
1 ile 5 yıldız arasında bir puan seçin.
Henüz puanlama yapılmadı