


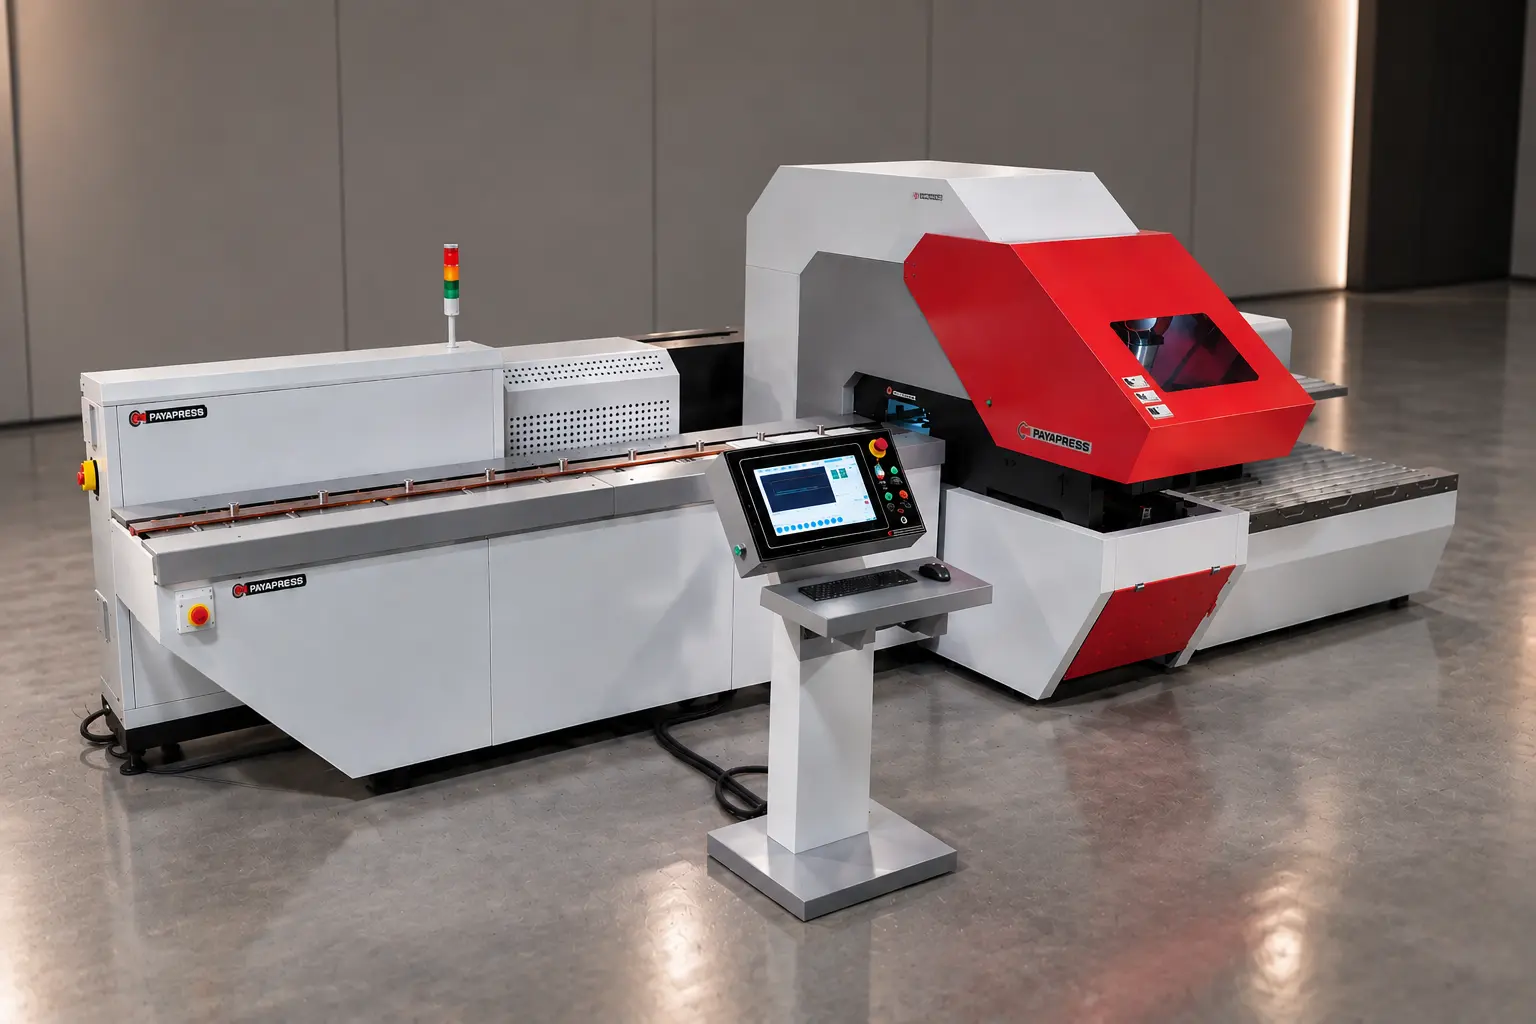

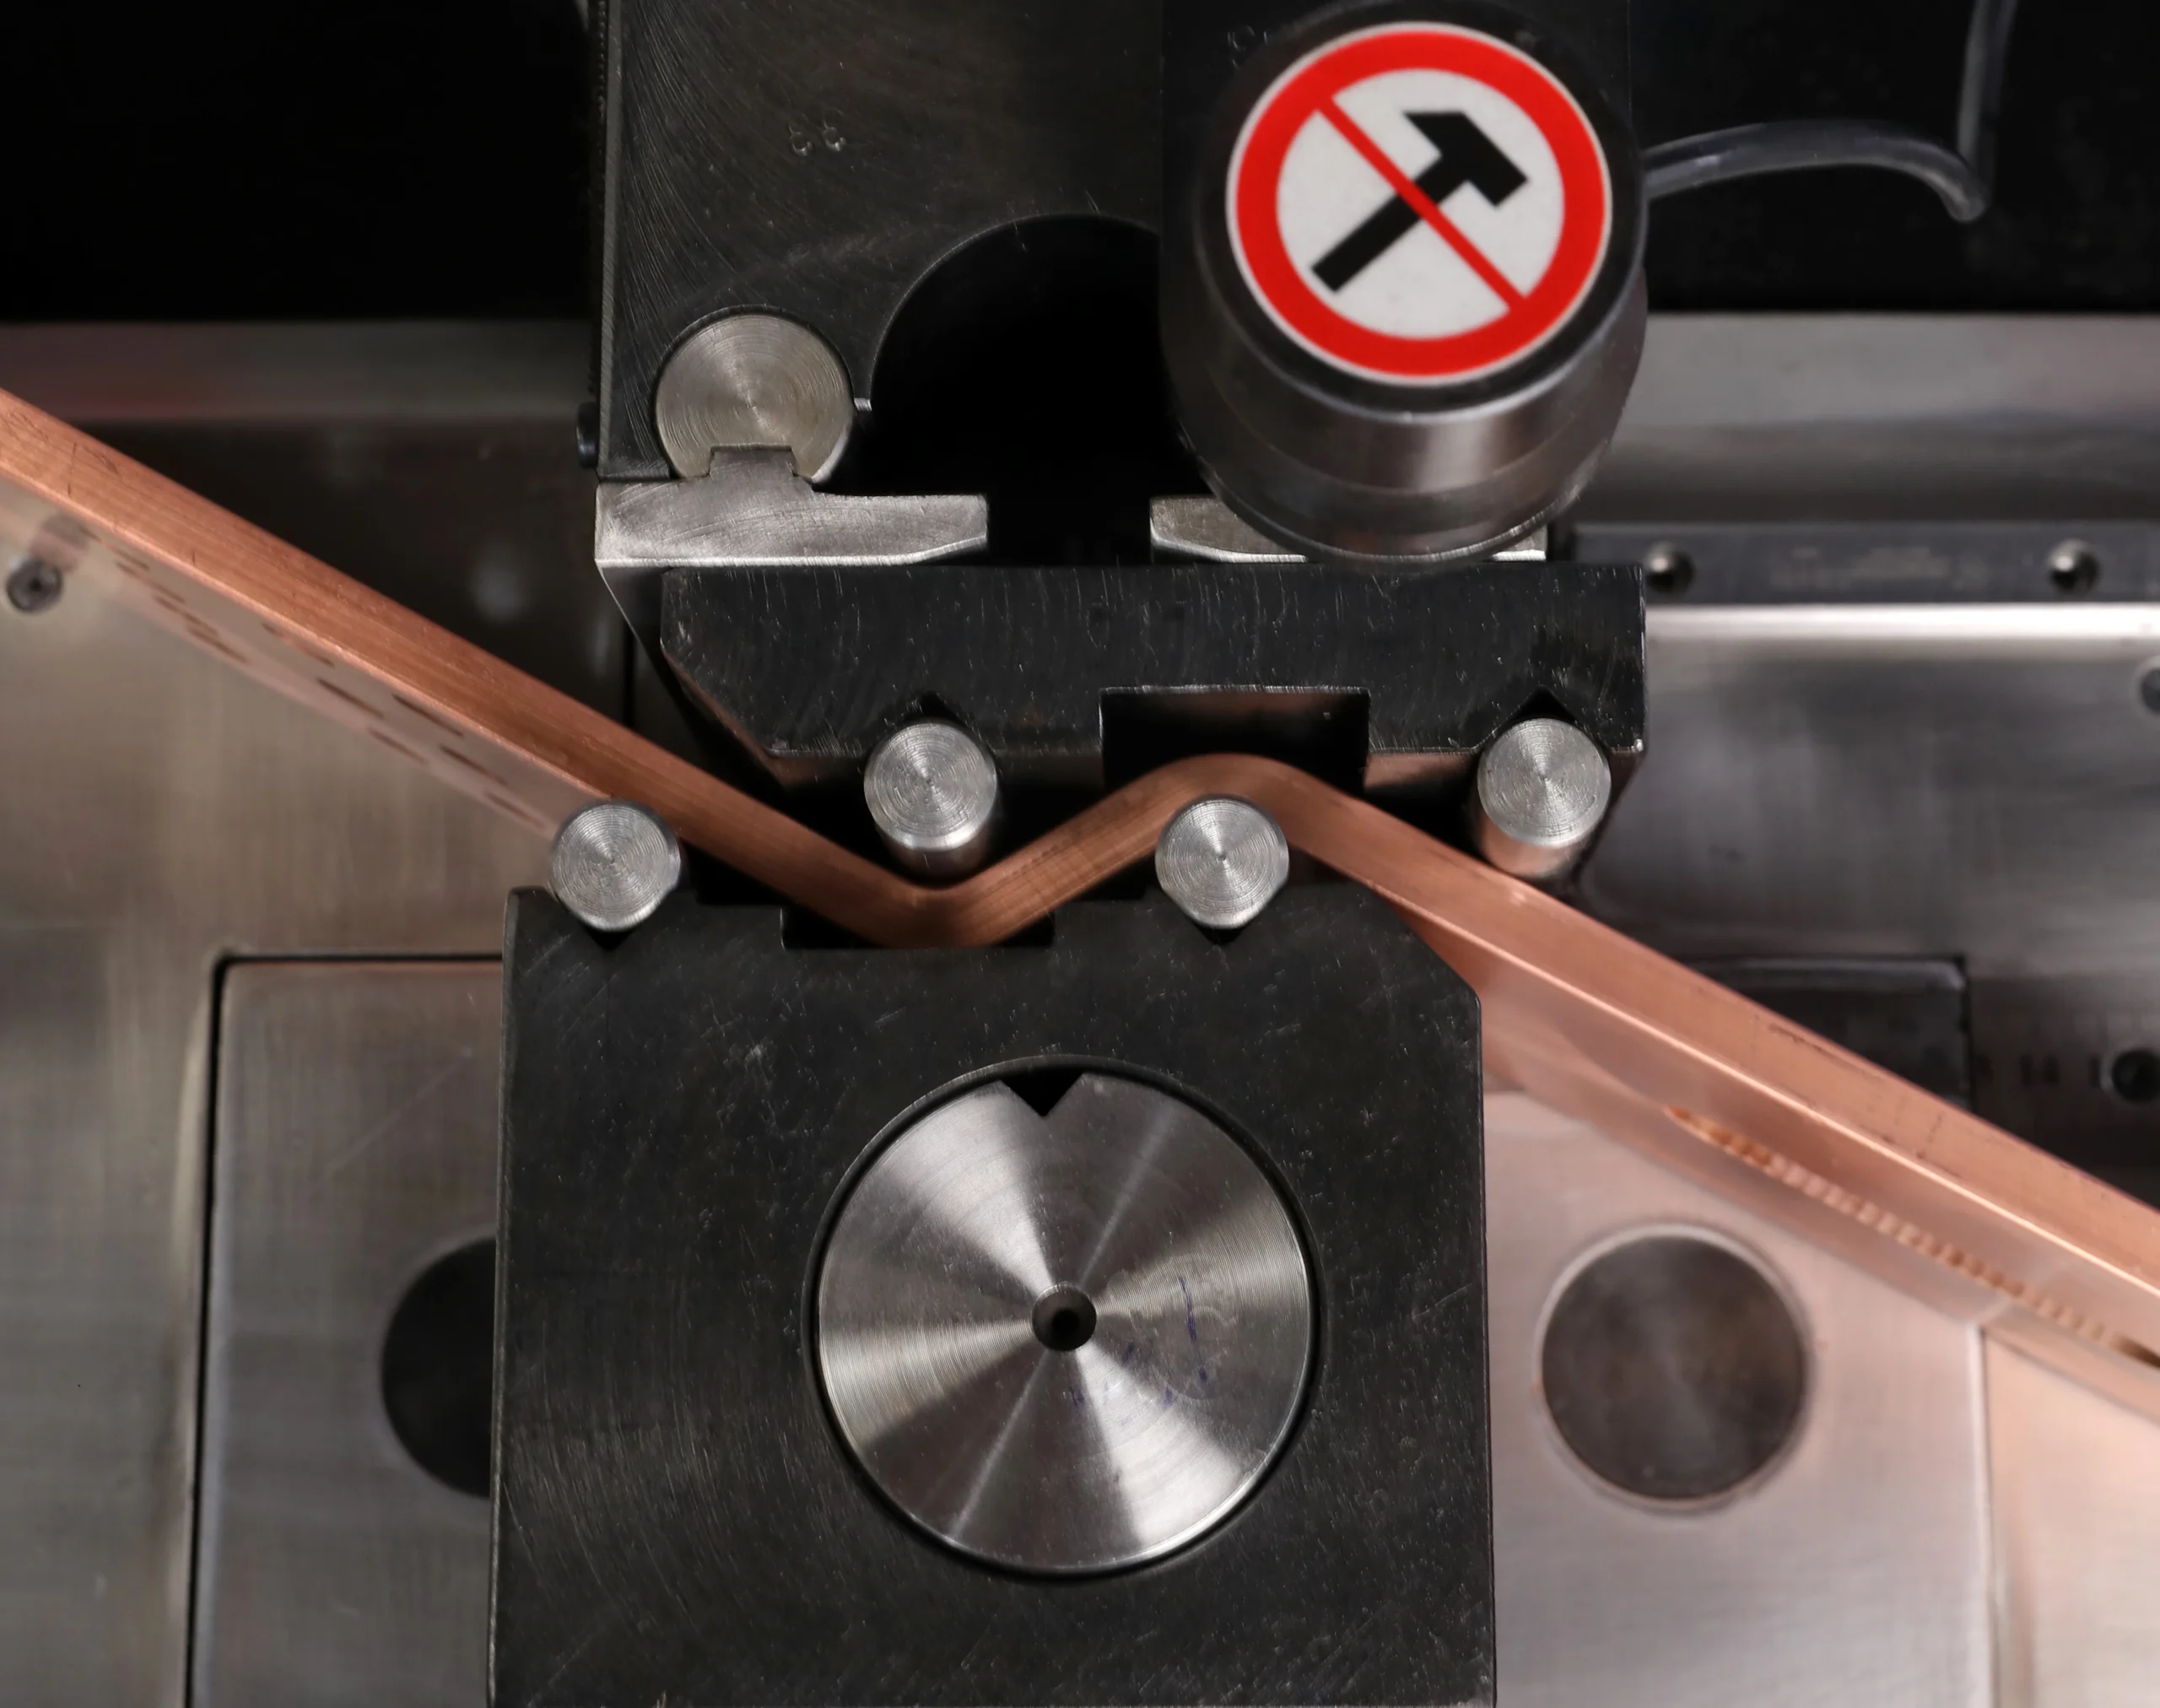
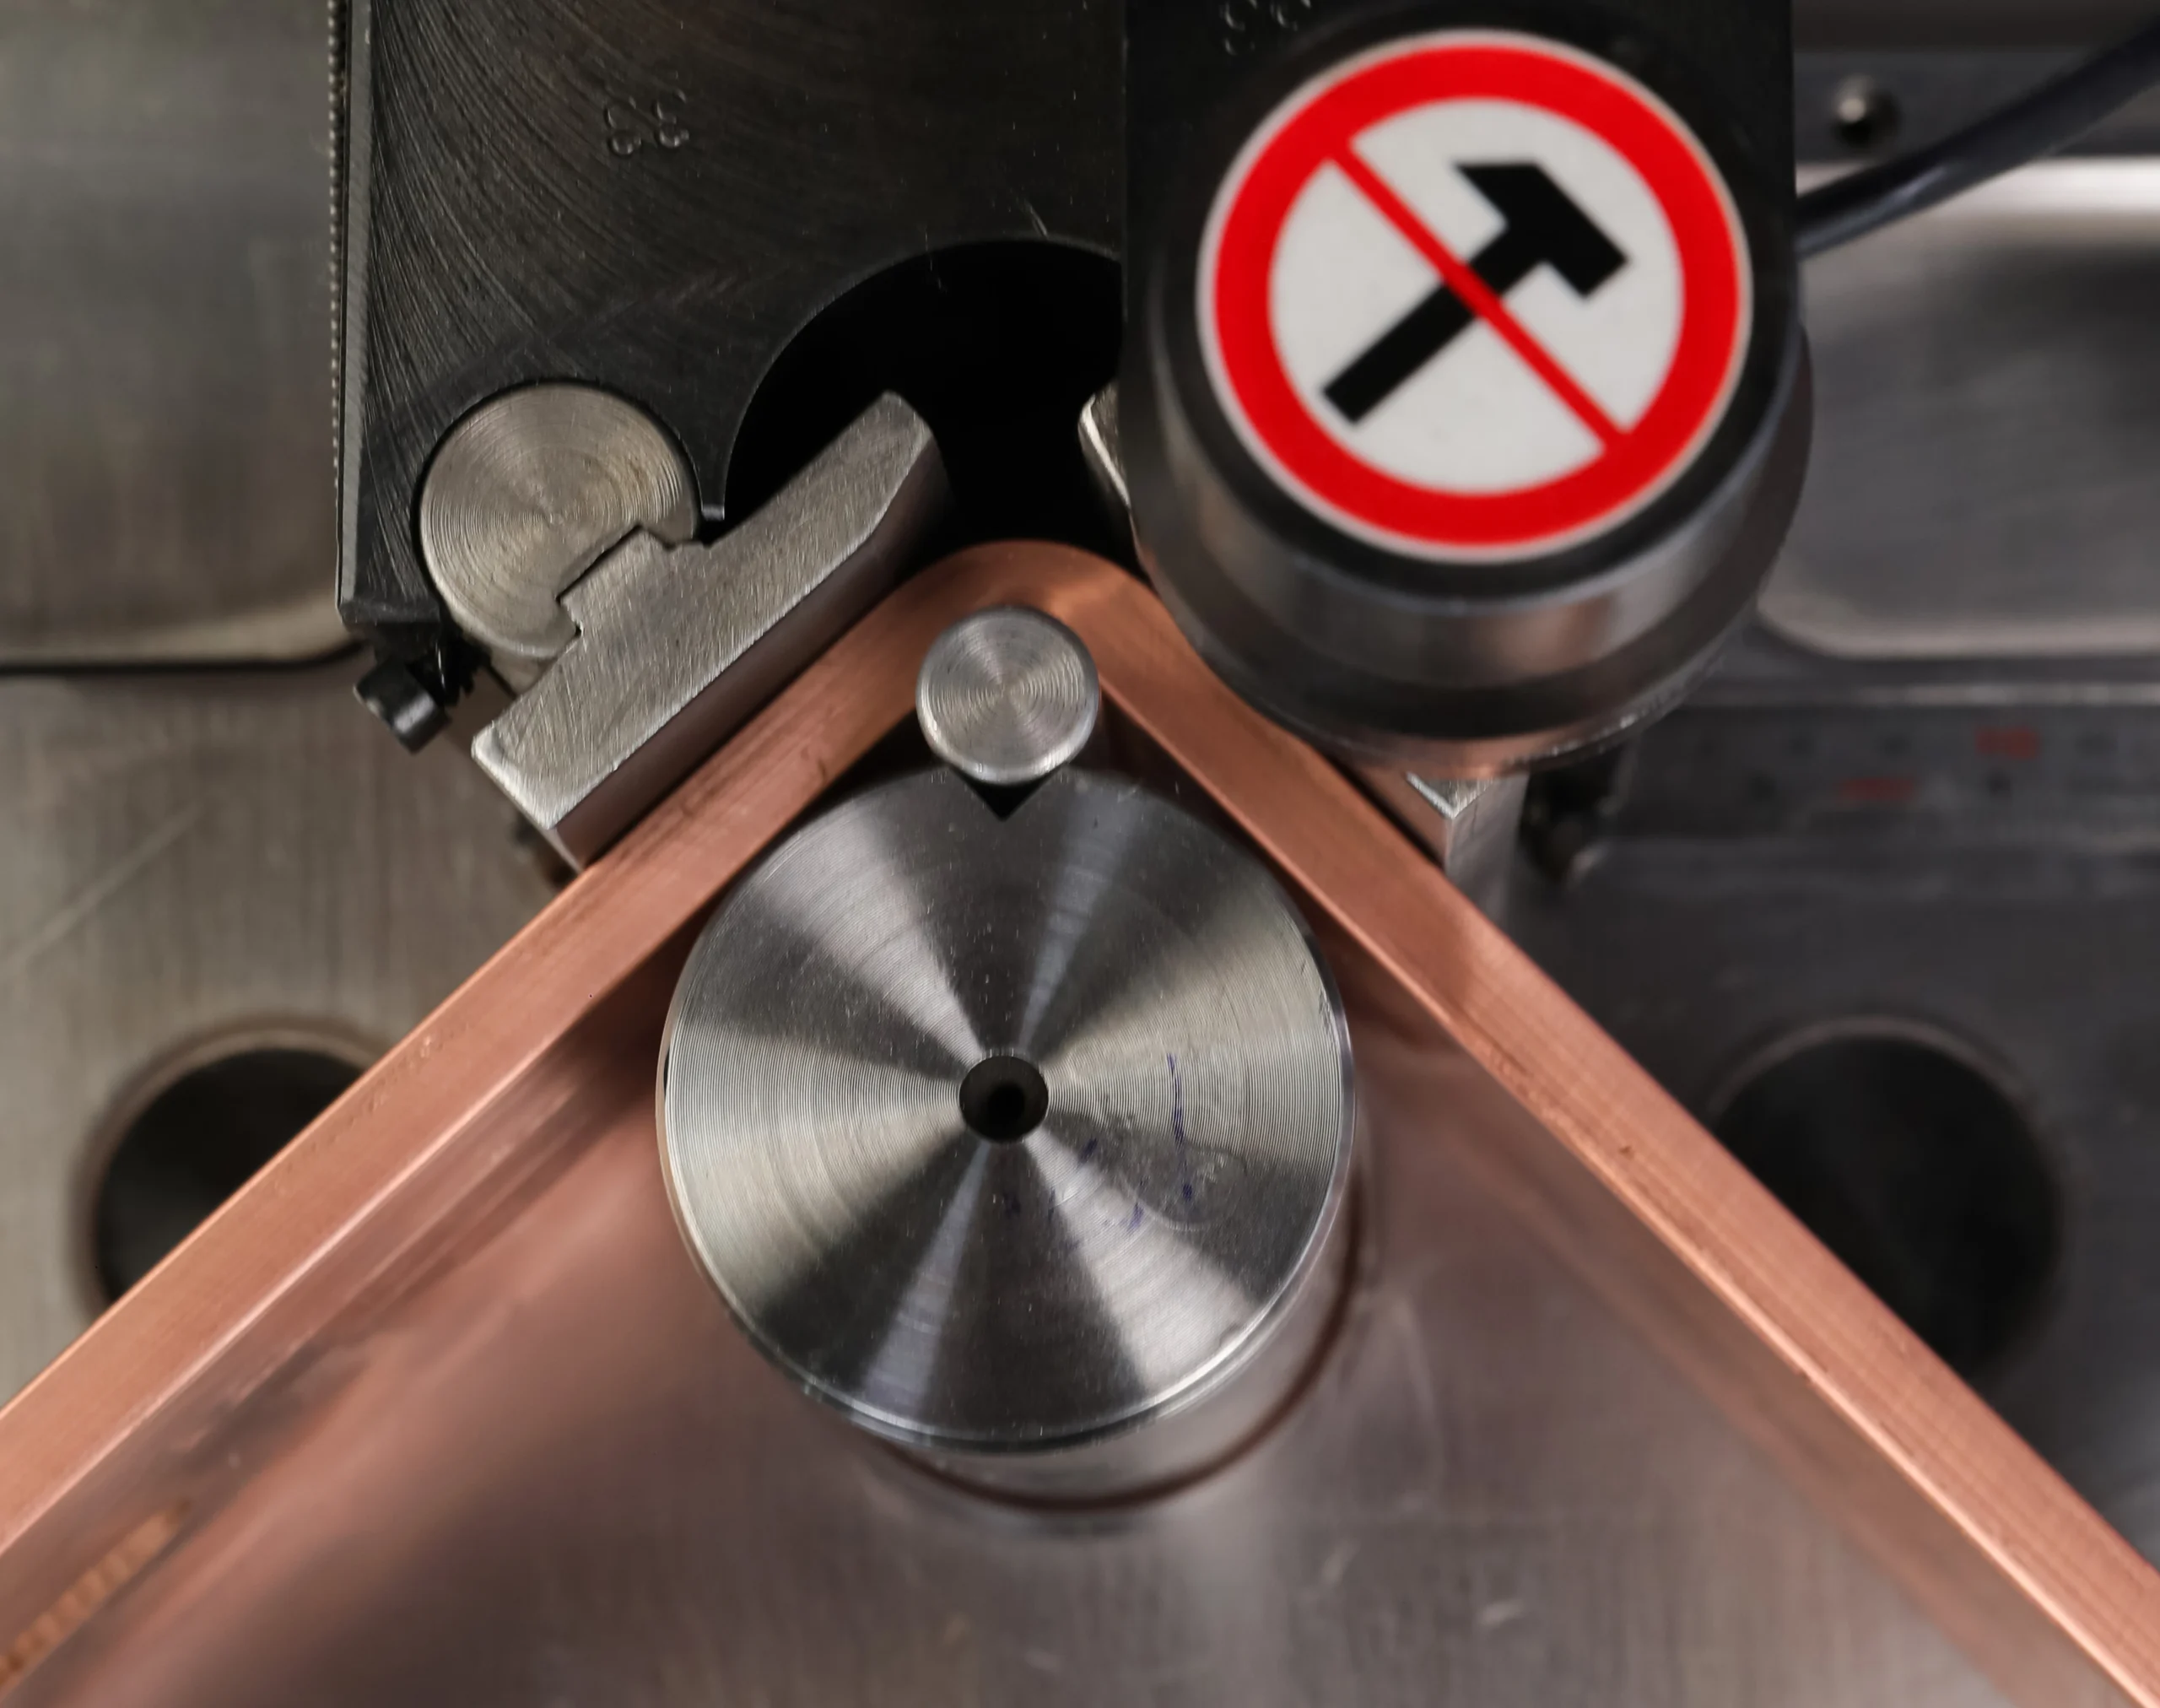
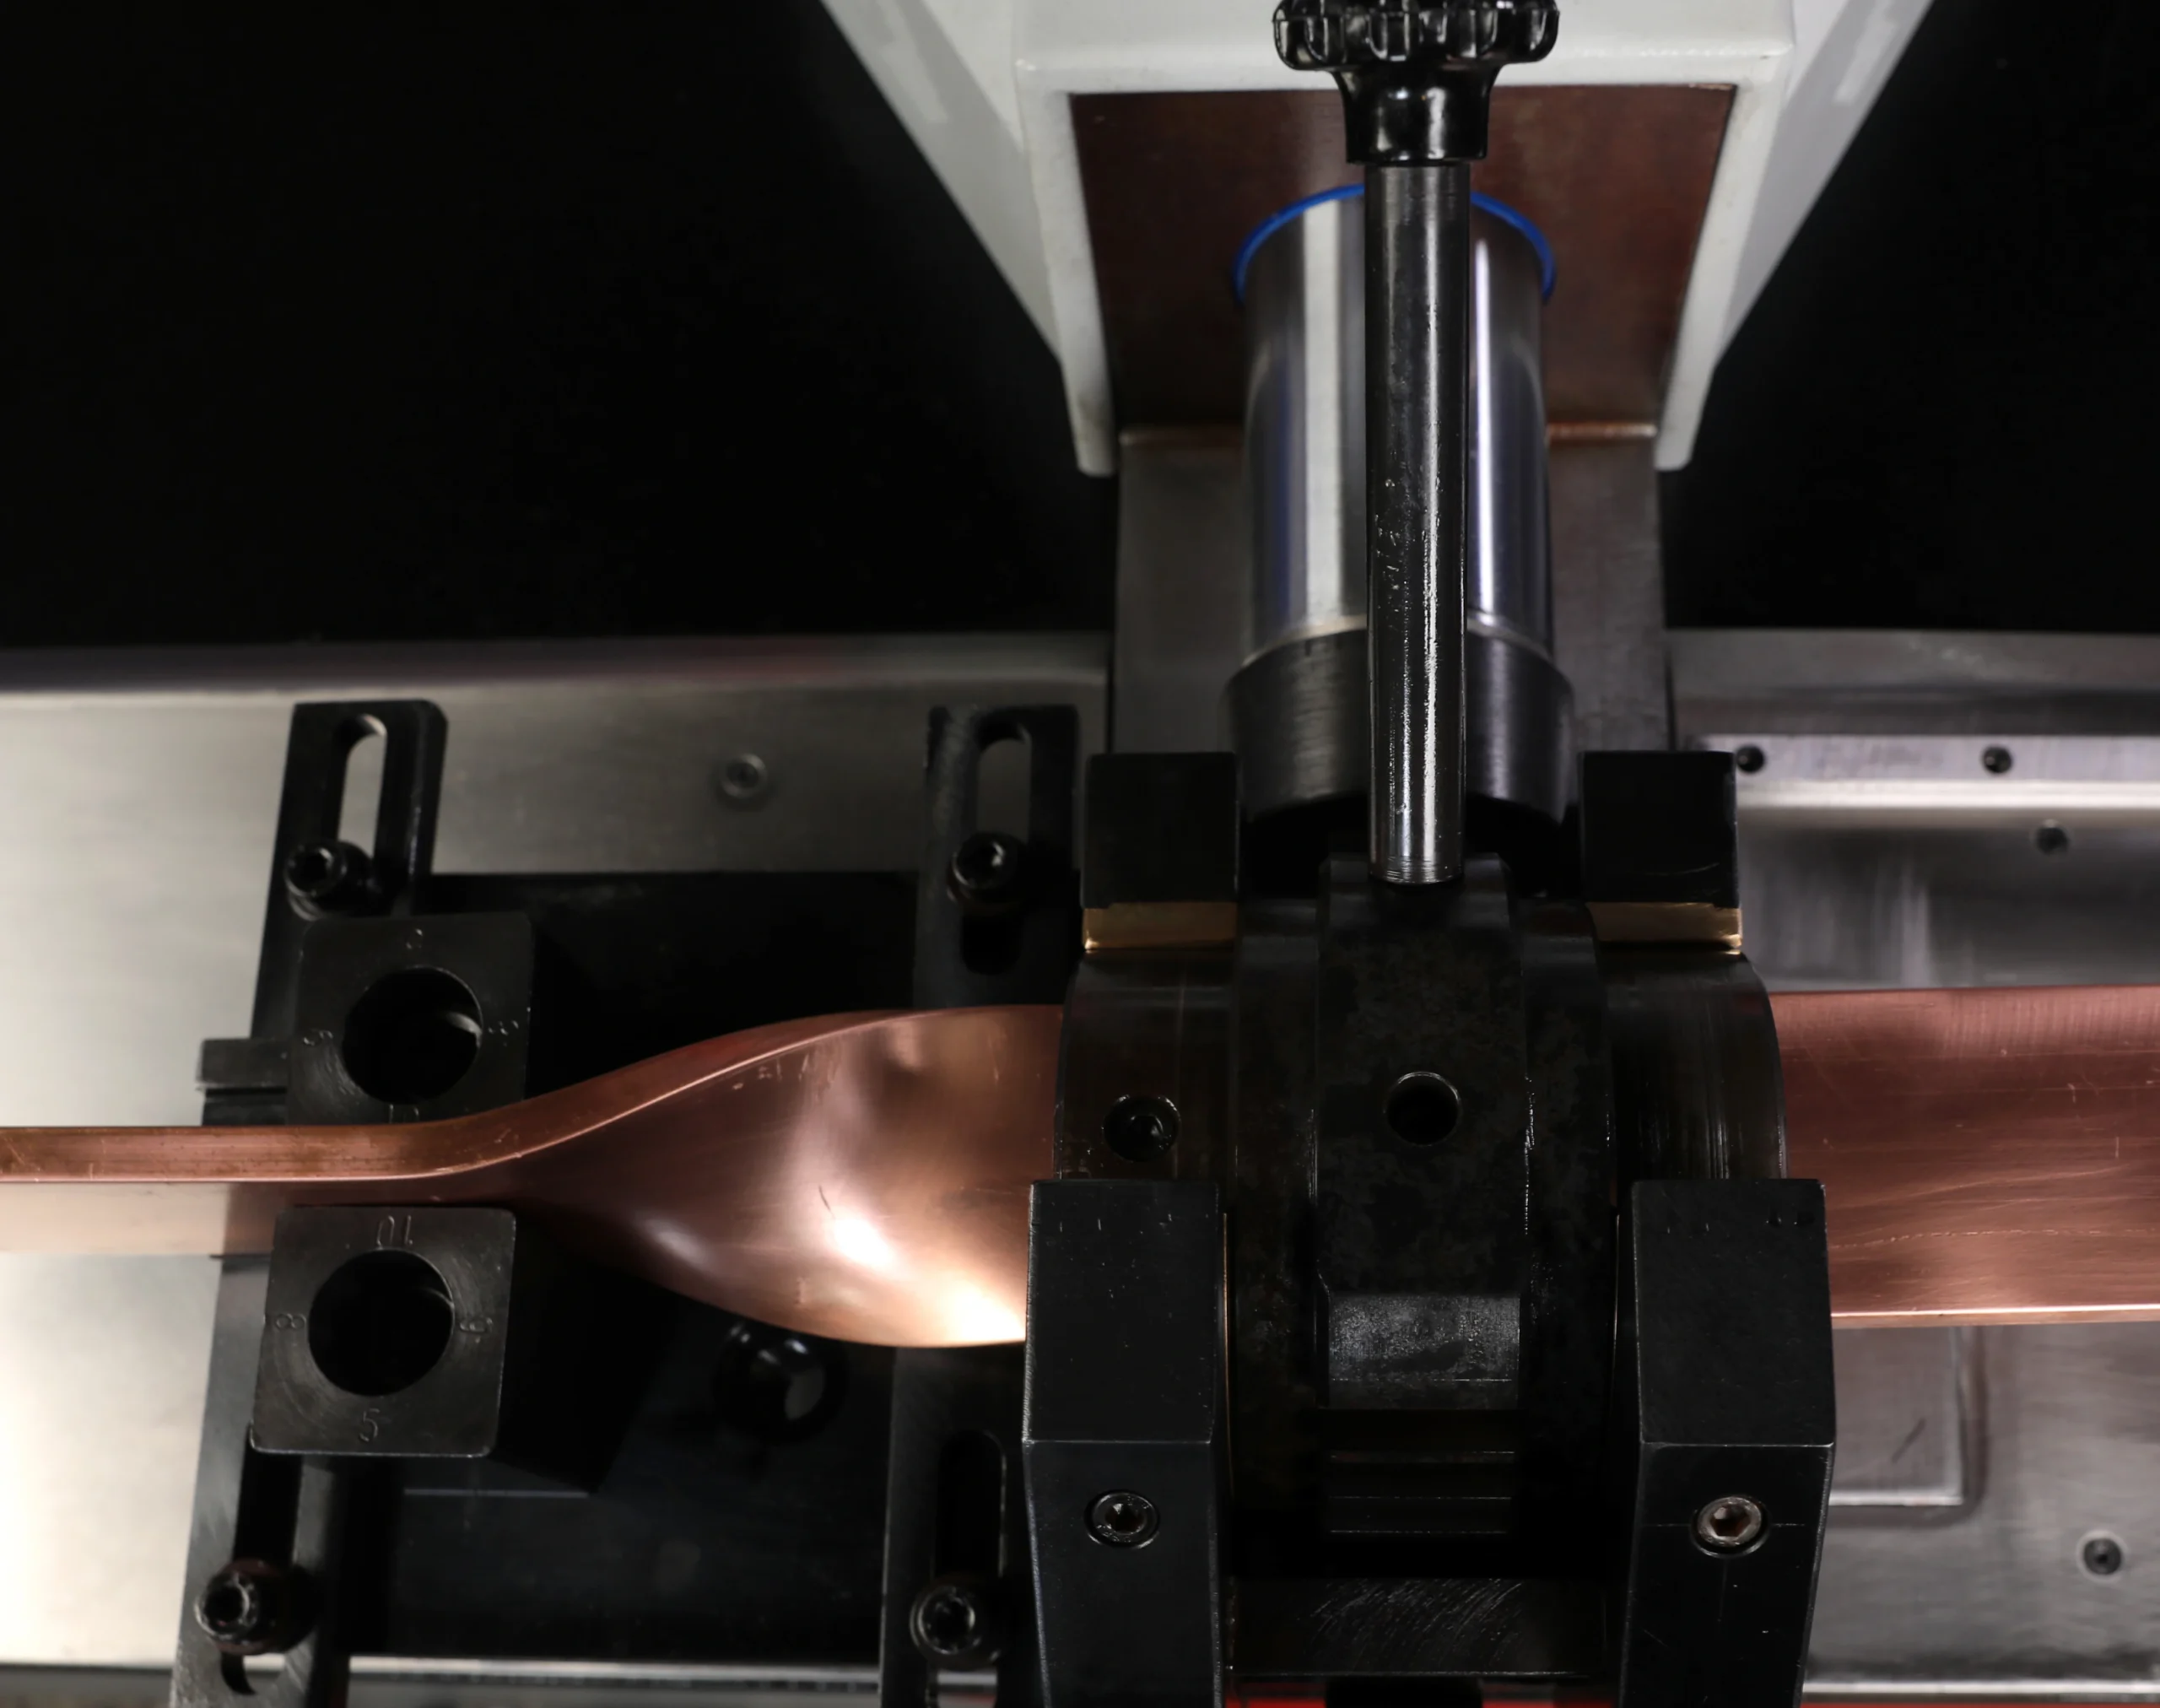
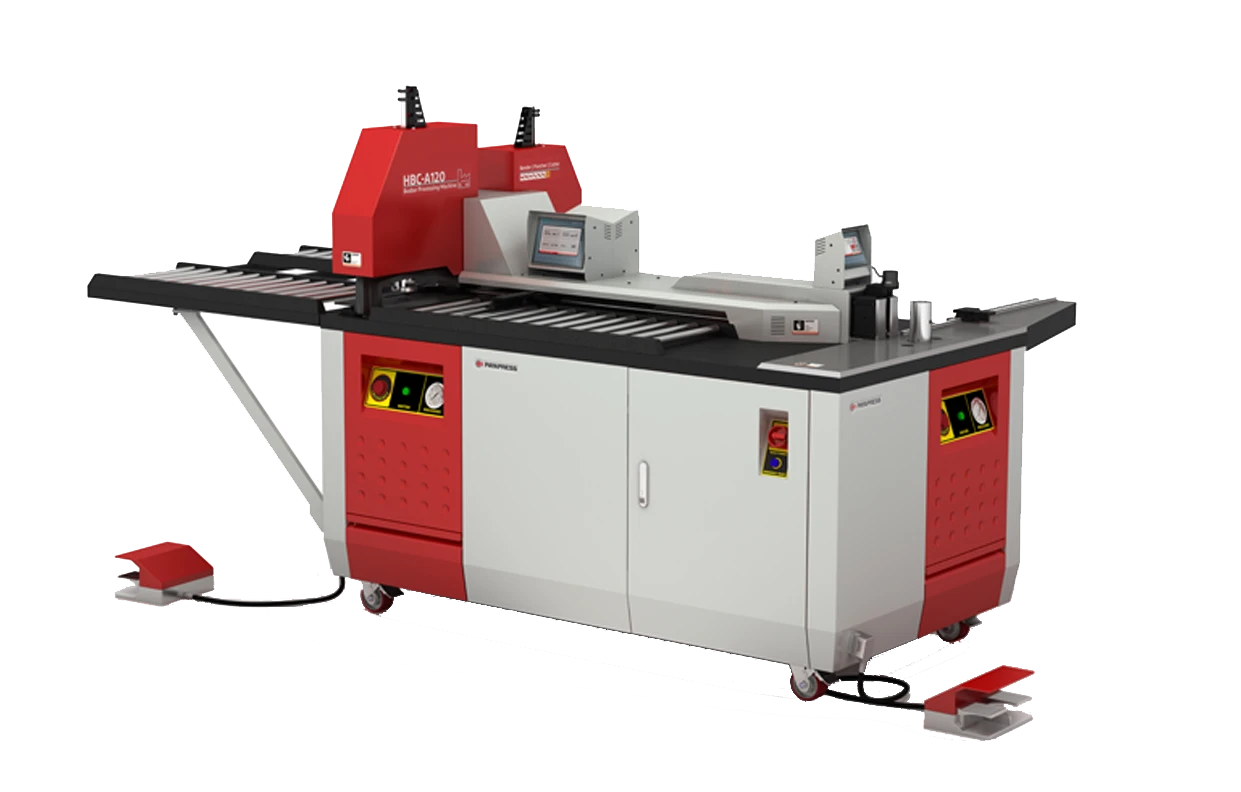
Makine çalışıyor, alarmda hiçbir şey yok, sesi de her günkü gibi. Ama son partiyi elden geçirdiğinde, delik kenarları eskisi kadar temiz değil. Çoğu atölye bunu operatör hatasına ya da malzeme farkına yorar. Oysa bu, makinenin sana verdiği ilk uyarıdır. Peki delikte çapak neden artar? Çünkü CNC bara makinesi bakımı bir torna listesinden değil, tezgâhtan çıkan parçanın belirtilerinden yürür. Bu yazıda hangi belirtinin hangi bakım kalemine işaret ettiğini adım adım göreceksin: çapak kalıbı, basınç düşüşü hidroliği, kesintili arıza ise iletken bakır tozunu anlatır. Amaç tek: arızayı makine durmadan haftalar önce yakalamak.
Tercihinize bağlı olarak, bu makalenin sesli versiyonunu aşağıda dinleyebilirsiniz.
Bu Makinenin Bakım Listesi Neden Daha Kısa?
Bu makinenin bakım yükü, klasik bir CNC tezgahına göre belirgin biçimde hafiftir. Bunun ölçüsü nettir: bir işleme merkezinde listenin yarısını dolduran soğutma sıvısı devresi, talaş tahliyesi ve otomatik takım değiştirme burada hiç yoktur. O yüzden CNC bara makinesi bakımı yalnızca gerçekten var olan sistemlere odaklanır.
Kesme kuru yapılır. Ortaya nötr çelik talaşı değil, kesilmiş parça ve çok ince iletken bakır tozu çıkar. Takım da elle değişir. Bu üç sistem olmadığı için bara makinesi bakım listesi de kısalır.
Peki, bara makinesi kaç ayda bir bakım ister? Sabit bir takvimden çok, geriye kalan dört sisteme bakarsın:
- Kalıp ve kesme ağzı — asıl aşınan yer burasıdır.
- Hidrolik ünite — basınç ve yağ.
- Hareket ve konumlandırma — dayama, kızak, bükme ünitesi.
- Elektrik ve kontrol — pano, bağlantılar ve toz.
| Sistem | Günlük kontrol | Periyodik bakım | Erken uyarı belirtisi |
|---|---|---|---|
| Kalıp ve kesme ağzı | İlk parçanın delik kenarını çapak için gözle kontrol et | Kesme ağzı aşınması ~0,10 mm yarıçapa ulaşınca bileme; üretici sınırına inince değişim | Delik kenarında kademeli büyüyen çapak |
| Hidrolik ünite | Yağ seviyesi, sızıntı izi, basınç göstergesi (1–2 dk) | Filtre temizliği/değişimi, hortum muayenesi, üretici aralığında yağ değişimi ve numune analizi | Basınç yavaş toplanıyor, yağ ısınıyor veya koku veriyor |
| Hareket ve konumlandırma | Kılavuz raylardaki talaş ve tozu temizle | Yağlama noktalarını üretici aralığında yağla, bağlantı elemanlarını belirli çalışma saatinde yeniden sık | Program doğru ama parça ölçüsü kayıyor |
| Elektrik ve kontrol | Pano kapağının kapalı olduğunu doğrula | Havalandırma filtrelerini en az ayda bir vakumla temizle | Nedeni bulunamayan, kesintili arızalar |
Kısacası, CNC bara makinesi periyodik bakım planı bu dört sistemin etrafında kurulur. Günlük gözle kontrolle başlar, aylara yayılan periyodik bakım kalemleriyle tamamlanır. Takvimi makine değil, kullanım yoğunluğun ve ortamın tozu belirler.
Liste kısa diye rahat olma. Az sayıda bileşen, her birinin daha kritik olması demektir; biri ihmal edildiğinde etkisi çok daha hızlı görünür.
Bu makaleyi faydalı bulduysanız, CNC bara makinesi seçimi hakkındaki diğer makalemizi de okumak isteyebilirsiniz.
Çapak: Makinenin İlk Uyarısı
Bir kalıbı kırılana kadar bekletmek zorunda değilsin; planlı değiştirebilirsin. Bunu mümkün kılan ölçü, delik kenarındaki çapak yüksekliğinin zaman içinde düzenli artmasıdır. Yöntem de basit: çapağı periyodik ölçüp kısa bir notla kaydedersin.
Mekanizma şöyle işler. Zımba ve matris keskinken malzeme temiz kesilir. Kesme ağzı köreldikçe malzeme kesilmek yerine bir miktar çekilip kopar. Sonuç, delik çıkışında giderek büyüyen bir çapaktır. Yani buradaki mesele bir arıza değil, kademeli bir aşınmadır. Sektör kaynaklarına göre kesme ağzındaki yuvarlanma yaklaşık 0,10 mm yarıçapa ulaştığında bileme zamanı gelmiş sayılır; bu eşiği kendi kalıbın için parti kayıtlarından doğrularsın.
Kritik nokta şu: bu süreç sessizdir. Makine durmaz, alarm vermez, sesi değişmez. Tek görünür belirti parçadadır. Bu yüzden bu makinede en değerli bakım aracı takvim değil, her partinin ilk parçasına atılan gözdür. Belirti makinede değil, parçada okunur.
Çapağı üç şekilde okursun:
- Kademeli artıyorsa → normal kalıp aşınması. Bileme ya da değişim zamanı yaklaşıyor.
- Aniden ortaya çıktıysa → kalıp hasarlı olabilir ya da yanlış kalıp boşluğunda bir kalıp takılmıştır.
- Deliğin tek tarafındaysa → hizalama sorunu. Bu artık kalıpta değil, makine tarafındadır.
Sahada en sık yapılan yanlış, bu belirtiyi partiden partiye unutmaktır. Operatör çapağı görür, “idare eder” der, geçer; iki hafta sonra aynı kalıp beklenenden erken kırılır. Oysa çapağı tırnakla hissedip küçük bir deftere işlemek dakikalar alır. Bu kayıt biriktikçe, kalıbın kaç bin vuruşta köreldiğini kendi makinen için öğrenirsin.
Peki bara makinesinde kalıp ne zaman değişir? İlk parçanın delik kenarını her parti başında kontrol et ve durumu not düş. Birkaç haftalık kayıt, kalıp ömrünü tahmin edilebilir hâle getirir. Kalıp seçimi ve boşluk hesabı ise bu yazının konusu değildir.
Kalıp Bakımı: Bileme mi, Değişim mi?
Kalıp bilenebilir mi? Evet — ve doğru yapıldığında kalıbın parça başına maliyetini ciddi biçimde düşürür. Buradaki ölçü, bir kalıbın değişmeden önce kaç kez bilenebildiğidir. Yöntem, bilemeyi kalıbın izin verilen boy sınırına kadar planlı yürütmektir.
Bileme, körelen kesme yüzeyinden çok ince bir tabaka alıp ağzı yeniden keskinleştirmektir. Ama her bilemede zımba biraz kısalır; belirli bir sınırın altına inince artık kullanılamaz.
Dört noktayı aklında tut:
- Bileme sınırsız değildir. Her kalıbın izin verilen bir minimum boyu vardır; üreticinin verdiği değer esastır.
- Zımba ve matris birlikte değerlendirilir. Yalnız zımbayı bileyip yıpranmış matrisi bırakırsan kalıp boşluğu bozulur, çapak da geçmez.
- Bileme sonrası ayar gerekir. Kısalan zımba, strok ayarını yeniden gözden geçirmeni gerektirir.
- Yedek set bulundur. Bilemeye giden kalıp, elinde yedeği yoksa üretimi durdurur.
Sektör pratiğinde, aşınma payları ve kılavuz burçlar gibi rutin bakım takviminde yer almayan taşıyıcı elemanlar da zamanla kalıp boşluğunu bozar. Bu yüzden yalnızca zımba-matris çiftini değil, bunları taşıyan yapıyı da periyodik olarak gözden geçirmek gerekir.
Bilemeyi kendi atölyende mi yapacaksın, dışarı mı vereceksin — bunu baştan karara bağla. İkisi de olur; ama dışarı veriyorsan teslim süresi üretimini bekletir. Yedek setin asıl değeri de burada ortaya çıkar.
Kalıbın saklanması da bir bakım kalemidir. Darbe almayacak şekilde ve pas önleyiciyle sakla; rafta ezilen bir kesme ağzı, hiç kullanılmadan ömrünü yitirir.
Bu rehberi beğendiniz mi? Daha fazla bilgi için NC ve CNC bara makinesi arasındaki fark hakkındaki detaylı yazımıza göz atabilirsiniz.
Hidrolik Ünite: Basınç, Yağ ve Sızıntı
Delme kuvvetinin yıllar sonra da ilk günkü gibi kalmasını istiyorsan, ölçün tek: çalışma basıncı üreticinin verdiği aralıkta kalmalı. Bunu sağlayan yöntem de görkemli değil — yağ seviyesini ve durumunu düzenli kontrol etmek.
İşi üç kaleme ayır.
Günlük. Günlük bakım, tezgâhı çalıştırmadan önce üç şeye bakmakla başlar. Yağ seviyesini gözle kontrol et. Makinenin altında ve hortum bağlantılarında sızıntı izi ara. Basınç göstergesi normal aralıkta mı, bir bak. Bu üç kontrol toplam bir-iki dakikadır, ama en pahalı arızaları en ucuz anda yakalar.
Periyodik. Filtreyi temizle veya değiştir. Standart devrelerde 10 mikronluk dönüş hattı filtresi yeterli olabilirken, orantısal ya da servo valfli daha hassas sistemler 6 mikron filtrasyon ister; doğru seviyeyi üretici belirler. Hortumları çatlak, aşınma ve sürtünme izine karşı incele; bir hortum sürtünüyorsa sorun hortumda değil, güzergâhındadır. Sızdırmazlık elemanlarını da gözden geçir.
Yağ değişimi. Peki bara makinesi hidrolik yağı ne zaman değiştirilir? Periyodu üretici belirler; makine yoğun çalışıyorsa ve ortam tozluysa süre kısalır. Yağın rengi ve kokusu erken uyarı verir — koyulaşma ve yanık koku, aşırı ısınmaya işaret eder.
Bir noktayı öne çıkarayım: basınç düşüşü kendini çapak olarak gösterir. Yani çapak her zaman kalıptan gelmez. Kalıbı yeni taktığın hâlde çapak sürüyorsa, sıradaki durağın hidroliktir. Son olarak, aşırı yağlama da bir hatadır; fazla yağ toz tutar ve filtre temizliği yükünü artırır.
Bakır Tozu: Bu Makineye Özel Risk
Kontrol kaynaklı, sebebi bir türlü bulunamayan rastgele arızaları ortadan kaldırmak elinde. Bunun ölçüsü, elektrik panosunun içinde iletken toz birikmemesidir. Yöntem ise iki adım: panoyu kapalı tut, havalandırma filtrelerini düzenli temizle. İşte CNC bara makinesi bakımı içinde en çok atlanan kalem tam olarak budur.
Farkı net koyalım. Çelik işleyen bir tezgâhta çıkan talaş kaba ve nötrdür; süpürülür, panoya bir zararı olmaz. Bu makinede ise kesme ve delme sırasında çok ince bakır tozu çıkar. Bakır iyi bir iletkendir ve bu toz havada asılı kalıp her yere girer. Elektrik panosunun toza karşı koruma düzeyi, uluslararası IEC 60529 standardındaki IP kodlarıyla sınıflandırılır; kapağı açık çalıştırmak bu korumayı fiilen devre dışı bırakır.
Peki bakır tozu makineye zarar verir mi? Evet, ve en sinsi yerden. Bu toz panonun içine, kart yüzeylerine ve klemens aralarına yerleşir. Yeterince biriktiğinde iletken bir köprü oluşturur. Sonuç, nedeni bulunamayan kesintili kontrol arızalarıdır — bazen çalışır, bazen çalışmaz.
Dört önlemi rutine al:
- Kontrol panosunun kapağını çalışma sırasında kapalı tut.
- Pano havalandırma filtrelerini düzenli temizle; tıkanan filtre panoyu hem ısıtır hem tozu içeri emmeye zorlar.
- Temizliği basınçlı hava yerine vakumla yap; basınçlı hava tozu dağıtır ve aralıklara sokar.
- Enerji kesilmeden pano içine girme.
Bu dört adım basit görünür. Ama iletken bakır tozunu ciddiye almayan atölye, çoğu zaman kaynağı bir türlü bulunamayan arızalarla en fazla vakit kaybeden atölyedir.
Hareket, Konumlandırma ve Bağlantılar
Aynı programın aylar sonra da aynı parçayı üretmesini istiyorsan, ölçün budur: ölçü doğruluğu zaman içinde kaymamalı. Bunu, hareketli aksamı yağlayarak ve bağlantı elemanlarını periyodik kontrol ederek korursun.
Üç kalem var.
Yağlama noktaları. Kızakları ve hareketli aksamı üreticinin verdiği aralıkta yağla. Az yağ aşınma, fazla yağ toz birikmesi demektir — ikisi de zararlı.
Dayama ve konumlandırma. Zamanla gevşeyen bir dayama ölçüyü sistematik kaydırır. Program doğrudur, parça yanlış çıkar. Bu, en sık program hatasıyla karıştırılan makine sorunudur.
Bağlantı elemanları. Titreşim, cıvataları yavaş yavaş gevşetir. Bükme ünitesi ve kalıp bağlantı noktalarını periyodik tork kontrolünden geçir. Sektör kılavuzlarında sık rastlanan bir pratik, ekipman yaklaşık 500 saat çalıştıktan sonra tüm bağlantı elemanlarını bir kez yeniden sıkıp, ardından düzenli aralıklarla kontrole geçmektir.
Bu kalemler günlük değil, periyodik bakım kalemidir. Ayda bir ayrılan yarım saat, aylar sonra “program doğru ama parça yanlış” diye kaybedilecek bir günün önüne geçer.
Son bir kural: kalıp değişimi, bileme ve bükme ünitesine yapılan her müdahaleden sonra bir doğruluk kontrolü yaparsın. Peki bakım sonrası kalibrasyon gerekir mi? Bu işlemlerden sonra en azından bir doğruluk kontrolü şarttır; kalibrasyonun nasıl yapıldığı ise ayrı bir yazının konusudur.
Bu konu sadece başlangıç noktasıdır – daha fazlasını keşfetmek için CNC bara makinesi programlama hakkındaki makalemizi inceleyebilirsiniz.
Bakımda En Çok Görülen Altı Hata
Yıl içindeki plansız duruşları düşürmek istiyorsan, ölçün nettir: arıza kaynaklı duruşların planlı bakım duruşlarına oranı. Bunu sağlamanın yolu, aşağıdaki altı hatayı atölye rutininden çıkarmak — yani önleyici bakımı, arıza sonrası onarımın önüne geçirmektir. Doğru kurulmuş bir CNC bara makinesi bakımı zaten bu altı hatanın panzehiridir.
- Torna bakım listesini bu makineye uygulamak. İnternetten alınan liste soğutma sıvısı ve takım magazini kontrolü ister; bu makinede karşılığı yoktur. Sonuç ikilidir: hem var olmayanı kontrol edip zaman harcarsın, hem asıl aşınan kalemleri gözden kaçırırsın.
- Çapağı operatör hatası sanmak. Belirti parçada, kaynağı makinededir. Çapak arttığında önce kalıbı, sonra hidrolik basıncı kontrol et. Kalıbı yeni değiştirdiysen ve çapak hala sürüyorsa, kabahati operatörde değil basınçta ara.
- Yalnız zımbayı bilemek. Matris yıpranmış kalır, kalıp boşluğu bozulur, çapak devam eder. Zımba ile matris birlikte değerlendirilir.
- Pano kapağını açık çalıştırmak. Havalandırma sağlandığı sanılır; gerçekte iletken bakır tozu doğrudan içeri alınır.
- Basınçlı hava ile temizlik. Toz temizlenmez, daha derine sürülür. Bunun yerine vakum kullan.
- Bakımı kayıt altına almamak. Yağın ne zaman değiştiği, kalıbın kaç kez bilendiği hatırlanmaz. Bakım kaydı olmadan önleyici bakım tahmine döner. Tarih, yapılan işlem ve kimin yaptığını yazan basit bir çizelge bu körlüğü tümüyle kaldırır. Planlı, kayıt altına alınmış bakım programlarının arıza sonrası onarıma göre sistematik olarak daha öngörülebilir ve daha ucuz olduğu, işletme ve bakım literatüründe de sıkça vurgulanır.
Peki bara makinesinde en sık hangi parça arızalanır? Tek bir “parça” değil — en sık zorlanan yer kalıptır, ama görünür ilk bedel çoğu zaman çapak olarak parçaya yansır. Bu yüzden ilk düzeltilecek şey, hangi kontrolün operatörün günlük işi, hangisinin teknisyenin periyodik işi olduğunu ayırmaktır.
Kısa Değerlendirme
Özetle, bu makinede arıza seni gafil avlamak zorunda değil. Parça sana haber verir; yeter ki dinle. Tezgâhtan çıkan ilk parçayı bir belirti olarak okursan, arızayı makine durmadan haftalar önce yakalarsın.
Artık iki kararı rahatça verebilirsin. Birincisi: hangi belirti hangi sisteme işaret ediyor — çapak kalıba, basınç düşüşü hidroliğe, kesintili arıza iletken bakır tozuna. İkincisi: hangi kontrol operatörün günlük işi, hangisi teknisyenin periyodik işi. Bu ikisini ayırdığın gün, bakım bir tahmin olmaktan çıkar, bir rutine dönüşür. Ve rutine dönen bakım, plansız duruşu yıl boyunca sessizce azaltan tek şeydir.




Bu makaleyi değerlendirin
1 ile 5 yıldız arasında bir puan seçin.
Henüz puanlama yapılmadı