



El mantenimiento de máquinas CNC para barras colectoras es esencial para conservar la precisión, incluso cuando el equipo funciona sin alarmas. La máquina puede superar la revisión diaria y mantener el sonido de siempre, mientras las piezas terminadas empiezan a desviarse del plano. El problema aparece después, durante el montaje, cuando un taladro no coincide o una pletina no encaja como debería.
Por eso, revisar el sistema hidráulico y lubricar los componentes mecánicos no basta. También hay que comprobar el posicionamiento, las referencias, la sujeción y los datos del control. Una holgura creciente, un origen desplazado o una tabla de herramientas desactualizada pueden afectar al resultado sin detener la producción.
¿Prefieres escuchar en lugar de leer? Puedes reproducir la versión en audio del resto de este artículo a continuación.
Qué cambia en una máquina CNC
La incorporación del CNC no elimina las necesidades de mantenimiento de la prensa. Los componentes hidráulicos, las matrices, las cuchillas, las guías y los puntos de lubricación deben conservarse tanto en una máquina manual como en una máquina CNC.
La diferencia está en cómo se determina la posición. En una máquina CNC, la precisión dimensional depende de una cadena que, según el diseño del equipo, puede incluir:
- Servomotor y accionamiento.
- Husillo de bolas u otro mecanismo de transmisión.
- Encoder o sistema de realimentación.
- Mordaza y soporte de la barra.
- Cero o referencia de máquina.
- Parámetros, programas y tabla de herramientas.
La precisión no depende únicamente del estado mecánico. También depende de que los datos almacenados describan correctamente la máquina y las herramientas que están montadas.
Algunos fallos mecánicos se manifiestan mediante ruido, vibraciones, calentamiento o paradas; otros pueden afectar a la precisión sin señales evidentes. En cambio, un error de referencia, una compensación incorrecta o una tabla de herramientas desactualizada pueden dejar que la máquina continúe trabajando. El rechazo llega después, en forma de piezas fuera de tolerancia.
En una máquina manual, el operario puede comprobar y corregir continuamente la posición. En una CNC, el posicionamiento se automatiza, pero la comprobación dimensional de las piezas sigue siendo necesaria.
Si este artículo te ha resultado útil, quizá también quieras leer nuestro artículo sobre cómo elegir una máquina CNC para embarrados.
La cadena de posicionamiento
Cada dimensión producida pasa por la misma cadena física y lógica. Sus componentes no se desgastan al mismo ritmo; por eso conviene revisarlos por separado.
Husillos de bolas, accionamientos y holgura
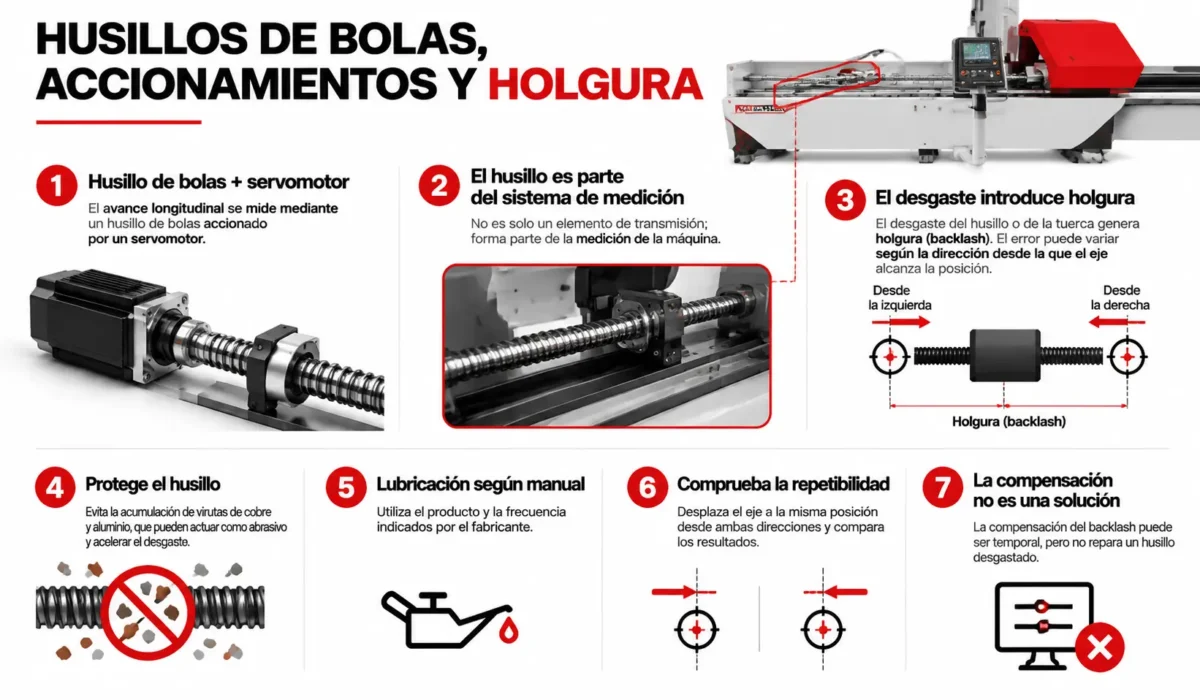
En una línea CNC para barras colectoras equipada con husillo de bolas, el servomotor acciona el husillo para generar el avance longitudinal. El husillo transmite el movimiento; la posición se obtiene mediante un encoder. Si el control utiliza el encoder del motor, calcula el desplazamiento a partir del giro y del paso del husillo. Si utiliza un encoder lineal, mide directamente la posición del carro. Esta diferencia determina qué errores de transmisión puede detectar el control.
El desgaste del husillo o de la tuerca introduce holgura, conocida también como backlash. El error puede variar según la dirección desde la que el eje alcanza la posición. Una pieza puede ser correcta cuando el eje llega desde un sentido y presentar una desviación cuando llega desde el contrario.
Protege el husillo frente a virutas de cobre y aluminio. Estos residuos pueden actuar como abrasivo y acelerar el deterioro de las superficies de contacto. Aplica la lubricación indicada por el fabricante, con el producto y la frecuencia especificados en el manual de la máquina.
Para comprobar la repetibilidad y el efecto de invertir el sentido, personal cualificado debe realizar varias aproximaciones a las mismas posiciones desde ambas direcciones, siguiendo el procedimiento del fabricante y utilizando un instrumento de medición independiente adecuado a la tolerancia. La lectura del control por sí sola no basta para verificar el desplazamiento real. Si aparece una diferencia fuera de los límites establecidos, investiga la causa antes de modificar la compensación en el control. La compensación del backlash puede corregir un error sistemático dentro de los límites previstos por el fabricante, pero no repara un husillo desgastado ni sustituye una reparación necesaria.
El cero de referencia
El control relaciona las coordenadas de trabajo con la referencia de máquina mediante los orígenes y desplazamientos configurados. Si cambia una referencia, las operaciones pueden desplazarse respecto al borde de la pieza sin que cambien necesariamente las distancias entre taladros. No debe confundirse el cero de máquina con el origen de la pieza. Un desplazamiento constante puede pasar desapercibido porque no siempre genera una alarma.
Entre las situaciones que justifican comprobar las referencias y el posicionamiento se encuentran:
- Un golpe provocado por una barra mal alimentada.
- Cambios térmicos entre turnos o estaciones.
- Intervenciones en la mordaza o en el tope.
- Sustitución de un componente del sistema de posicionamiento.
- Movimiento o ajuste incorrecto de un sensor de referencia.
Verifica las referencias con la frecuencia indicada por el fabricante y realiza el retorno a referencia cuando el sistema lo requiera. Compruébalas también después de una colisión, una alimentación defectuosa o una intervención en el posicionamiento, una vez inspeccionado el equipo. No redefinas el cero para ocultar una desviación: cualquier ajuste debe seguir el procedimiento del fabricante. Registra el resultado con la fecha, el valor obtenido y la persona que realizó la comprobación.
Mordazas, carros y recorrido mecánico
Una mordaza desgastada o contaminada puede permitir que la barra se desplace ligeramente durante el ciclo de punzonado. El control interpreta entonces una posición aparentemente correcta, aunque el material ya no esté exactamente donde debería.
Revisa las superficies de apoyo de la mordaza, el mecanismo de sujeción y cualquier holgura perceptible. Los carros y las guías lineales que desplazan el material o las herramientas, según el diseño de la máquina, también deben mantenerse limpios y ajustados según las instrucciones del fabricante.
Los rodillos y soportes de entrada merecen la misma atención. Si la barra entra con una ligera inclinación, puede producirse un error de posición que el control no puede detectar si no dispone de un sistema que mida la orientación real del material.
Estos patrones ayudan a orientar el diagnóstico, pero no identifican por sí solos la causa:
- Un desplazamiento constante respecto al borde de las piezas puede apuntar a una referencia, un origen de trabajo o un desfase de herramienta incorrectos.
- Un error que aumenta a lo largo del recorrido puede relacionarse con el husillo o la compensación.
- Un error que cambia de una pieza a otra suele indicar problemas de sujeción, apoyo o alimentación.
¿Te ha gustado esta guía? Descubre nuestro artículo detallado sobre seguridad en máquinas CNC para embarrados para obtener más información.
Estaciones de herramientas y tabla CNC
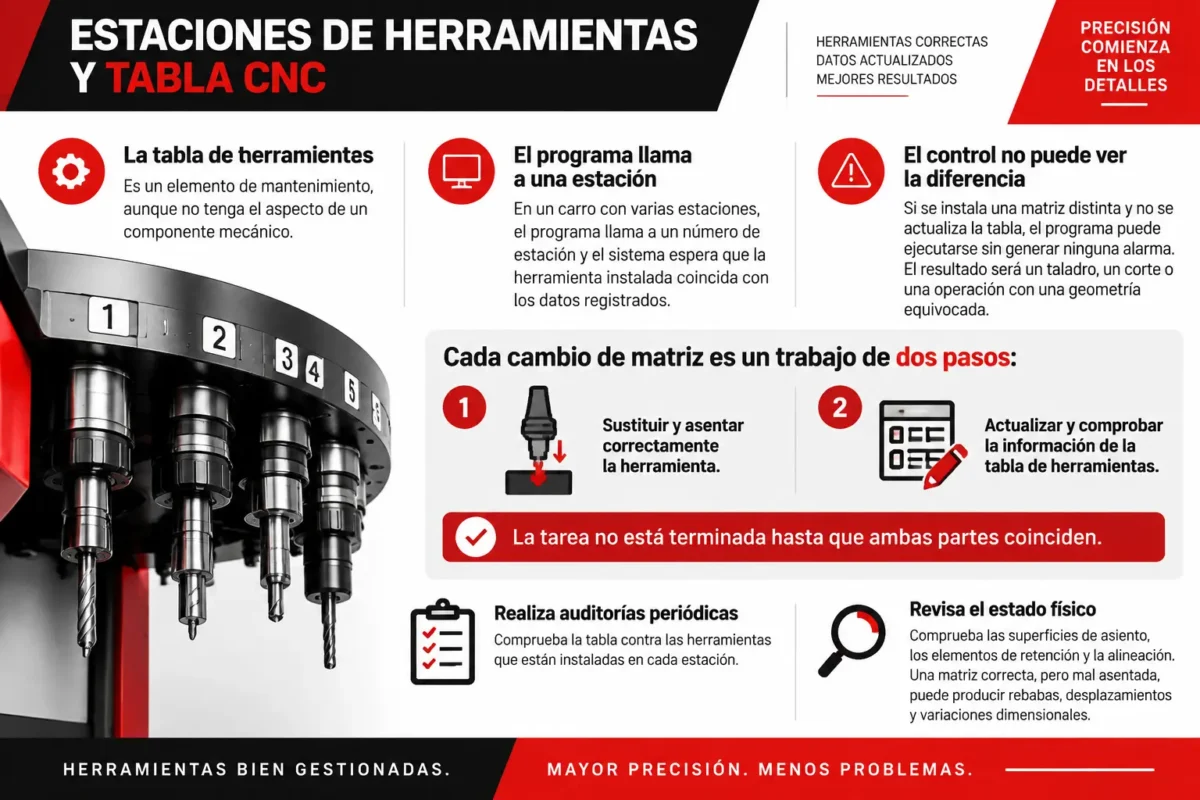
La tabla de herramientas es un elemento de mantenimiento, aunque no tenga el aspecto de un componente mecánico. En un carro con varias estaciones, el programa llama a un número de estación y el sistema espera que la herramienta instalada coincida con los datos registrados.
Si la máquina no dispone de identificación automática de herramientas, el control no puede comprobar por sí solo qué herramienta ocupa físicamente la estación. Si una matriz se cambia con rapidez y nadie actualiza la tabla, el programa puede ejecutarse sin generar ninguna alarma. El resultado será un taladro, un corte o una operación realizada con una geometría equivocada.
Trata cada cambio de punzón o matriz como un trabajo de dos pasos, aplicando el procedimiento seguro de cambio de herramientas del fabricante:
- Sustituir y asentar correctamente la herramienta.
- Actualizar y comprobar la información de la tabla de herramientas.
La tarea no está terminada hasta que ambas partes coinciden. Compara periódicamente la tabla con las herramientas instaladas en cada estación y verifica la primera pieza después de cada cambio.
Comprueba también las superficies de asiento, los elementos de retención y la alineación. Una matriz correcta, pero mal asentada, puede producir rebabas, desplazamientos y variaciones dimensionales. En los mecanismos de cambio rápido, comprueba que el bloqueo sea completo y que no existan holguras fuera de las tolerancias del fabricante.
Mantenimiento del armario eléctrico CNC
El armario eléctrico de una máquina que procesa barras de cobre o aluminio puede estar expuesto a polvo y residuos metálicos. Las virutas metálicas son conductoras y pueden acumularse en filtros, ventiladores, conectores y superficies interiores.
En el mantenimiento de máquinas CNC para barras colectoras, el control del polvo y de las virutas debe incluir varios puntos:
- Revisa los filtros y sustitúyelos según las instrucciones del fabricante.
- Comprueba el estado de las juntas de la puerta.
- Mantén limpia la zona exterior del armario.
- Evita dirigir aire comprimido hacia el armario, porque puede introducir residuos en el interior.
- Conserva libres las entradas y salidas de aire.
- Inspecciona los ventiladores y los intercambiadores de calor.
Una temperatura interna elevada puede provocar fallos intermitentes difíciles de reproducir. El problema puede desaparecer cuando el armario se enfría, lo que complica el diagnóstico. Registra la temperatura y las condiciones en las que aparece el fallo; ese historial puede ser más útil que una inspección visual aislada.
Las vibraciones también pueden aflojar terminales y conexiones con el tiempo. La inspección y el reapriete, cuando procedan, deben realizarlos profesionales cualificados conforme al manual y a los pares especificados. Antes de intervenir, aplica la consignación del equipo: aísla y bloquea las fuentes de energía, controla la energía residual y verifica la ausencia de tensión. Respeta el tiempo de descarga indicado para los accionamientos. Si se requiere una inspección térmica con el equipo energizado, debe realizarse mediante un procedimiento específico y por personal cualificado.
Incluye en el diagnóstico los sensores y finales de carrera instalados en la propia máquina; cualquier limpieza o ajuste debe realizarse con el equipo en condiciones seguras. Estos componentes reciben virutas, polvo y golpes durante la producción. Un sensor sucio, desplazado o con un cable deteriorado puede explicar un comportamiento irregular.
Revisa, por último, los cables de los ejes móviles. El roce, un radio de curvatura inadecuado o la fatiga dentro de la cadena portacables pueden causar señales intermitentes y acabar provocando una avería.
Para mantener la disponibilidad del equipo, también es recomendable seguir un programa de mantenimiento preventivo para máquinas CNC.
Programas, parámetros y copias de seguridad
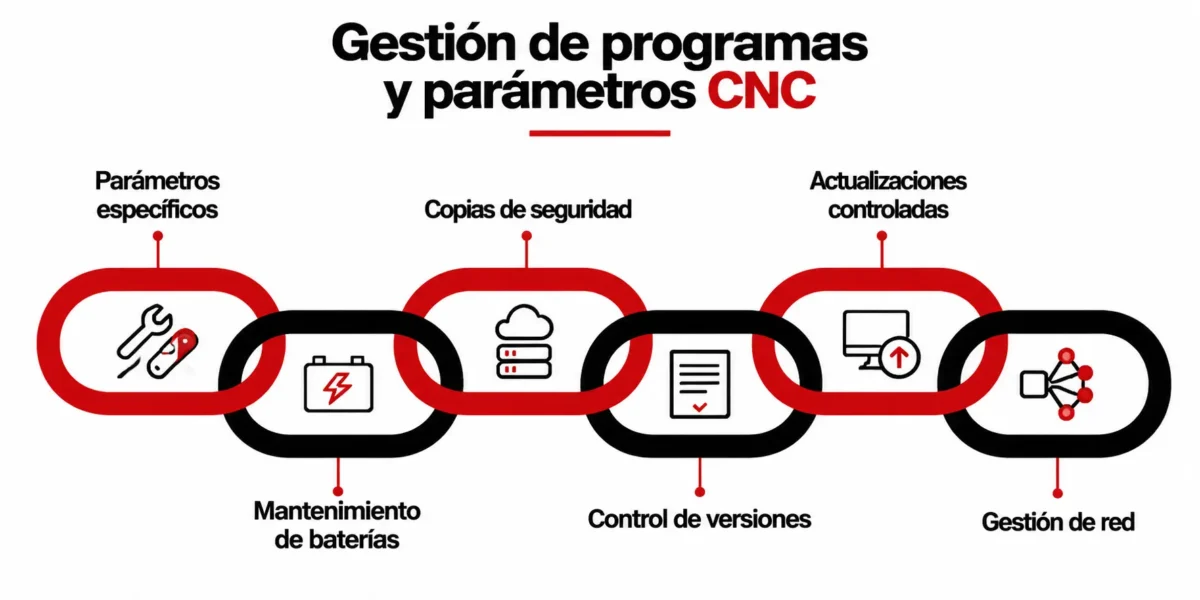
El plazo de sustitución del hardware depende de la disponibilidad de repuestos. Reconstruir una biblioteca de programas y parámetros también puede prolongar la parada, porque contiene el conocimiento acumulado de cada pieza que la planta ya ha probado y validado.
Los parámetros de la máquina incluyen compensaciones, ajustes de eje y datos de calibración específicos. No son una configuración genérica que pueda recuperarse automáticamente desde el manual. Exporta estos datos después de la puesta en marcha y después de cualquier modificación relevante.
Comprueba si el control o los encoders absolutos utilizan baterías de respaldo y qué datos dependen de ellas. Según el sistema, un fallo de batería puede afectar a la memoria respaldada o a la información de posición; no todos los equipos almacenan los parámetros de esta manera. Respeta las alarmas y los intervalos de sustitución del fabricante. El cambio debe realizarlo personal cualificado siguiendo el procedimiento específico para evitar pérdidas de datos o de referencia.
El mantenimiento de máquinas CNC para barras colectoras debe incluir una copia de seguridad externa de los programas. La memoria del control sirve para ejecutar la producción, pero no constituye una copia de seguridad independiente. Guarda los archivos en una ubicación de red o en otro sistema aprobado por la empresa.
Aplica control de versiones:
- Conserva el programa probado sin modificarlo.
- Crea una nueva revisión para cada cambio.
- Registra quién realizó la modificación y por qué.
- Incluye la fecha y, cuando sea necesario, el material o la herramienta asociados.
- Comprueba periódicamente que los archivos pueden restaurarse.
Las actualizaciones de software o firmware deben realizarse siguiendo las indicaciones del fabricante, no como una rutina automática. Antes de actualizar, realiza una copia de seguridad verificada de programas, parámetros y configuraciones.
En líneas conectadas a sistemas de producción, asigna también un responsable interno para la comunicación de red. Una conexión que nadie administra puede convertirse en un punto débil del proceso, sobre todo después de cambiar un equipo, una dirección de red o una versión de software.
Para seguir profundizando en programación de máquinas CNC para embarrados, consulta nuestro artículo relacionado aquí.
Cómo verificar que la precisión se mantiene
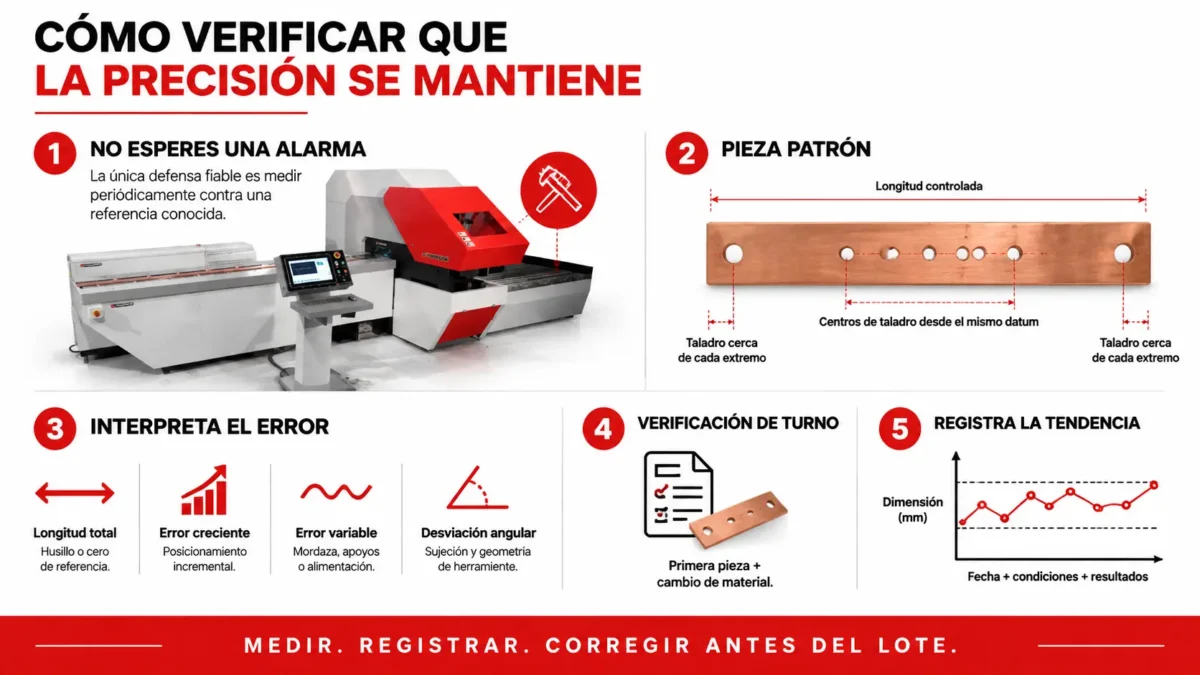
Ninguno de los problemas anteriores tiene por qué activar una alarma. Una medida esencial es verificar periódicamente el resultado del proceso con instrumentos adecuados y referencias conocidas. La frecuencia de calibración y verificación debe establecerse según las instrucciones del fabricante, el uso y el historial del equipo; no existe un intervalo anual válido para todas las máquinas.
Fabrica una pieza de prueba a partir de un programa validado y compara sus dimensiones con los valores nominales mediante instrumentos calibrados adecuados a las tolerancias. El diseño de prueba puede incluir:
- Una longitud total controlada.
- Posiciones de los centros de los taladros respecto a una misma referencia y distancias entre centros.
- Taladros distribuidos a lo largo del recorrido útil, respetando los límites de sujeción y las distancias mínimas permitidas.
Ejecuta esta prueba con la frecuencia del plan de mantenimiento y calidad, conforme al manual, y repítela después de intervenir en el posicionamiento. Para evaluar directamente la precisión y repetibilidad de posicionamiento de los ejes CNC, ISO 230-2 describe métodos de ensayo específicos. La medición de una pieza de prueba verifica el resultado del proceso, pero no equivale por sí sola a un ensayo de los ejes conforme a esa norma.
Interpreta los resultados de forma sistemática:
- Un error en la longitud total requiere revisar las referencias de alimentación y corte, la sujeción, la herramienta y el posicionamiento.
- Un error que aumenta a lo largo de la barra puede relacionarse con la transmisión, la escala de medición, la compensación o los efectos térmicos.
- Un error variable entre piezas suele relacionarse con la mordaza, los apoyos o la alimentación.
- Una desviación angular requiere comprobar la sujeción, la referencia y la geometría de la herramienta.
Incluye en el plan de calidad una inspección de primera pieza al iniciar la producción y después de cambiar el programa, las herramientas, el material o los ajustes que puedan afectar a las dimensiones. Es una de las formas más económicas de detectar una referencia desplazada antes de fabricar un lote completo.
Registra las mediciones con fecha, instrumento utilizado, programa y revisión, material y condiciones térmicas de la prueba. Una serie de resultados permite observar una tendencia; una anotación como “la máquina parecía funcionar bien” no permite identificar una deriva de precisión.
- Estado y cambio del fluido hidráulico.
- Desgaste y sustitución de herramientas.
- Lubricación de guías y rodamientos.
- Dispositivos de protección y procedimientos autorizados de intervención.
Estos aspectos requieren un programa complementario conforme al manual. No utilices una altura de rebaba fija como criterio universal para sustituir una matriz: evalúa el desgaste, la alineación, la holgura y los requisitos de la pieza. Selecciona la holgura entre punzón y matriz según el material, el espesor y las indicaciones del fabricante de la herramienta, comprobando si el valor se expresa por lado o como holgura total. Antes de intervenir en componentes hidráulicos o mecánicos, aplica la consignación, descarga la presión residual y asegura los elementos que puedan moverse.






Valora este artículo
Elige una valoración de 1 a 5 estrellas.
Aún no hay valoraciones