



La máquina ya está elegida. La oferta está sobre la mesa. Y entonces llega la pregunta: «¿En cuánto tiempo se paga?». Dicho de otro modo: ¿cuál es la rentabilidad de una máquina CNC de embarrado eléctrico en tu taller?
Si has buscado ejemplos, habrás visto el problema. Los cálculos de ROI publicados trabajan con inversiones de otro orden de magnitud y dan por hecho que la máquina factura horas a terceros. Un taller de cuadros no usa así una línea de embarrado eléctrico.
Aquí tienes un modelo, con cada variable definida y con instrucciones para sacar los números de tu taller. Calcular esa rentabilidad es, sobre todo, medir lo que ya haces hoy.
Dos reglas antes de empezar. No hay precios: el CapEx sale de tu oferta. Y el caso no se construye sobre despedir a nadie.
Si lo prefieres, también puedes escuchar la versión en audio de este artículo a continuación.
Por qué los cálculos genéricos de ROI no encajan
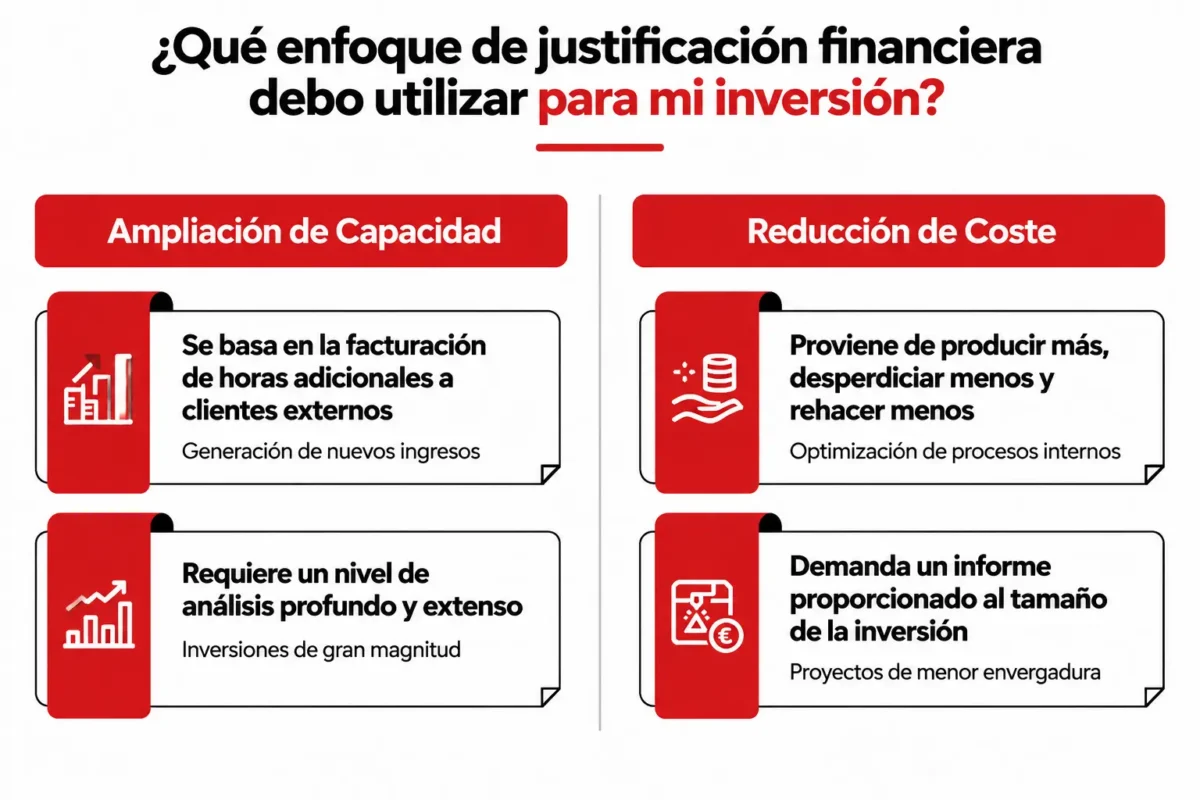
Fallan por dos motivos, y los dos se notan en la primera revisión.
La escala. Los ejemplos publicados modelan inversiones mucho mayores. Eso cambia el umbral de aprobación y el nivel de análisis que resulta proporcionado. Una inversión pequeña con un informe de cincuenta páginas levanta tantas dudas como una grande sin números.
El modelo de ingreso. La mayoría de los marcos supone que la máquina vende horas a clientes externos. Una línea de embarrado eléctrico, en cambio, suele servir trabajo que la empresa ya tiene. El retorno no viene de facturar más horas, sino de producir más, desperdiciar menos y rehacer menos.
La consecuencia es directa: no presentes un caso de reducción de coste como si fuera uno de ampliación de capacidad. A menos que lo sea de verdad.
Si quieres conocer más detalles sobre este tema, también puedes consultar nuestra guía sobre cómo elegir una máquina CNC para embarrados.
El modelo para calcular la rentabilidad de una máquina CNC de embarrado eléctrico
Todo el artículo gira en torno a una fórmula:
Meses de recuperación = inversión total ÷ beneficio neto mensual
La inversión total (CapEx) debe estar completa; subestimarla es la forma más habitual de que un caso se caiga. Incluye la máquina, el utillaje, el transporte y la importación, la instalación, la preparación eléctrica, la obra o adecuación del local y la formación.
El beneficio neto mensual se construye empezando por la producción:
Beneficio neto mensual = valor de la producción adicional + ahorro de material + retrabajos evitados + horas liberadas reasignadas − coste operativo incremental (OpEx)
Un aviso para no contar dos veces lo mismo: las mejoras de OEE y de cambios de trabajo no son líneas nuevas. Se traducen en producción adicional o en horas liberadas, y deben aparecer solo en una de las dos.
Fíjate en la asimetría. El CapEx se copia de la oferta; el beneficio hay que construirlo con datos del taller. Ahí se decide la rentabilidad, y a eso dedicamos el resto del artículo.
Una disciplina que la dirección reconoce: prepara tres escenarios (conservador, esperado y optimista) y presenta primero el conservador.
La cifra que decide: el coste por pieza
Todo el modelo se puede resumir en un indicador comparable antes y después:
Coste por pieza = (coste hora máquina × tiempo de máquina por pieza) + (coste hora de operario × tiempo de operario por pieza) + coste neto del material
El coste neto del material es el cobre consumido a precio de compra menos el valor de la chatarra que recuperas de esa pieza.
¿De dónde sale el coste hora máquina? De tus propios datos, no de una tarifa publicada. Suma los costes fijos anuales del puesto (amortización anual de la máquina, espacio, mantenimiento, seguros y financiación, si la hay) más la energía, y divide entre las horas productivas planificadas al año.
Como explica el responsable de gestión de producto de TRUMPF en una entrevista publicada por el fabricante, lo que determina si una inversión es rentable es el coste por pieza, no el precio de la máquina.
¿Quieres seguir profundizando? Hemos preparado una guía completa sobre seguridad en máquinas CNC para embarrados que puede ayudarte.
De dónde sale el beneficio: primero la producción
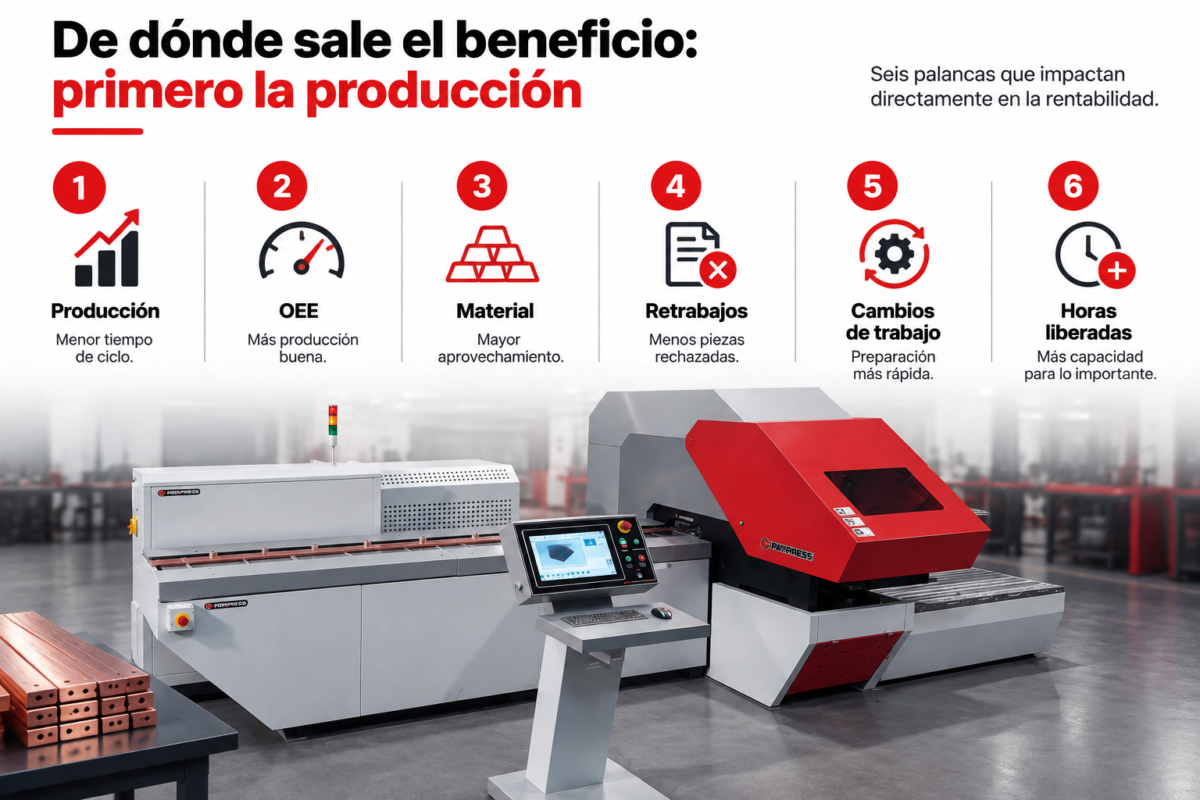
Hay seis palancas, y conviene medirlas en este orden: producción, OEE, material, retrabajos, cambios de trabajo y horas liberadas.
Un aviso por experiencia: los talleres suelen sobrevalorar la última y subestimar la tercera.
Tiempo de ciclo y piezas por turno
Mide primero lo que haces hoy, y mídelo completo: trazado, medición, posicionamiento, comprobación y traslado entre estaciones. No solo los segundos en que la herramienta trabaja.
Ese es tu tiempo de ciclo real por embarrado terminado. Después compáralo con el tiempo de ciclo programado de una máquina CNC para pletinas, donde el plano define las posiciones y la máquina trabaja de forma continua desde el programa.
Luego traduce el resultado a la unidad que le importa al negocio. Si el embarrado marca el ritmo de entrega de los cuadros, la cifra útil no son barras por hora, sino cuadros terminados por semana.
Y una condición que hay que decir en voz alta: la capacidad extra solo vale dinero si hay trabajo esperando o si el embarrado es el cuello de botella. Si no lo es, preséntala como beneficio cualitativo.
Si estás interesado en este proceso, puedes consultar también nuestro artículo dedicado a programación de máquinas CNC para embarrados.
OEE: disponibilidad × rendimiento × calidad
El OEE mide, en un solo número, cuánta producción buena sacas del tiempo que tenías planificado:
OEE = disponibilidad × rendimiento × calidad
- Disponibilidad: tiempo produciendo ÷ tiempo planificado.
- Rendimiento: producción real ÷ producción teórica al tiempo de ciclo ideal.
- Calidad: piezas buenas a la primera ÷ piezas fabricadas.
Como referencia, en fabricación discreta se suele citar un OEE típico cercano al 60 % y un 85 % como nivel de clase mundial. Un taller con mucha variedad y muchos cambios leerá, con naturalidad, cifras más bajas. La comparación que vale es contra tu propia línea base.
Un ejemplo con números redondos. Hoy: 0,85 × 0,80 × 0,95 ≈ 0,65. Si la calidad sube a 0,99 y el rendimiento a 0,90: 0,85 × 0,90 × 0,99 ≈ 0,76. Son un 17 % más de piezas buenas en el mismo turno, sin alargar la jornada.
¿Qué pilar mueve una línea CNC? Sobre todo el rendimiento, porque el trabajo programado es continuo y hay menos microparadas para medir. También la calidad, ya que las posiciones salen del programa. Y en parte la disponibilidad, gracias a cambios más cortos; eso sí, el mantenimiento y los repuestos pasan a influir en ella.
Para quien quiera ir más lejos, el TEEP amplía este indicador a todo el tiempo del calendario. Y si registras los datos de forma automática, entras en el terreno de las máquinas para la industria 4.0.
Para continuar con la lectura y conocer otros aspectos relacionados, visita nuestro artículo sobre diferencia entre NC y CNC.
Aprovechamiento del cobre y recortes
Aquí está la palanca que más se subestima. El corte programado y el anidado de piezas suben el aprovechamiento del material, y la merma baja.
Mídelo así: kilos útiles ÷ kilos comprados, por trabajo, antes y después.
Dos precisiones importantes.
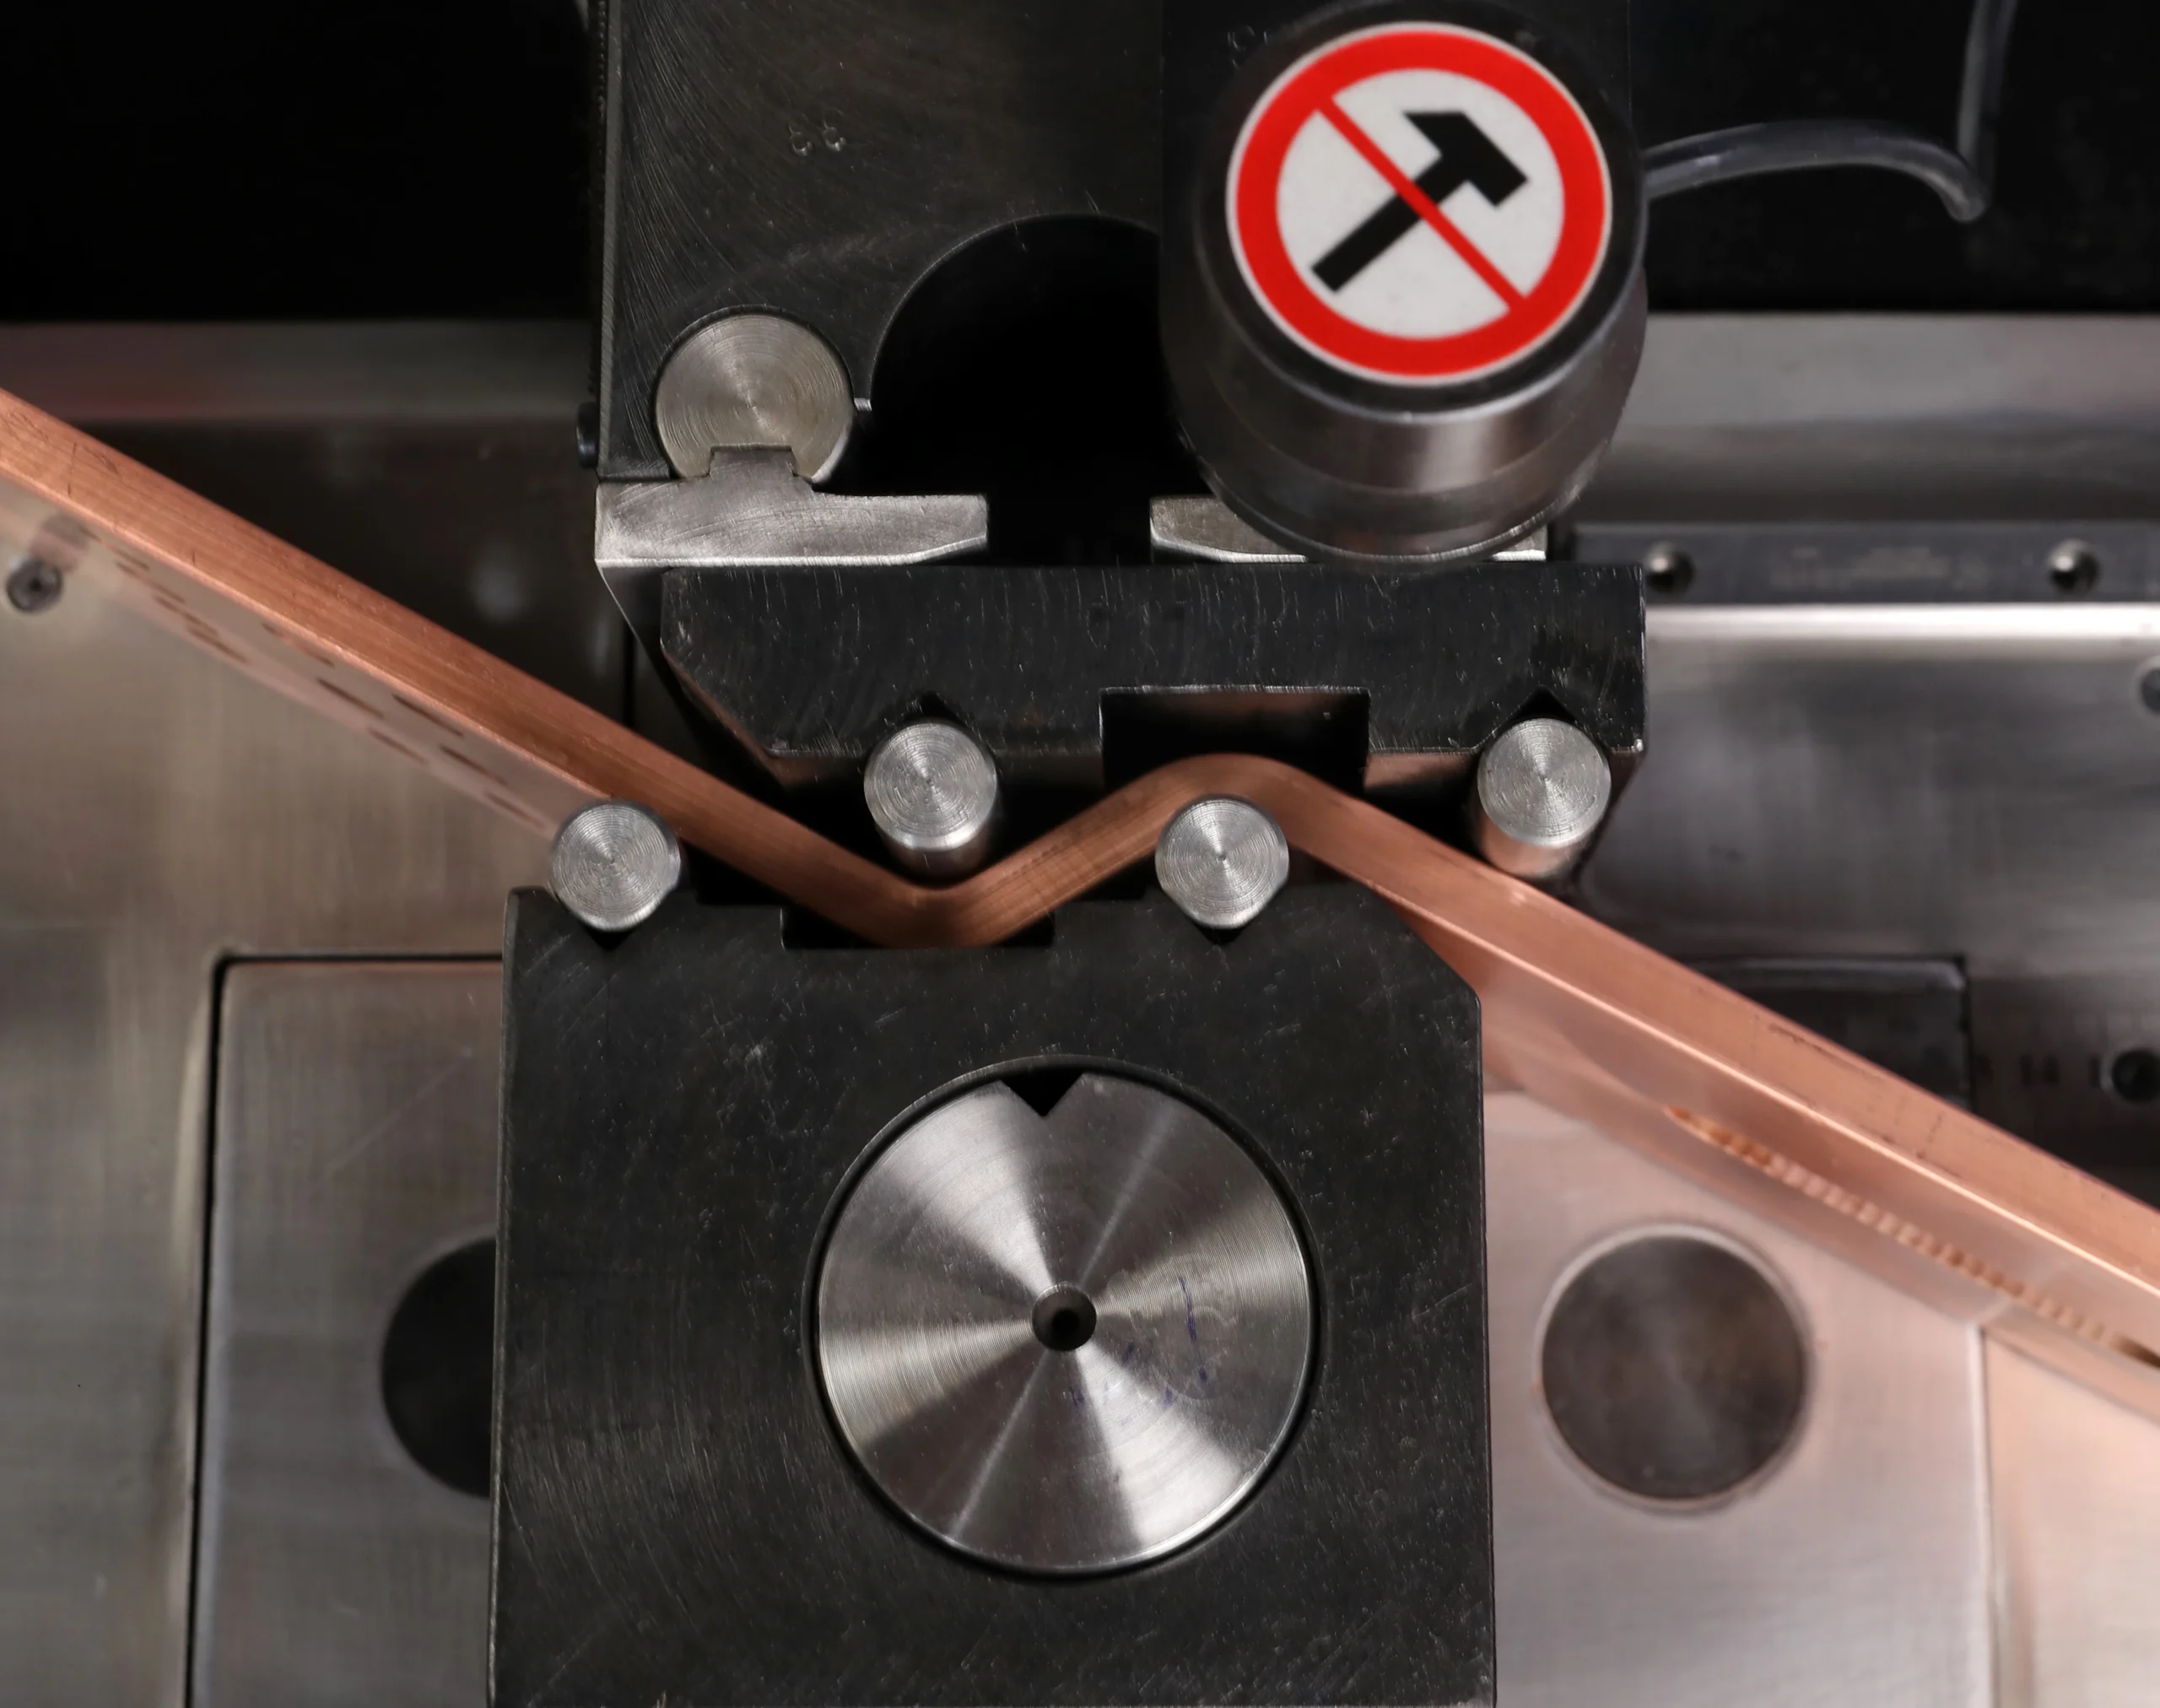
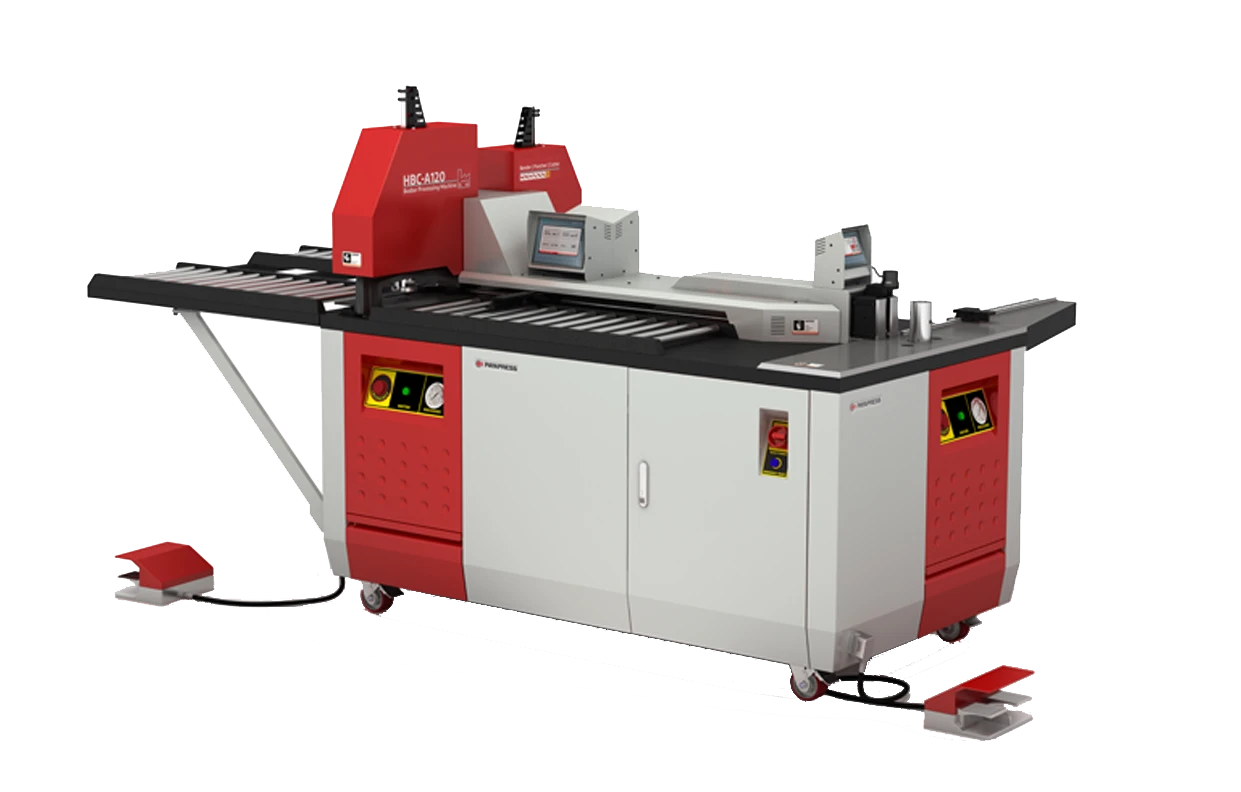
La primera: calcula el anidado sobre la longitud de barra que compras de verdad. No existe una longitud estándar universal: un proveedor puede servir pletina de cobre en 2.400 mm y otro en otra medida. Una máquina como la HBC-CP.CNC200 de PAYAPRESS trabaja barras de hasta 4 m, así que el anidado depende de lo que recibes, no de lo que admite la máquina.
La segunda, y es la que más casos desmonta en una revisión: el recorte de cobre no vale cero. Tiene valor como chatarra. El ahorro real por kilo de merma evitada es la diferencia entre el precio de compra del cobre nuevo y el precio de la chatarra de cobre. Nunca el precio completo del cobre. Si inflas esta línea, alguien en finanzas lo verá.
Además, el precio del cobre se mueve mucho, así que esta es la línea más sensible del modelo. En lugar de fijar una cifra, consulta la cotización del día; por ejemplo, en el boletín diario de la Comisión Chilena del Cobre, que publica la cotización de la Bolsa de Metales de Londres. Tu proveedor aplicará además su propio recargo sobre esa referencia.
Retrabajos y coste de la no calidad
Un embarrado mal medido o mal punzonado no cuesta solo el cobre. Se pierde también toda la mano de obra que ya lleva dentro y se interrumpe el montaje que esperaba esa pieza.
Cuantificarlo es sencillo. Cuenta durante un mes los embarrados rechazados en montaje y pesa el cobre que va a chatarra. Ese mismo recuento alimenta el pilar de calidad del OEE.
Cambios de trabajo y SMED
Esta es la palanca que más se olvida. Con programas almacenados, el segundo pedido de la misma pieza (y todos los siguientes) no necesita volver a pensar la preparación.
De ahí una consecuencia contraintuitiva: la variedad alta con lotes pequeños se beneficia más que las series largas, porque la preparación se paga en cada cambio.
El SMED es el método para reducir ese tiempo de cambio: separa el trabajo interno, con la máquina parada, del externo, que se prepara mientras produce.
El límite honesto: la primera pieza de una referencia nueva sigue necesitando programación y comprobación.
¿Cómo medirlo? Cuenta los cambios de trabajo del último mes y cronometra uno hoy.
Este es un primer paso para entender el tema. Descubre más detalles en nuestra guía sobre puesta en marcha de una máquina CNC para pletinas.
Horas liberadas, no puestos eliminados
Conviene decirlo sin rodeos: la automatización mueve el trabajo, no lo borra. Alguien programa, prepara e inspecciona.
La versión defendible tiene tres partes: horas reasignadas a trabajo que hoy se rechaza, horas extra evitadas en los picos y menos dependencia de una sola persona para trazar con precisión.
Un caso construido sobre eliminar un puesto que nadie piensa eliminar no sobrevive a la primera revisión. Y tampoco uses cifras de horas ahorradas sacadas de otros sitios: mide las tuyas.
Costes que se olvidan en el cálculo
Un caso que enumera sus propios costes genera más confianza que uno que los esconde. Estas son las líneas recurrentes (OpEx) que conviene incluir desde el principio:
- Utillaje consumible: punzones, matrices y cuchillas se sustituyen por desgaste. Es una línea recurrente, no parte de la compra.
- Mantenimiento: cambios de aceite hidráulico y revisiones según el manual del fabricante, más la calibración periódica.
- Repuestos y servicio postventa: su disponibilidad afecta al primer pilar del OEE, así que pregunta por los plazos de entrega antes de firmar.
- Software y control: licencias, actualizaciones y, si se usa, el puesto de programación.
- Formación y curva de aprendizaje: la producción de las primeras semanas no es la de régimen.
- Instalación y espacio: preparación eléctrica, superficie con entrada y salida para barras de 4 m y sitio para el utillaje. Planifícalo junto con la puesta en marcha.
- Energía: la HBC-CP.CNC200 mueve un motor de 11 kW con alimentación trifásica de 380 V y 50 Hz. Si tu red es de 60 Hz, como en buena parte de Latinoamérica, confírmalo con el fabricante antes de la instalación. Es una línea real, pero menor frente al material y al tiempo de producción; puedes afinarla con los criterios de eficiencia energética en maquinaria industrial.
- Financiación: si la compra se financia, la comparación ya no es contra una inversión, sino contra una cuota mensual. Cuéntala una sola vez: o en el coste hora máquina o en el flujo mensual, nunca en los dos.
También puedes consultar nuestro contenido relacionado sobre máquinas para la industria 4.0 para obtener una visión más completa.
VAN y TIR: cuando el periodo de recuperación no basta
El periodo de recuperación de la inversión tiene dos límites conocidos. Ignora el valor del dinero en el tiempo y no dice nada de lo que ocurre después de recuperar la inversión. Dos proyectos con el mismo payback pueden ser muy distintos.
Por eso la dirección suele pedir dos indicadores más.
El VAN (valor actual neto) descuenta los flujos netos futuros al tipo que la empresa considera su coste de capital y les resta la inversión. Si el resultado es positivo, el proyecto añade valor a esa tasa.
La TIR (tasa interna de retorno) es la tasa que hace el VAN igual a cero. Se compara con la rentabilidad mínima exigida: si la supera, el proyecto entra.
Con variables: si la inversión es I y el flujo neto mensual es F, el payback son I ÷ F meses. Para el VAN, trabaja con una tasa mensual coherente con los flujos mensuales:
VAN = −I + Σ F ÷ (1 + r)t, para t = 1 … n meses de vida útil prevista
r mensual = (1 + tasa anual)1/12 − 1
En una hoja de cálculo en español, la función VNA descuenta los flujos desde el primer periodo, así que el VAN es VNA(r; flujos) − I. La función TIR sobre esos flujos mensuales da una tasa mensual; para compararla con una exigencia anual, anualízala: (1 + TIR mensual)12 − 1. Si la máquina conserva valor de reventa al final del periodo, súmalo como flujo del último mes.
Un apunte de idioma que evita malentendidos. En español, «amortización» significa también la amortización contable y la devolución de un préstamo. Aquí hablamos de recuperar la inversión; el tratamiento fiscal es asunto de tu asesoría.
Cómo construir el caso de rentabilidad para la dirección
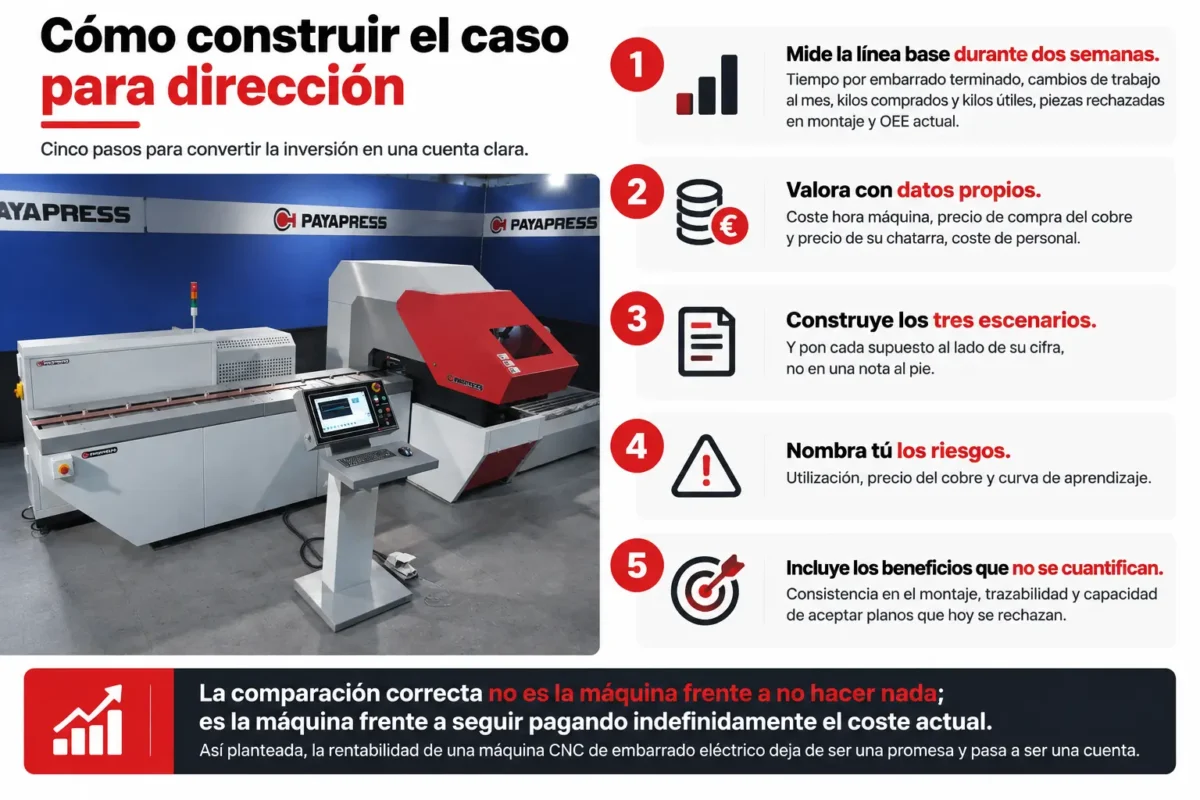
Convierte todo lo anterior en un procedimiento de cinco pasos.
Paso 1. Mide la línea base durante al menos un mes. Tiempo por embarrado terminado, cambios de trabajo al mes, kilos comprados y kilos útiles, piezas rechazadas en montaje y OEE actual. Un mes completo recoge los picos y las referencias que no se repiten cada semana.
Paso 2. Valora con datos propios. Coste hora máquina, precio de compra del cobre y precio de su chatarra, coste de personal.
Paso 3. Construye los tres escenarios. Y pon cada supuesto al lado de su cifra, no en una nota al pie.
Paso 4. Nombra tú los riesgos antes de que lo haga el revisor: utilización, precio del cobre y curva de aprendizaje.
Paso 5. Incluye los beneficios que no se cuantifican, sin fingir que sí: consistencia en el montaje, trazabilidad y capacidad de aceptar planos que hoy se rechazan.
Y cierra con el encuadre correcto. La comparación no es la máquina frente a no hacer nada; es la máquina frente a seguir pagando indefinidamente el coste actual. Así planteada, la rentabilidad de una máquina CNC de embarrado eléctrico deja de ser una promesa y pasa a ser una cuenta.
Qué rompe el modelo
Cinco riesgos, con su mecanismo:
- Utilización por debajo de lo previsto. La recuperación escala casi linealmente con ella. Es el mayor riesgo individual.
- Precio del cobre. Mueve el ahorro de material en ambos sentidos, y por eso se modela como diferencia entre compra y chatarra.
- Cambio en la mezcla de trabajos. Un modelo apoyado en mucha variedad se debilita si la carga se desplaza a series largas. Y al revés.
- Curva de aprendizaje y rotación de quien programa.
- Inversión infravalorada: utillaje, formación e instalación fuera del cálculo inicial.
Una última recomendación. Doce meses después de la puesta en marcha, vuelve a medir el coste por pieza y compáralo con la previsión. Un caso verificado hace que la siguiente máquina se apruebe mucho más rápido.
Si buscas más información sobre este aspecto, nuestro artículo de mantenimiento de máquinas CNC para barras colectoras profundiza en los puntos clave.
Antes de pedir la firma
El caso más sólido no es el más optimista: es el más conservador que aún funciona. Y los talleres que consiguen la aprobación son los que midieron su línea base antes de calcular nada. Con esos datos, la rentabilidad de una máquina CNC de embarrado eléctrico se defiende sola.





Valora este artículo
Elige una valoración de 1 a 5 estrellas.
Aún no hay valoraciones