
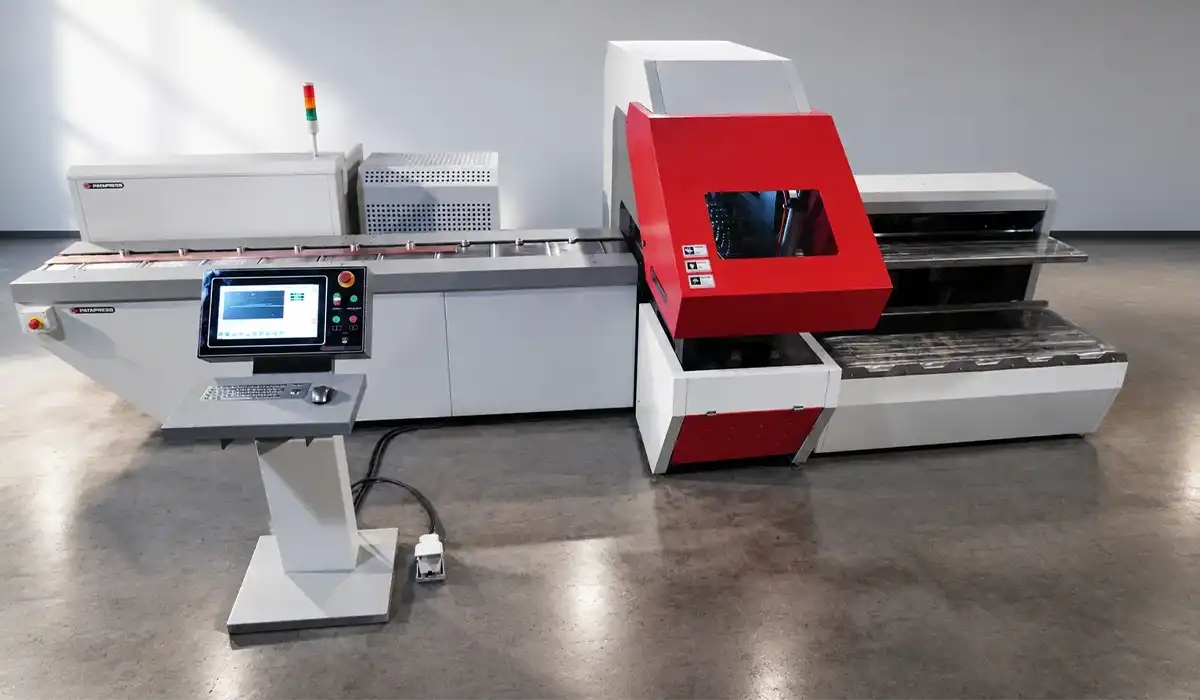

La puesta en marcha de una máquina CNC para pletinas se hace una sola vez, y decide su precisión durante años. La máquina que corta y punzona las platinas de tus cuadros eléctricos acaba de llegar al taller; lo que hagas en los próximos días queda grabado en cada pieza que salga después.
Si este artículo te ha resultado útil, también puedes leer nuestro artículo sobre cómo elegir una máquina CNC para embarrados.
¿Prefieres escuchar? Puedes reproducir el audio de abajo para escuchar el resto de este artículo.
Tres cosas que se llaman «puesta a punto»
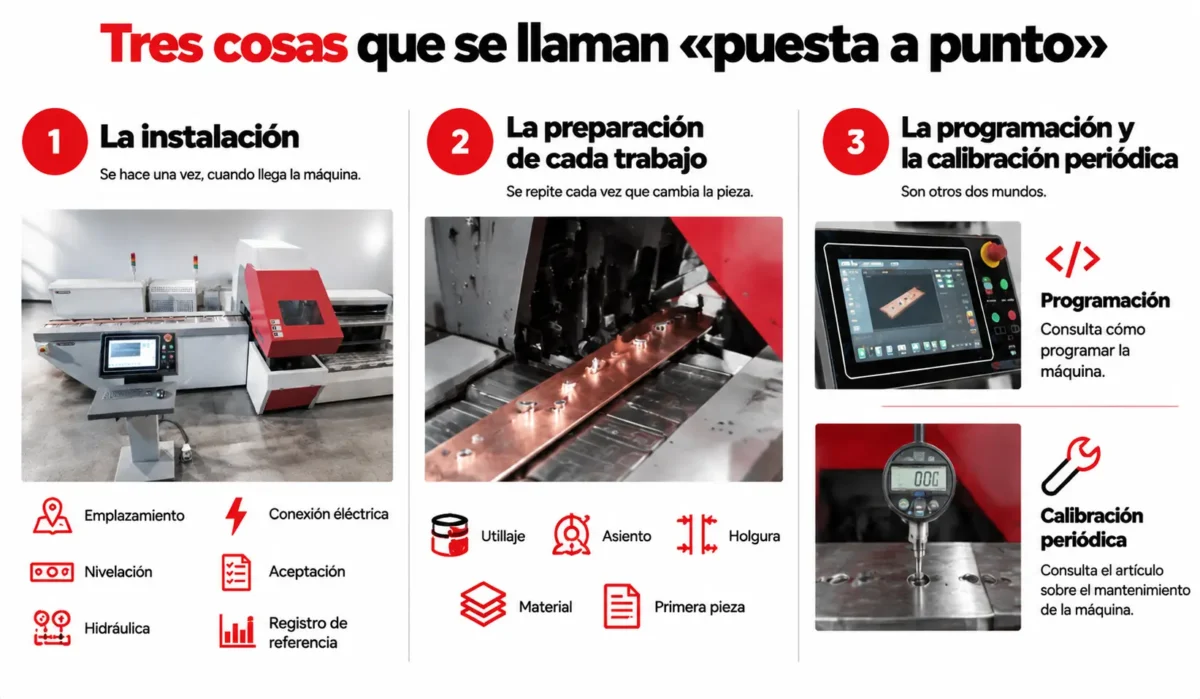
En el taller, la misma expresión sirve para tres trabajos distintos. Conviene separarlos desde el principio.
La instalación. Se hace una vez, cuando llega la máquina: emplazamiento, nivelación, hidráulica, conexión eléctrica, aceptación y registro de referencia. Es el núcleo de este artículo.
La preparación de cada trabajo. Se repite cada vez que cambia la pieza: utillaje, asiento, holgura, material y primera pieza. También la tratamos aquí.
La programación y la calibración periódica. Son otros dos mundos. Para el primero, consulta cómo programar la máquina; para el segundo, el artículo sobre el mantenimiento de la máquina.
| Instalación | Preparación de cada trabajo | Calibración periódica | |
|---|---|---|---|
| Cuándo | Una vez, al recibir la máquina | En cada cambio de pieza | Según calendario, o al detectar una desviación |
| Quién | Técnico del fabricante e instalador eléctrico habilitado | Operario | Mantenimiento o calidad |
| Qué se decide | Emplazamiento, nivelación, aceite, secuencia de fases | Utillaje, asiento, holgura, material | Si la máquina sigue dentro de tolerancia |
| Qué se registra | Acta de aceptación y referencia inicial | Primera pieza del lote | Medición contra la pieza patrón |
| Si se hace mal | Errores de fondo durante años | Rebabas y chatarra en ese lote | Deriva que nadie detecta |
¿Por qué insistir en la diferencia? Porque todas las comprobaciones futuras se miden contra una referencia, y esa referencia nace una sola vez: durante la puesta en marcha de una máquina CNC para pletinas. Si ese día se hace mal, todo lo que venga después medirá contra algo equivocado.
Antes de que llegue la máquina
La máquina debería trabajar el día que llega, no una semana después porque falta el electricista o el aceite. Prepara cinco cosas antes del camión.
El suelo. Necesitas una superficie plana y firme, capaz de soportar el peso que indica el fabricante. Fuera de nivel, la máquina vibra, los rodamientos duran menos y aparecen averías que parecen aleatorias.
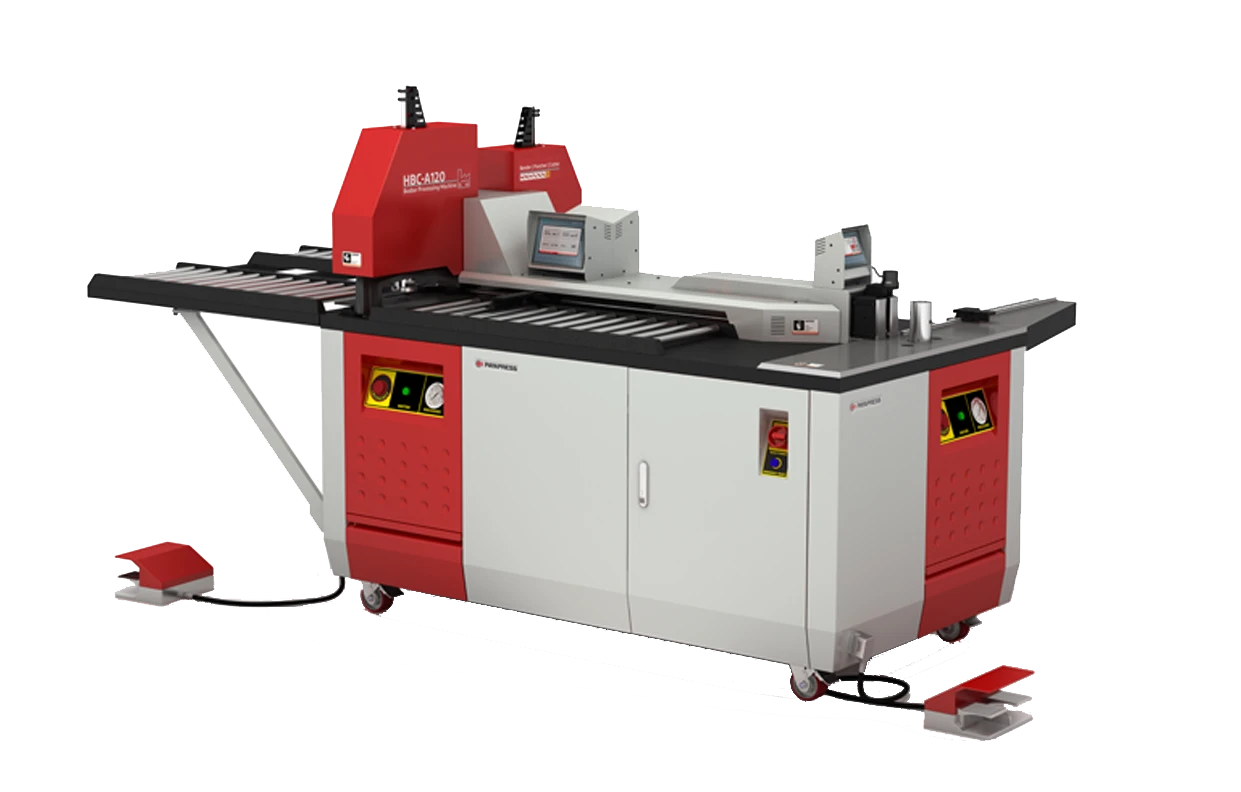
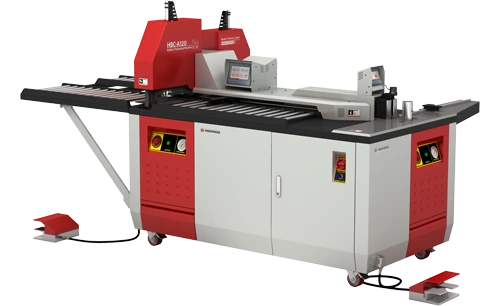
El espacio. Con barras de hasta 4 m, no basta con la huella del equipo: necesitas la entrada y la salida alineadas con la máquina, más acceso por el lado de servicio. Como referencia, el cuerpo principal de esta clase mide unos 537 × 240 × 188 cm (largo × ancho × alto). Sumando 4 m de entrada y 4 m de salida, el pasillo útil se va por encima de 13 m. Planifica con el plano de implantación del fabricante, no con una estimación.
El suministro eléctrico. Compara la placa de características con tu red. Esta clase de máquina suele especificarse para 380 V trifásica, 50 Hz, con un motor de 11 kW. En España, el Reglamento electrotécnico para baja tensión fija una red de 230/400 V a 50 Hz. Confirma, por tanto, que la máquina admite 400 V.
En la práctica, 400 V sobre un equipo marcado a 380 V supone un 5 % por encima, algo que la mayoría de motores acepta. El problema no suele estar en el motor, sino en las bobinas de contactores y en el transformador de mando del armario. Pídelo por escrito al fabricante antes del envío.
En Latinoamérica, muchas redes trabajan a 60 Hz; indica tensión y frecuencia al pedir. Un motor de 50 Hz conectado a 60 Hz gira un 20 % más rápido, según n = 60 · f / p, donde p es el número de pares de polos. La bomba da más caudal y pide más potencia, así que el motor puede quedarse corto. Pide la versión de 60 Hz en lugar de improvisar en obra.
Los consumibles. Ten listo el aceite que marca el manual; esta clase puede necesitar unos 290 litros.
La descarga. Revisa el recorrido hasta el emplazamiento, el equipo de elevación y los puntos de izado del manual.
Instalación y puesta en marcha
La puesta en marcha de maquinaria sigue siempre el mismo orden: primero lo mecánico, después lo hidráulico y, al final, lo eléctrico. Cada etapa se comprueba antes de pasar a la siguiente. En la puesta en marcha de una máquina CNC para pletinas, una regla no admite excepciones. Nunca des tensión a una máquina sin revisarla mecánicamente tras el transporte.
Comprobaciones mecánicas y nivelación
Empieza por lo que el viaje ha podido aflojar. Las vibraciones del transporte sueltan tornillos y fijaciones, así que recorre la máquina y reaprieta. Revisa también si hay daños; ahora todavía puedes reclamarlos.
Después, retira el recubrimiento protector de las superficies mecanizadas y móviles: guías, barras y caras de asiento. Lubrica donde indique el manual.
Luego, nivela con las patas regulables y un nivel de precisión, en los dos ejes, hasta la tolerancia del manual. En una máquina que aplica hasta 400 kN a través de su bastidor y posiciona a lo largo de 4 m, la nivelación no es estética. Es precisión.
Por último, comprueba que los resguardos están montados y que los rodillos y soportes quedan alineados con la línea de alimentación. Una barra que entra torcida produce errores que ningún control puede corregir.
Puesta en marcha hidráulica
El tipo de aceite lo marca el manual, y no se sustituye por otro. Esta clase de máquina trabaja con un aceite hidráulico HLP 68. «HLP» es el tipo definido en la DIN 51524-2, con aditivos antidesgaste, antienvejecimiento y anticorrosión; «68» es la clase de viscosidad ISO VG, es decir, 68 mm²/s a 40 °C. Los grados 46 y 68 son los más comunes en máquina hidráulica: el 46 fluye mejor en frío, el 68 mantiene mejor la película con calor y con presiones altas. Elegir por lo que hay en el almacén es un error caro, y mezclar grados o marcas nunca es una opción.
Llena limpio, con filtro y envases limpios: la suciedad del primer día daña válvulas y bombas.
Purga el aire según el manual. El aire mezclado con aceite y comprimido en un cilindro puede inflamarse: es el efecto diésel, que daña el cilindro y quema sus juntas. Una purga incompleta al arrancar es una de sus causas conocidas.
Primera marcha. Haz girar la bomba en vacío el tiempo que indica el manual. Escucha si hay ruidos anómalos y vigila las fugas en cada racor. Observa también el depósito del grupo hidráulico (unidad hidráulica, en muchos países de Latinoamérica): su nivel bajará al salir el aire.
Mueve los cilindros despacio en los primeros ciclos y comprueba que se alcanza la presión nominal, unos 200 bar en esta clase, sin fugas. Al terminar, rellena el depósito: el nivel siempre baja al llenarse el circuito.
Para seguir leyendo sobre seguridad en máquinas CNC para embarrados, consulta nuestro artículo relacionado aquí.
Conexión eléctrica y secuencia de fases
En España, la línea de alimentación hasta la máquina es una instalación de baja tensión sujeta al REBT (Real Decreto 842/2002), y debe realizarla un instalador habilitado. Dentro de la máquina rige la UNE-EN 60204-1. En Latinoamérica, sigue la reglamentación eléctrica de tu país.
Antes de dar tensión por primera vez, confirma la tensión de alimentación y la conexión del conductor de protección. En una máquina con grupo hidráulico y armario de control, la puesta a tierra no es opcional.
Ahora, el consejo de diagnóstico más útil. Si una máquina trifásica no funciona bien al conectarla, revisa la secuencia de fases. Con las fases invertidas, el motor y la bomba giran al revés. En ese caso, un electricista cualificado, con la alimentación cortada, intercambia dos fases y vuelve a arrancar; y solo después se buscan otras averías.
Comprueba el sentido de giro del motor contra la flecha marcada antes de trabajar con carga. Una bomba hidráulica que gira al revés no da aceite y puede dañarse en pocos minutos.
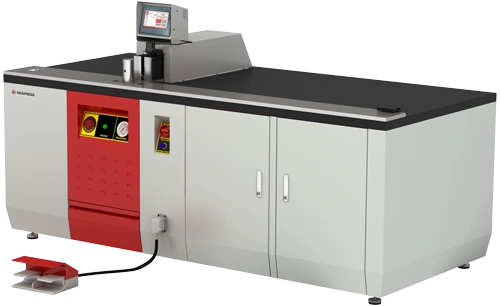
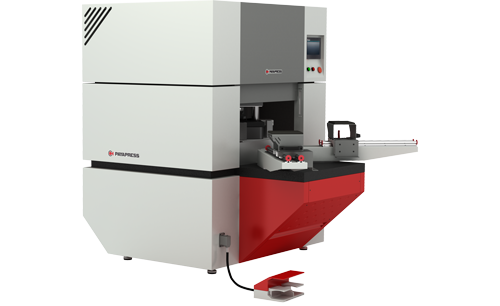
Monta el pedal y las piezas que vengan sueltas. Después, prueba la parada de emergencia, el seccionador principal y el pedal antes de producir: son tareas de puesta en marcha, no de mantenimiento.
Pruebas de aceptación: pruebas FAT y SAT
La instalación es el último momento en que un defecto es un coste del proveedor y no un problema tuyo. Y cuanto antes aparece, más barato sale corregirlo.
Las pruebas FAT y SAT sirven justo para eso. La FAT es la prueba de aceptación en fábrica; la SAT, la prueba de aceptación en planta. La norma IEC 62381 las define para sistemas de automatización en la industria de procesos, y en una máquina la lógica es la misma.
FAT, si el fabricante la ofrece. Se hace en sus instalaciones antes del envío; a ser posible, con tus propios planos de muestra y no con los del proveedor.
SAT. Repite lo esencial después de instalar. El transporte y la instalación son precisamente lo que puede cambiar un resultado que en fábrica fue bueno.
¿Qué probar? Cosas concretas:
- corta una barra a una longitud dada y mídela;
- punzona un patrón de agujeros y mide los centros desde el origen;
- ejecuta dos veces el mismo programa y compara las piezas;
- prueba la pieza de mayor sección que vayas a producir, no solo una barra cómoda;
- comprueba todos los dispositivos de seguridad;
- confirma la presión nominal sin fugas.
Documenta todo en un acta de aceptación, con fechas y firmas; una aceptación sin papeles es una discusión perdida. Y fotografía las pantallas de parámetros y de utillaje en la entrega: es la copia de seguridad más barata que existe.
La comprobación inicial que exige el RD 1215/1997
En España, además, la puesta en marcha es un momento legal. El artículo 4 del Real Decreto 1215/1997 obliga al empresario a someter a una comprobación inicial los equipos cuya seguridad dependa de sus condiciones de instalación. Debe hacerse tras la instalación y antes de la primera puesta en marcha, y repetirse después de cada montaje en un nuevo emplazamiento.
Las comprobaciones deben realizarlas personas competentes, y sus resultados tienen que documentarse y quedar a disposición de la autoridad laboral.
Un consejo práctico: hazla junto con la SAT. Así, un mismo conjunto de registros sirve para las dos cosas.
Si trabajas en Latinoamérica, revisa las obligaciones equivalentes de seguridad laboral de tu país.
Calibración inicial: la referencia de partida
Cualquier comprobación futura, ya sea una verificación periódica o la investigación de una desviación, compara contra una referencia. Si nadie la registró cuando la máquina era nueva, cada pregunta posterior será una conjetura. Por eso la calibración inicial es la parte de la puesta en marcha de una máquina CNC para pletinas que más rinde con el tiempo.
Registra mientras todo está nuevo y correcto. Anota la precisión medida sobre una pieza de referencia y las holguras de las matrices tal como llegan. Guarda también la tabla de herramientas, los parámetros exportados a un fichero y la presión nominal.
Haz bien la pieza patrón. Toma una barra y mide su longitud total y los centros de los agujeros desde el origen. Coloca agujeros cerca de los dos extremos del recorrido, para que el error en todo el rango quede a la vista. Etiquétala, guárdala y no la tires nunca.
Anota las condiciones. Indica material, estado y utillaje. Para el cobre, usa la designación de estado de la UNE-EN 13601, por ejemplo Cu-ETP R200, R240, R290 o R300. Una referencia sin sus condiciones no se puede comparar: la misma máquina, con el mismo programa, da otro resultado si pasas de R200 a R300.
Y guarda el registro donde siga apareciendo dentro de tres años, no solo en el control de la máquina.
Preparación de cada trabajo: el cambio de todos los días
Esta parte es para el operario, y se centra en lo físico. Para editar el programa, consulta cómo programar la máquina.
Selección. El plano define los punzones y las matrices; confirma que el juego está disponible.
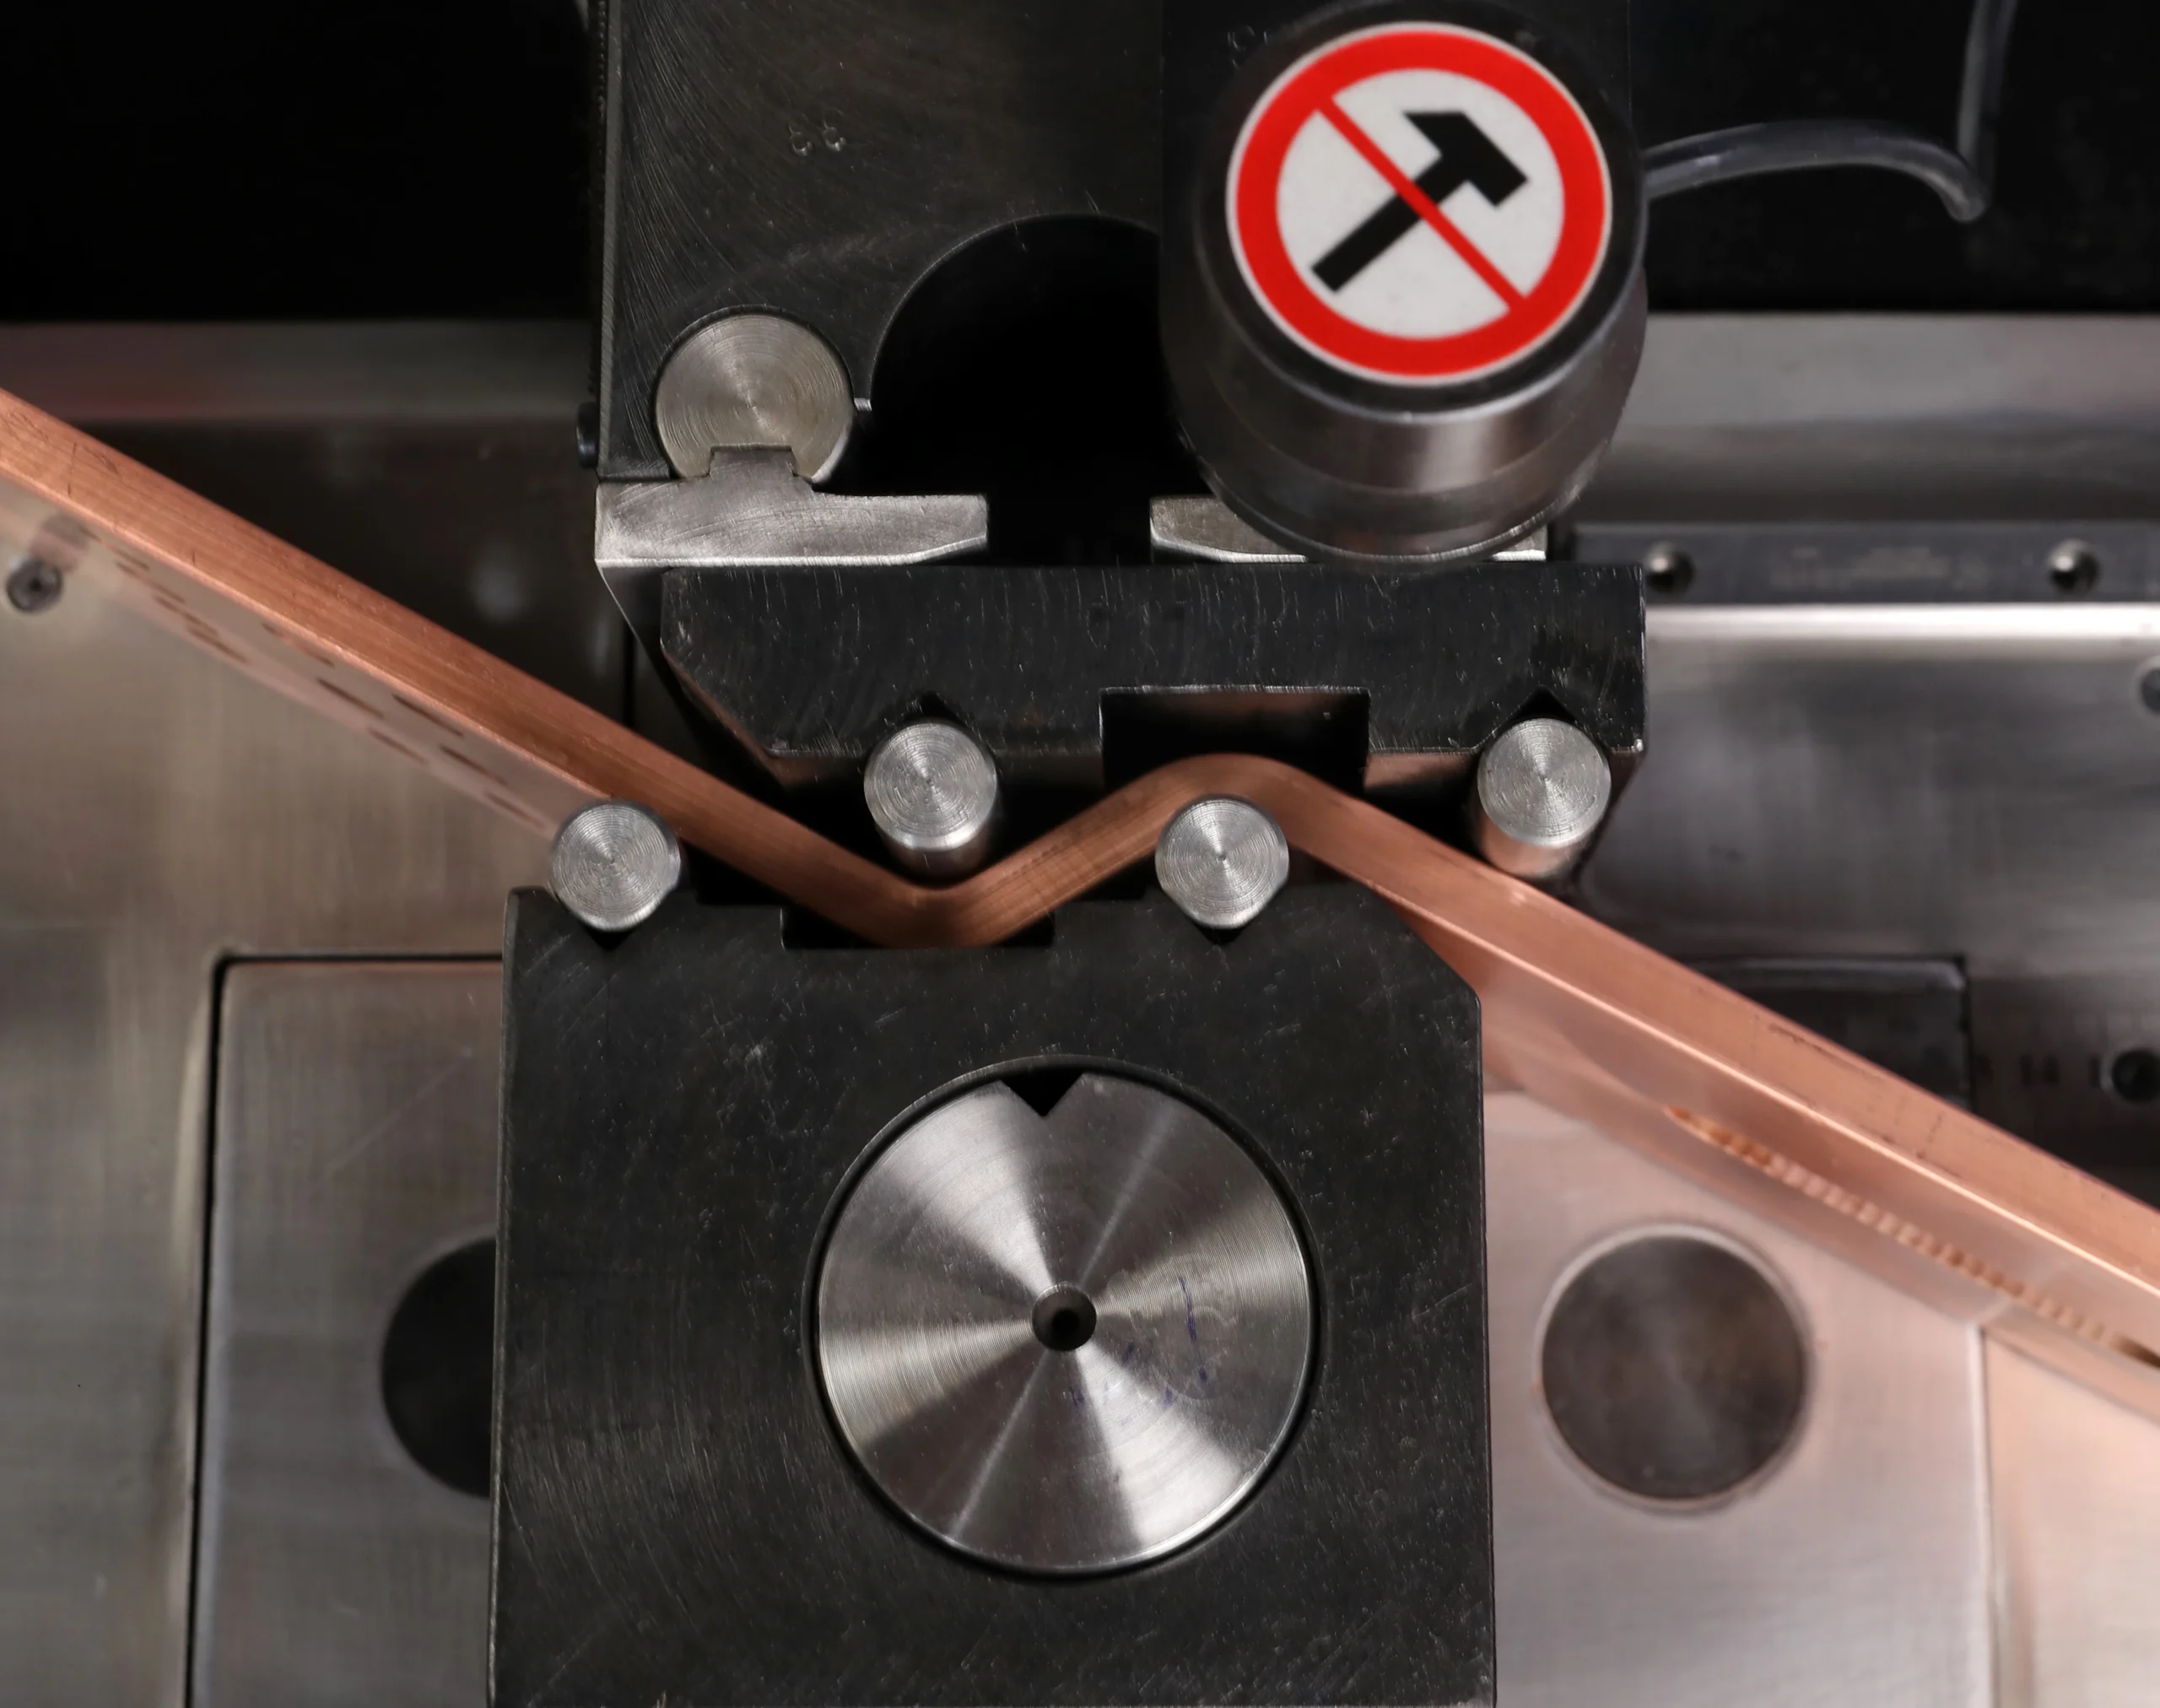
Asiento. Una matriz correcta pero mal asentada da las mismas rebabas y los mismos desplazamientos que una desgastada. Limpia la cara de asiento, asienta a fondo y comprueba la fijación.
Holgura entre punzón y matriz. Depende del material y del espesor, no de la máquina. Aclara siempre si un valor es por lado o total: las tablas usan ambos, y el total es el doble del valor por lado. La regla práctica habitual es del 5 al 10 % del espesor por lado para cobre y aluminio, que son materiales blandos. Algunas tablas suben hasta el 12 % en pletinas gruesas o de mayor resistencia, para bajar la rebaba y aliviar el punzón. Manda siempre la tabla de tu proveedor de utillaje (herramental, en Latinoamérica).
Un ejemplo con cobre de 10 mm: del 5 al 10 % por lado son entre 0,5 y 1,0 mm por lado. La abertura de la matriz será, por tanto, de 1 a 2 mm mayor que el diámetro del punzón.
Ojo con las dos direcciones del error. Si los punzones se desafilan muy deprisa y la rebaba crece pronto, la holgura es probablemente demasiado ajustada. Si el agujero sale con el borde estirado y poco perpendicular, va demasiado abierta.
Cambio de material. Cobre y aluminio se comportan distinto, y el estado del material también cuenta. Cambiar la barra no basta; cambian con ella los ajustes que dependen del material. Para acortar estos cambios existe un método específico: el SMED, o cambio rápido de utillaje, que consiste en preparar fuera de máquina todo lo que no exija tenerla parada.
Cierra el ciclo. Actualiza la tabla de herramientas con lo que está montado, y mide una primera pieza antes de liberar el lote. Un cambio sin primera pieza es una suposición.
Este tema es solo el principio: descubre más en nuestro artículo sobre diferencia entre NC y CNC.
Qué falla en las primeras semanas y cómo evitarlo
Casi ningún problema de una máquina nueva es un defecto de fabricación. La mayoría nace en la instalación y se manifiesta semanas después, cuando ya nadie relaciona la causa con el efecto. Esta tabla recoge los casos más repetidos.
| Síntoma | Causa raíz habitual | Decisión que lo evita |
|---|---|---|
| La bomba hace ruido y no alcanza los 200 bar | Secuencia de fases invertida: la bomba gira al revés | Comprobar el sentido de giro contra la flecha antes de trabajar con carga |
| La presión oscila y los cilindros dan tirones | Aire atrapado en el circuito | Purgar según el manual y rellenar el depósito tras el primer llenado |
| Juntas de cilindro quemadas en las primeras semanas | Efecto diésel por purga incompleta | Marcha en vacío y purga completa antes del primer ciclo con carga |
| Vibración y rodamientos con vida corta | Máquina fuera de nivel o suelo insuficiente | Nivelar en los dos ejes sobre un suelo capaz de soportar el peso indicado |
| Agujeros descentrados respecto al eje de la barra | Rodillos de entrada desalineados con la línea de alimentación | Alinear entrada y salida antes de firmar la SAT |
| Rebaba creciente y punzones que se desafilan pronto | Holgura demasiado ajustada, o matriz mal asentada | Limpiar la cara de asiento y aplicar la tabla del proveedor, aclarando por lado o total |
| Cotas correctas al principio del recorrido y erróneas al final | Error acumulado que nadie detecta por falta de referencia | Pieza patrón con agujeros en los dos extremos, medida y guardada el primer día |
| Discusión con el proveedor por un defecto | Aceptación cerrada sin acta ni fotografías | Documentar FAT y SAT con fechas, firmas y capturas de parámetros |
En resumen
La instalación se hace una vez y condiciona todo lo demás. Si respetas el orden (mecánica, hidráulica y electricidad), documentas la aceptación y guardas una pieza patrón medida, tendrás algo que la mayoría de talleres no tiene: una referencia contra la que comparar cuando dentro de dos años aparezca una desviación de dos décimas.
Con eso, estás en condiciones de tomar las dos decisiones que más pesan: cuándo aceptar formalmente la máquina y cuándo una pieza fuera de cota es culpa del utillaje y no del control.





Valora este artículo
Elige una valoración de 1 a 5 estrellas.
Aún no hay valoraciones