


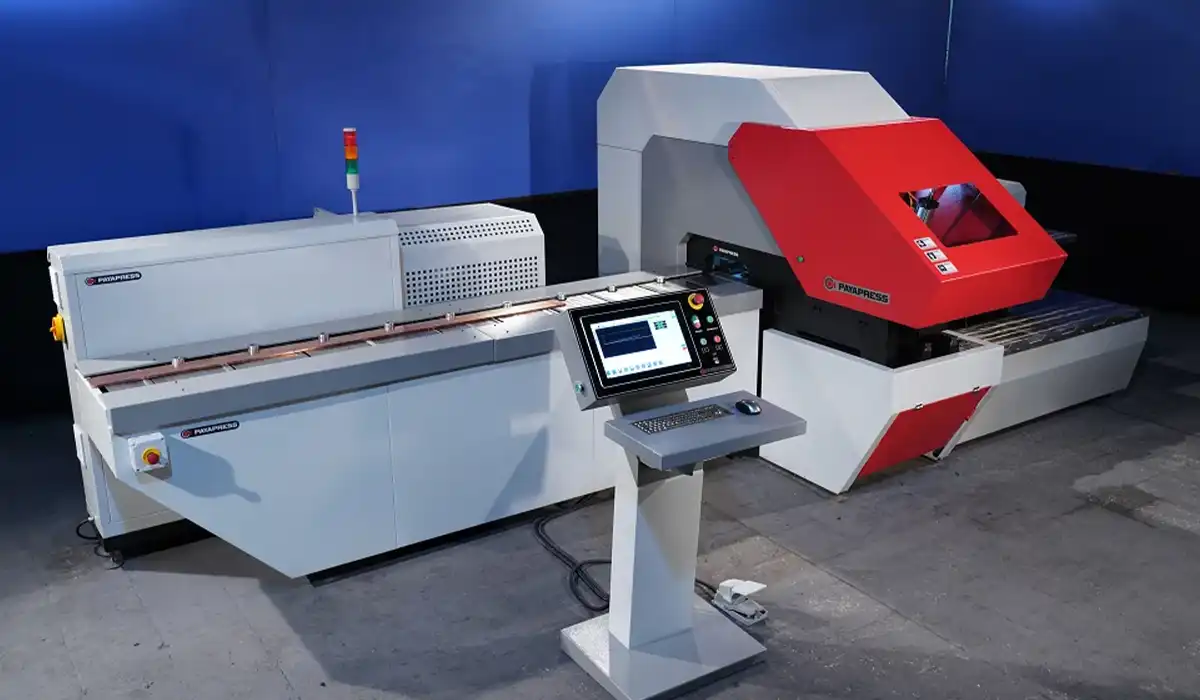

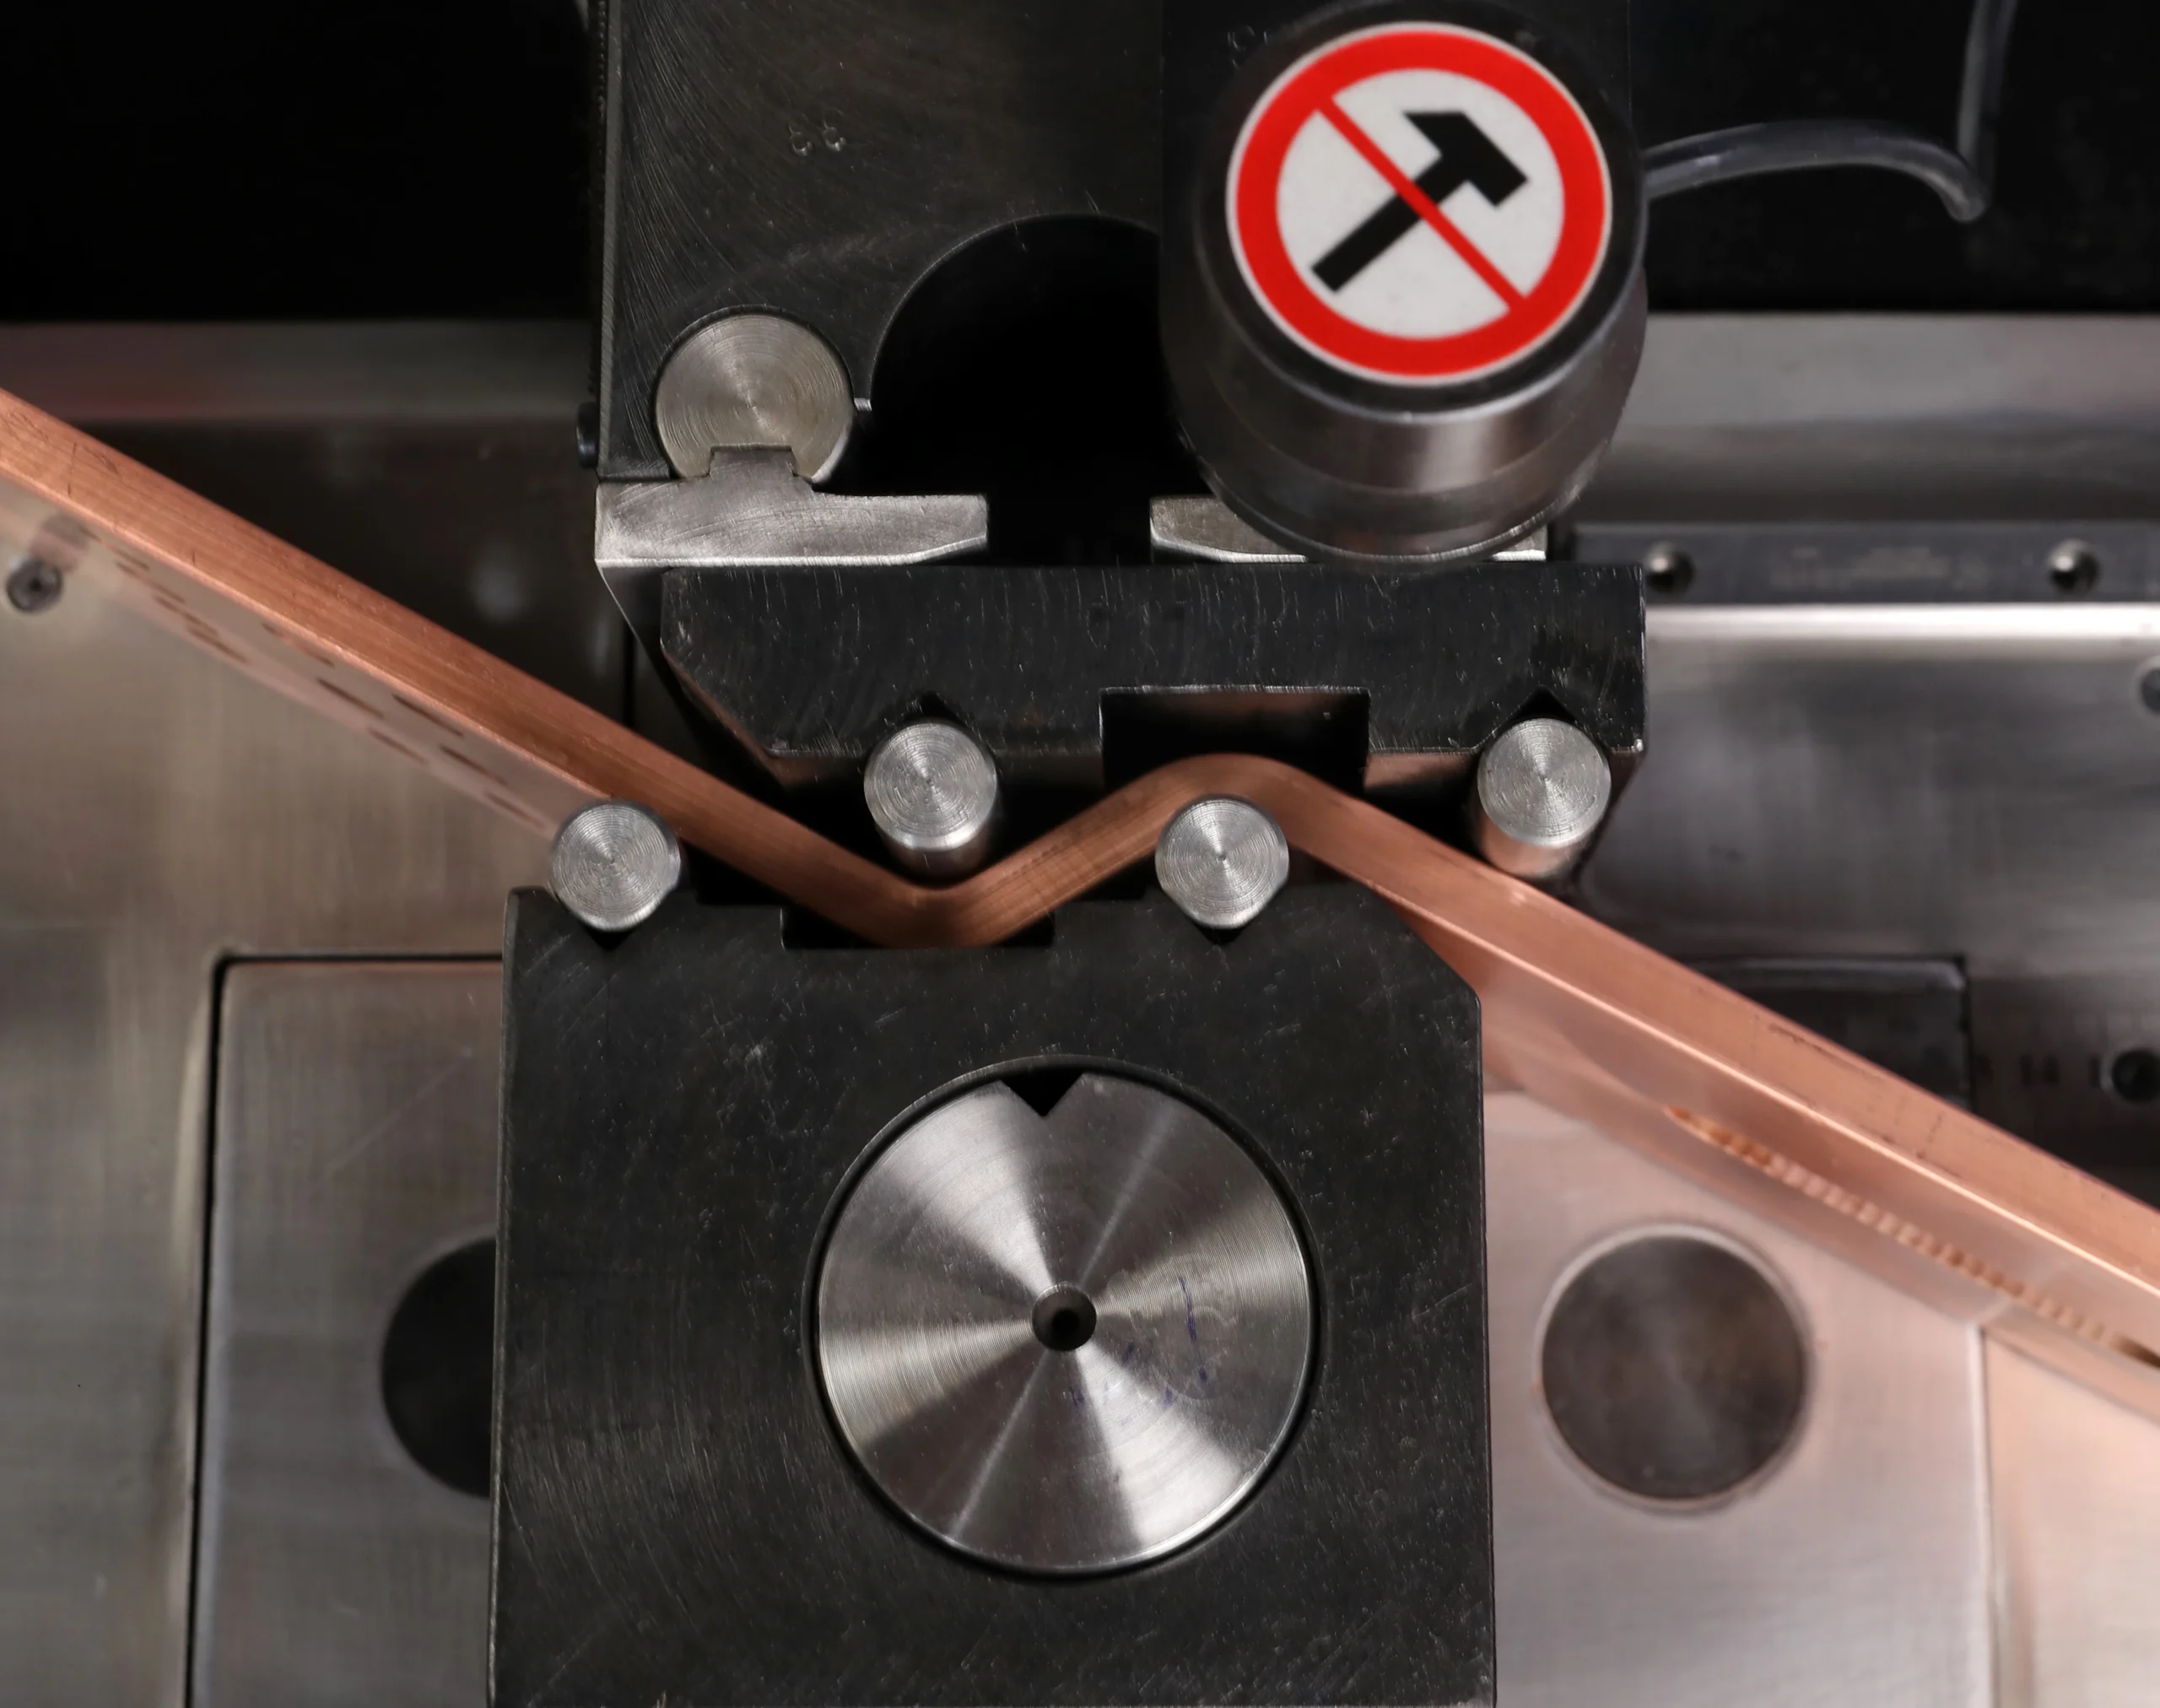
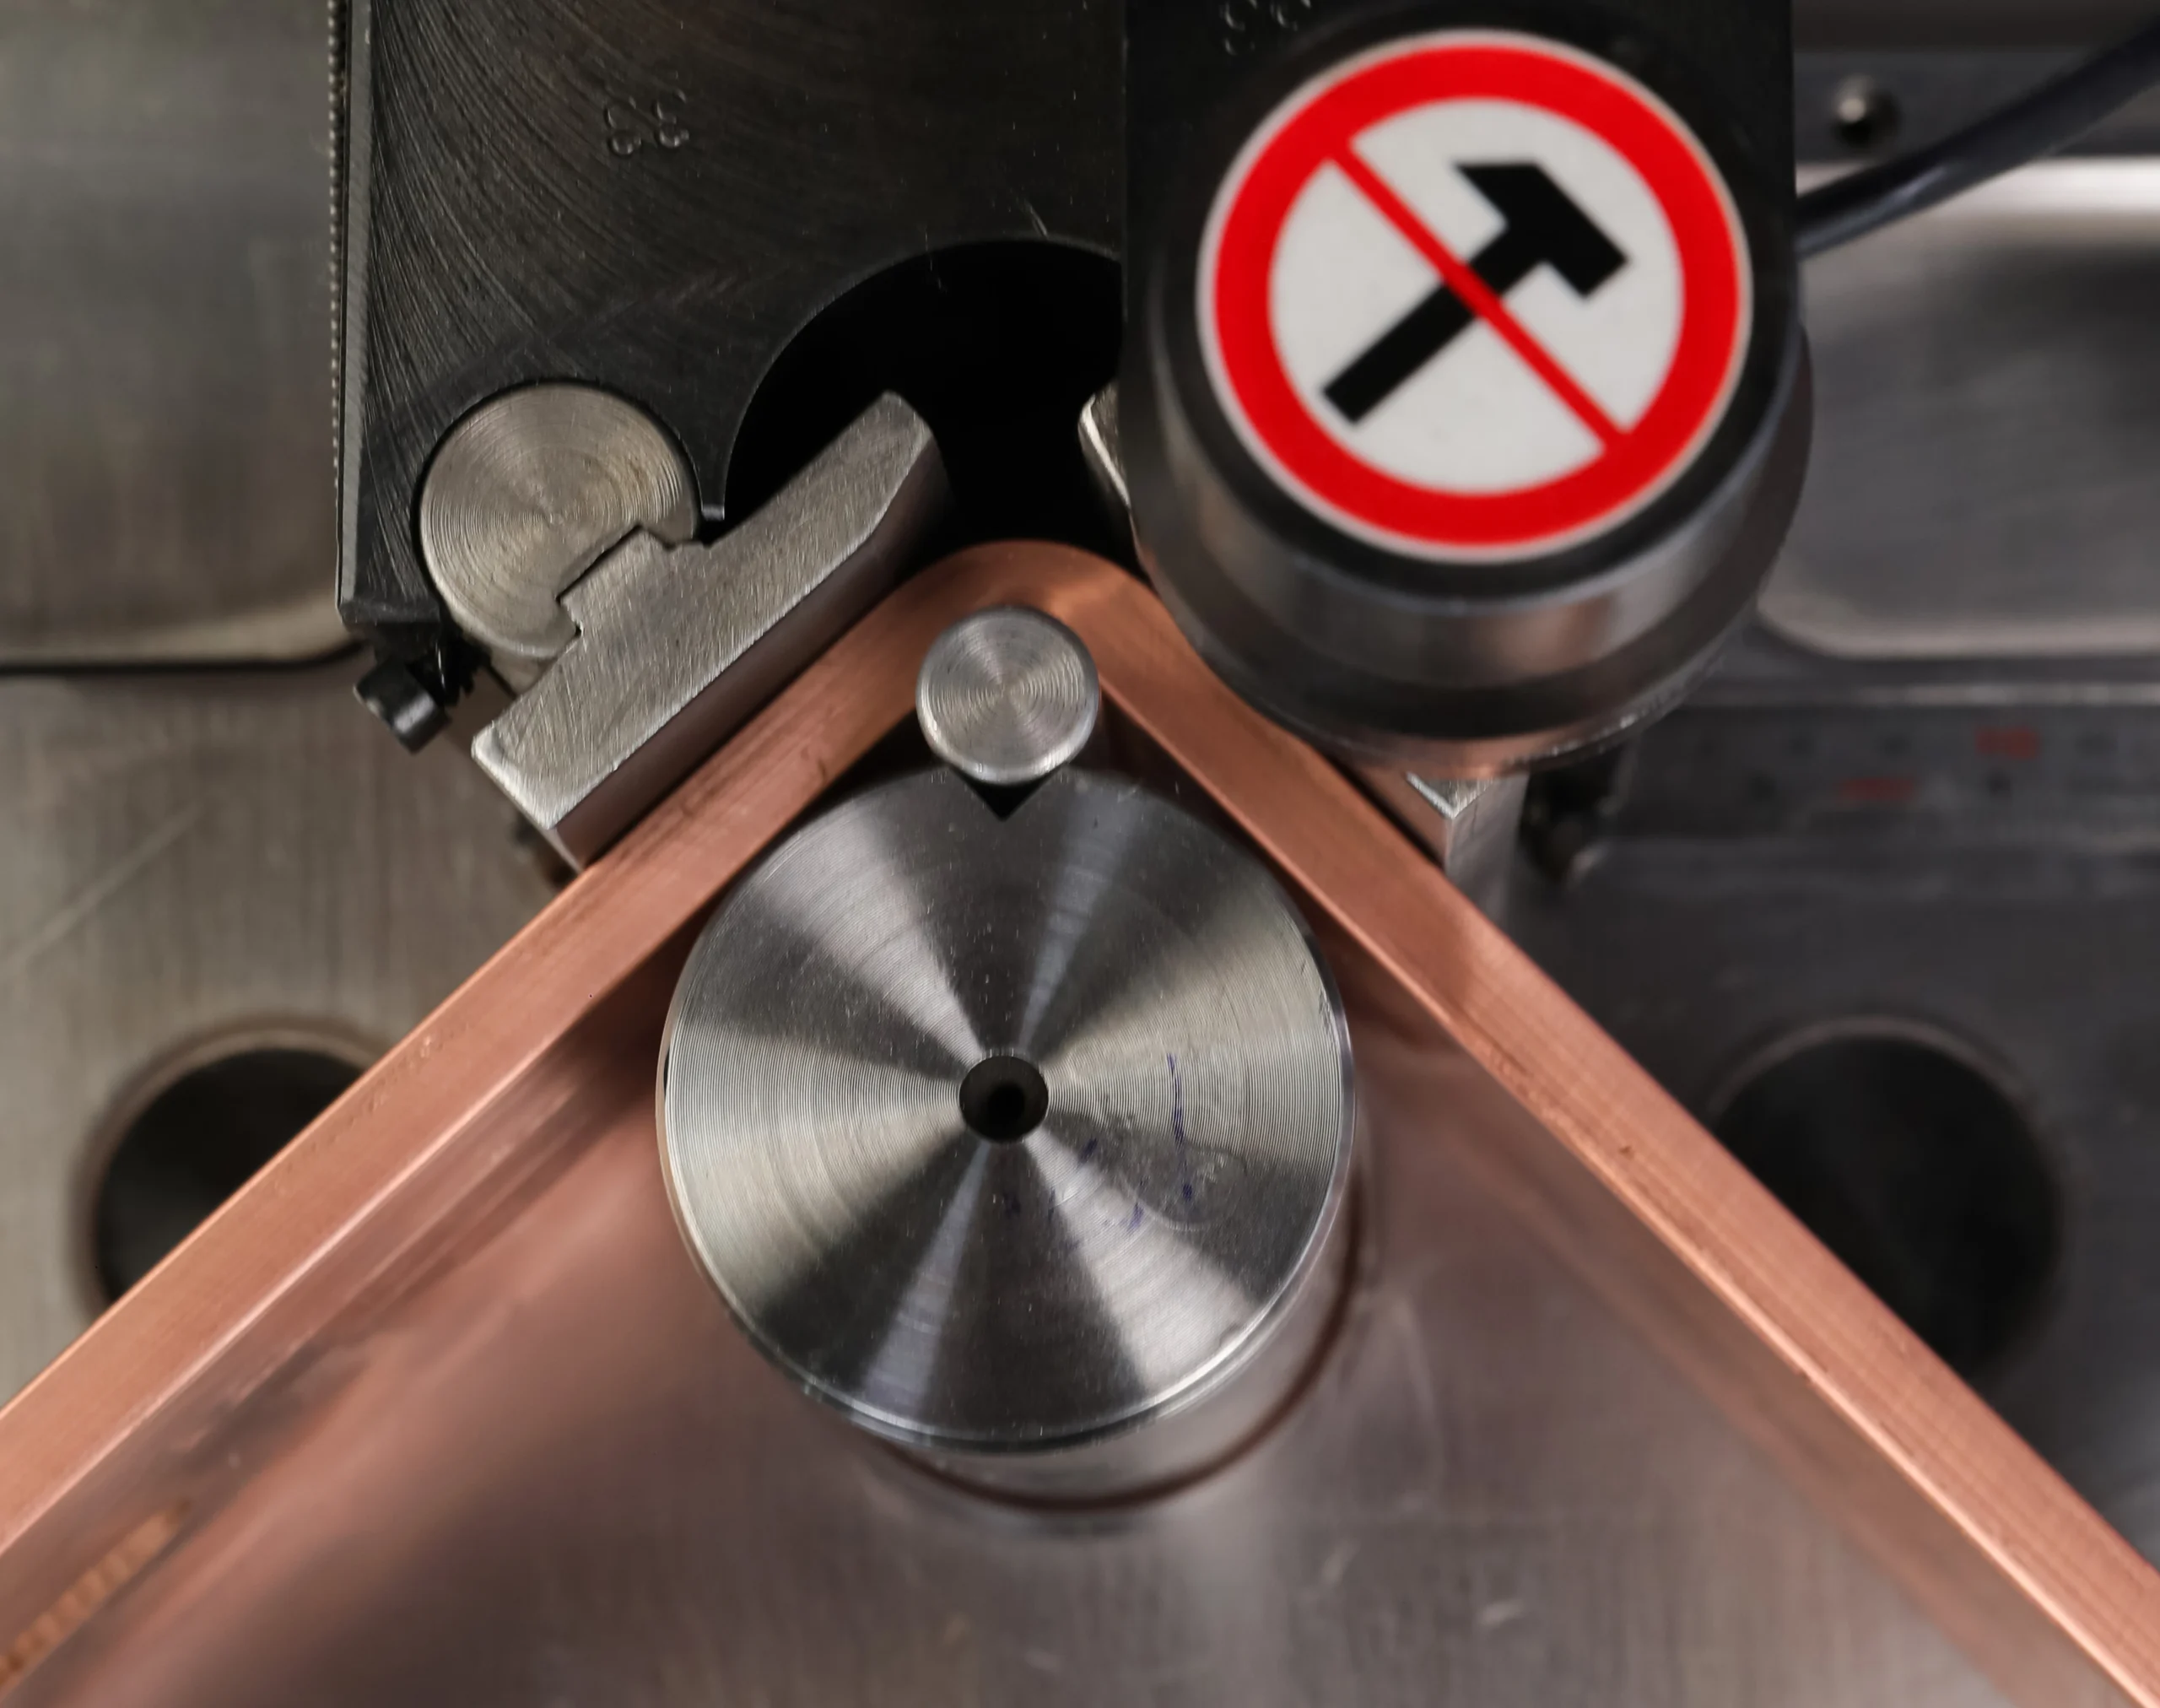
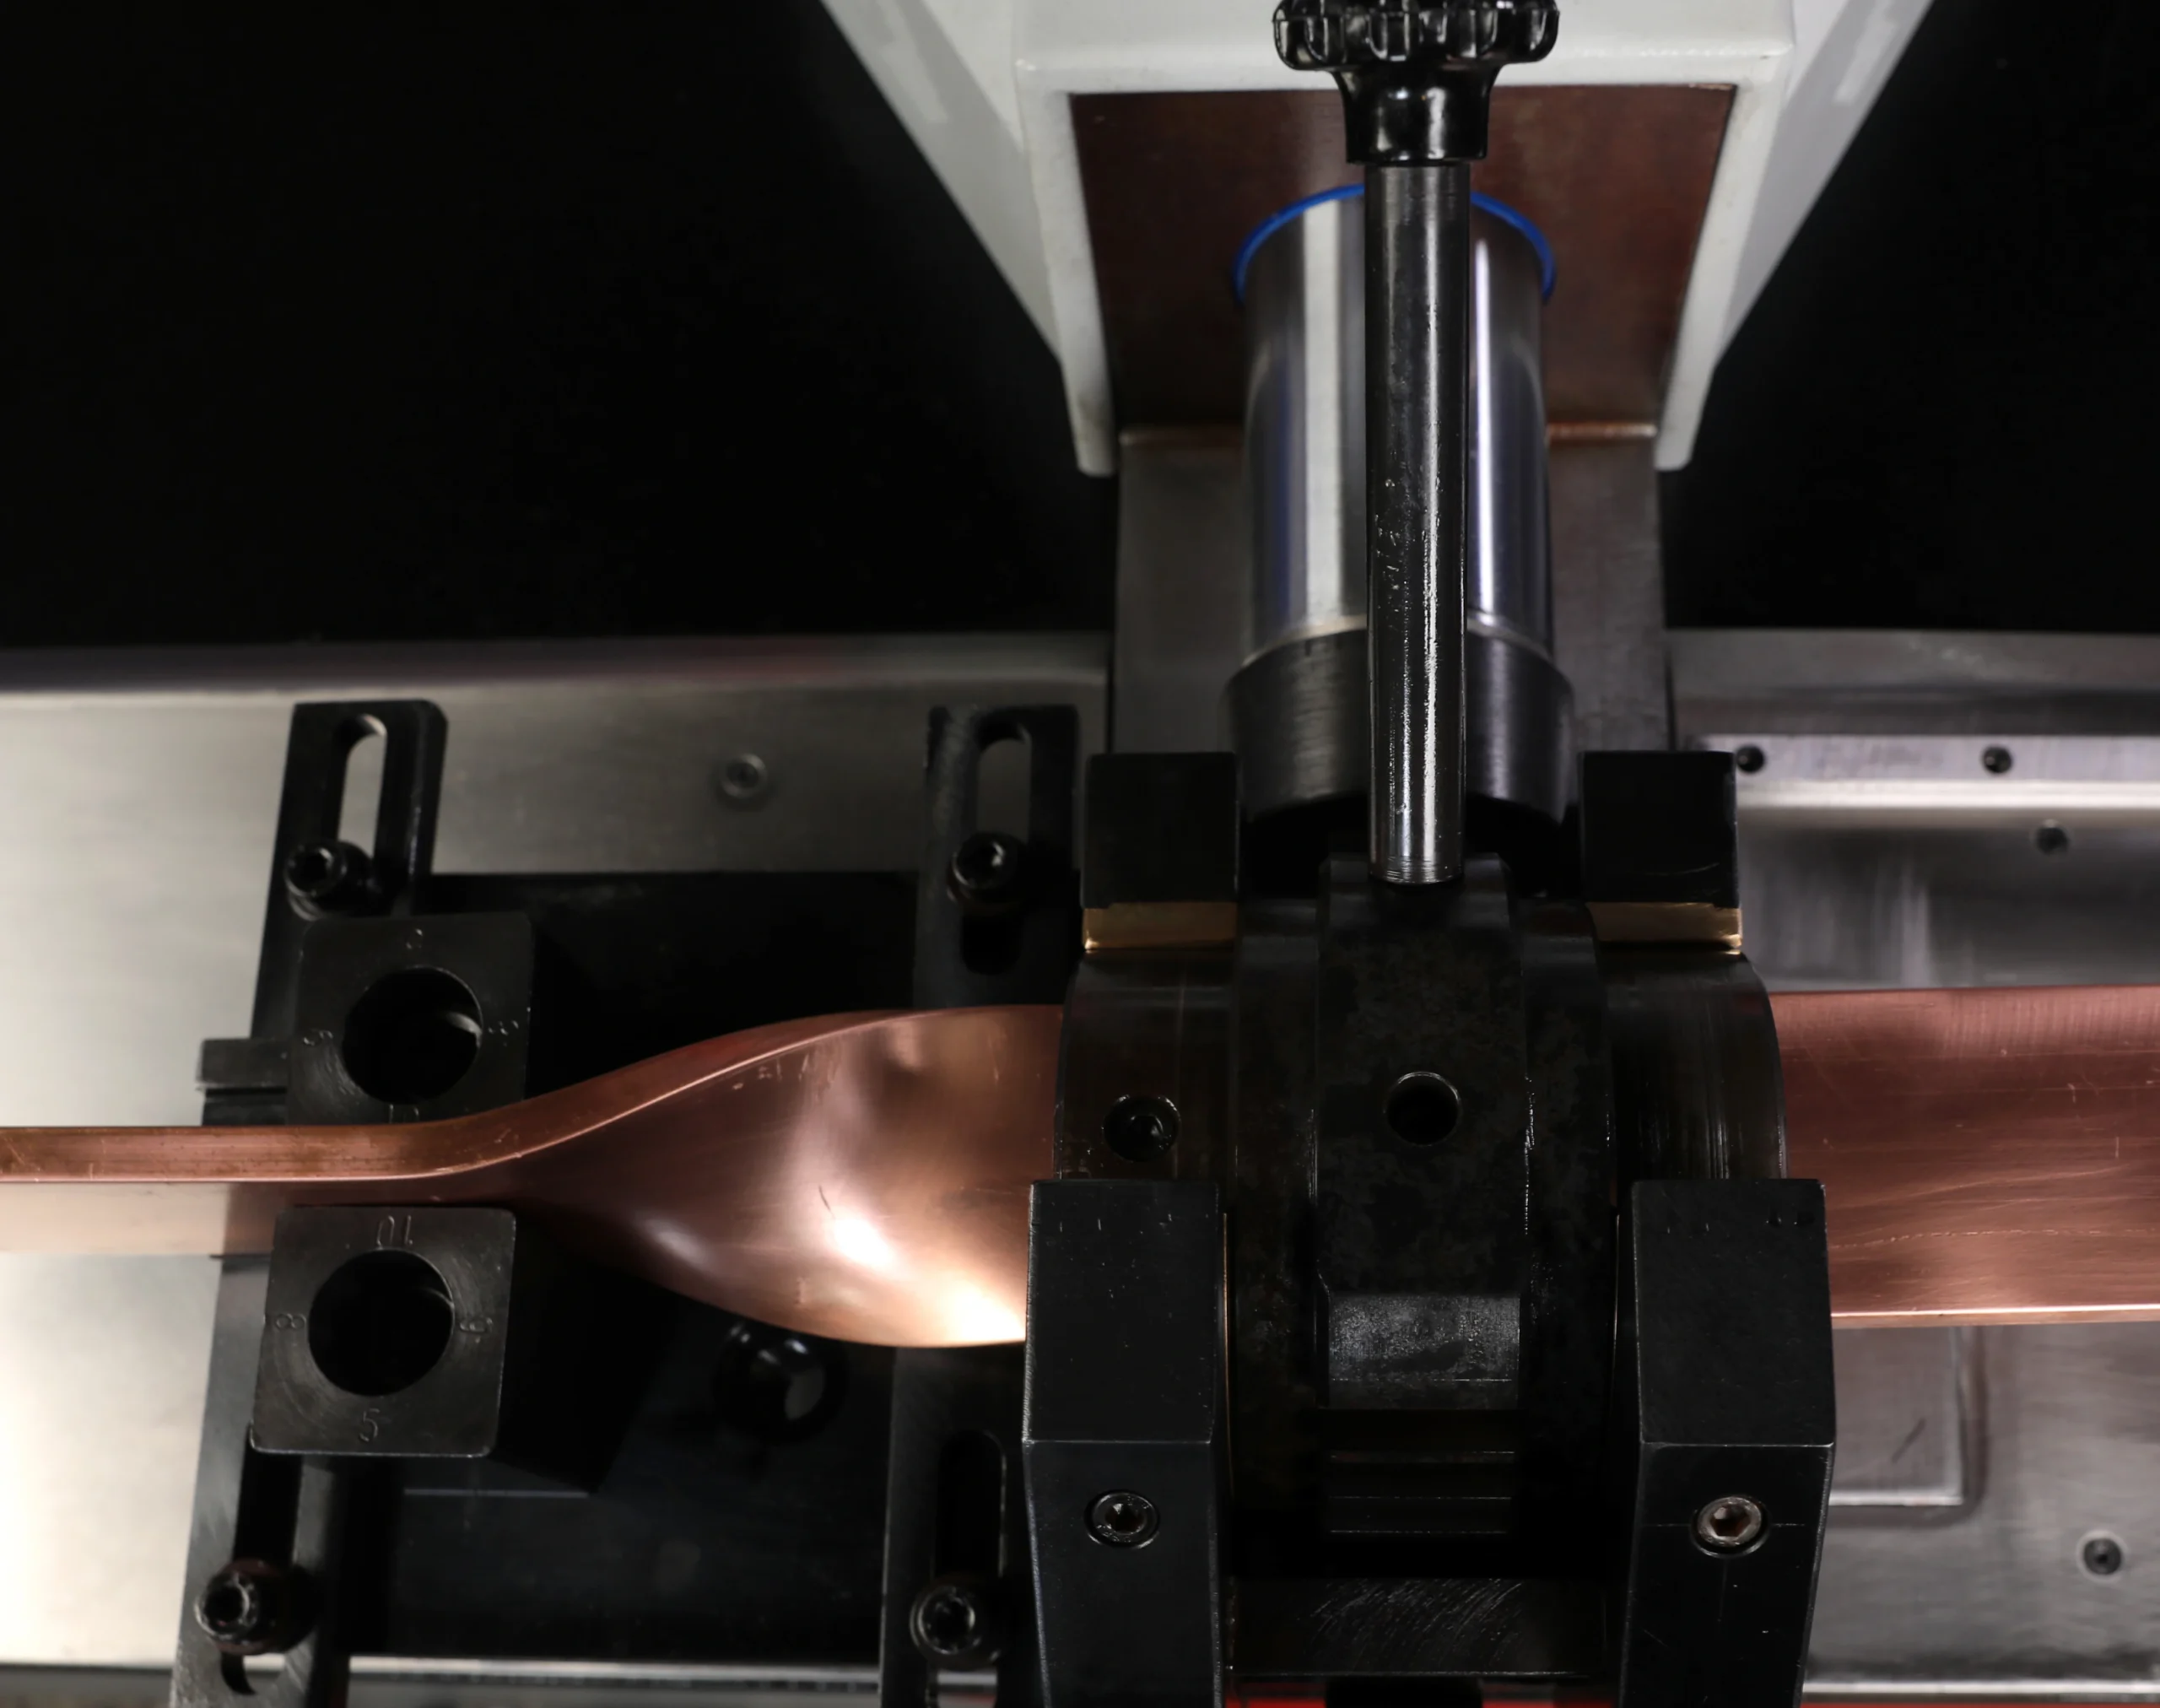
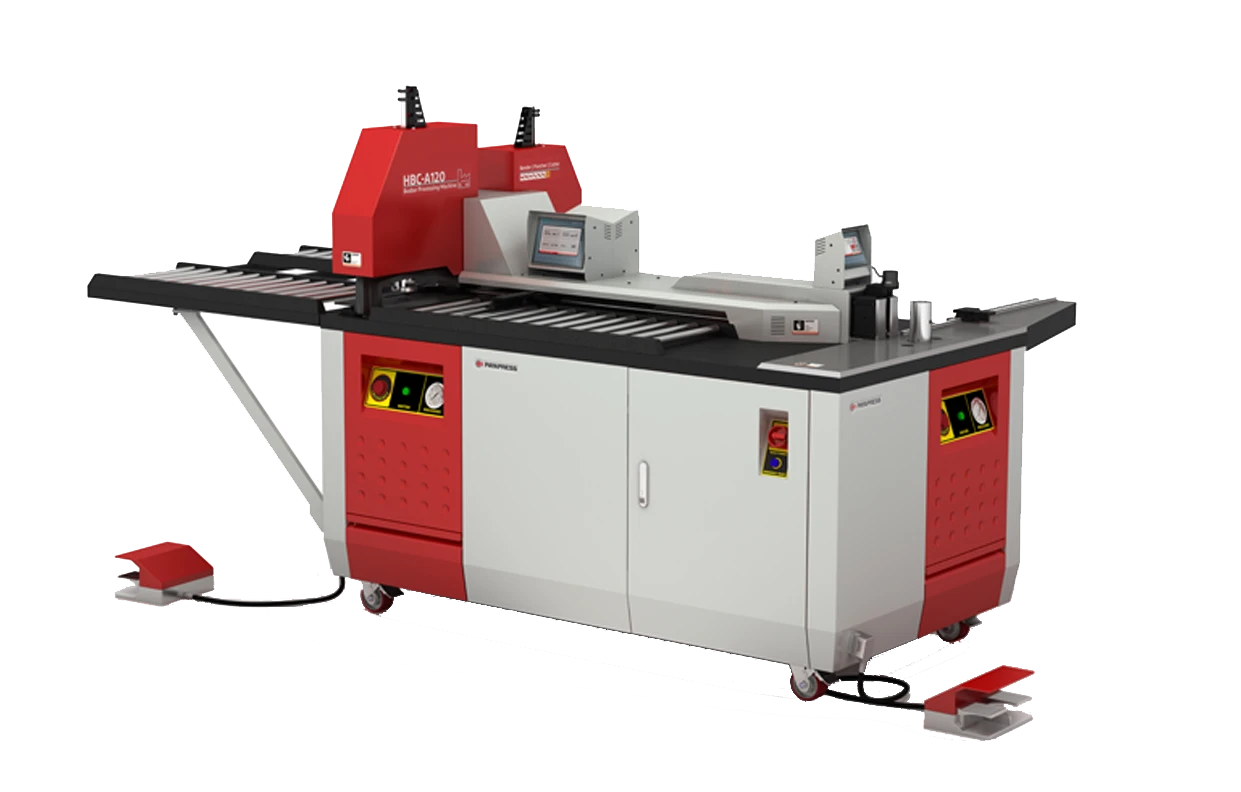
Teklifler masanda. Üç dört üretici, birbirine çok benzeyen özellik listeleri, ama farklı fiyatlar. Çoğu atölye kararını ya en uygun fiyata ya da en uzun özellik listesine bakarak verir. Sorun şu: aynı makineden iki atölye çok farklı sonuç alır, çünkü darboğazları aynı değildir. CNC bara makinesi seçimi de tam burada, özellik listesinde değil kendi üretim akışında başlar. Bu rehber sana bir çerçeve veriyor ve “CNC bara makinesi nasıl seçilir?” sorusunu, hangi soruları hangi sırayla soracağına indirgiyor. Yapılandırmadan tonaja, kapasiteden otomasyona kadar her teknik kararı tek bir soruya bağlıyoruz: bu yatırım atölyendeki gerçek darboğazı ortadan kaldırıyor mu?
Okumak yerine dinlemeyi mi tercih ediyorsunuz? Bu makalenin geri kalanının sesli versiyonunu aşağıdan dinleyebilirsiniz.
CNC Bara Makinesi Neyi Değiştirir?
Bir CNC bakır bara makinesinin asıl kazandırdığı şey hız değil, tekrarlanabilirliktir. Aynı parça birinci üründe de bininci üründe de aynı çıkar, çünkü ölçüyü operatör değil, çağrılan program belirler.
CNC’nin bara işlemede değiştirdiği şeyleri üç başlıkta toplayabiliriz. Birincisi tekrarlanabilirlik: delik konumu ve kesim boyu programda sabittir. İkincisi kurulum süresi: çeşit değiştiğinde dayamayı elle ayarlamazsın, kayıtlı programı çağırırsın. Üçüncüsü operatör bağımlılığının azalması: sonucu ustanın o günkü formu değil, makine belirler.
Bir beklentiyi baştan düzeltelim. CNC, tek parçalık bir işte manuel makineden dramatik biçimde hızlı değildir. Farkı yaratan, çeşit değiştiğinde kaybedilen zamandır. Manuel makinede her yeni parça için dayama yeniden ayarlanır; CNC’de aynı iş saniyeler içinde geri yüklenir. Bu yüzden doğru bir CNC bara makinesi seçiminin ilk kuralı şudur: kazancı üretim hacminde değil, çeşitlilikte ara.
Kararı Nereden Başlatmalı?
Doğru CNC bara makinesi seçimi, üretimi gerçekten yavaşlatan noktaya yatırım yapmakla başlar. Bunu ölçen şey, kesme, delme ve bükme işlemlerinden hangisinin en uzun beklemeyi ürettiğidir. Cevap da mevcut akışı işlem bazında ölçmekten çıkar.
Yöntem dört adımlı ve bu yazının omurgasını oluşturuyor.
1. Üç işlemi ayrı ölç. Kesme, delme ve bükme için haftalık toplam işlem süresini ve, daha önemlisi, bekleme süresini çıkar. Yol gösteren şey makinenin çalıştığı süre değil, parçanın sıra beklediği süredir.
2. İş karakterini tanımla. Az çeşit çok adet mi üretiyorsun, yoksa çok çeşit az adet mi? Çevrim süresi, tek bir parçanın makineye yüklenmesinden işlenmiş olarak çıkmasına kadar geçen süredir. Az çeşit çok adette belirleyici olan budur. Çok çeşit az adette ise asıl kayıp, çeşit değişimindeki kurulum süresinde birikir.
3. Beklemenin nerede biriktiğini bul. Çoğu atölyede darboğaz makinenin kendisinde değil, istasyonlar arası elleçlemede ve ayar sürelerindedir. Buraya bakmadan alınan makine, sorunu yalnızca bir adım öteye taşır.
4. Kaç vardiya çalıştığını hesaba kat. Mevcut makinen tek vardiyada bile dolmuyorsa, sorun makine kapasitesinde değildir. Böyle bir durumda kapasiteyi büyütmek darboğazı çözmez; geriye yalnızca boşta bekleyen daha pahalı bir makine kalır.
Kritik uyarı şu: kapasiteyle darboğazı karıştırma. En yavaş işlemi hızlandırmak, darboğaz orada değilse hiçbir şey kazandırmaz. Bu durumda yeni darboğaz bir sonraki istasyonda belirir ve yatırım kendini göstermez. Bu dört sorunun cevabı olmadan sonraki hiçbir teknik kararı sağlam veremezsin.
Daha fazlasını öğrenmek ister misiniz? NC ve CNC bara makinesi arasındaki fark hakkındaki yazımız bu konuyu daha ayrıntılı ele alıyor.
Yapılandırma: 3 in 1 mi, Ayrı İstasyon mu?
Doğru yapılandırma, makine kapasitesini atölyenin iş karakterine göre kullanır. Belirleyici ölçü, üç işlemin aynı anda mı yoksa sırayla mı yapılabildiğidir. Karar da adet ile çeşit dengesinden çıkar. Yani “3 in 1 bara makinesi mi, ayrı istasyon mu?” sorusu bir fiyat sorusu değil, bir akış sorusudur.
| Kriter | 3 in 1 (tek gövde) | Ayrı istasyonlar |
|---|---|---|
| Çalışma mantığı | Üç işlem tek gövdede, sırayla | Üç işlem ayrı istasyonlarda, paralel |
| Kurulum alanı | Küçük; tek makinelik yer | Büyük; her istasyon için ayrı alan |
| Operatör ihtiyacı | Çoğu işte tek operatör | Paralel çalışmada istasyon başına operatör |
| Çeşit değişiminde davranış | Parça taşınmaz, program çağrılır | Parça istasyonlar arasında taşınır |
| Yüksek adette davranış | İşlemler sıraya girer, çıktı sınırlı | Paralel çalışır, çıktı yüksek |
| Arıza durumunda etki | Tek arıza üç işlemi durdurur | Diğer istasyonlar çalışmaya devam eder |
| İlk yatırım | Daha düşük | Daha yüksek |
Tablodan sonra kararı netleştirelim.
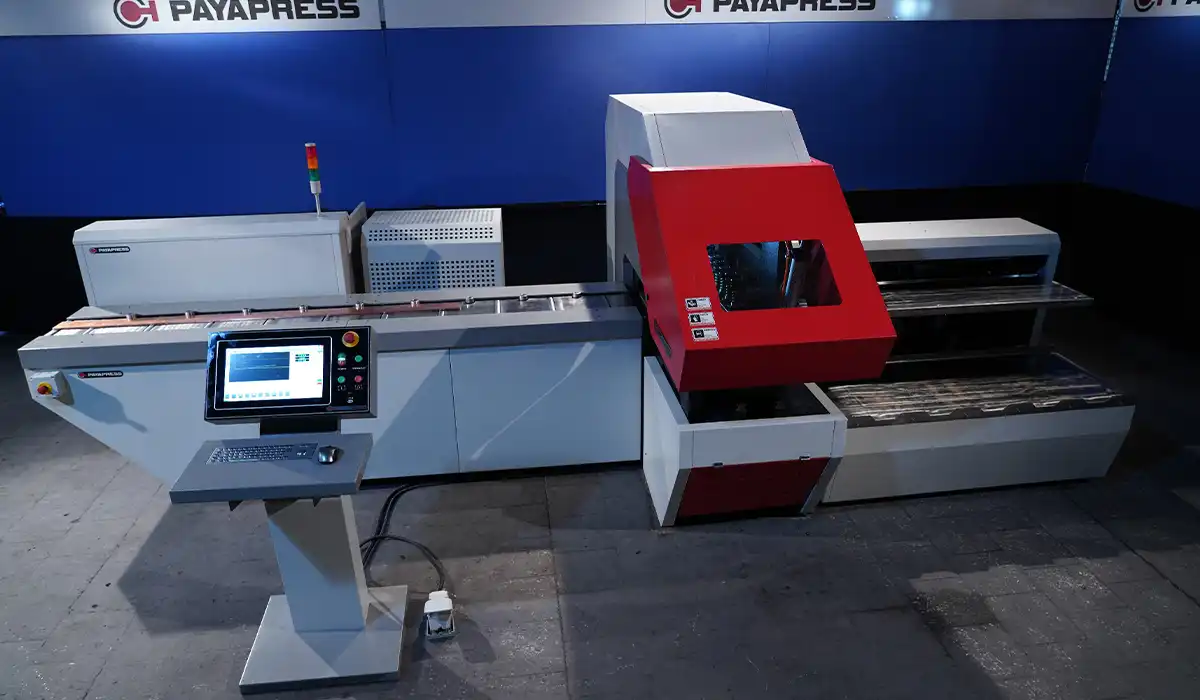
3 in 1 düzeni kesme, delme ve bükmeyi tek gövdede toplar. Yer kazandırır, çoğu işi tek operatörle döndürür ve çeşit değiştiğinde parçayı bir istasyondan diğerine taşıma ihtiyacını ortadan kaldırır. Bedeli şudur: işlemler sırayla yapılır. Bir parça bükülürken aynı gövdede başka bir parçayı delemezsin.
Ayrı istasyonlar ise işlemleri paralelleştirir. Tek tip, yüksek adetli işte belirgin biçimde daha yüksek çıktı verir. Karşılığında daha fazla alan, daha fazla operatör ve istasyonlar arası parça taşıma gerekir.
Çoğu zaman gözden kaçan kalem ise arıza etkisidir. 3 in 1’de tek bir arıza üç işlemi birden durdurur. Ayrı istasyonlarda ise biri dururken diğer ikisi çalışmaya devam eder.
Pratik kural: çok çeşit az adet üreten pano atölyeleri için 3 in 1 genellikle doğru başlangıçtır. Tek tip yüksek adet üreten bir üretici içinse ayrı istasyon düzeni yatırımını daha hızlı geri kazandırır.
Kapasite Sınıfı: 120, 160, 200 Ne Demek?
Doğru kapasite sınıfı, makinenin hem bugünkü işi hem de üç yıl sonraki işi karşılamasını sağlar. Ölçüsü, işlenebilecek azami bara genişliğidir. Bu yüzden sınıfı elindeki en geniş baraya değil, hedeflediğin en geniş baraya göre seçmelisin.
Önce adlandırmayı netleştirelim: 200 mm bara makinesi ne demek? Üreticiler bu makineleri genellikle işleyebilecekleri azami bara genişliğine göre sınıflandırır. 120, 160 ve 200 rakamları bu üst sınırı milimetre cinsinden verir. Örneğin 200 sınıfı bir makine, 200 mm genişliğe kadar barayı işler. Ancak azami kalınlık ve bara boyu, aynı sınıf içinde bile modele göre değişir; bu değerleri ayrıca kontrol et.
Bara makinesi kapasitesi nasıl belirlenir? Üç pratik kural var.
Makineyi sınırında çalıştırma. Bugünkü en geniş barana tam uyan bir makine, işlerin çoğunu kapasite sınırında yapar. Bu da kalıp ve mekanik aksam üzerindeki yükü artırır ve portföy genişlediğinde hiç pay bırakmaz.
Tek işe değil, portföye bak. Yılda birkaç kez gelen geniş bara için bir üst sınıfa çıkmak, o işleri fasona vermekten çoğu zaman daha ucuzdur.
Aşağı esnekliği unutma. Üst sınıf bir makine dar barayı da işler; tersi mümkün değildir. Ama üst sınıf, daha fazla yer ve daha yüksek yatırım demektir.
Özetle sınıf kararını, üç yıllık iş portföyü tahminine göre vermelisin.
CNC bara makinesi programlama hakkında daha fazla bilgi edinmek için ilgili makalemizi buradan okuyabilirsiniz.
Tonaj, Kalınlık ve Malzeme
Makinenin en zorlu delikte bile zorlanmadan çalışması, tonajın doğru seçilmesine bağlıdır. Çünkü gereken delme kuvveti, deliğin çevresi ve bara kalınlığıyla doğru orantılı olarak artar. Bara makinesinde tonajın neye göre seçildiği sorusunun özü budur.
Hesap basittir: delme kuvveti ≈ π × delik çapı × bara kalınlığı × malzemenin kesme dayanımı. Örnek vermek gerekirse, 12 mm kalınlıkta sert bakır barada 22 mm delik için kesme dayanımını yaklaşık 200 MPa kabul edersek yaklaşık 166 kN, yani 17 ton civarında bir kuvvet çıkar. Kesme dayanımı bakırın temper durumuna göre değişir; bu yüzden hesabı kendi malzeme sertifikanla doğrula ve üzerine pay bırak.
Buradan üç pratik sonuç çıkar.
Birincisi, tonajı en zorlu kombinasyona göre seç: en kalın bara ile en büyük delik aynı anda. Ortalama işe göre seçilen tonaj, yılın birkaç kritik işinde yetersiz kalır. O işleri ya fasona verirsin ya da makineyi sınırında zorlarsın.
İkincisi, çapaksız delik tonajdan değil, kalıp tarafından gelir. Çapağı belirleyen asıl etkenler zımba ile matris arasındaki boşluk ve kalıbın aşınma durumudur. Yeterli tonaj deliği açar; temiz kenarı ise doğru boşluk ve bakımlı kalıp sağlar.
Üçüncüsü, malzeme farkı önemlidir. Alüminyum bara için farklı makine gerekir mi? Hayır. Alüminyum bakırdan daha yumuşaktır ve aynı delik için daha az kuvvet ister. Ancak kalıba yapışma eğilimi daha yüksektir; bu yüzden kalıp boşluğunu ve yağlamayı buna göre ayarlaman gerekir. Yani ayrı makine değil, uygun kalıp ve ayar gerekir. Bükmede ise geri esneme (springback) iki malzemede farklıdır; kontrol sisteminin açı düzeltmesini malzemeye göre saklayabilmesi büyük kolaylık sağlar.
Tahrik tarafında hidrolik ve servo seçenekleri farklı davranır. Hidrolik sistemler yüksek kuvveti ekonomik biçimde üretir. Servo tahrik ise strok ve konumu daha hassas kontrol eder; bu da özellikle bükme açısında tekrarlanabilirliği artırır.
Kalınlık ve tonaj üst sınırları modele göre değiştiğinden, bu değerleri daima seçtiğin makinenin teknik dokümanından doğrula.
Otomasyon Seviyesi: Nerede Durmalı?
Sağlam bir makine yatırımında operatör sayısı, üretim hacmiyle orantılı büyümez. Ölçü, bir vardiyada tek operatörün kaç parça çıkardığıdır. Doğru otomasyon seviyesi de darboğazın bulunduğu adıma uygulanan seviyedir.
CNC bara makinesi kaç kişiyle çalışır? Elle beslemeli çoğu 3 in 1 kurulumda tek operatör yeterlidir. Operatör sayısını artıran şey, genellikle makinenin kendisi değil, ayrı istasyonlar ve istasyonlar arası taşımadır.
Üç seviyeyi kademeli düşün.
Elle besleme, CNC kontrol. Operatör barayı yükler, ölçüleri makine tutar. Çok çeşit az adet işte çoğu zaman yeterlidir.
Otomatik dayama ve konumlandırma. Operatör yükler, makine konumlandırır. Otomatik dayama, ayar süresini belirgin biçimde düşürür.
Otomatik yükleme ve boşaltma. Makine barayı stoktan alır, işler ve teslim eder. Yüksek adetli seri üretimde anlam kazanır.
Uyarı şu: her kademe hem yatırımı hem kurulum alanını büyütür. Hangi otomasyon seviyesinin yeterli olduğunu sorarken şunu unutma: darboğaz orada değilse otomasyon, ödediğin ama kullanmadığın kapasitedir. Düşük adet çok çeşit çalışan bir atölyede tam otomatik yükleme çoğu zaman boşta bekler. Yüksek adet tek çeşit üreten bir hatta ise kendini hızla amorti eder.
| İş karakteri | Önerilen yapılandırma | Önerilen otomasyon | Asıl kazanç |
|---|---|---|---|
| Çok çeşit, az adet (pano atölyesi) | 3 in 1 | Elle besleme + CNC kontrol | Kurulum süresinde |
| Orta çeşit, orta adet | 3 in 1 | Otomatik dayama ve konumlandırma | Ayar süresi ve tekrarlanabilirlikte |
| Az çeşit, yüksek adet (seri üretim) | Ayrı istasyonlar | Otomatik yükleme ve boşaltma | Çevrim süresi ve paralel çıktıda |
Kontrol Sistemi ve Program Yönetimi
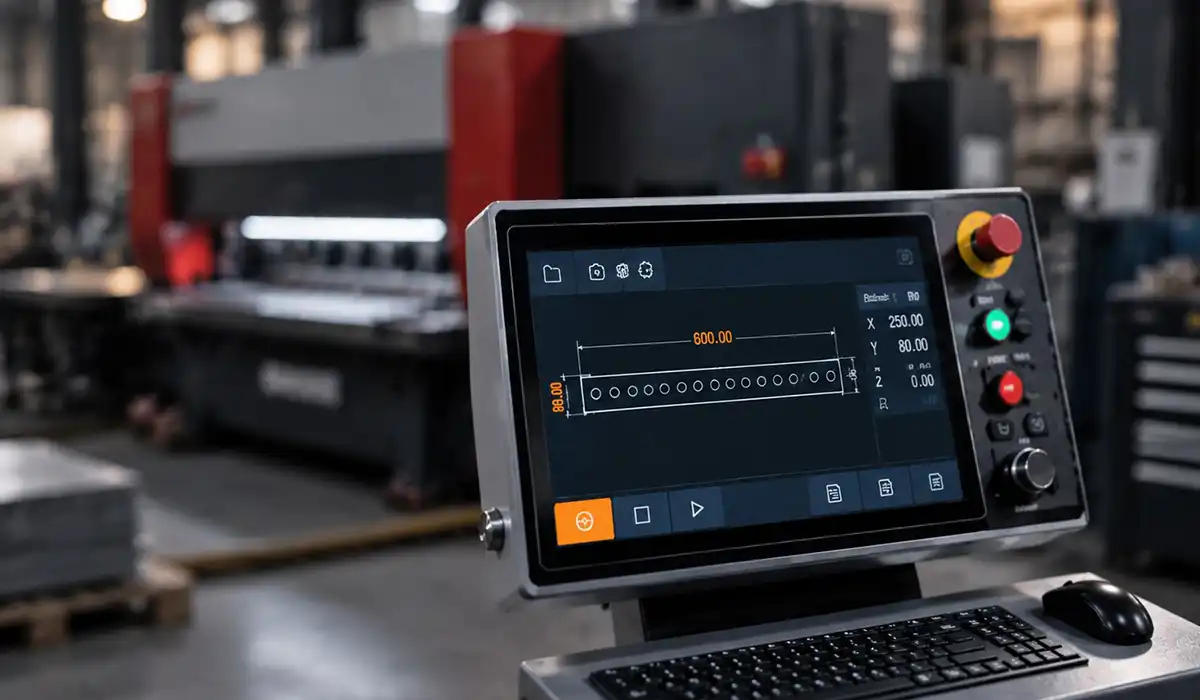
İyi bir kontrol sisteminde aynı pano ikinci kez geldiğinde işi yeniden tanımlamazsın. Ölçü, kayıtlı programların tek dokunuşla geri çağrılabilmesidir. Kontrol birimini de bu program yönetimi yeteneğine göre değerlendir.
Bakılacak dört şey var.
Program hafızası. Kaç program saklanabiliyor ve nasıl adlandırılıyor? Yüzlerce panoyu numarayla değil, anlaşılır bir adla bulmak istersin.
Veri aktarımı. Programları dışarıdan aktarabiliyor ve yedekleyebiliyor musun? Tek makinede kilitli kalan bir program kütüphanesini ileride taşıyamazsın.
İş listesi yönetimi. Birden çok parçadan oluşan bir işi tek bir iş listesi hâlinde çalıştırabiliyor mu? Bu özellik, karışık siparişlerde vardiya planını doğrudan etkiler.
Arayüz. Dokunmatik panel Türkçe mi, ölçü birimleri net mi, mantığı sade mi?
Bir beklentiyi de düzeltelim: bara makinesinde programlama, torna ya da frezedeki gibi kod yazmak değildir; ölçü ve adet girmektir. Bu yüzden seçimde sorman gereken soru “CNC bilen operatör bulabilir miyim?” değil, “Bu arayüz mevcut ekibimin kullanabileceği kadar açık mı?” olmalıdır.
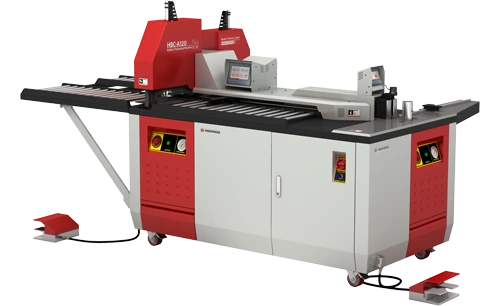
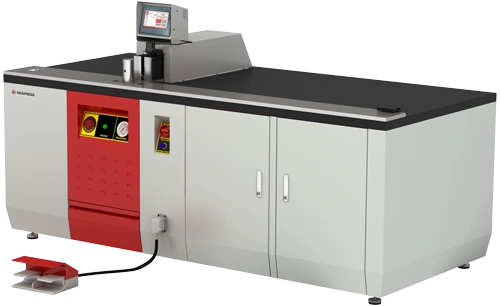
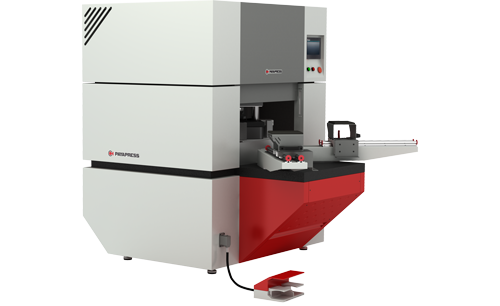
Kalıp, Takım ve Yedek Parça
Bir makinenin satın alındıktan sonra da çalışır kalması, kalıp ve takım ile yedek parçanın tedarik süresine bağlıdır. Bu yüzden tedarik koşullarını satın almadan önce yazılı olarak netleştirmelisin. Kalıp konusu çoğu teklif karşılaştırmasında atlanır; iki yıl sonra üretimi durduran da çoğu zaman tam olarak budur.
Sipariş öncesinde dört soru sor.
Kalıp seti neyi kapsıyor? Makineyle gelen standart çaplar hangileri ve senin ihtiyaç duyduğun çaplar bunların içinde mi?
Ek kalıp tedarik süresi ne kadar? Bir hafta ile üç ay arasındaki fark, bir işi alıp almamak demektir.
Kalıplar standart mı, özel mi? Özel geometrili kalıplar tek kaynaktan gelir ve bu durum tedarikçiye bağımlılık yaratır.
Kritik yedek parçalar stokta tutuluyor mu? Duran bir makinenin maliyetini parçanın fiyatı değil, kaybedilen üretim belirler.
Çerçeveye bağlayalım: bu kalemler ilk yatırımda görünmez, toplam sahip olma maliyetinde görünür. İlk bakışta ucuz görünen bir makine, kalıp ve yedek parça tarafında pahalıya oturabilir.
Kurulum, Devreye Alma ve Ekip
Makinenin geldiği hafta üretime girmesi, kurulum ve devreye alma süresinin gün cinsinden taahhüt edilmesine bağlıdır. Altyapı gereksinimlerini de sipariş öncesinde kontrol et.
Sipariş vermeden önce şu kalemleri gözden geçir.
Alan. Belirleyici olan makinenin kendi ölçüsü değil, bara boyu dâhil çalışma alanıdır. Uzun bara giren bir makine, önünde ve arkasında bara boyu kadar boşluk ister; kurulum alanını buna göre planla.
Altyapı. Elektrik beslemesi, gerekiyorsa basınçlı hava ve zeminin taşıma kapasitesi.
Taşıma ve yerleştirme. Makine atölyeye hangi kapıdan girecek, forklift erişimi var mı?
Güvenlik ve uygunluk. Makinenin CE işaretini ve Makine Emniyeti Yönetmeliği’ne uygunluk beyanını iste. Koruyucuların ve acil durdurma devrelerinin kendi atölye düzenine uyduğunu da kontrol et.
Devreye alma ve eğitim. Kim yapacak, kaç gün sürecek, kaç operatör eğitilecek ve makine kaç vardiya çalışacak?
Seçimde En Çok Yapılan Altı Hata
İyi bir CNC bara makinesi seçimi, yatırımın ikinci yılında da doğru karar olarak kalır. Ölçü, makinenin planlanan kapasitede ve planlanan kişi sayısıyla çalışıyor olmasıdır. Bunu sağlamanın yolu, şu altı hatayı karar aşamasında elemektir.
1. Darboğazı ölçmeden karar vermek. En göze batan işlem hızlandırılır, ama bekleme başka yerdedir. Kök neden, akışın işlem bazında ölçülmemesidir. Önleyici karar, yatırımdan önce darboğazı sayısal olarak bulmaktır.
2. Kapasite sınıfını bugüne göre seçmek. İlk yıl sorun çıkmaz. Portföy genişleyince geniş bara işleri fasona gider ve makine tam kullanılamaz. Çözüm, sınıfı üç yıllık portföy tahminine göre seçmektir.
3. Tonajı ortalama işe göre seçmek. En kalın bara ile en büyük delik bir araya geldiğinde makine yetersiz kalır ya da sınırında zorlanır; kalıp aşınması hızlanır ve hurda oranı artar. Önleme, tonajı en zorlu kombinasyona göre belirlemektir.
4. Gereksiz otomasyon almak. Az adet çok çeşit çalışan atölyede otomatik yükleme boşta bekler ve ödenen kapasite kullanılmaz. Doğru karar, otomasyonu yalnızca darboğazın olduğu adıma uygulamaktır.
5. Kalıp ve yedek parça koşullarını konuşmamak. Teklifler karşılaştırılırken bu kalem çoğu zaman hiç yoktur. İki yıl sonra ise tedarik süresi üretimi durdurur. Önleme, koşulları sipariş öncesinde yazıya dökmektir.
6. Alan ve altyapıyı sipariş sonrasına bırakmak. Makine gelir, ama önünde bara boyu kadar boşluk ya da yeterli elektrik beslemesi yoktur. Çözüm, altyapıyı sipariş öncesinde doğrulamaktır.
Altı hatanın ortak dersi tek cümlede toplanır: ilk yatırıma bakan değil, toplam sahip olma maliyetine bakan karar kazanır.
CNC Bara Makinesi Seçimi: Kısa Değerlendirme
Doğru CNC bara makinesi seçimi, yıllar sonra da doğru karar olarak kalır; çünkü özellik listesinden değil, atölyenin gerçek darboğazından başlar. Bu rehberi sonuna kadar okuduysan artık üç kararı verebilecek durumdasın. Birincisi, darboğazın hangi işlemde olduğu ve nasıl bir iş karakterinde çalıştığın. İkincisi, sana hangi yapılandırmanın ve hangi kapasite sınıfının uyduğu. Üçüncüsü, hangi otomasyon seviyesinde durman gerektiği.
Yatırımın ne zaman geri döneceği ise ayrı bir hesabın konusu; onu kendi rakamlarınla ayrıca çalışman gerekir. Ama sıralamayı doğru kurduysan en zor kısmı zaten geçtin: makineyi bütçe değil, üretim akışın seçti.




Bu makaleyi değerlendirin
1 ile 5 yıldız arasında bir puan seçin.
Henüz puanlama yapılmadı