


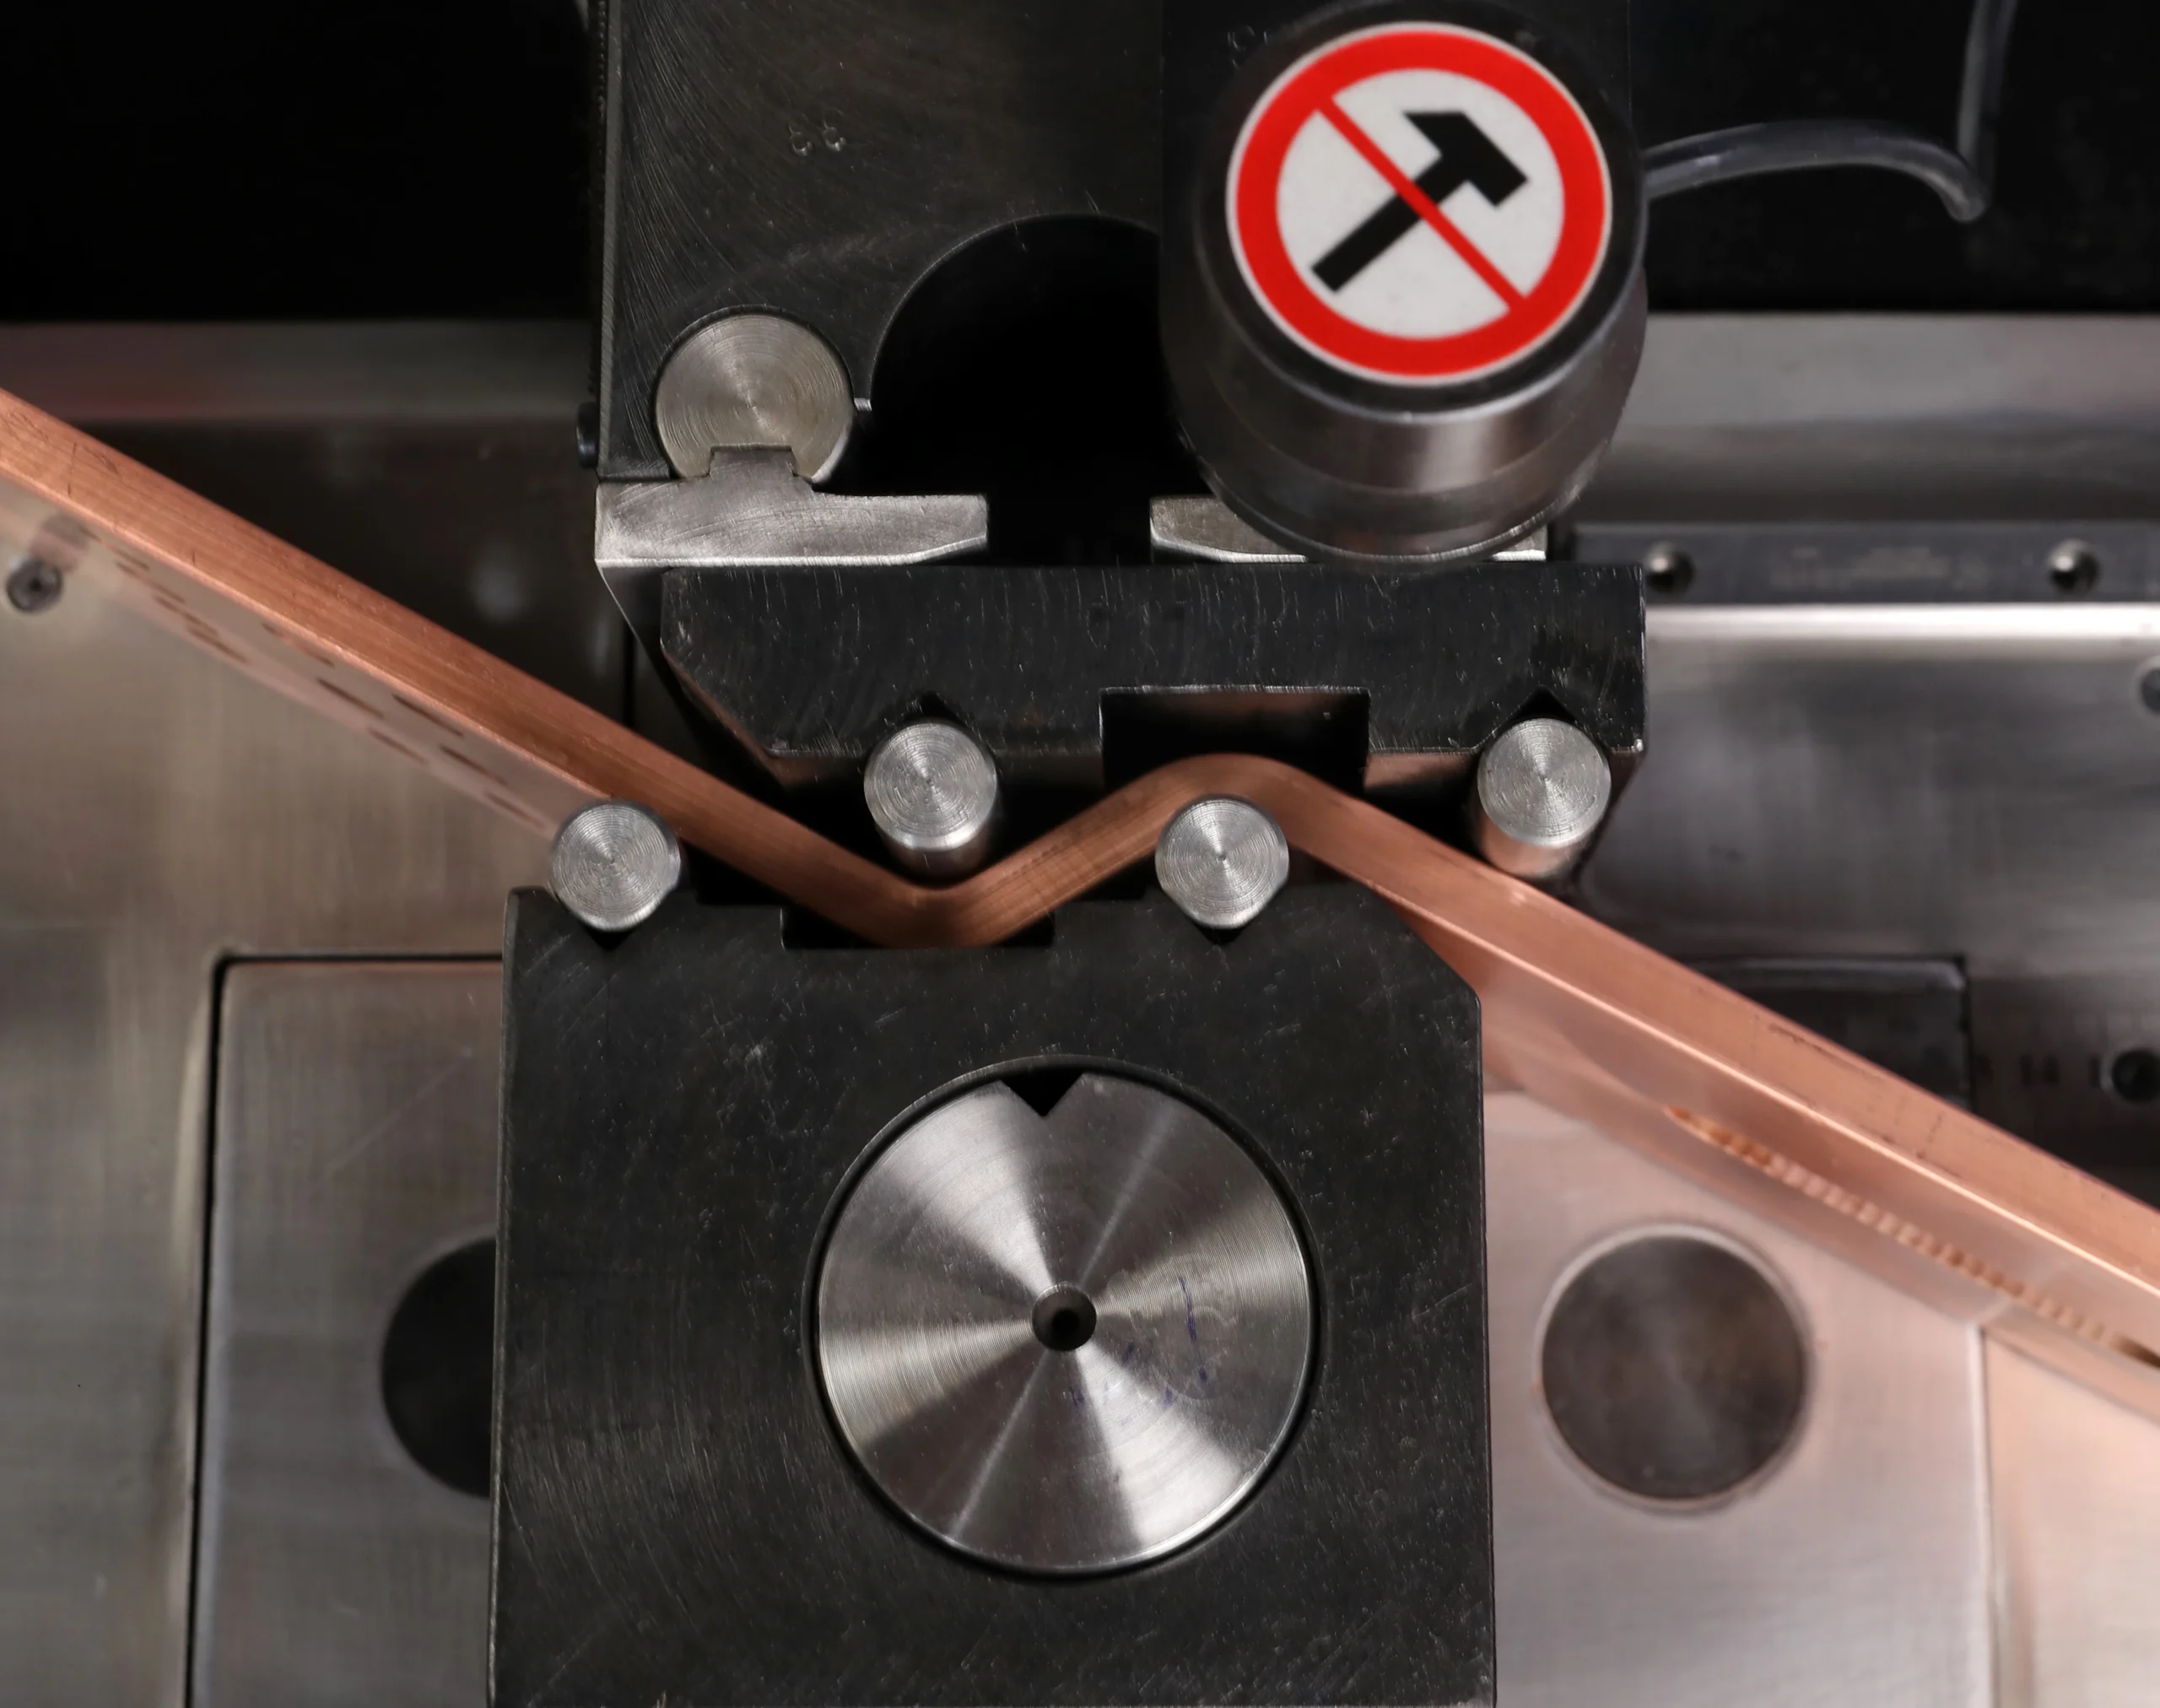
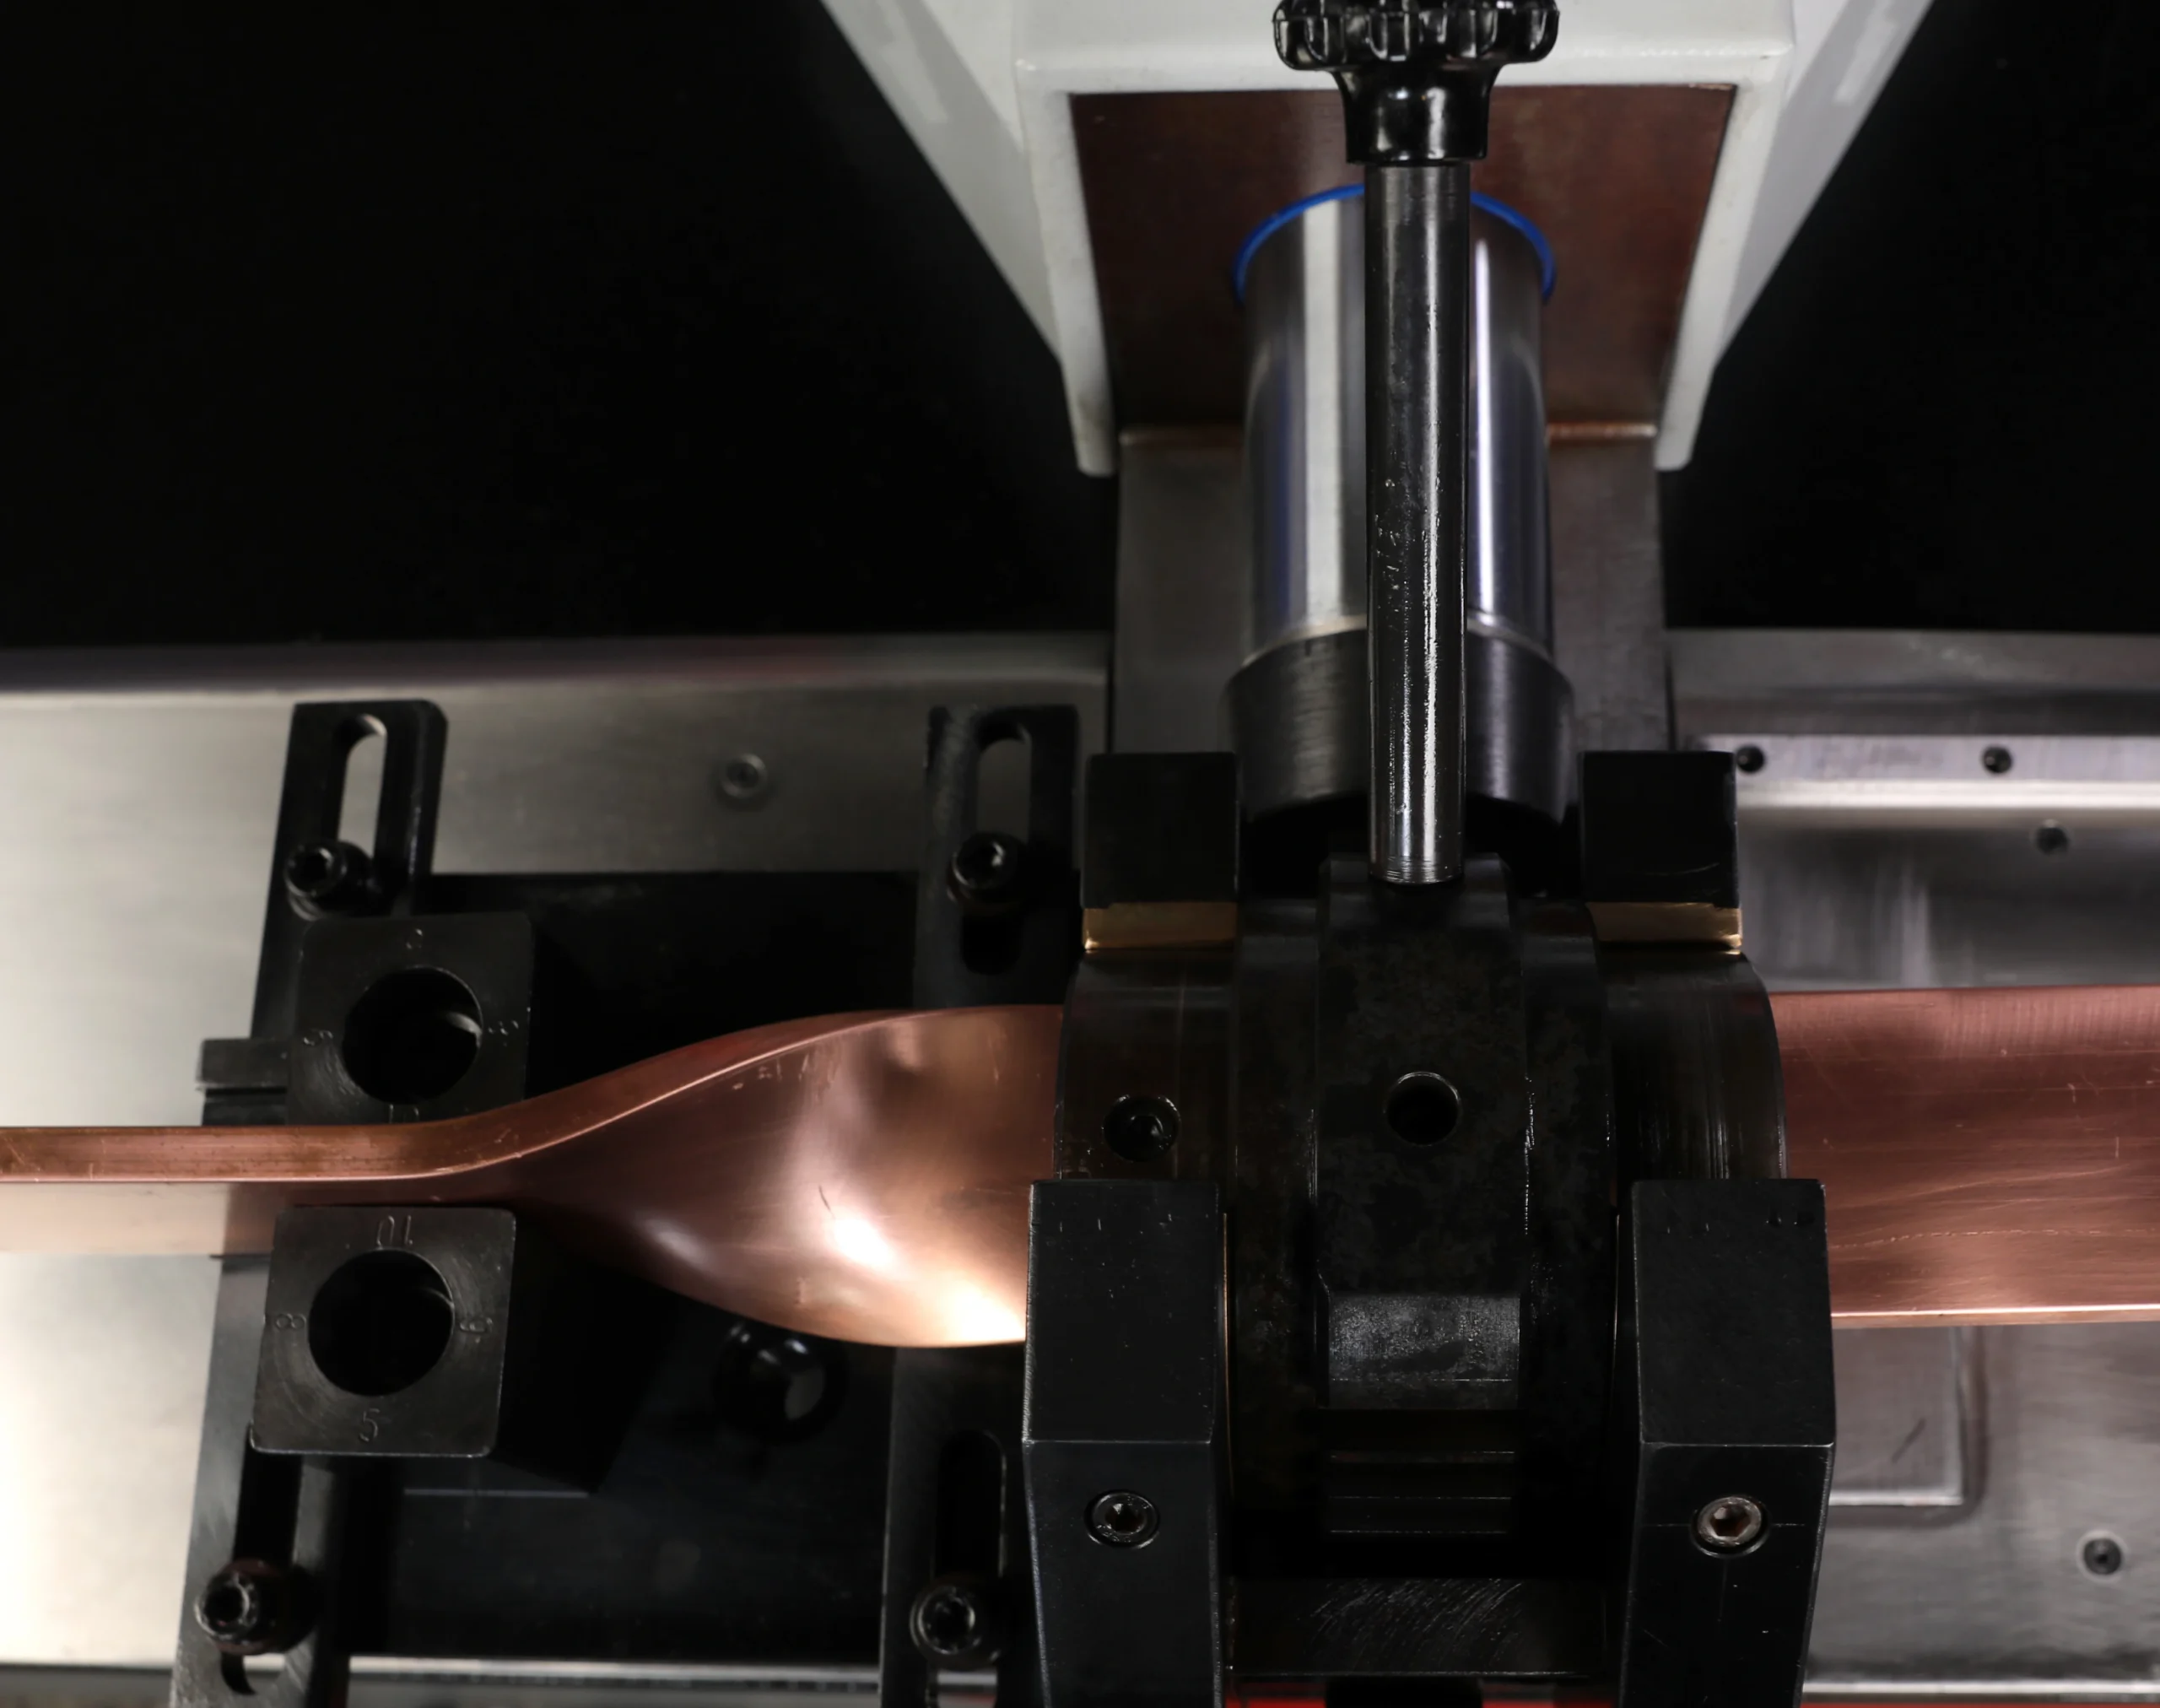
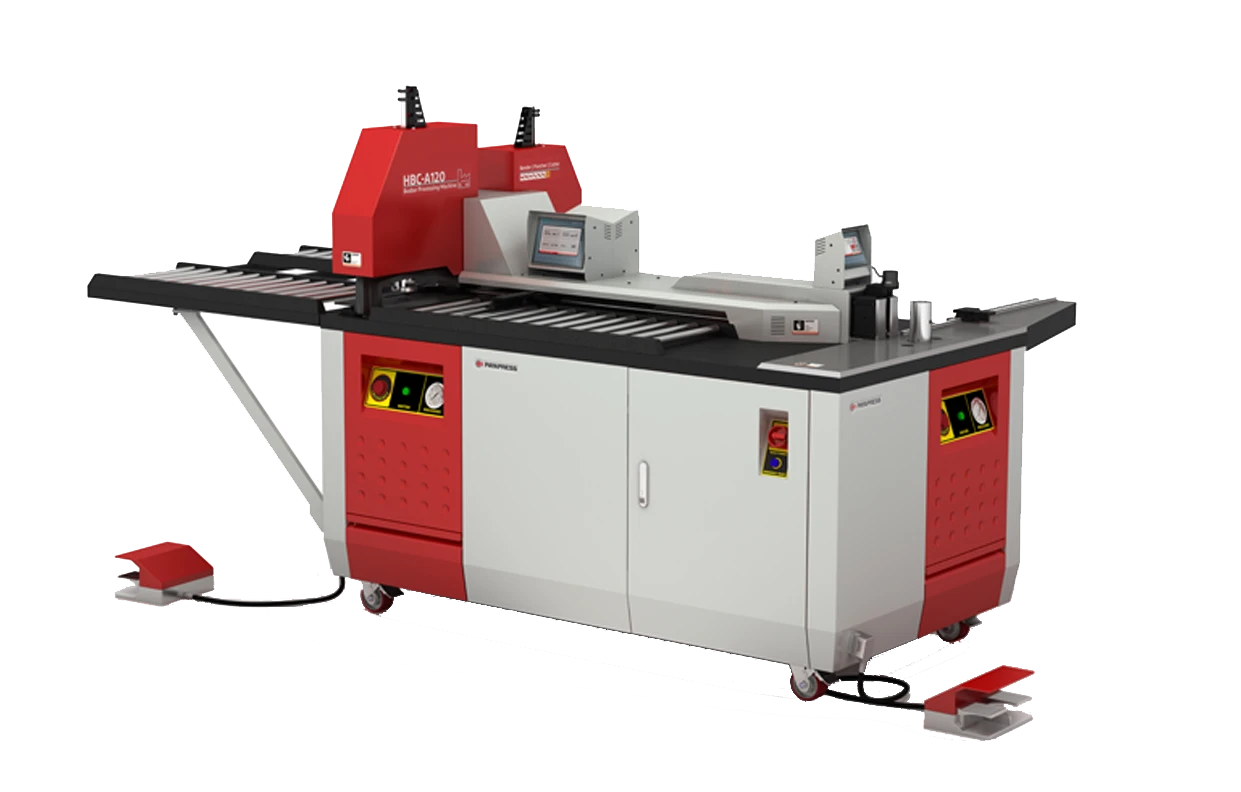
Zımba ve matris, sacı ya da bakır barayı delmek için birlikte çalışan takım çiftidir: inen zımba malzemeyi deler, altındaki matris ise kesmenin karşı kenarını verir. Aralarındaki kalıp boşluğu delik kalitesini belirler ve sac kalınlığının yüzdesi olarak verilir — 3 mm’ye kadar yumuşak çelikte toplam %20, yani tek taraf %10 civarı. Yanlış boşluk çapak, oval delik ve erken zımba kırılması demektir.
Bir delik “delindi” ya da “delinmedi” diye bakılmaz; nasıl delindiğine bakılır. Taret presten ironworker’a kadar bütün metal delme ve çentik açma makineleri aynı kesme mekaniğiyle çalışır ve kaliteyi çoğu zaman makinenin gücü değil, milimetrenin altındaki o pay belirler. Kenar çapaklıysa, delik ovalse ya da zımbalar sık kırılıyorsa, sorun neredeyse hiçbir zaman “sac sertti” değildir. Bu rehber sac ve bakır bara delen atölyeler için: zımba ve matris nasıl çalışır, kalıp boşluğu nasıl hesaplanır, hangi belirti neyin habercisidir ve takım ömrü nasıl uzatılır?
Alternatif olarak, kolaylığınız için bu makalenin sesli versiyonuna aşağıdan ulaşabilirsiniz.
Zımba ve matris nedir, nelerden oluşur?

Delme kalıbı — ya da atölye dilinde delme takımı — iki ana parçadan oluşur. Zımba (erkek takım) inerek sacı deler; matris (dişi takım) ise altta durur ve kesmenin karşı kenarını oluşturur. Sac bu ikisinin arasında kesilir, kopan parça — yani hurda — matrisin içinden aşağı düşer.
Ama takım bu ikisinden ibaret değil. Sıyırıcı, delme bittikten sonra sacı zımbadan sıyırır; yetersizse sac zımbayla birlikte yukarı kalkar ve zımba geri dönüşte eğilme yükü alır. Kılavuzlar (pim ve burçlar) zımbayı her vuruşta matrise tam ortalı indirir. Bir de zımba ucu geometrisi var: ucu düz bir zımba tüm kesiti aynı anda keser; uca kesme açısı verildiğinde kesme kademeli olur, gereken kuvvet ve gürültü düşer. Bir uyarıyla: Mate’in teknik kılavuzu, kesme açısını pres kapasitesini aşan bir işi sığdırmak için kullanmamayı önerir — takım köreldikçe kuvvet yeniden yükselir ve kapasite aşılır.
Kalıp boşluğu: delme kalitesinin kalbi
İşin özü burada. Kalıp boşluğu, zımba ile matris arasındaki paydır ve sac kalınlığının (T) yüzdesi olarak verilir. Tablolarda en sık yapılan hata, tek taraf ile toplam boşluğu karıştırmaktır: toplam boşluk, matris çapı ile zımba çapı arasındaki farktır; tek taraf boşluk bunun yarısıdır. Aşağıdaki tabloda ikisi yan yana.
| Malzeme (tipik kayma dayanımı) | Sac kalınlığı (T) | Toplam boşluk (T’nin %’si) | Tek taraf boşluk (T’nin %’si) |
|---|---|---|---|
| Alüminyum (0,172 kN/mm²) | 2,5 mm’den az | %15 | %7,5 |
| Alüminyum (0,172 kN/mm²) | 2,5 – 5,0 mm | %20 | %10 |
| Alüminyum (0,172 kN/mm²) | 5,0 mm’den fazla | %25 | %12,5 |
| Yumuşak çelik (0,344 kN/mm²) | 3,0 mm’den az | %20 | %10 |
| Yumuşak çelik (0,344 kN/mm²) | 3,0 – 6,0 mm | %25 | %12,5 |
| Yumuşak çelik (0,344 kN/mm²) | 6,0 mm’den fazla | %30 | %15 |
| Paslanmaz çelik (0,517 kN/mm²) | 1,5 mm’den az | %20 | %10 |
| Paslanmaz çelik (0,517 kN/mm²) | 1,5 – 2,8 mm | %25 | %12,5 |
| Paslanmaz çelik (0,517 kN/mm²) | 2,8 – 4,0 mm | %30 | %15 |
| Paslanmaz çelik (0,517 kN/mm²) | 4,0 mm’den fazla | %35 | %17,5 |
Kaynak: Mate Precision Technologies, Punching & Forming Guide (LIT00682 Rev E, 2021), delme (piercing) değerleri; tek taraf sütunu toplamın yarısıdır. Kopan parçanın ürün olduğu parça kesmede (blanking) aynı kılavuz boşluğu yaklaşık 5 puan düşürmeyi önerir. Tablo bakırı kapsamaz: bakır sünektir ve takım üreticileri onu yumuşak çelikten daha dar boşlukla çalıştırır. 6 mm’nin üzerindeki bakır barada değeri makine üreticisinin kalıp setinden al; genel tablodan tahmin etme.
Hesap basittir, ama yönü önemlidir. Delik ölçüsünü zımba belirler; matris, zımba çapı artı toplam boşluktur. Örnek: 2 mm yumuşak çelikte Ø10 delik için zımba Ø10,0 mm; toplam boşluk %20 × 2 mm = 0,4 mm; matris Ø10,4 mm. Parça kesmede hesap tersine döner: matris parça ölçüsüdür, zımba ondan boşluk kadar küçük seçilir.
Neden bu kadar önemli? Doğru boşlukta zımbadan ve matristen ilerleyen kırılma çatlakları tam ortada buluşur; kesit temiz çıkar ve gereken kuvvet en düşüktür. Boşluk çok darsa çatlaklar buluşmaz, malzeme ikinci kez kesilir: kenar ikincil kesme izi taşır, tonaj artar ve takım erken yorulur. Boşluk çok genişse malzeme kesilmek yerine gerilip kopar: kenar dönmesi büyür, kırılma yüzeyi pürüzlenir, çapak artar ve hurda zımbayla yukarı çıkmaya yatkın hale gelir. Hurdanın kendisi iyi bir teşhis aracıdır: parlak kesilmiş bant geniş ve kırık yüzey dikse boşluk dardır; parlak bant ince, kırık yüzey pürüzlü ve açılıysa boşluk geniştir. Hangi sac malzemesinin şekillendirmede nasıl davrandığı için soğuk şekillendirme malzemeleri rehberimize bakabilirsin.
Zımba tipleri ve bara delmede seçim
Zımbalar iş parçasına göre çeşitlenir: yuvarlak (en yaygın), kare, dikdörtgen, oblong (yuvarlak uçlu yassı delik) ve özel geometriler. Bakır bara delmede iş genelde tekrarlı ve belirlidir — cıvatalı bağlantılar için standart yuvarlak delikler ve montaj toleransı bırakan oblong delikler. Burada iki nokta önemlidir: delik konumunun tekrarlanabilirliği ve deliğin temizliği. Cıvatalı bir bara bağlantısında kenarı çapaklı ya da ovalleşmiş bir delik temas yüzeyini bozar; temas direnci artar ve bağlantı ısınır. Yani zımba seçimi, uzak görünse de doğrudan panonun ısınma davranışını etkiler.
Seçimde iki sınır daha var. Birincisi en küçük delik: Mate’in kılavuzuna göre standart (tam kılavuzsuz) takımla delinebilecek en küçük çap, alüminyumda sac kalınlığının 0,75 katı, yumuşak çelikte 1 katı, paslanmazda 2 katıdır; tam kılavuzlu takımda bu oranlar 0,5 / 0,75 / 1’e iner. Kalınlığından ince bir zımba yanal kuvvetle eğilir, bir tarafta boşluğu kapatır ve kırılır.
İkincisi kuvvet: gereken delme kuvveti yaklaşık olarak delik çevresi × kalınlık × malzemenin kayma dayanımıdır. Mate’in örneğinde 3 mm yumuşak çelikte 20 mm’lik kare delik (çevre 80 mm) için 80 × 3 × 0,3447 kN/mm² ≈ 82,7 kN, yani yaklaşık 8,45 ton çıkar; aynı kılavuz haddelenmiş bakır için yumuşak çeliğe göre 0,6 çarpanı verir. Kalın bara delerken bu hesabı makinenin nominal tonajıyla karşılaştır ve pay bırak: Mate kalın malzemede pres kapasitesinin %80’ini aşmamayı önerir, çünkü takım köreldikçe gereken kuvvet artar. Bakır barada delme, kesme ve bükmeyi tek gövdede toplayan makineler için bara işleme makinesi sayfamıza bakabilirsin.
Takım malzemesi ve kaplama
Zımba ve matris aynı sertlikte yapılmaz. Mate’in kılavuzuna göre delme zımbaları yüksek hız çeliğinden (HSS) üretilip iki kez menevişlenerek yaklaşık 62 HRC’ye getirilir; matrislerde ise kenar aşınması ile kırılma arasındaki denge için yaklaşık 59 HRC sertleştirilmiş takım çeliği tercih edilir. Karbür, ince malzemede çok yüksek adetli kalıplarda uzun ömür verir; ancak sertliği yüksek, tokluğu düşüktür ve darbeli, kalın kesimde kırılma riski taşır.
Yüzey işlemleri sürtünmeyi azaltıp malzemenin zımba ucuna yapışmasını geciktirir. Mate nitrürlemeyi özellikle paslanmaz ve alüminyum gibi yapışmaya yatkın malzemeler, ince sac ve yüksek vuruş hızı için önerir; sert seramik esaslı kaplamalar da aynı amaca hizmet eder. Seçim işin hacmine bağlıdır: ayda birkaç yüz delik için premium kaplamalı takım almak paranın boşa gitmesi olabilir; günde binlerce delikte ise bileme aralığını uzatıp duruşu azaltarak karşılığını verebilir.
Yaygın sorunlar: hangi belirti neyi anlatır?
Delme hataları rastgele değildir; her biri belli bir sebebe işaret eder.
- Artan çapak: yanlış kalıp boşluğu, körelmiş kesici kenar ya da kalınlığı aynı ama sertliği farklı bir malzeme partisi. Önce boşluğu ve malzemeyi doğrula, sonra bilemeye bak. Çapak yalnızca bir tarafta yoğunsa, hizasızlıktan şüphelen.
- Hurdanın geri tırmanması (slug pulling): kesilen parça matristen aşağı düşmeyip zımbaya yapışarak yukarı çıkar ve bir sonraki vuruşta sacı ezer. Mate’e göre en sık 6–19 mm çaplı yuvarlak deliklerde, 1–2 mm kalınlıkta yağlı sacda ve keskin takımla görülür; bilemeden sonra takımda kalan manyetizma da tetikler. Çözüm: bilemeden sonra demanyetize et, zımbanın matrise dalma derinliğini artır, hurda tutucu geometrili matris ya da ejektör pimli zımba kullan. Aşırı geniş boşluk riski büyütür.
- Zımba kırılması: yetersiz boşluk, hizasızlık, kalınlığından ince zımba ya da yetersiz sıyırma. Sıyırıcı yetersizse, zımba geri çıkarken eğilme yükü alır.
- Oval veya konik delik: kılavuz aşınması ya da zımbanın matrise ortalı inmemesi.
- Yapışma ve aşırı ısınma: yağlama yetersizliği, yüksek vuruş hızı ya da çok dar boşluk; özellikle alüminyumda ve paslanmazda malzeme zımba ucuna sıvanır. Yapışmayı ince taşla, vuruş yönüne paralel temizle; kum püskürtme ya da zımpara bandı yüzeyi pürüzlendirir ve yapışmayı hızlandırır.
Bakım: bileme, hizalama, yağlama
Zımba ve matris sarf malzemesidir; mesele ömrü uzatmaktır. Mate, kesici kenarda yaklaşık 0,25 mm radyüs oluştuğunda bilemeyi önerir: bu noktada kısa bir rötuş yeterlidir; kör takımla devam etmek ise hem çapağı hem tonajı artırır ve bir noktadan sonra bileme ile kurtarılamaz. Taşlamada paso başına 0,03–0,05 mm, toplamda genellikle 0,13–0,25 mm kaldırılır; ardından kenar yağ taşıyla çok hafif kırılır ve takım demanyetize edilir. Her bileme takımın boyunu kısaltır: matrisi bileyince kalınlığını kontrol edip şimle telafi et, her bilemeyi ve değişimi kalıp kaydına işle — takımın ne zaman biteceğini önceden görürsün.
Hizalama en az bileme kadar önemlidir: zımba matrise ortalı inmezse boşluk bir tarafta daralır, diğer tarafta açılır ve takım tek yanlı aşınır. Bunun yanında doğru yağlama, temizlik ve nemsiz, ayrı gözlerde depolama gelir — kalıpları bir kutuya birlikte atmak, kesici kenarları çentiklemenin en hızlı yoludur.
Kalıp değişiminde güvenlik
Takım değişimi işin en riskli anıdır: el tam olarak zımba ile matris arasına o sırada girer. Çalışma ve Sosyal Güvenlik Bakanlığı’nın Metal Sektörü İSG Rehberi, sektördeki işyerlerinin büyük çoğunluğunun tehlikeli ve çok tehlikeli sınıfta yer aldığını belirtir ve bakım sırasında EKED (Etiketle-Kilitle-Emniyete Al-Dene) kurallarına uyulmasını öngörür. Kural nettir: kalıp her zaman makine enerjisiz ve kilitliyken değiştirilir; butonla durdurmak yeterli değildir. Koruyucular, kilitleme adımları ve preslerin periyodik kontrol yükümlülüğü için sac delme makinelerinde bakım rehberimize bak.
Özetle: delik kalitesi kalıpta başlar
Temiz delik dört şeyin toplamıdır: malzemeye ve kalınlığa uygun kalıp boşluğu, işin hacmine uygun takım malzemesi, doğru hizalama ve zamanında bileme. Çapak, oval delik ve kırılan zımba birer kader değil, birer teşhis ipucudur — ve cevap çoğu zaman zımba ve matris arasındaki o milimetrenin altındaki paydadır.
Kendi işine hangi kalıp boşluğu uyar?
Doğru boşluk malzemeye, kalınlığa ve delik desenine göre değişir; herkese uyan tek bir değer yoktur. PAYAPRESS olarak bakır bara ve sac delme makineleri üretiyoruz; sac tarafında parçaları ayrı ayrı değişen zımba-matris setleri için sac metal delme makinesi sayfamıza bakabilirsin. Üç bilgiyi paylaş, doğru takım ve makine kombinasyonunu birlikte belirleyelim: malzeme (bakır bara, S235, paslanmaz…), sac veya bara kalınlığı, delik çapı ya da deseni.






Bu makaleyi değerlendirin
1 ile 5 yıldız arasında bir puan seçin.
Henüz puanlama yapılmadı