


Metal delme ve çentik açma makineleri; sacta, lamada, barada ve profillerde delik, yuva (slot), boşaltma ve kenar çentiği açmak için kullanılır. İki işlem aynı fiziğe dayanır ama farklı iş görür: delme, zımbayı malzemeden geçirip matrise iterek parçanın içinde kapalı bir kontur keser; çentik açma ise bükme, kaynak ya da montajdan önce parçanın kenarından veya köşesinden malzeme alır. Pano ve şalt imalatında, asansör ve HVAC sac işlerinde, çelik konstrüksiyonda bu iki işlem çoğu zaman üretim zincirinin ilk halkasıdır; burada yapılan bir ölçü hatası bükmede, montajda ve boyada katlanarak büyür. Bu rehber makine tiplerini, takım setini, delme kuvvetinin nasıl hesaplandığını, güvenlik ve bakım kontrollerini ve hangi durumda manuel, hidrolik, ironworker ya da CNC taret makinenin seçilmesi gerektiğini anlatır.
Okumak yerine dinlemeyi tercih ederseniz, makalenin kalanını dinlemek için aşağıdaki ses dosyasını oynatabilirsiniz.
Metal Delme ve Çentik Açma Makineleri Nasıl Çalışır?
Her iki işlemde de makine, bir takım seti üzerinden kontrollü kuvvet uygular. Delmede üst takım olan zımba, sacı alttaki matrise doğru iter. Malzeme önce şekil değiştirir, zımba bir miktar daldıktan sonra zımbanın ve matrisin kesici kenarlarından başlayan çatlaklar birleşir ve parça kopar. Çentik açmada aynı makaslama prensibi çalışır; tek fark, konturun parçanın kenarında açık kalmasıdır. Kesim yüzeyinin kalitesini ve takım ömrünü belirleyen çiftin seçimini ve bakımını zımba ve matris rehberimizde ayrıntılı olarak ele aldık.
Delme, matkapla delmekten farklıdır. Matkap malzemeyi talaş hâlinde kaldırır; delme ise konturu tek strokta keser ve talaş çıkarmaz. Bu nedenle tekrarlı delik desenleri ve standart şekiller için delme çok daha hızlıdır. Sac delmenin bir zımba-kalıp işlemi olarak tanımı ve kesme mekanizması imalat usulleri ders notlarında ayrıntılı biçimde anlatılır.
Demir ve Çelikte Delme: Zımba mı, Matkap mı?
“Demir delme makinesi” diye aranan ekipman aslında iki farklı makine ailesini kapsar: matkap esaslı makineler (sütunlu matkap, manyetik matkap) ve zımbalı delme makineleri (hidrolik delik delme makinesi, ironworker, sac delme makinesi). Hangisinin doğru olduğu parçaya göre değişir:
- Zımbalı delme: sac, lama, köşebent ve barada tekrarlı delikler, yuvalar ve şekilli boşaltmalar için doğru seçimdir. Tek strokta kesildiği için çevrim süresi kısadır ve talaş çıkmaz.
- Matkapla delme: kalın plakalarda, kiriş gövdelerinde ve delik çapının malzeme kalınlığına göre küçük kaldığı durumlarda tercih edilir. Delik çapı kalınlığa yaklaştıkça zımbanın burkulma riski artar; bu yüzden küçük çaplı zımbalar ayrıca kontrol edilir.
- Delik yüzeyi: zımbayla delinmiş deliğin cidarı düz değildir; üstte düzgün bir kesme bölgesi, altta kopma bölgesi ve çapak bulunur. Cıvata geçişi için bu yeterlidir. Pim ya da hassas geçme yuvası gerekiyorsa, delme sonrası raybalama veya matkap gerekir.
- Sahadaki parça: iş parçası makineye taşınamıyorsa, manyetik matkap ya da taşınabilir hidrolik zımba kullanılır.
Sac İşlemede Metal Delme Nedir?
Metal delme; delik, yuva, panjur, perforasyon, knockout ve özel boşaltmalar oluşturmak için zımba ve kalıp kullanan bir sac kesme işlemidir. Aynı delik deseninin hızlı ve doğru biçimde tekrarlanması gerektiğinde yaygın olarak kullanılır.
Yaygın delme işlemleri şunlardır:
| Delme İşlemi | Amaç |
|---|---|
| Yuvarlak delik delme | Cıvata delikleri, bağlantı delikleri, havalandırma delikleri |
| Yuva (slot) delme | Ayarlanabilir montaj noktaları ve kablo girişleri |
| Kare / dikdörtgen delme | Şalt pano boşaltmaları, kilitler, menteşeler, erişim açıklıkları |
| Perforasyon | Havalandırma panelleri ve elekler |
| Blanking (parça kesme) | Sacdan bitmiş bir şeklin kesilmesi |
| Delik delme (piercing) | Sac veya levhada delik ya da açıklık oluşturma |
| Form verme zımba işlemleri | Panjurlar, kabartmalar, ekstrüzyonlar, havşalar |
Tabloda en sık karıştırılan terim slot deliktir. Slot delik, iki ucu yarım daire olan uzatılmış bir deliktir (obround). Cıvatanın tek eksende kaymasına izin verdiği için ray, braket ve menteşe bağlantılarında ölçü toleranslarının üst üste binmesini montajda telafi eder.
Panjur, kabartma ve ekstrüzyon gibi işlemlerde zımba malzemeyi koparmaktan çok şekillendirir; bu yüzden sonuç, sacın ne kadar plastik şekil değiştirmeye dayanabildiğine bağlıdır. Bu tarafın mekaniğini soğuk sac şekillendirme yazımızda anlattık.
Çentik Açma Makinesi Nedir?
Bir çentik açma makinesi sac, levha, çubuk, köşebent veya profil malzemesinin kenarından ya da köşesinden malzeme kaldırır. Sac işlemede çentik, kenardan alınmış ve ölçüsü bükme ya da montaja göre belirlenmiş kontrollü bir boşluktur. Amaç, parçanın doğru biçimde bükülmesine, birleştirilmesine, geçirilmesine, kaynaklanmasına veya monte edilmesine olanak tanıyan temiz bir kenar hazırlamaktır.
Çentik açma yaygın olarak şu alanlarda kullanılır:
- dağıtım ve kumanda panoları;
- şalt pano kabinleri;
- kapı kasaları;
- kutu köşeleri;
- HVAC kanal işleri;
- köşebent profilleri;
- çelik çerçeveler;
- bara boşluk kesimleri;
- kabin yan duvarları ve panelleri.
Köşe çentiğinin asıl görevi, bükümde iki flanşın köşede üst üste binmesini ya da birbirini ezmesini önlemektir. İyi açılmış bir çentik, bükümden sonra temiz ve ölçüsünde bir köşe birleşimi bırakır.

Sac İşlemede Çentik Açma İşlemi: Üretimdeki Yeri
Sac çentik açma işlemi genellikle bükme, kaynak, bağlama veya nihai montajdan önce gerçekleşir. Operatör, kenardan ya da köşeden malzeme kaldırarak katlamalar, birleşim yerleri, tırnaklar, kabin köşeleri veya geçmeli özellikler için gereken boşluğu oluşturur.
Tipik çentik açma iş akışı şöyledir:
- Çentik konumunu işaretleyin veya programlayın.
- Sacı dayama, kılavuz ya da CNC koordinatlarına göre konumlandırın.
- Malzemeyi sıkıştırın veya sabitleyin.
- Bıçak, zımba takımı ya da çentik zımbası kullanarak çentiği kesin.
- Kenarı çapak, deformasyon ve boyutsal doğruluk açısından kontrol edin.
- Parçayı bükme, kaynak veya montaj aşamasına aktarın.
Köşe çentiğinin ölçüsü tek başına belirlenmez; bükümün iç yarıçapı ve sac kalınlığı ile birlikte düşünülür. Çentik yetersiz kalırsa büküm köşesinde malzeme sıkışır, yırtılır ya da köşe şişer; gereğinden büyükse köşede sonradan kapatılması gereken bir boşluk kalır. Kalınlığa ve malzemeye göre doğru iç yarıçapın nasıl seçildiğini sac büküm yarıçapı rehberinde bulabilirsiniz.
Metal Çentik Açma Makinesi ile Delme Makinesi Arasındaki Fark Nedir?
Bir metal çentik açma makinesi esas olarak bir kenardan ya da köşeden malzeme kaldırır. Bir delme makinesi ise esas olarak delik veya iç boşluklar oluşturur. Bazı makineler her iki işlemi de yapabilir; ironworker (kombine demir işleme) makineleri, CNC taret delme makineleri ve entegre delme-çentik sistemleri bunlara örnektir.
| Özellik | Metal Çentik Açma Makinesi | Delme Makinesi |
|---|---|---|
| Ana işlev | Kenar ve köşe kaldırma | Delik, yuva, boşaltma |
| Yaygın takım | Bıçak, zımba veya çentik takımı | Zımba ve kalıp |
| Tipik konum | Malzemenin kenarı veya köşesi | İç veya kenar konumları |
| En uygun olduğu işler | Köşeler, birleşim yerleri, bükme hazırlığı | Tekrarlı delikler ve boşaltmalar |
| Yaygın sektörler | Panolar, çerçeveler, HVAC, şalt pano | Şalt pano, baralar, paneller, perfore sac |
Sac, Bara ve Profiller İçin Delme Makinesi Tipleri
Başlıca delme makinesi tipleri malzeme türüne, delik şekline, üretim hacmine, otomasyon seviyesine ve parça boyutuna göre seçilir.
| Delme Makinesi Tipi | En Uygun Uygulama |
|---|---|
| Manuel delme makinesi | Düşük hacimli delikler ve onarım işleri |
| Hidrolik delme makinesi | Levha, çubuk ve baralarda daha yüksek kuvvetli delme |
| Sac delme makinesi | Sacta tekrarlı delik ve boşaltmalar |
| Taret delme makinesi | Çoklu delik şekilleri ve tekrarlı sac desenleri |
| CNC taret delme makinesi | Otomatik sac delme ve CAD/CAM üretimi |
| Ironworker delme makinesi | Profillerde delme, makaslama, çentik ve kesme |
| Taşınabilir delme makinesi | Saha işleri ve sabit yapısal parçalar |
| Özel delme makinesi | Özel seri üretim veya özelleştirilmiş parça işlemleri |
CNC taret delme, aynı sacta çok sayıda farklı şekil ve tekrarlı desen gerektiğinde öne çıkar. Bitmiş parçaların sacta mikro bağlantılarla tutulması ya da makinede ayrılması gibi seçenekler, delmeden sonraki taşıma ve ayıklama işini de belirler.
Delik, Yuva ve Boşaltmalar İçin Sac Delme Makinesi
Bir sac delme makinesi; sacta delik, yuva, dikdörtgen boşaltma, havalandırma açıklığı, menteşe deliği, kilit açıklığı ve kablo giriş noktaları oluşturmak için kullanılır. Özellikle şalt pano kapıları, asansör panelleri, dağıtım panoları, HVAC panelleri ve endüstriyel kabinler için son derece kullanışlıdır.
Bu sınıfta makineleri karşılaştırırken dört teknik bilgiye bakın:
- Malzemeye göre kapasite: maksimum sac kalınlığı çelik, paslanmaz ve alüminyum için ayrı ayrı verilmelidir. Kapasite her zaman makineye özeldir; bir modelin 2 mm çelik sınırı başka bir modelin sınırı değildir.
- Boğaz derinliği: deliğin sac kenarından ne kadar içeride açılabileceğini belirler; büyük pano kapaklarında ortadaki boşaltmalar bu değere takılır.
- Takım yelpazesi: yuvarlak, kare, dikdörtgen, oval (obround), panjur, kilit, havalandırma ve özel zımba setleri. Kalıbın tek parça mı yoksa değiştirilebilir parçalardan mı oluştuğu takım maliyetini doğrudan etkiler.
- Konum doğruluğu: tek başına makineye bağlı değildir; zımba ile matrisin hizası, kalıp boşluğu, sac kalınlığı ve takım durumu birlikte belirler.
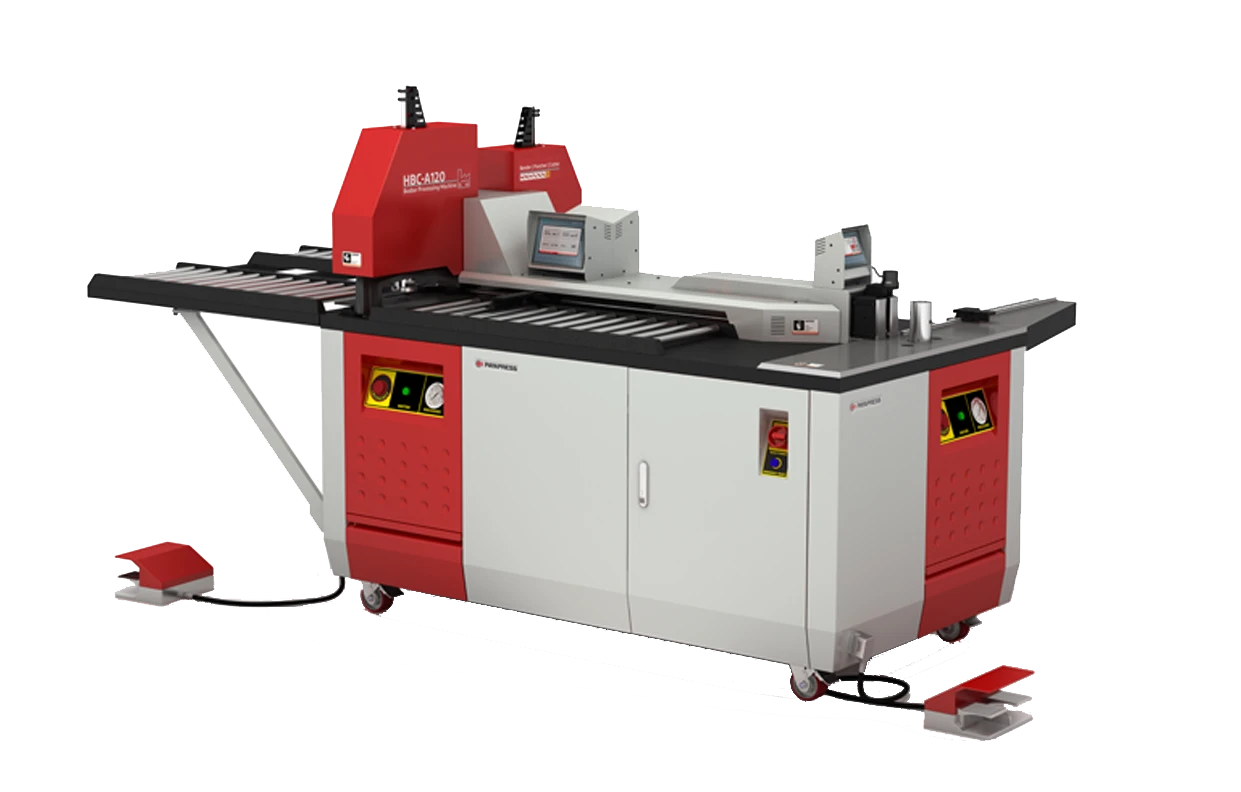
Örnek olarak PAYAPRESS HPM-63S, üreticinin yayımladığı verilere göre 200 bar çalışma basıncındaki 16 tonluk çift etkili hidrolik sistemiyle, 63 cm boğaz derinliği boyunca 2 mm’ye kadar yumuşak, yapısal ve paslanmaz çelikte delme ve çentik açma yapar. Yuvarlak kalıplarda 34 mm’ye, basit köşe çentiği kalıplarında 50 mm’ye kadar çıkar; kalıplar zımba, matris ve bağlantı parçası olarak ayrı ayrı değiştirilebilir. Bu değerleri kendi sac kalitenizde ve en büyük kalıbınızla fabrika kabul testinde (FAT) doğrulatmanızı öneririz. Model ve kalıp seçeneklerini sac metal delme makinesi sayfamızda inceleyebilirsiniz.
Levha, Lama, Bara ve Profiller İçin Hidrolik Delme Makineleri
Bir hidrolik delme makinesi, metalde delik ya da şekilli boşaltmalar açmak için hidrolik kuvvet kullanır. Lamalar, levhalar, baralar ve küçük profiller için güçlü bir seçenektir; çünkü manuel makinelere kıyasla daha yüksek kuvvet sağlarken bir CNC taret zımbasından daha basit kalır.
En uygun kullanım alanları:
- bakır ve alüminyum baralar;
- lamalar;
- küçük çelik profiller;
- şalt pano parçaları;
- pano montaj plakaları ve bileşenleri;
- braketler ve levhalar.
Temel seçim kriterleri:
| Teknik Özellik | Neden Önemli? |
|---|---|
| Delme kuvveti | Maksimum malzeme kalınlığını ve delik boyutunu belirler |
| Boğaz derinliği | Bir deliğin kenardan ne kadar uzağa açılabileceğini kontrol eder |
| Takım aralığı | Delik şekillerini ve yuva seçeneklerini tanımlar |
| Strok hızı | Üretim çıktısını etkiler |
| Takım değiştirme süresi | Kurulum verimliliğini etkiler |
| Gövde rijitliği | Sapmayı azaltır ve kaliteyi artırır |
Çoklu Delik Şekilleri İçin Taret Delme Makinesi
Bir taret delme makinesi, birden fazla zımba-kalıp takımıyla yüklenmiş dönen bir taret kullanır. Bu sayede operatör, her işlemden sonra takımı elle değiştirmeden delik boyutları, yuvalar, dikdörtgenler, panjurlar ve özel şekiller arasında geçiş yapabilir.
Taret zımbasını şu durumlarda kullanın:
- parça birkaç farklı delik şekli gerektiriyorsa;
- iş tekrarlı desenler kullanıyorsa;
- manuel takım değişimleri üretimi yavaşlatıyorsa;
- yüksek sac çıktısı gerekiyorsa;
- atölye panel, kapak, koruma, şalt pano parçaları ya da perfore sac üretiyorsa.
Otomatik Sac Delme İçin CNC Taret Delme Makinesi
Bir CNC taret delme makinesi, taret zımbasını bilgisayar kontrollü konumlandırmayla birleştirir. Otomatik sac delme, tekrarlı delik desenleri, CAD/CAM entegrasyonu ve yüksek tekrarlanabilirlik için tasarlanmıştır.
En uygun uygulamaları:
- şalt pano panelleri;
- perfore saclar;
- havalandırma desenleri;
- makine korumaları;
- pano kapakları;
- kontrol kabini yan duvarları;
- tekrarlı boşaltmalar ve yuva desenleri.
Başlıca avantajları:
- azaltılmış manuel işaretleme;
- tekrarlanabilir delik konumlandırması;
- karmaşık desenlerin daha hızlı üretimi;
- operatöre bağımlılığın azalması;
- daha iyi parti tutarlılığı;
- daha kolay CAD/CAM iş akışı.
İletişim ve sunucu kabinlerinin perfore kapıları ile yan panelleri bu sınıfın tipik işidir: aynı havalandırma deseni ve montaj delikleri yüzlerce kez tekrarlanır ve delik adımındaki küçük bir kayma, ekipmanın rafa oturmamasına yol açar. Bu kabinlerde ölçü disiplininin neden bu kadar kritik olduğunu rack kabinet üretimi yazısında anlattık.
Çentik ve Kesme İstasyonlu Ironworker Delme Makineleri
Bir ironworker (kombine demir işleme) delme makinesi, birden fazla metal işleme istasyonunu tek bir gövdede birleştirir. Modele bağlı olarak delme, açı kesme, lama makaslama, yuvarlak ve kare çubuk kesme, çentik açma ve bazen bükme işlemlerini içerebilir.
Atölyenin aşağıdakiler için kompakt tek bir makineye ihtiyaç duyduğu durumlarda bir ironworker kullanın:
- lamalar;
- köşebentler;
- U profiller (kanallar);
- levhalar;
- küçük yapısal profiller;
- imalat onarım işleri;
- karışık, düşük-orta hacimli üretim.
Ironworker’ın çentik istasyonu köşebent, U profil ve lamada köşe ya da yuva keser. Birleşim ve bağlantı parçaları bu sayede ek kaynak ve taşlama gerektirmeden hazırlanır; çelik konstrüksiyonda zaman ve maliyet kazancının büyük kısmı buradan gelir. Başlıca faydası çok yönlülüktür. Sınırlaması ise bir CNC taret zımbasının otomasyonuna, sac taşıma hızına ve desen esnekliğine ulaşamamasıdır.

Saha ve Özel İşler İçin Taşınabilir ve Özel Delme Makineleri
Taşınabilir delme makineleri, iş parçası çok büyük olduğunda ya da sabit bir makineye taşınması zor olduğunda kullanılır. Şantiyede yapısal çelik montajı, onarım işleri ve saha modifikasyonları için kullanışlıdır.
Özel delme makineleri ise tekrarlı özel işlemler için üretilir. Bunlar şunları içerebilir:
- numaralandırma ve markalama;
- bara delme;
- profil delme;
- kiriş ve kolon delme;
- otomotiv bileşeni delme;
- seri üretimde özel delik desenleri.
Sac ve İmalat İçin Çentik Açma Makinesi Tipleri
Başlıca çentik açma makinesi tipleri arasında manuel çentikleyiciler, hidrolik çentikleyiciler, sabit açılı köşe çentikleyiciler, ayarlanabilir açılı çentikleyiciler, CNC çentik açma makineleri, zımba çentikleyiciler, ironworker çentik istasyonları, boru çentikleyiciler ve baralar ya da profiller için özel çentik açma sistemleri yer alır.
| Çentik Açma Makinesi Tipi | En Uygun Kullanım |
|---|---|
| Manuel çentik açma makinesi | Düşük hacimli sac köşe kesimleri |
| Hidrolik çentik açma makinesi | Üretimde daha güçlü, tekrarlanabilir çentik |
| Sabit açılı köşe çentikleyici | Standart 90° sac köşe çentikleri |
| Ayarlanabilir açılı çentikleyici | Çeşitli parçalar için ayarlanabilir açılı kesimler |
| CNC çentik açma makinesi | Programlı, tekrarlanabilir, yüksek doğruluklu çentik |
| Zımba çentikleyici | Zımba-kalıp çentikleri ve şekilli boşaltmalar |
| Ironworker çentik istasyonu | Çelik levhalar, köşebentler, kanallar, lamalar |
| Boru çentikleyici | Boru ve tüp birleşimleri |
| Bara / profil çentik açma makinesi | Elektrik ve profile özel boşaltmalar |
Zımba çentikleyiciler çentik şeklini bıçak yerine zımba-kalıp setiyle keser; takım değiştirilerek farklı çentik geometrilerine geçilebildiği için sac imalatında en esnek seçeneklerden biridir.
İmalat İçin Metal Çentik Açma Makinesi: Doğruluk ve Tekrarlanabilirliğin Önemli Olduğu Durumlar
Bir imalat için metal çentik açma makinesi, atölye bükme veya montajdan önce tekrarlanabilir köşe kesimleri, kenar boşaltmaları ve profil hazırlığı gerektirdiğinde seçilmelidir. Üretim ortamında asıl hedef yalnızca çentiği kesmek değil; ölçüyü, açıyı, kenar kalitesini ve çevrim süresini parti boyunca sabit tutmaktır.
İmalat kullanım senaryoları şunları içerir:
- kabin köşeleri;
- pano kapakları;
- şalt pano yan panelleri;
- asansör panelleri;
- HVAC sac parçaları;
- kaynaklı çerçeveler;
- profil birleşimleri;
- bara boşluk kesimleri.
İmalat İçin Profesyonel Çentik Açma Makineleri: Karşılaştırılması Gereken Özellikler
İmalat için profesyonel çentik açma makineleri seçilirken kapasite, açı aralığı, tekrarlanabilirlik, takımlama, baskı (hold-down) kalitesi, strok hızı, güvenlik ve servis desteği açısından karşılaştırılmalıdır.
Karşılaştırılması gereken temel özellikler:
| Özellik | Neden Önemli? |
|---|---|
| Maksimum sac kalınlığı | Çelik, paslanmaz, alüminyum veya bakır kapasitesini doğrular |
| Açı aralığı | Sabit ya da ayarlanabilir açılı çentik geometrisine olanak tanır |
| Bıçak / takım kalitesi | Kesim kalitesini ve takım ömrünü etkiler |
| Baskı (hold-down) sistemi | Kesim sırasında sacın hareketini önler |
| Arka dayamalar ve kılavuzlar | Tekrarlanabilirliği artırır |
| Gövde rijitliği | Titreşimi azaltır ve doğruluğu artırır |
| Hidrolik sistem | Ağır malzeme için daha yumuşak kuvvet sağlar |
| CNC kontrol | Tekrarlanabilirliği ve kurulum hızını artırır |
| Güvenlik koruması | Operatörleri kesim bölgesinde korur |
Ayarlanabilir Açılı Hidrolik Sac Çentik Açma Makinesi
Ayarlanabilir açılı bir hidrolik sac çentik açma makinesi, aynı atölyenin tek bir sabit 90° kuruluma bağlı kalmadan farklı çentik geometrilerine ihtiyaç duyduğu durumlarda kullanılır. Bu makineler özellikle özel panolar, çerçeve parçaları, HVAC bileşenleri, kabin işleri ve düşük-orta hacimli imalat için kullanışlıdır.
Faydaları:
- ayarlanabilir köşe açıları;
- özel parçalar için daha iyi esneklik;
- manuel kesime kıyasla daha temiz çentikler;
- azalan taşlama ve yeniden işleme;
- elle işaretlemeye kıyasla daha güçlü tekrarlanabilirlik.
Açı aralığı modele göre değişir. Teklif aşamasında hem en küçük hem en büyük açıyı ve bu iki uçtaki maksimum sac kalınlığını ayrı ayrı isteyin; birçok makinede dar açılarda kesilebilen kalınlık düşer.
Sac Kutular, Paneller ve Çerçeveler İçin Köşe Çentik Açma Makineleri
Köşe çentik açma makineleri, parçanın temiz biçimde bükülebilmesi ya da monte edilebilmesi için sacdan köşe malzemesini kaldırır. Özellikle sac kutular, tepsiler, kabinler, panolar, paneller, çerçeveler ve kapaklarda kullanışlıdır.
Yaygın köşe çentiği geometrileri:
- Kare (90°) çentik: iki flanşın dik büküldüğü kutu ve kapak köşeleri.
- V çentik: flanşın açılı büküldüğü ya da köşede iki kenarın açılı birleştiği yerler.
- U (yuvarlak dipli) çentik: çentik dibindeki keskin köşeyi ortadan kaldırarak bükümde gerilme yığılmasını ve çatlama riskini azaltır.
- Dikdörtgen / kademeli çentik: flanşların üst üste bindiği ya da kaynak için pay bırakılan köşeler.
Çentiklenmiş köşe bükümden sonra çoğunlukla kaynakla kapatılır ve taşlanır. Bu iki adımı ortadan kaldıran yöntemi, kaynaklı köşeyle maliyet ve kalite açısından köşe kaynağı mı şekillendirme mi yazısında karşılaştırdık.
Delme ve Çentik Takımları: Kaliteyi Belirleyen Parçalar
Çentik ve delme takımları delik kalitesini, kenar bitişini, çapak boyutunu, gereken makine kuvvetini ve takım ömrünü belirler. Başlıca takımlar zımbalar, kalıplar, bıçaklar, tutucular, sıyırıcılar (stripper), kılavuzlar ve baskı elemanlarıdır.
| Takım | İşlevi |
|---|---|
| Zımba | Delik, yuva veya çentik şeklini keser |
| Kalıp (matris) | Malzemeyi destekler ve zımbayı karşılar |
| Çentik bıçağı | Köşe ya da kenar çentiklerini keser |
| Sıyırıcı | Strok sonrası malzemeyi zımbadan ayırır |
| Baskı (hold-down) | Kesim sırasında sac ya da çubuğu sabit tutar |
| Mastar / dayama | İş parçasını doğru biçimde konumlandırır |
| Yağlama | Isıyı, sürtünmeyi ve takım aşınmasını azaltır |
Takım setinin en kritik ayarı kalıp boşluğudur. Boşluğun malzemeye göre nasıl seçildiği ve delme kuvvetini nasıl etkilediği bir sonraki bölümde hesaplarıyla birlikte verilmiştir.
Çentik Zımbası Nedir?
Bir çentik zımbası, bir kenardan, köşeden ya da profilden malzeme kaldırmak için kullanılan bir zımba takımıdır. Zımba ve kalıp tasarımına bağlı olarak V şeklinde, U şeklinde, dikdörtgen, yuvarlak veya özel çentikler oluşturabilir.
Çentik zımbasını şu durumlarda kullanın:
- çentiğin doğru biçimde tekrarlanması gerekiyorsa;
- kenar kesimi belirli bir geometriyle eşleşmek zorundaysa;
- elle taşlama çok yavaş kalacaksa;
- parçanın bükmeden önce temiz bir hazırlığa ihtiyacı varsa;
- atölye benzer panelleri, çubukları ya da profilleri tekrar tekrar işliyorsa.
Delme Kuvveti (Tonaj) ve Kalıp Boşluğu Nasıl Hesaplanır?
Bir makinenin işinizi yapıp yapamayacağını anlamanın en kısa yolu, en zor deliğiniz için gereken kesme kuvvetini hesaplamaktır. MEB MEGEP Yan Çakılı Delme Kesme Kalıpları 1 modülü bu hesabı şöyle verir:
P = L × t × τk — P: kesme kuvveti (kg), L: kesilen toplam çevre (mm), t: sac kalınlığı (mm), τk: malzemenin kesme dayanımı (kg/mm²). Pres seçiminde bu değer 1,5 ile 4 arasında bir emniyet katsayısıyla çarpılır.
Aşağıdaki tablo, 2 mm kalınlığındaki sacta Ø20 mm yuvarlak delik (L = π × 20 ≈ 62,8 mm) için aynı modülün kesme dayanımı değerleriyle hesaplanmıştır:
| Malzeme | Kesme dayanımı τk (kg/mm², sert olmayan) | Kesme kuvveti P (ton) |
|---|---|---|
| Çekme sacı (DKP) | 33 | ≈ 4,1 |
| %0,2 karbonlu çelik | 32 | ≈ 4,0 |
| Paslanmaz çelik | 50 | ≈ 6,3 |
| Pirinç | 22–30 | ≈ 2,8–3,8 |
| Bakır | 18–22 | ≈ 2,3–2,8 |
| Alüminyum | 7–9 | ≈ 0,9–1,1 |
Değerler sert olmayan (tavlı) malzeme, açısız düz zımba ve keskin takım içindir; emniyet katsayısı henüz uygulanmamıştır. Aynı modülde sertleşmiş malzeme için değerler daha yüksektir (örneğin paslanmazda 55 kg/mm²). Hesap bara için de aynen geçerlidir: 10 mm kalınlığındaki tavlı bakır barada Ø13 mm delik için L ≈ 40,8 mm ve P ≈ 7,4–9,0 ton bulunur; sert bakırda (26–30 kg/mm²) bu değer 10,6–12,3 tona çıkar.
Makinenin kapasitesi yetmediğinde modül iki yol önerir. Birincisi kesme ağzına açı vermektir: delme işlemlerinde açı zımbaya verilir, kesme çevrenin tamamında aynı anda başlamadığı için kuvvet ve gürültü düşer. İkincisi, çok zımbalı kalıplarda zımbaları kademeli boyda monte etmektir; boy farkı ince sacta sac kalınlığı kadar, kalın sacta kalınlığın yarısı kadar tutulur.
Tek taraflı kalıp boşluğu için aynı modülün pratik kuralı şöyledir: yumuşak alüminyumda C ≈ 0,045 × t; sert alüminyum alaşımları, pirinç ve yumuşak çelikte C ≈ 0,06 × t; paslanmaz çelikte C ≈ 0,075 × t. Delmede boşluk matrise verilir: deliğin ölçüsünü zımba belirler, matris iki taraflı boşluk kadar büyük işlenir. Her bilemede takımdan malzeme alındığı için boşluğun zamanla değiştiği de hesaba katılmalıdır.
Baralar ve Profiller İçin Özel Çentik Açma
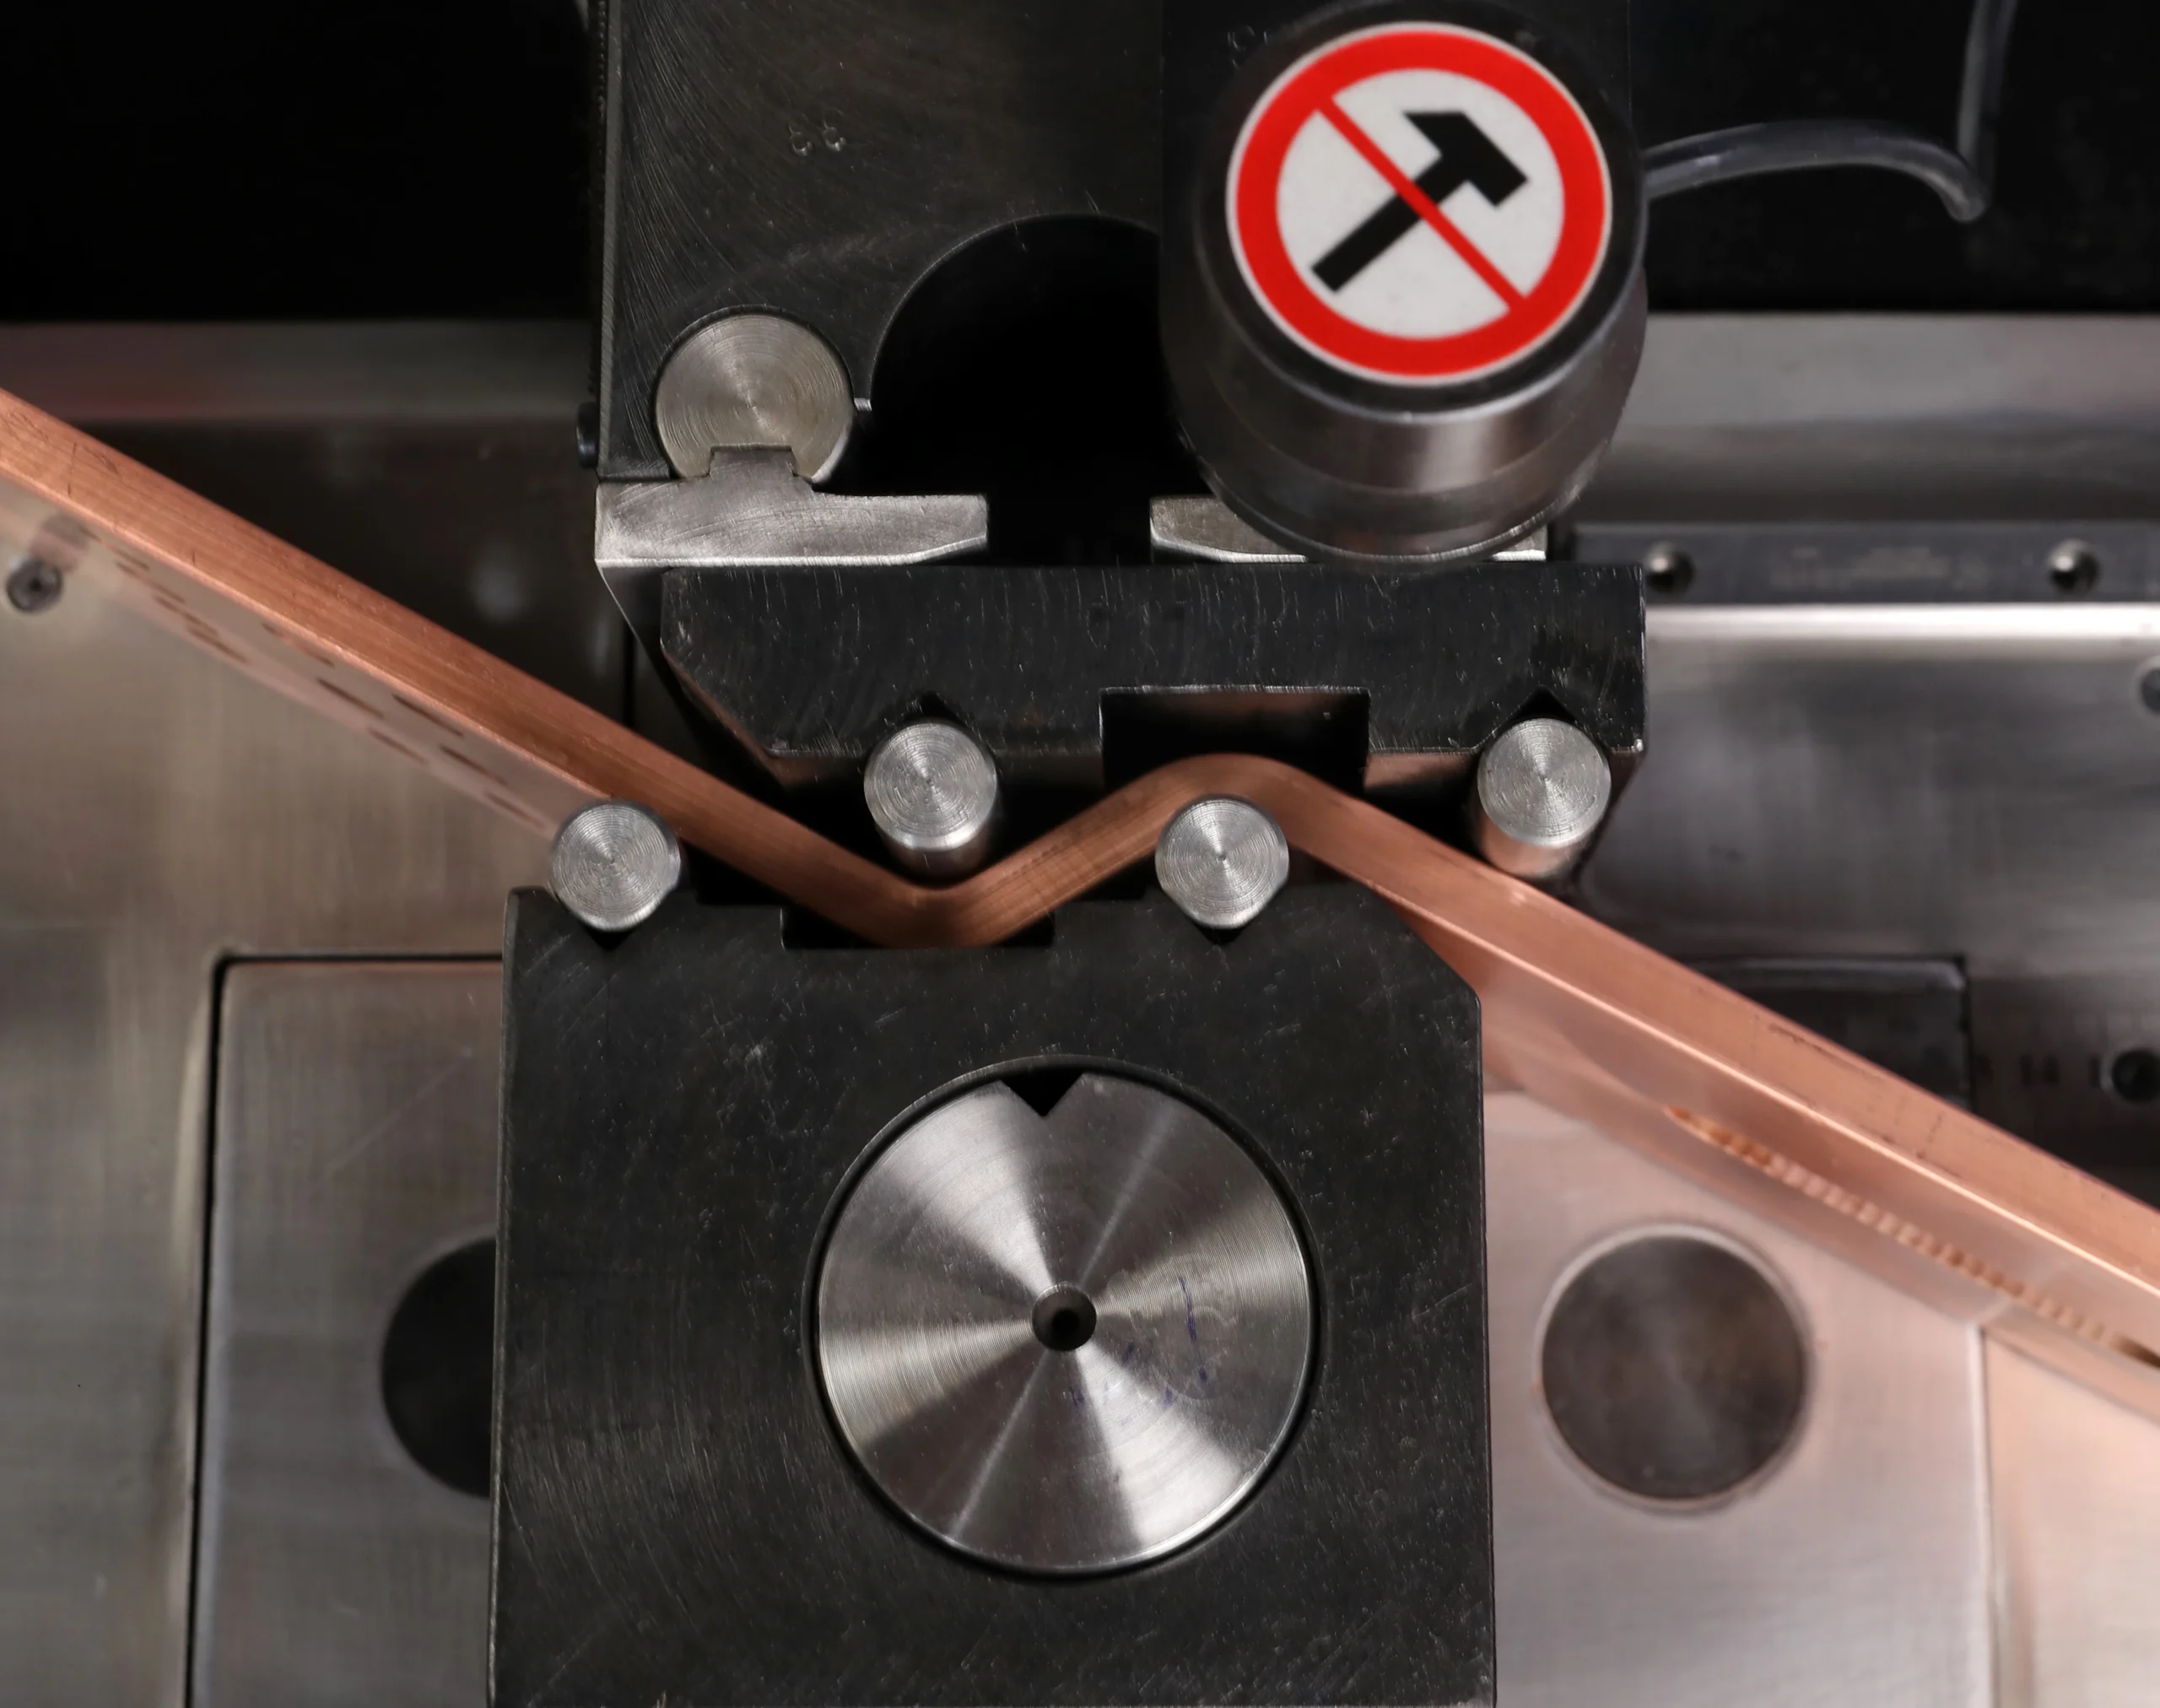
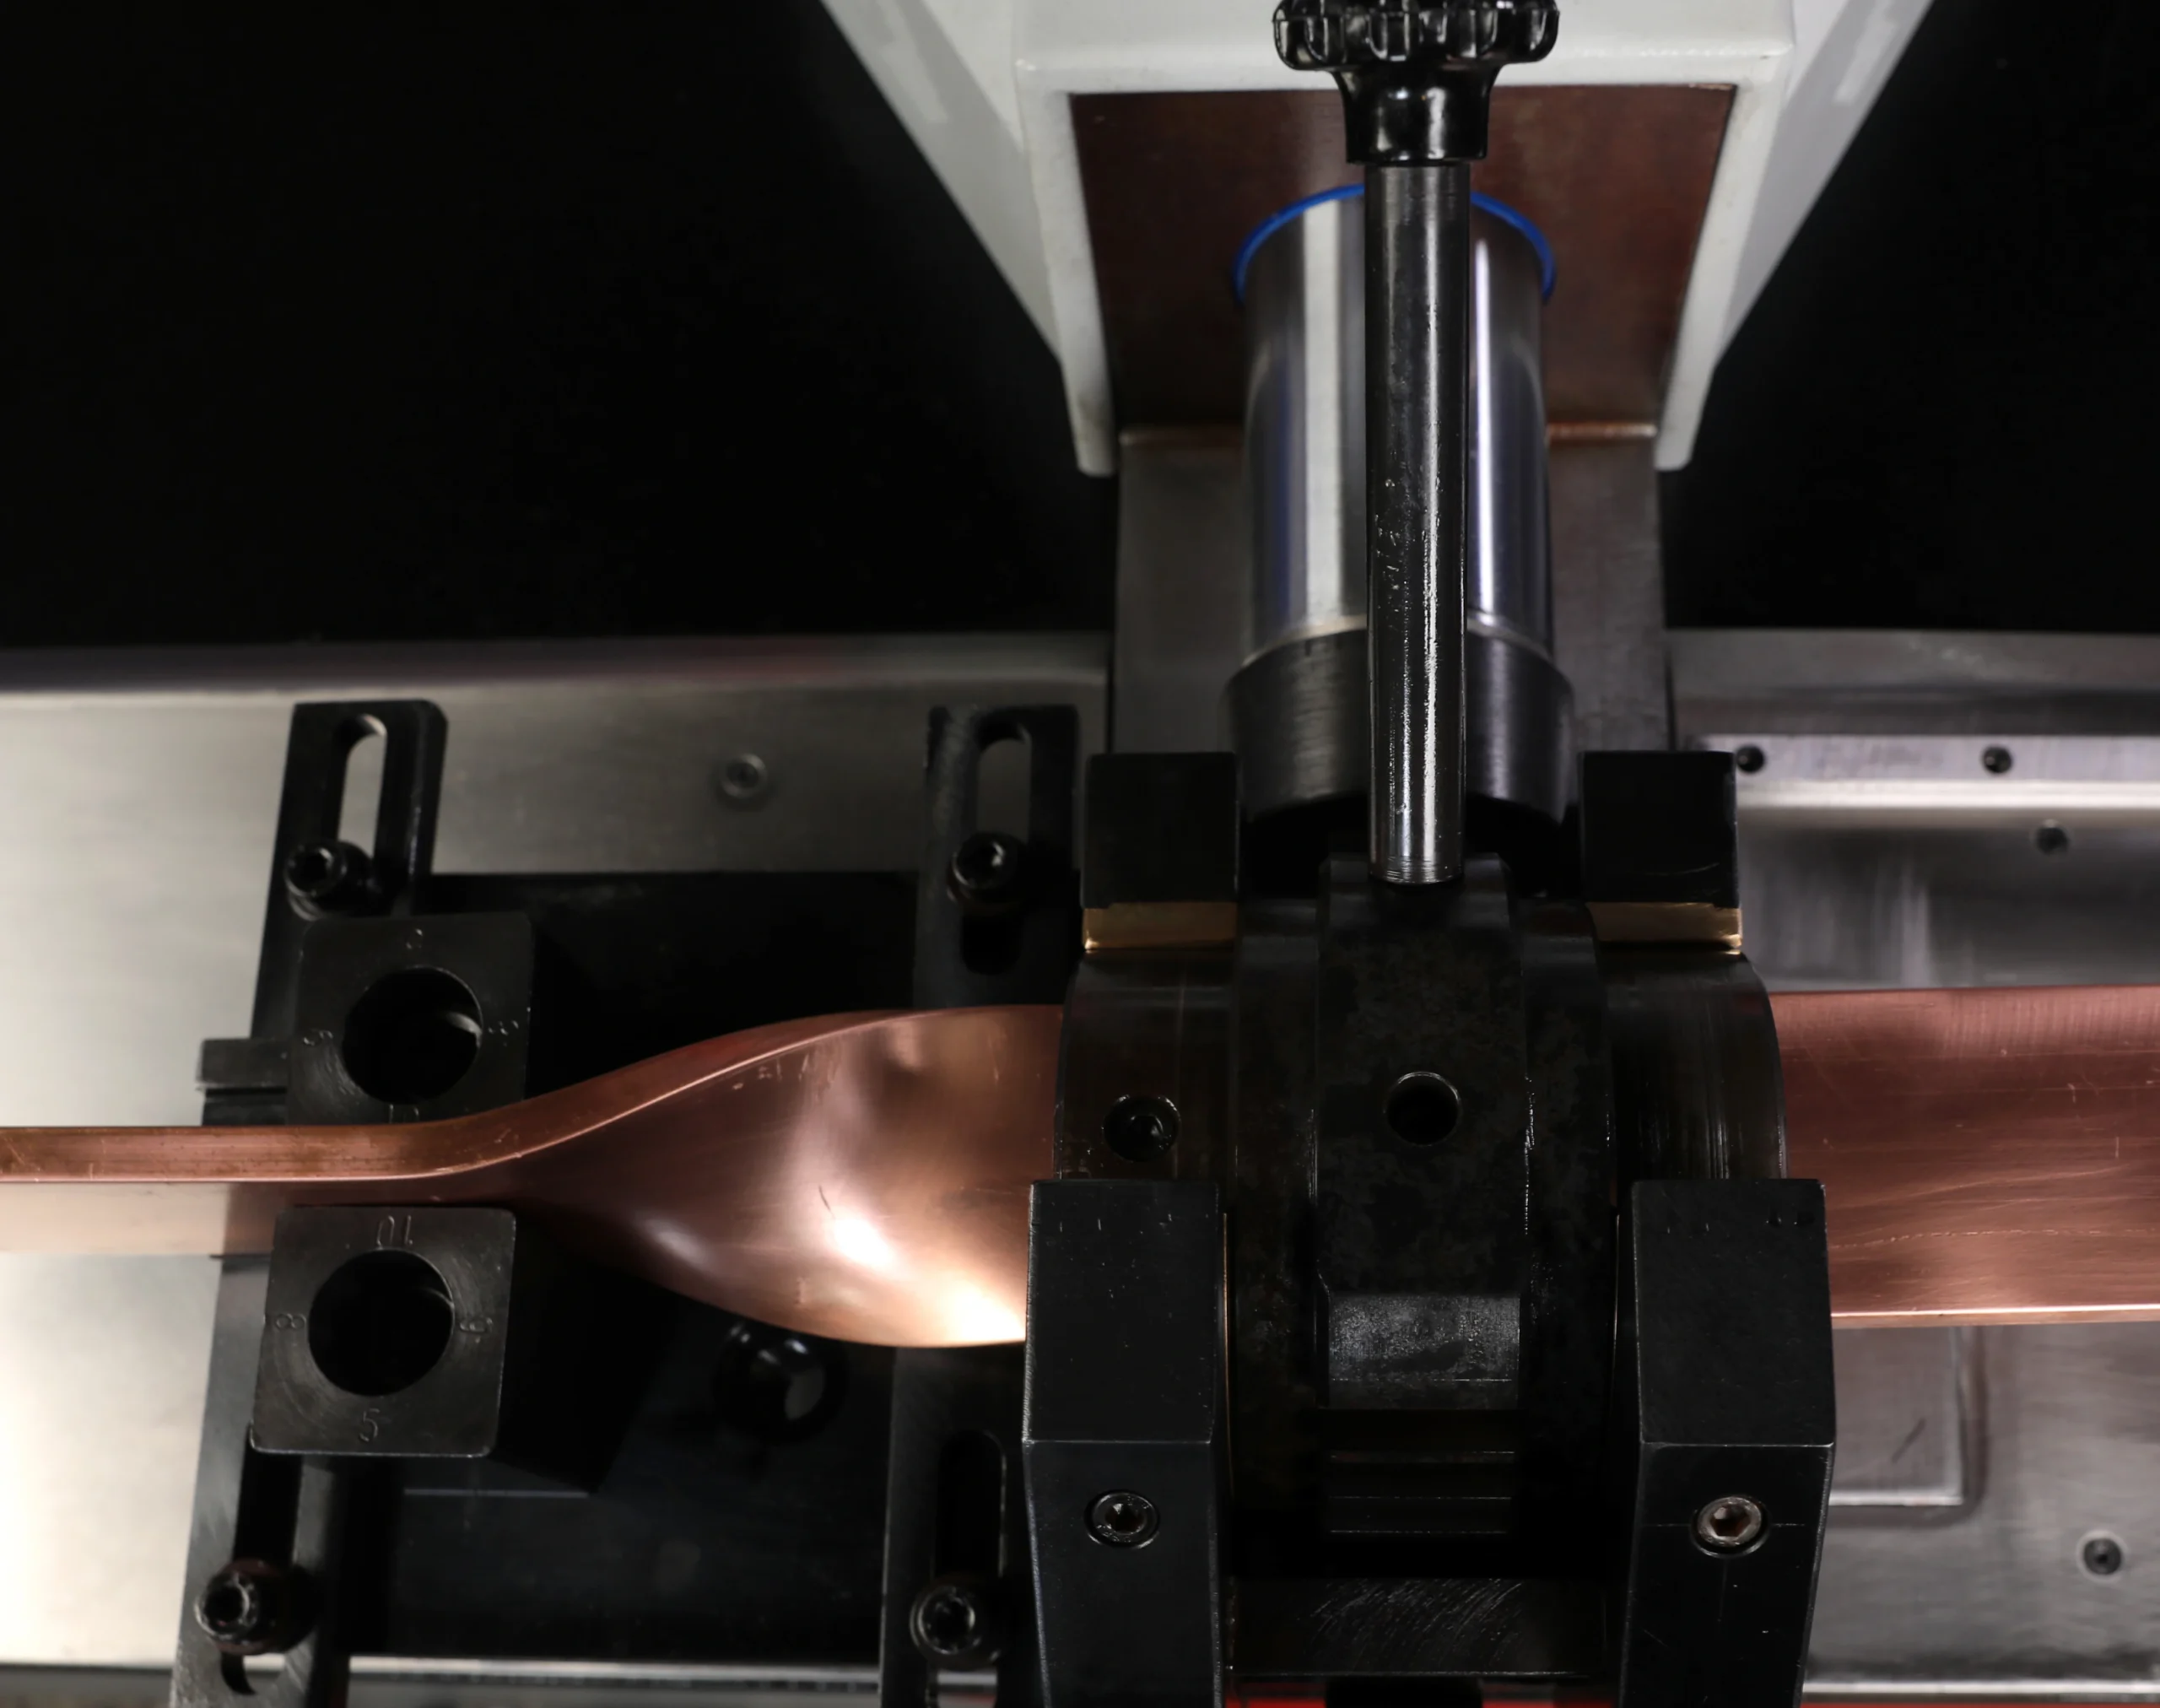
Bakır ve alüminyum baralara çentik açmak, şalt pano ve elektrik dağıtım imalatında özel bir işleme adımıdır. Barada açılan çentik ve boşaltmalar bükülebilirliği, faz arası boşlukları ve montaj kolaylığını doğrudan etkiler. Karmaşık geometrilerle, bağlantı noktalarıyla ya da kabin yerleşimindeki değişikliklerle çalışırken bu ayarlamalar özellikle önemlidir. Doğru açılmış bir çentik daha hassas bir geçme sağlar, montajda yerinde düzeltme ihtiyacını azaltır ve üretim süresini kısaltır.
Hangi Sektörler Delme ve Çentik Açma Makinelerini Kullanır?
Metal delme ve çentik açma makineleri, metal parçaların bükülmeden ya da montajdan önce tekrarlı delik, yuva, çentik ve boşaltma gerektirdiği her yerde kullanılır.
Başlıca uygulamalar:
| Sektör | Tipik Delme / Çentik Açma İşleri |
|---|---|
| Şalt pano | Bara delikleri, panel kapıları, kablo girişleri, kilitler, menteşeler |
| Dağıtım ve kumanda panoları | Yan duvarlar, havalandırma delikleri, montaj yuvaları |
| Asansör imalatı | Paneller, braketler, servis kapıları |
| HVAC | Kanal köşeleri, havalandırma desenleri, sac paneller |
| Çelik konstrüksiyon | Köşebentler, levhalar, lamalar, kanallar |
| Otomotiv | Braketler, paneller, güçlendirmeler |
| İnşaat | Saha delikleri, profil çentikleri, yapısal modifikasyonlar |
| Bara imalatı | Bakır / alüminyum delikleri, yuvalar, boşluk çentikleri |
Bu sektörlerin bir kısmında köşe artık çentiklenip kaynatılmıyor, form verilerek kapatılıyor. Bu geçişin hangi ürün gruplarında yapıldığını köşe form verme makinası kullanım alanları yazısında derledik.
Endüstriyel Şalt Pano: Baralar, Kapılar ve Paneller İçin Delme ve Çentik Açma
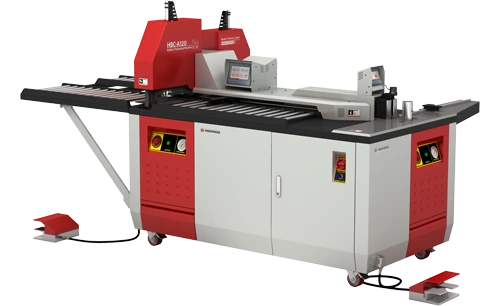
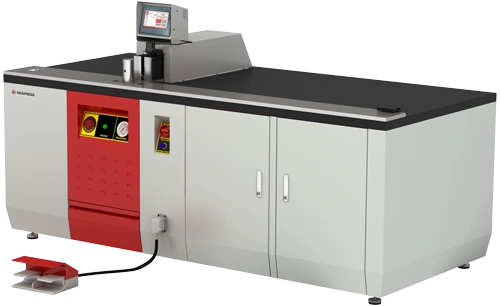
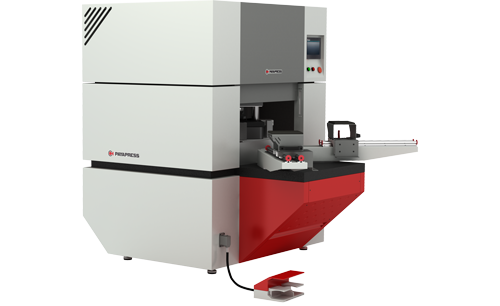
Endüstriyel şalt pano üretiminde delme ve çentik açma makineleri; bakır ve alüminyum baraları, çelik panelleri, kabin kapılarını, yan duvarları, montaj plakalarını ve kablo giriş bölgelerini hazırlamak için kullanılır. Küçük boyutsal hatalar montaj gecikmelerine yol açabileceğinden, makinenin delik doğruluğunu, tekrarlanabilirliğini ve temiz kenar kalitesini koruması gerekir.
Yaygın şalt pano işlemleri:
- bara delme;
- ayarlama için yuvalı delikler;
- kabin kapısı kilit açıklıkları;
- menteşe boşaltmaları;
- kablo giriş delikleri;
- havalandırma desenleri;
- panel köşe çentikleri;
- bükmeden önce boşluk kesimleri.
Delme ve Çentik Açma Makineleri İçin Çalıştırma, Güvenlik ve Bakım
Doğru kurulum, koruma ve bakım parça kalitesini ve operatör güvenliğini doğrudan etkiler. Zımba ve kalıp doğru biçimde hizalanmalı, boşluk malzemeye uygun olmalı ve iş parçası strok başlamadan önce güvenli biçimde sabitlenmelidir.
Kalite kontrolleri:
- zımba ve kalıp hizalaması;
- kalıp boşluğu;
- takım keskinliği;
- yağlama;
- çapak yüksekliği;
- delik konumu;
- çentik açısı;
- kenar deformasyonu;
- malzeme düzlüğü.
Güvenlik kontrolleri:
- işlem noktası koruması;
- uygun durumlarda çift el kumandası;
- güvenli ayak pedalı yerleşimi;
- acil durdurma;
- baskı (hold-down) işlevi;
- KKD (kişisel koruyucu donanım): eldiven, gözlük, iş ayakkabısı;
- bakım sırasında etiketle-kilitle (lockout/tagout);
- operatör eğitimi.
Türkiye’de bu gereklilikler İş Ekipmanlarının Kullanımında Sağlık ve Güvenlik Şartları Yönetmeliği kapsamında düzenlenir; yönetmeliğin EK-II bölümü işlem noktası koruması, koruyucular ve acil durdurma sistemleri için asgari şartları belirler. Elle besleme aletleri parçayı yerleştirmeye yarar; koruyucunun yerine geçmez.
Rutin bakımda hareketli parçalar yağlanır, hidrolik yağ seviyesi ve contalar düzenli kontrol edilir, gövde çatlak ve hasar belirtilerine karşı incelenir, aşınmış zımbalar ile matrisler gecikmeden bilenir ya da değiştirilir. Bu kontrollerin periyotlarını ve etiketle-kilitle adımlarını sac delme makinelerinde bakım rehberinde atölye diliyle adım adım verdik.
Delme Kalitesi: Çapak, Deformasyon ve Takım Aşınması
Delme kalitesi doğru kuruluma bağlıdır. En önemli faktörler zımba keskinliği, kalıp boşluğu, sıyırıcı performansı, yağlama, malzeme desteği ve makine rijitliğidir.
Yaygın kusurlar ve çözümleri:
| Kusur | Olası Neden | Çözüm |
|---|---|---|
| Aşırı çapak | Aşınmış zımba, yanlış boşluk | Takımı bileyin, kalıp boşluğunu düzeltin |
| Hurda parçanın yapışması | Zayıf sıyırma ya da yağlama | Sıyırıcıyı ve yağlamayı iyileştirin |
| Delik deformasyonu | Malzeme hareketi ya da zayıf destek | Daha iyi baskı ve dayama kullanın |
| Delik çevresinde çatlama | Malzeme çok sert ya da boşluk yanlış | Takımlamayı ayarlayın, malzemeyi kontrol edin |
| Zayıf tekrarlanabilirlik | Gevşek mastarlar ya da dayamalar | Konumlandırma sistemini yeniden kalibre edin |
| Takım kırılması | Aşırı yük ya da yanlış malzeme / takım | Kapasiteyi ve takım kalitesini kontrol edin |
Çapak delmenin doğal sonucudur; ancak takım ve boşluk doğru seçilmezse ikinci bir çapak alma işlemi gerekir. Boyanacak pano parçalarında keskin çapaklı kenar, boyanın kenarı iyi örtmemesine de yol açar.
Toplam Sahip Olma Maliyeti ve Amortisman
Bir delme ya da çentik açma makinesinin maliyeti satın alma bedelinden çok daha fazlasını kapsar. Alıcılar makineyi, takımları, kalıp setlerini, kurulumu, güç gereksinimlerini, hidrolik bakımı, operatör eğitimini, yedek parçaları, takım bilemeyi, duruş süresini ve güvenlik yükseltmelerini birlikte hesaplamalıdır.
Maliyet faktörleri:
| Maliyet Alanı | Nelerin Dâhil Edileceği |
|---|---|
| Makine satın alma | Manuel, hidrolik, CNC, taret, ironworker, özel makineler |
| Takımlama | Zımbalar, kalıplar, bıçaklar, özel şekiller |
| Kurulum | Elektrik, zemin alanı, temel, devreye alma |
| İşletme | İşçilik, enerji, kurulum süresi |
| Bakım | Yağlama, hidrolik yağ, contalar, takım bileme |
| Güvenlik | Korumalar, çift el kumandaları, acil durdurma sistemleri |
| Duruş süresi | Yedek parçalar, servis yanıt süresi, takım değişimi |
Amortisman, bu toplam maliyetin elle işaretleme-matkap ya da dış hizmetle karşılaştırılmasıyla bulunur. Metal delme ve çentik açma makineleri üretim hızını artırıp hataları ve işçiliği azalttığı ölçüde kendini öder: küçük ve düzensiz partilerde dış hizmet mantıklı olabilir, düzenli ve yüksek hacimli üretimde makineye sahip olmak daha ekonomiktir. Makine ne kadar düzenli ve dolu çalışırsa geri dönüş o kadar hızlıdır.
Köşeleri çentik, kaynak ve taşlama ile kapatan bir atölyede bu tabloya kaynak işçiliği ve sarf malzemesi de eklenir. Bu adımları ortadan kaldıran alternatifin yatırım tarafını finansman seçenekleriyle birlikte köşe form verme makinası fiyatları yazısında ele aldık.
Ne Zaman Otomatik Sac Delme Makinesi ya da CNC Taret Zımbası Seçmelisiniz?
Atölye sık delik desenlerine, çoklu şekillere, daha hızlı kuruluma, tekrarlanabilir konumlandırmaya ve daha düşük operatör bağımlılığına ihtiyaç duyduğunda bir otomatik sac delme makinesi ya da CNC taret zımbası seçin.
CNC ya da otomatik delmeyi şu durumlarda seçin:
- parça hacmi yüksekse;
- delik desenleri tekrarlanıyorsa;
- CAD/CAM entegrasyonu gerekiyorsa;
- sac parçalar birden fazla boşaltma şekline ihtiyaç duyuyorsa;
- manuel işaretleme hatalara yol açıyorsa;
- üretim daha yüksek hız ve tekrarlanabilirlik gerektiriyorsa.
Hidrolik ya da tek işlevli delmeyi şu durumlarda seçin:
- parça çeşitliliği daha basitse;
- aynı delik boyutu tekrarlanıyorsa;
- malzeme daha kalınsa;
- bütçe daha düşükse;
- atölye tam sac otomasyonuna ihtiyaç duymuyorsa.
Metal Delme ve Çentik Açma Makineleri Nasıl Seçilir?
Makineyi kategorisine göre değil, kendi parça ailenize göre seçin. Aşağıdaki karar tablosu en sık karşılaşılan atölye profillerini uygun makine sınıfına eşler:
| Atölyenizin Durumu | Uygun Makine Sınıfı | Neden? |
|---|---|---|
| Düşük hacim, az çeşit, onarım işleri | Manuel delme / çentik makinesi | Yatırım ve kurulum yükü en düşük |
| Pano kapakları ve yan panelleri, çok çeşitli boşaltma (kilit, panjur, sigorta) | Konumlandırmalı hidrolik sac delme makinesi | Kalıp değiştirerek tek makinede çok şekil |
| Lama, köşebent, U profil; karışık işler | Ironworker | Delme, makaslama ve çentik tek gövdede |
| Bakır / alüminyum bara delme ve çentik | Baraya özel hidrolik delme istasyonu | Bara kalınlığına göre kuvvet, bara genişliğine göre kalıp |
| Yüksek hacim, sık değişen desenler, CAD/CAM | CNC taret delme makinesi | Programlı konumlandırma, otomatik takım seçimi |
| Seri kutu ve kapak, standart 90° köşe | Sabit açılı köşe çentikleyici | Tek kurulum, kısa çevrim |
| Farklı açılar, özel parçalar | Ayarlanabilir açılı hidrolik çentikleyici | Açı değişiminde yeni takım gerekmez |
Seçim kontrol listesi:
- Malzeme türü: yumuşak çelik, paslanmaz çelik, alüminyum, bakır, pirinç.
- Maksimum kalınlık ve genişlik.
- Delik çapı ve yuva boyutu.
- Çentik tipi: V, U, dikdörtgen, köşe, profil, bara boşluğu.
- En zor deliğiniz için hesaplanan delme kuvveti ve emniyet payı.
- Boğaz derinliği ve iş parçası erişimi.
- Takım aralığı ve özel kalıp temin edilebilirliği.
- Manuel, hidrolik, CNC, taret ya da ironworker konfigürasyonu.
- Üretim hacmi ve tekrarlanabilirlik.
- Çapak toleransı ve kenar kalitesi gereksinimi.
- Güvenlik koruması ve kontrol sistemi.
- Bakım desteği ve yedek parçalar.
- Dış kaynak kullanımına kıyasla yatırım getirisi (ROI).
Parça delindikten sonra bükülecek ya da form verilecekse malzeme seçimi yalnızca delme kuvvetini değil, köşede çatlama riskini de belirler. Hangi sacın çatlamadan şekillendiğini soğuk şekillendirme malzemeleri yazısında karşılaştırdık.
Sonuç: Makineyi Kategoriye Göre Değil, Parçaya Göre Seçin
Metal delme ve çentik açma makineleri; metal parçalarda delik, yuva, kenar boşaltması, köşe ve şekilli özellikler üretmek için vazgeçilmezdir. Delme, hızlı ve tekrarlanabilir delikler ile iç boşaltmalar için en uygun yöntemdir. Çentik açma ise bükme, kaynak, geçme ya da montajdan önce kenar ve köşe hazırlığı için en iyi seçenektir.
Düşük hacimli işler için manuel ya da hidrolik bir makine yeterli olabilir. Karışık imalat için ironworker güçlü bir çok yönlülük sunar. Yüksek hacimli sac üretiminde CNC taret zımbası ya da otomatik sac delme makinesi daha iyi hız, tekrarlanabilirlik ve programlama kontrolü sağlar. Şalt pano, bara, profil ya da özel parçalarda ise özel makineler ve özelleştirilmiş takımlama en iyi sonucu verir.
Karar verirken en zor parçanızdan başlayın: gereken kuvveti hesaplayın, boğaz derinliğini ve takım yelpazesini buna göre kontrol edin, üreticinin verdiği değerleri kendi parçanızla fabrika kabul testinde doğrulatın.





Bu makaleyi değerlendirin
1 ile 5 yıldız arasında bir puan seçin.
Henüz puanlama yapılmadı