



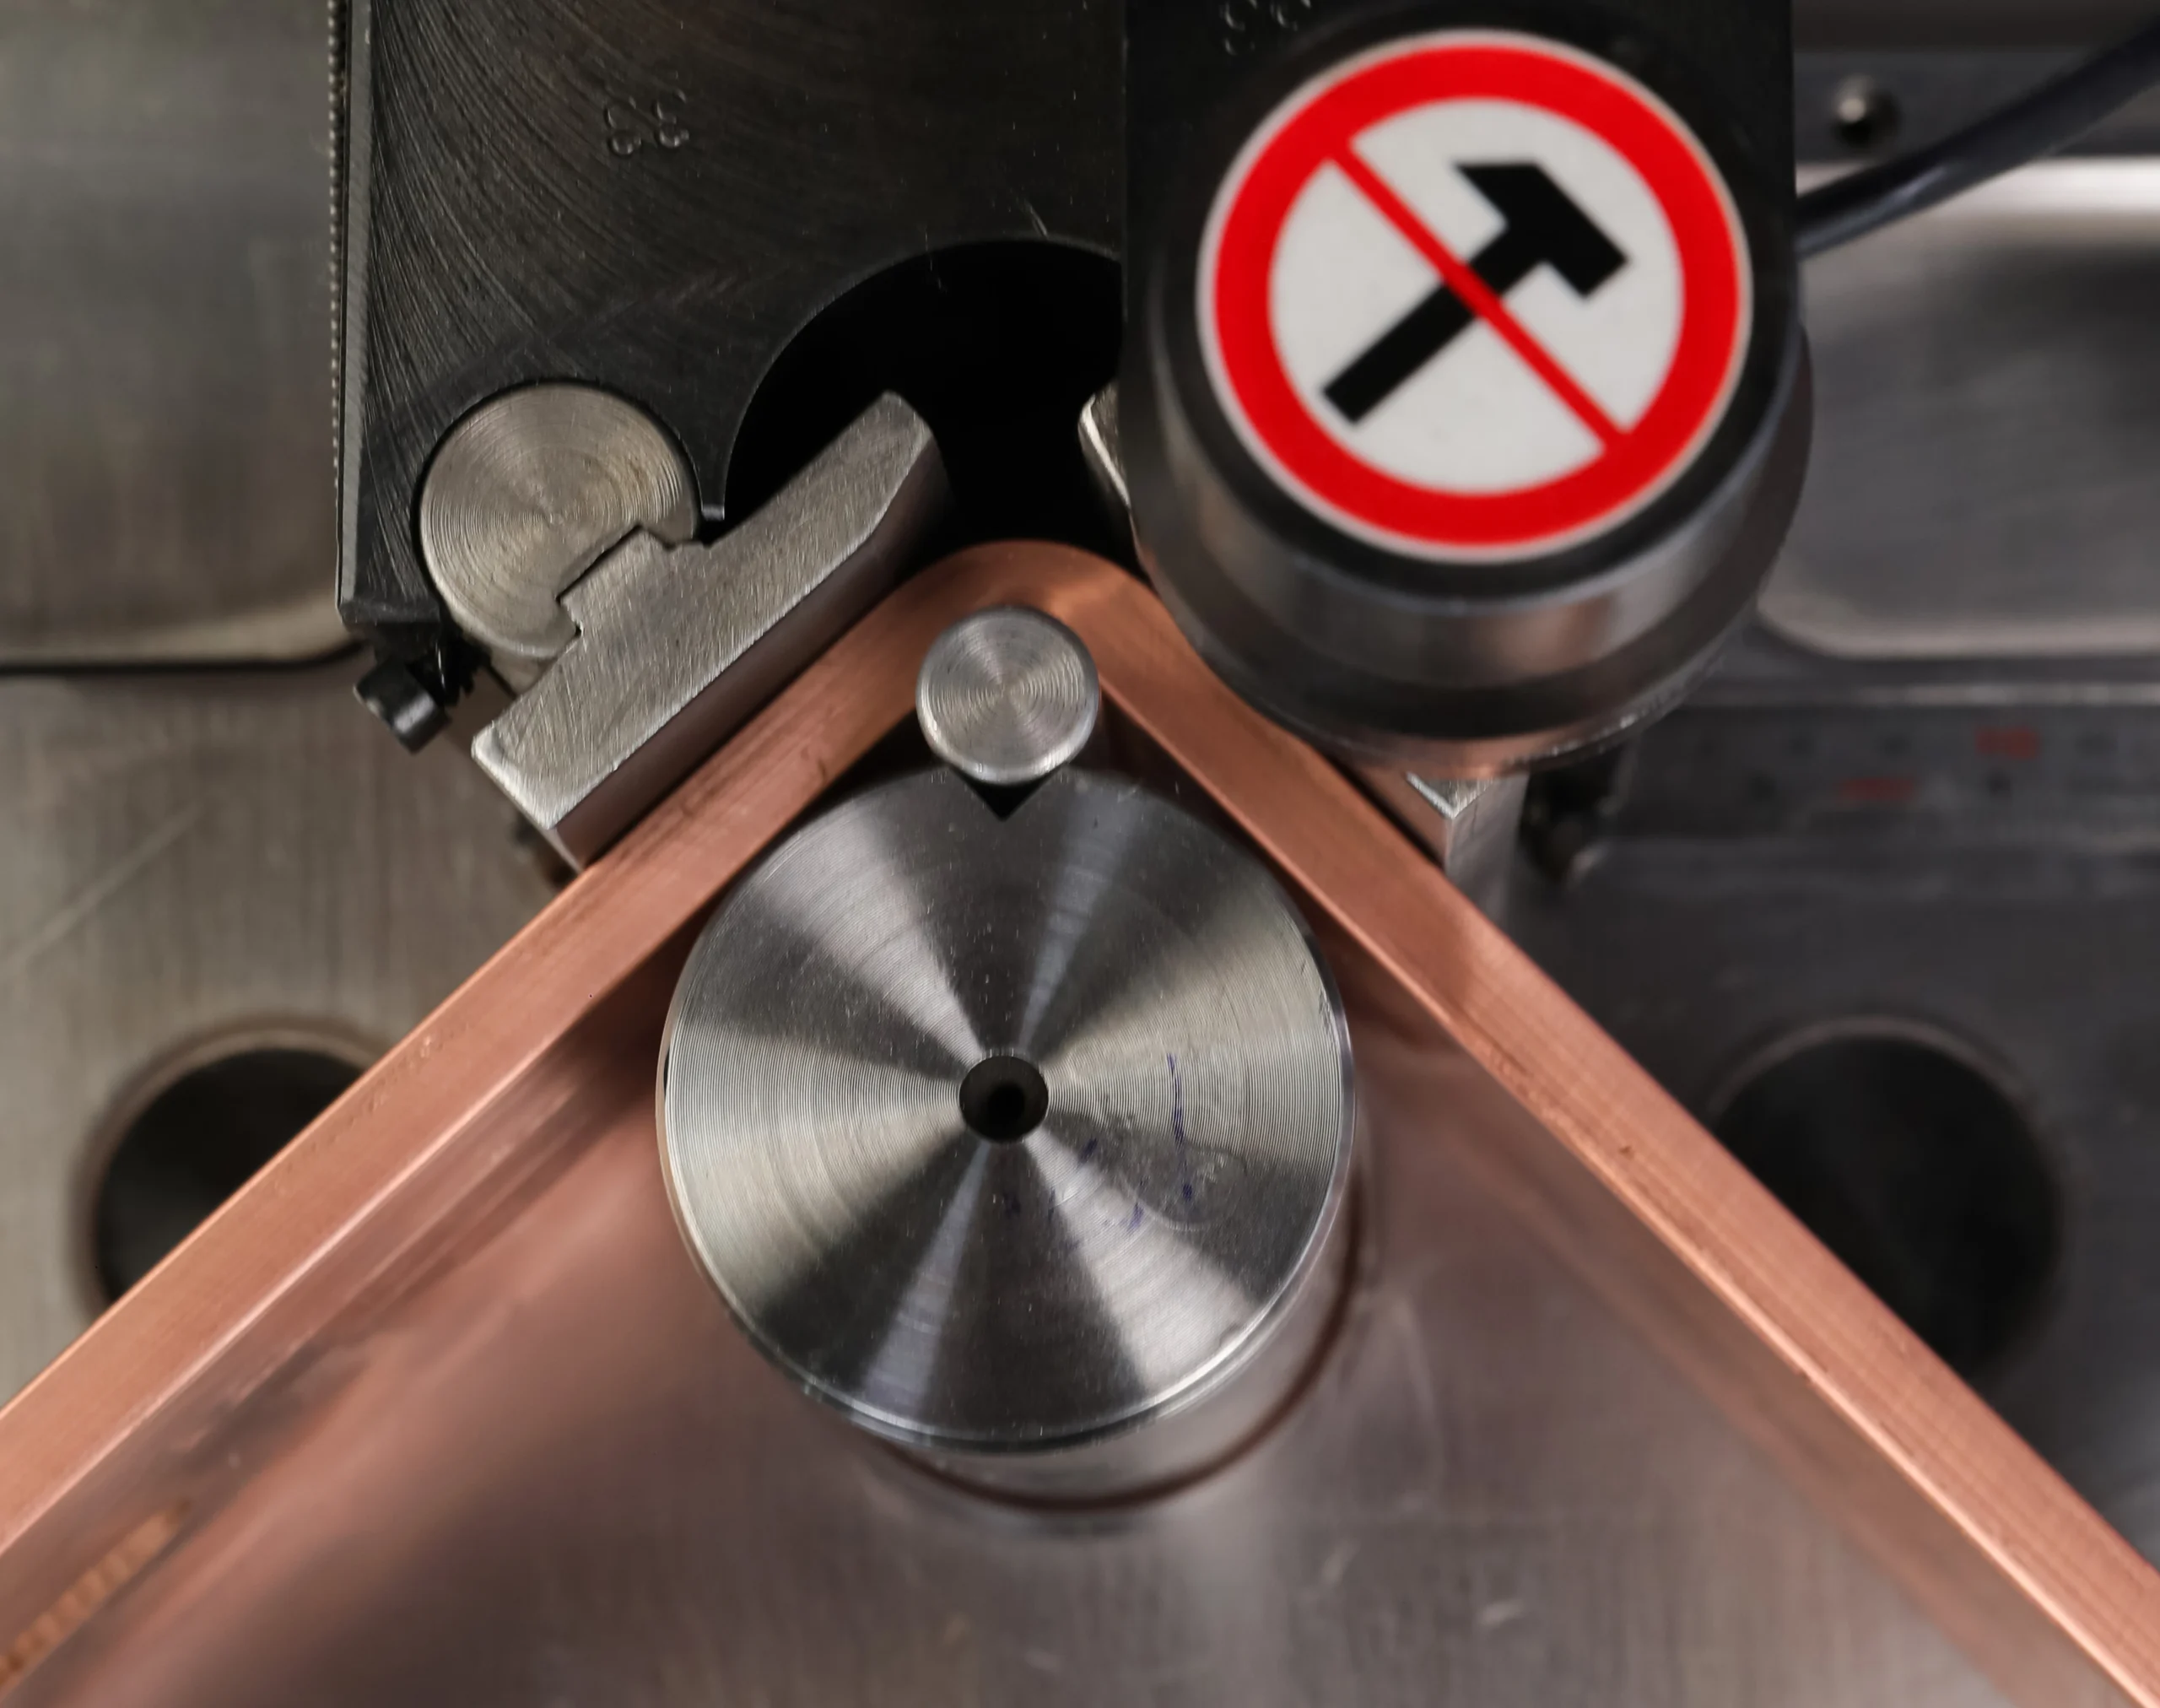
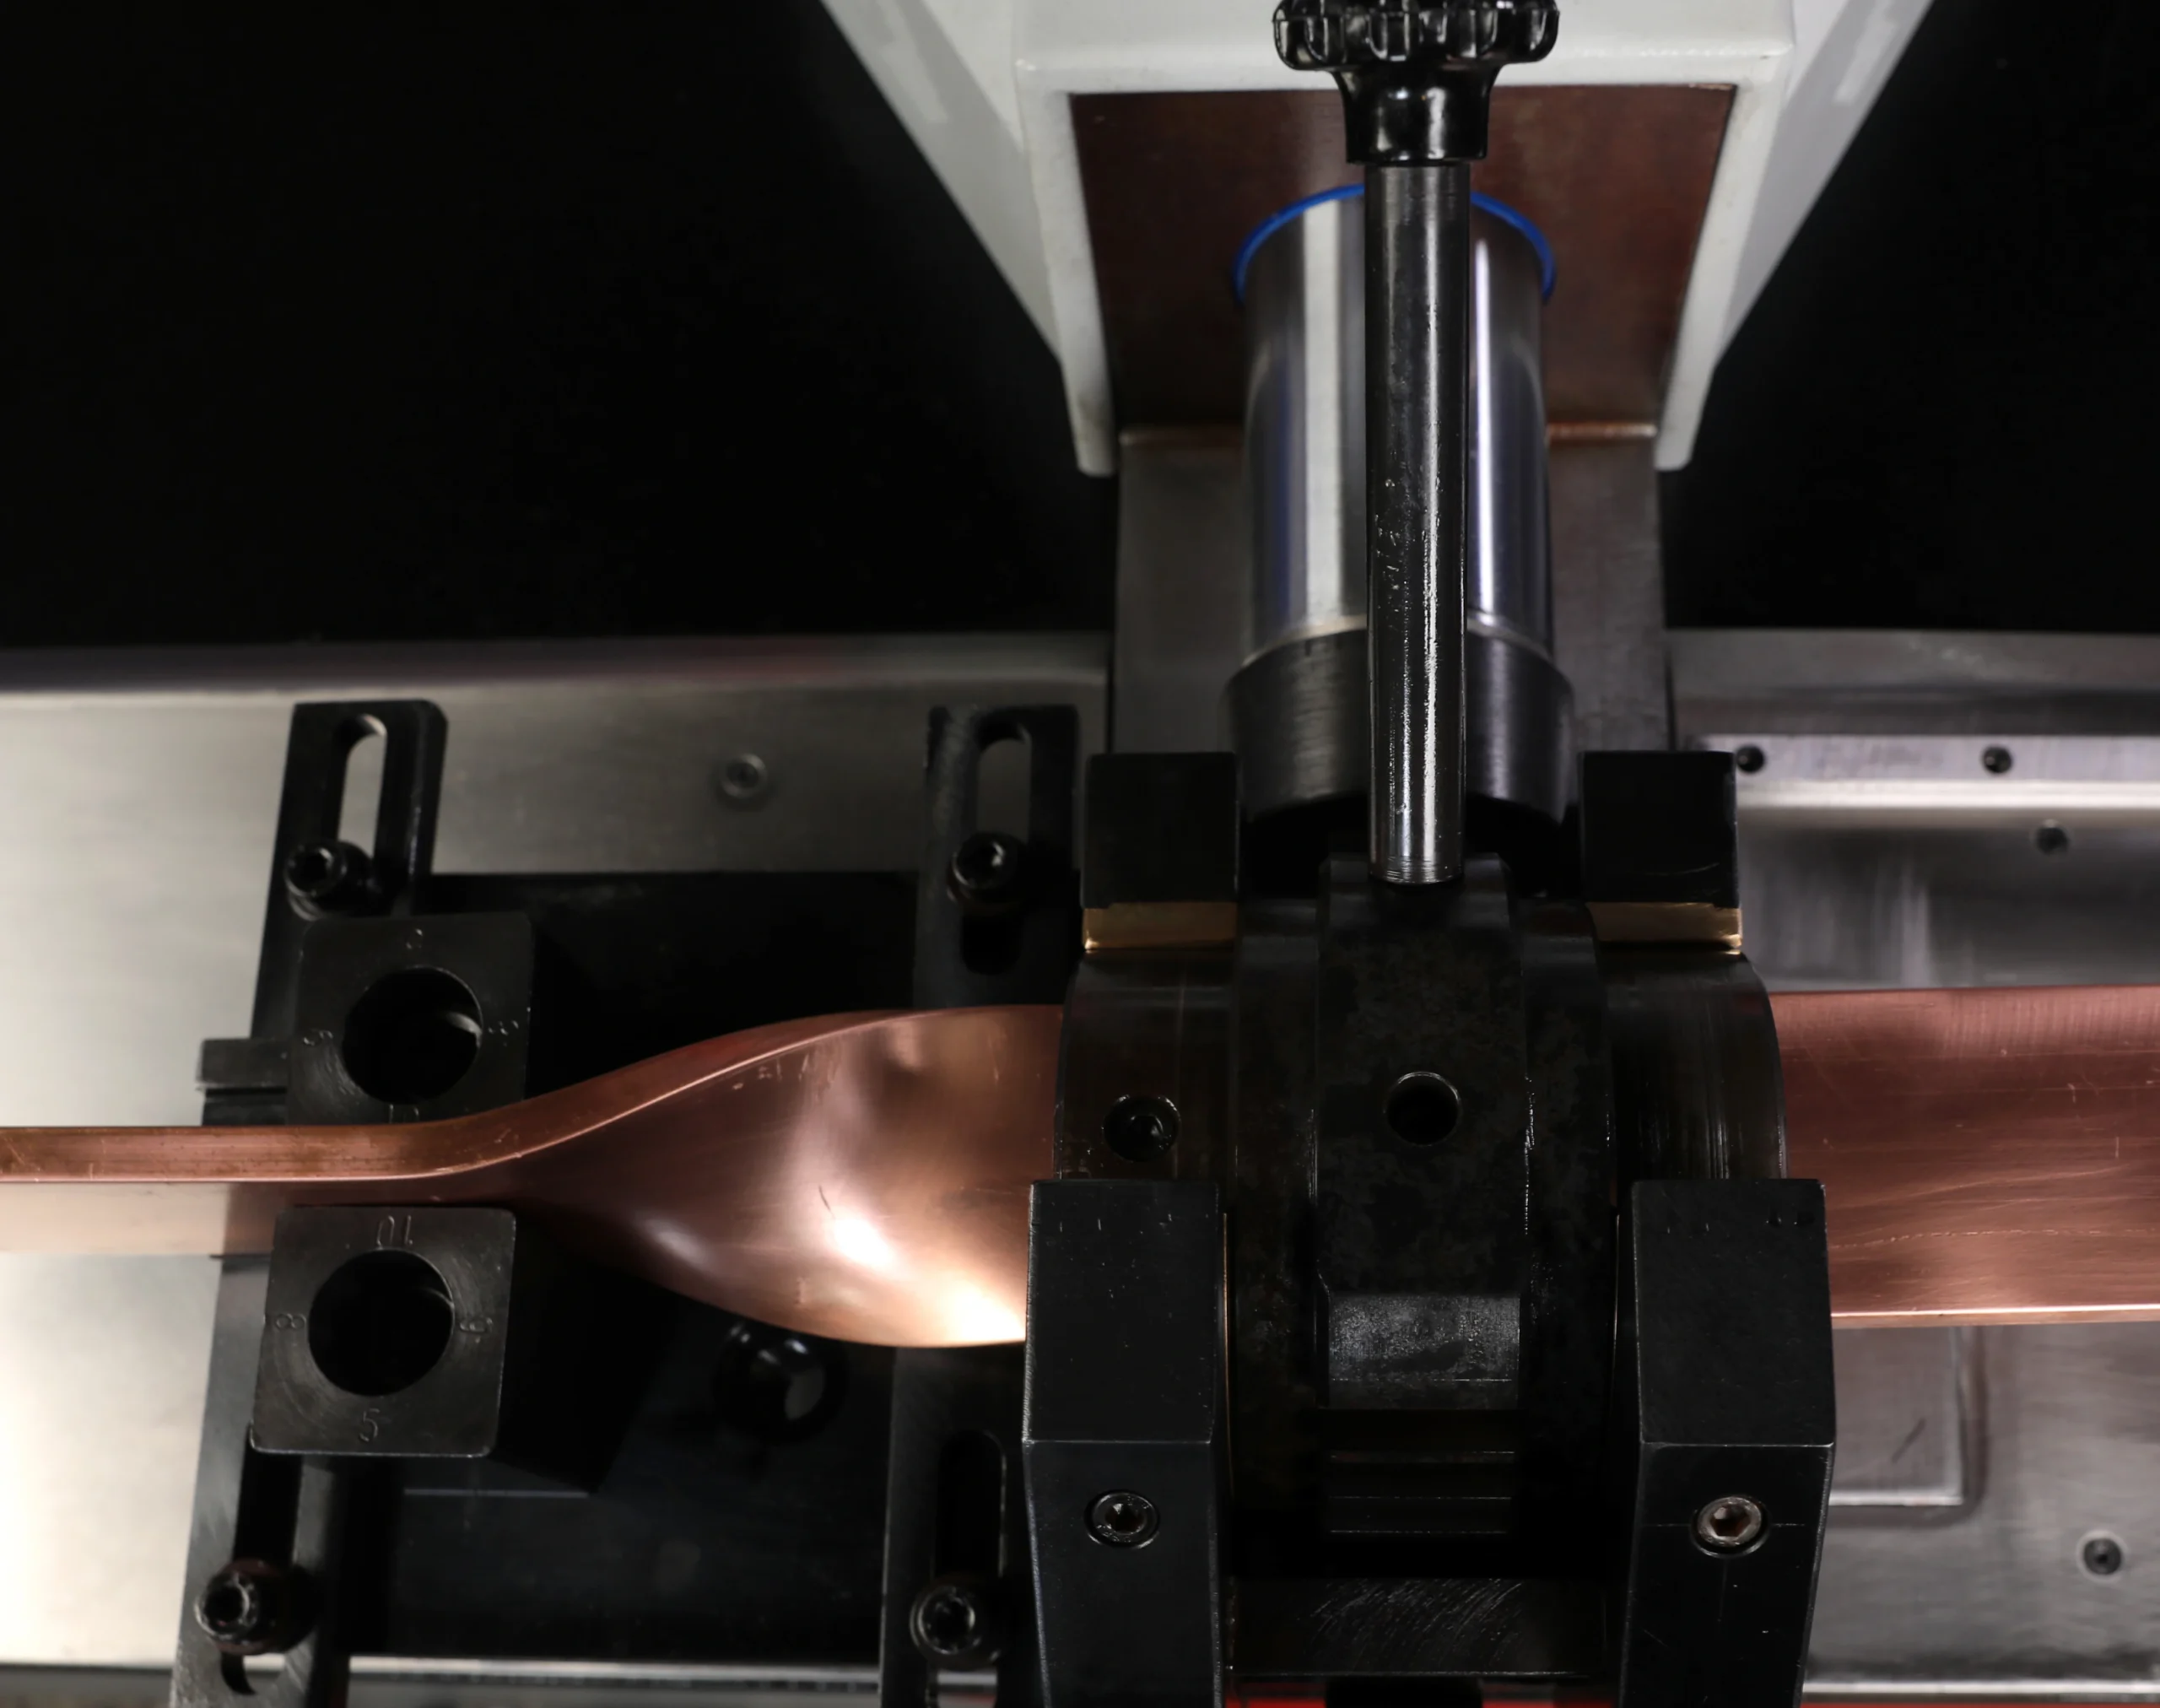
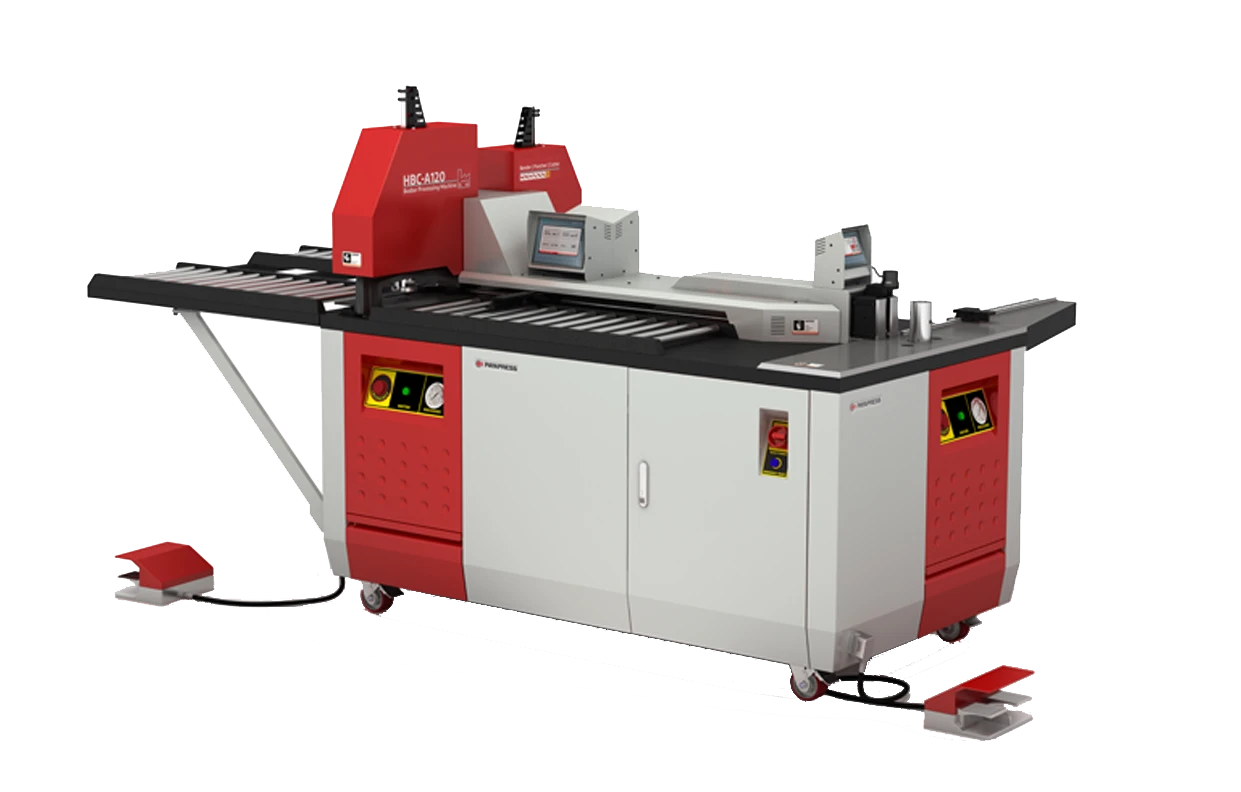
Casi cualquier pieza metálica de un taller lleva agujeros. Los tiene la pletina (platina, en buena parte de Latinoamérica) de un cuadro eléctrico (tablero eléctrico). Y también la escuadra de una estructura o la puerta de un armario. Muchas, además, llevan esquinas recortadas para poder plegarlas.
Y aquí empieza el problema. Con la máquina equivocada, o se pierde tiempo, o falta capacidad. Por eso conviene conocer bien los tipos de punzonadoras antes de comprar.
Dos definiciones rápidas para empezar. El punzonado perfora o recorta el metal de un solo golpe, con un punzón que empuja el material contra una matriz. El escotado retira material del borde o de la esquina de una pieza.
En esta guía recorremos todas las familias, desde la herramienta manual hasta la punzonadora industrial con torreta CNC. Veremos cómo calcular la fuerza necesaria, cómo elegir el utillaje, qué exige la seguridad en España y cuándo compensa comprar.
Para tu comodidad, si prefieres escuchar en lugar de leer, puedes escuchar el resto de este artículo en el archivo de audio que encontrarás a continuación.
Qué es una punzonadora y cómo funciona el punzonado
Una punzonadora es una máquina que perfora o recorta metal de un golpe: un punzón empuja el material contra una matriz. Todo lo demás (el accionamiento, la automatización, la torreta) son formas distintas de dar ese golpe.
Antes de hablar de tipos, merece la pena entender el proceso. Es lo que explica por qué unas máquinas sirven para unas piezas y no para otras.
Qué es punzonar
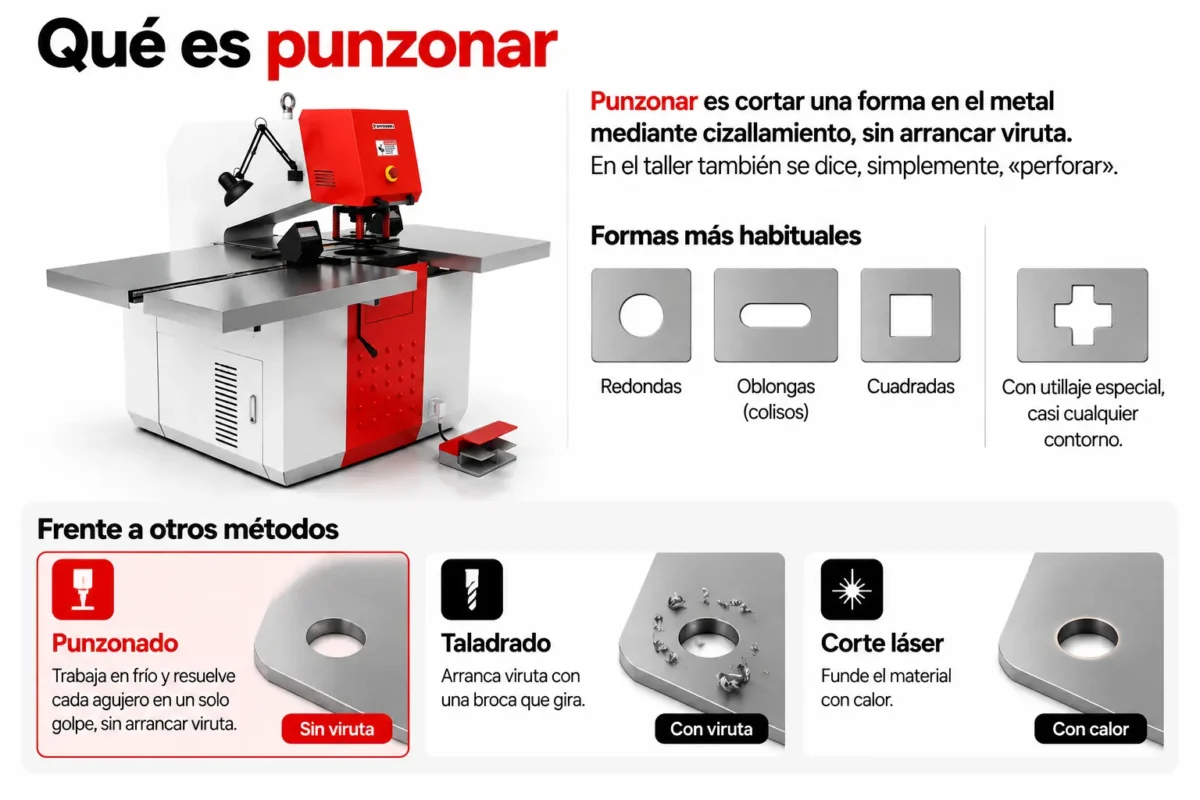
Punzonar es cortar una forma en el metal mediante cizallamiento, sin arrancar viruta. En el taller también se dice, simplemente, «perforar».
Las formas más habituales son redondas, oblongas (colisos) y cuadradas; y, con utillaje especial, casi cualquier contorno.
Conviene situarlo frente a otros métodos. El taladrado arranca viruta con una broca que gira. El corte láser funde el material con calor. El punzonado de metales, en cambio, trabaja en frío y resuelve cada agujero en un solo golpe.
Para entender mejor la escantonadora de esquinas, puedes continuar con esta guía relacionada.
Cómo funciona el proceso de punzonado
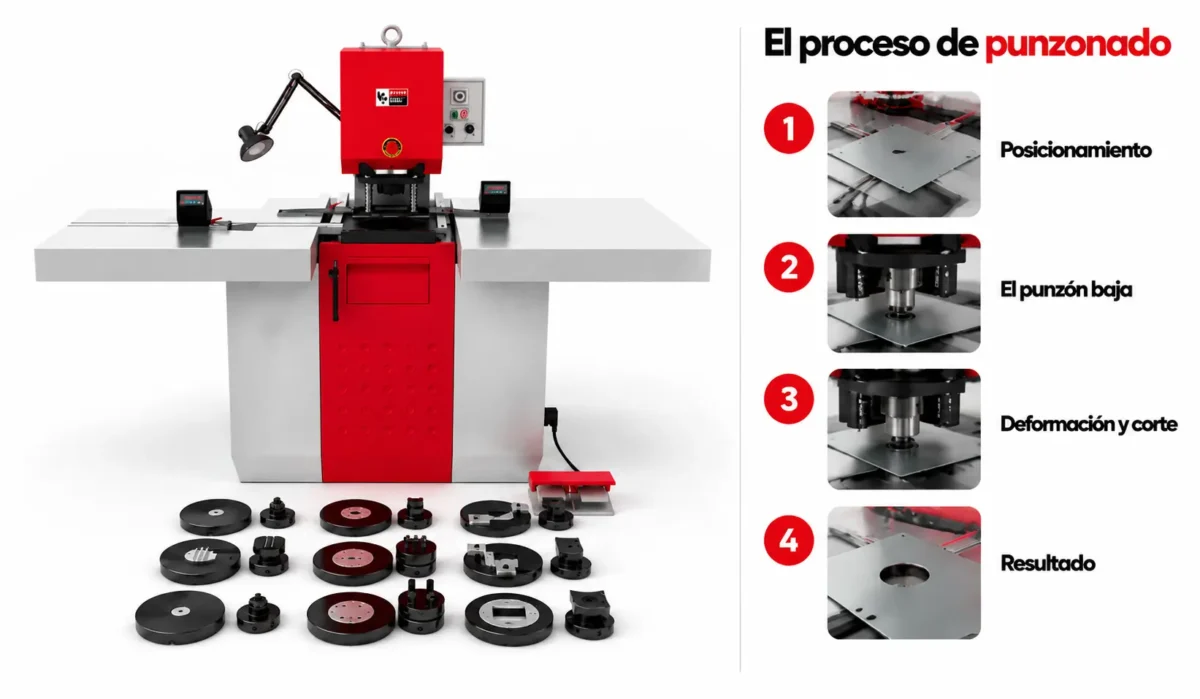
El proceso de punzonado sigue siempre la misma secuencia.
Primero, el pisador (o extractor) sujeta el material contra la matriz. Después, el punzón baja y empuja el metal hacia la abertura de la matriz. El material se deforma, luego se cizalla y, al final, se fractura. El recorte, la pequeña «pepita» de metal, cae a través de la matriz. Por último, el punzón sube y el extractor lo libera de la pieza.
Si miras el borde del agujero, verás dos bandas. Arriba, una banda lisa y brillante: la zona cizallada. Debajo, una banda más rugosa: la zona de fractura. Y en el lado de la matriz queda la rebaba.
¿Qué decide la calidad de ese borde? Sobre todo, la holgura entre punzón y matriz. Con la holgura correcta, el punzonado de chapa da agujeros limpios y repetibles, y la rebaba se mantiene baja. Con una holgura mal elegida, la rebaba crece y el utillaje se desgasta antes.
¿Buscas información más detallada sobre mantenimiento de la punzonadora? Encontrarás más detalles en nuestro artículo específico.
Qué es el escotado (entallado)
El escotado retira material del borde o de la esquina de una pieza. Así, la pieza puede plegarse, soldarse o encajar con otra: piensa en las esquinas de una caja, en una puerta o en un bastidor.
Se hace con cuchillas en V o rectas, sobre chapa (lámina, en Latinoamérica), pletina o angular.
La terminología varía. En chapa se habla de escotado y de escotadora. En las cizallas punzonadoras españolas, la estación que hace este trabajo se llama «entallado». Y en parte de Latinoamérica, la máquina recibe el nombre de muescadora.
No confundir: la pinza punzonadora de pladur
Si has llegado aquí buscando la «pinza punzonadora» de pladur, conviene aclararlo desde ya. Es una herramienta manual de obra: une sin tornillos los perfiles galvanizados de la construcción en seco, de unos 0,5–0,8 mm de espesor. No es una punzonadora de taller, y esta guía no la trata.
Si este contenido te ha parecido interesante, nuestro artículo sobre conformado en frío de chapa puede ayudarte a profundizar aún más.
Tipos de punzonadoras: de la manual a la CNC de torreta
Existen nueve familias principales de tipos de punzonadoras, que se distinguen por el accionamiento, el material típico y el volumen de trabajo. La tabla las resume; después, cada una tiene su propia ficha.
| Tipo | Accionamiento | Material típico | Volumen |
| Manual | Palanca o bomba manual | Chapa fina, pletina pequeña | Piezas sueltas |
| Hidráulica (portátil o de banco) | Cilindro hidráulico | Pletina, angular, chapa | Bajo–medio |
| Eléctrica / a batería | Motor eléctrico | Chapa y pletina en obra | Bajo |
| Cizalla punzonadora | Hidráulico, varias estaciones | Pletina, angular, perfiles, barra | Medio |
| De perfiles | Hidráulico, dedicada | Perfiles concretos | Medio–alto, repetitivo |
| De pletinas (embarrado) | Hidráulico, manual o CNC | Pletina de cobre y aluminio | Medio–alto |
| CNC de torreta | Hidráulico o servoeléctrico | Chapa hasta unos 6 mm de acero | Alto, muchas referencias |
| Roedora | Eléctrica o función de la torreta | Contornos en chapa | Variable |
| Escotadora de esquinas | Hidráulico | Chapa | Medio |
Punzonadora manual
La punzonadora manual (para metal) resuelve agujeros puntuales sin necesidad de corriente eléctrica. Hay dos variantes: las de palanca y las hidráulicas de bomba manual.
Sirven para chapa fina o pletina pequeña; por ejemplo, para un agujero olvidado durante el montaje. Sus límites son claros: dependen del esfuerzo del operario, tienen poca capacidad y no garantizan repetibilidad.
¿Y el precio? Depende mucho de la capacidad, así que lo razonable es consultarlo con varios proveedores.
Ideal para: agujeros sueltos y reparaciones. No es para: series, espesores medios o cobre grueso.
Punzonadora hidráulica
La punzonadora hidráulica multiplica la fuerza con un cilindro hidráulico, de modo que el operario apenas se esfuerza. Se presenta de dos formas.
Por un lado, las portátiles, con bomba separada o integrada. Por otro, las de banco con bastidor en C y una sola estación: una auténtica prensa punzonadora de taller.
Ambas encajan con pletina, angular y chapa de espesor medio. Tienen tres ventajas: mucha fuerza por golpe, cambio rápido de punzón y matriz, y un manejo sencillo.
Sus límites, en cambio, también son claros. Hacen un agujero cada vez y el posicionamiento es manual; así que, en series largas, el operario marca el ritmo.
Ideal para: talleres con trabajo variado y volumen bajo o medio. No es para: muchas piezas repetidas con patrones complejos.
Punzonadora eléctrica y a batería
«Punzonadora eléctrica» tiene dos significados, y conviene separarlos.
El primero es la herramienta portátil, eléctrica o a batería, pensada para trabajar en obra. Muchas llevan un pequeño grupo hidráulico interno accionado por el propio motor.
El segundo es la punzonadora CNC de torreta con accionamiento servoeléctrico, que veremos más abajo.
¿Hidráulica o eléctrica? En resumen:
- Fuerza: la hidráulica suele ofrecer más capacidad.
- Movilidad: la eléctrica a batería se mueve sin cables ni grupo externo.
- Energía y mantenimiento: los accionamientos eléctricos consumen sobre todo al golpear y no dependen de un grupo hidráulico externo con su propio aceite.
Ideal para: montajes y reparaciones en obra. No es para: producción continua en taller.
Para completar esta información, también puedes leer nuestro artículo dedicado a la radio de plegado de chapa.
Cizalla punzonadora universal
La cizalla punzonadora es la máquina de varias estaciones del taller de calderería (en parte de Latinoamérica también se la llama máquina multifuncional). La configuración típica tiene cinco estaciones:
- punzonado;
- corte de llanta (pletina);
- corte de angular;
- corte de barra redonda o cuadrada;
- entallado.
Algunos modelos añaden una estación de plegado.
Las hay de uno o de dos cilindros. Con dos, pueden trabajar dos estaciones a la vez; y, por tanto, dos operarios en paralelo.
Su punto fuerte es la versatilidad: una sola máquina cubre casi todo lo que necesita una estructura o una carpintería metálica. A cambio, cada estación tiene sus propios límites de capacidad, y conviene revisarlos uno a uno.
Ideal para: fabricación general, estructuras y carpintería metálica. No es para: chapa de gran formato ni series muy largas.
Punzonadora de perfiles
La punzonadora de perfiles es una máquina dedicada. Hace agujeros repetidos en perfiles concretos, por ejemplo los de construcción, con un utillaje diseñado para ese perfil.
Su ventaja es la velocidad cuando el patrón se repite. Su límite, la falta de flexibilidad: si cambia el perfil, cambia la máquina o el utillaje.
Un detalle normativo que retomaremos: la UNE-EN ISO 16092-1 deja fuera de su alcance estas máquinas de un solo uso.
Ideal para: miles de piezas iguales de un mismo perfil. No es para: trabajo variado.
Punzonadora de pletinas para cuadros eléctricos
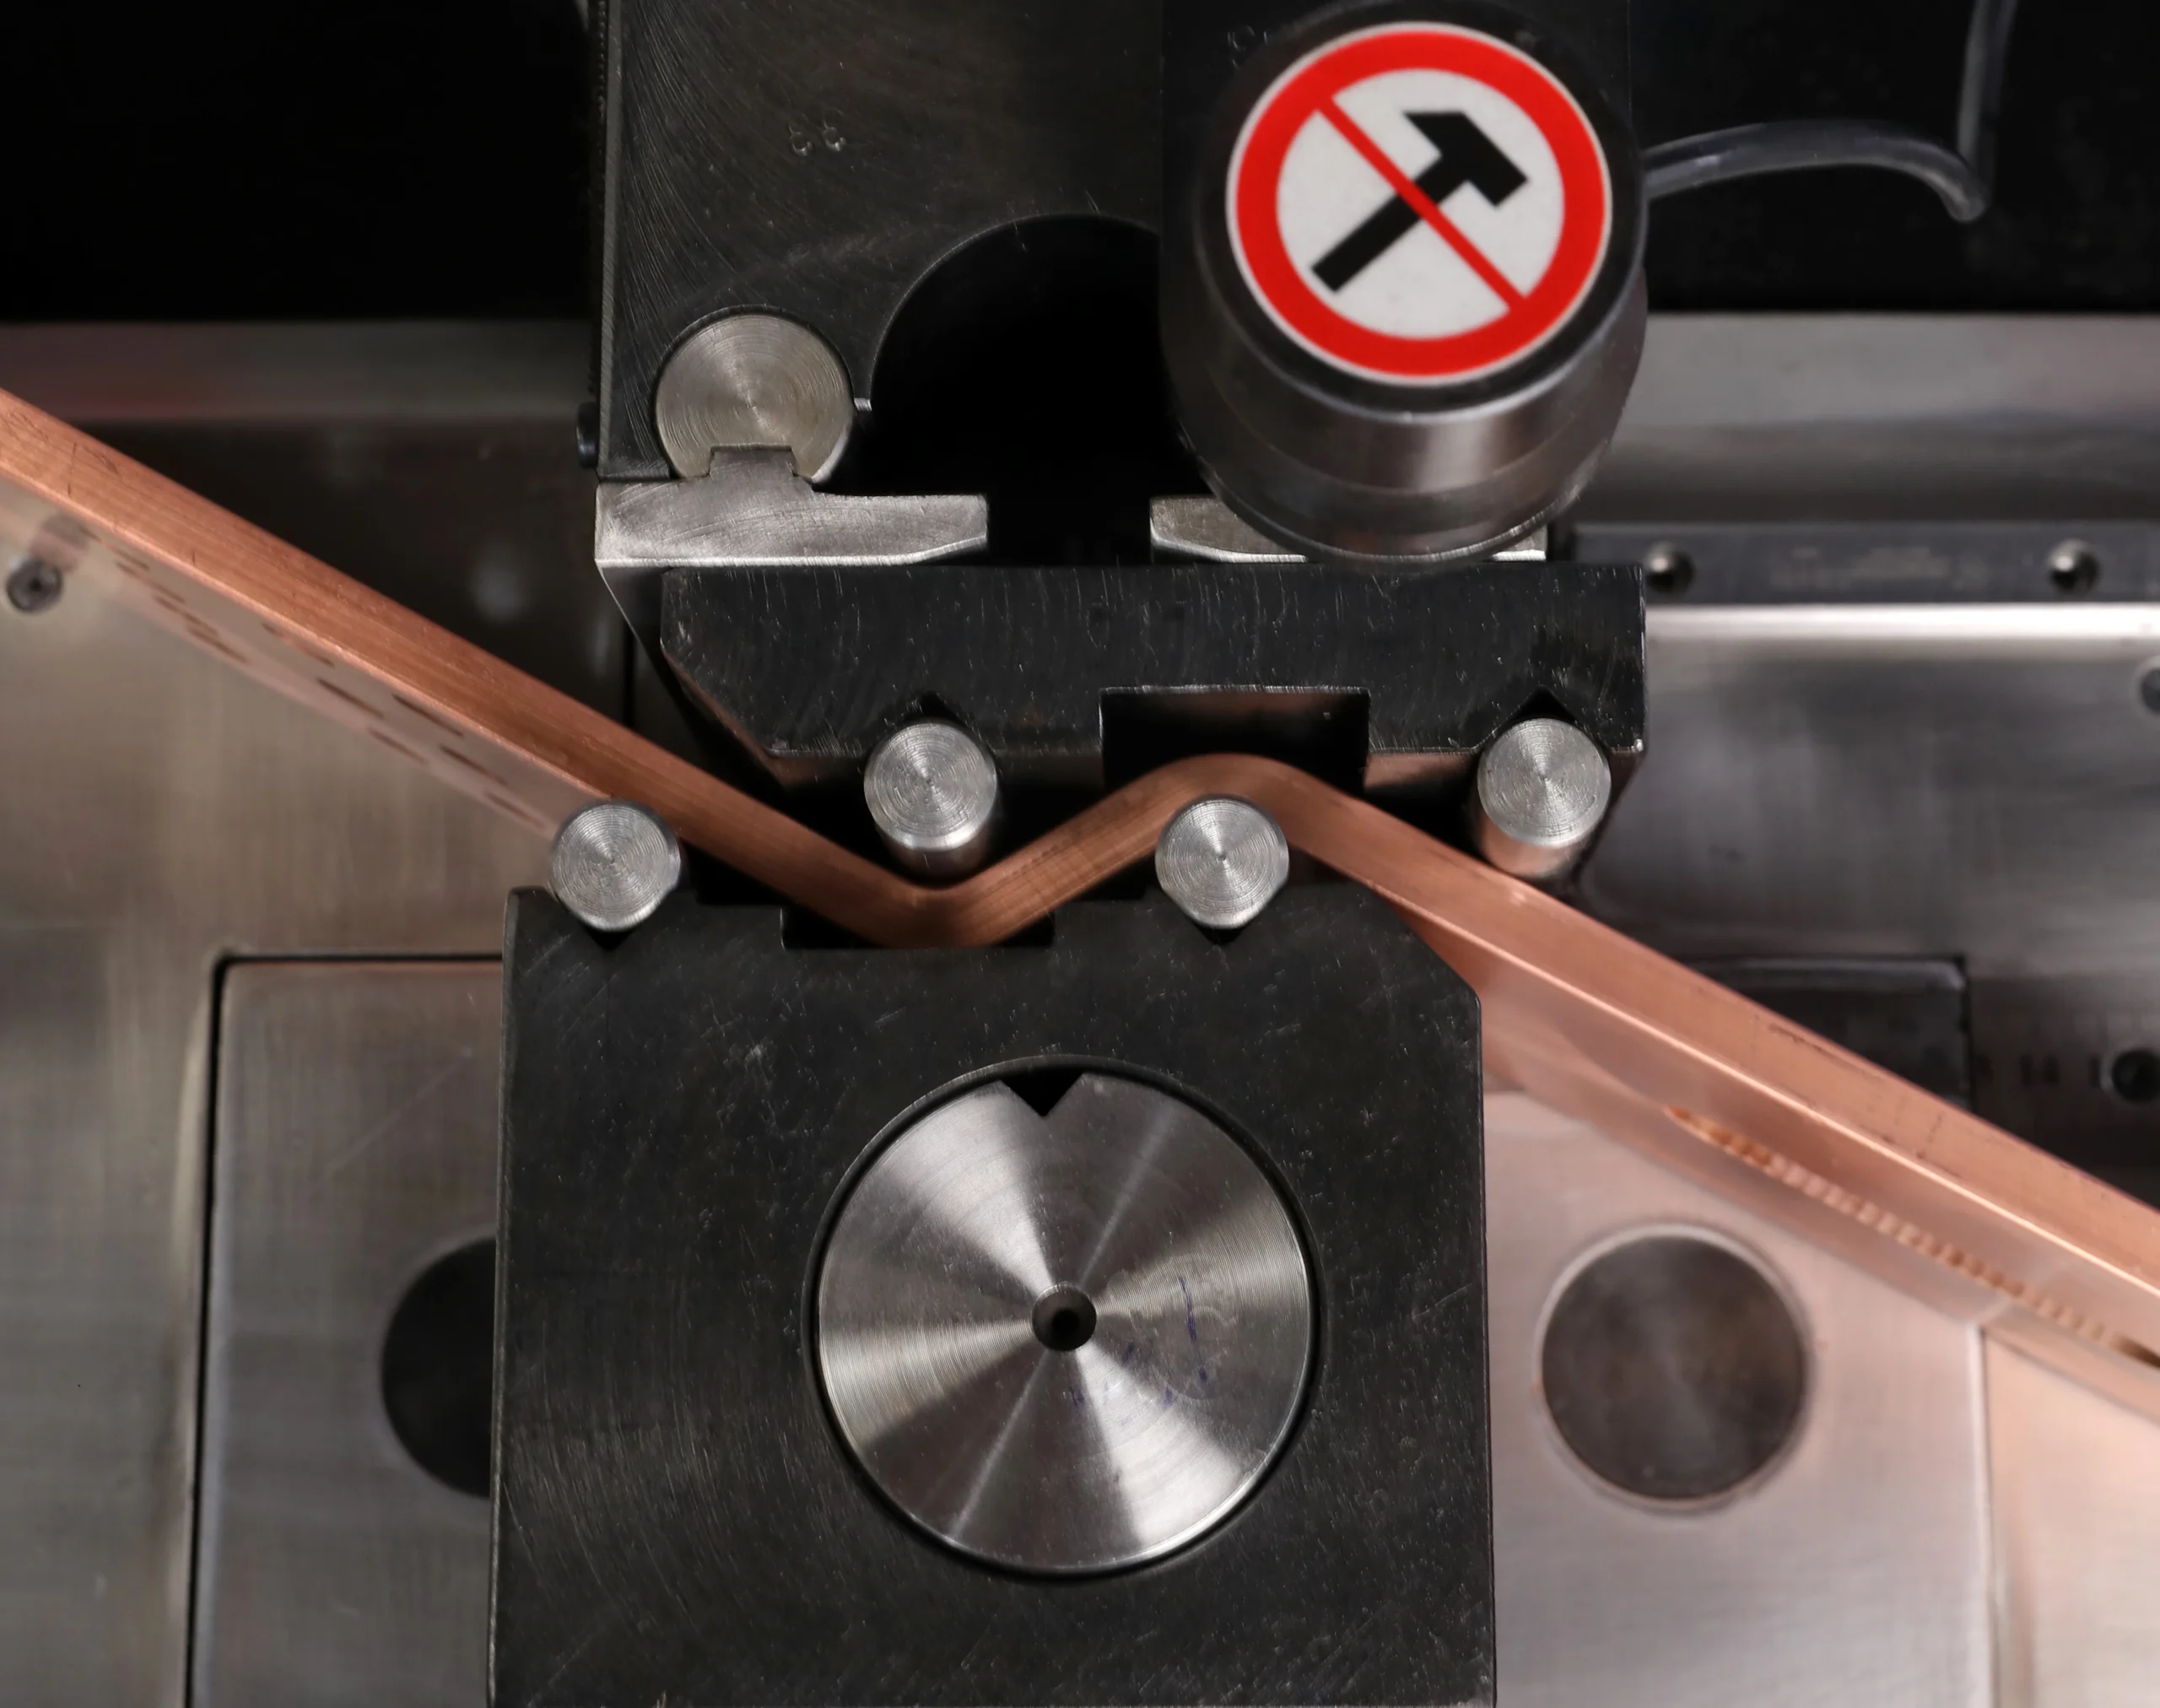
En la fabricación de cuadros, el embarrado necesita agujeros y colisos para cada conexión; y, con frecuencia, las pletinas también se cortan y se pliegan en el mismo taller. Por eso existen máquinas de pletinas con utillaje específico para cobre y aluminio.
Un dato importante: el cobre exige más fuerza que el aluminio de uso eléctrico. Lo veremos con números en el apartado de cálculo.
Lo que se busca aquí es precisión. La distancia entre agujeros debe coincidir con la de los aisladores y los aparatos, y el borde tiene que quedar limpio, sin rebaba que afecte al contacto.
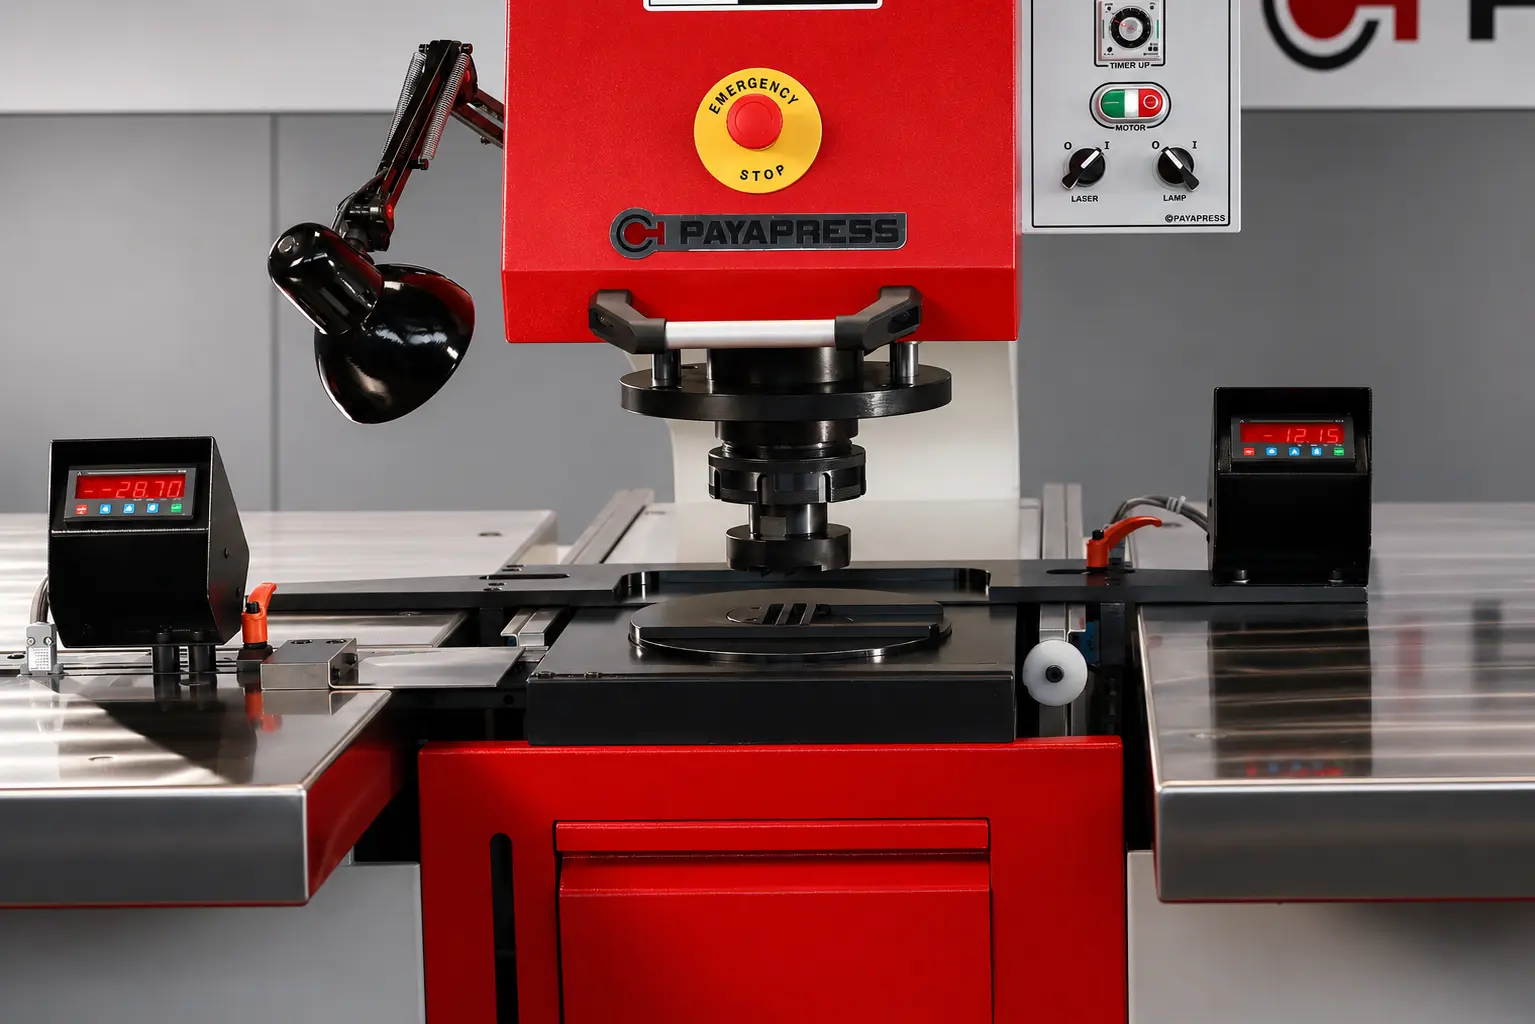
Un ejemplo de este tipo de máquinas es la PAYAPRESS HBC-EB120. Corta, punzona y pliega pletinas trabajando con una estación cada vez. Punzona con hasta 160 kN, hace agujeros de Ø4,5 a 20 mm y admite pletinas de 3 a 12 mm de espesor.
Ideal para: fabricantes de cuadros y embarrados. No es para: chapa de gran formato.
Encontrarás una explicación más completa sobre soldadura vs conformado de esquinas en nuestro artículo relacionado.
Punzonadora CNC de torreta
La punzonadora CNC de torreta es la máquina de producción para chapa con muchas referencias. Es, en la práctica, la punzonadora de chapa por excelencia.
¿Cómo funciona? La chapa se desplaza en los ejes X e Y bajo el cabezal. Mientras tanto, la torreta gira para colocar la herramienta adecuada en cada golpe. Así, una sola punzonadora de torreta encadena decenas de herramientas sin cambio manual.
Y no solo punzona. También conforma, rosca, marca, desbarba y hace roído.
Unos datos de referencia, tomados de fichas de fabricantes (son ejemplos, no límites):
- fuerza de punzonado de 200 a 300 kN;
- chapa de hasta unos 6 mm de acero dulce;
- formato de 1.250 × 2.500 mm;
- de 44 a 54 estaciones de herramienta.
El accionamiento puede ser hidráulico o servoeléctrico. Los modelos servoeléctricos consumen energía sobre todo mientras golpean, un punto que conecta con la eficiencia energética en maquinaria industrial.
Sus aplicaciones típicas son armarios, envolventes, chapa perforada y paneles de ventilación.
¿Qué aporta el punzonado de chapa con CNC? Repetibilidad, velocidad, menos preparación manual y el anidado de piezas, que aprovecha mejor cada formato.
Ideal para: mucha variedad de piezas de chapa y volumen alto. No es para: pletina gruesa o perfiles.
Roedora de chapa
La roedora de chapa corta contornos con muchos golpes pequeños y solapados; es lo que se llama roído.
Existe como herramienta eléctrica de mano y como función de las punzonadoras CNC de torreta, que roen a alta cadencia.
Su gran ventaja es que no necesita utillaje especial para cada forma. Su límite, el borde: queda ligeramente ondulado, así que a veces necesita un repaso.
Ideal para: contornos puntuales y formas no estándar. No es para: bordes de acabado fino.
Escotadoras de esquinas
Las escotadoras de esquinas preparan cajas, puertas y bastidores para el plegado. Las hay de ángulo fijo y regulables.
El escotado, además, aparece en otras máquinas: es la estación de entallado de la cizalla punzonadora, y también la tienen algunas máquinas de pletinas.
Ideal para: cajas y puertas de chapa. No es para: perfiles gruesos.
Cómo elegir una punzonadora industrial: parámetros técnicos
Elegir bien es comprobar cinco parámetros frente a tus piezas reales. Entre todos los tipos de punzonadoras, la adecuada es la que cubre tu pieza más exigente con un margen razonable; ni más, ni menos.
Material y espesor
Empieza por lo que realmente procesas: acero dulce, acero inoxidable, aluminio o pletina de cobre.
Dimensiona siempre para el material más duro y la pieza más gruesa que de verdad fabricas, y añade un margen. El acero inoxidable y los estados de mayor dureza piden más fuerza.
¿Cobre frente a aluminio? El cobre necesita claramente más fuerza para el mismo agujero; en el siguiente apartado lo vemos con números. Para un taller de cuadros que trabaja con ambos, la referencia debe ser siempre el cobre.
Fuerza de punzonado: cómo calcularla
La fuerza se estima con una fórmula sencilla:
F = perímetro × espesor × resistencia al cizallamiento
Para pasar de kN a toneladas, divide entre 9,81. Muchas referencias añaden, además, un coeficiente de seguridad de en torno a 1,3, que cubre el desgaste del utillaje, las variaciones de holgura y las tolerancias del material.
La resistencia al cizallamiento debe salir de la ficha técnica del material. Los valores de tabla varían entre fuentes, así que usa el del proveedor.
Veamos un ejemplo con valores de tabla:
| Caso | Cálculo | Fuerza |
| Ø22 mm en acero dulce de 3 mm (τ ≈ 345 MPa, valor de tabla) | π × 22 × 3 × 0,345 | ≈ 71,5 kN ≈ 7,3 t |
| Ø13 mm en pletina de cobre Cu-ETP semiduro de 10 mm (τ ≈ 175 MPa) | π × 13 × 10 × 0,175 | ≈ 71,5 kN ≈ 7,3 t |
| Cualquiera de los dos, con coeficiente 1,3 | 71,5 × 1,3 | ≈ 93 kN ≈ 9,5 t |
| Ø13 mm en aluminio 1050 H14 de 10 mm (τ ≈ 69 MPa) | π × 13 × 10 × 0,069 | ≈ 28 kN ≈ 2,9 t |
La conclusión sorprende a más de uno. Un agujero pequeño en cobre grueso puede pedir la misma fuerza que uno mayor en acero fino. Y el mismo agujero en aluminio necesita unas 2,5 veces menos fuerza que en cobre.
Si quieres seguir explorando este tema, consulta también nuestro contenido sobre aplicaciones de la máquina formadora de esquinas.
Garganta, carrera y zona de trabajo
En una máquina de bastidor en C, la garganta fija la distancia máxima entre el borde de la pieza y el agujero. Si tus agujeros quedan más adentro, la máquina no llega.
La carrera influye en la preparación y en la ergonomía: una carrera larga da margen para colocar la pieza, pero cada golpe tarda más.
En las torretas, lo que manda es el formato de chapa y la capacidad de reposicionar la pieza. Ambos deciden el tamaño máximo que se puede fabricar.
En resumen: mide tus piezas más grandes y el agujero más alejado del borde antes de mirar catálogos.
Punzones y matrices
Los punzones y matrices son el corazón del proceso. Las formas habituales son redondas, oblongas, cuadradas y especiales. En las torretas se suman, además, herramientas de conformado, de roscado y de marcado.
La holgura depende del material y del espesor. Y aquí hay una trampa frecuente: las tablas publicadas usan dos criterios, holgura por lado y holgura total. Indica siempre cuál estás usando.
Como regla práctica, muchas referencias dan entre un 5 y un 10 % del espesor por lado. Para el cobre, los valores recomendados cambian bastante de un fabricante de utillaje a otro. En cualquier caso, manda la tabla de tu proveedor.
Una señal que conviene reconocer: si los punzones se desafilan muy deprisa, la holgura puede ser demasiado ajustada.
Por último, los sistemas de cambio rápido reducen el tiempo muerto entre trabajos; y, en talleres con lotes cortos, esa diferencia se nota cada día.
Manual, semiautomática o CNC
El nivel de automatización lo decide el volumen, no la moda. Este árbol de decisión resume la elección:
- Pocas piezas iguales: manual o hidráulica.
- Muchas piezas repetidas del mismo perfil: punzonadora de perfiles.
- Muchas referencias de chapa: CNC de torreta.
- Pletinas para cuadros: máquina de pletinas; con CNC si el volumen y la variedad lo justifican.
El salto al punzonado CNC tiene sentido cuando crecen a la vez la variedad y las piezas por lote. Ahí, programar desde el plano ahorra más tiempo que el que cuesta aprender.
Un ejemplo para pletinas es la PAYAPRESS HBC-CP.CNC200. Corta y punzona en una línea automática, con 400 kN de fuerza y barras de hasta 4 m. Se programa a partir del plano, que se convierte en código G.
Aplicaciones del punzonado
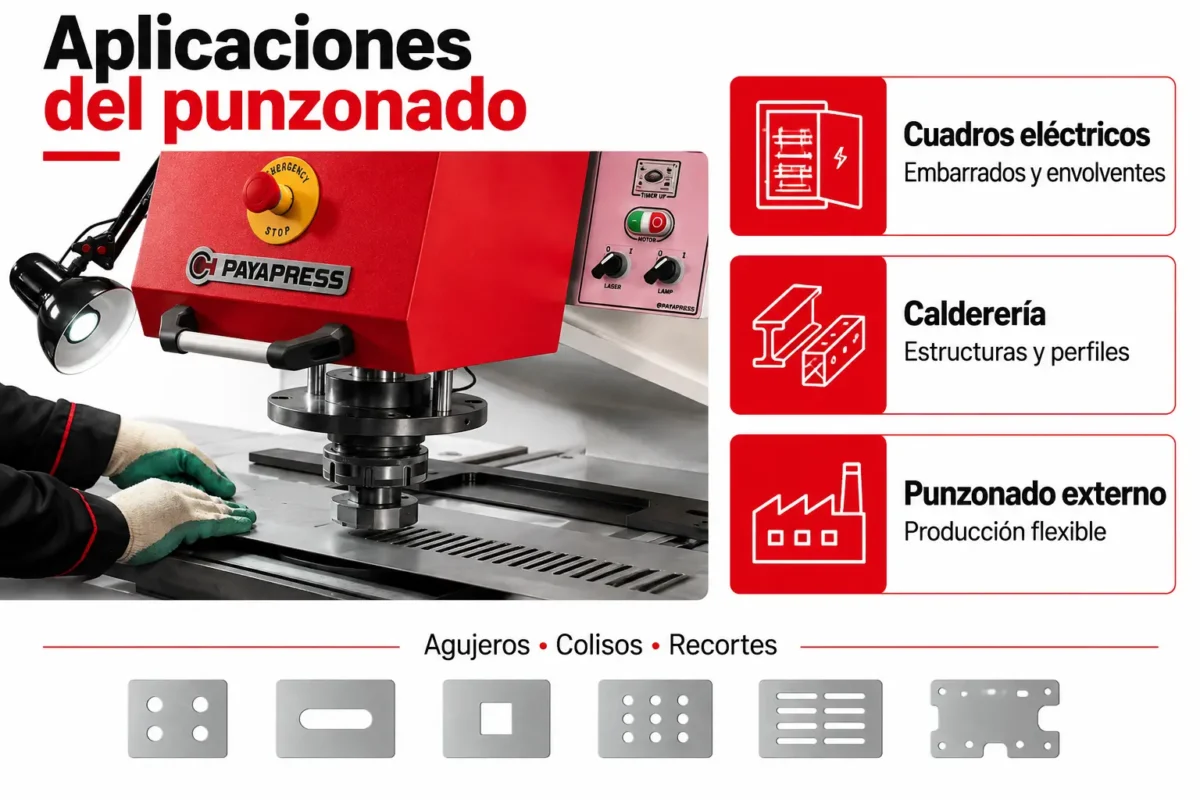
El punzonado aparece en tres grandes entornos: la fabricación de cuadros, la calderería y la subcontratación. Cada uno tiene su máquina típica.
Cuadros eléctricos, embarrados y envolventes
En un taller de cuadros hay dos frentes. El primero, el embarrado: agujeros y colisos en pletinas de cobre o aluminio para cada conexión. El segundo, la envolvente: cerraduras, bisagras y entradas de cables en puertas y laterales de los armarios.
Resolver ambos en el mismo taller tiene una ventaja evidente. Los agujeros salen correctos a la primera, y el montaje no espera a un proveedor externo. Para el embarrado, las máquinas para pletinas son la opción natural; para la chapa, la hidráulica o la torreta, según el volumen.
Calderería, estructuras y carpintería metálica
Escuadras, bastidores, estanterías y uniones estructurales con angulares y perfiles UPN comparten una necesidad: muchas uniones atornilladas.
Para ese trabajo, la cizalla punzonadora es la máquina típica. Punzona los angulares y las llantas, los corta a medida y hace los entallados, todo en el mismo puesto. Así, las uniones se resuelven sin pasar por el taladro.
Servicio de punzonado por encargo
Un servicio de punzonado externo fabrica tus piezas con sus propias máquinas. Es una buena opción mientras el volumen es bajo, porque no exige inversión ni formación.
Pero la ecuación cambia con el tiempo. Cuando el volumen crece y las piezas se repiten, el coste por pieza subcontratada suma cada mes; además, los plazos dependen de otro. En ese punto, una máquina propia suele ser la mejor opción. El apartado de inversión explica cómo hacer esa cuenta con tus propios datos.
Punzonado frente a taladrado y corte láser
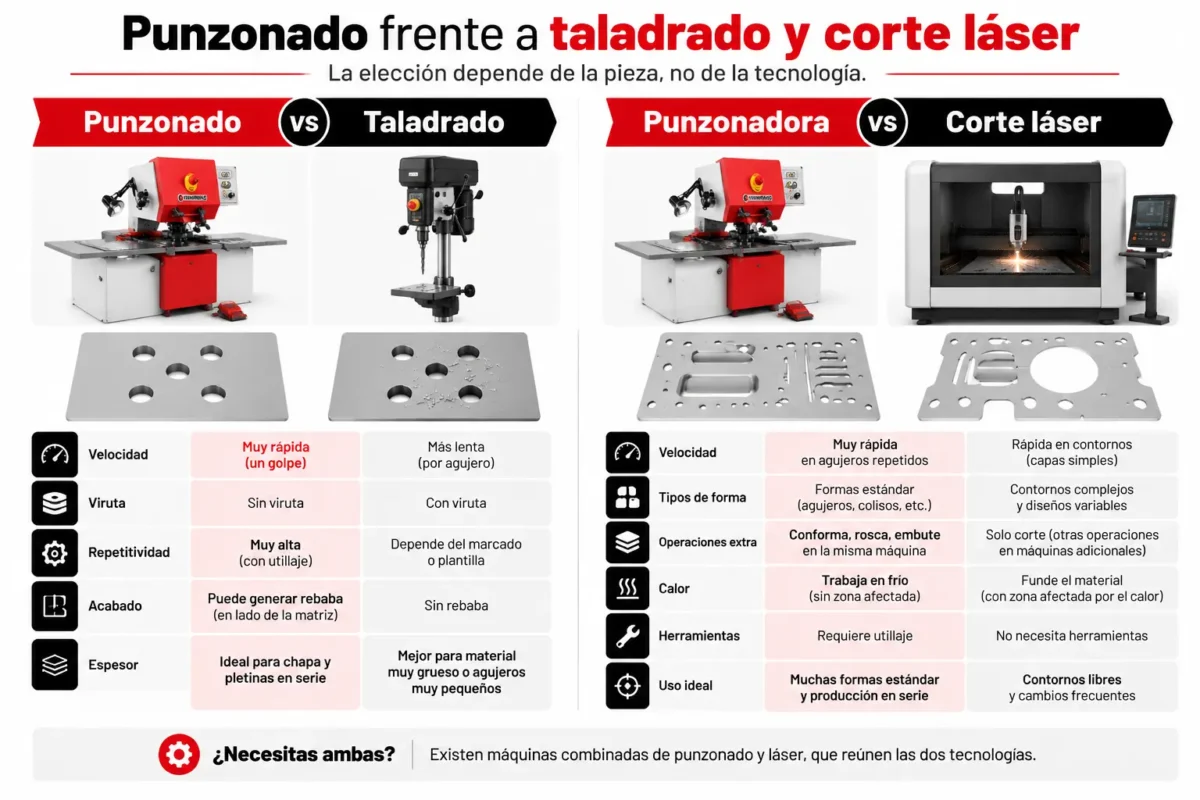
La elección depende de la pieza, no de la tecnología. Veamos las dos comparaciones más habituales.
Punzonado o taladrado
El punzonado hace cada agujero de un golpe, sin viruta. Para agujeros repetidos, es mucho más rápido. Su contrapartida es la rebaba en el lado de la matriz, que se controla con la holgura correcta.
El taladrado, en cambio, encaja en material muy grueso o en agujeros de diámetro menor que el espesor de la pieza, que la punzonadora no admite. Es más lento por agujero, pero no tiene esos límites.
Hay otra diferencia que se nota en el día a día: la preparación. En el punzonado, una vez montado el utillaje, cada pieza sale igual que la anterior. En el taladrado, en cambio, cada agujero depende del marcado o de una plantilla, y el tiempo se multiplica con el número de agujeros.
Para pletinas y chapa en serie, el punzonado suele ser la opción productiva. Para piezas muy gruesas o agujeros muy pequeños respecto al espesor, el taladro sigue teniendo su sitio.
Para obtener una visión más amplia de cómo usar una formadora de esquinas, puedes leer nuestro artículo relacionado.
Punzonadora o corte láser
La punzonadora destaca con agujeros repetidos. Además, conforma, rosca y hace embutidos en la misma máquina, y no genera zona afectada por el calor.
El láser, por su parte, gana con contornos complejos y con diseños que cambian a menudo, porque no necesita herramientas.
¿Y si necesitas ambas cosas? Existen máquinas combinadas de punzonado y láser, que reúnen las dos tecnologías.
Conviene pensar también en las operaciones posteriores. Una pieza que necesita agujeros roscados, persianas de ventilación o refuerzos embutidos sale completa de la punzonadora. Con láser, esas operaciones suelen requerir otra máquina.
La regla práctica: muchas formas estándar y operaciones de conformado apuntan a la punzonadora; contornos libres y cambiantes, al láser.
Ajuste, seguridad y mantenimiento de la punzonadora
Producir sin accidentes ni paradas evitables depende de tres cosas: un buen ajuste, el cumplimiento legal y un mantenimiento rutinario.
Ajuste y calidad del punzonado
La calidad del agujero depende de cuatro factores: la alineación entre punzón y matriz, la holgura, la lubricación y el afilado.
Si el punzón y la matriz no están alineados, la holgura deja de ser uniforme y el punzón se desgasta de un lado. Una holgura incorrecta aumenta la rebaba. La falta de lubricación acorta la vida del utillaje. Y un punzón romo empeora el borde y pide más fuerza.
Revisa estos cuatro puntos cada vez que la rebaba crezca sin motivo aparente.
Requisitos de seguridad para trabajar con una punzonadora
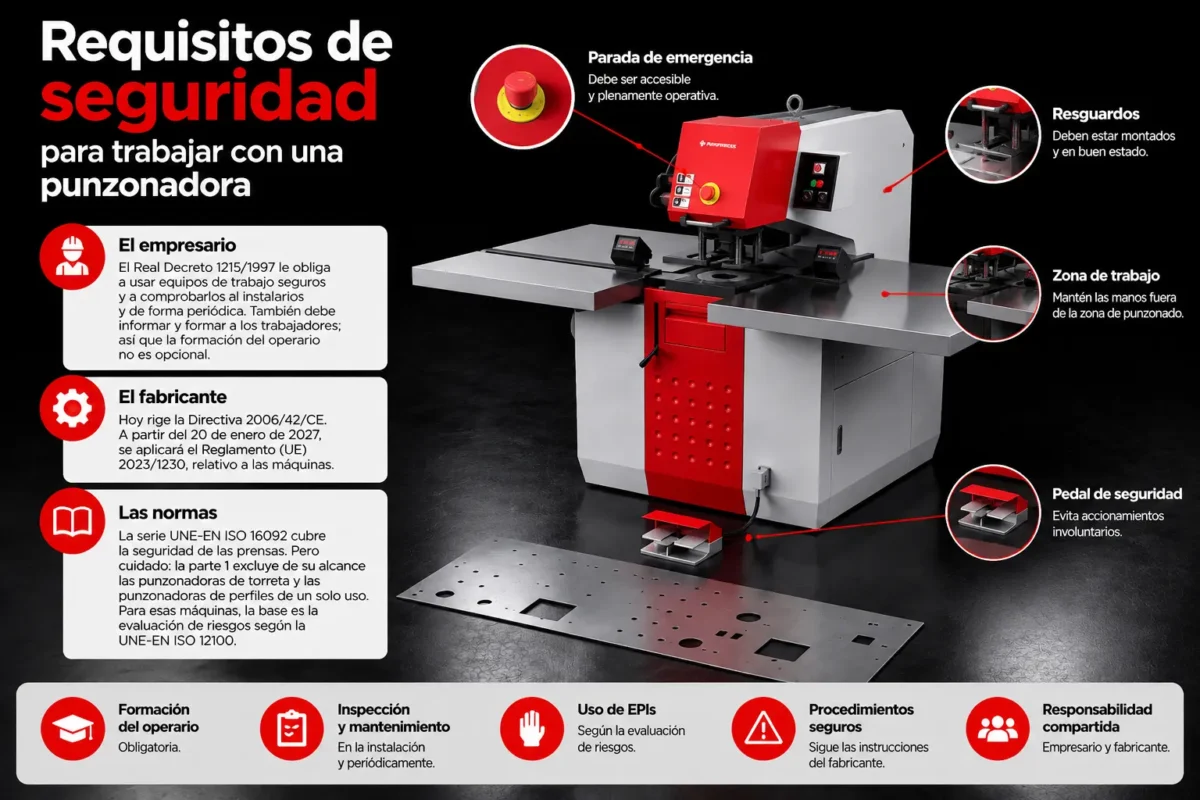
En España, la responsabilidad se reparte entre el empresario y el fabricante.
El empresario. El Real Decreto 1215/1997 le obliga a usar equipos de trabajo seguros y a comprobarlos al instalarlos y de forma periódica. También debe informar y formar a los trabajadores; así que la formación del operario no es opcional.
El fabricante. Hoy rige la Directiva 2006/42/CE. A partir del 20 de enero de 2027, se aplicará el Reglamento (UE) 2023/1230, relativo a las máquinas.
Las normas. La serie UNE-EN ISO 16092 cubre la seguridad de las prensas. Pero cuidado: la parte 1 excluye de su alcance las punzonadoras de torreta y las punzonadoras de perfiles de un solo uso. Para esas máquinas, la base es la evaluación de riesgos según la UNE-EN ISO 12100.
Las medidas habituales:
- resguardos fijos y con enclavamiento;
- mandos a dos manos;
- pedal con tapa de protección;
- parada de emergencia;
- equipos de protección individual, sobre todo protección ocular.
Mantenimiento rutinario
El mantenimiento de una punzonadora es sencillo, pero debe ser constante.
Revisa la lubricación, el nivel y el estado del aceite hidráulico y las posibles fugas. Inspecciona el bastidor por si aparecen fisuras. Y controla el desgaste del utillaje antes de que afecte a la pieza.
Para reducir las paradas, ten siempre un juego de utillaje de repuesto y un contacto de servicio técnico a mano. En máquinas nuevas, el mantenimiento empieza con una buena puesta en marcha, que deja registrada la referencia de partida.
Este artículo cubre solo una parte del tema. Para profundizar en armarios rack para centros de datos, consulta nuestra guía completa.
Inversión: comprar, alquilar, segunda mano o subcontratar
La decisión se toma con números propios, no con promedios. Empieza por separar los costes.
Costes de inversión: la máquina, el utillaje, la instalación y la formación. Costes de funcionamiento: herramientas, energía, mantenimiento y tiempo del operario.
Después, calcula el plazo de recuperación con dos fórmulas sencillas:
- Plazo (meses) = inversión ÷ ahorro mensual
- Ahorro mensual = (coste actual por pieza − coste propio por pieza) × piezas al mes
Un ejemplo con variables. Hoy pagas un precio por pieza a un proveedor; con máquina propia, tu coste sería menor. Esa diferencia, multiplicada por las piezas mensuales, es tu ahorro. Divide la inversión entre ese ahorro y tendrás los meses de recuperación.
Con tus datos, la respuesta aparece sola. Y conviene repetir la cuenta con un volumen más bajo del previsto: si el plazo sigue siendo razonable, la decisión es sólida.
¿Y las alternativas? Hay tres.
Alquilar encaja en proyectos puntuales.
Una punzonadora de segunda mano puede ser una buena compra, con una condición: revisarla a fondo. Comprueba las horas de uso, el bastidor, la hidráulica, la documentación CE y los dispositivos de seguridad.
Subcontratar tiene sentido mientras el volumen sea bajo o muy irregular. Eso sí, incluye en la comparación los plazos de entrega y los transportes, que no aparecen en el precio por pieza.
Integración de la punzonadora en la línea de fabricación
Una punzonadora rinde de verdad cuando encaja en el flujo del taller. Antes de ella suelen ir la cizalla, la sierra, el láser o la línea de desbobinado. Después llegan el plegado, la soldadura, el tratamiento superficial y el montaje.
Si una de esas etapas va más lenta, la punzonadora espera. Por eso conviene coordinar capacidades antes de comprar.
Un caso típico en talleres de cuadros: una punzonadora rápida que alimenta una plegadora manual lenta. El cuello de botella solo cambia de sitio. Antes de invertir, mide cuántas piezas por hora saca cada puesto.
Los datos cierran el círculo. El flujo CAD/CAM lleva el plano a la máquina CNC; el anidado de piezas aprovecha el material; y la planificación ordena la producción. Todo ello conecta con las máquinas para la industria 4.0.
Para seguir leyendo sobre rentabilidad de una máquina formadora de esquinas, puedes consultar nuestro artículo relacionado aquí.
Qué punzonadora necesita tu taller
Conocer los tipos de punzonadoras es el primer paso; el segundo es compararlos con tus piezas. Para agujeros sueltos, basta una manual o una hidráulica. Para estructuras, una cizalla punzonadora. Para embarrados, una máquina de pletinas. Y para mucha chapa variada, una CNC de torreta.
Antes de decidir, calcula la fuerza con tu pieza más exigente, revisa la holgura con tu proveedor de utillaje y haz la cuenta de inversión con tus propios datos.







Valora este artículo
Elige una valoración de 1 a 5 estrellas.
Aún no hay valoraciones