



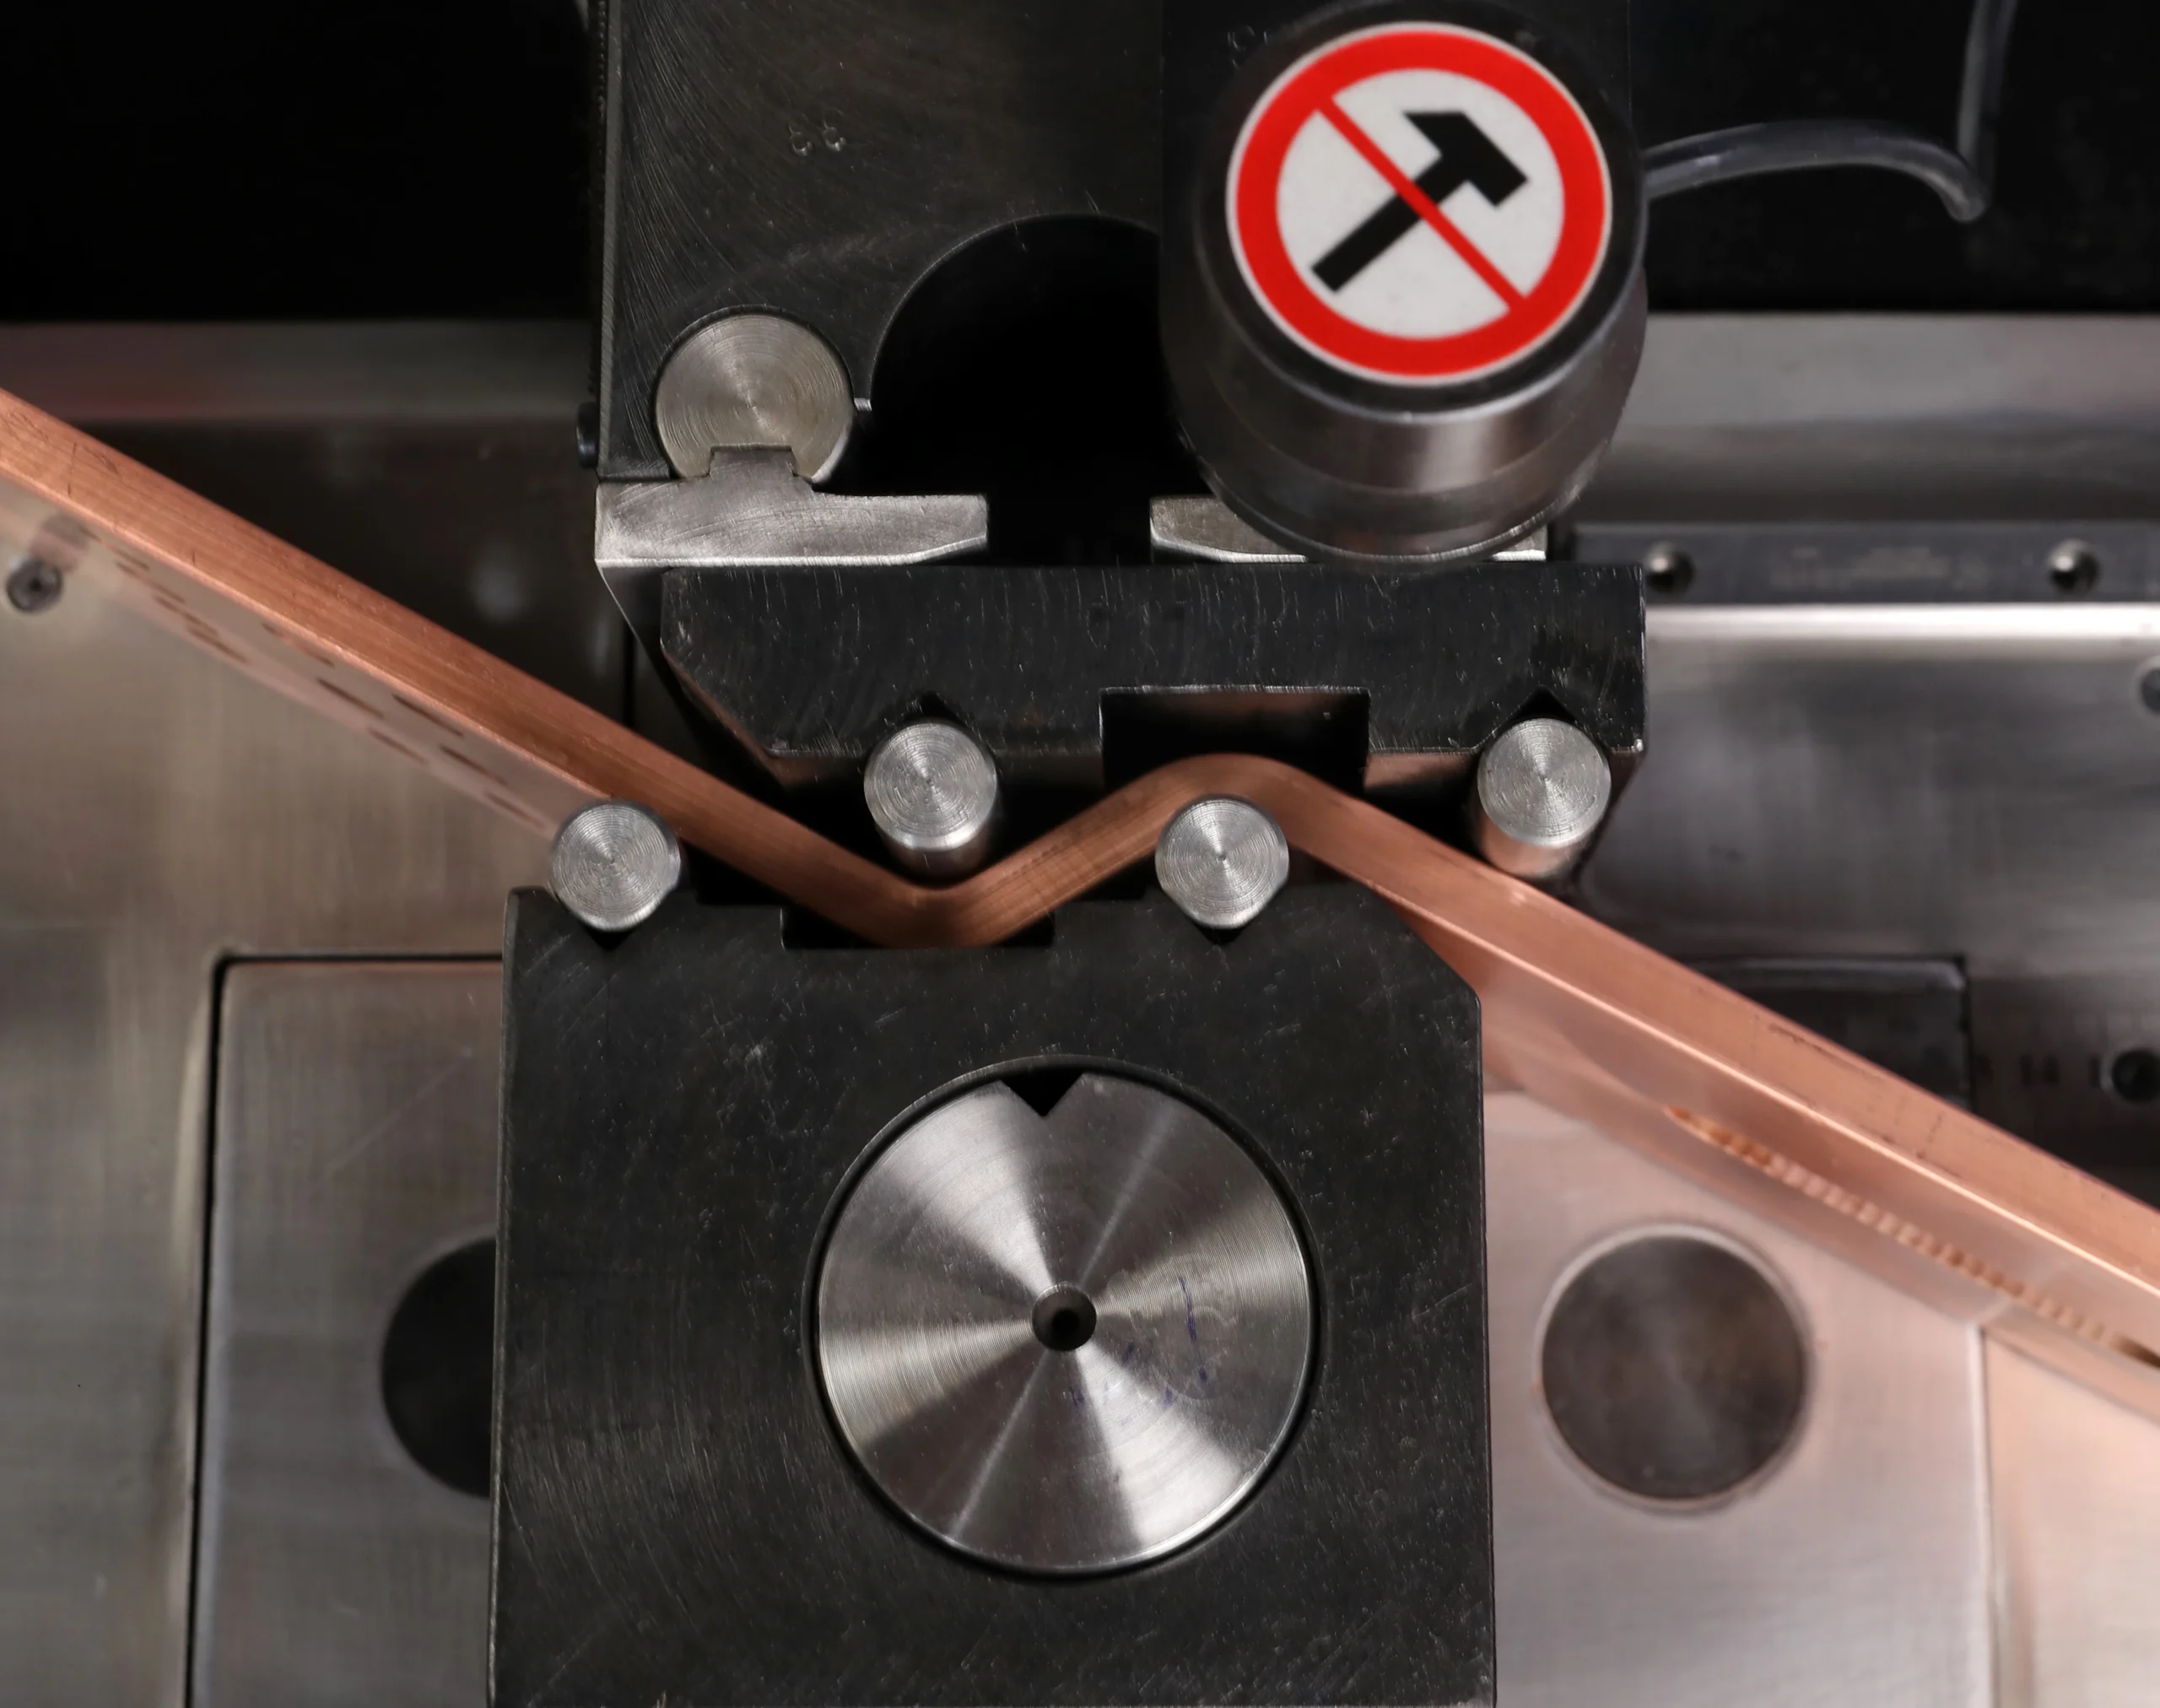
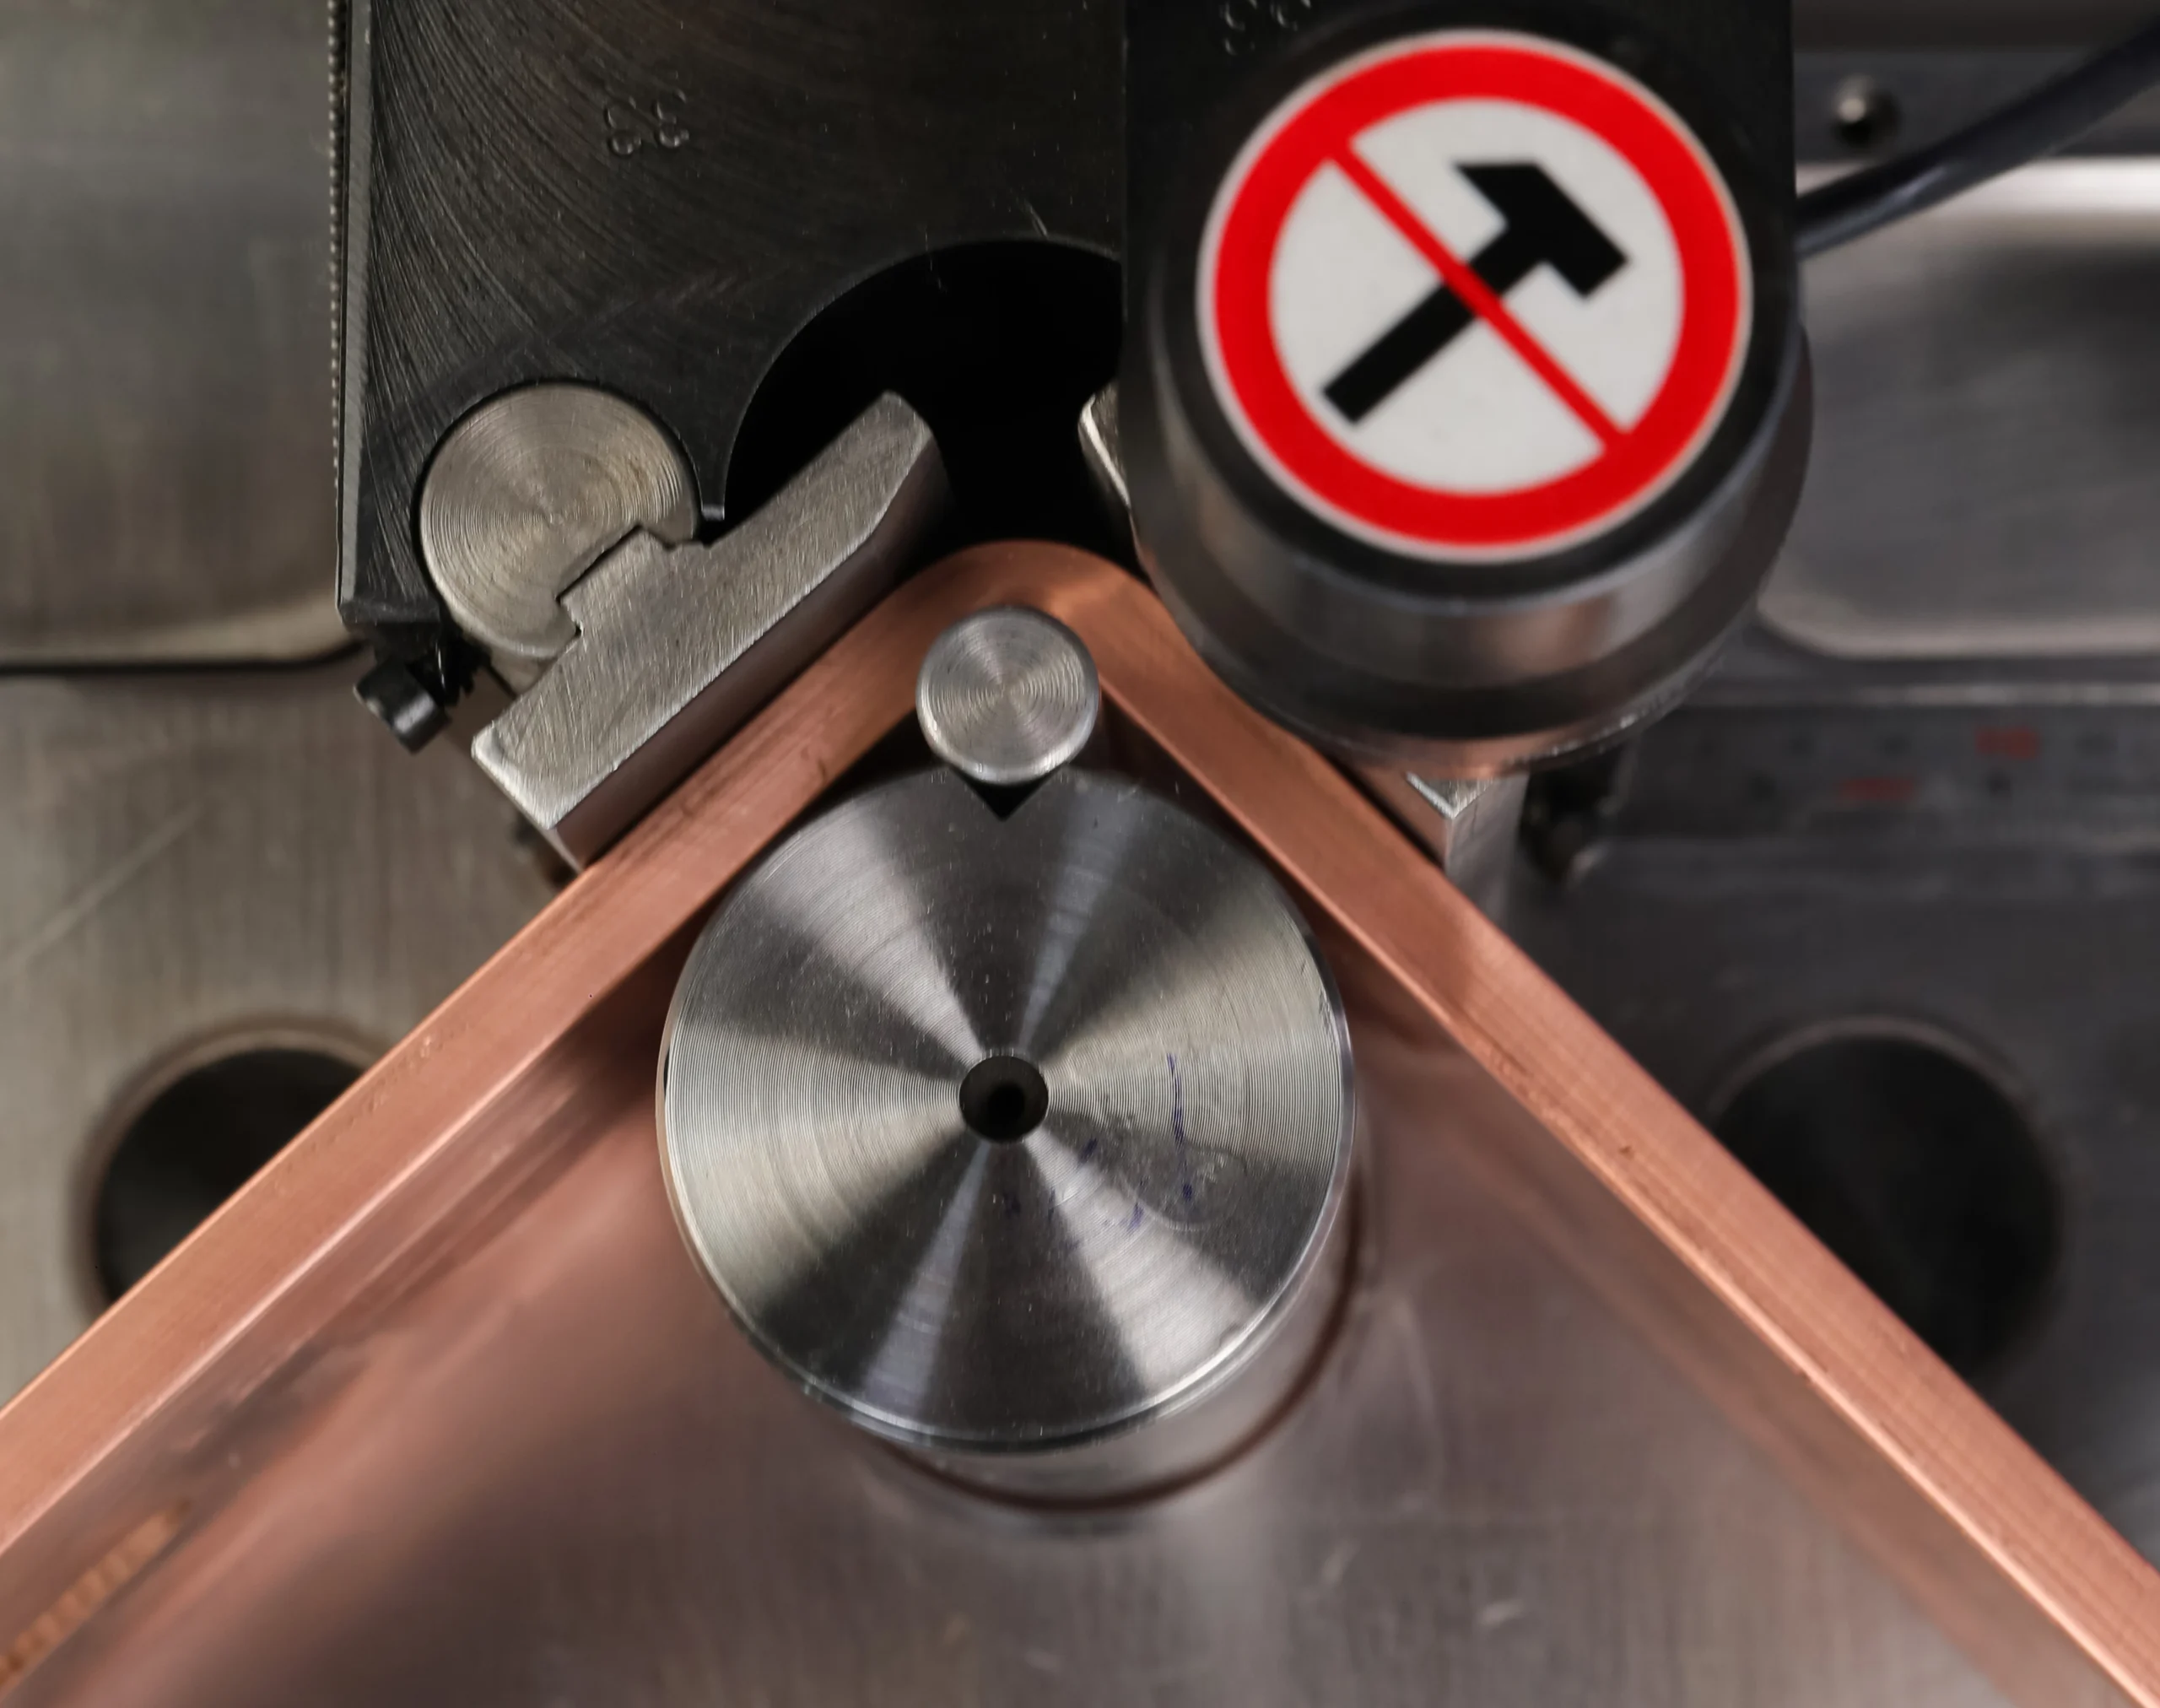
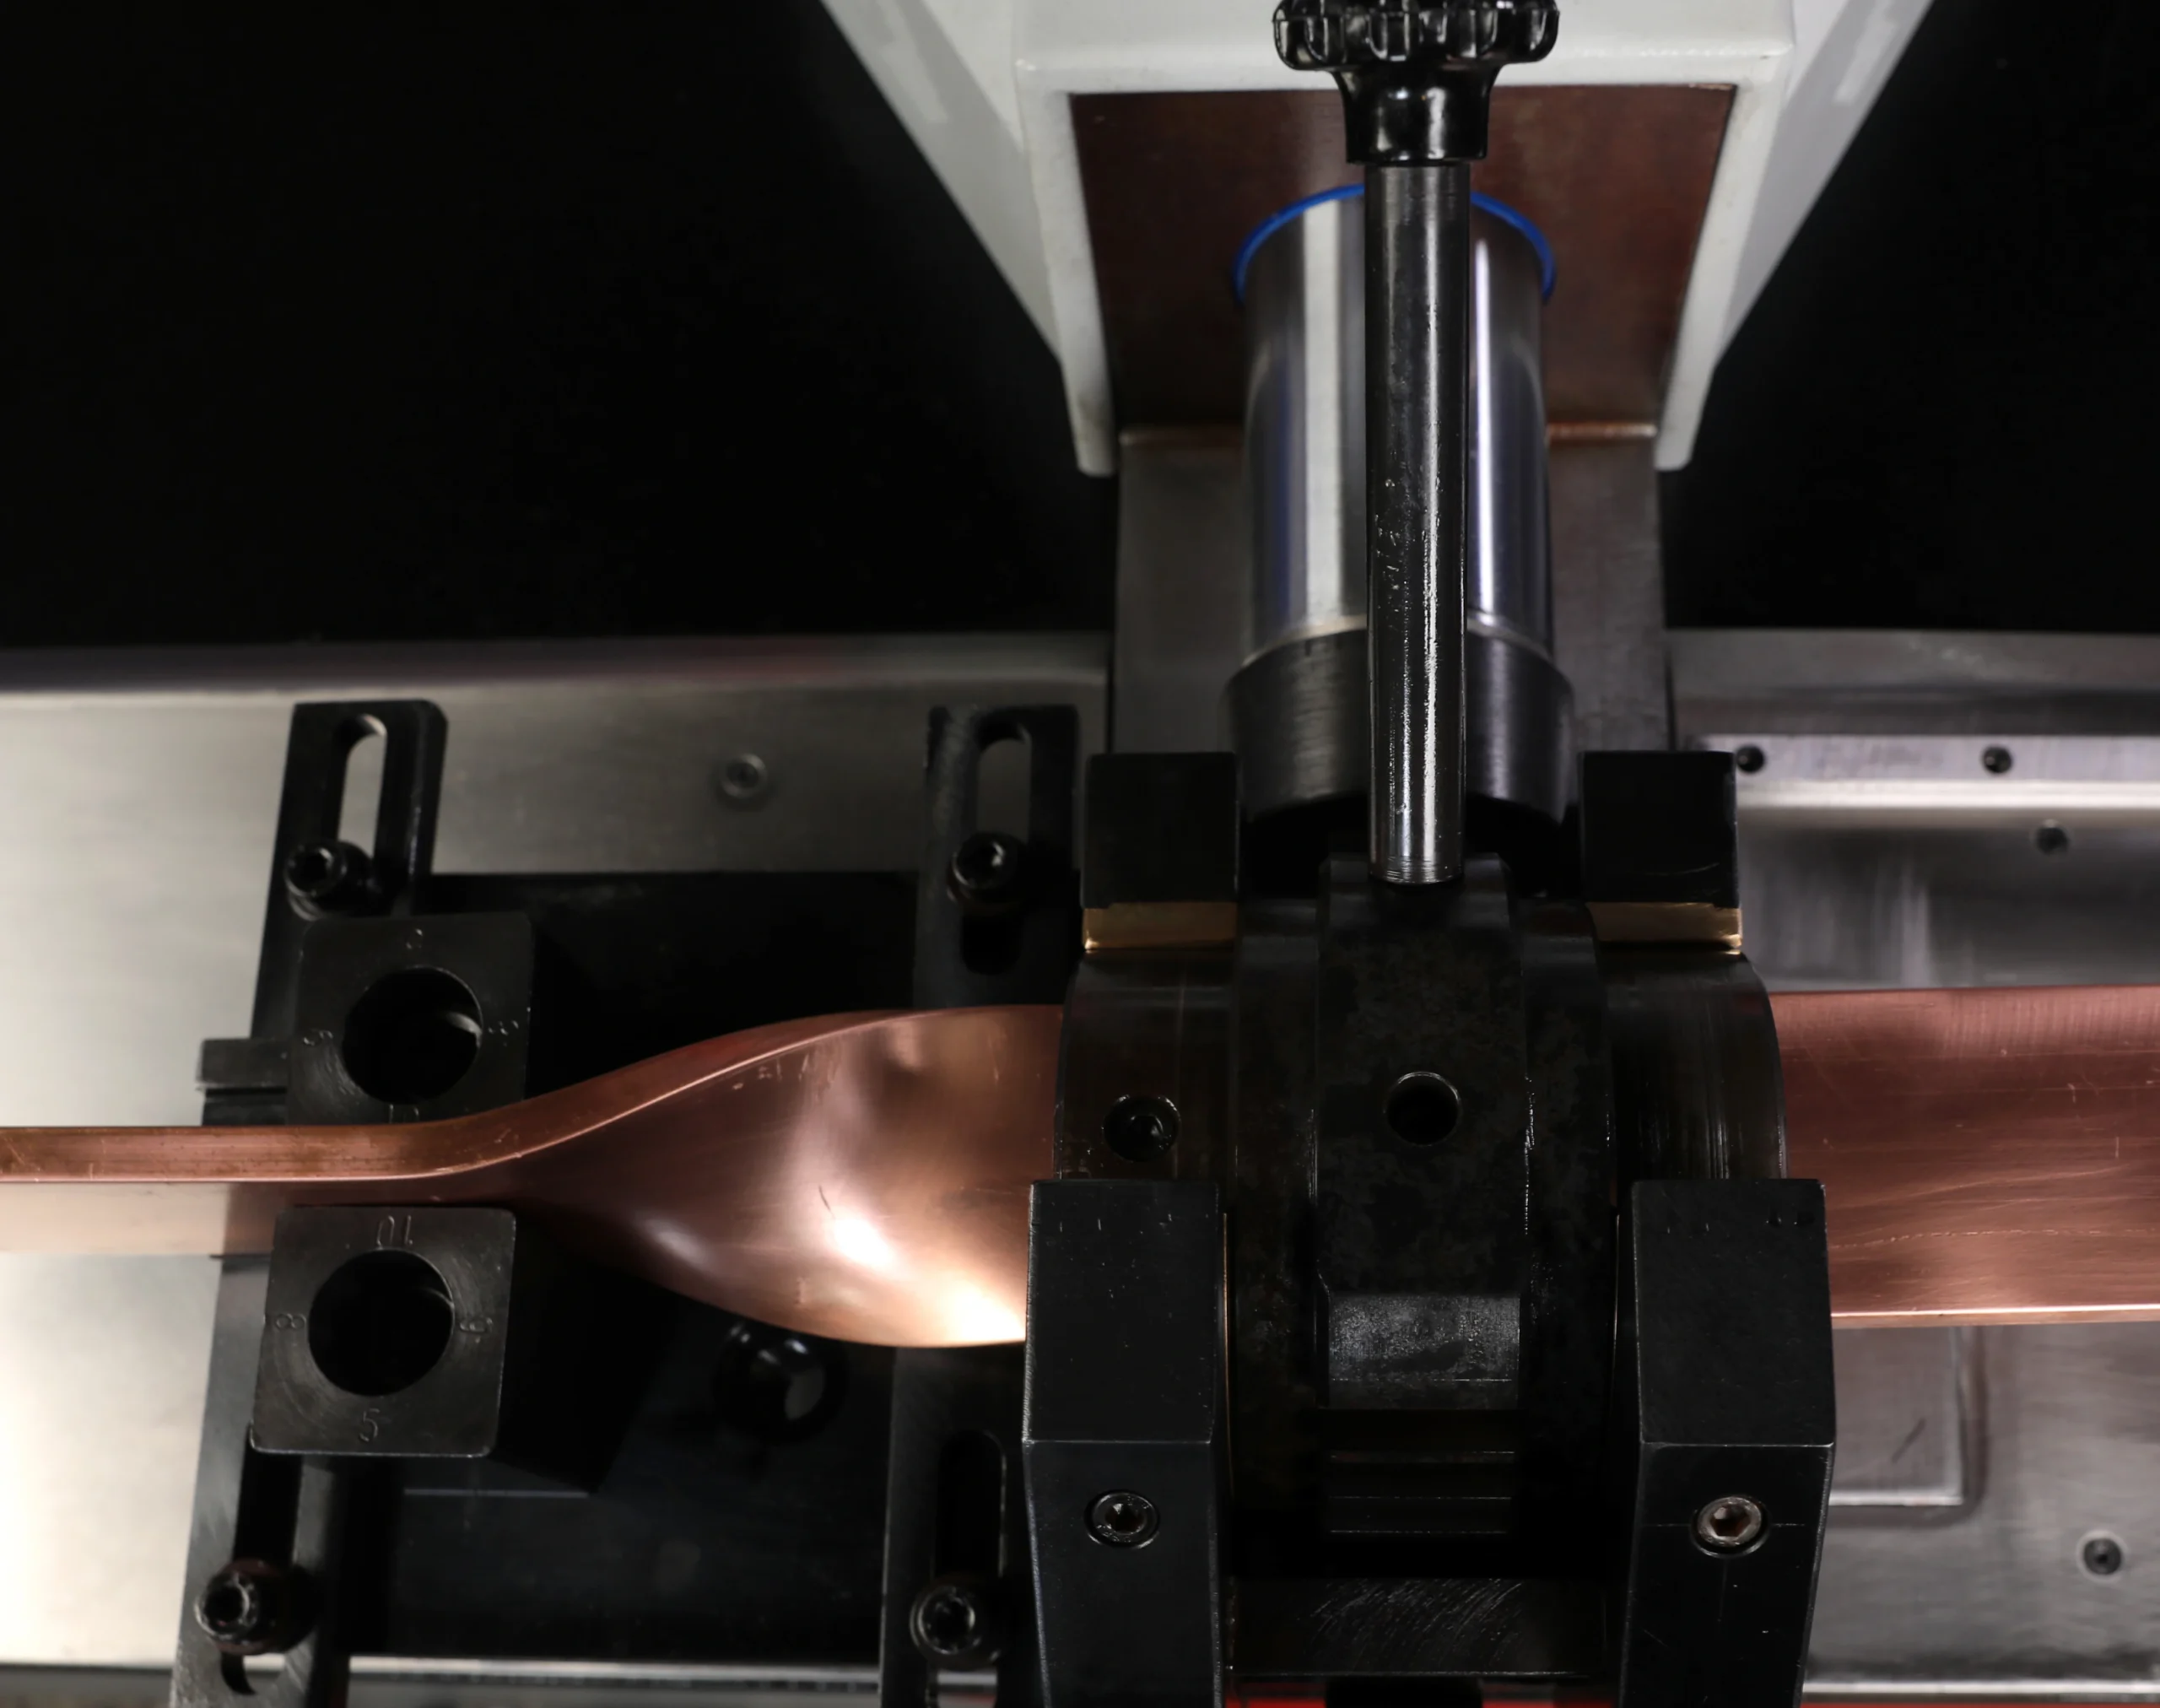
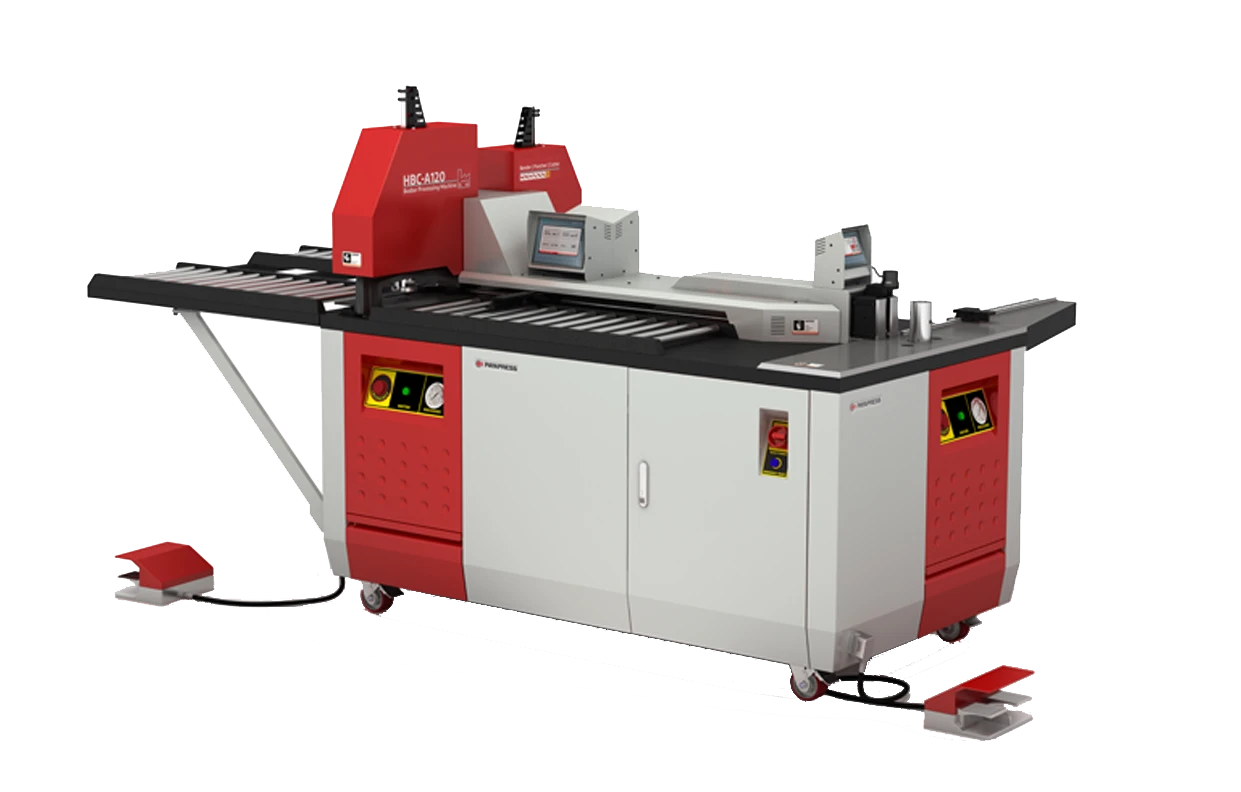
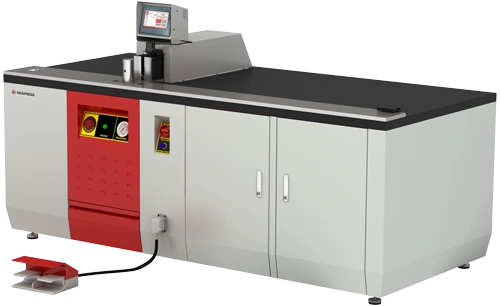
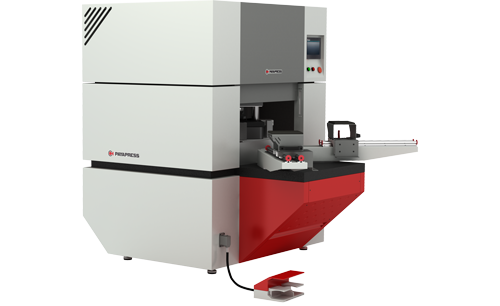
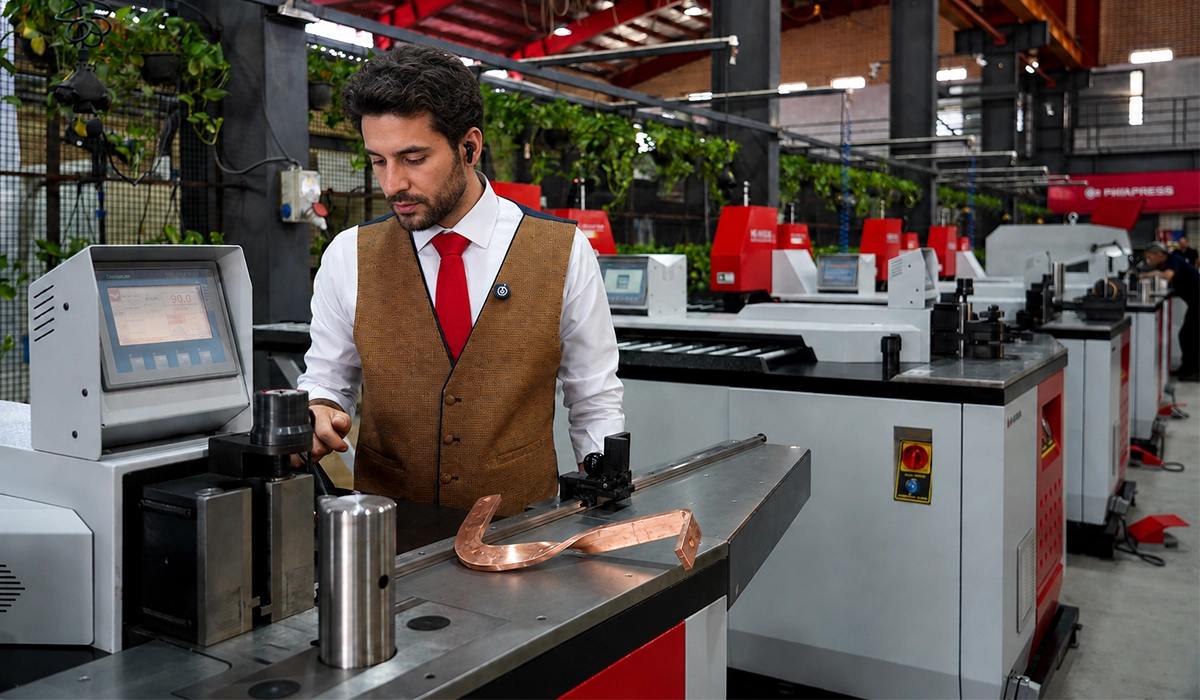
Raf başına 100 kW’a yaklaşan bir GPU salonunda güç dağıtımı; kablo kanalı kapasitesi, bağlantı noktaları, ısı yönetimi ve bakım erişimi açısından ciddi bir tasarım meselesine dönüşür. Bu seviyelerde paralel kablo kullanmak mümkün olsa da, kablo hacmi ve montaj karmaşıklığı artar. Yapay zeka veri merkezlerinde bakır bara ve bara kanal sistemleri, yüksek akımı daha düzenli ve modüler biçimde dağıtmak için değerlendirilen çözümler arasındadır.Bara hatlarındaki bağlantı geometrisini projeye uygun hazırlamak için Bara Bükme Makinesi ile hassas ve tekrarlanabilir büküm işlemleri yapılabilir.
Çözüm bir ürün kataloğunda değil, mühendislik denklemlerinde saklıdır.
Kablo dağıtımını modüler bara kanal sistemiyle değiştiren projelerde, kurulum süresi ve işçilik maliyeti uygulamaya göre azalabilir. Bu sistemlerde kullanılan iletken baralar, nasıl bir bara üretim makinesi seçelim ile uygun boyutsal toleranslarda üretilir. Projeye uygun çözüm; yük, güzergâh, kısa devre seviyesi, bakım erişimi ve maliyet birlikte değerlendirilerek seçilmelidir.
Okumak yerine dinlemeyi tercih ederseniz, makalenin sesli anlatımını aşağıdan çalabilirsiniz.
Yapay Zeka Veri Merkezlerinde Güç Dağıtımı Neden Farklıdır?
Uptime Institute’un 2024 küresel veri merkezi anketine göre ortalama sunucu rafı yoğunluğu hâlâ 8 kW’ın altındadır ve tesislerin çoğunda 30 kW’ı aşan tek bir raf bile yoktur.
NVIDIA GB200 NVL72 gibi sıvı soğutmalı GPU rafları ise tek başına yaklaşık 120 kW çeker. Ortalama bir rafın on beş katı; tek bir kabinde.
Bu fark yalnızca sayısal değildir. Aynı dirençte akım iki katına çıktığında iletkendeki Joule ısısı I²R ilişkisi nedeniyle dört katına çıkar. Bu nedenle yüksek raf yoğunluklarında kablo kesiti ve paralel kablo sayısı kadar güzergâh alanı, bağlantı noktaları ve ısı dağılımı da tasarımda hesaba katılmalıdır.
Kısa devre sırasında bara iletkenleri ve kablolar elektrodinamik kuvvetlere maruz kalır. Her iki çözümde de iletkenlerin, bağlantıların ve mesnetlerin ilgili kısa devre seviyesine göre doğrulanması gerekir. Yüksek yoğunluklu veri merkezlerinde bu doğrulama, güç dağıtım mimarisinin seçiminde belirleyicidir.
Bakır Bara Nedir ve Yapay Zeka Veri Merkezlerinde Ne İşe Yarar?
Bakır bara, elektrik akımını taşımak veya dağıtmak için kullanılan, belirli ölçülerde kesilip delinen ve gerektiğinde bükülen rijit bir bakır iletkendir. Bara kanal sisteminde bu iletkenler yalıtım ve gövde bileşenleriyle birlikte kapalı bir dağıtım hattı oluşturur; pano içindeki açık baralar ise izolatörler ve mesnetlerle taşınır. İletkenin kesiti, yerleşimi ve mesnet aralığı tasarıma ve kısa devre koşullarına uygun seçilmelidir.
Yapay zeka veri merkezlerinde bakır baralar, tasarıma bağlı olarak transformatör veya UPS çıkışından ana dağıtım panolarına, pano içinde de besleme ve çıkış noktalarına kadar enerjiyi iletir. Bara kanal sistemi ile pano içi bara aynı ürün değildir; bu yazıda ikisinin ilgili kullanımını ayırt ederek ele alıyoruz. Malzeme sınıfları, üretim adımları ve uygulama alanlarının tamamı için bakır bara üretimi rehberine bakın.
Yapay Zeka Veri Merkezlerinde Bara Akımı: Raf Yoğunluğu Hesabı
Yapay zeka veri merkezlerinde bakır bara boyutlandırması, raf başına kW değerinin amper cinsine çevrilmesiyle başlar. Üç fazlı 400 V besleme için I = P / (√3 × U × cos φ). Aşağıdaki tabloda cos φ ≈ 1 (aktif PFC’li sunucu güç kaynakları) varsayılmış; yedeklilik (A/B besleme), eşzamanlılık ve sıcaklık düzeltmesi dahil edilmemiştir. Rakamlar tasarımın başlangıç noktasıdır, sonucu değil.
| Raf yoğunluğu | Raf başına akım (A, 400 V 3~) | 20 raflık sıra (A) | Bir üst standart busway sınıfı |
|---|---|---|---|
| 8 kW (sektör ortalaması) | 11,5 | 231 | 250 A |
| 30 kW | 43,3 | 866 | 1000 A |
| 60 kW | 86,6 | 1.732 | 2000 A |
| 100 kW | 144,3 | 2.887 | 3200 A |
| 120 kW (GB200 NVL72) | 173,2 | 3.464 | 4000 A |
| 200 kW | 288,7 | 5.774 | 6300 A |
Tablodaki standart bara kanal sistemi akım sınıfları yalnızca ön boyutlandırma örneğidir; doğrudan ürün seçimi yerine kullanılamaz. Örneğin bazı alçak gerilim sistemleri 6300 A’e kadar sınıflandırılır (örneğin Siemens SIVACON 8PS LI, 800–6300 A). Bunun üzerindeki sıra yükleri, hattı bölmek ya da dağıtımı daha yukarıdan planlamak anlamına gelir. Kablo tarafında ise aynı akımlar paralel devre demektir; yani daha fazla alan, daha fazla ağırlık, daha fazla ek noktası.
Veri Merkezi Baralarında Bakır mı, Alüminyum mu?
| Özellik | Bakır Bara | Alüminyum Bara |
|---|---|---|
| Elektriksel iletkenlik (20 °C, IACS) | ~58 MS/m (%100 IACS) | ~35 MS/m (~%61 IACS) |
| Aynı akım için gerekli kesit | Daha küçük | Daha büyük |
| Ek noktası davranışı | Standart cıvatalı ek | Oksit tabakası ve sürünme; geçiş plakası gerekir |
| Uzun vadeli I²R kaybı | Düşük | Yüksek |
| 60 kW+ raf yoğunluğu için uygunluk | Yüksek | Sınırlı |
Bakırın iletkenliği 20 °C’de yaklaşık 58 MS/m, alüminyumunki yaklaşık 35 MS/m’dir. Aynı akım ve benzer koşullar için alüminyum iletkenin kesiti genellikle daha büyük seçilir; buna karşılık ağırlık ve malzeme maliyeti avantajı sağlayabilir. Hangi malzemenin uygun olduğu raf gücüne tek başına bağlı değildir: sıcaklık artışı, bara geometrisi, bağlantı tasarımı, kayıplar, montaj alanı ve üretici verileri birlikte değerlendirilmelidir.
Bakır Bara Boyutlandırması: Nominal Akımın Ötesinde
Bir baranın sürekli taşıyabileceği akım kesite, ortam sıcaklığına, yüzey işlemine ve montaj konumuna bağlıdır. Yalnızca nominal yüke göre boyutlandırmak yeterli değildir; en az üç girdi daha vardır.
- Kısa devre dayanımı: Kısa devre anında paralel iletkenler arasındaki elektrodinamik kuvvet akımın karesiyle büyür. Baranın kesiti kadar, izolatör aralığı ve mesnet yapısı da tepe akıma (Ipk) ve kısa süreli dayanım akımına (Icw) göre doğrulanmalıdır.
- Deri etkisi: 50 Hz’de akım iletkenin yüzeyine toplanır. Kalın tek bir bar yerine aynı toplam kesiti paralel ince barlarla taşımak, alternatif akım direncini düşürür; bu nedenle yüksek akım panolarında 2–4 paralel lamel standarttır.
- Üretim toleransı: Tolerans dışı bükülmüş bir bara montajda izolatöre zorla oturtulur; zorlama, izolatörde kalıcı mekanik gerilim yaratır ve her kısa devre bu gerilimi büyütür. Üretim hassasiyeti bu yüzden performansla değil, güvenilirlikle bağlantılıdır. Konunun ölçülebilir tarafı için bara işleme makinesinde hassasiyet yazısına bakın.
Bakır Bara Kesitleri Nasıl Belirlenir?
Bakır bara kesitleri için her projeye uygulanabilecek tek bir akım tablosu yoktur. Aynı kesitteki baranın taşıyabileceği sürekli akım; iletkenin genişlik ve kalınlığına, tek veya paralel lamel kullanımına, montaj yönüne, ortam sıcaklığına, muhafazaya, hava dolaşımına ve izin verilen sıcaklık artışına göre değişir. Bara kanal sistemlerinde ise sistemin onaylı anma akımı ve üretici test verileri esas alınmalıdır.
Ön seçimde hesaplanan tasarım akımını, beklenen yük profiliyle ve sistem üreticisinin akım-sıcaklık verileriyle karşılaştırın. Ardından kısa devre dayanımını, bara mesnetlerini, bağlantı noktalarını ve gerekli azaltma katsayılarını doğrulayın. Raf başına güç değerini doğrudan bir bakır bara kesitine çevirmek güvenilir bir yöntem değildir.
Veri Merkezi Bara Sistemlerinde TS EN 61439 Uyumluluğu
Türkiye’de alçak gerilim anahtarlama ve kontrol düzenleri TS EN 61439 standardına tabidir. Bu, IEC 61439’un Türk Standartları Enstitüsü tarafından uyarlanmış ve onaylanmış versiyonudur; serinin kapsamı ve 2020 baskısındaki değişiklikler için Elektrik Mühendisleri Odası’nın Türkçe incelemesi güvenilir bir başvuru kaynağıdır. Bunun yanı sıra, AB Gümrük Birliği kapsamında Türkiye pazarına giren ekipmanlar için CE işareti zorunludur.
Belgesiz bileşenler — gerçek kalitelerinden bağımsız olarak — devreye alma gecikmelerine ve sigorta boşluklarına zemin hazırlar. Bu ayrıntıyı proje başlangıcında netleştirmek gerekir. Doğrulanmış tasarım (design verification) mantığının pano üretimine nasıl yansıdığını alçak gerilim panoları için bara işleme makinaları yazısında ele aldık.
Veri Merkezi Baralarında CNC Üretim Neden Önemli?
Cıvatalı bir ekte akım, iki bara yüzeyinin gerçekten temas ettiği noktalardan geçer. Delik ekseni kaydıkça temas alanı küçülür, temas direnci artar ve I²R kaybı o noktada yoğunlaşır: sıcak nokta, oksidasyon, daha yüksek direnç, daha sıcak nokta. Yüksek akımda bu döngü aylar içinde ek arızasına dönüşür.
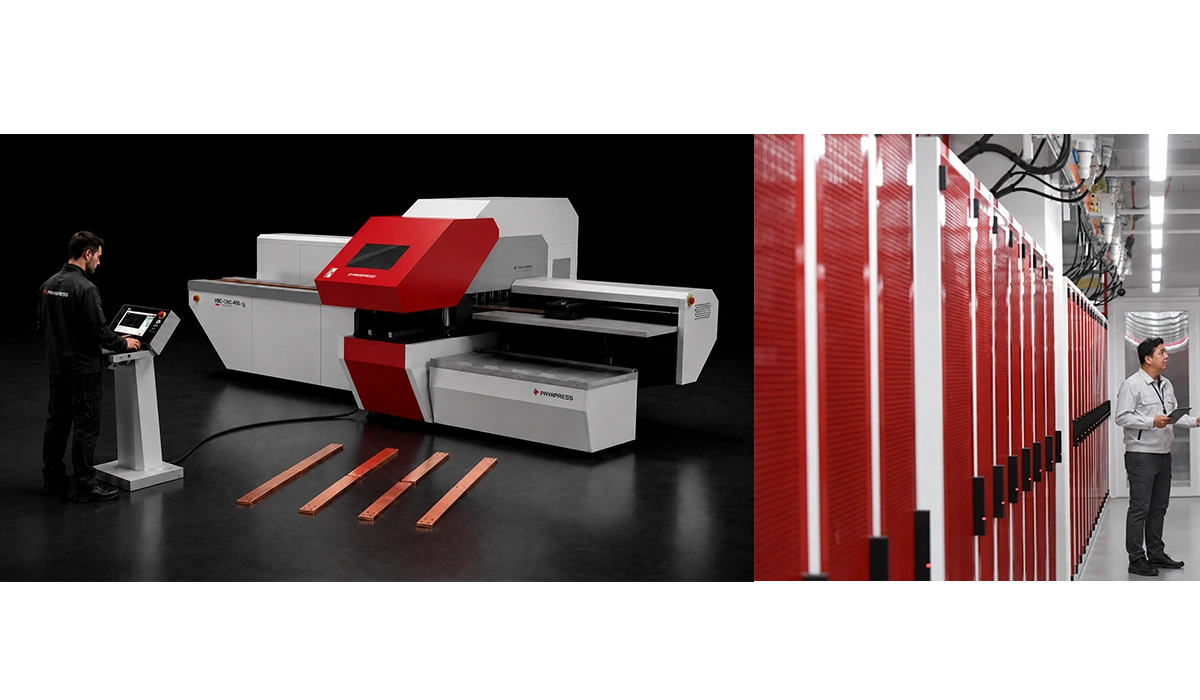
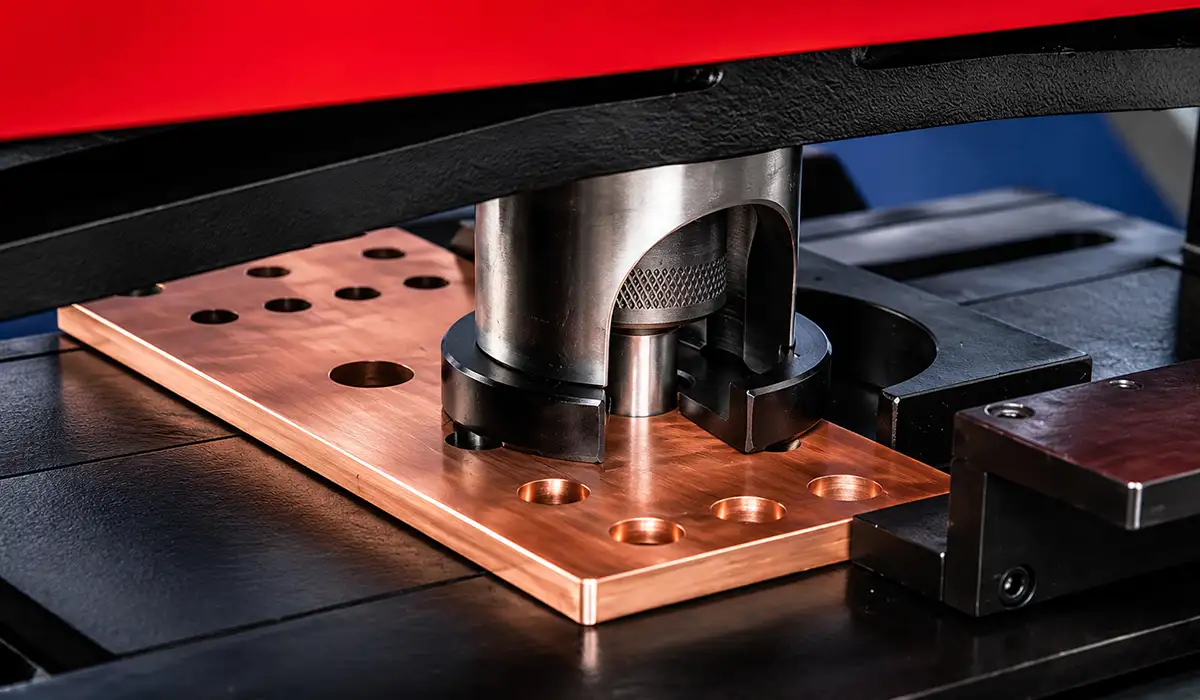
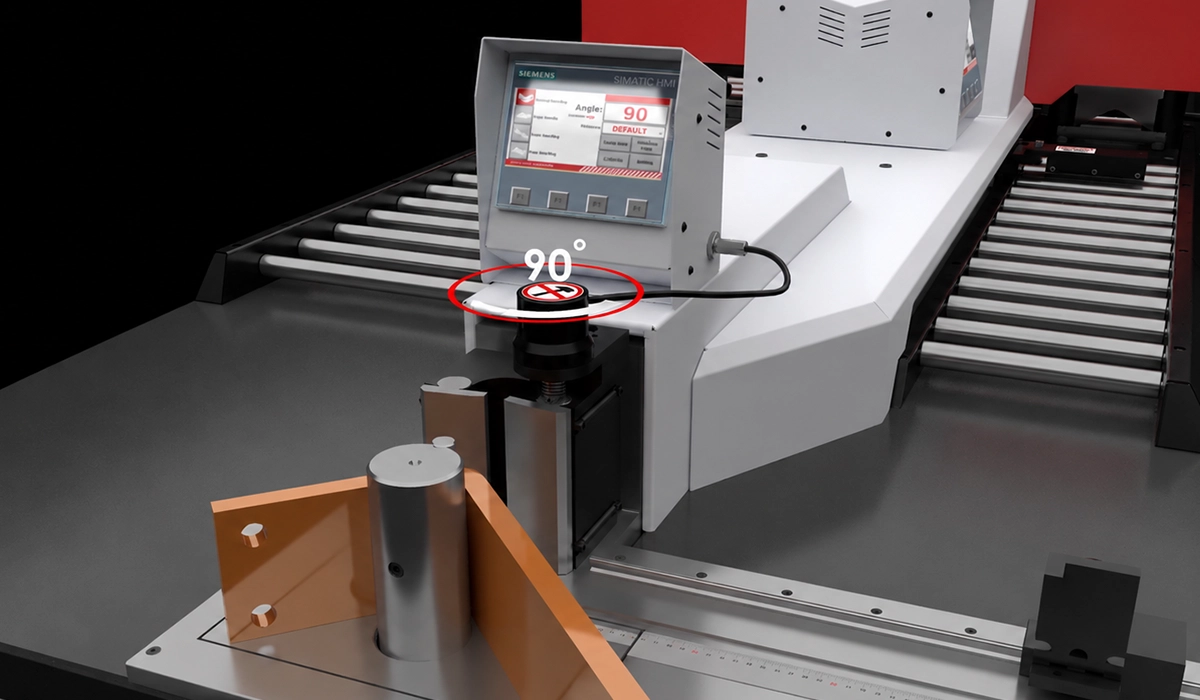
PAYAPRESS’in HBC-B160 gibi bara makineleri için belgelediği ±0,1 mm konumlama hassasiyeti (programlanabilir dayama ve lineer cetvel ile) üretici verisidir; satın alma öncesinde kendi çiziminizden üretilecek parçalarla fabrika kabul testinde (FAT) doğrulanmalıdır. Veri merkezi projelerinde tekrar eden delik desenlerini bu toleransta üretmek için CNC bara işleme makinesi sınıfı, kesme ve delmeyi tek programlanabilir platformda birleştirir.
Bara Üretiminde Fire, Tekrar İşleme ve Teslim Takvimi
CNC sistemler 2D/3D CAD çizim aktarımını destekler. Tasarım değişiklikleri doğrudan makineye iletilir; manuel yeniden programlama adımı ortadan kalkar. Hızlı ilerleyen data center inşaat takvimlerinde bu, program kaymasını önleyen kritik bir araçtır.
Aynı özellik maliyet tarafında da çalışır. Kesit büyüdükçe her yanlış delinmiş ya da kısa kesilmiş bar daha pahalıya mal olur; 3200 A sınıfı bir hattın baraları elle ölçülüp işaretlendiğinde hurda oranı projenin bütçesine sessizce yazılır. Bu kaybı ölçmek ve düşürmek için bakır bara firesini azaltma yöntemlerine bakın.
Yapay Zeka Veri Merkezi Bara Projelerinde En Sık Yapılan 5 Hata
Yapay zeka veri merkezlerinde bakır bara hataları nadiren üretim anında görülür; genellikle devreye almadan aylar sonra, tam yük altında ortaya çıkar.Yüksek kesitli baraların ölçü ve bağlantı geometrilerini tutarlı biçimde işleyebilmek için uygun kapasiteli bir Bakır Bara Makinesi seçimi de önemlidir. Her madde için hata, fiziksel mekanizma ve önleyen karar:
- Yalnızca nominal akıma göre boyutlandırma: Kısa devre kuvveti akımın karesiyle büyür; nominal yükte sorunsuz görünen bir mesnet aralığı tepe akımda izolatörü kırar. Karar: Icw ve Ipk değerlerini üretici doğrulamasıyla birlikte şartnameye yazın.
- Delik ekseni kayması: Temas alanı azalır, temas direnci artar, sıcak nokta oluşur ve oksidasyonla kendini besler. Karar: Delik konumlarını CNC dayama ile üretin, sıkma sonrası ilk tam yükte termal kamera ile tarayın.
- Geçiş plakasız bakır–alüminyum ek: İki metal arasındaki galvanik potansiyel nemli ortamda korozyonu, alüminyumun sürünmesi ise zamanla gevşemeyi getirir. Karar: Bimetal geçiş plakası ya da kalaylı yüzey; karışık ekleri bakım planına alın.
- Termal genleşmenin ihmali: Bakırın genleşme katsayısı yaklaşık 17 µm/m·K’dir; 30 m’lik bir hat 40 K ısındığında yaklaşık 20 mm uzar ve bu uzama ek noktalarına mekanik yük olarak biner. Karar: Uzun hatlarda genleşme kompansatörü ve kayar mesnet.
- Nötr iletkenini faz kesitinin yarısı seçmek: Sunucu güç kaynaklarının ürettiği üçüncü harmonik akımlar nötrde birbirini götürmez, toplanır. Karar: IEC 60364-5-52’nin harmonik hükümleri uyarınca nötrü en az faz kesitinde, gerekirse daha büyük seçin.
Bu hataların çoğu makine seçiminde başlar. Satın alma öncesi kontrol listesi için bara işleme makinesi alırken dikkat edilmesi gerekenler yazısına bakın.
Veri Merkezi Baraları İçin Hangi Makine Sınıfı Uygun?
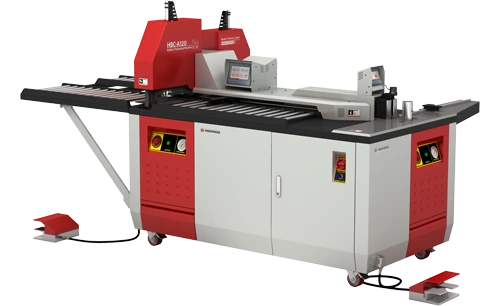
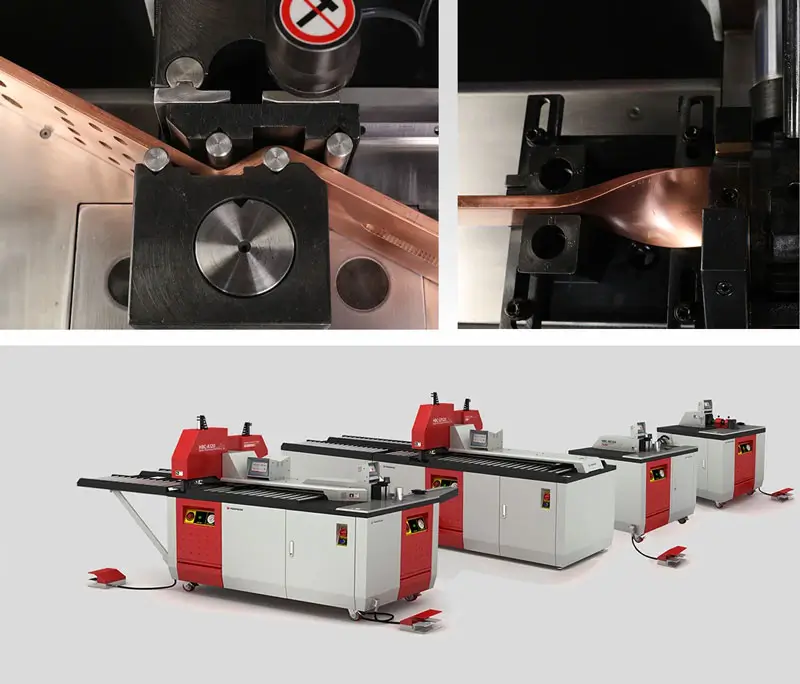
Yapay zeka veri merkezlerinde bakır bara üreten bir pano atölyesi için doğru makine sınıfı, üç girdiyle belirlenir: en büyük bara kesiti, aylık parça sayısı ve delik desenlerinin ne kadar tekrar ettiği.
| Sizin girdiniz | Uygun makine sınıfı | Neden |
|---|---|---|
| Tek seferlik proje, küçük kesit, düşük tiraj | Ekonomik hidrolik (3’ü 1 arada, sıralı) | Yatırım düşük; tekrar eden desen az olduğundan CNC’nin hız avantajı amorti olmaz |
| Sürekli pano üretimi, karma kesit, orta tiraj | Profesyonel hidrolik (bağımsız istasyonlar) | Kesme, delme ve bükme aynı anda çalışır; programlanabilir dayama seri işte tutarlılık sağlar |
| Büyük kesit (200 × 20 mm’ye kadar), yüksek tiraj, tekrar eden delik desenleri | Tam CNC kesme + delme | Çizimden makineye doğrudan aktarım; operatöre bağlı ölçüm hatası ve fire ortadan kalkar |
İlk iki sınıf arasındaki farkı, kapasite ve işletme maliyeti açısından ekonomik ve profesyonel bara makinesi karşılaştırmasında ayrıntılı ele aldık.
Yatırımı Değerlendirme
Makine yatırımını yalnızca satın alma bedeliyle ölçmek, veri merkezi projelerinde yanıltıcıdır. Hesaba fire oranı, tekrar işleme süresi, operatör saati ve teslim gecikmesinin sözleşme cezası girmelidir; bir GPU salonunun devreye alma tarihi kaydığında bara atölyesinin tasarrufu anlamını yitirir. Sınıf sınıf yatırım aralıkları için bara işleme makinesi fiyatları rehberine bakın.
Veri Merkezi Baraları İçin Bara İşleme Makinesi Seçimi
Yapay zeka veri merkezlerinde bakır bara üretmek için gereken toleransı tutturan makineleri seçerken sadece kataloğa değil, kabul testine ve referans projelere bakın. Kesme ve delmeyi tek CNC platformda birleştiren PAYAPRESS’in yerini görmek için Türkiye’de en iyi CNC bara makinesi üreticileri karşılaştırmasını inceleyin.


Bu makaleyi değerlendirin
1 ile 5 yıldız arasında bir puan seçin.
Henüz puanlama yapılmadı