



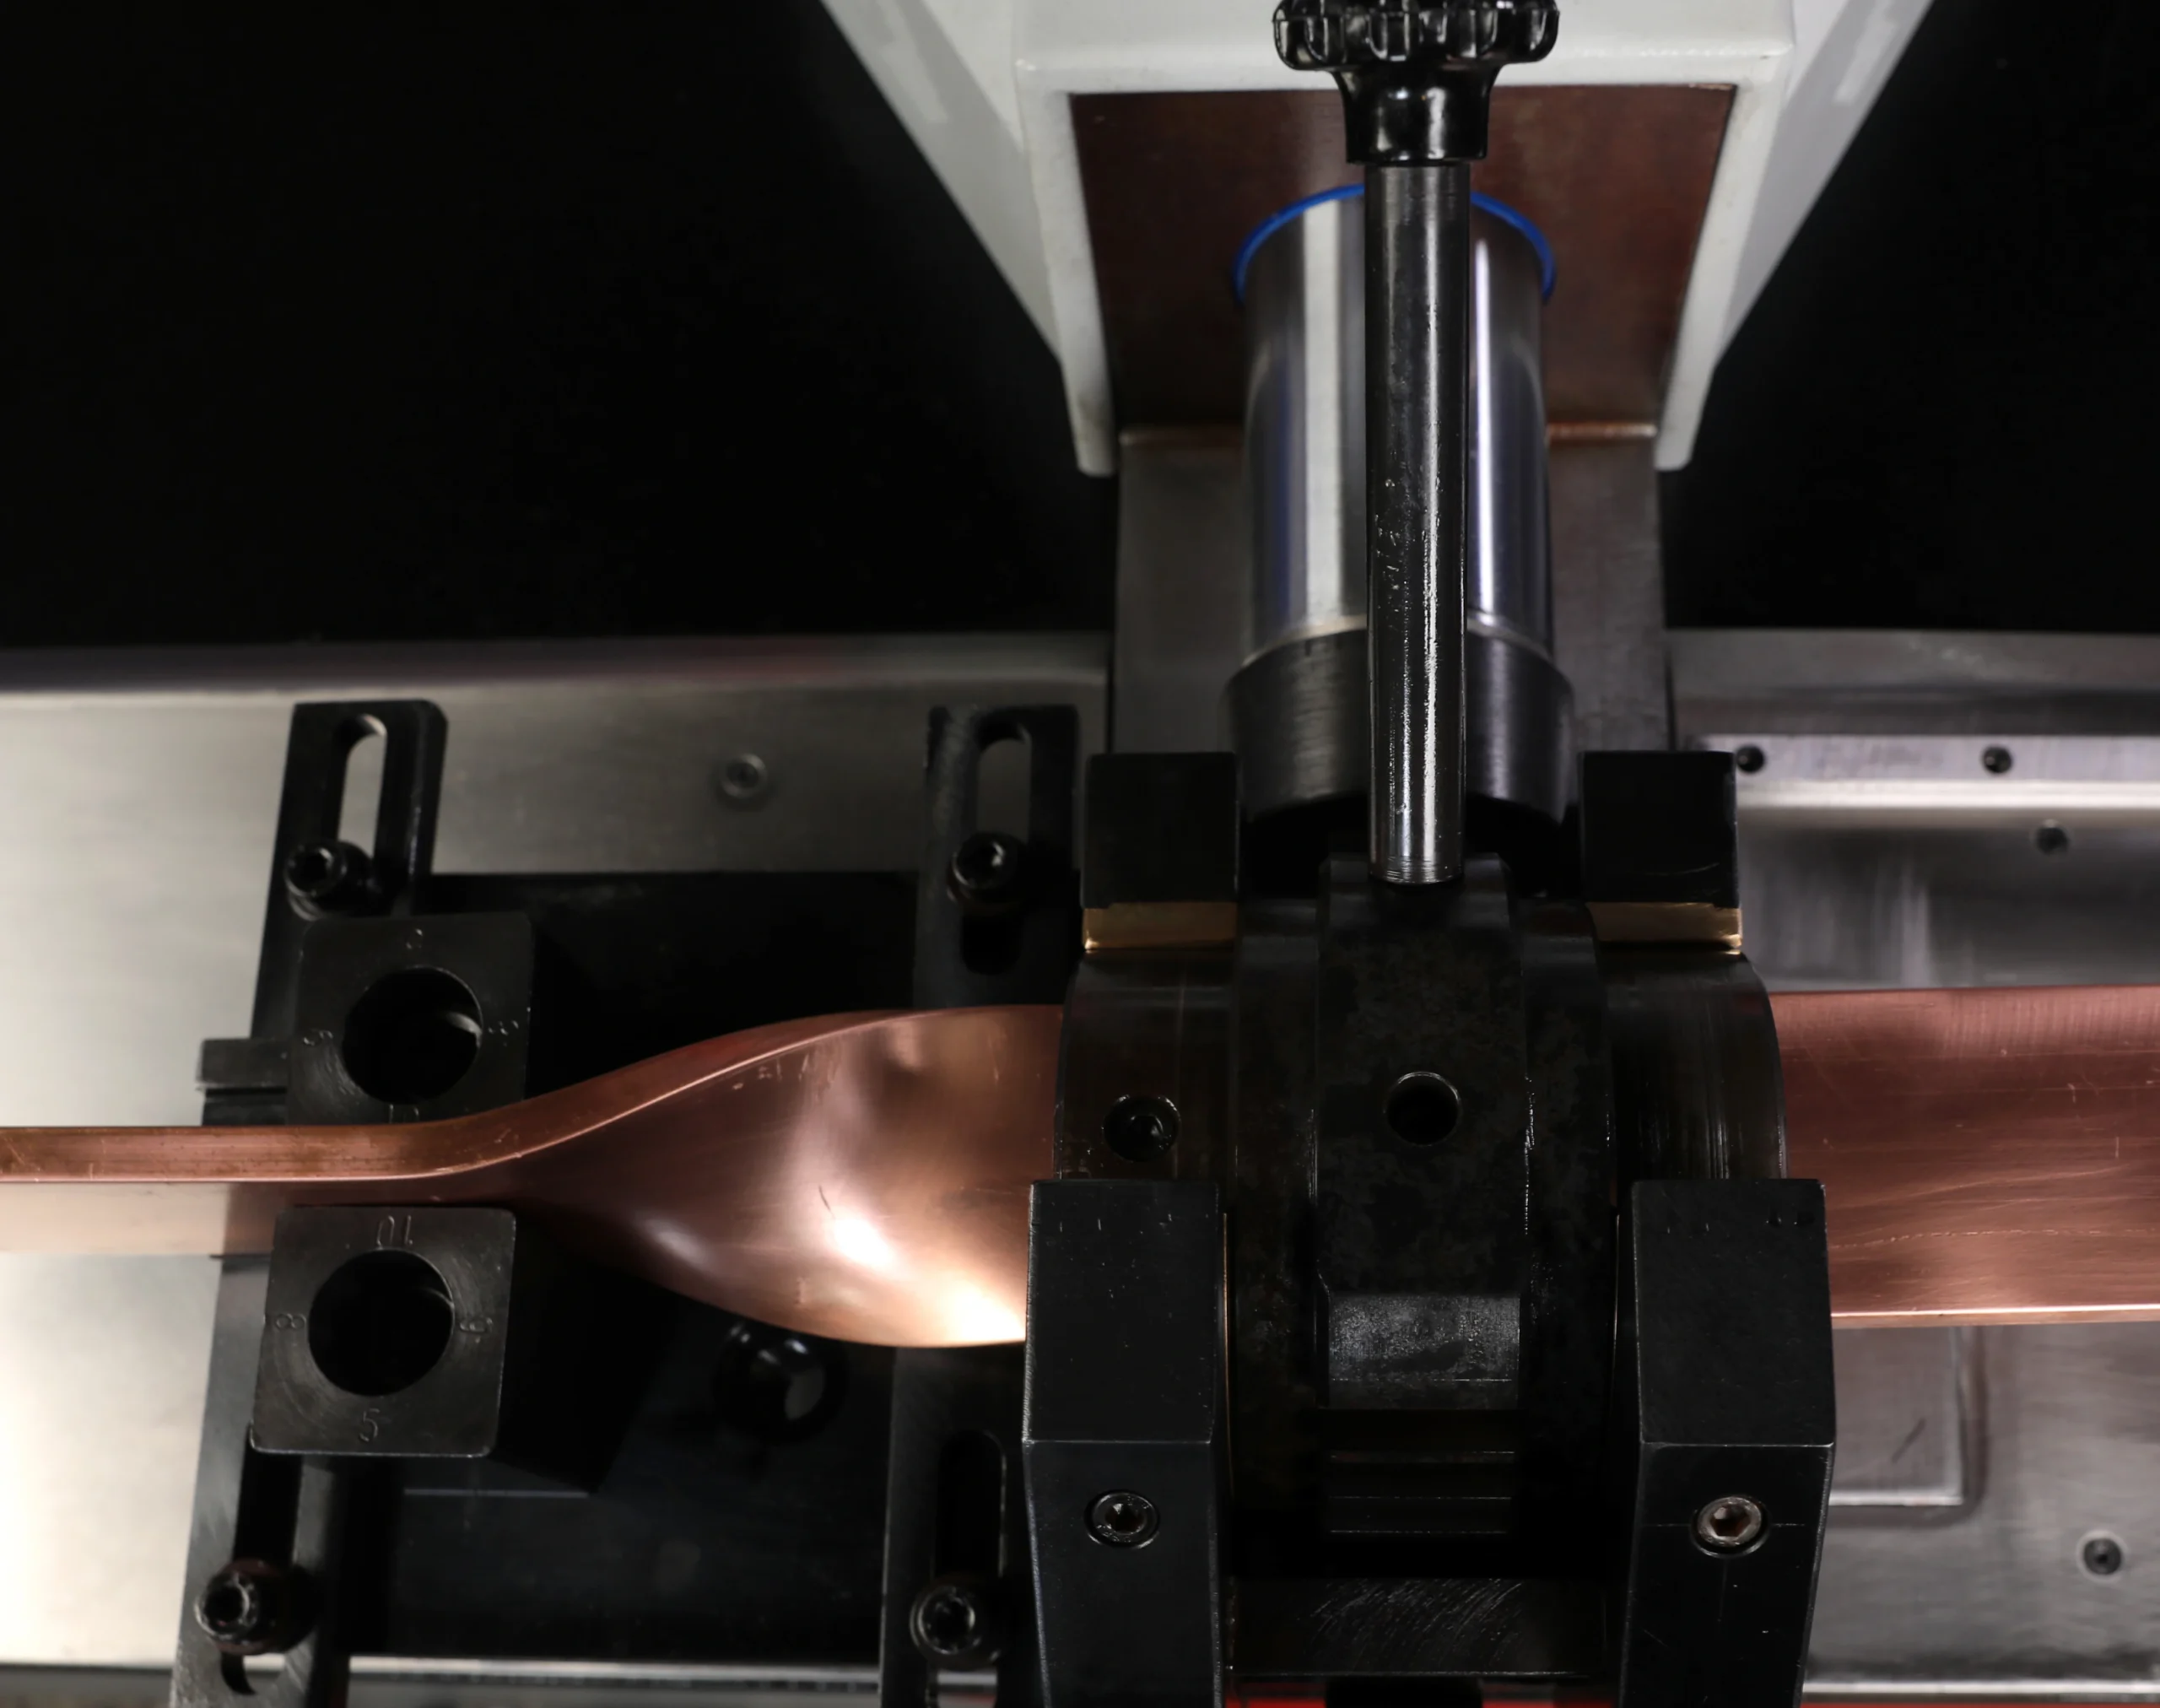
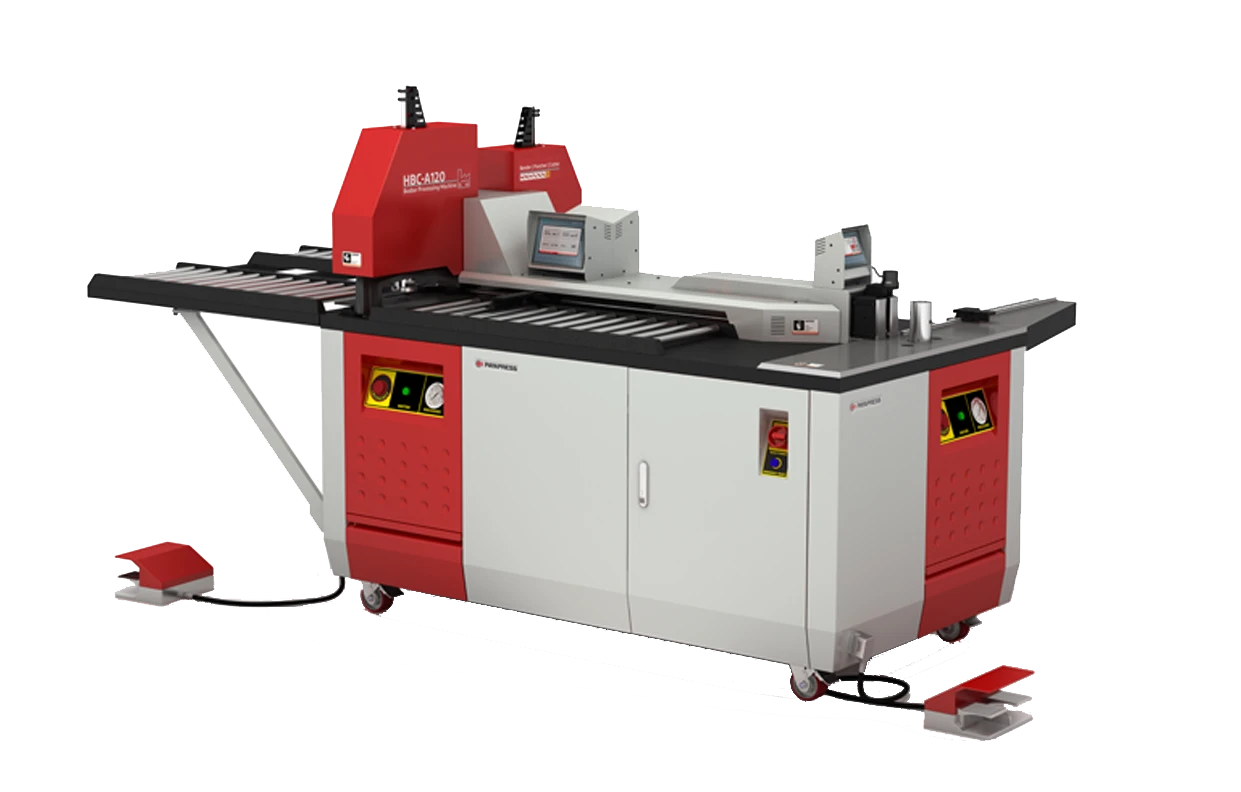
Nasıl bir bara üretim makinesi seçelim? Doğru başlangıç, en güçlü modeli aramak değil; atölyenizde hangi parçaların, hangi adetlerde ve hangi işlemlerle üretildiğini belirlemektir. Malzeme ve ölçü sınırlarını karşılayan seçenekler arasından, kesme-delme yükünü, büküm ihtiyacını ve operatör düzenini birlikte değerlendirdiğinizde uygun üretim düzeni ortaya çıkar.
PAYAPRESS bara işleme makinesi sayfasında ürün gruplarını ve teknik özelliklerini inceleyebilirsiniz. Bu rehber ise model karşılaştırmasından önceki soruya odaklanır: Sizin işiniz için kompakt bir düzen mi, üç istasyonlu bir tezgâh mı, ayrı makineler mi, yoksa otomatik kesme-delme hattı mı uygundur?
Önce kapsamı netleştirin: Ham bara üretimi mi, bara parçası hazırlama mı?
Bu yazıda bara üretim makinesi ifadesi, hazır bakır veya alüminyum yassı barayı pano montajına uygun parçaya dönüştüren ekipmanı anlatır. Metalin dökümü, haddelenmesi veya ham iletken olarak üretilmesi bu kapsamın dışındadır. Makine, elektrik projesinde belirlenmiş malzeme ve ölçülerdeki barayı işler; panonun akım taşıma veya kısa devre dayanımı tasarımının yerine geçmez.
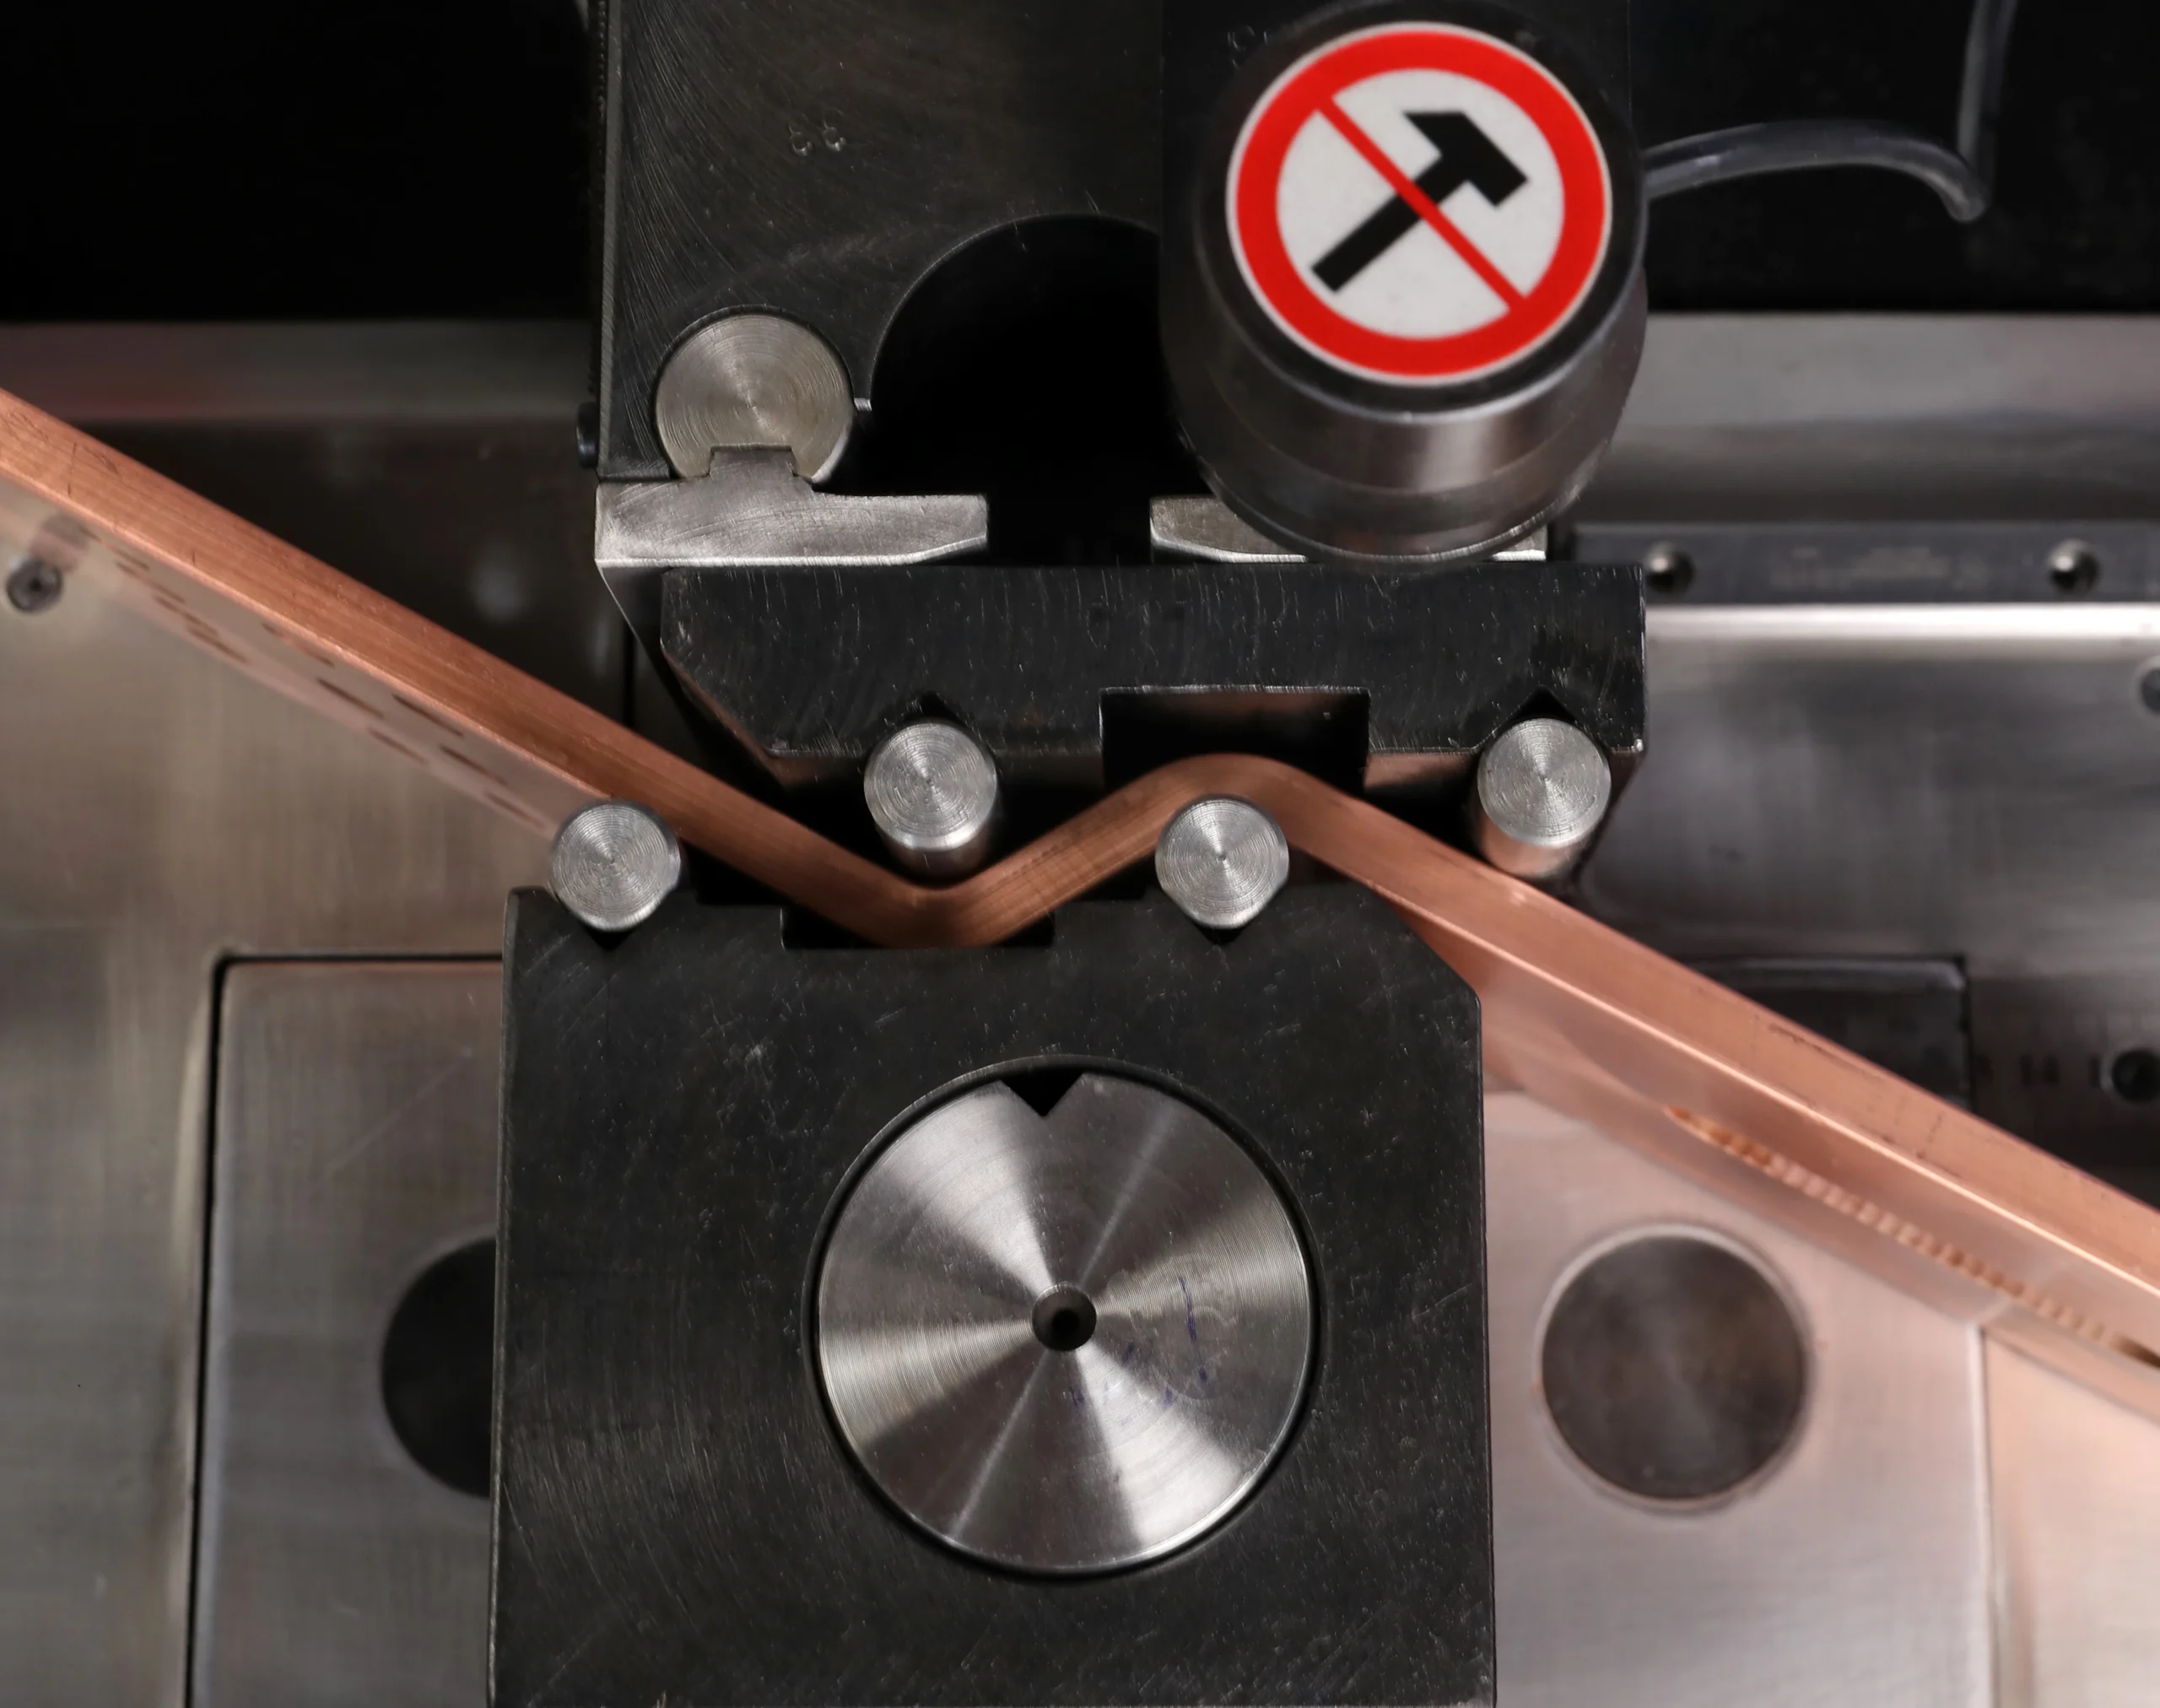
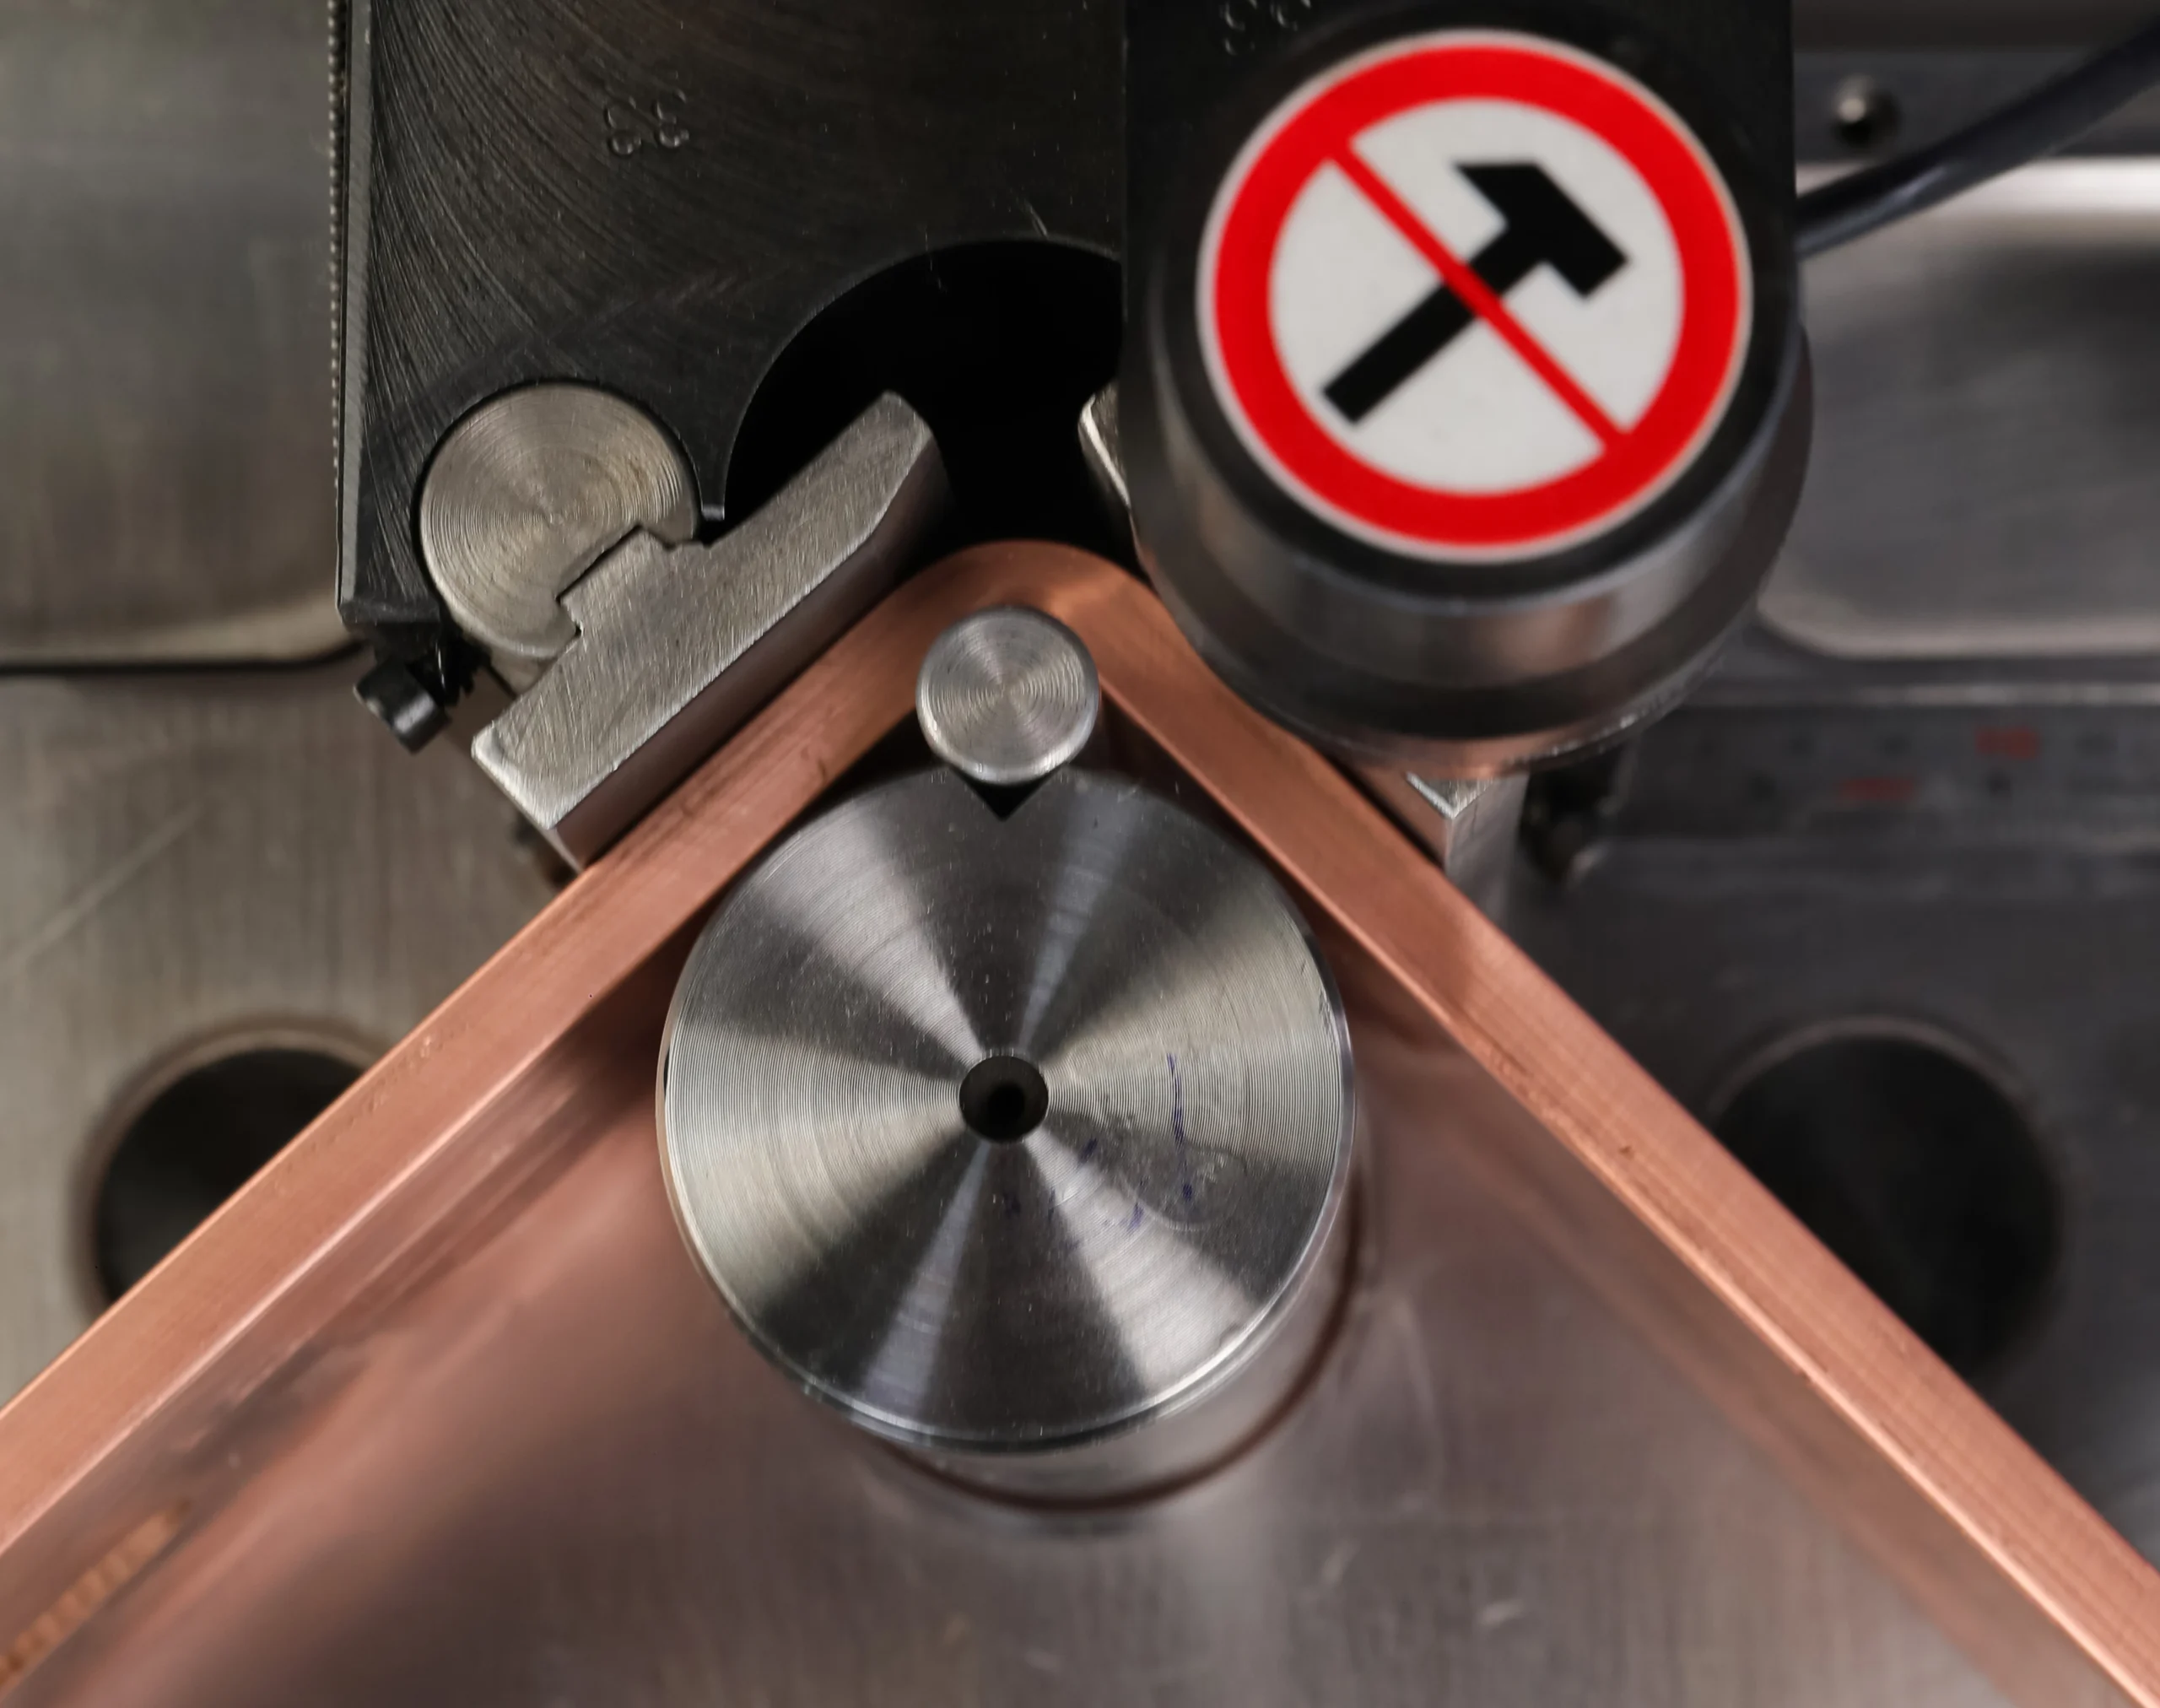
Temel işlemler kesme, zımbayla delme ve bükmedir. Kesme parçanın boyunu oluşturur. Zımba ve matris çiftiyle yapılan delme, uygun takımlarla cıvata deliği veya uzun delik açar. Bükme ise bağlantı noktalarına ulaşmak için parçanın şeklini değiştirir. İşlem sırası parçanın geometrisine ve makinenin çalışma yöntemine göre belirlenir; her parçada kesmenin ilk işlem olması gerekmez.
Hangi aşamaları kendi atölyenizde yapacağınızı belirlemek için bakır bara üretimi rehberindeki malzeme ve işleme akışını da inceleyebilirsiniz.
Atölyenizin iş profilini tek sayfada çıkarın
Son dönemde tamamladığınız, normal iş yükünüzü temsil eden projelerin çizimlerini ve parça listelerini bir araya getirin. Yalnızca en büyük siparişi esas almayın. Sık ürettiğiniz parçaları, az adetli özel işleri ve dışarıya yaptırdığınız işlemleri ayrı gruplara ayırın.
Malzemeyi, genişliği ve kalınlığı birlikte yazın
Bakır ve alüminyum için kullandığınız ölçüleri ayrı kaydedin. Yalnızca en geniş barayı değil, her işteki genişlik-kalınlık çiftini belirtin. En geniş parça ile en kalın parça farklı olabilir. Elektrik projesinde belirlenen bara kesitini başlangıç verisi olarak alın; makineye uydurmak için iletken ölçüsünü değiştirmeyin.
Kesimleri, delikleri ve bükümleri sayın
Her tipik parçada kesim sayısını, delik çaplarını, uzun delikleri ve delik konumlarını not edin. Bükümleri normal büküm, kılıcına büküm, kademe veya Z büküm ve burma olarak ayırın. Birbirine yakın bükümler, kısa bağlantı parçaları ve büküme yakın delikler ayrıca işaretlenmelidir; takım erişimi bu parçalarda belirleyici olabilir.
Parça adedinin yanına iş değişimini de ekleyin
Vardiyada gereken parça adedi tek başına yeterli değildir. Aynı çizimin kaç kez tekrarlandığını, günde kaç farklı işe geçildiğini ve kaç operatörün çalışacağını yazın. Çok sayıda farklı parçadan oluşan bir sipariş ile aynı parçanın seri üretimi, eşit adetlerde olsa bile farklı hazırlık süreleri gerektirir.
Aşağıdaki örnek kartı kendi üretiminize göre doldurun. Örnekteki ifadeler bir kapasite önerisi değildir.
| Kaydedilecek bilgi | Örnek iş profili notu |
|---|---|
| Malzeme ve ölçüler | Bakır; en sık kullanılan ve sınır oluşturan genişlik-kalınlık çiftleri ayrı listelenecek. |
| Delik yükü | Çoğu parçada uç bağlantı delikleri; bazı projelerde yoğun delik desenleri. |
| Büküm ihtiyacı | Normal ve Z büküm sık; kılıcına büküm yalnızca belirli parçalarda. |
| Parti ve iş değişimi | Küçük partiler; gün içinde farklı çizimlere geçiş. |
| Mevcut darboğaz | Ölçü alma ve delik konumlandırma sırasında bekleme. |
| Çalışma düzeni | Mevcut operatör sayısı, kullanılabilir alan ve hedef vardiya çıktısı kaydedilecek. |
Sektörünüz başlangıç için fikir verir; makine düzenini ise gerçek parça listeniz belirler. Farklı atölyelerin ihtiyaçlarını karşılaştırmak için bara makinesi kullanım alanları yazısına bakabilirsiniz.
Dört üretim düzeninden hangisi işinize uyar?
Seçenekleri burada iş akışına göre dört grupta ele alıyoruz. Bu ayrım, piyasadaki bütün makinelerin kesin olarak dört sınıfa ayrıldığı anlamına gelmez. Ayrıca hidrolik tahrik ile CNC kontrol birbirinin alternatifi değildir: CNC kontrollü bir makinenin kesme veya delme hareketi de hidrolik olabilir.
1. Kompakt üniteler ve değiştirilebilir başlıklı düzenler
Kesme, delme ve bükme için ayrı kompakt üniteler veya ortak bir güç kaynağına bağlanan değiştirilebilir başlıklar kullanılabilir. Bu düzenler az adetli parça hazırlama, bakım ve yerinde düzeltme işleri için değerlendirilebilir. Mevcut ekipmanınız bazı işlemleri zaten karşılıyorsa yalnızca eksik işlemi eklemek de mümkündür.
Her kompakt makine sahaya taşınmaya uygun değildir. Ağırlık, taşıma yöntemi, sabitleme ve elektrik beslemesi ayrıca kontrol edilmelidir. Başlık değiştirme ve parçayı yeniden yerleştirme süresi, iş hacmi büyüdüğünde bu düzenin sınırını oluşturabilir.
2. Kesme, delme ve bükmeyi birleştiren üç istasyonlu tezgâhlar
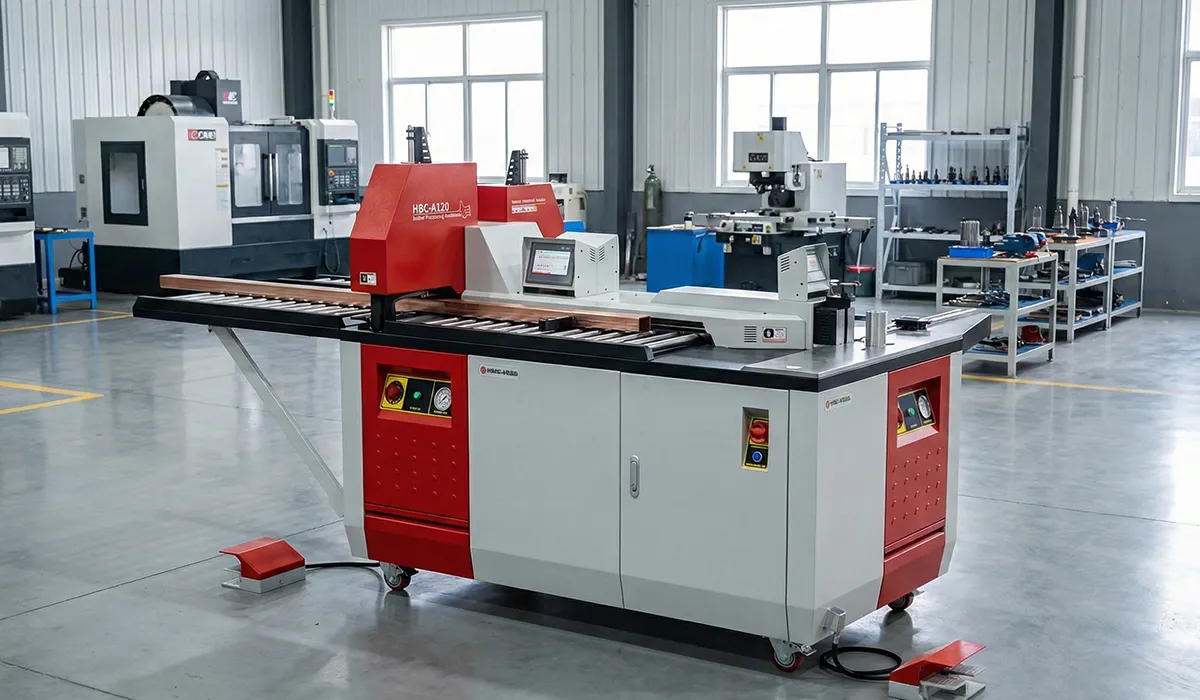
Üç işlem tek çalışma düzeninde toplanır. Değişken çizimlerle ve küçük veya orta büyüklükte partilerle çalışan pano atölyeleri için esnek bir adaydır. Ancak aynı gövdede üç istasyon bulunması, bunların mutlaka sırayla çalışacağı anlamına gelmez.
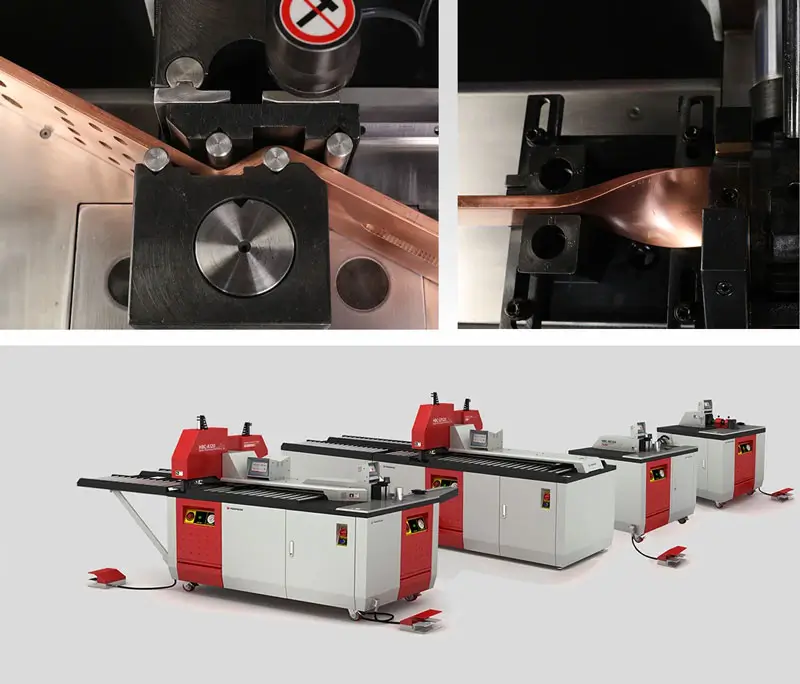
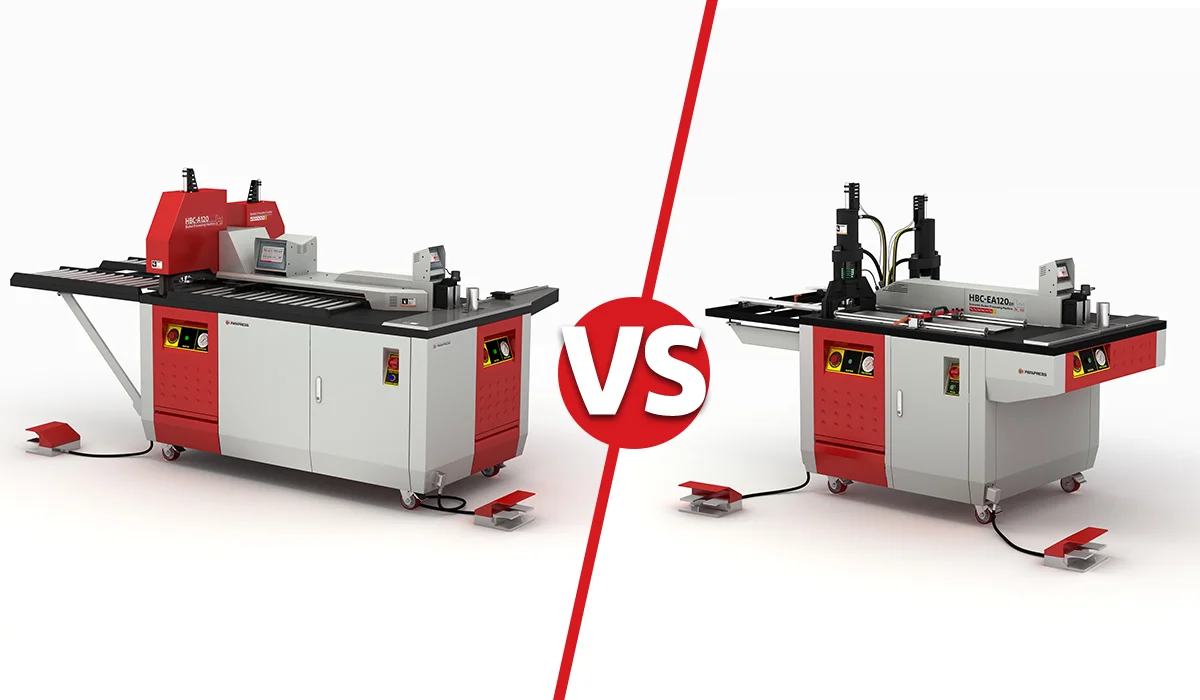
Tek güç ünitesiyle işlemleri sırayla yapan modeller ile bağımsız güç üniteleri sayesinde farklı parçalar üzerinde eş zamanlı çalışmaya izin veren modeller ayrılmalıdır. PAYAPRESS ürün grubunda HBC-B ve HBC-A serileri bu farkı gösterir. Eş zamanlı çalışmanın katkısı, yeterli operatör ve güvenli malzeme hareketi sağlandığında değerlendirilmelidir.
3. Ayrı kesme-delme ve bükme makineleri
Büküm yoğunluğu yüksekse veya mevcut tezgâhtaki bekleme bükme istasyonunda oluşuyorsa işlemleri ayırmak uygun olabilir. Bir parti şekillendirilirken diğerinin kesme ve delme hazırlığı yürütülebilir. Bunun karşılığında ek alan, taşıma düzeni ve operatör planı gerekir.
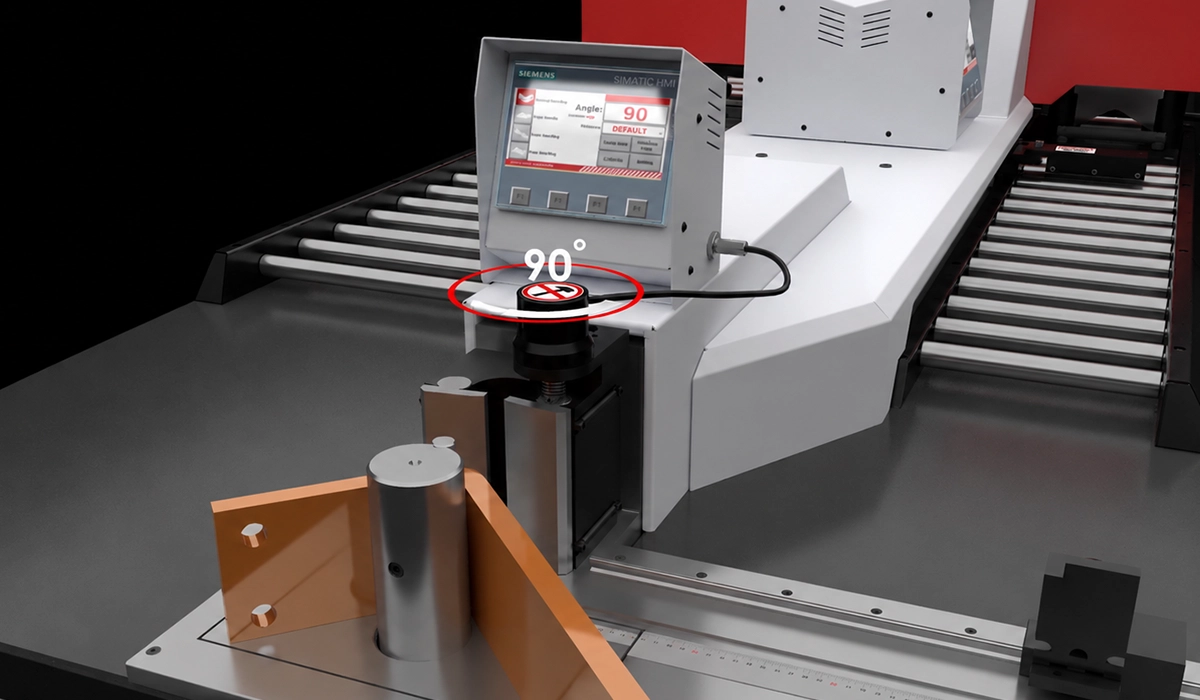
Ayrı bir Bara Bükme Makinesi değerlendirirken yalnızca en büyük açıya bakmayın. Çiziminizdeki büküm tiplerinin, bükümler arası mesafelerin ve parça dönüşlerinin uygun takımlarla yapılabildiğini doğrulayın. Kılıcına büküm veya burma, her makinede standart donanım olarak bulunmayabilir.
4. Program kontrollü kesme-delme hattı
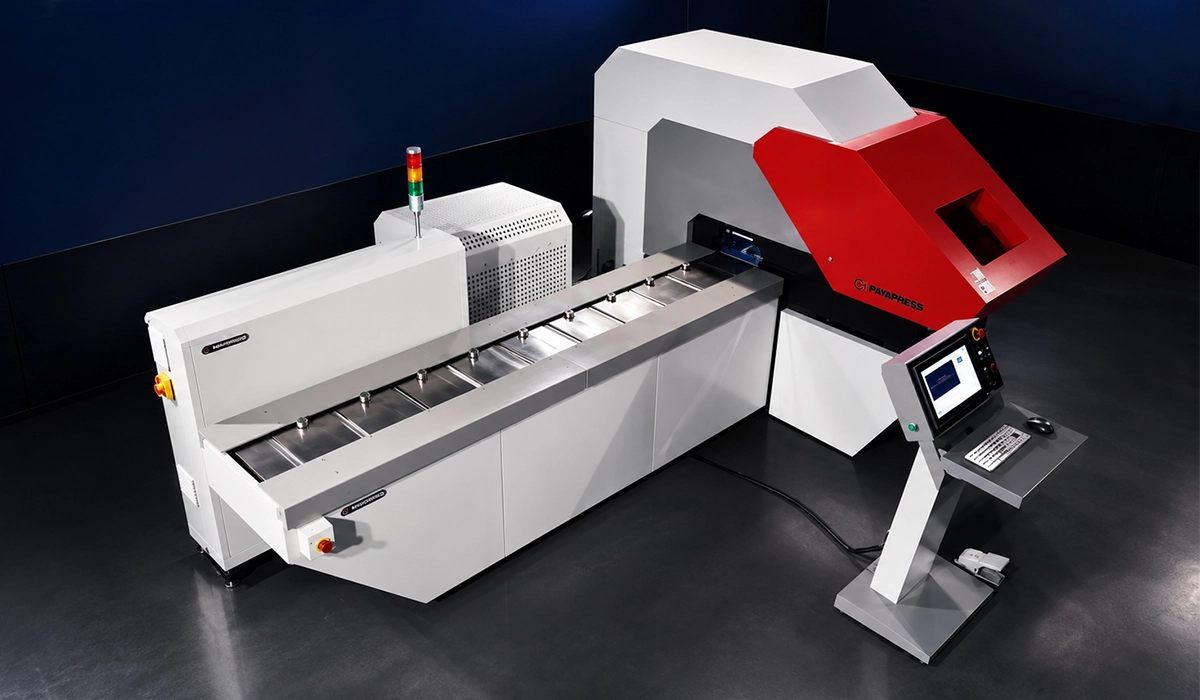
Elle ölçme ve delik konumlandırma toplam sürenin büyük kısmını oluşturuyorsa otomatik konumlandırma öne çıkar. Tekrarlayan parçalar bu düzeni destekler; fakat CNC yalnızca aynı parçanın yüksek adetli üretimine yönelik değildir. Değişken çizimli işlerde de program hazırlama, veri aktarımı ve takım düzeni yeterince verimliyse uygun olabilir.
Bir cnc bara makinesi için karar verirken programlama ve yükleme süresini de karşılaştırmaya katın. Kesme-delme hattının bükmeyi de yaptığı varsayılmamalıdır; bükümlü parçalar için sonraki istasyon ayrıca planlanır.
Başlangıç yatırımı ile çalışma düzeni arasındaki farkı ayrıntılandırmak için Ekonomik ve profesyonel bara makinesi karşılaştırmasını inceleyebilirsiniz.
İş profiline göre nasıl bir bara üretim makinesi seçelim?
İş kartınızı aşağıdaki tabloyla eşleştirin. Bu tablo elektriksel bara kesiti seçimi için değil, bara parçasını hazırlayacak üretim düzenini belirlemek içindir. Öneriler birer başlangıç adayıdır; nihai seçim kapasite ve örnek parça denemesiyle doğrulanır.
| İş profili | İlk değerlendirilecek düzen | Kararı belirleyen kontrol |
|---|---|---|
| Bakım, saha ve seyrek parça hazırlama | Kompakt üniteler veya değiştirilebilir başlıklı sistem | Taşınabilirlik, besleme ve gerekli bütün işlemlerin karşılanması |
| Değişken projeler, küçük partiler, dengeli işlem yükü | Üç istasyonlu tezgâh | İş değişim süresi ve sırayla ya da eş zamanlı çalışma ihtiyacı |
| Yoğun büküm ve istasyon önünde biriken parçalar | Ayrı kesme-delme ve bükme makineleri | Büküm geometrisi, takım erişimi ve istasyonlar arası taşıma |
| Yoğun delik desenleri, uzun konumlandırma süresi | Program kontrollü kesme-delme hattı | Programlama, takım değişimi ve yükleme dahil toplam parti süresi |
| Hem saha işi hem düzenli pano üretimi | Ana atölye makinesi ve yardımcı kompakt üniteler | İşlerin birbirini bekletmeden yürütülmesi |
Müşterinizin faaliyet alanı tek başına belirli bir otomasyon seviyesini zorunlu kılmaz. Örneğin veri merkezi panolarında da seçim; bağlantı geometrileri, kabul toleransları ve sipariş hacmi üzerinden yapılmalıdır. Uygulama bağlamını yapay zeka veri merkezlerinde bakır bara yazısında inceleyebilirsiniz.
Kapasiteyi ve ölçü tutarlılığını aynı parçayla doğrulayın
Makine ailesini seçmeden önce malzeme ve ölçü bakımından uygun olmayan seçenekleri eleyin. Model aşamasında ise bu kontrolü işlem bazında ayrıntılandırın. Kesme kapasitesi, delme sınırları ve farklı büküm tiplerinin kapasitesi aynı olmak zorunda değildir. Bir katalogdaki genişlik ve kalınlık değerlerini, her işlemde birlikte geçerli kabul etmeyin.
Üreticiye en büyük parçanızın yanında en zor geometrili parçanızı da gönderin. Delik çapı ve biçimi, kenara uzaklık, minimum tutulabilir parça boyu, büküm yarıçapı ve takım erişimi çizim üzerinde kontrol edilmelidir. Maksimum genişliği karşılayan bir makine, kısa ve çok bükümlü parçanızı yine de işleyemeyebilir.
Kabul ölçütlerini çizime göre belirleyin: kesim boyu, delik merkezleri, büküm açısı ve nihai bağlantı konumu. Tek bir iyi numune yerine aynı ayarla üretilen birkaç parçayı karşılaştırın. Bakır veya alüminyumun malzeme durumu, takım seçimi ve büküm sonrası geri esneme de sonuç üzerinde etkili olabilir.
Makinenin bir ölçüye ulaşması ile o ölçüyü tekrar tekrar koruması arasındaki farkı bara işleme makinesinde hassasiyet rehberi açıklar.
Üretim hızını strok süresiyle değil, tamamlanan partiyle ölçün
İki adayın karşılaştırmasında aynı malzemeyi, çizimleri ve parti adedini kullanın. Ölçü alma veya program hazırlama, takım değiştirme, yükleme, işleme, istasyonlar arası taşıma ve kontrol sürelerini kaydedin. Karşılaştırılacak çıktı, yalnızca açılan delik sayısı değil, kabul edilen tamamlanmış parçaların sayısıdır.
Böylece darboğaz görünür olur. Delme hızlandığında bükme önünde kuyruk oluşuyorsa yalnızca daha hızlı delme ekipmanı almak toplam çıktıyı beklediğiniz kadar artırmayabilir. Benzer şekilde, bağımsız istasyonların bulunması da tek operatörle otomatik olarak paralel üretim sağlayacağı anlamına gelmez.
Denemede hatalı parçaları ve yeniden işlemeyi de kaydedin. Malzeme kaybının nerede oluştuğunu anlamak için bakır bara firesini azaltmaya yönelik rehberden yararlanabilirsiniz.
Yatırımı tek seferde mi, kademeli mi yapmalısınız?
Nasıl bir bara üretim makinesi seçelim sorusunun yatırım tarafındaki cevabı, bugünkü iş yükünüzün ne kadar istikrarlı olduğuna bağlıdır. Düzenli ve ölçülmüş bir talebiniz varsa bütün üretim düzenini birlikte kurmak değerlendirilebilir. İş türleri henüz değişiyorsa, mevcut darboğazı karşılayan bir başlangıç ve sonraki aşama için açık bir plan daha uygun olabilir.
Örneğin üç istasyonlu bir tezgâhla başlayan atölye, ölçülen bükme yükü arttığında ayrı bir şekillendirme istasyonu ekleyebilir. Daha sonra kesme-delme otomatikleştirilirse mevcut tezgâh kısa partiler ve özel parçalar için kullanılabilir. Bu sıra her işletme için zorunlu değildir; eklenecek makineyi üretim kayıtları belirlemelidir.
Teklifleri aynı kapsamda karşılaştırın. Makine bedeline gerekli zımba ve matrisleri, bükme takımlarını, besleme desteklerini, kurulum ve eğitimi ekleyin. Nakliye, bakım, yedek parça ve operatör ihtiyacını da hesaba katın. Evrensel bir günlük adet sınırı veya her atölyeye uyan sabit bir geri ödeme süresi yoktur.
Maliyet kalemlerini ayrı değerlendirmek için bara işleme makinesi fiyatları rehberini kullanabilirsiniz; satın alma bütçesini güncel ve kapsamı açık bir teklifle oluşturun.
Makine ailesi belli olduğunda model seçimini tamamlayın
Aile seçimi ilk elemedir; örnek parça denemesi farklı bir düzene ihtiyaç olduğunu gösterebilir. Bu nedenle üreticiye yalnızca bir model adı göndermek yerine iş profili kartınızı, çizim revizyonlarını ve hedef üretim miktarını iletin.
Son aşamada makinenin ve uzun baraların ihtiyaç duyduğu çalışma alanını, elektrik beslemesini, malzeme desteklerini, operatör eğitimini ve bakım erişimini doğrulayın. Güvenlik donanımları ile üreticinin kullanım talimatları da teklif kapsamıyla birlikte değerlendirilmelidir.
Aile kararından sonraki teknik ve ticari kontroller için bara işleme makinesi alırken dikkat edilmesi gerekenler listesini inceleyebilirsiniz.

Üreticileri aynı iş profiliyle karşılaştırın
Her aday üreticiye aynı çizimleri, malzeme bilgilerini, parti büyüklüğünü ve kabul ölçütlerini gönderin. Hangi işlemin hangi istasyonda yapılacağını, hangi takımların gerekli olduğunu ve hangi işlerin ek ekipman gerektirdiğini açıklamasını isteyin. Farklı malzemelerle veya farklı parça sayılarıyla yapılan gösteriler doğrudan karşılaştırılamaz.
Numune sonuçlarının yanında teklif kapsamını, eğitim planını, servis erişimini ve yedek parça tedarikini değerlendirin. Yerel destek verileceği belirtiliyorsa hizmeti kimin sağlayacağını ve hangi işleri kapsadığını yazılı olarak netleştirin. Üretici seçimi, kendi parçanızı nasıl üreteceğinize verilen somut cevapla tamamlanmalıdır.
Aday araştırmasına başlamak için Türkiye’de En İyi CNC Bara Makinesi Üreticileri rehberine bakabilirsiniz. Son kararınızı listedeki sıraya göre değil, aynı iş profilinde doğrulanan sonuçlara göre verin.


Bu makaleyi değerlendirin
1 ile 5 yıldız arasında bir puan seçin.
Henüz puanlama yapılmadı