


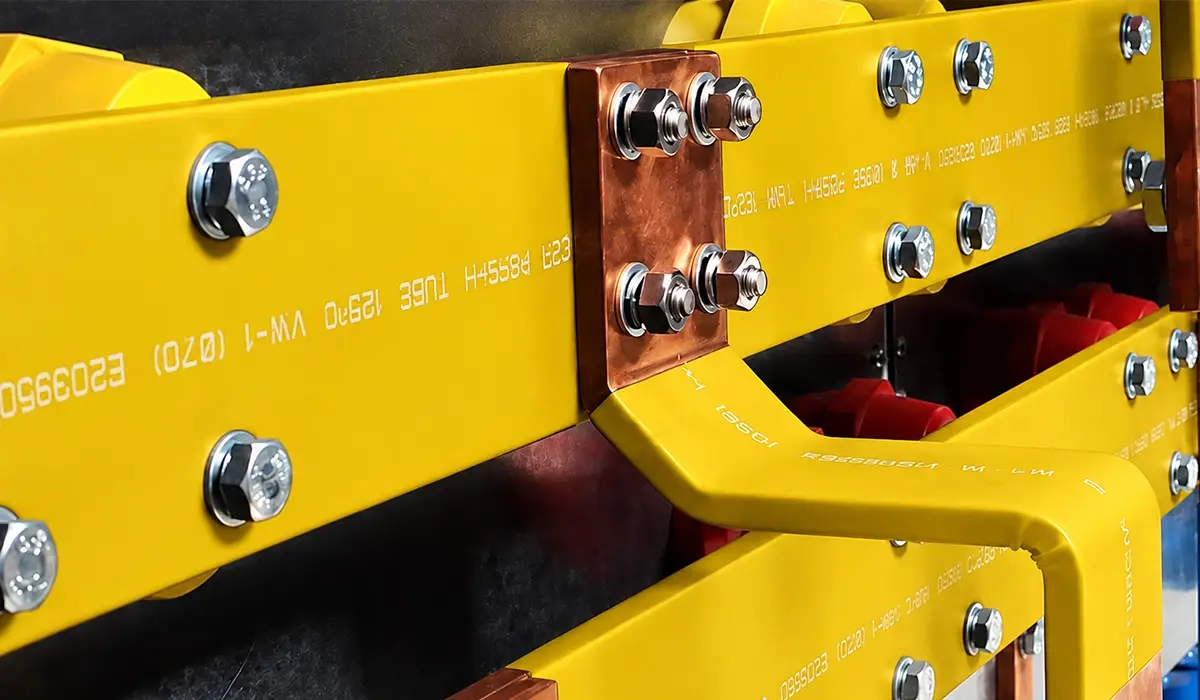

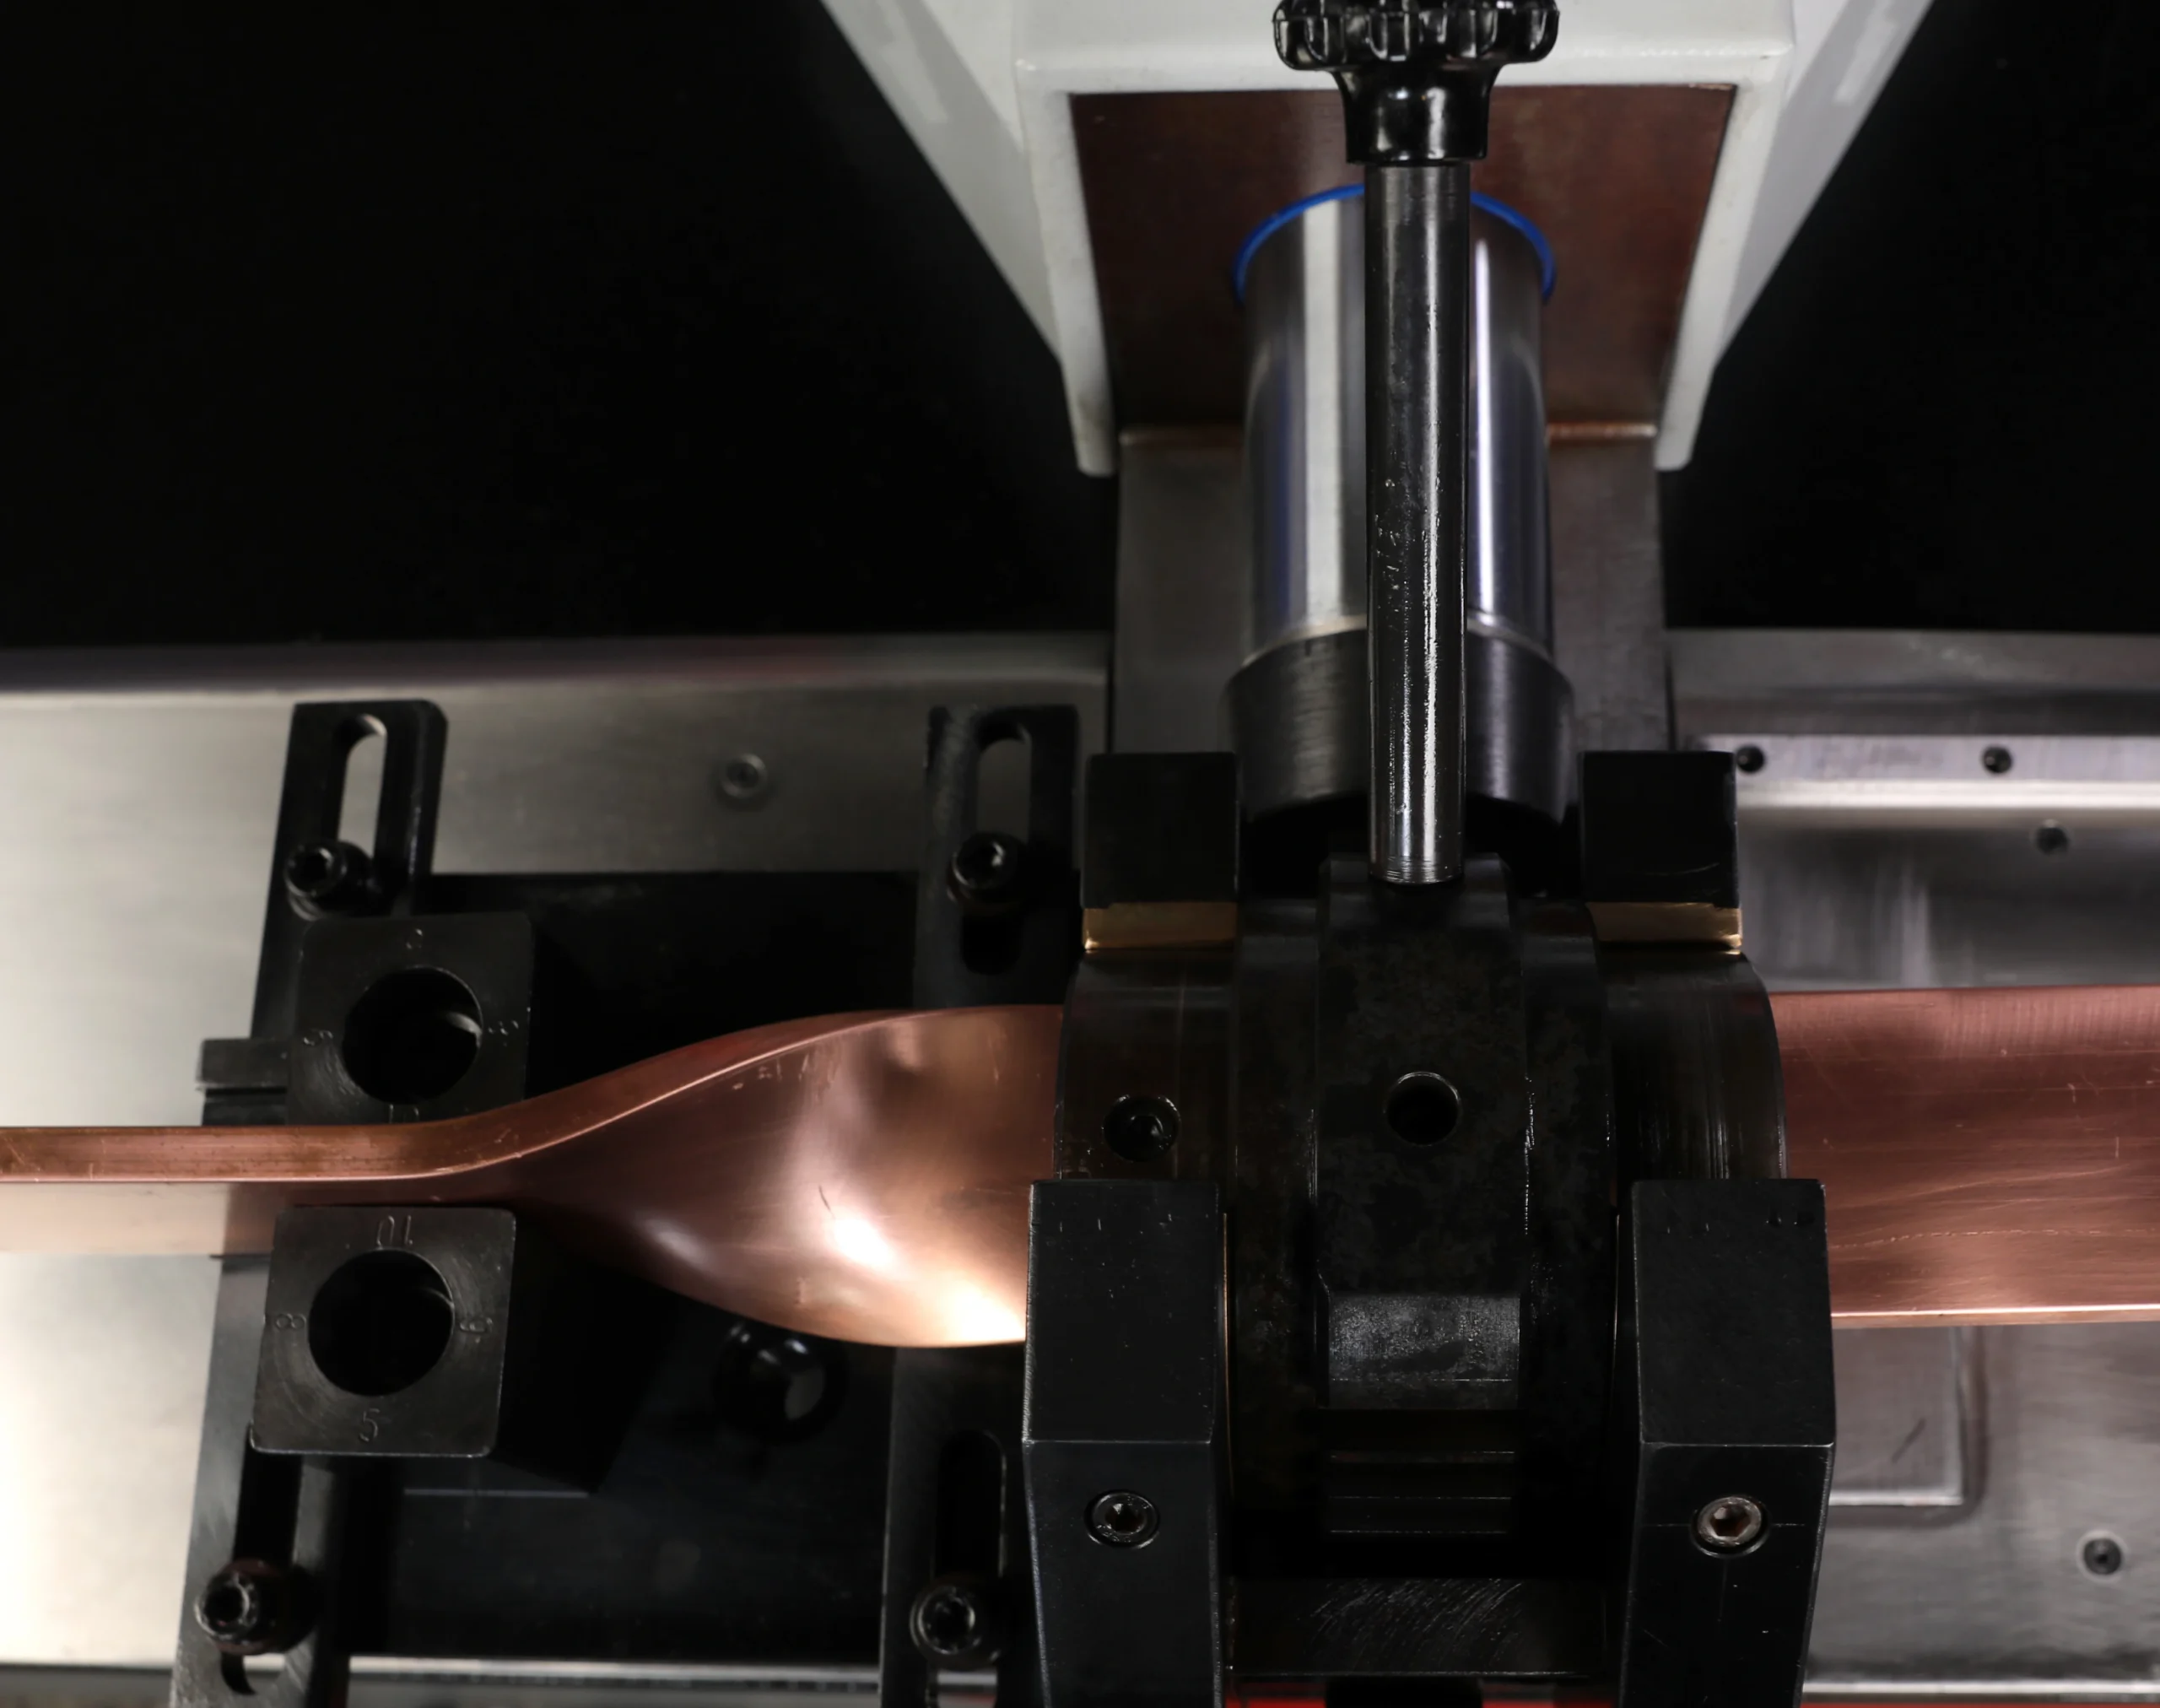
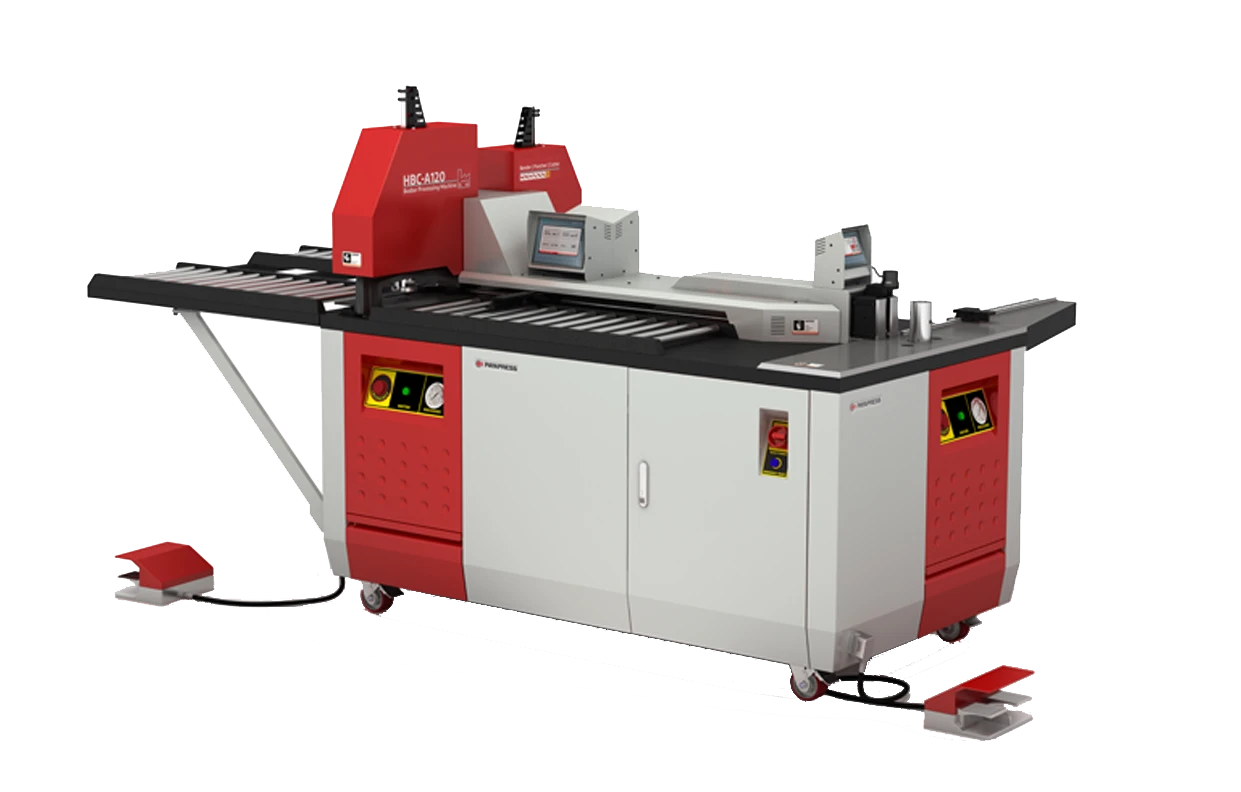
Bara bağlantı delikleri, cıvatalı eklerde parçaların hizalanmasını ve bağlantı elemanlarının doğru oturmasını etkiler. Delik çapı, konumu ve kenar kalitesi teknik resme uygun olmalıdır. Çapaklı, tolerans dışı veya deforme delikler; pulun desteğini, bara yüzeylerinin temasını ve bağlantının elektriksel performansını bozabilir.
Delikler çoğunlukla kesme ve bükme işlemleriyle birlikte bir bara işleme makinesi üzerinde hazırlanır. Ancak düzgün bir delik, tek başına güvenilir bağlantı anlamına gelmez: yüzey hazırlığı, cıvata ön yükü, pul seçimi ve montaj yöntemi de birlikte değerlendirilmelidir.
Bu rehber, delik kalitesinin bağlantıya etkisine ve montaj öncesi kontrollere odaklanır. Üretim yönteminizi belirleme aşamasındaysanız önce Nasıl bir bara üretim makinesi seçelim rehberindeki makine türlerini karşılaştırabilirsiniz.
Dinleyerek devam etmek ister misiniz? Aşağıdaki ses kaydını oynatmanız yeterli.
Bara bağlantı delikleri ne işe yarar?
Bir bağlantı deliği, cıvatanın geçmesini ve eşleşen baraların doğru konumda birleştirilmesini sağlar. Sıkma kuvveti cıvata başı ve somundan, tasarımda belirtilen pullar üzerinden baralara aktarılır. Deliğin çevresinde kalan malzeme, bu yükü taşıyan yüzeyin bir parçasıdır.
Deliklerin etkisi mekanik hizalamayla sınırlı değildir. İletken üzerinde açılan her delik malzeme kaldırır ve akımın yerel dağılımını değiştirir. Bu nedenle delik sayısı ve yerleşimi yalnızca montaj kolaylığına göre belirlenmemelidir.
Delik açmayı kesme, bükme ve yüzey hazırlığıyla birlikte ele almak için bakır bara üretimi rehberindeki işlem sırasını inceleyebilirsiniz.
Bara bağlantı deliklerinin çapı ve konumu nasıl belirlenir?
Delik ölçüsü; seçilen cıvatanın anma çapı, gerekli montaj boşluğu, bara kesiti, bindirme düzeni ve pul boyutlarıyla birlikte belirlenir. Cıvatanın anma çapı ile geçiş deliğinin çapı aynı kavram değildir. Onaylı çizimdeki boşluk, cıvatanın montaj sırasında zorlanmadan geçmesine imkân vermelidir.
Dikdörtgen kesitli baralarda delikler ve cıvatalı bağlantılar için DIN 43673-1 ilgili referanslardan biridir. Ancak standardın adını bilmek, her projeye aynı delik çapını uygulamak anlamına gelmez. Üretimde esas alınacak ölçüler ve toleranslar, projenin teknik resmi ve uygulanacak şartnameyle netleştirilmelidir.
- Çap ve tolerans: Bitmiş deliğin izin verilen en küçük ve en büyük ölçüsünü belirtin.
- Delik merkezleri: Uçtan ve kenardan uzaklıkları aynı referans sistemine göre tanımlayın.
- Delikler arası mesafe: Çok cıvatalı eklerde merkezler arası ölçüleri ve eşleşme koşullarını kontrol edin.
- Kenar mesafesi: Pulun oturma alanını ve delik çevresinde kalan malzemeyi değerlendirin.
- Büküme yakınlık: Deliğin bükümden etkilenip etkilenmeyeceğini ve takım erişimini inceleyin.
Çizimde bulunmayan bir boşluğu atölyede tahmin etmek yerine tasarım sorumlusuyla netleştirin. Tek parçanın ölçüsünü tutturmak kadar aynı sonucu seri boyunca korumak da önemlidir; bu ayrım bara işleme makinesinde hassasiyet konusunda belirleyicidir.
Cıvatalı bara ekinde temas basıncı neden önemlidir?
Üst üste gelen iki bakır yüzeyin görünen bindirme alanı ile elektriksel olarak temas eden gerçek alanı aynı değildir. Akım, yüzeylerde birbirine temas eden küçük bölgelerden geçer. Yeterli sıkma kuvveti bu bölgelerdeki teması iyileştirir; düşük veya dengesiz basınç ise ek direncini artırabilir.
Basıncın bütün bindirme alanında tam olarak eşit olması beklenmez. Amaç, bağlantı tasarımının gerektirdiği yeterli ve kararlı temas koşullarını sağlamaktır. Cıvata sayısı, yerleşim, bara kalınlığı, yüzey durumu ve pul geometrisi birlikte etkilidir. Daha fazla sıkmak her zaman daha iyi değildir; aşırı yük malzemede kalıcı deformasyona veya bağlantı elemanlarında hasara yol açabilir.
Sıkma torku da doğrudan ön yük ölçümü değildir. Dişlerin yağlanması, kaplama ve sürtünme koşulları sonucu değiştirir. Otomobil şasi montajlarını ele alan araştırma, cıvatalı bağlantılar için tork limitlerinin uygulamaya göre belirlenmesini inceler; bu çalışmadaki değerler bara eklerine doğrudan aktarılmamalıdır.
Hatalı delik bağlantıda nasıl ısınmaya yol açabilir?
Delik hatası, oturma veya hizalamayı bozduğunda temas koşulları olumsuz etkilenebilir. Aynı akımda ek direncinin yükselmesi, P = I²R ilişkisine göre daha fazla ısı oluşması demektir. Yetersiz ön yük, yüzey kirliliği ve yanlış bağlantı elemanı seçimi de benzer bir sonuç doğurabilir; sıcak bir ekin nedeni yalnızca delik değildir.
Isıl döngüler, oturma ve malzemelerdeki kalıcı deformasyon sıkma kuvvetini değiştirebilir. Bu süreç bazı bağlantılarda direncin ve sıcaklığın daha da yükselmesine neden olabilir. Ancak her çapak veya ölçü sapmasının mutlaka aynı sürede arızaya dönüşeceği söylenemez.
Devreye alma ve bakım sırasında şüpheli bir ek değerlendirilirken yük, ortam sıcaklığı ve karşılaştırılabilir bağlantılar dikkate alınmalıdır. Enerjili bağlantıya müdahale edilmemeli; düzeltme ve yeniden sıkma, yetkili personel tarafından güvenli çalışma koşullarında ve üretici talimatına göre yapılmalıdır.
Yüksek akımlı dağıtım uygulamalarında bu kontroller daha da önem kazanır. Uygulamanın güç dağıtımı bağlamını görmek için yapay zeka veri merkezlerinde bakır bara kullanımını inceleyebilirsiniz.
Konik yaylı rondela nasıl oturmalı?
Konik yaylı rondela, uygun seçildiğinde bağlantıdaki elastik hareketi artıran bir yay elemanıdır. DIN 6796, cıvatalı bağlantılarda kullanılan belirli konik yaylı rondelaları kapsar. Bununla birlikte her Belleville tipi disk yay, aynı ölçüye veya yük–sehim karakteristiğine sahip değildir; yalnızca dış görünüşe bakarak birbirinin yerine kullanılmamalıdır.
Isıl döngüler sırasında bakır bara ile cıvatanın farklı genleşmesi bağlantı kuvvetini değiştirebilir. Doğru boyutlandırılmış bir yaylı eleman bu değişimi yönetmeye yardımcı olabilir. Rondela, hatalı deliği veya yanlış sıkma işlemini telafi eden bir güvence olarak görülmemelidir.
Doğru oturma, konik rondelayı geometrik olarak düzleştirmek demek değildir. Rondelanın ekseni cıvatayla uyumlu olmalı ve yük aktardığı bölgeler yeterince desteklenmelidir. Gerekli çalışma sehimi, yönü, düz pul kullanımı ve montaj sırası bağlantı tasarımına ve rondela üreticisinin talimatına göre belirlenir. Onaylı düzende düz pul bulunuyorsa pulun çapı, kalınlığı ve dayanımı da yükü taşımaya uygun olmalıdır.
Proje belgeleri bağlantı elemanları için ayrıca koşul koyabilir. Örneğin Acıbadem Üniversitesi elektrik tesisatı teknik şartnamesi, giriş barası bağlantısındaki cıvata ve somun sınıfını belirtir. Bu tür belgeler, bara ekleri hazırlanırken proje şartlarının ayrıca kontrol edilmesi gerektiğine bir örnektir. Bu örnekteki bağlantı elemanı sınıfı, başka projelere doğrudan aktarılacak genel bir kural değildir.
Pano imalatı, trafo bağlantıları ve fason üretimde parça geometrileri değişir. Bu nedenle kontrol planını işinize uyarlarken bara makinesi kullanım alanları arasındaki üretim farklarını da dikkate alın.
Bara bağlantı deliklerinde dört üretim hatası
Her ölçü sapması aynı sonucu doğurmaz. Bir hatanın bağlantıya etkisi, büyüklüğüne ve ekin tasarımına bağlıdır. Aşağıdaki durumlar, tolerans dışı parçaları montajdan önce ayırmak için kontrol edilmelidir.
1. Konum kayması: Eşleşen delikler hizalanmaz
Delik merkezleri çizimden saptığında iki baranın delikleri örtüşmeyebilir. Cıvatayı zorlayarak geçirmek, eğik yerleştirmek veya baraları cıvatayla çekerek hizalamak bağlantıya istenmeyen yükler bindirebilir. Çok delikli eklerde bütün delikler birlikte kontrol edilmeli; tek bir cıvatanın geçmesi yeterli sayılmamalıdır.
2. Tolerans dışı büyük çap: Pulun desteği azalabilir
Delik büyüdükçe pulun altında desteklenmeyen bölge genişleyebilir. Pul yeterince rijit değilse sıkma sırasında eğilebilir. Bunun gerçekleşip gerçekleşmeyeceği delik çapına, pul ölçülerine, malzeme dayanımına ve sıkma kuvvetine bağlıdır. Büyük bir pul kullanmak, onaysız şekilde büyütülmüş deliği kendiliğinden kabul edilebilir hâle getirmez.
3. İstenmeyen ovalleşme: Tasarlanmış slotla karıştırmayın
Yuvarlak olması gereken bir deliğin ovalleşmesi; takım, bağlama veya işlem koşullarının incelenmesini gerektirir. Buna karşılık teknik resimde tanımlanmış uzun delik ya da slot, uygun tasarlandığında bilinçli bir montaj çözümü olabilir. Kabul ölçütü yalnızca şeklin yuvarlaklığı değil, parçanın onaylı çizime uygunluğudur.
4. Çapak ve kabarık kenar: Temas yüzeyi bozulabilir
Delik çevresindeki çapak, bindirme yüzeylerinin arasına girerek yerel aralık oluşturabilir. Pulun altında kalırsa oturmayı da bozabilir. Her iki yüz incelenmeli; çapak alma işlemi temas yüzeyine, kaplamaya ve delik ölçüsüne zarar vermeden yapılmalıdır. Fazla çapak yalnızca takımın körelmesinden kaynaklanmaz; zımba–kalıp boşluğu, hizalama ve malzeme koşulları da incelenmelidir.
| Kontrol edilen durum | Olası etkisi | Montaj öncesi kontrol |
|---|---|---|
| Konum kayması | Zorlanan montaj, eğik cıvata veya istenmeyen mekanik yük | Delik merkezlerini ölçün; eşleşen parçaları birlikte deneyin. |
| Tolerans dışı büyük çap | Azalan pul desteği ve yerel deformasyon riski | Çapı ölçün; onaylı pulun boyutlarını ve desteğini kontrol edin. |
| İstenmeyen ovalleşme | Çizim dışı boşluk ve dengesiz destek | Yuvarlak delik ile tasarlanmış slotu ayırın; şekli ve ölçüyü doğrulayın. |
| Çapak veya kabarık kenar | Temas yüzeyinde aralık veya pulda eğik oturma | İki yüzü de inceleyin; çapak alma sonrası tekrar kontrol edin. |
Bu hataları son kontrolde ayırmak kadar ilk parça onayında yakalamak da önemlidir. Yeniden üretimi azaltmak için bakır bara firesini azaltmaya yönelik ölçüm ve işlem planlaması yöntemlerini değerlendirin.
Delme ve bükme sırasında delik kalitesi nasıl korunur?
İlk parçada doğru zımba ve kalıbın kullanıldığı, iş parçasının referansa doğru dayandığı ve deliklerin çizime uyduğu doğrulanmalıdır. Takım veya program değişikliğinden sonra kontrol tekrarlanmalıdır. Seri üretimde numune sıklığı, toleranslara ve prosesin kararlılığına göre belirlenir.
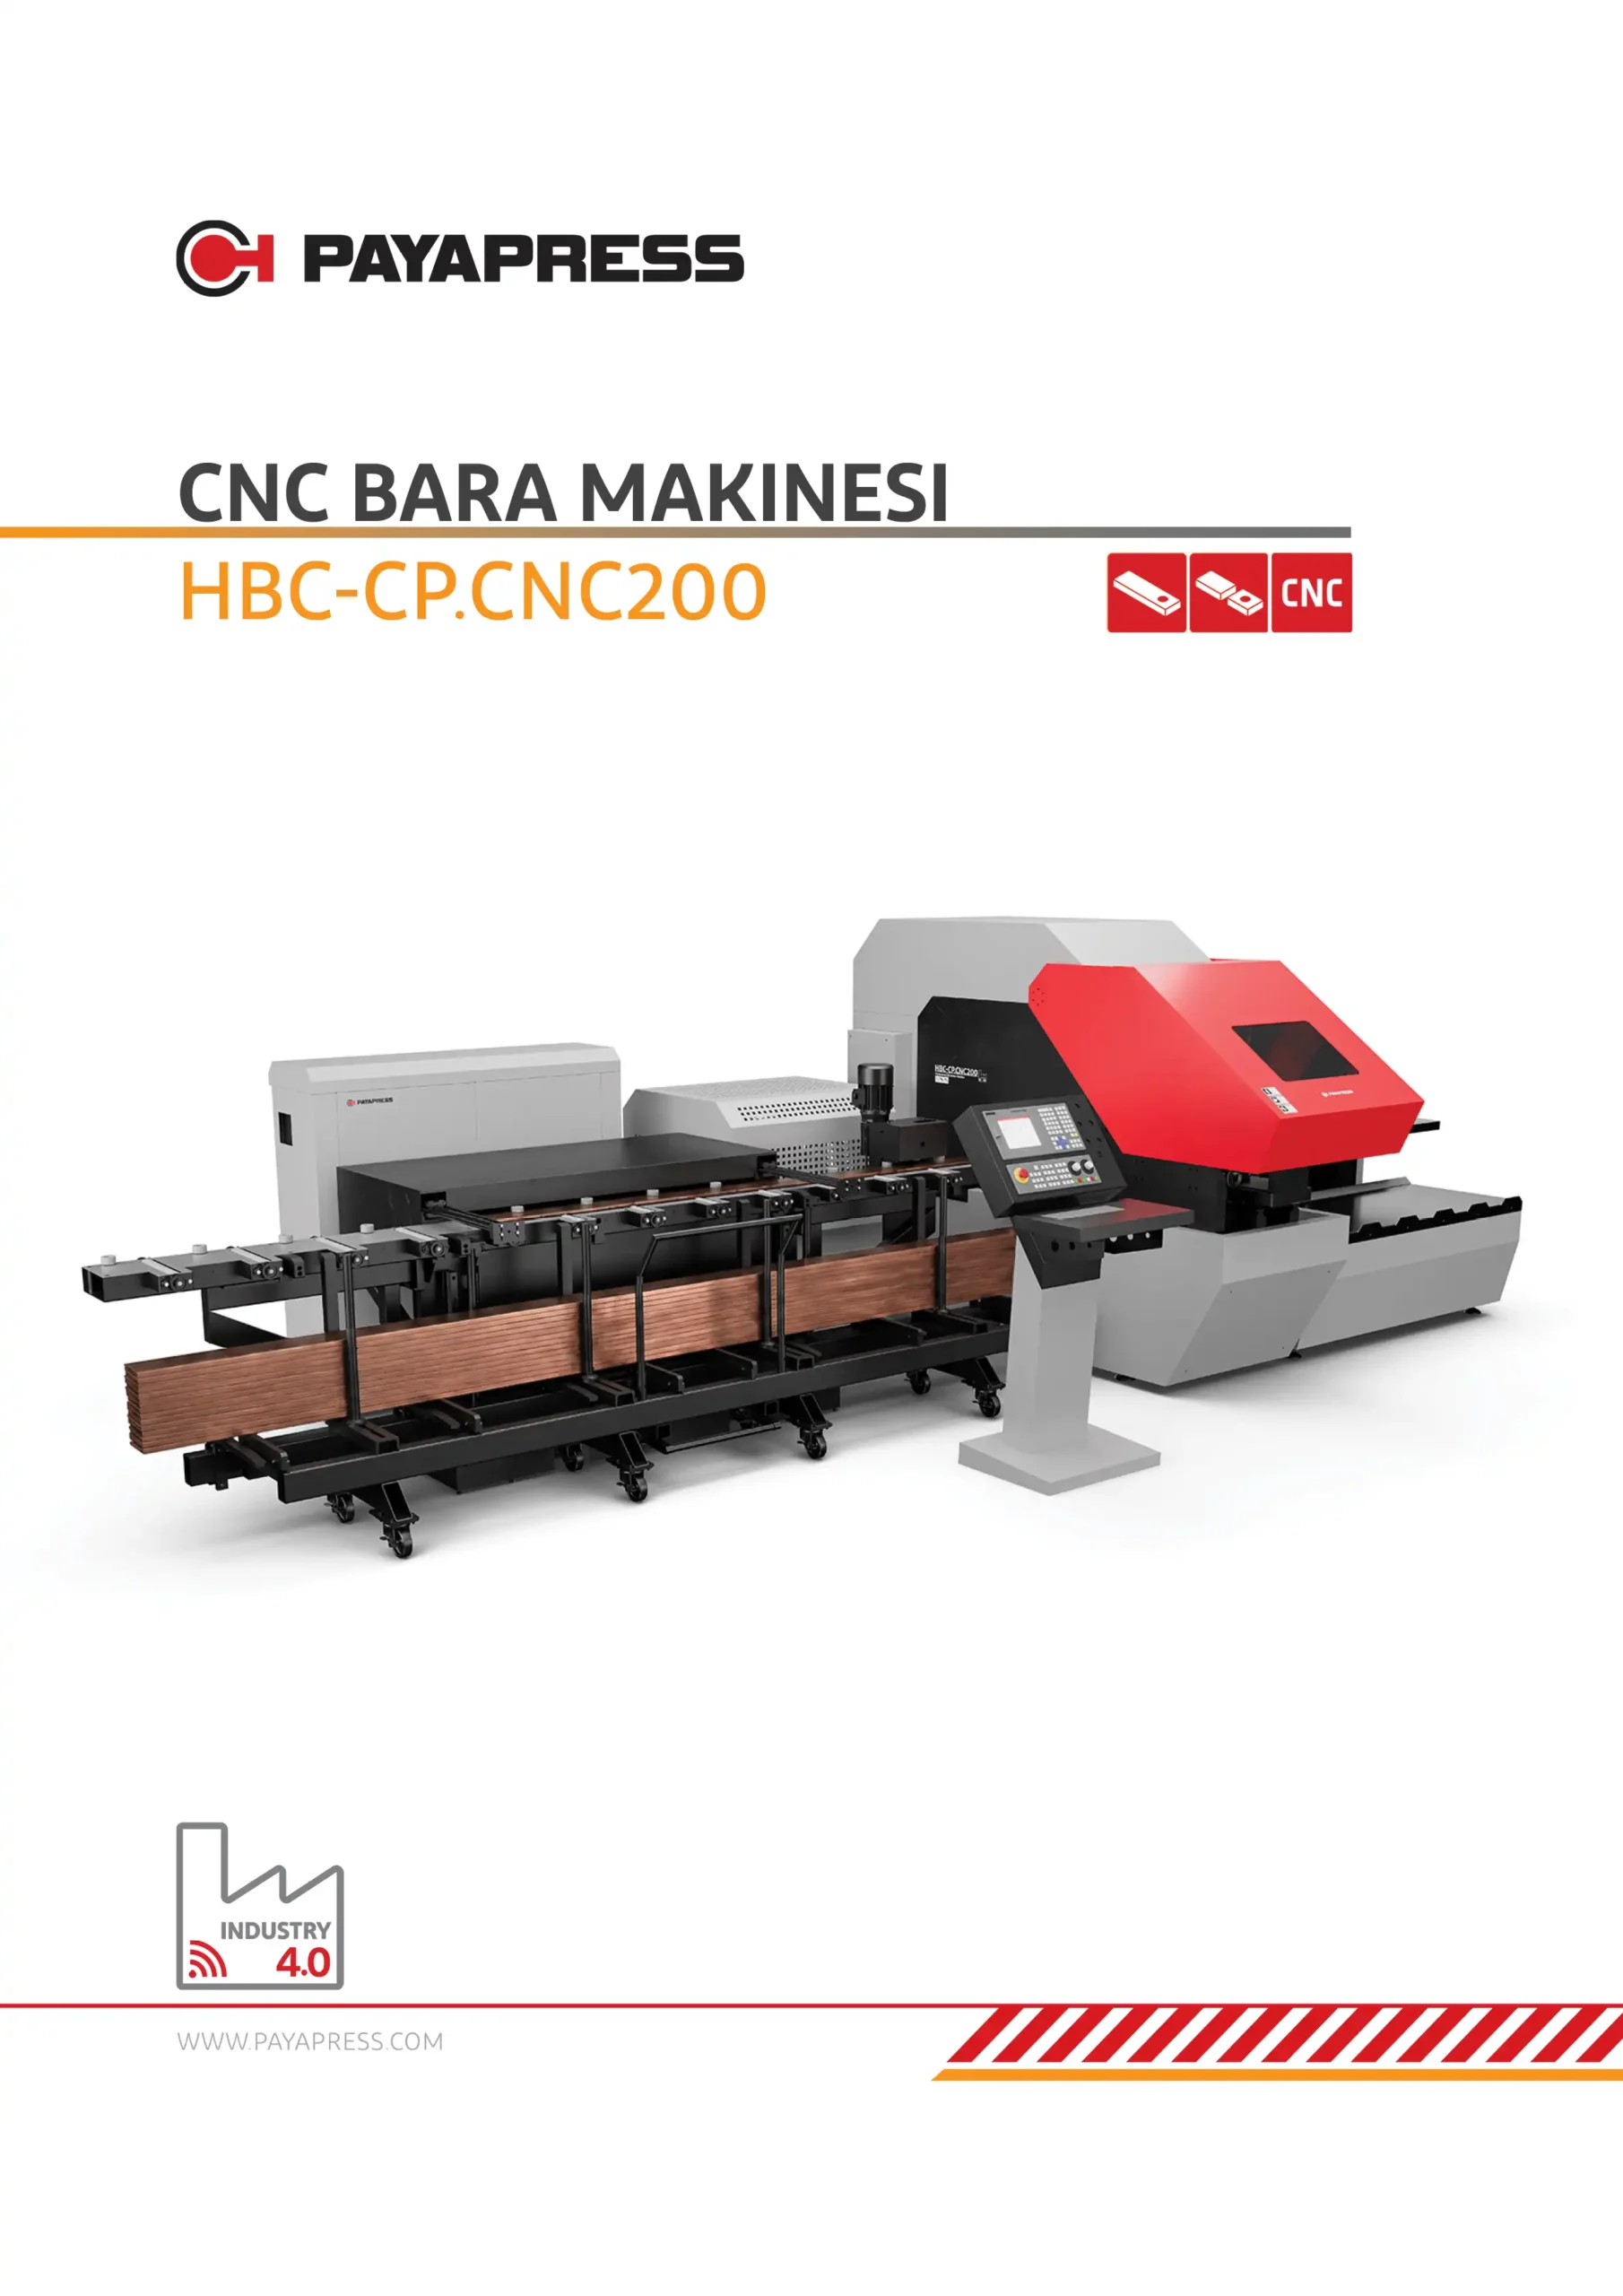
Tekrarlayan delik düzenlerinde bir CNC Bara Delme Makinesi, konumlandırma ve program tekrarını destekleyebilir. Sonuç yine takım durumuna, referans seçimine ve parçanın doğru bağlanmasına bağlıdır; CNC kontrol tek başına çapaksız veya tolerans içinde üretim garantisi değildir.
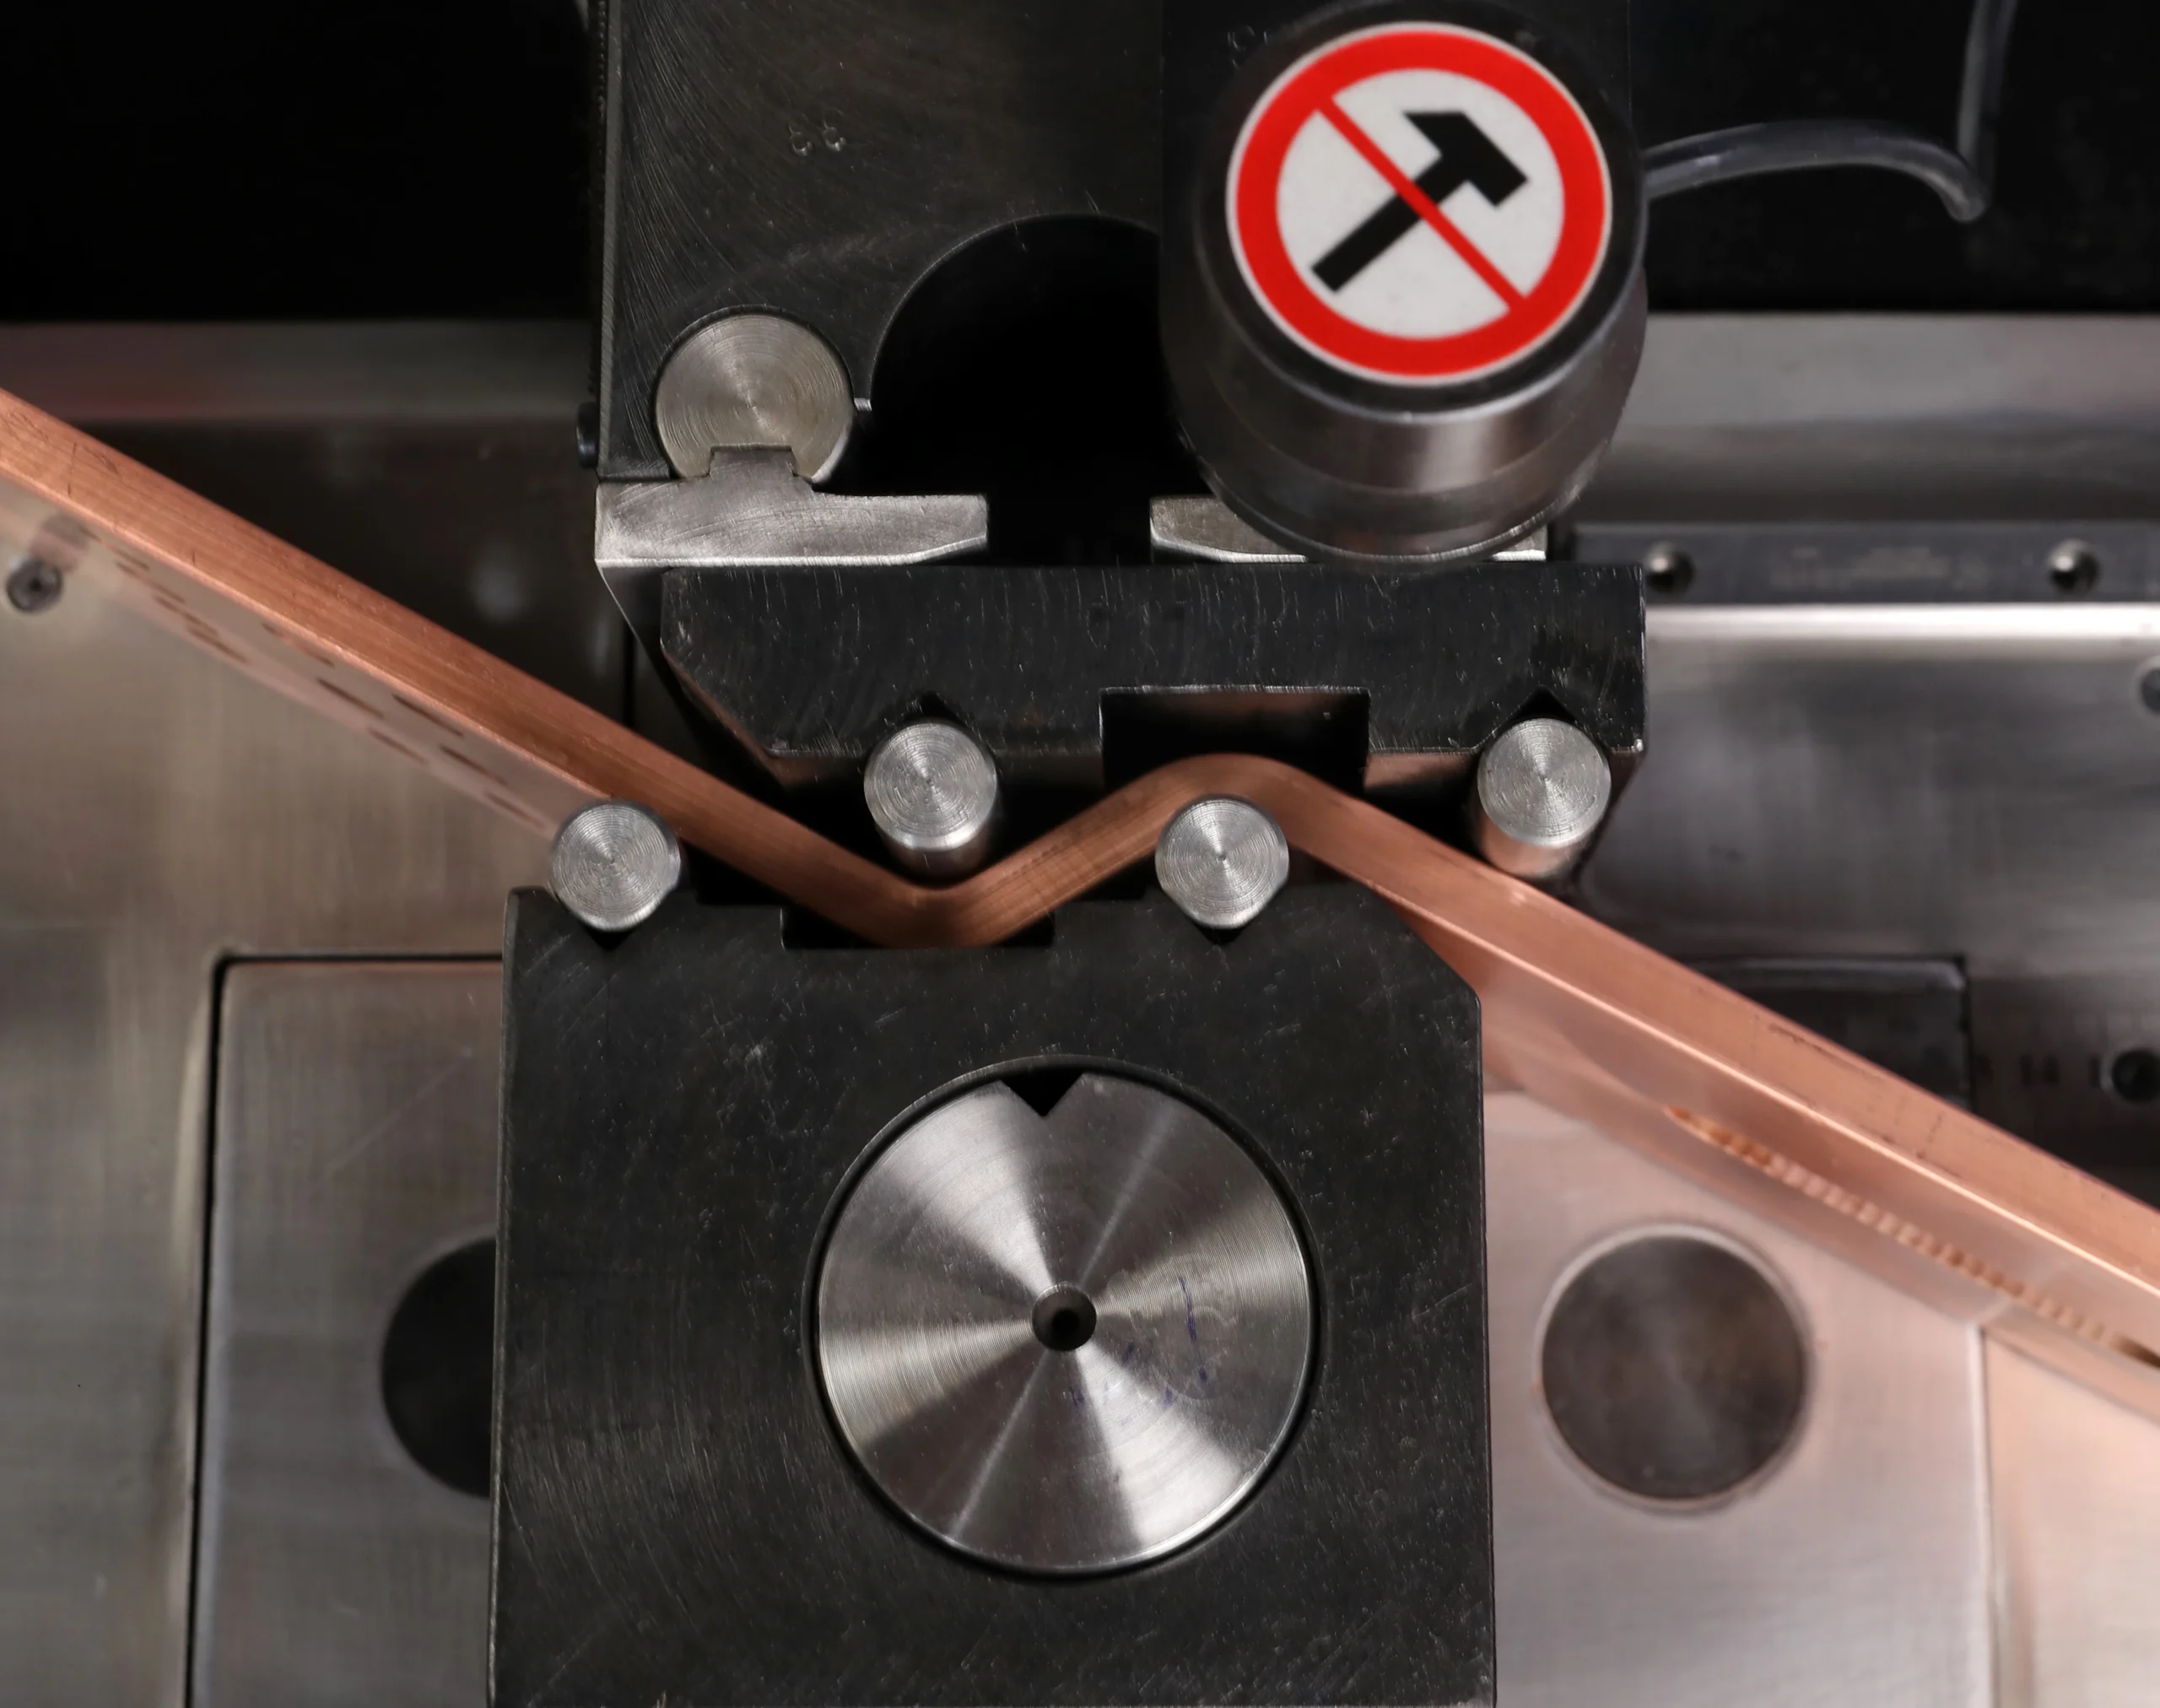
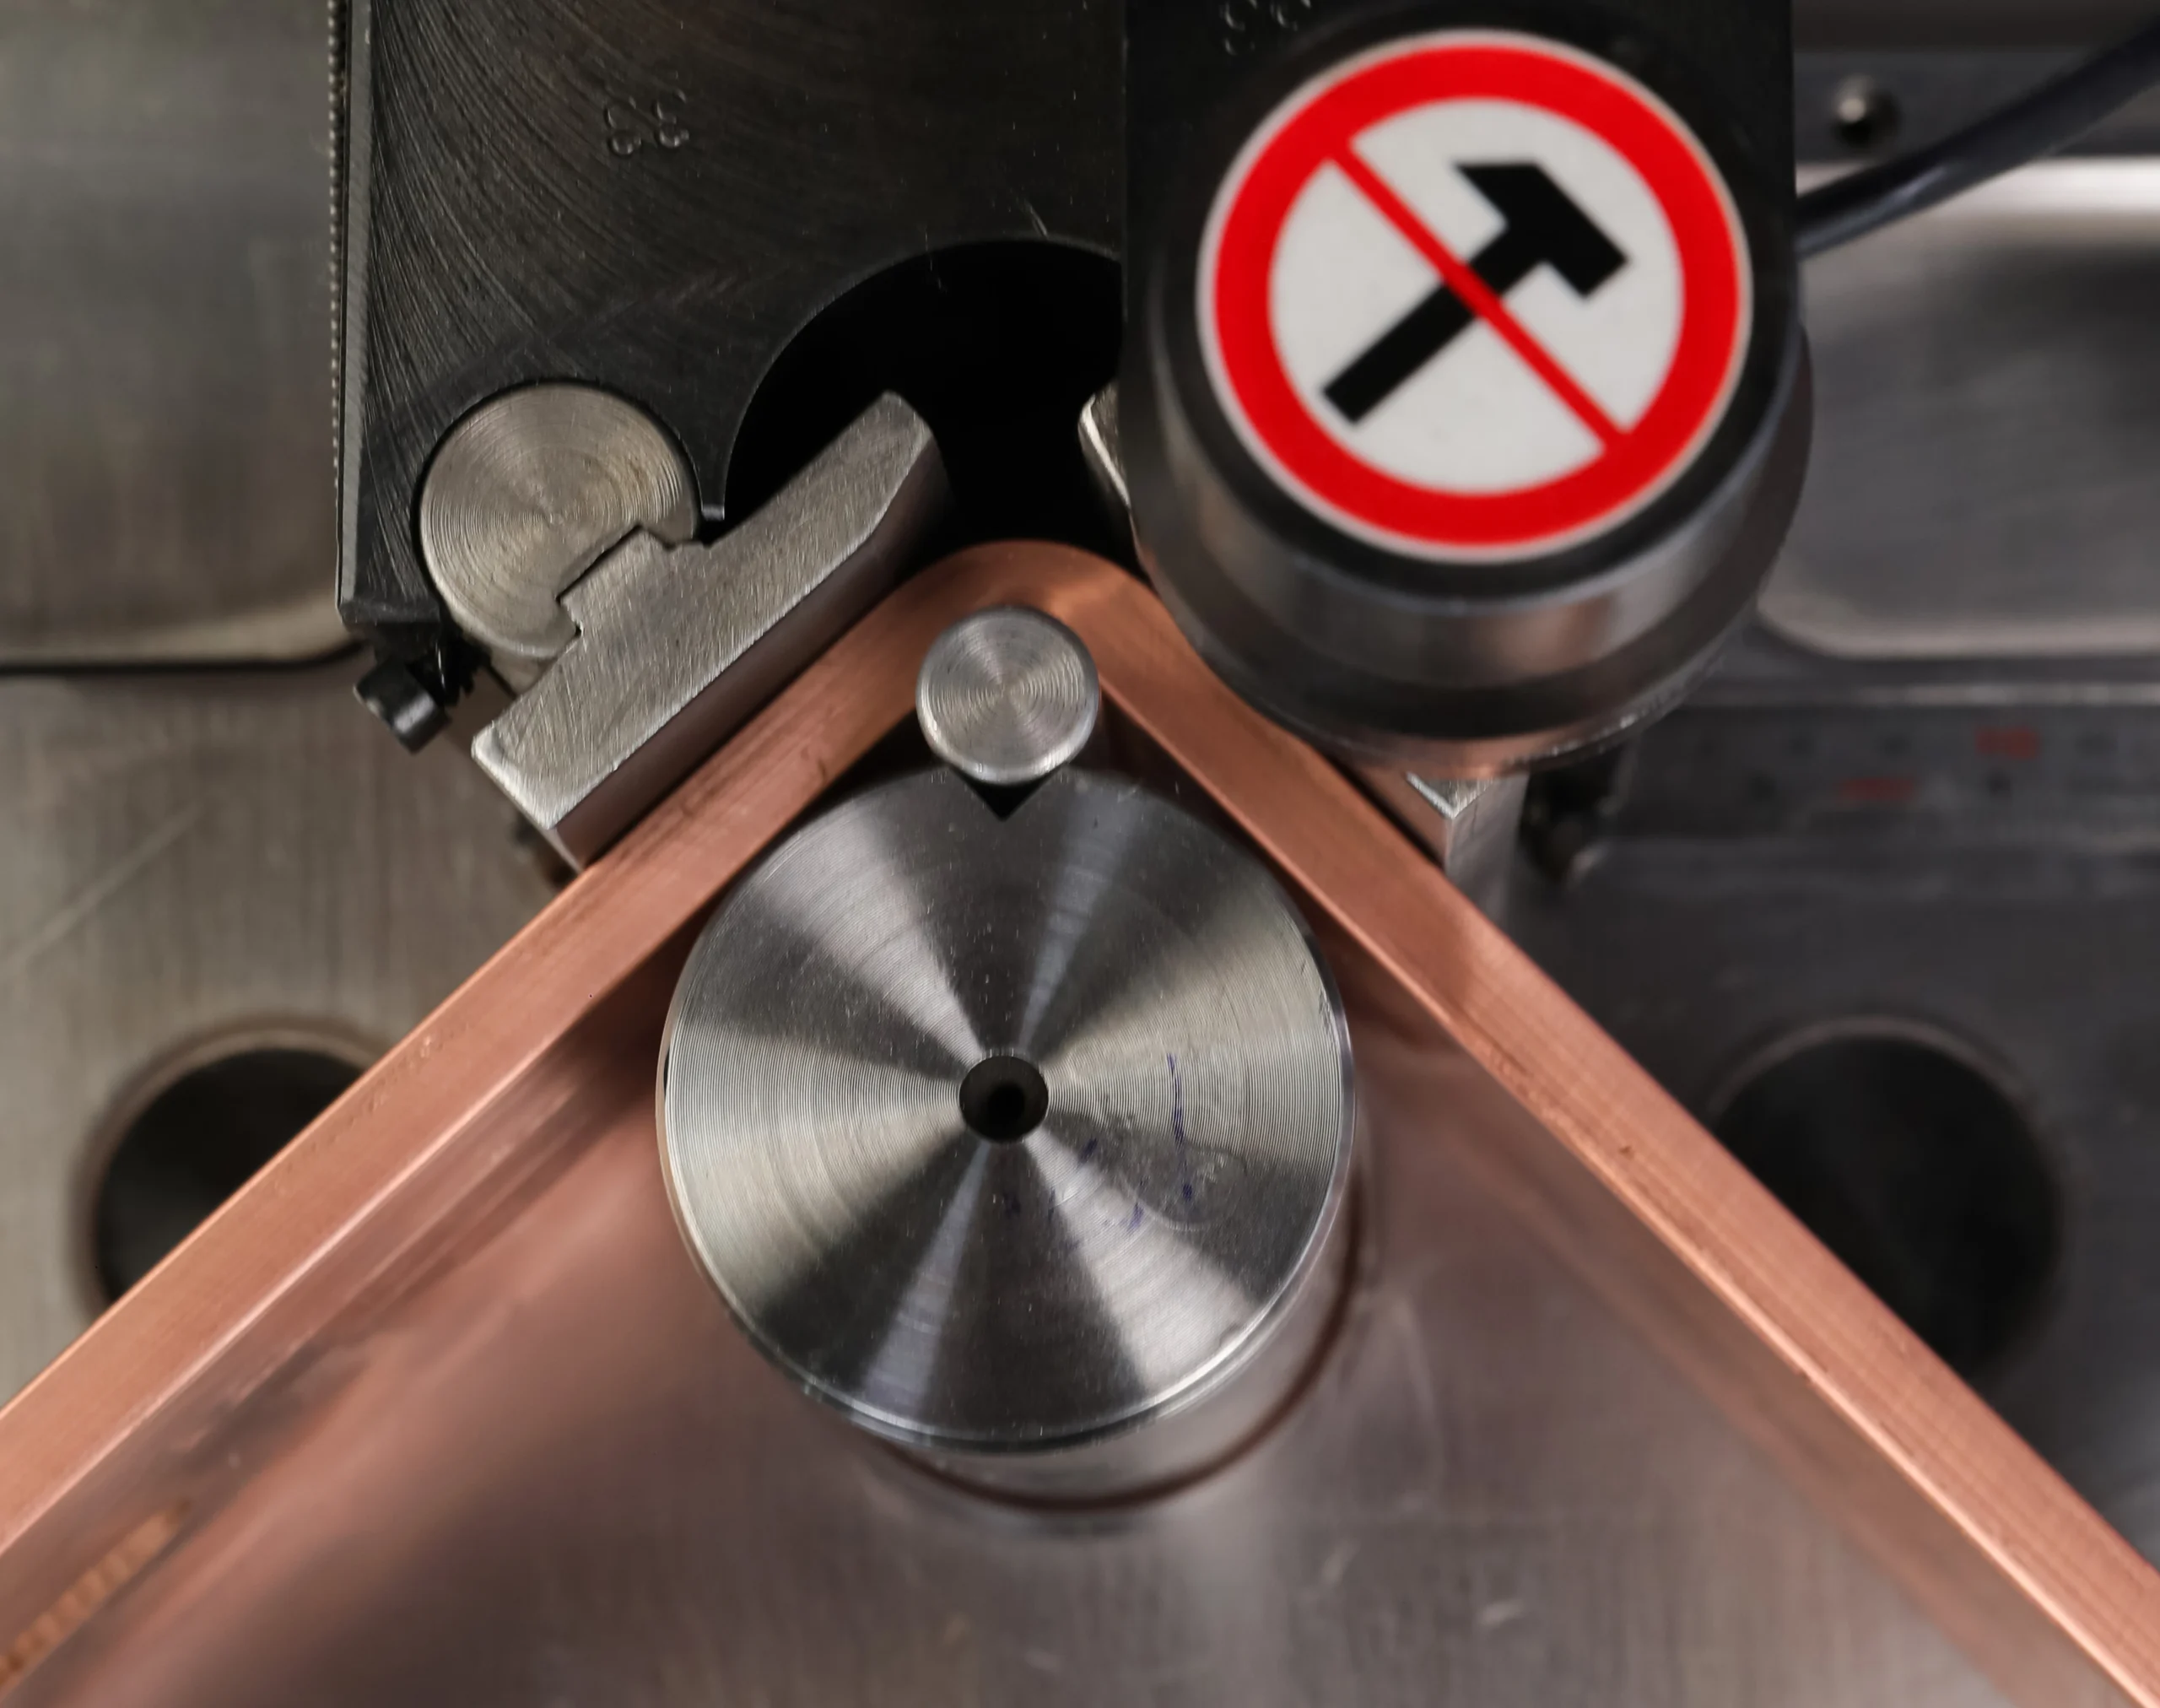
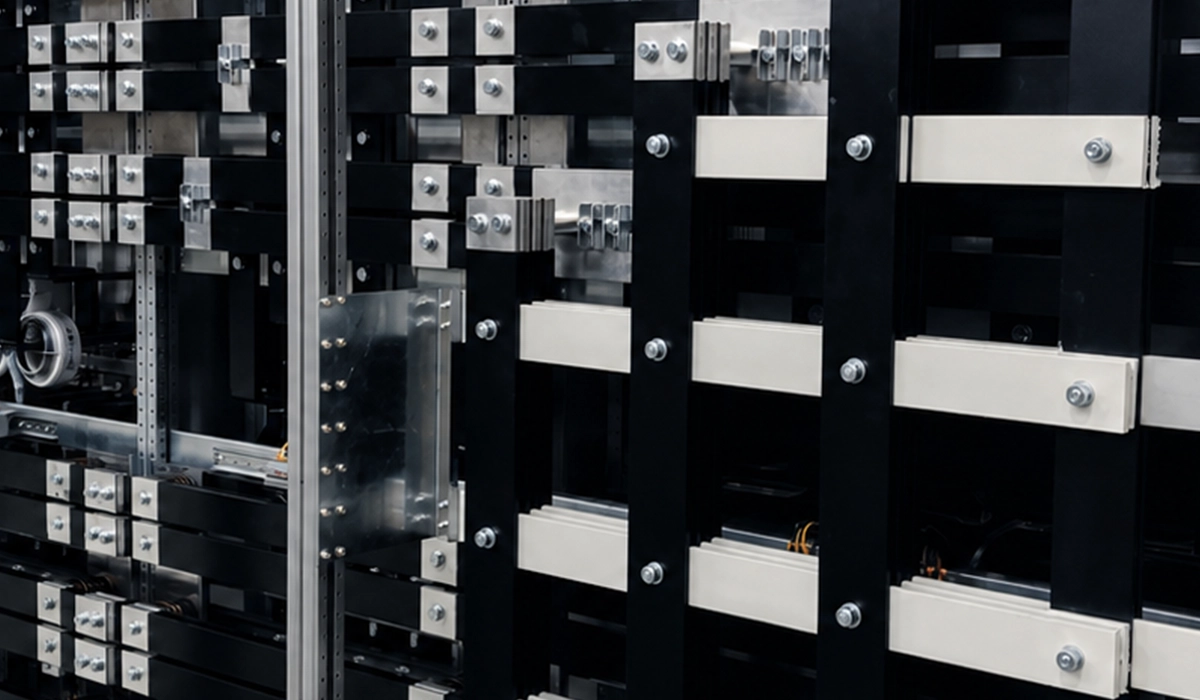
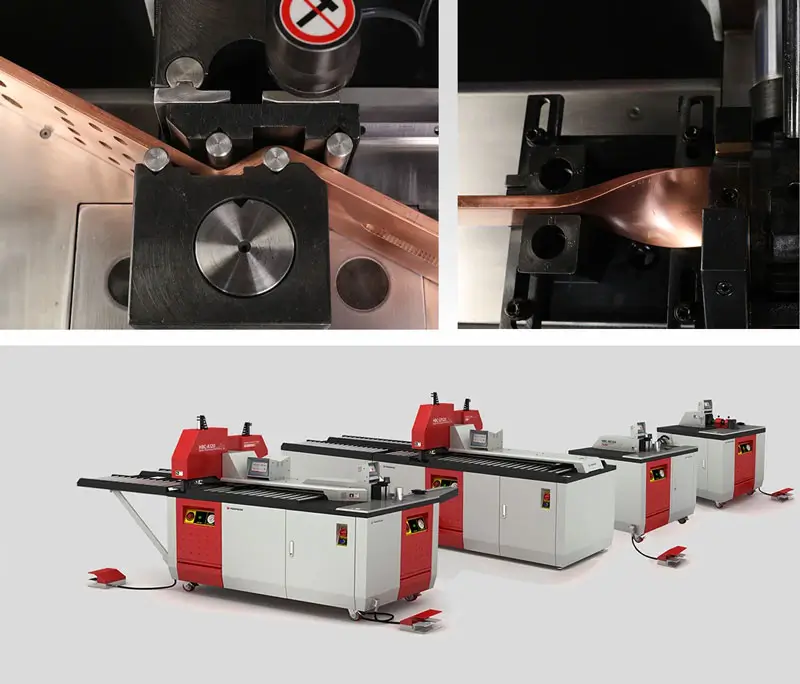
Büküme yakın deliklerde işlem sırası ayrıca değerlendirilmelidir. Bir Bara Bükme Makinesi kullanılırken takım yarıçapı, büküm hattı ve delik çevresindeki malzeme birlikte incelenmelidir. Gereken durumlarda delik konumu ve şekli son bükümden sonra yeniden ölçülmelidir.
Manuel, NC ve CNC sistemler arasında seçim yaparken her iş için aynı otomasyon seviyesinin gerekli olduğunu varsaymayın. Üretim hacmi ve kontrol ihtiyacını birlikte değerlendirmek için Ekonomik ve profesyonel bara makinesi karşılaştırmasını inceleyebilirsiniz.
Montajdan önce bara bağlantı delikleri nasıl kontrol edilir?
Aşağıdaki kontroller, parçanın montaja uygunluğunu değerlendirmeye yardımcı olur. Son kabul, projenin ölçüleri, toleransları ve montaj talimatına göre yapılmalıdır.
- Parça ve revizyonu doğrulayın. Doğru barayı, eşleşen parçayı ve güncel teknik resmi kullanın.
- Çapı ve konumu ölçün. Uygun ölçüm cihazı veya mastarla delik çapını, merkez mesafelerini ve kenar uzaklıklarını kontrol edin. Gözle kontrol, tolerans doğrulamasının yerine geçmez.
- Deneme hizalaması yapın. Eşleşen baraları montaj konumunda bir araya getirin. Cıvatalar zorlanmadan geçmeli; parçaları hizalamak için sıkma kuvveti kullanılmamalıdır.
- Her iki yüzde çapak arayın. Uygun aydınlatma ve gerekirse büyüteç kullanın. Keskin kenarları çıplak elle yoklamayın.
- Oturma yüzeylerini inceleyin. Delik çevresinde kabarma, ezilme, çatlak veya kaplama hasarı bulunup bulunmadığını kontrol edin.
- Pul ve rondelayı doğrulayın. Parça kodunu, boyutunu, yönünü ve montaj sırasını talimatla karşılaştırın. Desteksiz kalan veya eğik oturan bir eleman varsa nedeni giderilmeden sıkmayın.
- Sonucu kaydedin. İlk parça onayını, ölçülen değerleri ve uygunsuz parçalar için verilen kararı izlenebilir tutun.
Yüzey temizliği ve belirtilen torkla sıkma, delik kontrolünden sonra gelen ayrı montaj adımlarıdır. Bu kontrolleri yeni ekipmanın kabul koşullarına da eklemek için bara işleme makinesi alırken dikkat edilmesi gerekenler rehberini kullanabilirsiniz.
Üreticide delik kalitesini hangi numuneyle doğrulamalısınız?
Makine değerlendirmesinde yalnızca katalogdaki konumlandırma değerini sormak yeterli değildir. Kendi bara malzemenizi, kalınlığınızı ve gerçek delik düzeninizi içeren bir numune kullanın. Birden fazla parçanın ölçülmesi, ilk parçadaki doğruluğun seri boyunca korunup korunmadığını görmenizi sağlar.
Numune değerlendirmesine delik çapı ve konumuna ek olarak çapak yüksekliği için proje kabul ölçütünü, son bükümden sonraki hizalamayı ve takım değişiminin etkisini ekleyin. Yedek zımba ve kalıba erişim ile bakım desteği de üretim kalitesini sürdürebilmek açısından değerlendirilmelidir.
Hatalı delik büyütülerek düzeltilebilir mi?
Kayık bir deliği cıvata geçene kadar büyütmek, onaylı bir düzeltme yöntemi değildir. Delik büyüdüğünde kalan iletken kesiti, kenar mesafesi ve pulun desteği değişir. Düzeltme ancak tasarım sorumlusu yeni geometrinin elektriksel ve mekanik uygunluğunu değerlendirip onaylarsa yapılmalıdır. Onaylanmayan parça ayrılmalı veya yeniden üretilmelidir.




Bu makaleyi değerlendirin
1 ile 5 yıldız arasında bir puan seçin.
Henüz puanlama yapılmadı
0 Yorum
Henüz yorum yok. İlk yorumu siz yapın.