



Los tipos de máquinas de barra colectora se distinguen por las operaciones que realizan, su forma de posicionar la pletina y el grado de automatización. Para elegir una máquina para barras colectoras, empieza por tus piezas reales: material, anchura, espesor, agujeros, radios de doblado y cantidad de trabajo por turno.
Un taller con pedidos variados puede necesitar un equipo 3 en 1; una línea con muchas piezas repetidas puede beneficiarse del corte y punzonado CNC; y una operación que concentra la carga de trabajo puede justificar una máquina dedicada. Esta guía compara las opciones y explica qué comprobar antes de comprar.
¿Prefieres escuchar? Puedes reproducir la versión en audio del artículo a continuación.
Comparativa rápida: tipos de máquinas de barra colectora
La siguiente tabla compara configuraciones habituales. No son categorías excluyentes: una máquina 3 en 1 también puede ser hidráulica, y el control CNC puede aplicarse al corte, al punzonado o al doblado por separado.
| Configuración | Operaciones | Cuándo encaja | Qué comprobar |
|---|---|---|---|
| Línea CNC de corte y punzonado | Posicionamiento programado, corte y agujeros | Series repetidas o muchos patrones de agujeros | Longitud útil, herramientas, programación y tiempos de cambio |
| Máquina 3 en 1 | Corte, punzonado y doblado en un equipo | Fabricación variada de cuadros eléctricos | Capacidad de cada estación y funcionamiento simultáneo o secuencial |
| Dobladora dedicada | Doblado con el utillaje previsto | Geometrías exigentes o un cuello de botella en el doblado | Radios, plano de doblado y control del retorno elástico |
| Cortadora dedicada | Corte a longitud | Muchas piezas cortadas con pocas operaciones posteriores | Calidad del borde, deformación y aprovechamiento de la barra |
| Punzonadora dedicada | Agujeros y ranuras con punzón y matriz | Trabajo intensivo de agujeros o piezas específicas | Fuerza, acceso a la pieza y diámetros por espesor |
| Equipo portátil o de banco | Una o varias operaciones, según los cabezales | Trabajos puntuales, mantenimiento o producción limitada | Capacidad, sujeción, alimentación y manipulación segura |
El volumen mensual orienta, pero no decide por sí solo. También cuentan los agujeros por pieza, los cambios de herramienta, la complejidad del doblado y el tiempo de preparación. Una serie corta con muchos agujeros puede aprovechar el CNC más que una serie larga de piezas sencillas.
Para entender cómo se encadenan estas operaciones, consulta la guía de fabricación de barras de cobre.
Qué hace una máquina para barras colectoras
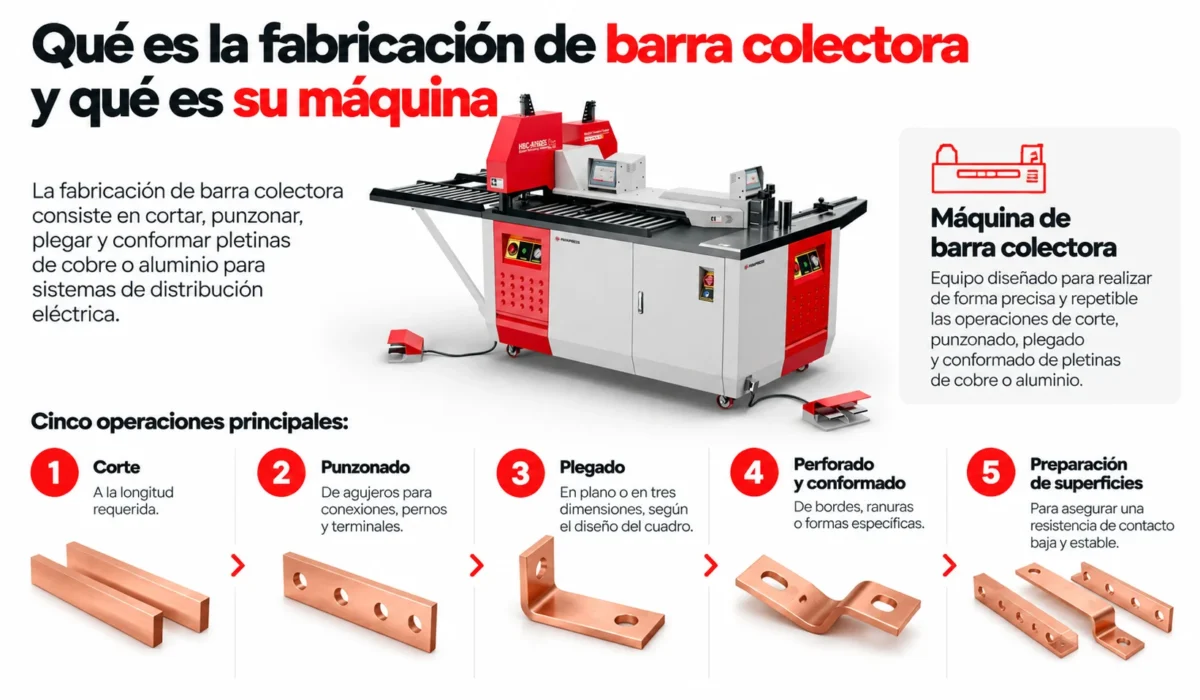
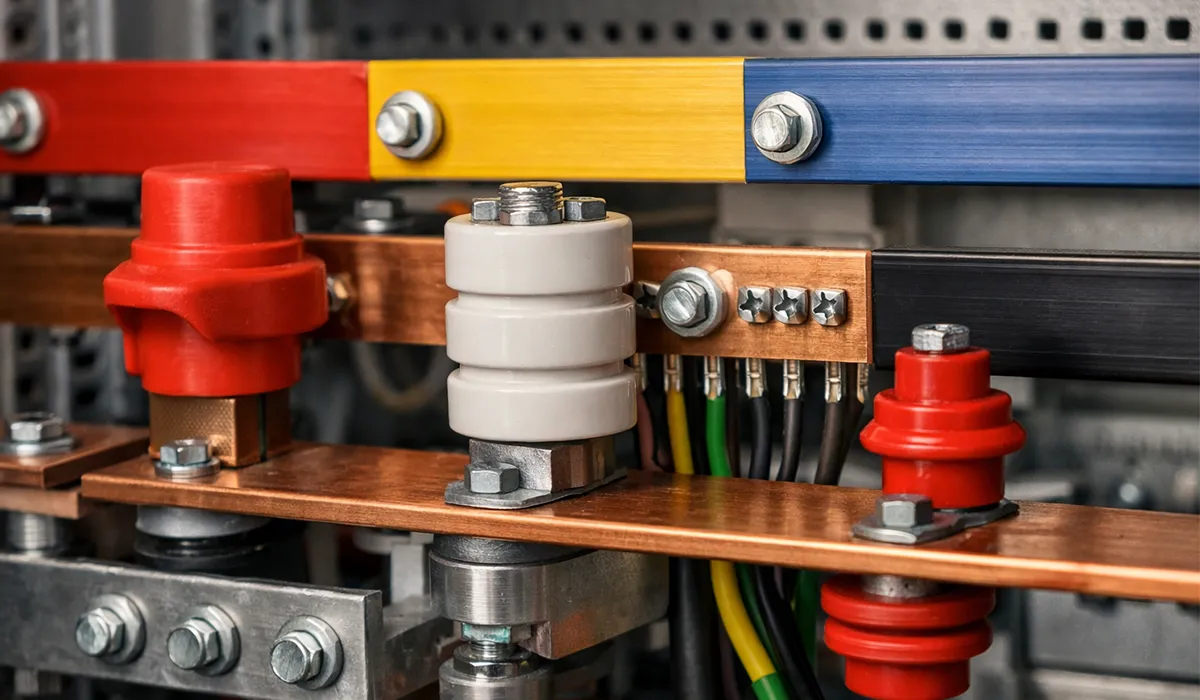
Una máquina para barras colectoras transforma pletinas de cobre o aluminio en piezas con las longitudes, agujeros y formas que exige el plano. El proceso completo puede incluir corte, punzonado o taladrado, doblado, desbarbado, limpieza y, cuando esté especificado, tratamiento superficial o aislamiento.
No todas las máquinas ejecutan todas esas operaciones. Una línea de corte y punzonado no incorpora necesariamente una dobladora, y una 3 en 1 no sustituye automáticamente los equipos de acabado o tratamiento superficial.
Del plano a la pieza terminada
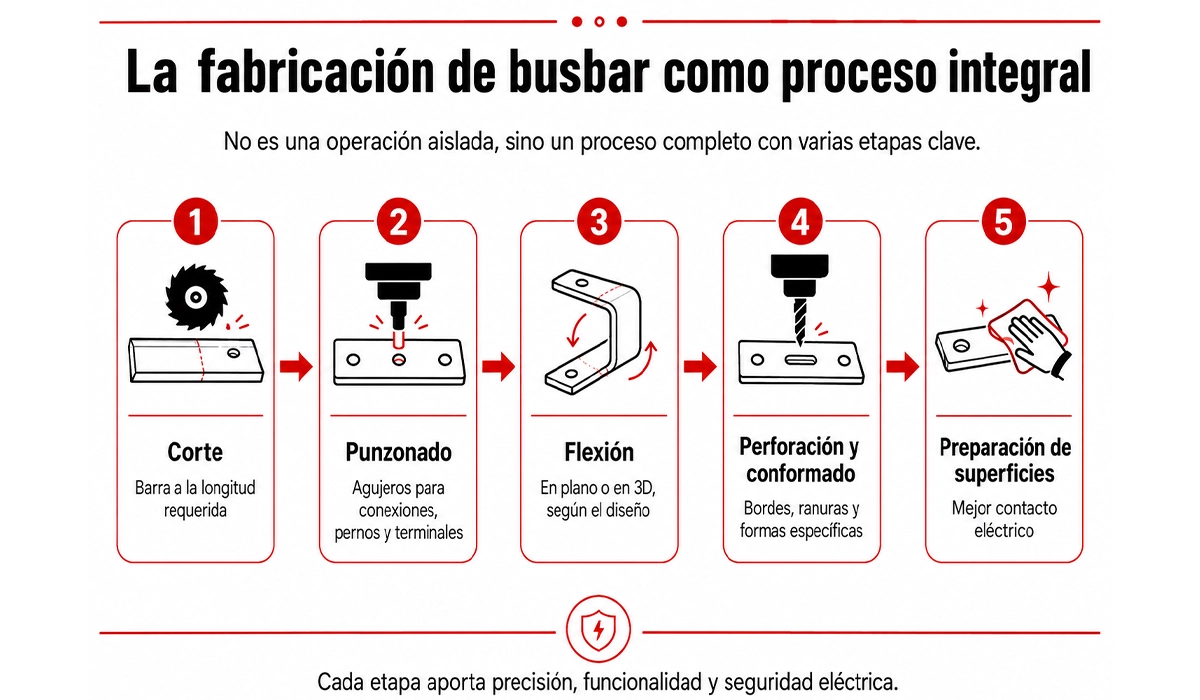
- Definir la pieza: material, estado metalúrgico, dimensiones, tolerancias y zonas de contacto.
- Planificar las operaciones: establecer referencias de medida y una secuencia que permita sujetar y acceder a la pieza.
- Cortar y mecanizar los agujeros: respetar las cotas del plano y controlar las rebabas.
- Doblar cuando corresponda: utilizar el radio, el plano de doblado y el utillaje compatibles con el material.
- Inspeccionar y terminar: verificar las dimensiones y realizar el acabado previsto antes del montaje.
La máquina influye en la calidad dimensional; el comportamiento eléctrico del conjunto también depende del dimensionamiento, las uniones, los soportes, el aislamiento y las condiciones de servicio. Una pieza bien mecanizada es una parte del resultado.
La carga de trabajo cambia según el cliente final. Puedes comparar esos perfiles en aplicaciones de las máquinas para embarrados.
Máquinas CNC: corte y punzonado con posicionamiento programado
El CNC controla movimientos y secuencias a partir de un programa. En una línea de corte y punzonado, permite situar la barra en las coordenadas previstas y repetir patrones sin marcar manualmente cada agujero. La fuerza de trabajo puede proceder de un sistema hidráulico; el posicionamiento puede realizarse mediante servomotores.
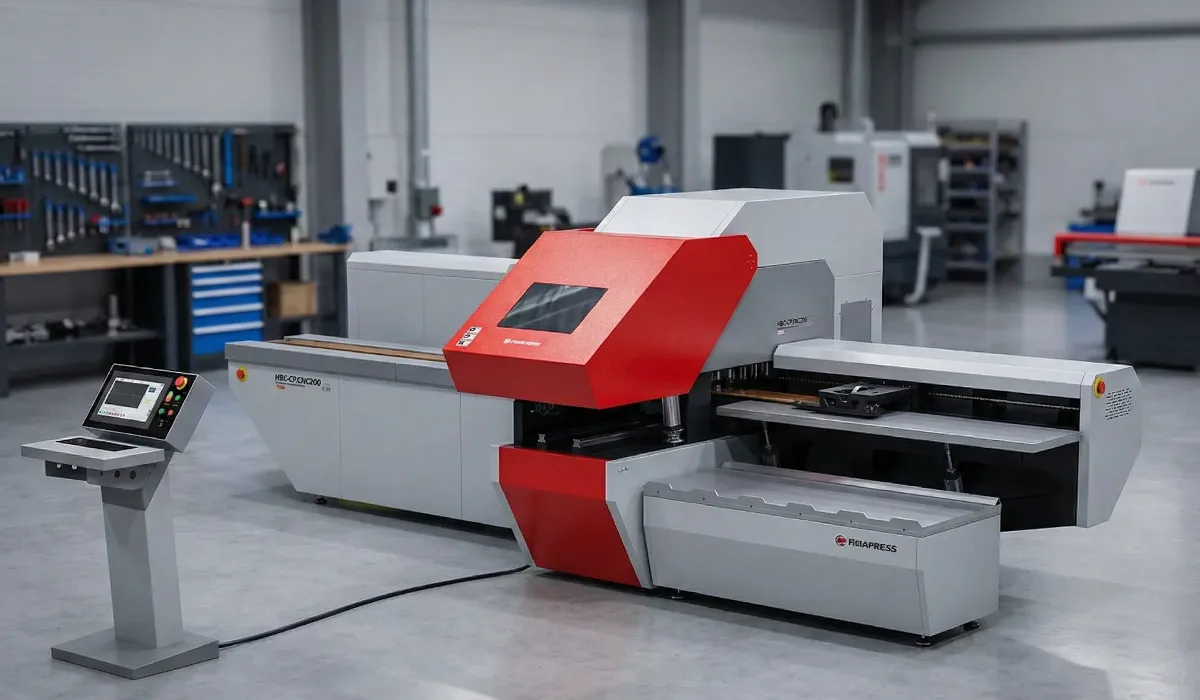
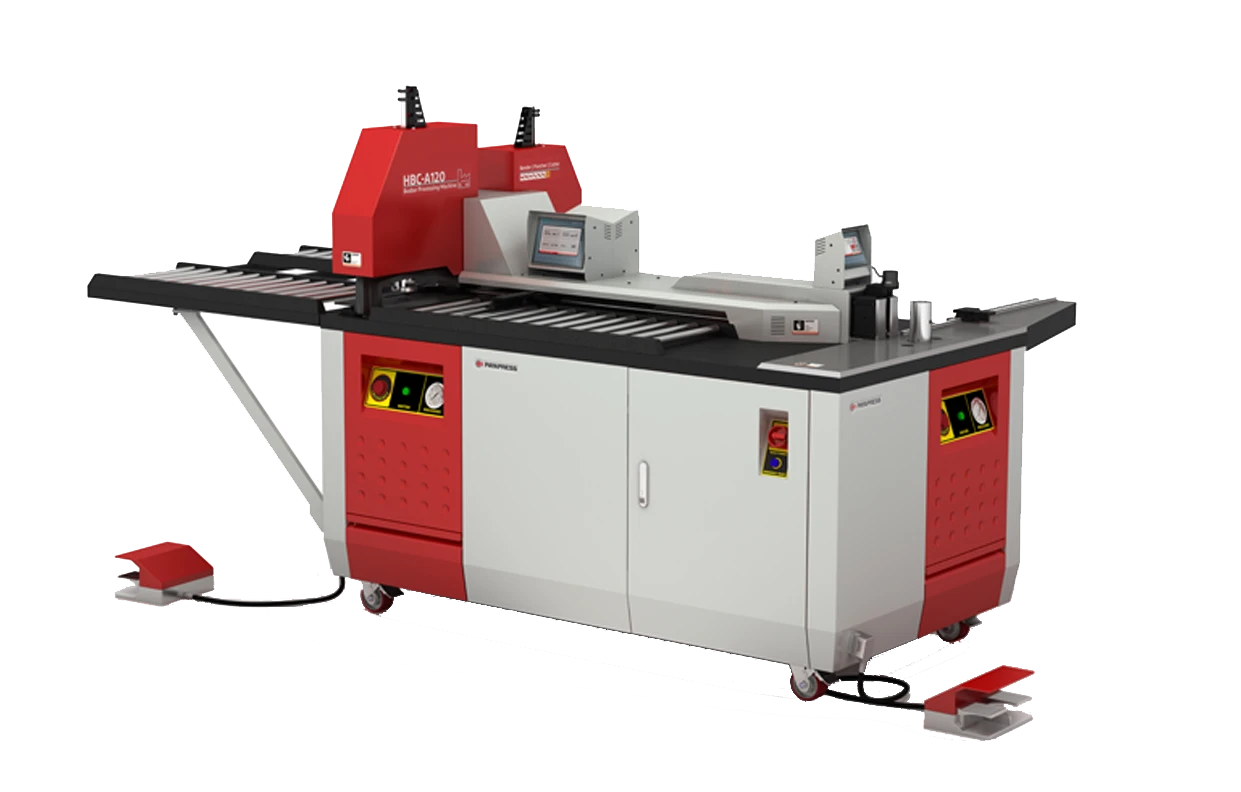
La máquina CNC para barras colectoras HBC-CP.CNC200 de PAYAPRESS combina corte y punzonado. Su ficha indica capacidad de hasta 200 × 15 mm, barras de hasta 4 m y siete estaciones de herramienta: seis de punzonado y una de corte. El doblado requiere un equipo adicional.
Cuándo merece la pena el CNC
- Cuando se repiten piezas o familias de piezas con patrones de agujeros similares.
- Cuando el trazado y posicionamiento manual consumen una parte importante del turno.
- Cuando necesitas recuperar programas y controlar las revisiones de los planos.
- Cuando la operación de corte y punzonado limita el ritmo del resto del taller.
El CNC no elimina la inspección ni garantiza por sí solo la trazabilidad. Para ambas necesitas procedimientos, identificación de piezas y registros. Comprueba también la programación, los formatos de archivo admitidos, la longitud mínima procesable y los restos que dejan las mordazas.
Para comparar equipos con criterios comunes, consulta mejores máquinas CNC para pletinas.
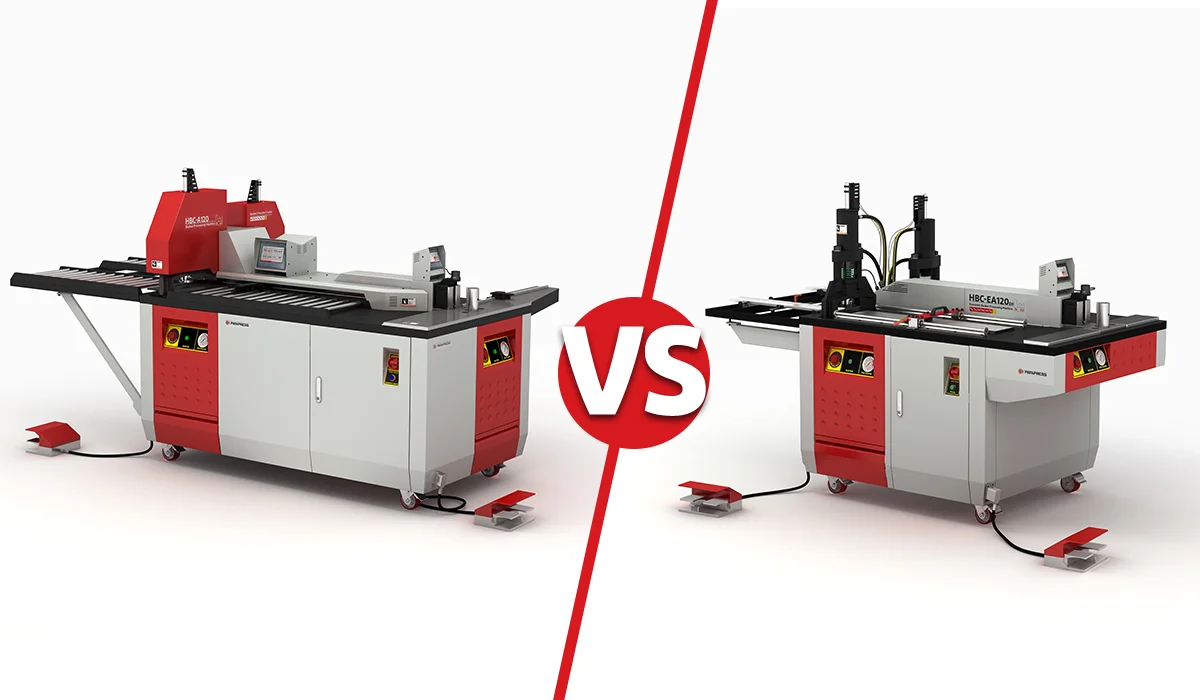
Máquinas 3 en 1: corte, punzonado y doblado
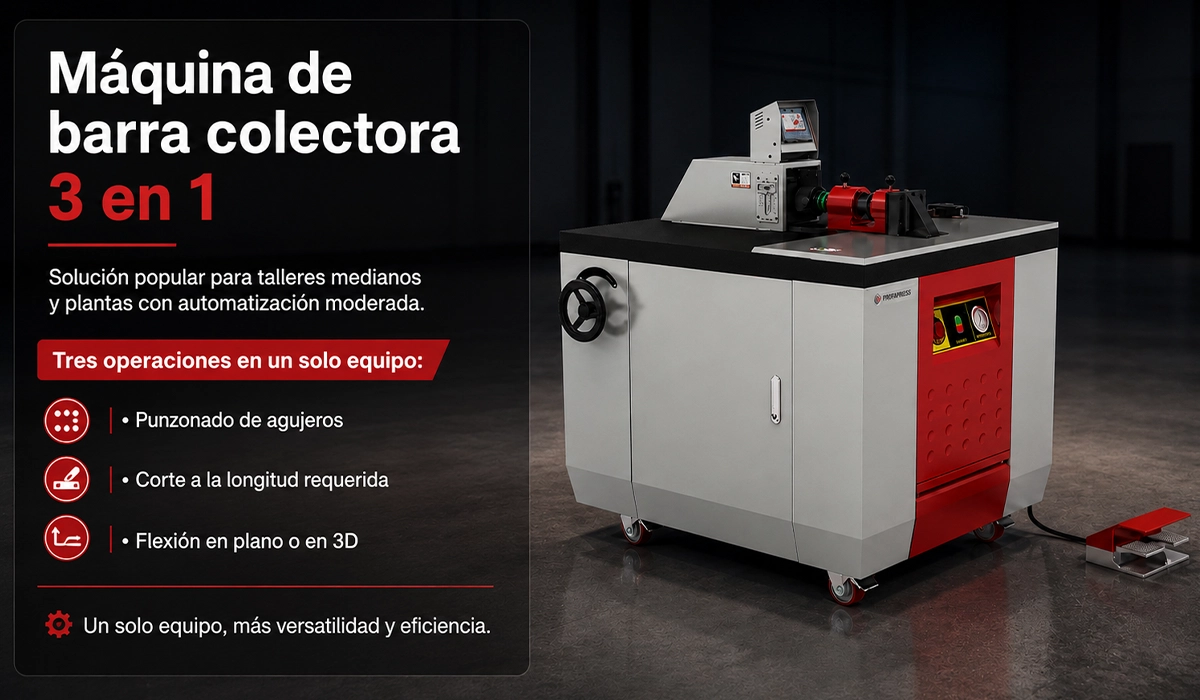
La configuración 3 en 1 reúne tres estaciones de trabajo en un mismo equipo. Es útil cuando fabricas pletinas variadas para cuadros eléctricos y necesitas alternar entre cortar, hacer agujeros y doblar sin repartir las operaciones entre tres máquinas independientes.
Al evaluar una máquina procesadora de barras colectoras, comprueba la capacidad de cada estación. Que el corte admita una sección determinada no significa que cualquier diámetro de agujero o cualquier doblado sea posible en esa misma sección.
Trabajo simultáneo o secuencial
La expresión «3 en 1» describe las funciones, no su simultaneidad. Algunas configuraciones permiten trabajar en estaciones independientes; otras comparten una unidad hidráulica y ejecutan una operación cada vez. Esta diferencia influye en el número de operarios, el ritmo de producción y el espacio necesario alrededor del equipo.
También debes distinguir un control digital de ángulo o un tope de posicionamiento de una automatización CNC completa. Una pantalla no implica que la carga, el avance y todas las operaciones estén automatizados.
Si buscas una solución para pedidos variados, revisa las ventajas de la máquina 3 en 1 de barras colectoras según la organización de tu taller.
Dobladoras dedicadas: geometría y control del ángulo
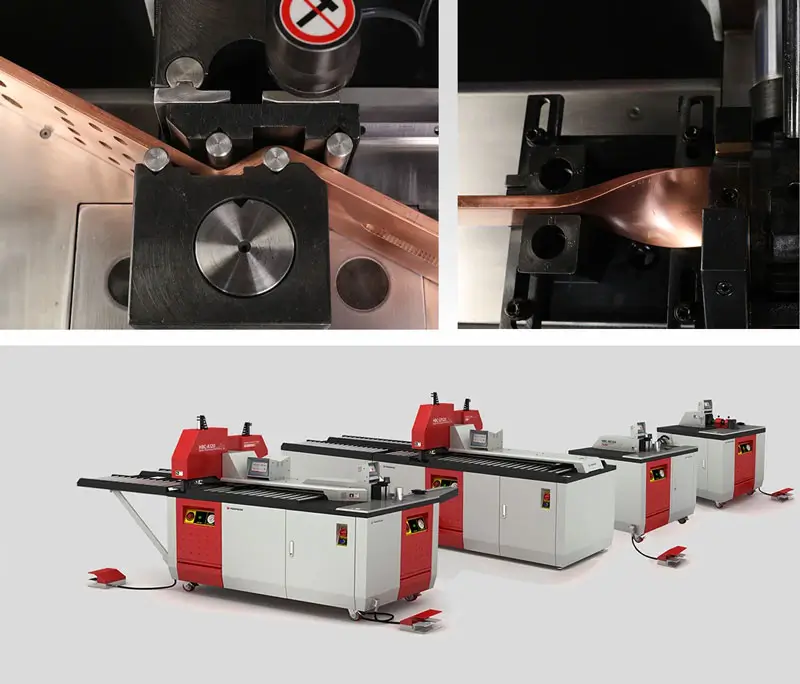
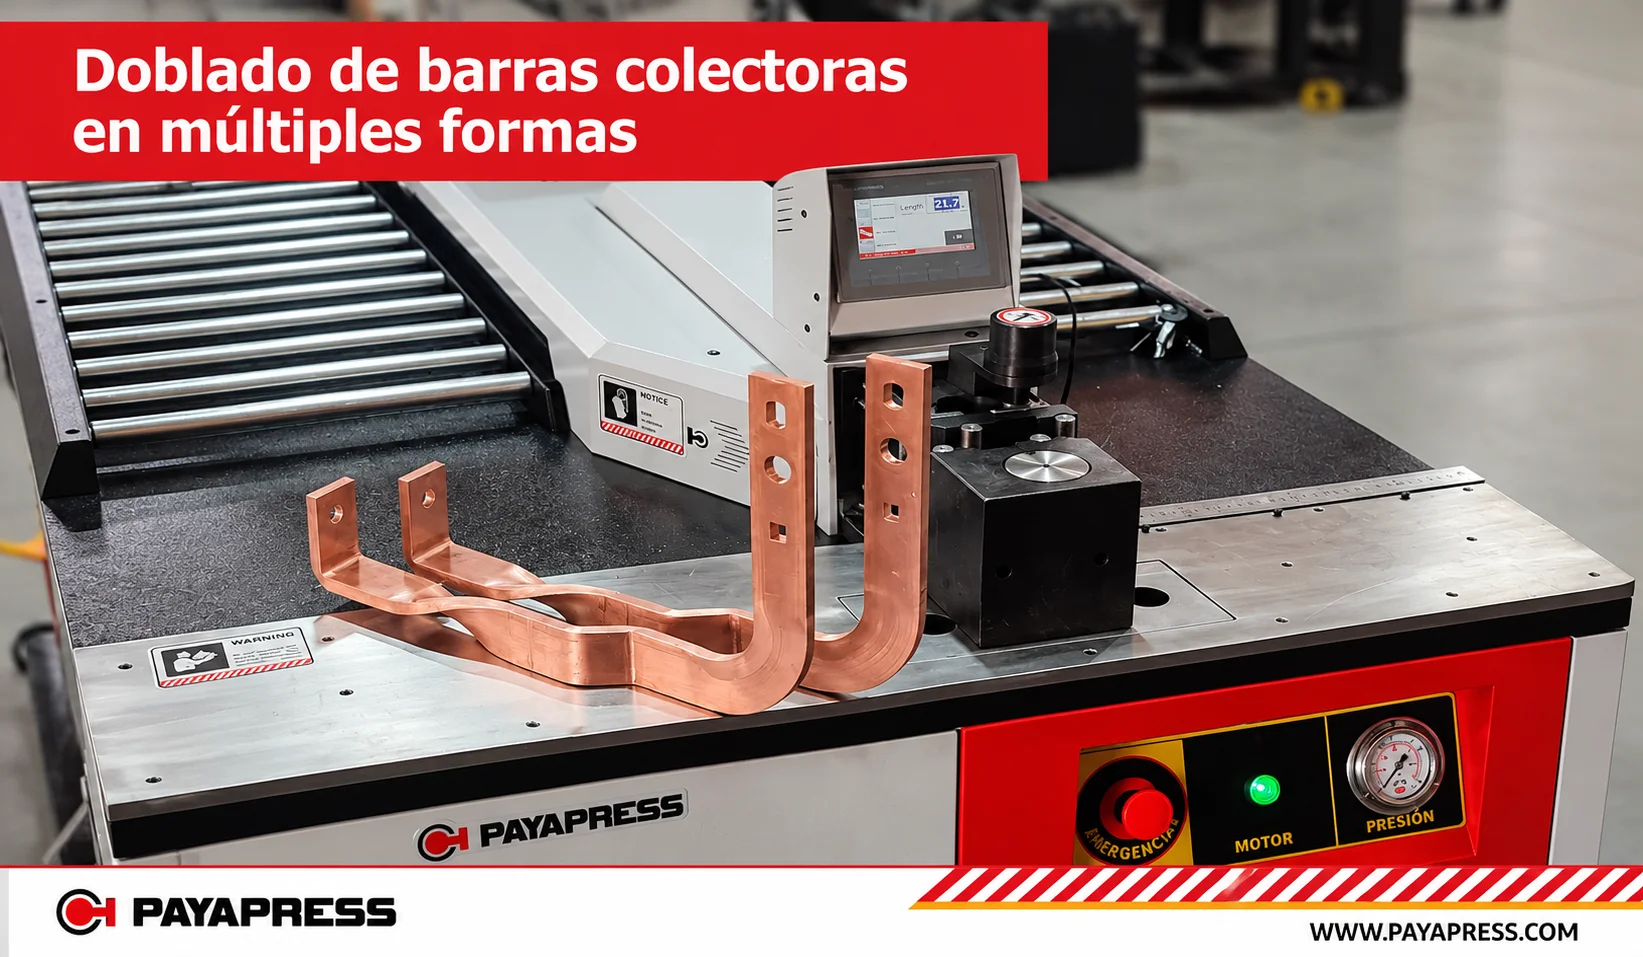
Una máquina dobladora de barras colectoras concentra su función en dar forma a la pletina. Puede complementar una línea CNC de corte y punzonado o liberar una estación multifunción cuando el doblado se convierte en el cuello de botella.
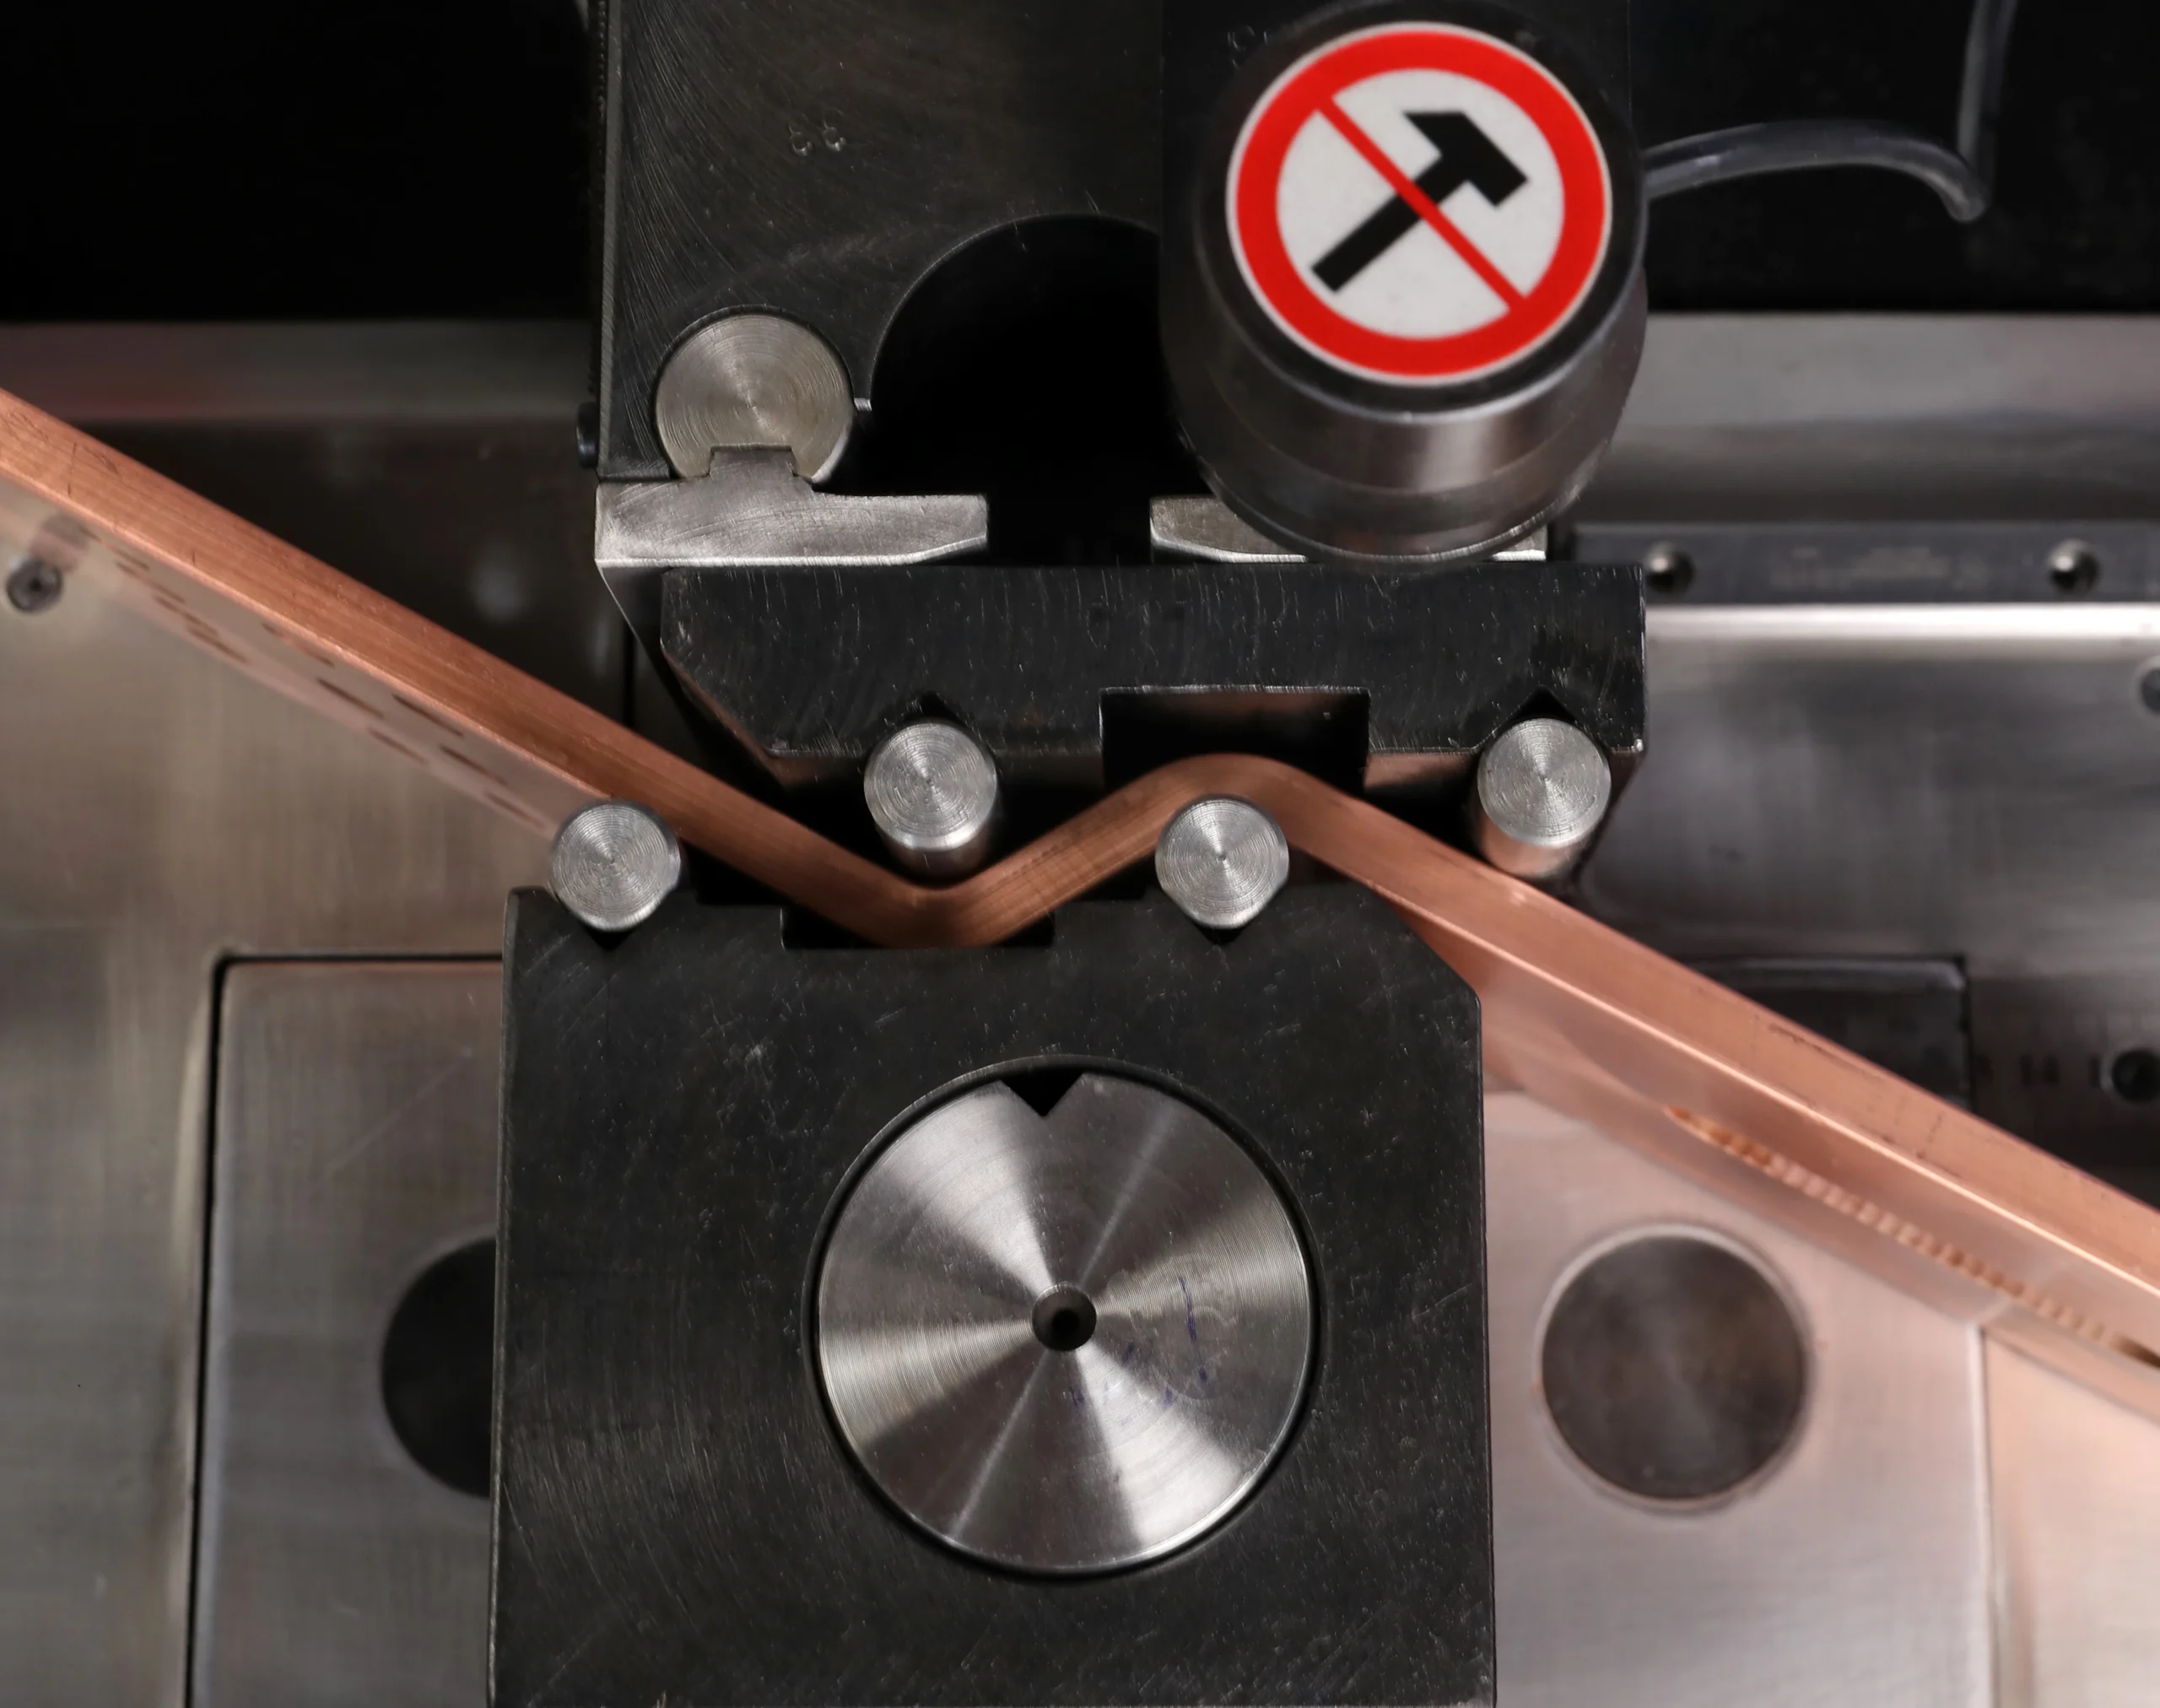
La presión hidráulica aporta fuerza, pero no garantiza por sí sola la precisión del ángulo. El resultado depende del utillaje, la rigidez, la sujeción, la medida y el retorno elástico del material. Compara el ángulo final de la pieza descargada, no solo el valor que aparece en la pantalla.
- Radio interior: debe ser compatible con el material, el espesor y su estado metalúrgico.
- Plano de doblado: el doblado sobre el espesor y el doblado de canto requieren capacidades y herramientas diferentes.
- Acceso: comprueba las distancias mínimas entre dobleces y la longitud de las alas.
- Operaciones especiales: confirma por separado si admite torsión, escalones u otras geometrías.
No conviene fijar un radio mínimo universal para todo el cobre o todo el aluminio. Pide los límites del material y del utillaje, y valida una pieza representativa.
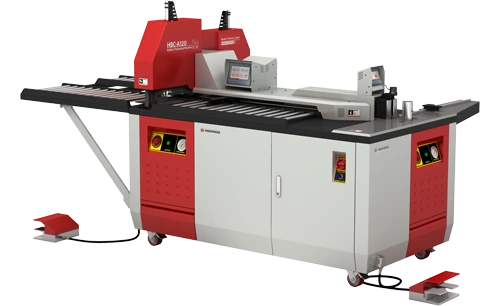
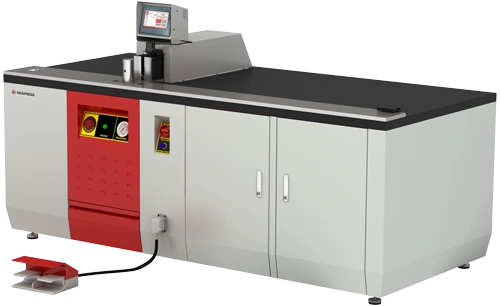
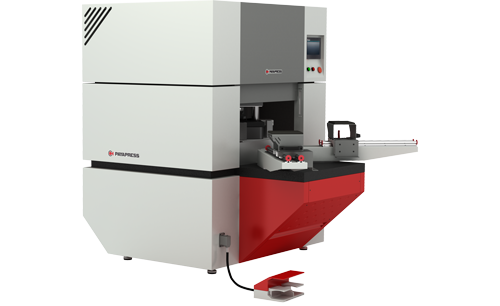
La forma de medir el resultado es tan importante como el control instalado. La guía de precisión de una máquina para pletinas explica qué datos comparar.
Cortadoras, punzonadoras y equipos portátiles
Cortadoras independientes
Una cortadora dedicada puede encajar cuando predominan las piezas rectas o cuando el suministro de barras cortadas limita las operaciones posteriores. Comprueba la longitud obtenida, la perpendicularidad del corte, las rebabas y la deformación con el material que vas a utilizar. La velocidad de ciclo solo es útil si la pieza queda dentro de tolerancia.
Punzonadoras independientes
Una punzonadora utiliza un punzón y una matriz para producir agujeros o ranuras. Su capacidad depende de la fuerza disponible, la geometría de la herramienta, el espesor y la resistencia al corte del material. Comprueba además el alcance hasta el agujero, la distancia a bordes y dobleces y el sistema de posicionamiento.
El punzonado y el taladrado son operaciones distintas. El primero puede reducir el tiempo por agujero en piezas adecuadas; el segundo puede resultar necesario para geometrías o requisitos que no admite el utillaje disponible.
Herramientas portátiles y máquinas de banco
Los equipos compactos pueden servir para trabajos puntuales, mantenimiento y producción de menor volumen. Confirma el peso del conjunto, sus apoyos, la alimentación disponible y cómo se manipularán las barras. Portátil no significa que cualquier operación pueda hacerse sin una superficie estable y una sujeción adecuada.
Separar operaciones aporta flexibilidad, pero también añade traslados, referencias de medida y ocupación de espacio. Para valorar el conjunto del taller, consulta máquinas para embarrados de baja tensión.
Cobre y aluminio: capacidades que debes confirmar
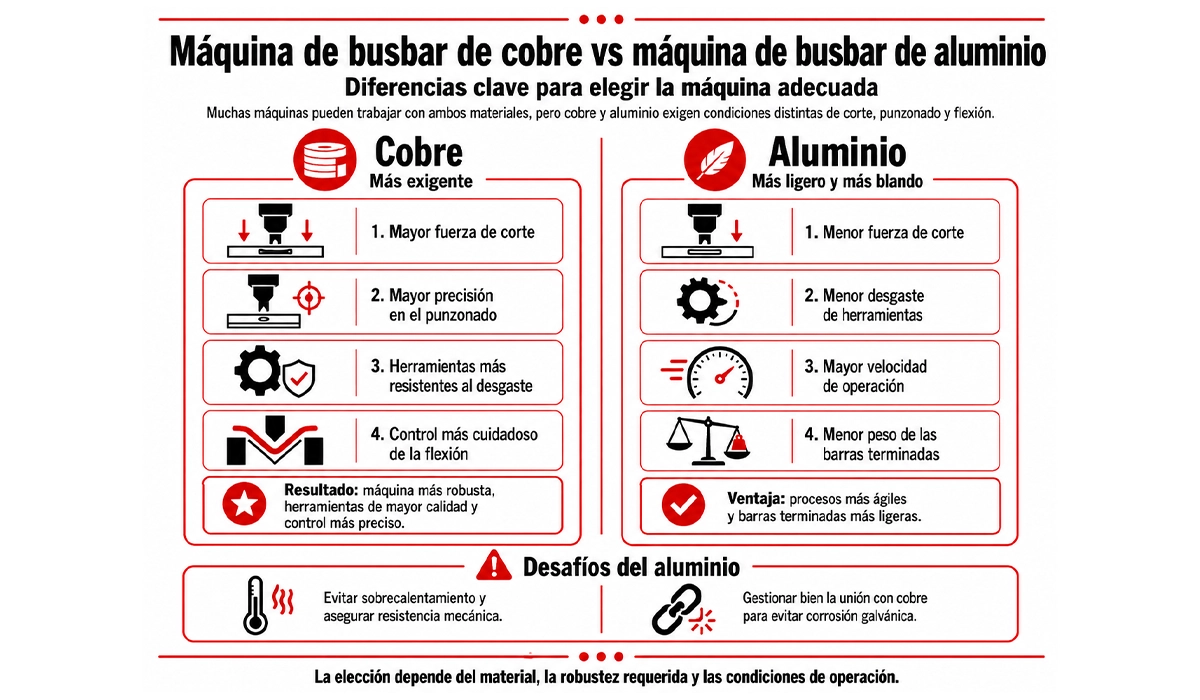
Las propiedades del conductor influyen tanto en el diseño eléctrico como en el mecanizado. Al seleccionar el material, la conductividad y la resistencia mecánica ayudan a explicar por qué dos pletinas de dimensiones iguales no tienen necesariamente el mismo comportamiento.
En el mecanizado del cobre, el estado recocido, semiduro o duro modifica las condiciones de corte y doblado. También importa la aleación del aluminio. Por eso, la capacidad debe verificarse con el material y el estado metalúrgico concretos, sin asumir que el nombre del metal basta para comparar dos ofertas.
Pide la combinación simultánea de anchura y espesor admitida en cada estación, junto con el diámetro de agujero y el utillaje de doblado. No se deben combinar dos máximos publicados por separado sin confirmar que el fabricante los admite juntos.
En uniones entre cobre y aluminio, la corrosión galvánica y la compatibilidad de los materiales requieren atención en el diseño y el montaje. La selección de la máquina no sustituye la especificación de la unión.
La configuración también cambia el nivel de inversión. Puedes contrastar una máquina para barras económica o profesional a partir de las operaciones que realmente necesitas.
Máquinas económicas y coste total de compra
Una máquina económica para barras colectoras puede encajar cuando su capacidad y ritmo de trabajo cubren tus pedidos. El menor precio inicial debe compararse con los tiempos de preparación, la manipulación, el utillaje incluido y el servicio disponible.
La gama económica no equivale automáticamente a equipo portátil, ni la profesional a CNC. Son descripciones comerciales que debes traducir a funciones y capacidades verificables.
| Partida | Qué revisar en la oferta |
|---|---|
| Equipo y utillaje | Herramientas incluidas, opcionales y cambios necesarios para tus piezas |
| Instalación | Transporte, descarga, espacio, alimentación y puesta en marcha |
| Operación | Personal, preparación, manipulación y tiempo por pieza conforme |
| Disponibilidad | Mantenimiento, repuestos, asistencia y cobertura de garantía |
Compara presupuestos sobre el mismo plano de pieza y el mismo alcance de suministro. Para profundizar en las partidas de inversión, consulta el precio de una máquina para barras de cobre.
Aplicaciones: cuadros, subestaciones y centros de datos
Cuadros eléctricos y aparamenta
En fabricantes de cuadros eléctricos, la elección depende de la variedad de piezas, la sección máxima y el reparto del trabajo entre corte, agujeros y doblado. Un equipo 3 en 1 puede cubrir pedidos variados; una línea CNC puede descargar las operaciones repetitivas. El cumplimiento del conjunto eléctrico se verifica por separado.
Subestaciones
En las subestaciones puede haber pletinas dentro de cuadros y celdas, pero también conductores tubulares o flexibles. Las máquinas de esta guía se orientan principalmente a pletinas; no debes asumir que procesan todos los conductores de una instalación.
La forma del conductor, sus apoyos y su aislamiento cambian según el equipo y la tensión. La guía de barras colectoras en subestaciones desarrolla ese contexto.
Centros de datos
En centros de datos, la fabricación puede incluir piezas para cuadros de distribución, equipos de alimentación y conexiones específicas. Conviene distinguir esas pletinas de una canalización prefabricada completa: cortar y punzonar conductores no equivale a fabricar todo el sistema de distribución.
Si tu proyecto está relacionado con infraestructura de IA, consulta el artículo sobre barra colectora en centro de datos de IA para situar las piezas dentro de la arquitectura eléctrica.
Criterios de compra: siete preguntas para comparar ofertas
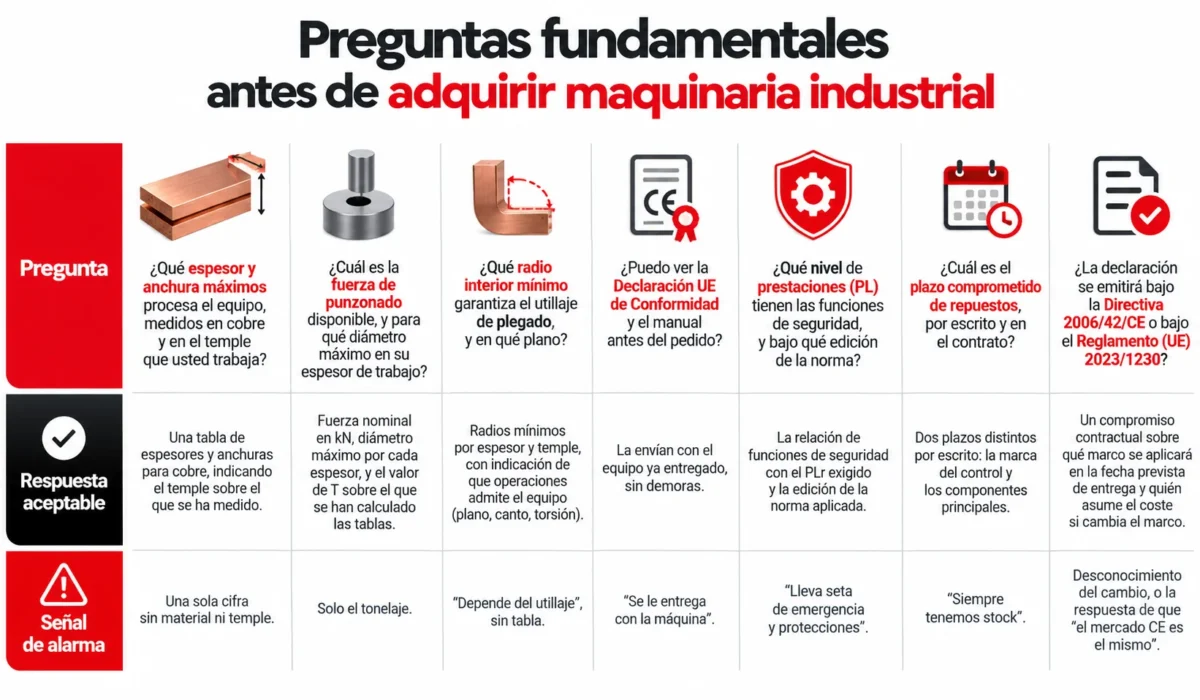
Antes de elegir entre los tipos de máquinas de barra colectora, reúne planos representativos y pide respuestas documentadas. La prueba debe incluir tu pieza más exigente y alguna pieza habitual, no solo una demostración sencilla.
1. ¿Qué capacidad tiene cada estación con mi material?
Solicita anchura y espesor simultáneos, material, estado metalúrgico y límites por operación. Confirma por separado corte, punzonado y doblado, así como las dimensiones mínimas procesables y las restricciones de sujeción.
2. ¿Qué agujeros puede punzonar y con qué herramientas?
Pide fuerza disponible en kN y una tabla de agujeros o ranuras por espesor. Como estimación inicial, la fuerza de corte se aproxima mediante F ≈ L × t × τ, donde L es el perímetro cortado en mm, t el espesor en mm y τ la resistencia al corte en N/mm². Para un agujero circular, L = π × d.
Por ejemplo, con un valor hipotético de τ = 200 N/mm², un agujero de 13 mm en una pletina de 10 mm daría unos 82 kN. No es una capacidad garantizada ni un valor universal para el cobre: el cálculo no dimensiona por sí solo la extracción, el utillaje o el sistema hidráulico. La combinación debe estar admitida por el fabricante.
3. ¿Qué geometrías y tolerancias de doblado admite?
Pregunta por radios interiores, planos de doblado, longitud mínima de ala y distancias entre dobleces. Comprueba el ángulo final después de descargar la pieza y el método de compensación del retorno elástico.
4. ¿Cómo se demuestra la precisión y la repetibilidad?
Define las cotas, el método de medida y las condiciones de ensayo. Compara una serie de piezas, no una sola. Una cifra de posicionamiento del eje no describe necesariamente la tolerancia final del agujero, del corte o del ángulo.
5. ¿Cuánto tarda un pedido completo?
Incluye preparación, programación, carga, cambios de herramienta, operaciones, descarga e inspección. Si el doblado se realiza en otro equipo, mide también ese traslado y su capacidad. El tiempo de un único ciclo no representa todo el plazo de fabricación.
6. ¿Qué documentación y protecciones corresponden?
Revisa las condiciones de uso, el manual y los criterios de seguridad en máquinas. Para equipos destinados a la UE, confirma el marcado CE, la declaración de conformidad correspondiente y la documentación exigible para el modelo y la fecha de introducción en el mercado.
Cuando se utilice EN ISO 13849-1 para justificar funciones de seguridad, pide el nivel requerido (PLr), el alcanzado y su validación para cada función pertinente. La presencia de una parada de emergencia no demuestra por sí sola esos niveles. La explicación de Pilz permite entender el enfoque de esta norma.
Solicita también la edición aplicada y su situación de armonización bajo el marco pertinente. Una edición anterior no convierte automáticamente una máquina existente en no conforme. La recopilación de Pilz presenta otras normas de seguridad funcional relacionadas.
El Reglamento (UE) 2023/1230 será aplicable con carácter general desde el 20 de enero de 2027. La evaluación debe considerar la introducción en el mercado o puesta en servicio, según el caso, y las disposiciones transitorias para productos introducidos previamente conforme a la Directiva 2006/42/CE. La fecha del pedido o de la entrega, por sí sola, no resuelve esta cuestión.
7. ¿Qué soporte y repuestos quedan comprometidos?
Distingue consumibles —punzones, matrices y cuchillas— de componentes críticos, como controladores y elementos hidráulicos. Pide referencias, disponibilidad, plazos, condiciones de asistencia y alcance de la formación. Un componente comercial también puede requerir programación o parametrización antes de volver a funcionar.
La evaluación económica debe incluir el material perdido y las piezas rechazadas. Para separar las distintas causas, consulta desperdicio de cobre.
KPIs para comprobar productividad y aprovechamiento
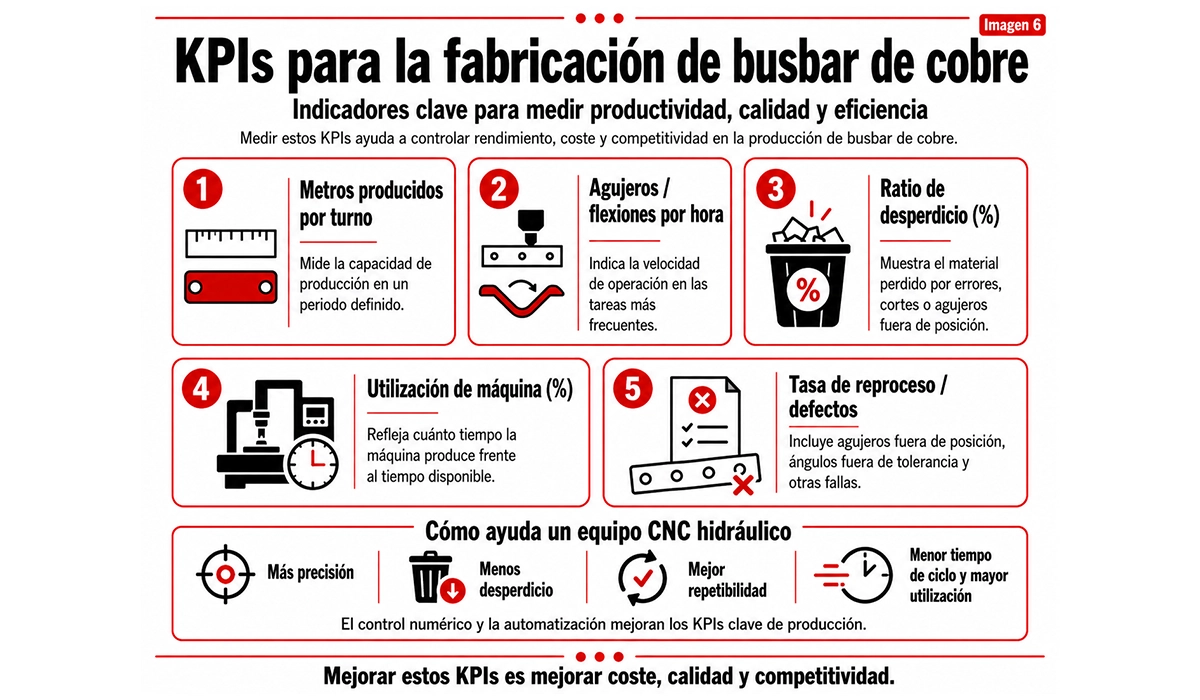
Mide el rendimiento antes y después de incorporar una máquina, utilizando piezas comparables. El indicador principal debe reflejar piezas conformes, no solo movimientos de la máquina.
| Indicador | Qué permite comprobar |
|---|---|
| Piezas conformes por turno | Producción útil con la misma mezcla de trabajos |
| Tiempo total por pedido | Efecto de preparación, operación e inspección |
| Horas de trabajo por pieza conforme | Carga de trabajo humana, incluida la manipulación |
| Material retirado y rechazo | Pérdidas de corte, material de los agujeros, restos reutilizables y piezas defectuosas, por separado |
| Reproceso | Piezas o tiempo que requieren correcciones |
| Paradas y disponibilidad | Tiempo perdido por averías o falta de consumibles |
Para cualquier porcentaje, fija el denominador: masa de entrada, número de piezas o tiempo disponible. No mezcles el material retirado de forma prevista con el rechazo por errores, ni contabilices un resto reutilizable como si fuera chatarra definitiva.
El CNC puede reducir el trabajo de trazado y mejorar la repetibilidad, pero su efecto sobre el desperdicio depende también del aprovechamiento de longitudes, la programación y las restricciones de agarre. La mejora debe medirse en tu proceso.
Máquinas de China y de otros proveedores: cómo evaluar la oferta
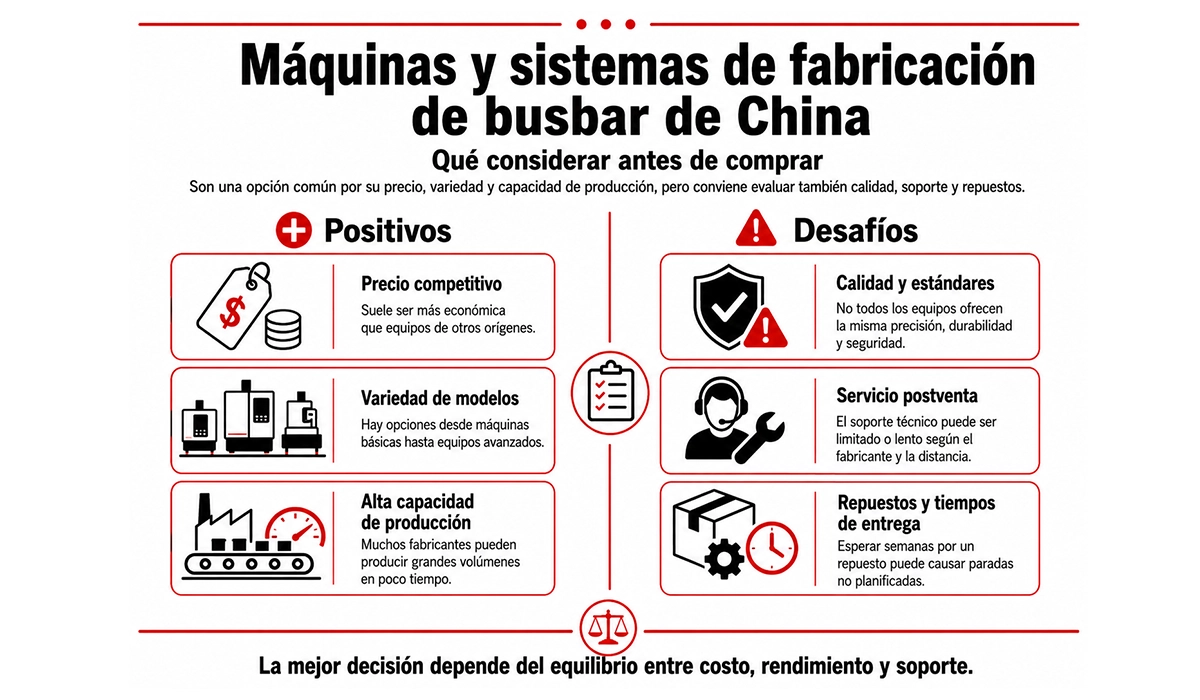
El país de origen no demuestra por sí solo la precisión, la seguridad o la calidad del servicio. Aplica los mismos criterios a un fabricante local y a un proveedor internacional: documentación, ensayos con tus piezas, alcance de suministro y soporte verificable.
- Responsabilidad técnica: identifica quién fabrica, quién vende y quién responde durante la instalación y la garantía.
- Prueba de aceptación: acuerda piezas, tolerancias y condiciones antes del pedido.
- Servicio: verifica qué intervenciones puede realizar el representante local y cuáles dependen de la fábrica.
- Repuestos: solicita referencias y plazos para consumibles y componentes críticos.
- Suministro: detalla transporte, descarga, puesta en marcha y formación.
Un distribuidor especializado puede aportar asistencia cercana; un fabricante puede resolver cuestiones de diseño. Evalúa las capacidades demostrables de ambos, sin asumir ventajas automáticas por su función comercial.
Antes de cerrar la compra, revisa qué cubre la garantía de máquinas para barras de cobre y cómo se tramitan las incidencias.
Mantenimiento de la máquina y control de las piezas
El mantenimiento de la máquina y el del embarrado instalado son tareas distintas. Para el equipo de fabricación, sigue los intervalos y procedimientos del fabricante:
- Utillaje: inspecciona punzones, matrices y cuchillas; comprueba desgaste, holguras y fijación.
- Hidráulica: controla aceite, filtros, temperatura y posibles fugas según el manual.
- Posicionamiento: verifica topes, guías y sistemas de medida con patrones adecuados.
- Protecciones: comprueba los dispositivos instalados y registra las verificaciones prescritas.
- Limpieza: retira residuos de forma segura, evitando introducirlos en guías o mecanismos.
- Registro: documenta intervenciones, desviaciones y piezas sustituidas.
Antes de intervenir, aplica el procedimiento previsto de parada, aislamiento y control de energías, incluida la presión almacenada cuando corresponda. La atención a la seguridad eléctrica también afecta a las tareas de mantenimiento.
En la pieza terminada, revisa cotas, agujeros, rebabas, radios y estado de las superficies. Estas comprobaciones no sustituyen las verificaciones eléctricas y mecánicas que exige el conjunto en el que se instalará.
Cómo elegir el tipo de máquina adecuado para tu taller
Elige a partir de la operación que limita tu producción y de las piezas que realmente fabricas. Una 3 en 1 aporta versatilidad; una línea CNC automatiza el posicionamiento, el corte y el punzonado que incorpore; una dobladora o una máquina dedicada puede resolver un cuello de botella concreto.
Para una recomendación técnica, prepara el material y su estado metalúrgico, la anchura y el espesor máximos simultáneos, las dimensiones de los agujeros, los radios y planos de doblado, la longitud de las barras y el volumen con su mezcla de piezas. Añade la alimentación disponible y el espacio de instalación.
Con esa información, el equipo de PAYAPRESS puede valorar una configuración y el utillaje necesario. La comparación será más útil si cada oferta se verifica con las mismas piezas y los mismos criterios de aceptación.

Valora este artículo
Elige una valoración de 1 a 5 estrellas.
Aún no hay valoraciones