




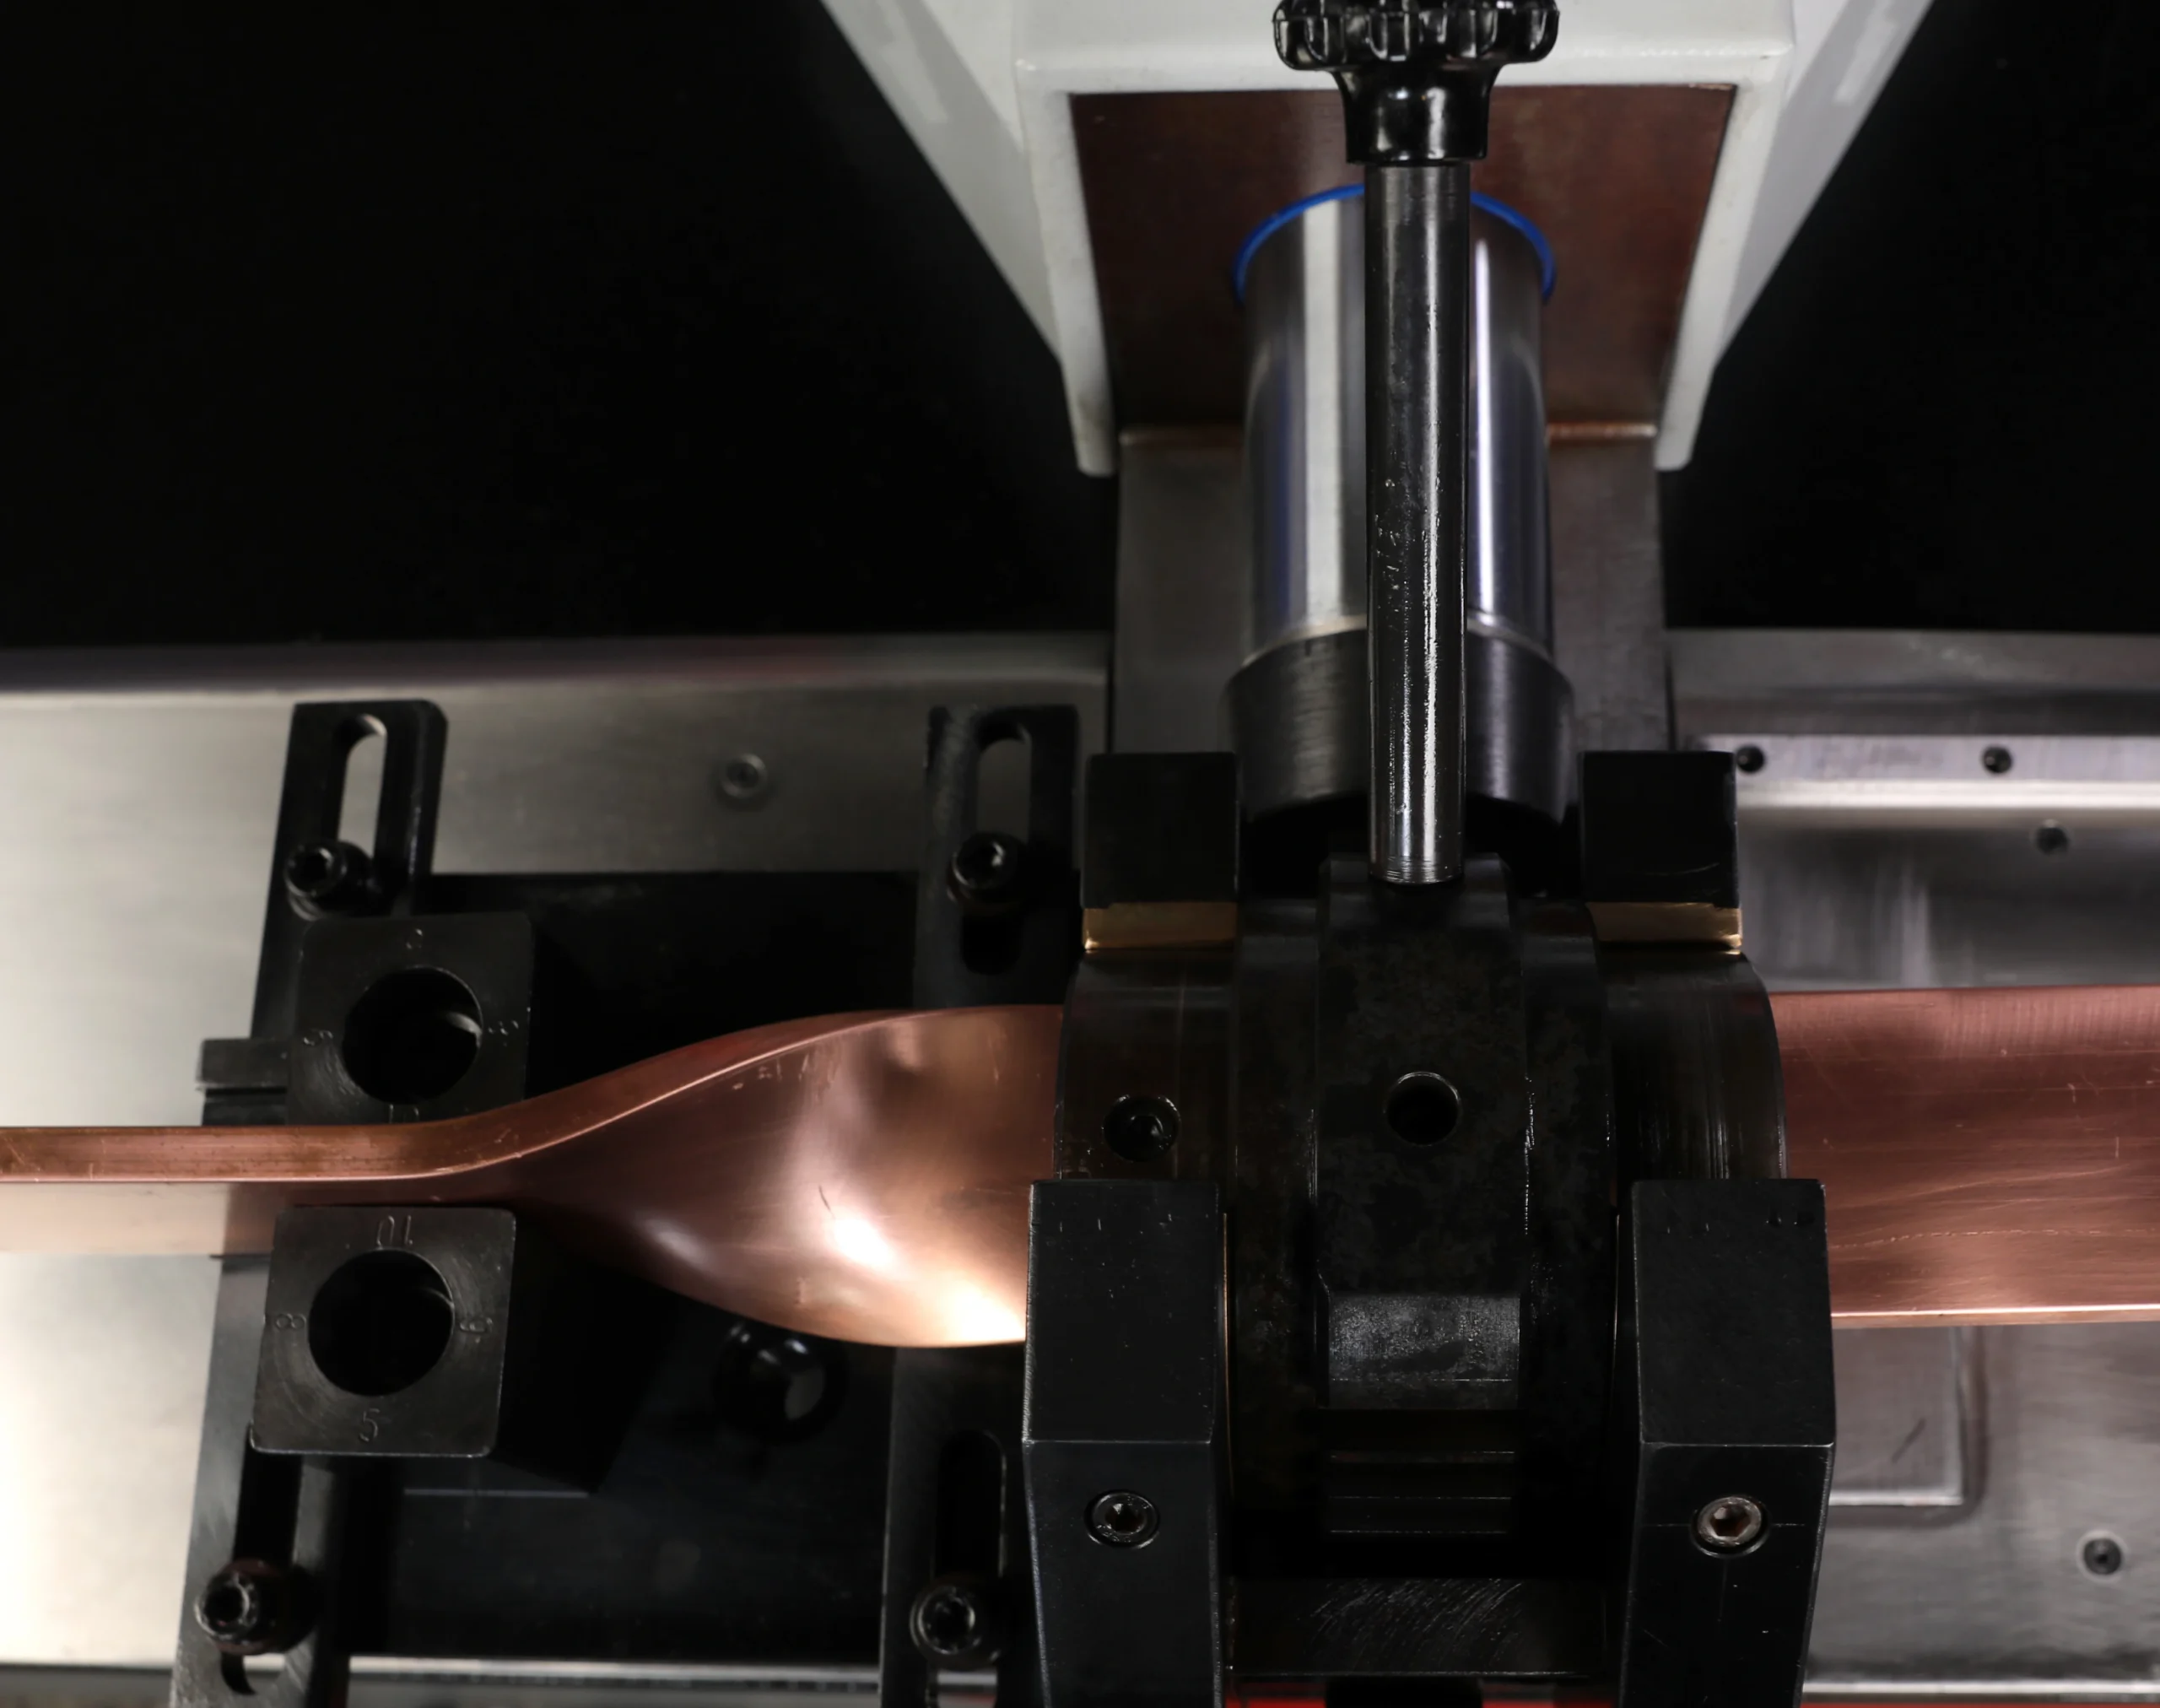
Una barra colectora —llamada embarrado eléctrico o pletina de cobre en España, y barra de cobre, solera o busbar en México y el resto de Hispanoamérica— es un conductor rígido que transporta grandes corrientes dentro de un cuadro o tablero eléctrico. Frente al cable, ocupa menos espacio, disipa mejor el calor y mantiene una caída de tensión más baja. Esa es la idea en una frase; el resto del artículo explica el porqué y, sobre todo, cómo funciona la fabricación de barras de cobre paso a paso.
Si trabajas en montaje de cuadros, en un taller de mecanizado o en compras para una empresa de switchgear, aquí tienes la base completa. Verás qué material elegir, cómo pasa la barra del corte al doblado, qué máquina necesitas y qué normas te van a exigir. La misma pieza recibe nombres distintos según el país, así que iremos nombrando las variantes a medida que aparezcan.
Como alternativa, a continuación encontrará una versión en audio de este artículo para su comodidad.
Barra colectora, embarrado o busbar: una misma idea con muchos nombres
Vamos primero con el vocabulario, porque es la principal fuente de confusión. Cuando alguien pregunta qué es una barra colectora, qué es un embarrado en electricidad o qué es un busbar, está describiendo lo mismo desde tres puntos de vista.
La barra física es la pieza: un perfil plano de cobre o aluminio, con una sección rectangular típica y una superficie amplia. En España se la conoce como pletina de cobre; en México y buena parte de Sudamérica, como barra de cobre, solera de cobre o platina de cobre. El embarrado —barra colectora en México, barraje en Colombia— es el conjunto de varias barras montadas y aisladas que reparten la energía dentro del cuadro eléctrico (España) o tablero eléctrico (México y Colombia).
El término inglés busbar funciona como puente. Se reconoce en todo el sector y evita malentendidos regionales, por eso lo mantenemos junto a los nombres locales. Un embarrado eléctrico bien diseñado une varios circuitos en un solo punto o ramifica una línea principal en salidas de menor potencia, igual que haría un repartidor, pero para grandes intensidades.
Esta pieza no vive sola. Forma parte de los conjuntos de aparamenta de baja tensión que define la norma IEC 61439-1, el marco internacional que ordena cómo deben construirse y verificarse los cuadros. Tenerlo presente desde el principio ayuda: la barra se fabrica para encajar en ese conjunto, no como una pieza aislada.
Cómo se llama el embarrado en cada país

La misma pieza cambia de nombre cada vez que cruza una frontera, y eso complica desde una búsqueda en Google hasta la lectura de un pliego extranjero.
| País | La barra individual | El conjunto montado |
|---|---|---|
| España | pletina de cobre, platina | embarrado, embarrado eléctrico |
| México | solera de cobre, barra de cobre | barra colectora, barras colectoras |
| Colombia | barraje de cobre | barraje, barrajes eléctricos, electrobarra |
| Argentina y Cono Sur | barra de cobre | barra colectora, barras de distribución |
| Inglés (sector) | busbar | busbar system |
Hay un nombre que conviene no mezclar con los anteriores. La blindobarra —electroducto en México y gran parte de Latinoamérica— no es una barra dentro de un cuadro, sino una canalización prefabricada completa, con los conductores dentro de una envolvente metálica y puntos de derivación a lo largo del recorrido. Si lo que busca es eso, lo tratamos aparte en nuestra guía de blindobarras y electroductos.
Para el resto de este artículo usamos embarrado y barra colectora indistintamente, que es lo que son.
¿Por qué usar barras en lugar de cable?
La pregunta aparece cuando una instalación crece y el cableado empieza a estorbar. La respuesta corta: por encima de cierta corriente, la barra gana en casi todo. Conduce miles de amperios con poco calentamiento, gracias a su gran superficie de cobre y a lo bien que evacúa el calor al aire. En la práctica, eso se mide por una temperatura estable y una caída de tensión baja.
Piensa en una pletina de cobre de 100 × 10 mm. Con la barra descubierta y ventilada, conduce del orden de 1.500 a 1.600 A sin superar los límites habituales de sobretemperatura. Para mover esa misma intensidad con cable harían falta varios conductores en paralelo, con sus terminales, sus prensaestopas y su desorden. La barra lo resuelve con una sola pieza.
En resumen: menos volumen ocupado, mejor disipación por la superficie plana y menos empalmes que mantener. La comparación completa, con el punto en el que el cable deja de compensar, está en barras en lugar de cable.
Cobre o aluminio: qué material elegir

Aquí es donde compras e ingeniería suelen discutir. La elección del material fija el rendimiento y buena parte del coste, así que conviene entenderla bien. Se logra el equilibrio correcto —conductividad suficiente al menor coste— eligiendo entre cobre y aluminio según la aplicación, no por costumbre.
El cobre conduce mejor. Su conductividad ronda el 100 % IACS, mientras que el aluminio se queda en torno al 61 %, como recogen las guías del European Copper Institute sobre el cobre en aplicaciones eléctricas. En la práctica, eso significa que una barra de aluminio necesita alrededor de 1,6 veces la sección de una de cobre para conducir la misma corriente. Ese es el número que conviene memorizar.
El aluminio responde con el peso: pesa aproximadamente un tercio de lo que pesa el cobre. Aun con esa sección mayor, un embarrado de aluminio suele acabar más ligero y más barato. A cambio, exige cuidado en las uniones, porque el contacto directo cobre-aluminio provoca corrosión galvánica. La solución habitual son terminales o piezas bimetálicas que aíslan un metal del otro.
| Criterio | Cobre (ETP C11000) | Aluminio (6101-T6 / 6063-T6) |
|---|---|---|
| Conductividad | ~100 % IACS | ~55–61 % IACS |
| Sección Para Igual Corriente | Referencia | ~1,6× Mayor |
| Peso Relativo | Alto (Referencia) | ~1/3 del Cobre |
| Coste del Material | Mayor | Menor |
| Uniones | Sencillas, Estables | Requieren Tratamiento Antioxidación |
| Uso Típico | Cuadros y Tableros Compactos | Grandes Barras, Canalizaciones Ligeras |
Consejo de taller: cuando dudes, calcula la sección de aluminio como 1,6 veces la de cobre y compara el coste total instalado, no solo el precio del kilo. Muchas veces el cobre gana en espacio y el aluminio en factura; el proyecto decide.
Hasta aquí, qué es un embarrado eléctrico y de qué material conviene hacerlo. Lo que sigue es cómo se convierte ese material en las barras que van dentro del cuadro: seis etapas, cada una con su propio punto de fallo.
Cómo se fabrica un embarrado eléctrico, paso a paso

Fabricar una barra parece simple hasta que ves cuántas cosas pueden salir mal. El objetivo es claro: una pieza dimensionalmente exacta, con agujeros bien situados y sin defectos, medida por tolerancias de décimas de milímetro, y se consigue encadenando seis etapas con control en cada una. Vamos por orden.
Paso 1 — Selección y preparación del material
Todo empieza por el metal correcto. Para cobre, el estándar es el ETP C11000 (cobre electrolítico de alta conductividad); para aluminio, las aleaciones 6101-T6 o 6063-T6, pensadas para uso eléctrico. Un material fuera de especificación arrastra problemas hasta el final de la línea.
Las medidas de partida se piden por sección: espesor por anchura. En el sistema métrico verás pletinas de 5, 10 o 12 mm de espesor por anchuras de 20, 30, 50 o 100 mm. El stock mexicano suele pedirse en pulgadas, así que conviene manejar las equivalencias. Una solera de 10 mm equivale más o menos a 3/8″, y una de 6 mm, a 1/4″. Antes de cortar, revisa que la superficie esté limpia, sin golpes ni oxidación.
Paso 2 — Corte
El corte marca la longitud y, si se hace mal, condiciona todo lo demás. Se busca una longitud exacta con el extremo a escuadra, medida con una tolerancia típica de ±0,5 mm, y se logra con la máquina adecuada al volumen.
Hay varias vías. La sierra de disco da un corte limpio y frío; la cizalla es rápida, pero puede deformar el borde. Además, muchas punzonadoras integran una estación de corte que trabaja la barra sin cambiar de equipo. El error más común es dejar rebaba en el extremo, que luego estorba en el montaje. Un buen corte de barra —o corte de pletina, en España— sale a escuadra y casi sin rebaba.
Paso 3 — Punzonado o perforado
Los agujeros permiten atornillar la barra al aparellaje. En España se habla de punzonado; en México, de perforado. La operación exige fuerza, y esa fuerza se calcula, no se estima a ojo.
La fórmula es sencilla:
Fuerza (toneladas) ≈ perímetro de corte (mm) × espesor (mm) × resistencia al cizallamiento (N/mm²) ÷ 9.810
Un ejemplo concreto. Para un tornillo M10 se punza un agujero de unos 11 mm en una barra de cobre de 10 mm de espesor. Con una resistencia al cizallamiento típica del cobre semiduro (≈ 210 N/mm²):
- Perímetro: π × 11 ≈ 34,6 mm
- Fuerza: 34,6 × 10 × 210 ≈ 72.600 N ≈ 7,4 toneladas
Ahí está la clave de por qué una máquina de punzonado se especifica con holgura. A ese valor teórico conviene sumarle un 20–30 % por desgaste de herramienta, de modo que un agujero de 7 t reales pide una prensa de unas 10 t. Los diámetros más habituales son para tornillería M6, M8 y M10.
Paso 4 — Curvado o doblado
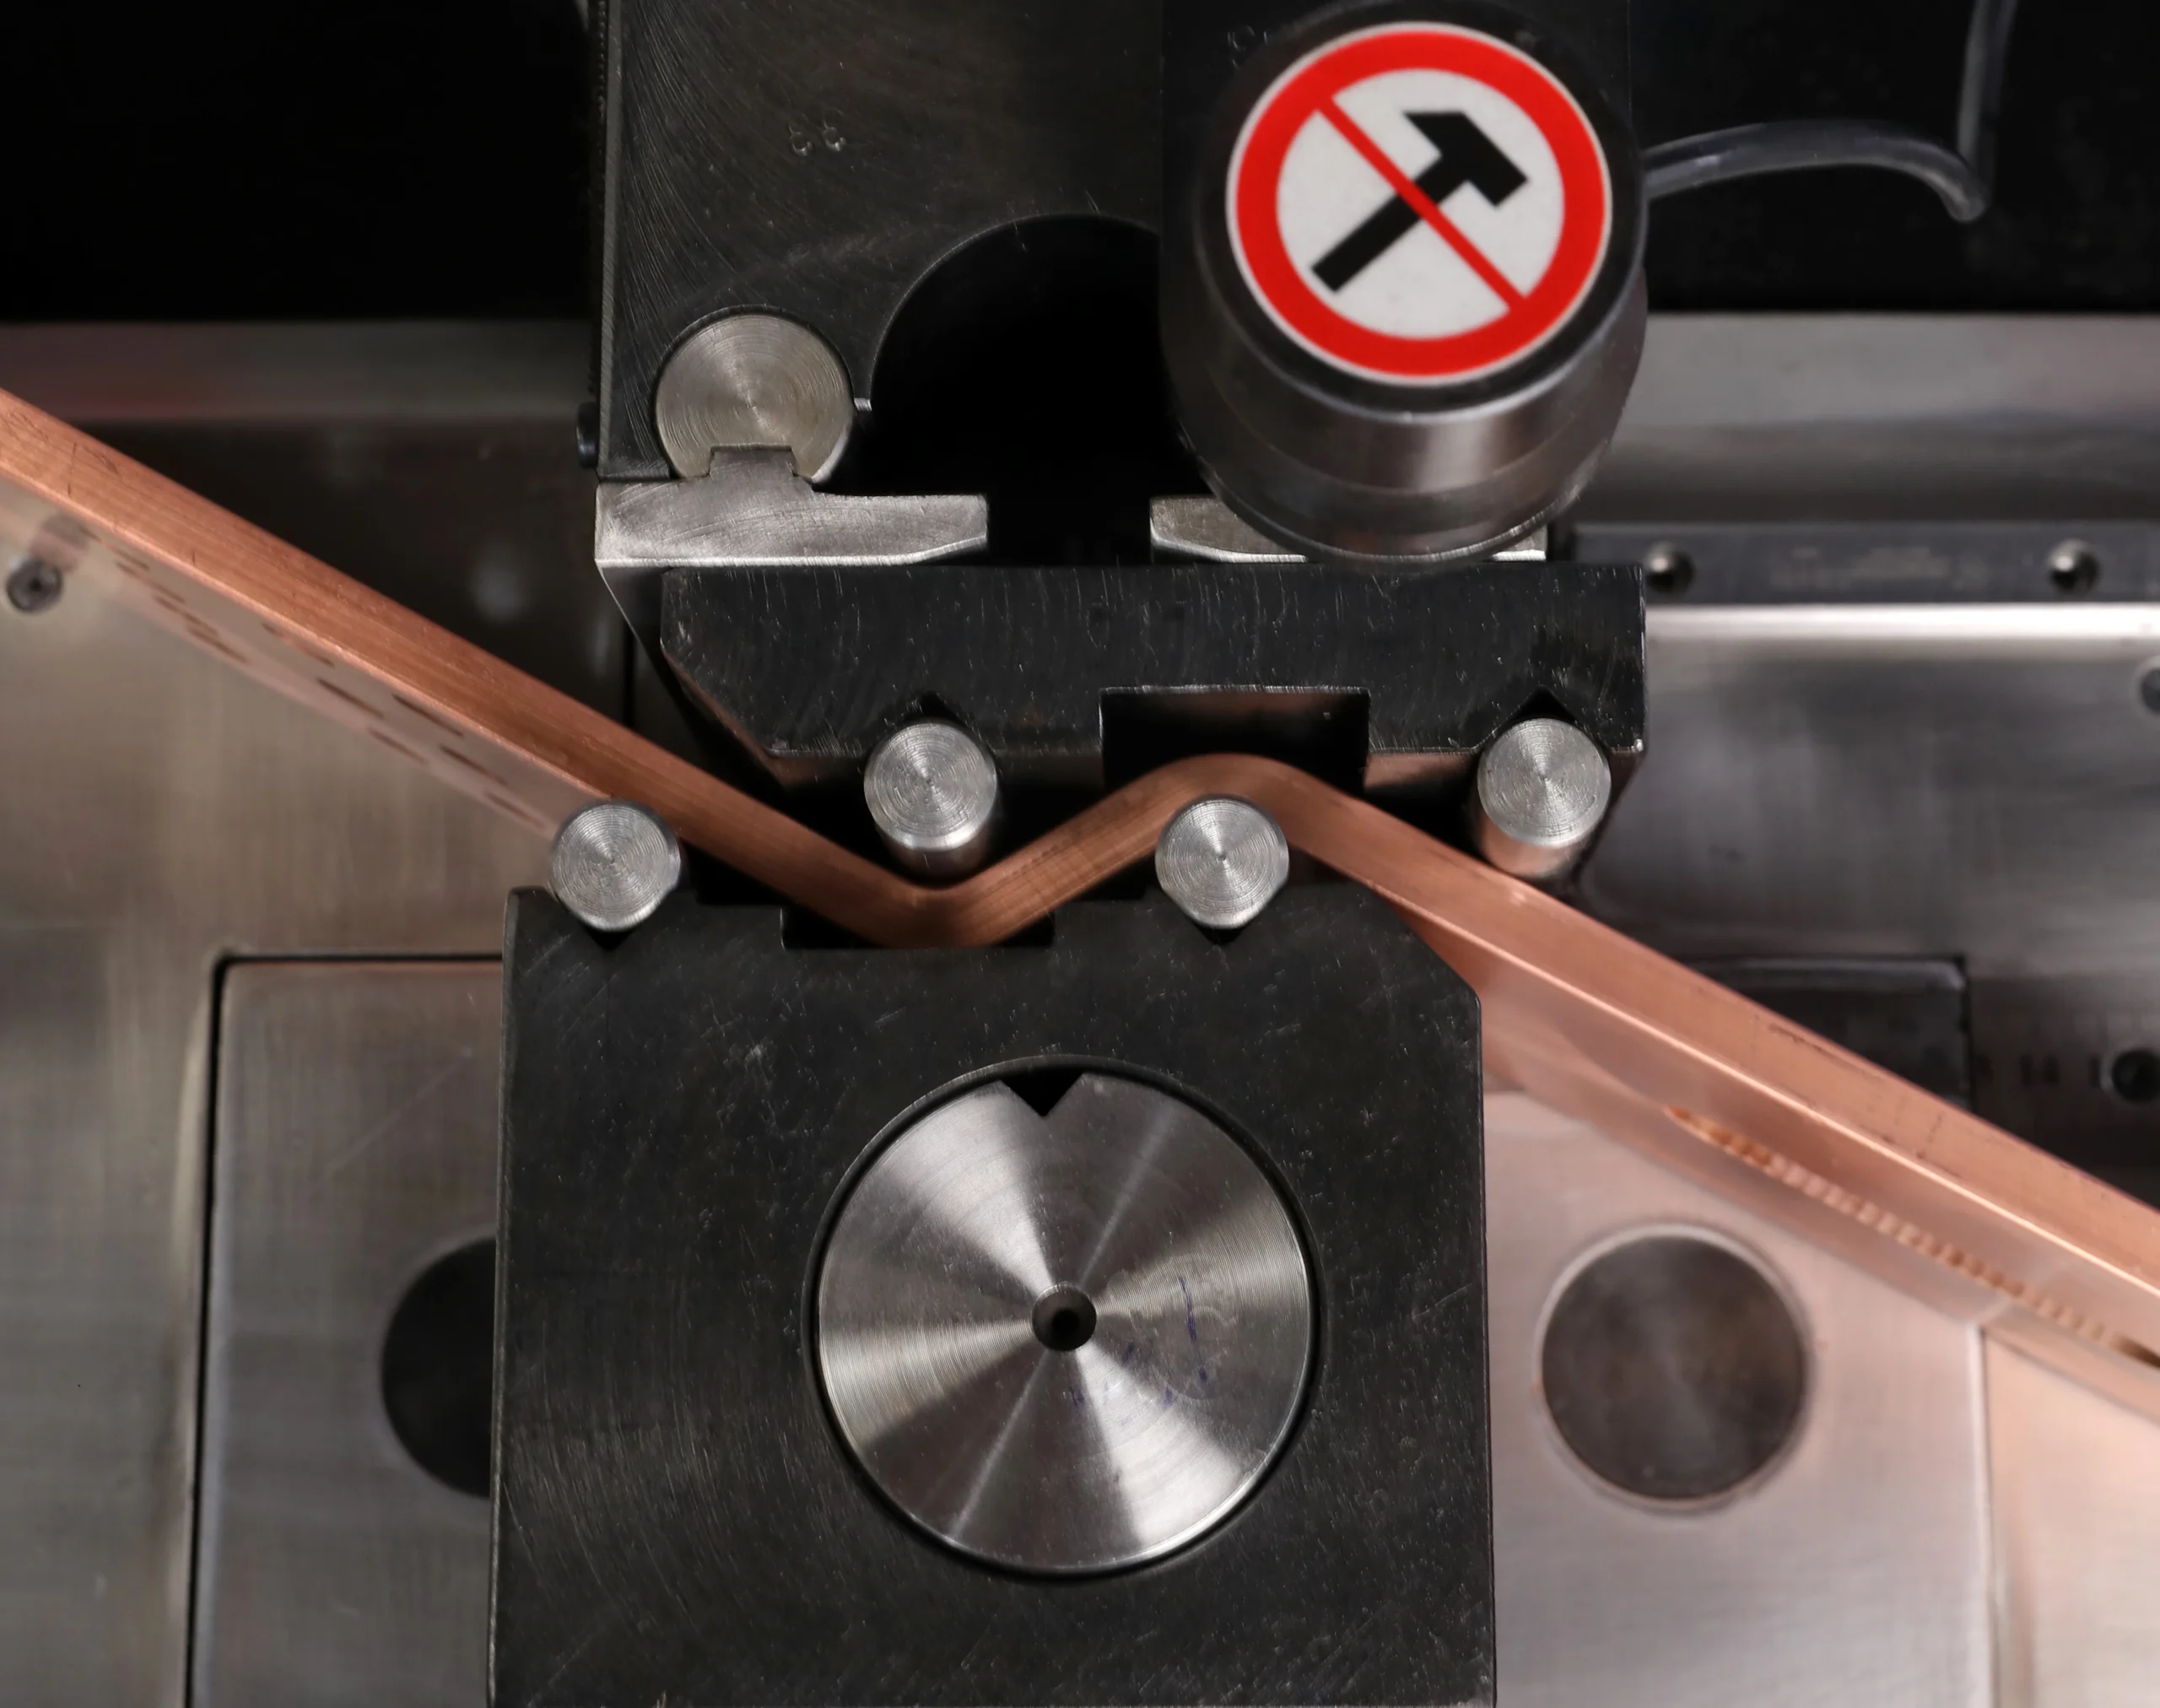
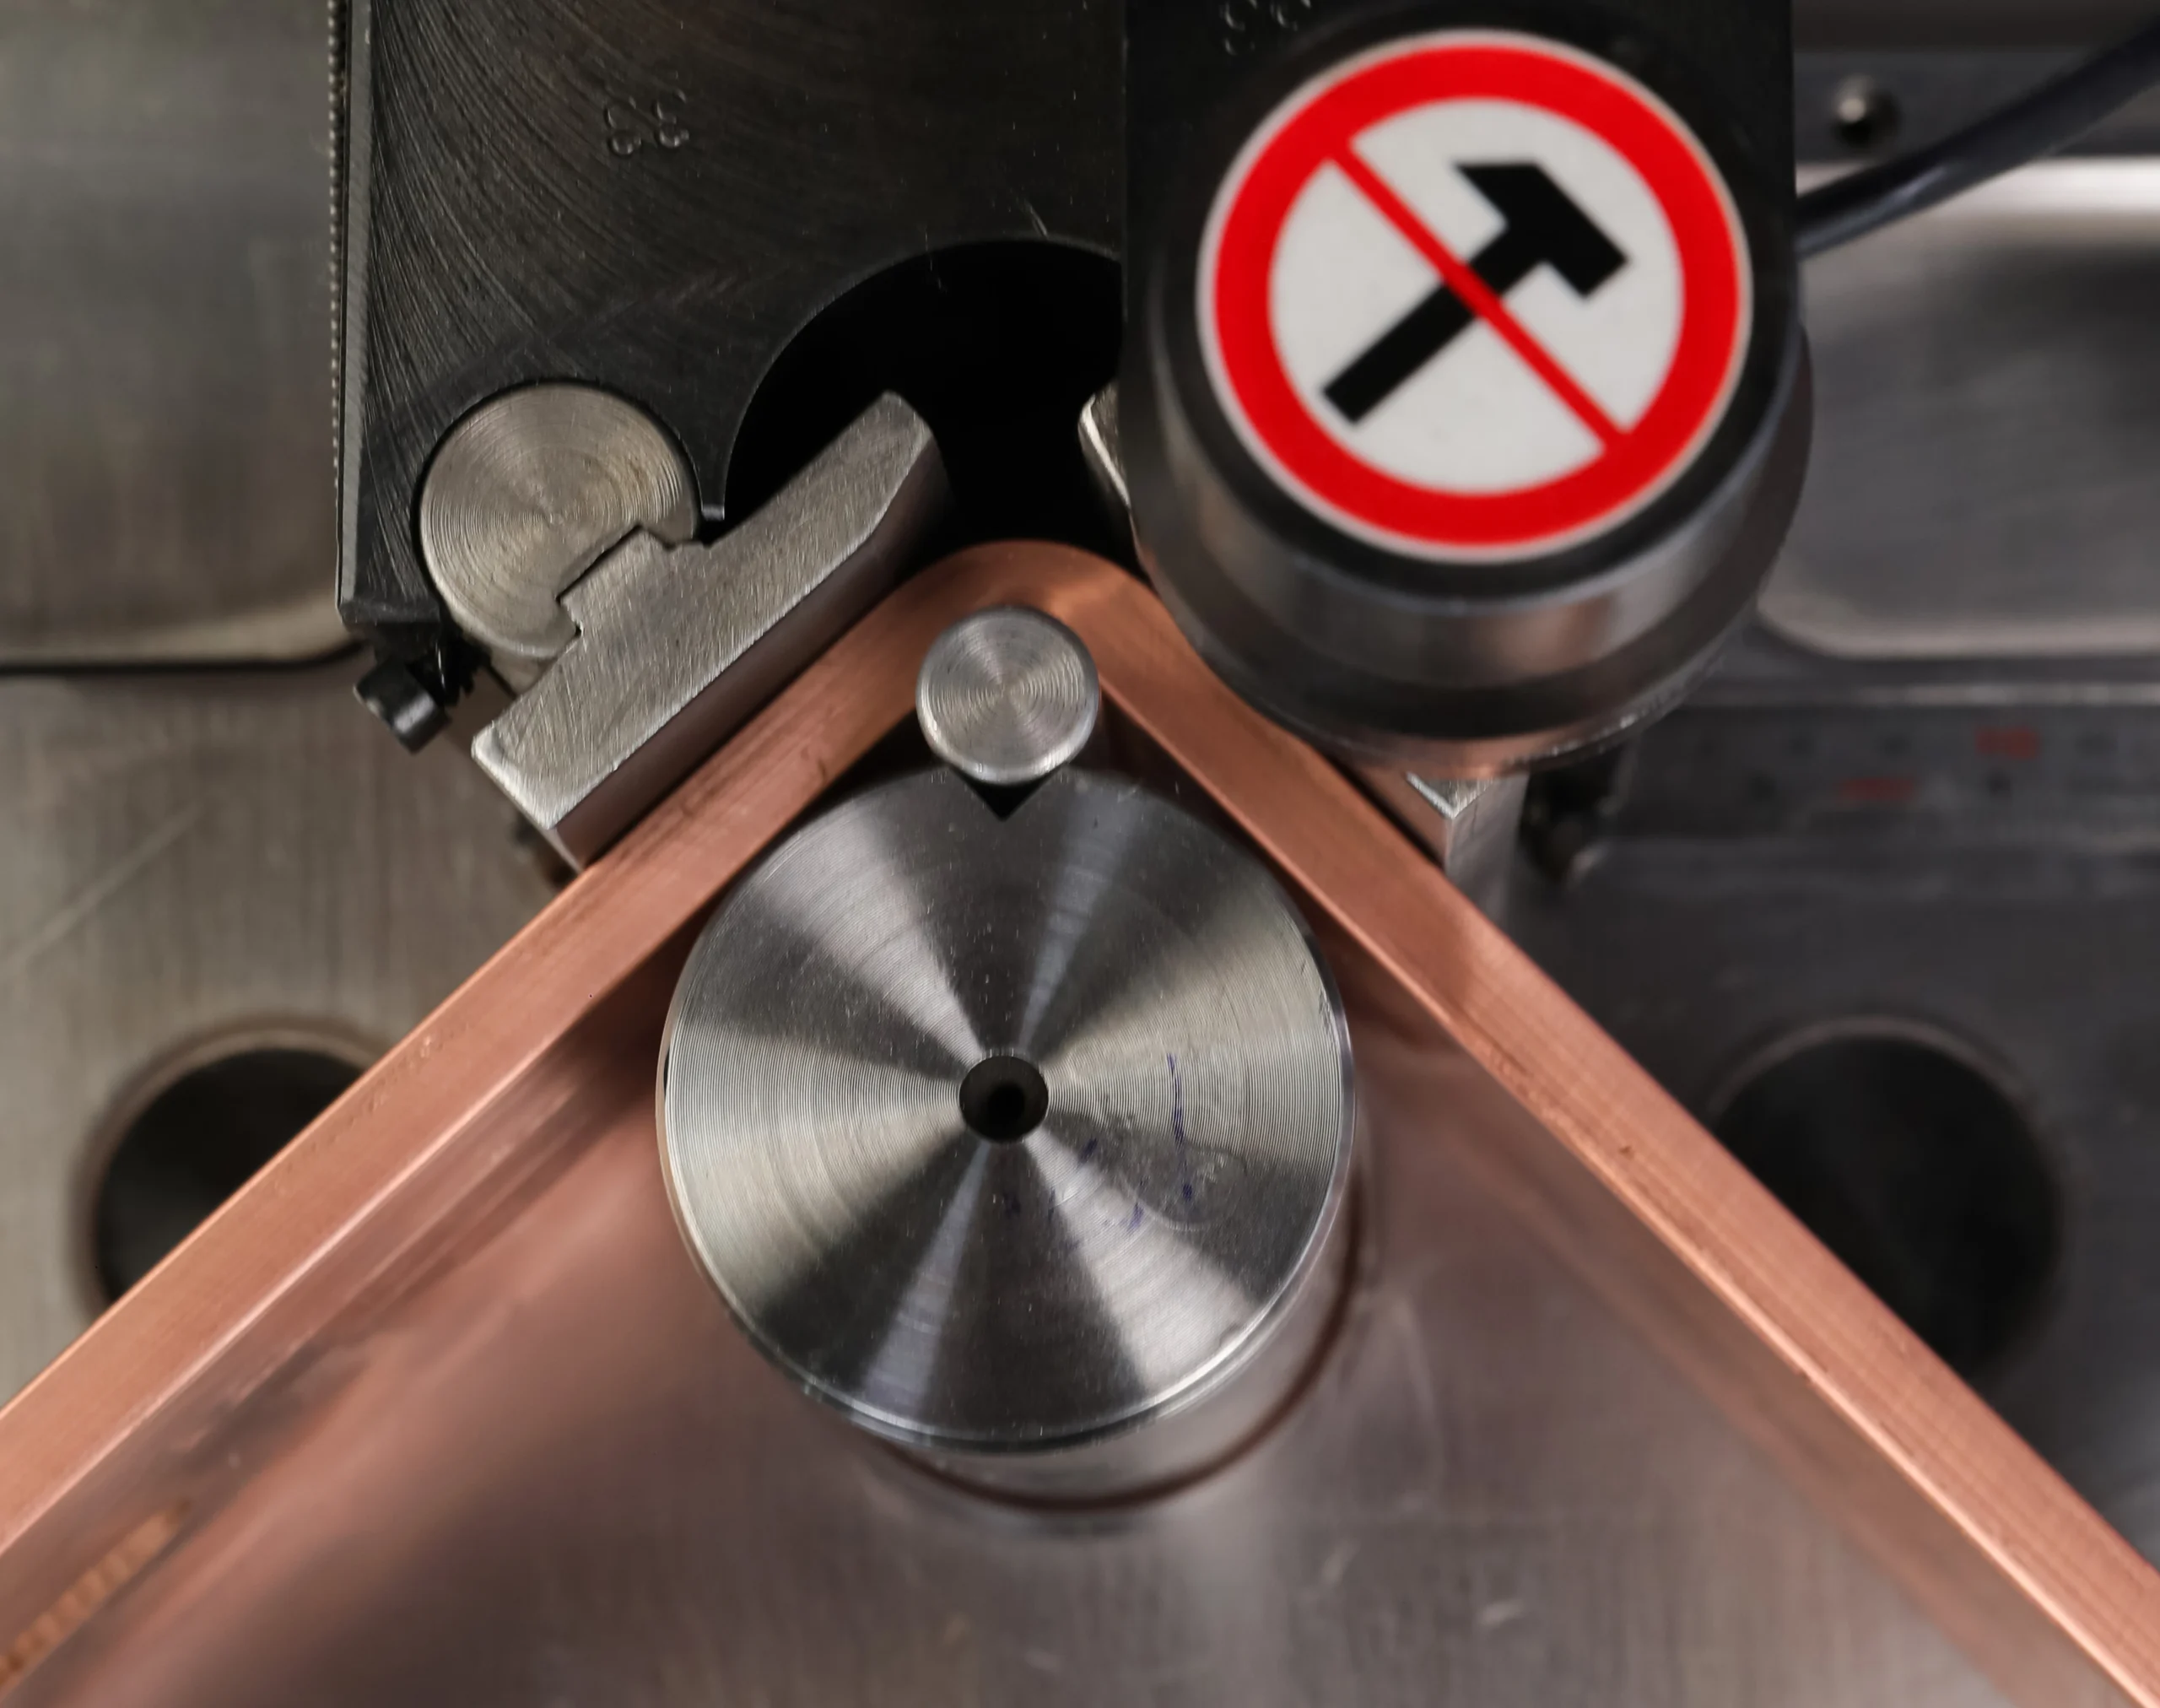
Esta es la etapa técnica que más separa a un taller bueno de uno mediocre. En España se dice curvado; en México, doblado. La barra tiene que cambiar de plano o de dirección sin agrietarse y sin perder sección útil.
Dos datos gobiernan el proceso. El primero es el radio de curvatura. Como regla de trabajo, el radio interior mínimo ronda 1 vez el espesor para cobre recocido y hasta 2 veces en templados más duros. Un valor de 1,5 veces el espesor es un buen punto de partida. Doblar con un radio demasiado cerrado agrieta la cara exterior. El segundo es la recuperación elástica (springback): el metal «quiere» volver un poco atrás, así que se sobredobla unos grados para clavar el ángulo final.
Una dobladora o curvadora de barras controla ambos factores. Las máquinas hidráulicas modernas ajustan el ángulo y compensan la recuperación elástica de forma repetible, algo casi imposible de lograr a mano con constancia. Para un equipo de montaje que fabrica decenas de piezas iguales, esa repetibilidad es lo que evita el retrabajo.
Paso 5 — Tratamiento superficial y recubrimiento
El cobre desnudo se oxida y, en las uniones, esa capa aumenta la resistencia de contacto. Por eso muchas barras llevan recubrimiento. Se reduce la resistencia en las juntas y se protege la superficie, medido por una unión estable en el tiempo, aplicando el acabado adecuado.
Las opciones más comunes son el estañado (económico y muy usado), el plateado (mínima resistencia de contacto, para alta exigencia) y el niquelado (barrera dura frente a la corrosión). La elección depende del ambiente y de la corriente: para un tablero interior estándar, el estañado sobra; para conexiones críticas o ambientes agresivos, se sube de nivel.
Paso 6 — Control de calidad y ensayos
La última etapa confirma que la pieza sirve. Se verifican dimensión, posición de agujeros, calidad del recubrimiento y, cuando aplica, resistencia de las uniones. Cada barra debe quedar trazada y documentada, sobre todo si el cliente exige certificación.
Aquí encaja una herramienta que muchos buscan: la tabla de capacidad de corriente de barra, que relaciona sección con intensidad admisible según el material, el acabado y la ventilación. No es un valor único; conviene tomarlo de la norma o del cálculo del proyecto, no de una regla de bolsillo. La documentación de esta fase es la que respalda el marcado y la garantía.
Marcaje e identificación de las barras
El marcaje cumple dos funciones distintas y conviene no confundirlas. La identificación de fases es la que ve el electricista: un código de color o una etiqueta en cada barra para distinguir L1, L2, L3 y neutro. No hay un código universal —cambia entre el criterio europeo y el de cada país de Latinoamérica—, así que el criterio aplicable se fija en el proyecto y se documenta en el esquema del cuadro.
La trazabilidad es la que ve el inspector: marcar cada pieza con su referencia de plano, colada de material o número de pedido, de modo que un lote pueda seguirse hasta su certificado de material. En cuadros certificados, esta marca es lo que sostiene el expediente cuando alguien pregunta de dónde salió esa barra.
Sobre el método: el grabado por láser y el micropercutido no añaden espesor ni alteran la superficie de contacto. Una etiqueta adhesiva sirve para identificar fase, pero no sobrevive al calor de servicio en los puntos más cargados. Lo que no debe hacerse nunca es marcar sobre la zona de contacto de una unión atornillada: cualquier relieve en esa superficie reduce el área efectiva y eleva la resistencia de la junta.
Con qué máquina se fabrica un embarrado eléctrico

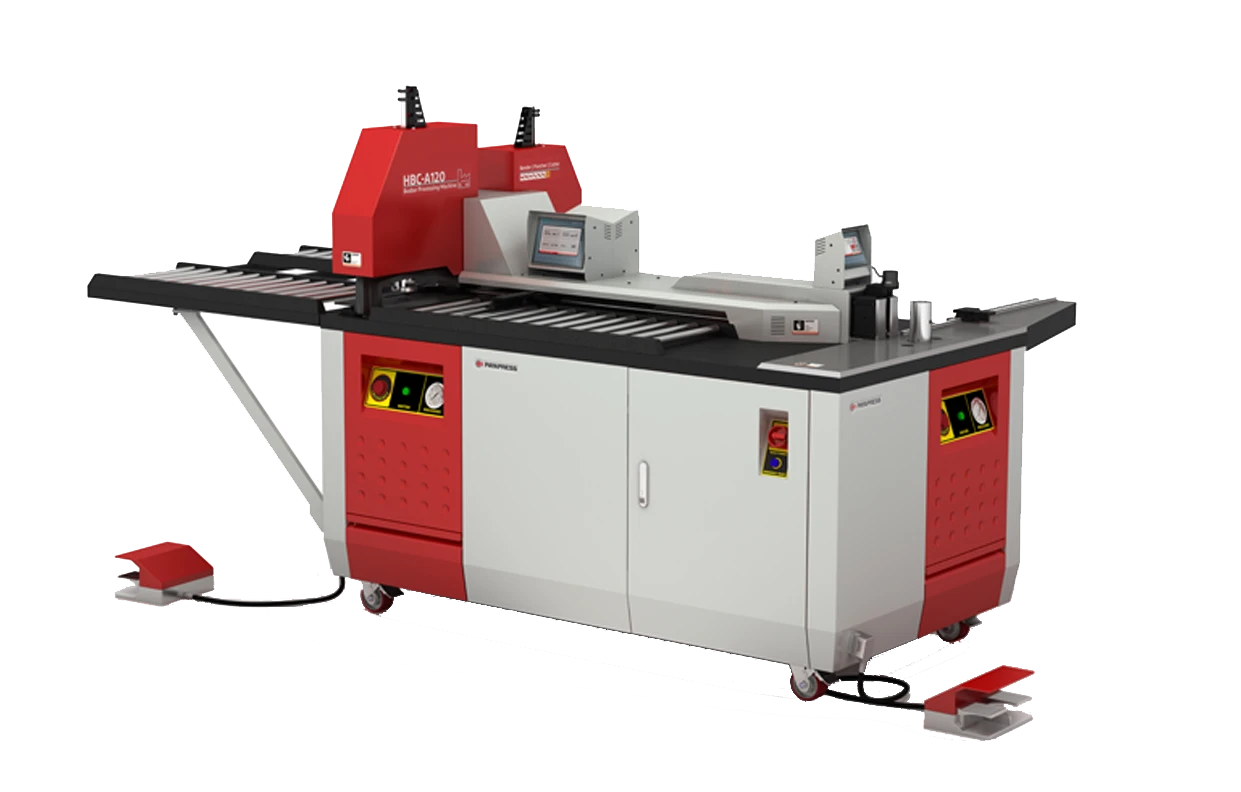
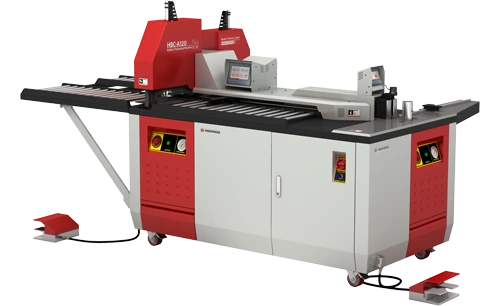
Las seis etapas anteriores se ejecutan con tres operaciones de máquina: corte a medida, punzonado de los agujeros y curvado. Un taller que fabrica en tiradas medias suele resolverlas con un equipo multifunción 3 en 1, que integra las tres y evita manipular la pletina entre estaciones. En volúmenes altos, el corte y el punzonado pasan a una línea CNC y el curvado queda en una curvadora aparte, con su propia capacidad.
Al comparar proveedores, mire el tonelaje real sobre su pletina máxima, la repetibilidad del ángulo de curvado y el plazo de servicio en su región, por delante de la ficha comercial. La gama completa, con capacidades por operación, está en máquinas para barras colectoras y embarrados.
Máquinas de corte
Cortan la barra a medida. Van desde sierras de disco para volúmenes bajos hasta líneas automáticas con tope programable. El criterio de elección es el volumen diario y la tolerancia que exijas en el extremo.
Máquinas de punzonado o perforado
Hacen los agujeros y, muchas veces, también el corte. Se especifican por tonelaje (recuerda el margen del paso 3) y por la gama de utillaje. Una punzonadora versátil acepta matrices de M6 a M12 y algún troquel especial.
Máquinas de curvado o doblado
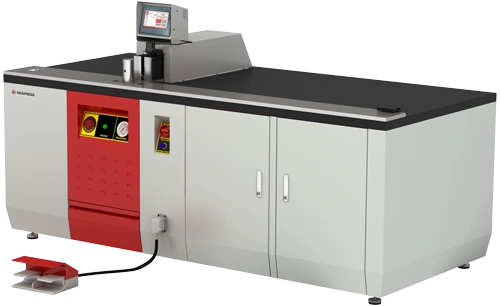
Dan forma a la barra en tres planos. Las hidráulicas con control numérico repiten ángulos con precisión y compensan la recuperación elástica, lo que reduce el retrabajo en piezas complejas.
Máquinas multifunción 3 en 1
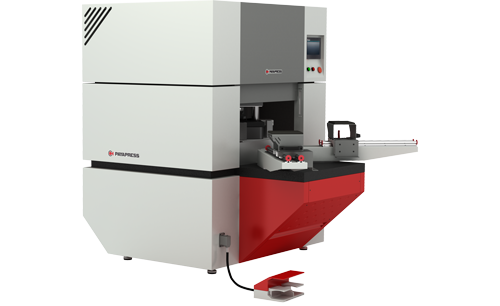
Integran corte, punzonado y curvado en un solo equipo. Para un taller de cuadros o de switchgear que fabrica de todo en tiradas medias, la 3 en 1 suele ser el mejor punto de partida: menos manipulación, menos espacio y una sola inversión.
Como referencia de precios, un equipo de entrada ronda cifras de cinco dígitos en dólares (USD), mientras que una línea automática completa entra en seis dígitos. Estos rangos son orientativos y cambian mucho según el país, el tipo de cambio y la configuración; pídelos siempre actualizados.
En cuanto a fabricantes, PAYAPRESS ofrece esta gama de máquinas de corte, punzonado, curvado y multifunción 3 en 1 orientadas a fabricantes de cuadros y tableros. Existen otros fabricantes consolidados en Europa y Asia dentro de esta categoría; al comparar, fíjate en el tonelaje real, la repetibilidad del curvado y el servicio posventa en tu región, más que en la ficha comercial.
Cuánto cuesta montar una línea de producción
Poner en marcha una fabricación de barras es una decisión de inversión, no una compra suelta. La cuenta tiene cuatro bloques: equipo, materia prima, mano de obra y espacio. El objetivo es cubrir la inversión en un plazo razonable y se logra ajustando la máquina al volumen real, sin sobredimensionar.
La inversión inicial depende del nivel de automatización. Una 3 en 1 cubre a un taller que arranca; una línea automática solo se justifica con volumen alto y estable. El cobre es el mayor coste variable, y su precio fluctúa, así que conviene comprar con criterio y aprovechar los recortes.
Sobre el retorno, el plazo de amortización depende del país, del coste del cobre y del volumen. Por eso esos números solo tienen sentido como rango orientativo, calculado para tu caso concreto. Desconfía de cifras cerradas de ROI que no vengan de tu propia hoja de cálculo. Para reducir costes, las palancas reales son tres: aprovechar el material (menos recorte), reducir manipulación (de ahí la 3 en 1) y estandarizar piezas para acortar los cambios de utillaje.
Normas y certificaciones que debes conocer
Ninguna barra se vende sola: viaja con su cumplimiento normativo. La columna vertebral es internacional (IEC) y cada país le añade su prefijo local. Conviene citar el número IEC y traducirlo al marco de destino.
En Europa y España, el embarrado eléctrico se rige por la serie IEC 61439, que aquí se publica como la norma UNE-EN IEC 61439-2 para conjuntos de aparamenta de baja tensión. A eso se suman el marcado CE y la directiva RoHS sobre sustancias peligrosas. Para la aparamenta que acompaña a la barra, aplica además la serie IEC 60947 (UNE-EN 60947).
En México, la instalación se rige por la NOM-001-SEDE de instalaciones eléctricas, complementada por normas mexicanas NMX. Si el destino incluye Norteamérica, entra en juego la norma UL 857 para ductos de barras (busway), cuya edición vigente cubre equipos hasta 1000 V y remite, precisamente, a la NOM-001-SEDE para México. Comprueba siempre la versión en vigor de cada norma, porque se revisa de forma periódica.
Sobre los límites de calentamiento, la IEC 61439-1 fija sobretemperaturas máximas para barras y conductores —del orden de los 105 K para el cobre, valor asociado a su recocido—. No reproducimos aquí la tabla normativa: consúltala en la norma original. Para el sistema de gestión, la ISO 9001 (calidad) y la ISO 14001 (medio ambiente) son internacionales y valen para los tres mercados.
Problemas frecuentes y cómo resolverlos
Los buscas justo cuando algo ha fallado, así que vamos al grano. La mayoría de los defectos nace en una etapa anterior a donde se manifiestan, y esa es la clave para corregirlos.
| Problema | Causa Habitual | Solución |
|---|---|---|
| Rebabas en Corte y Agujeros | Herramienta Gastada o Holgura Mal Ajustada | Afilar o Cambiar Utillaje; Ajustar la Holgura de Punzón-Matriz; Desbarbar |
| Grietas Tras el Curvado | Radio Demasiado Cerrado o Material Muy Duro | Aumentar el radio; Recocer el cobre; Revisar el Temple |
| Agujeros Mal Posicionados | Tope o Referencia Desajustados | Recalibrar el Tope; Verificar el Plano; Hacer Pieza Patrón |
| Delaminación del Recubrimiento | Superficie Sucia Antes de Recubrir | Desengrasar y Limpiar Bien Antes del Tratamiento |
| Calentamiento Excesivo en la Unión | Superficie Oxidada o Par de Apriete Flojo | Limpiar la Junta; Aplicar Recubrimiento; Apretar al Par Correcto |
Un caso merece atención especial: el calentamiento excesivo en las conexiones. Suele avisar antes de romper —con decoloración o un ligero olor— y su origen casi siempre es una superficie oxidada o un par de apriete incorrecto. Se corrige limpiando la junta, aplicando estañado y apretando al par que indica el fabricante. Ignorar ese punto caliente es la vía más rápida a un fallo caro.
Una nota de seguridad: cortar, punzonar y doblar barras, y sobre todo montarlas en un cuadro, son tareas para personal cualificado. Este artículo describe el proceso; no sustituye a la formación ni a los procedimientos de trabajo seguro.
Antes de fabricar tu primera barra
Un embarrado bien hecho es una pieza sencilla con muchos detalles: material correcto, corte a escuadra, agujeros en su sitio, curvado sin grietas y una unión que no se calienta. Cada etapa alimenta a la siguiente, y el control de calidad solo confirma lo que ya se hizo bien antes.
Con lo visto, ya puedes tomar dos decisiones clave. La primera, qué material te conviene: cobre por espacio y conductividad, aluminio por peso y coste, con la regla del 1,6×. La segunda, con qué máquina empezar, que para la mayoría de talleres de cuadros es una multifunción 3 en 1. A partir de ahí, evalúa tu volumen real, pide una demostración con tu propia barra, forma al equipo y planifica la certificación ISO desde el primer día.
Si va a montar producción, el mejor momento para dimensionar bien la línea es antes de comprarla: pida una demostración con su propia pletina y la capacidad desglosada por operación. En PAYAPRESS se la damos por escrito.
Gama PAYAPRESS 2026: qué máquina corresponde a cada tipo
Los tres tipos de esta guía no son teoría: se corresponden con líneas de producto concretas. Así se traducen en la gama PAYAPRESS de 2026, por si quieres poner nombre a lo que acabas de leer.
Máquinas de taller y gama económica. La serie E (HBC-EA120EH y HBC-EB120EH) y la HBC-PC120 reúnen corte, punzonado y curvado en un bastidor compacto para pletina de hasta 120 × 12 mm. La EA lleva tres grupos hidráulicos independientes y permite trabajar en las tres estaciones a la vez; la EB usa uno solo y es la opción de entrada.
Las series HBC-A y HBC-B cubren de 120 × 12 mm (A120/B120) a 160 × 15 mm (A160/B160), con modelos de 200 mm (A200/B200) para embarrado principal de gran intensidad. La diferencia entre A y B es la misma que en la serie E: tres grupos hidráulicos frente a uno.
Línea CNC. La HBC-CP.CNC200 corta y punzona por control numérico pletina de cobre y aluminio de hasta 200 × 15 mm, con siete estaciones de herramienta y barras de hasta 4 m. No curva: en una línea CNC el curvado lo hace una curvadora HBC-BE (120 o 160), así que pide la capacidad de curvado por separado, igual que te hemos dicho para cualquier proveedor.
Fabricamos estas máquinas desde 1990 y hoy salen de nuestra planta hacia más de 1.500 cuadristas y fabricantes de aparamenta en 74 países. Si quieres comprobar cómo encajan con tu pletina máxima real, envíanos un email y te devolvemos la capacidad desglosada por operación.





Valora este artículo
Elige una valoración de 1 a 5 estrellas.
Aún no hay valoraciones