

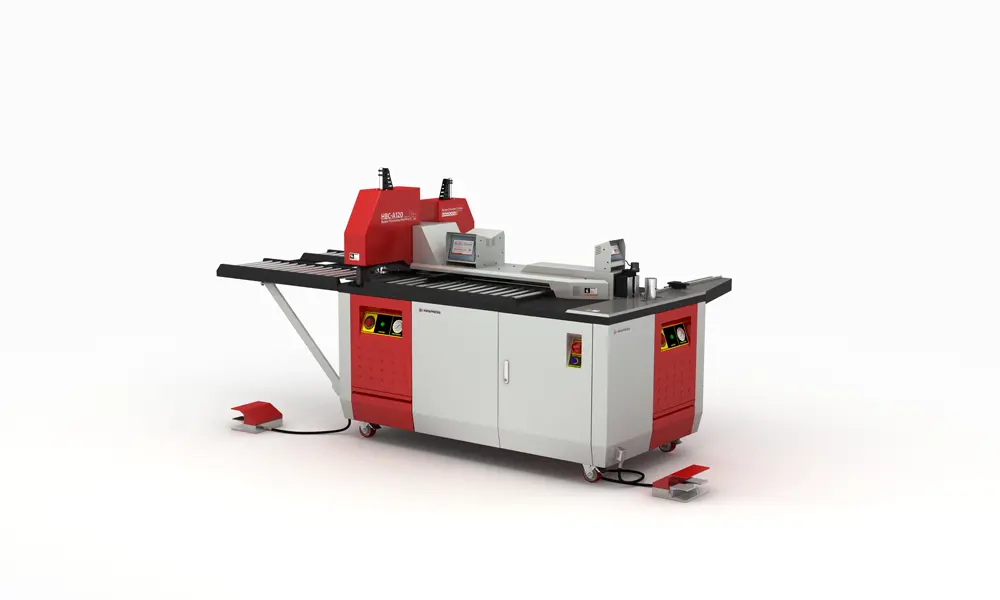

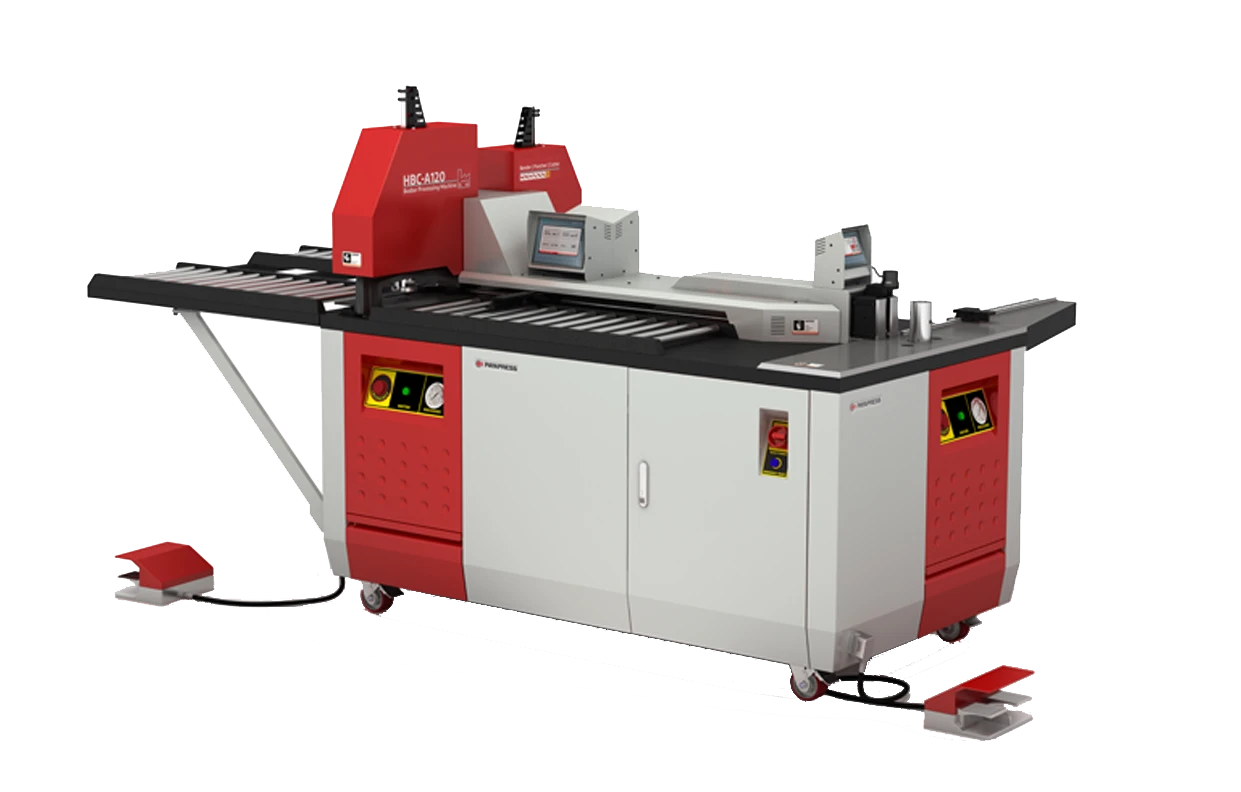
Las principales ventajas de la máquina 3 en 1 de barras colectoras son cinco: reduce los desplazamientos de las pletinas entre máquinas, ocupa menos superficie que tres equipos independientes, facilita alternar piezas distintas en series cortas, simplifica la compra, la formación y el servicio técnico, y suele requerir menos inversión inicial que tres máquinas separadas. En los modelos con estaciones simultáneas, además, varios operarios pueden trabajar a la vez.
Ahora bien, cada ventaja depende de la capacidad de cada estación, del sistema de accionamiento y de cómo se organiza el trabajo. Para un fabricante de cuadros eléctricos, la pregunta es concreta: ¿permitirá terminar las piezas que necesita, con las tolerancias del plano y al ritmo del montaje? Tener tres funciones disponibles ayuda, pero no garantiza trabajar con tres operarios a la vez ni completar cualquier geometría sin cambiar el utillaje.
Si está comparando este formato con otras soluciones, nuestra guía de máquinas de fabricación de barras colectoras explica las principales configuraciones y sus usos.
Si prefiere escuchar en lugar de leer, puede reproducir el archivo de audio que aparece a continuación para continuar con el resto de este artículo.
Qué es una máquina 3 en 1 de barras colectoras
Una máquina 3 en 1 de barras colectoras reúne en un mismo bastidor tres estaciones (corte, punzonado y doblado) para preparar las pletinas de cobre o aluminio que forman el embarrado de cuadros de distribución, conjuntos de aparamenta y otros equipos eléctricos. Cada estación realiza una operación distinta y necesita sus propias referencias de posicionamiento.
| Operación | Qué permite hacer | Qué comprobar en la pieza |
|---|---|---|
| Corte | Cortar la pletina a la longitud prevista en el despiece. | Longitud, escuadra, deformación del extremo y rebabas. |
| Punzonado | Crear agujeros para uniones y fijaciones, con la forma que permita el utillaje. | Posición, dimensiones del agujero, rebabas y deformación local. |
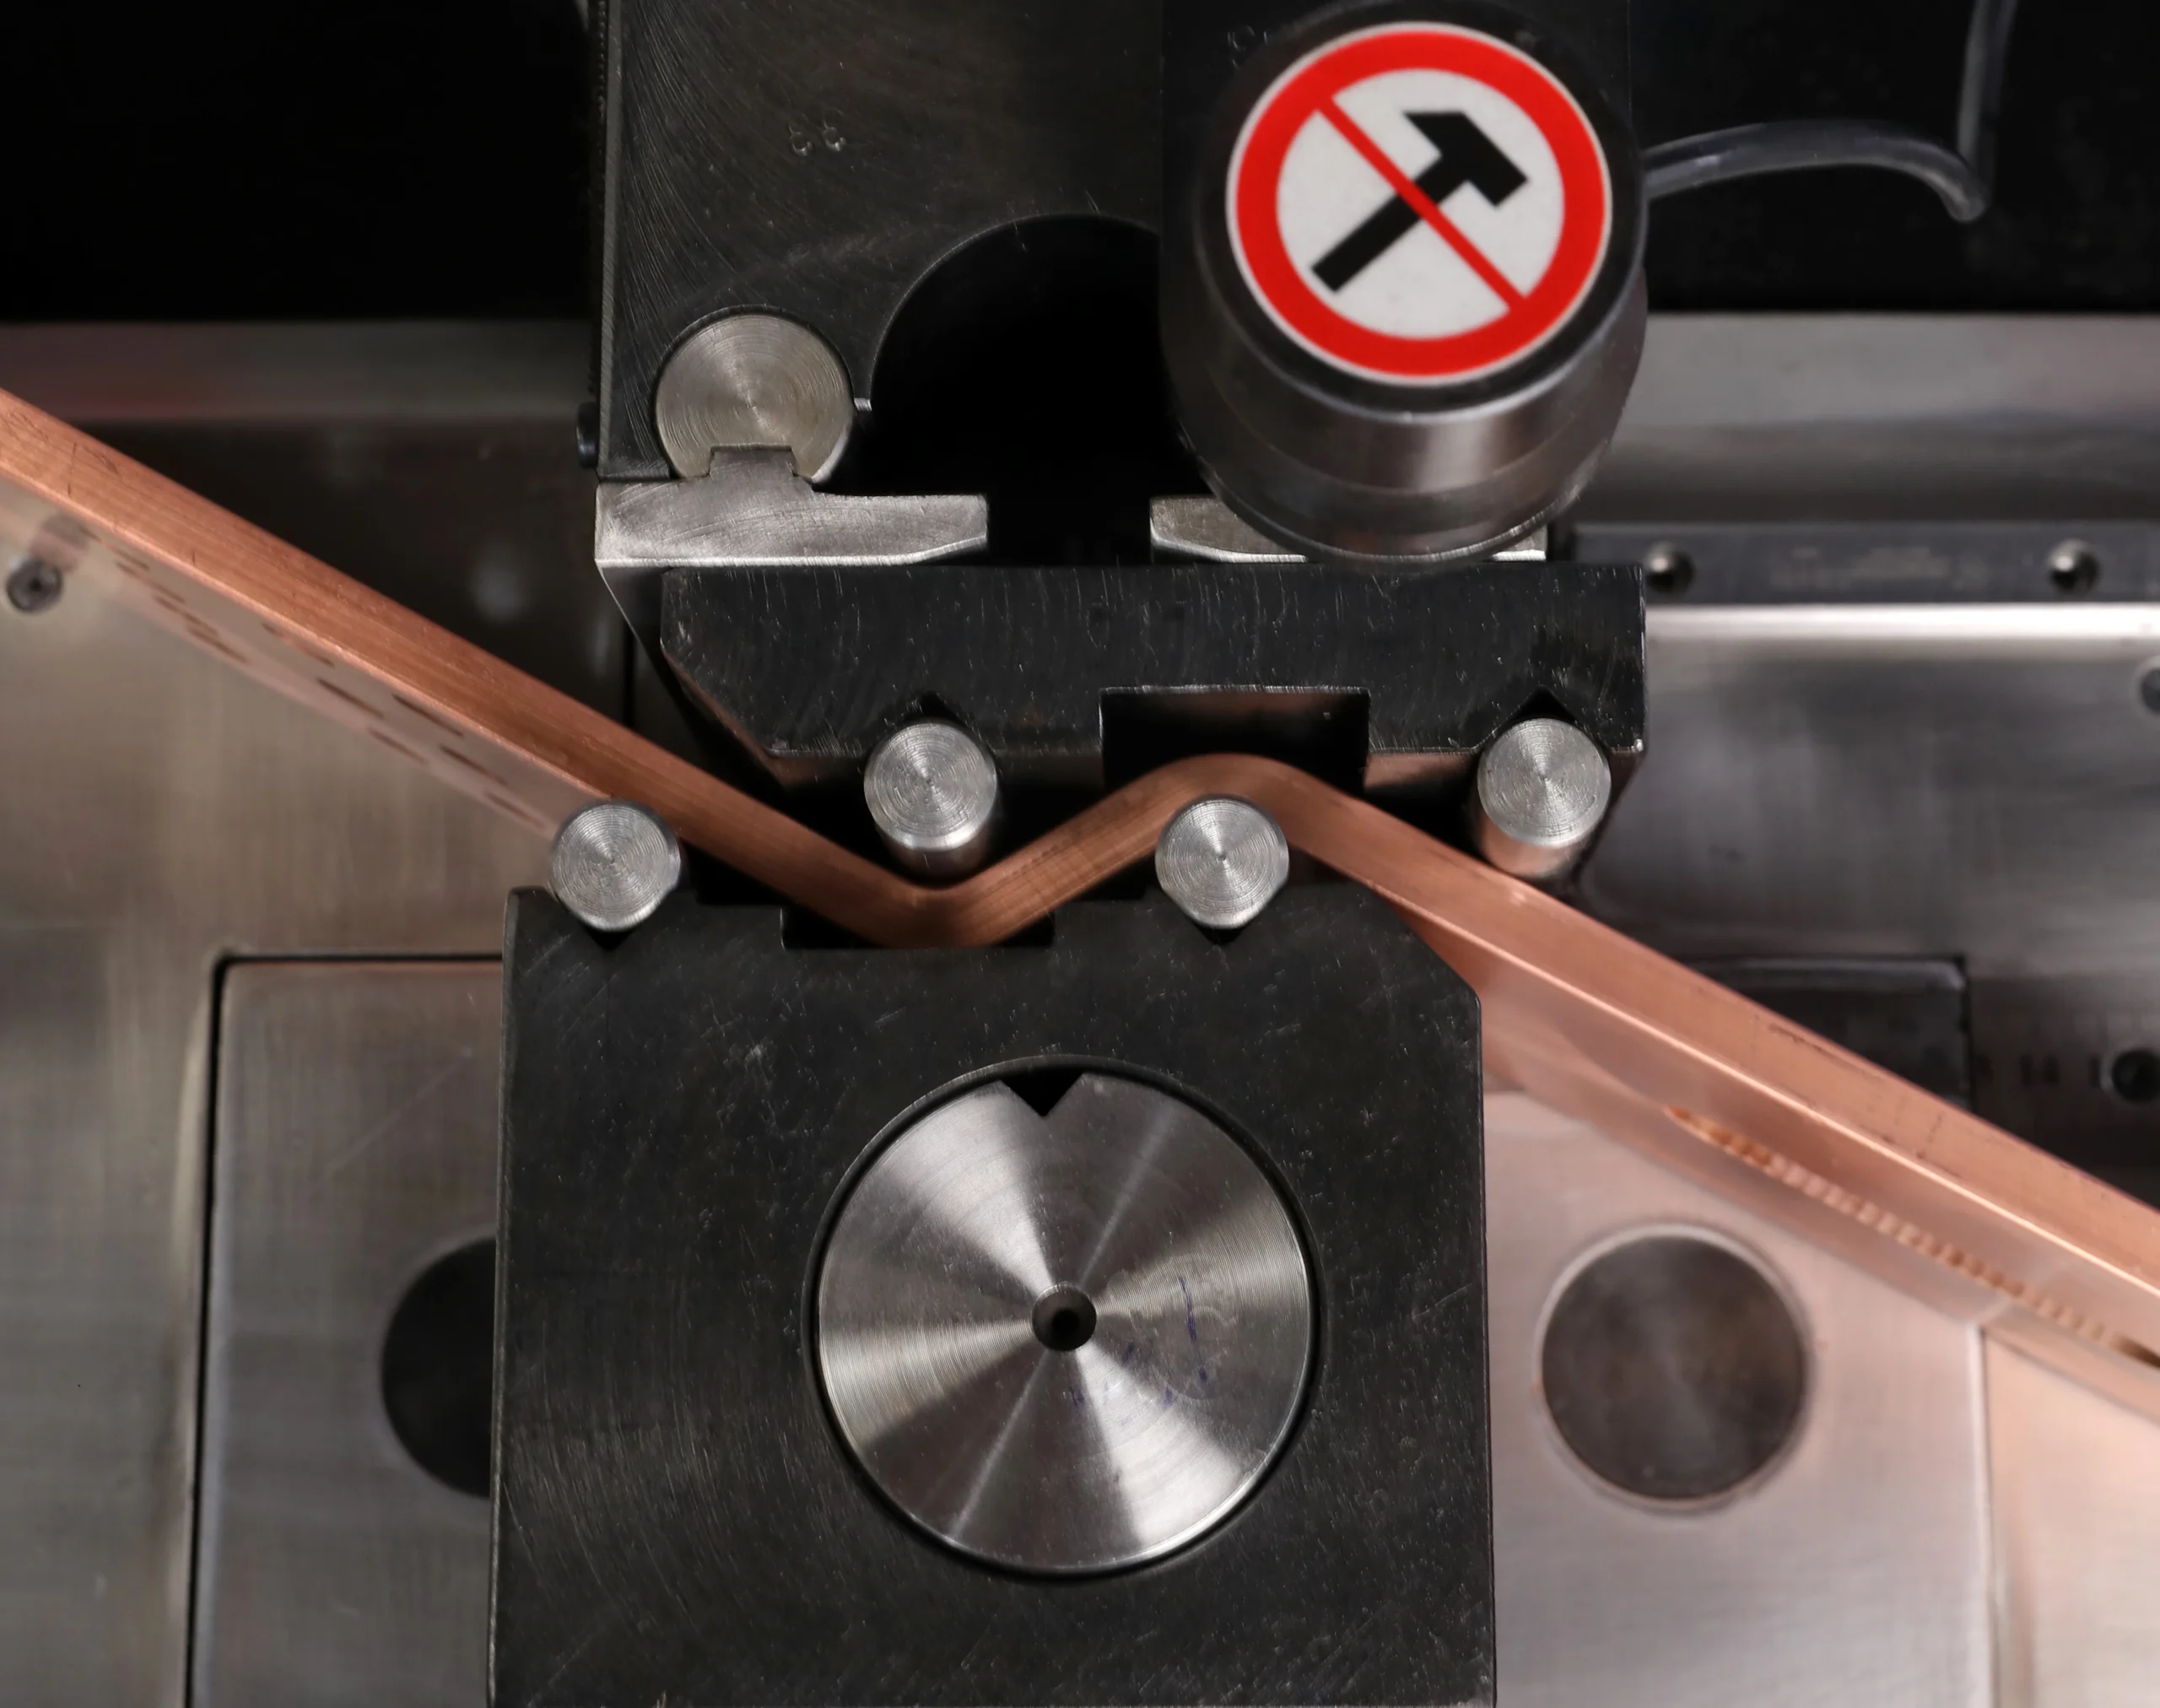
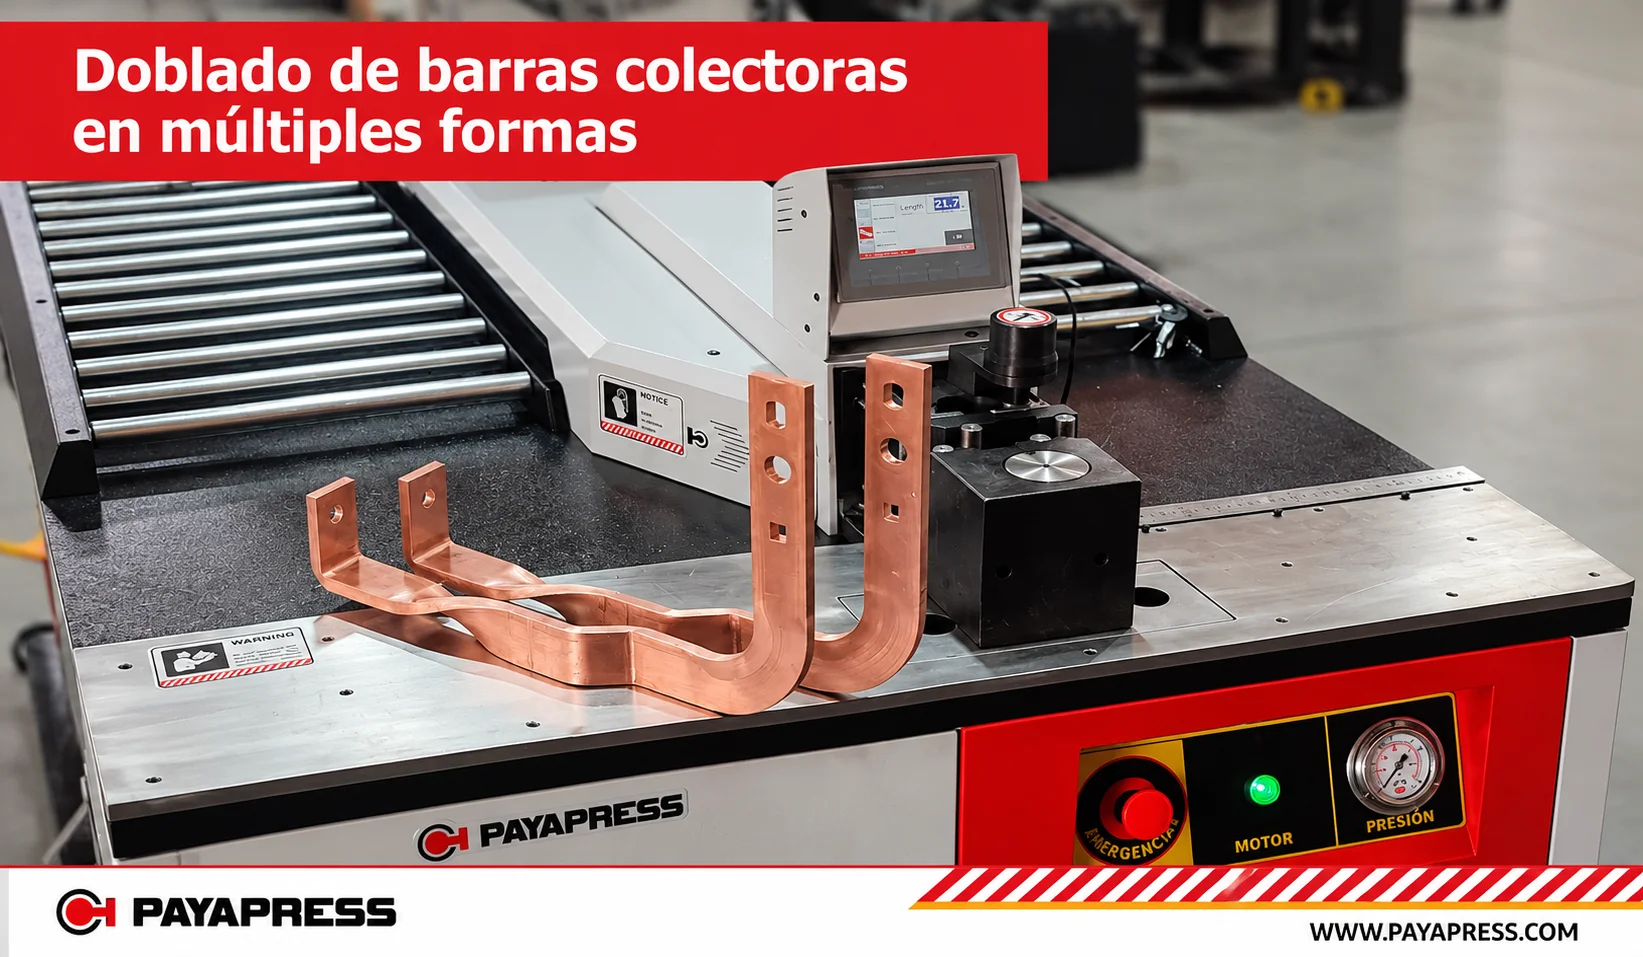
| Doblado | Formar ángulos y cambios de plano; los doblados especiales requieren matrices compatibles. | Ángulo final, radio interior, cotas tras el doblado y estado de la superficie. |
Para situar estas operaciones en la fabricación del cuadro, vea la guía de máquinas para embarrados de baja tensión.
Ventajas de la máquina 3 en 1 de barras colectoras
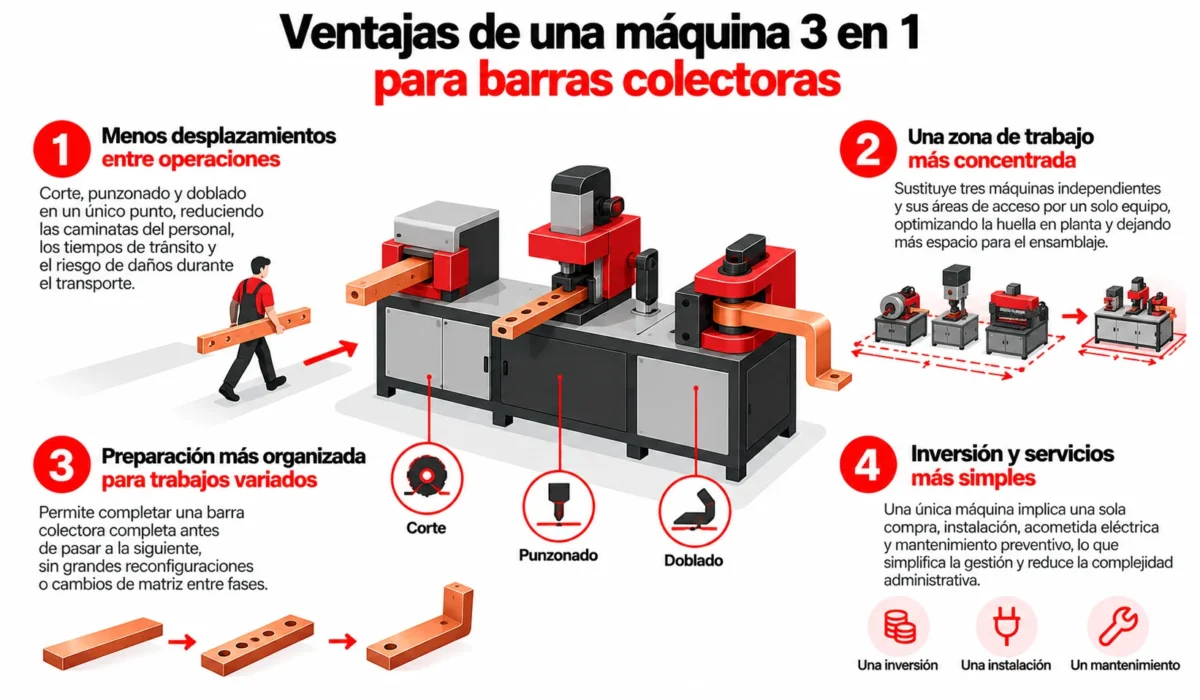
Estas son las ventajas que más pesan en un taller de cuadros eléctricos, junto con la condición necesaria para que cada una se cumpla.
1. Menos desplazamientos entre máquinas
Cuando el corte, el punzonado y el doblado están repartidos por el taller, cada pletina recorre varios puestos antes de llegar al montaje. Reunir las tres operaciones en un solo equipo acorta esos recorridos y reduce el tiempo dedicado a transportar, apilar y volver a localizar piezas. La mejora se nota sobre todo con barras largas o pesadas.
Condición: la barra sigue pasando de una estación a otra. En una máquina de carga manual, el operario continúa apoyándola y alineándola antes de cada operación, así que los apoyos y los medios de manipulación siguen siendo necesarios.
2. Menos superficie ocupada en el taller
Un equipo integrado suele ocupar menos espacio que tres máquinas independientes, cada una con sus accesos y su zona de trabajo. En talleres donde el espacio limita la producción, esta suele ser la ventaja decisiva.
Condición: compare la superficie de trabajo completa, no solo el bastidor. Incluya las mesas de rodillos, el acopio de material, el recorrido de la barra durante el doblado y el acceso para mantenimiento.
3. Flexibilidad para piezas variadas y series cortas
Con las tres estaciones juntas es más fácil alternar entre referencias, fabricar piezas a medida y resolver cambios de última hora en un proyecto. Es el perfil típico de un taller de cuadros eléctricos que trabaja por pedido.
Condición: cambiar el diámetro del agujero o la geometría del doblado puede exigir sustituir matrices y ajustar topes. Agrupe las piezas por utillaje cuando eso reduzca preparaciones sin complicar el montaje.
4. Una sola compra, instalación, formación y servicio técnico
Un único equipo simplifica la instalación, la formación de los operarios, el plan de mantenimiento y la relación con el servicio técnico: un proveedor, un manual y un solo stock de repuestos.
Condición: una avería en un elemento compartido, como el grupo hidráulico de un equipo secuencial, puede detener las tres operaciones. Pregunte qué componentes son comunes y qué estaciones pueden seguir trabajando durante una reparación.
5. Menor inversión inicial que tres equipos independientes
Una máquina 3 en 1 suele costar menos que una cortadora, una punzonadora y una dobladora independientes de capacidad equivalente, y requiere una sola instalación. Por eso es la opción habitual cuando el presupuesto pesa, pero se siguen necesitando precisión y repetibilidad razonables.
Condición: compare ofertas con el mismo alcance de suministro: utillaje, transporte, instalación y formación. Puede ver qué incluye el precio de una máquina para barras de cobre.
6. Varios operarios a la vez, en los modelos simultáneos
En los equipos con un accionamiento independiente para cada estación, dos o tres personas pueden cortar, punzonar y doblar piezas distintas al mismo tiempo. Es la ventaja que más acerca una máquina 3 en 1 al rendimiento de varios equipos separados.
Condición: solo existe si el circuito hidráulico y los mandos lo permiten. Lo explicamos en el apartado siguiente.
Estas ventajas solo aportan valor si las piezas salen dentro de las medidas exigidas. Para comprobarlo, distinga exactitud y repetibilidad en la guía de precisión de una máquina para pletinas.
Secuencial o simultánea: cómo cambian las ventajas en producción
La expresión «3 en 1» describe las funciones integradas, no si pueden utilizarse al mismo tiempo. Para saberlo hay que revisar el circuito hidráulico, los mandos y las condiciones de uso indicadas por el fabricante.
Funcionamiento secuencial: una estación activa cada vez
En una configuración secuencial, las estaciones comparten el accionamiento y trabajan de forma alterna: mientras se ejecuta un doblado, el corte y el punzonado esperan. Aquí las ventajas principales son la compacidad y una inversión contenida. Encaja cuando un operario prepara todas las piezas y la carga de trabajo no exige procesos en paralelo.
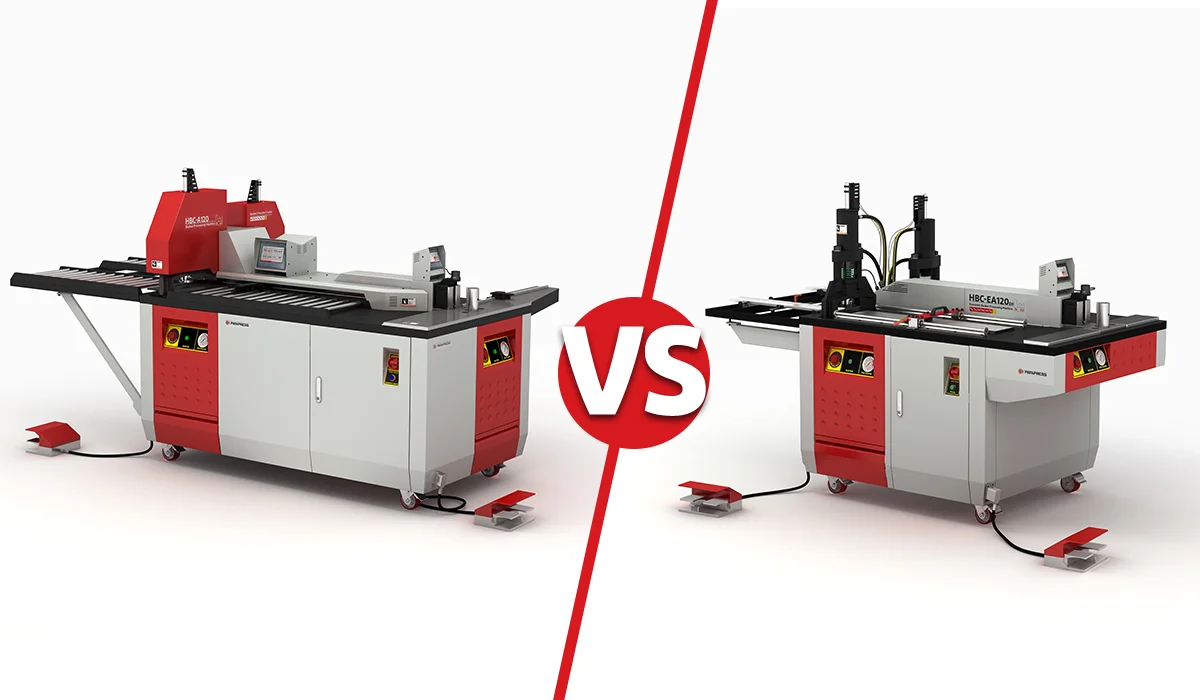
La serie HBC-B de PAYAPRESS utiliza un grupo hidráulico para accionar las tres operaciones de forma secuencial. La elección debe basarse en el tiempo necesario para completar los pedidos, además de en el número de personas disponibles.
Funcionamiento simultáneo: varias estaciones sobre piezas distintas
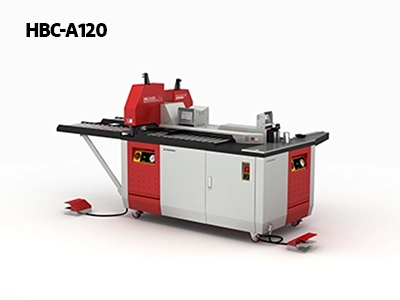
Los equipos diseñados para trabajar simultáneamente permiten que distintos operarios utilicen sus estaciones sobre piezas diferentes. Por ejemplo, las HBC-A120 y HBC-A160 de PAYAPRESS incorporan tres unidades hidráulicas independientes para corte, punzonado y doblado.
Esto no significa que una misma barra reciba las tres operaciones a la vez, ni que la producción se multiplique automáticamente por tres: el resultado depende del reparto de tareas, del suministro de material y de la estación que tarde más en completar su trabajo.
Compruebe también si las barras largas invaden el área de otro operario al avanzar o girar. La posibilidad técnica de accionar varias estaciones debe acompañarse de una disposición del taller compatible con ese trabajo.
El presupuesto y el nivel de equipamiento son decisiones adicionales al funcionamiento simultáneo. Puede valorarlos en la comparativa máquina para barras económica o profesional.
Límites de la máquina 3 en 1 que conviene conocer
Conocer los límites del formato evita esperar ventajas que no ofrece:
- No elimina la manipulación: la barra sigue pasando de una estación a otra, y el desbarbado y las comprobaciones dimensionales siguen siendo necesarios cuando el acabado de la pieza los exige.
- Una avería compartida afecta a varias operaciones: con máquinas separadas, las demás podrían seguir trabajando.
- En los equipos secuenciales, una operación puede frenar a las demás: si el doblado concentra la carga, el corte y el punzonado esperan.
- «3 en 1» no significa CNC: un indicador digital, un control de ángulo o un tope programable facilitan el trabajo, pero no automatizan la alimentación ni toda la secuencia. Son características que conviene comprobar por separado.
Si necesita posicionamiento automático o producción desde programas, nuestra comparativa de mejores máquinas CNC para pletinas le ayuda a revisar las alternativas.
Capacidad: qué verificar para que las ventajas se cumplan en cobre y aluminio
El ancho y el espesor de la barra son el punto de partida. Una capacidad expresada como 120 × 12 mm indica dos dimensiones; no equivale a admitir cualquier combinación con la misma sección. Además, debe confirmar los límites por material, operación y utillaje.
Corte y punzonado: dimensiones, accesibilidad y herramientas
En el corte, verifique la capacidad sobre su material y el acabado del extremo. En el punzonado, pida la combinación admisible de diámetro de agujero y espesor, las formas disponibles y la profundidad de garganta. Esta última condiciona hasta dónde puede llegar el centro del agujero desde el borde de la pletina.
La capacidad máxima de barra no garantiza que cualquier agujero pueda ejecutarse en cualquier posición. Las distancias entre agujeros, la proximidad a los bordes y el apoyo de la pieza deben ser compatibles con el plano y con las instrucciones del fabricante.
Doblado: radio, retorno elástico y geometrías especiales
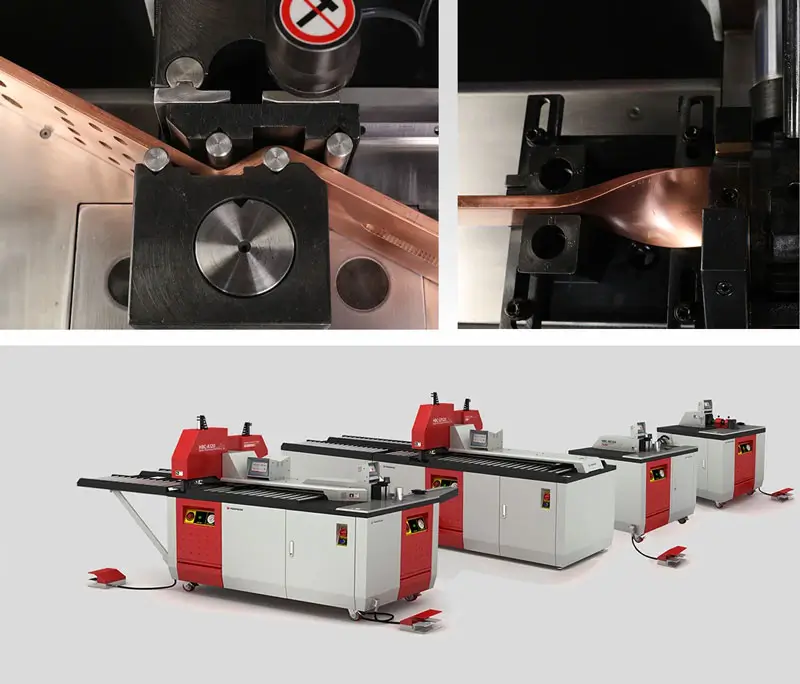
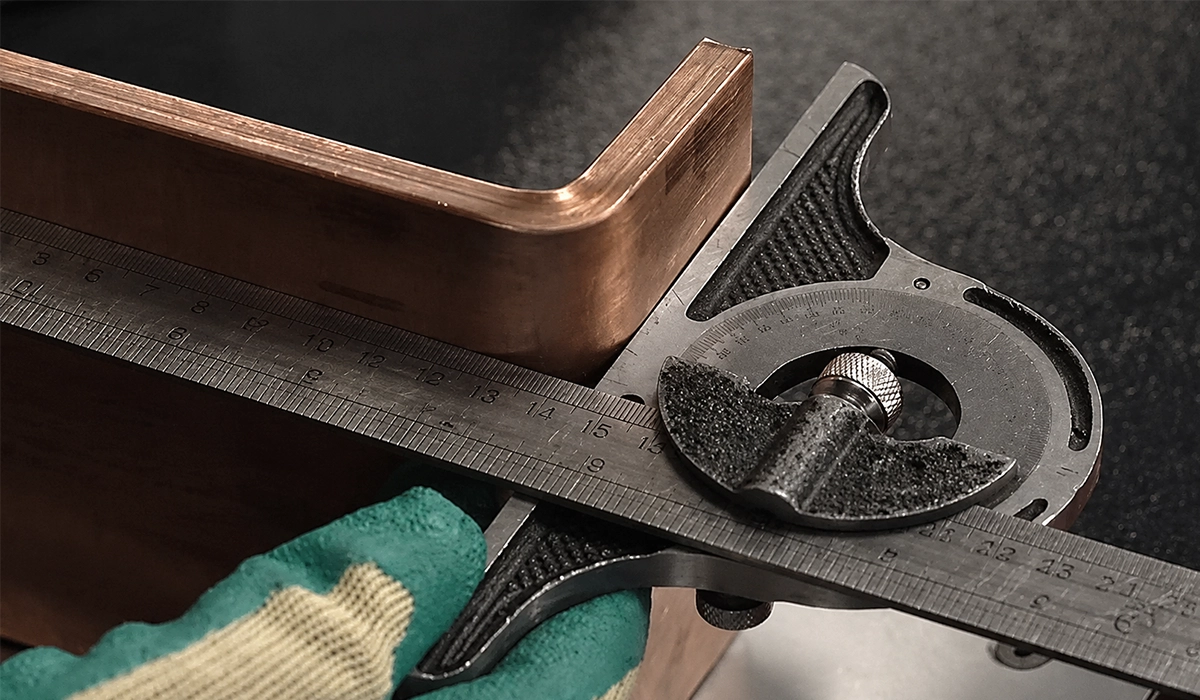
Compruebe el radio interior permitido para el material y su estado de suministro. El ángulo bajo carga puede variar al retirar la fuerza por el retorno elástico; por eso la aceptación debe hacerse sobre el ángulo final de la pieza.
Los doblados en Z, de canto o por torsión necesitan utillaje específico y pueden tener capacidades inferiores a las del doblado convencional. Una máquina anunciada para una determinada anchura y espesor no necesariamente admite esa misma pletina en todos los accesorios.
Cuándo aprovecha mejor sus ventajas una máquina 3 en 1 (y cuándo no)
La decisión depende de la mezcla de piezas, del volumen y del reparto de operaciones. Un taller con referencias variadas aprovecha bien la flexibilidad del formato integrado. Una producción repetitiva puede necesitar automatizar una tarea concreta, aunque las demás sigan siendo manuales.
| Situación del taller | Configuración que conviene evaluar | Comprobación decisiva |
|---|---|---|
| Piezas a medida y lotes cortos con varias geometrías. | Máquina 3 en 1 con utillaje adaptado. | ¿Resuelve las piezas habituales sin preparaciones demasiado largas? |
| Un operario prepara todo el embarrado. | Equipo 3 en 1 secuencial. | ¿El tiempo completo de fabricación cubre la demanda del montaje? |
| Varios operarios necesitan trabajar en paralelo. | Equipo integrado con estaciones simultáneas. | ¿La disposición permite manipular las piezas sin interferencias? |
| La mayor carga se concentra en una operación. | Máquina dedicada para esa tarea. | ¿Separarla reduce el cuello de botella y libera las otras estaciones? |
| Lotes repetitivos con numerosos agujeros y medidas. | Equipos con posicionamiento CNC. | ¿La automatización reduce el tiempo y el coste por pieza aceptada? |
También puede combinar soluciones: conservar una máquina 3 en 1 para las referencias variables y utilizar un equipo especializado para la operación más repetitiva. No hay un volumen universal a partir del cual esta combinación sea rentable; depende de los datos de su producción.
Cómo medir las ventajas en su taller: tiempo real y coste por pieza
Una demostración útil debe reproducir un lote de su taller, con el mismo material, geometría y criterio de aceptación. Cronometre el proceso completo, desde la preparación hasta la última pieza aceptada; medir solo el movimiento del cilindro deja fuera buena parte del trabajo.
- Preparación: selección y cambio de matrices, ajuste de topes, programación cuando corresponda y comprobación de la primera pieza.
- Manipulación: carga, apoyo, alineación, giro y transferencia de la barra entre estaciones.
- Operaciones: corte, punzonado y doblado necesarios para completar el lote.
- Esperas: estación ocupada, falta de material o interferencias entre tareas.
- Acabado y control: desbarbado, inspecciones y correcciones necesarias para aceptar las piezas.
En un proceso secuencial puede desglosar los tiempos que se suceden. En uno simultáneo, no sume como duración total tareas que se solapan: registre el tiempo transcurrido del lote y, por separado, las horas de trabajo de cada operario.
Coste por pieza aceptada = costes imputables al lote ÷ número de piezas aceptadas.
Incluya material, mano de obra, energía, consumibles, retrabajo y la parte correspondiente de mantenimiento y amortización. Así podrá distinguir una reducción del plazo de fabricación de un ahorro real de recursos: tres personas pueden terminar antes un lote sin reducir en la misma proporción las horas de trabajo totales.
Repita la comparación con una referencia habitual y otra exigente. Para valorar también el impacto de las paradas, consulte las condiciones de garantía de máquinas para barras de cobre.

Qué pedir al fabricante antes de elegir la máquina
Entregue al proveedor planos representativos y una descripción de su producción. La propuesta debe relacionar cada necesidad con una capacidad comprobable, sin basarse únicamente en la sección máxima anunciada.
- Capacidades por operación: ancho, espesor y material admisibles en corte, punzonado y cada tipo de doblado.
- Utillaje incluido y opcional: punzones, matrices, topes y accesorios necesarios para sus piezas.
- Precisión y repetibilidad: datos por operación, condiciones de medición y resultados sobre muestras representativas.
- Accionamiento: funcionamiento secuencial o simultáneo y condiciones para usar varias estaciones.
- Instalación: alimentación eléctrica, potencia, superficie total de trabajo, apoyos y acceso para mantenimiento.
- Seguridad y formación: protecciones, mandos, paradas de emergencia, manual e instrucciones para el uso previsto. Los pedales o las guías graduadas no sustituyen las medidas de protección.
- Servicio: mantenimiento preventivo, repuestos, asistencia y condiciones de garantía por escrito.
En la fabricación del embarrado, las tolerancias dimensionales deben proceder del plano y de las especificaciones del sistema de montaje. La norma UNE-EN 61439-1 establece reglas generales para conjuntos de aparamenta de baja tensión; no debe presentarse como una tabla universal de tolerancias de mecanizado para las pletinas. La verificación del conjunto requiere la edición aplicable y la parte específica correspondiente.
Para valorar una configuración PAYAPRESS, prepare el ancho y el espesor máximos, los materiales, los tipos de agujero y doblado, el tamaño habitual de lote y el número de operarios. Con esa información se puede comprobar en cuál de sus piezas se cumplen las ventajas de la máquina 3 en 1 y si conviene un equipo secuencial, uno simultáneo o una combinación con máquinas dedicadas.

Valora este artículo
Elige una valoración de 1 a 5 estrellas.
Aún no hay valoraciones