


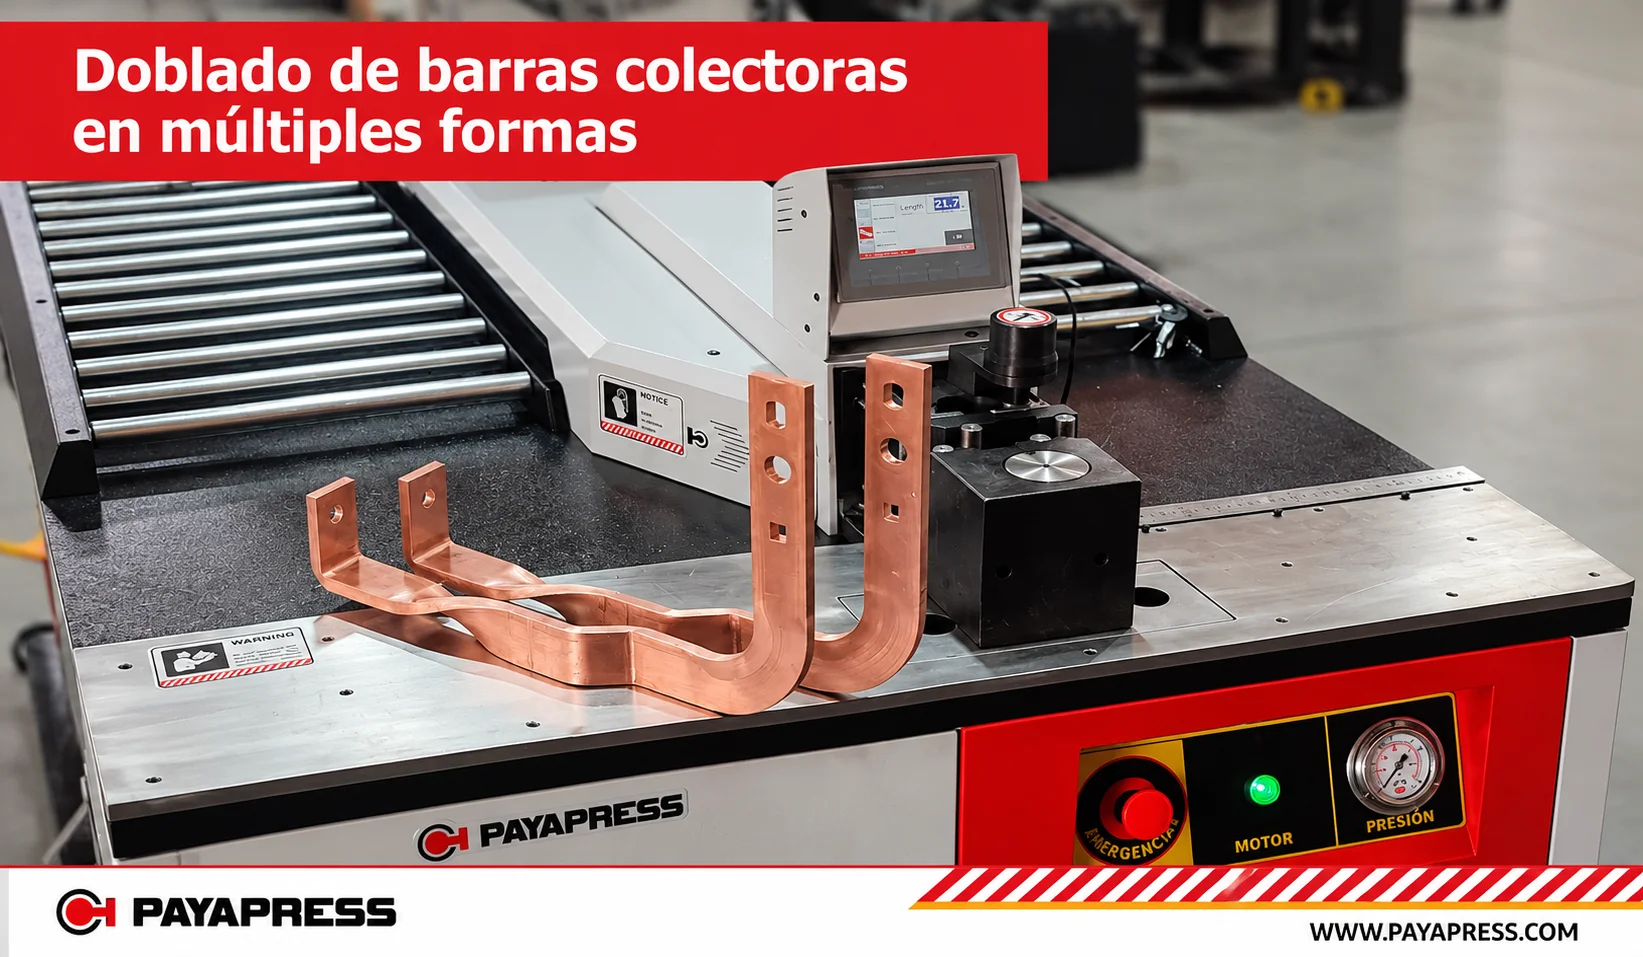

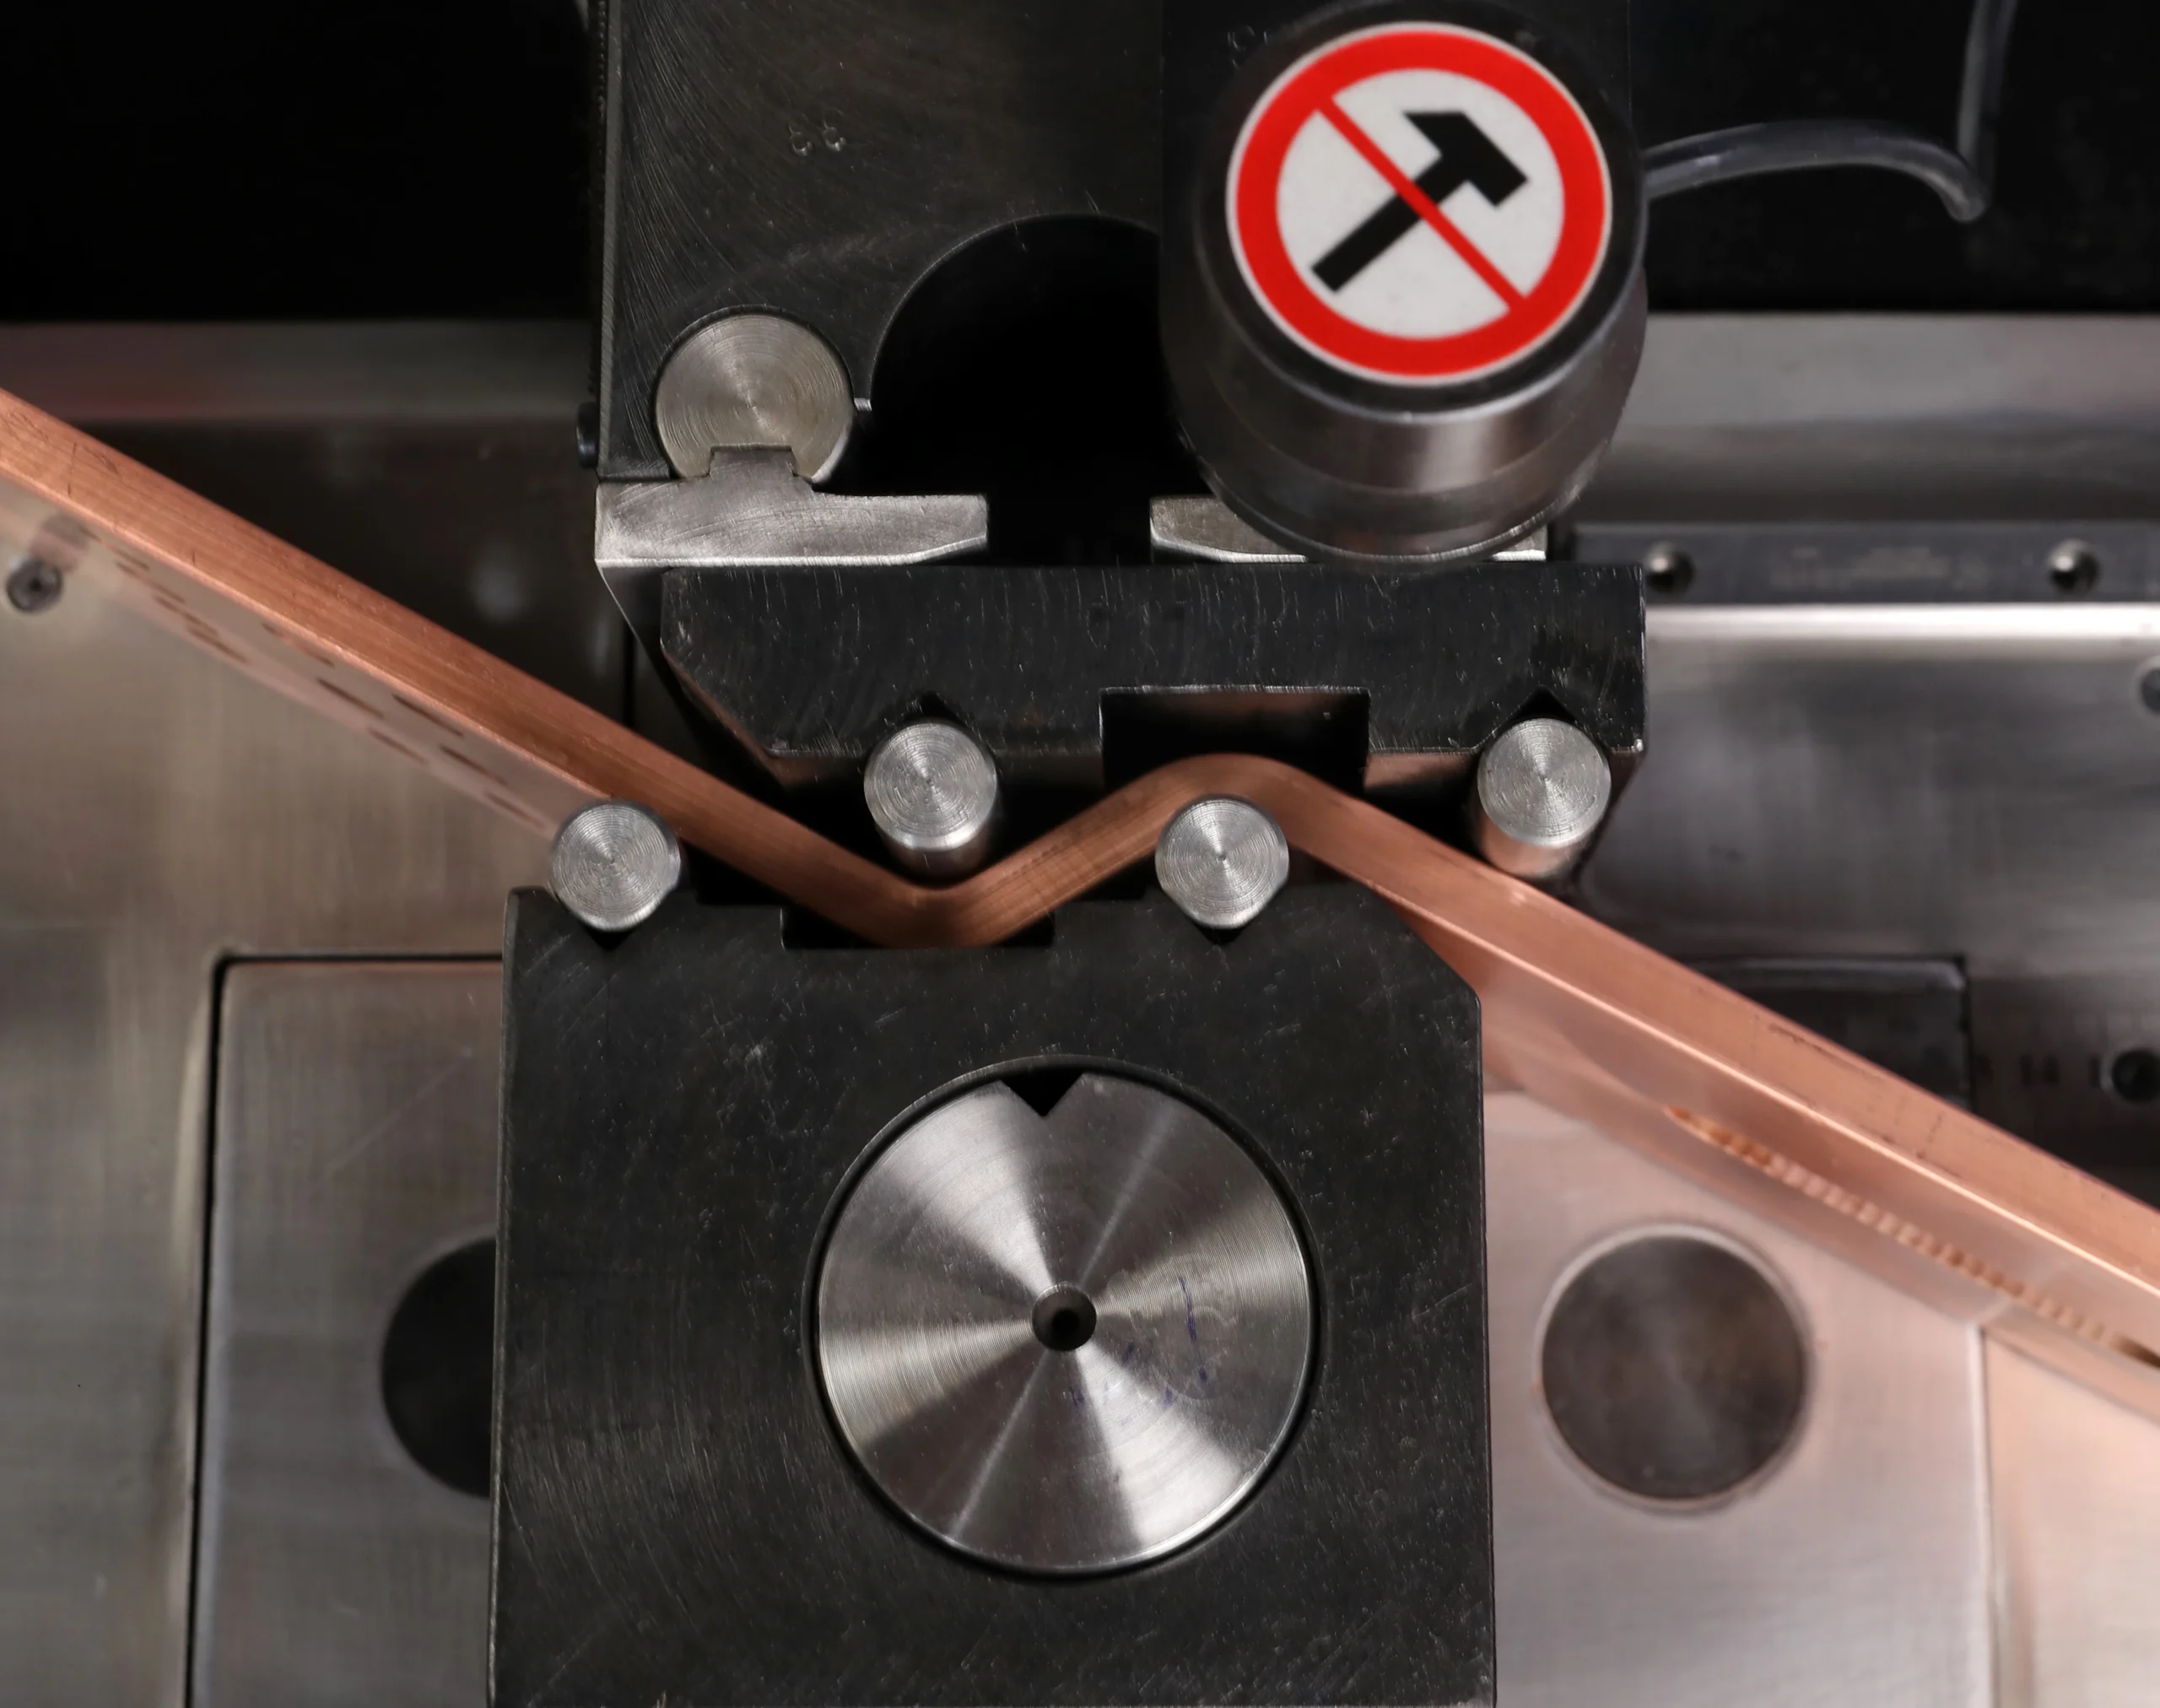
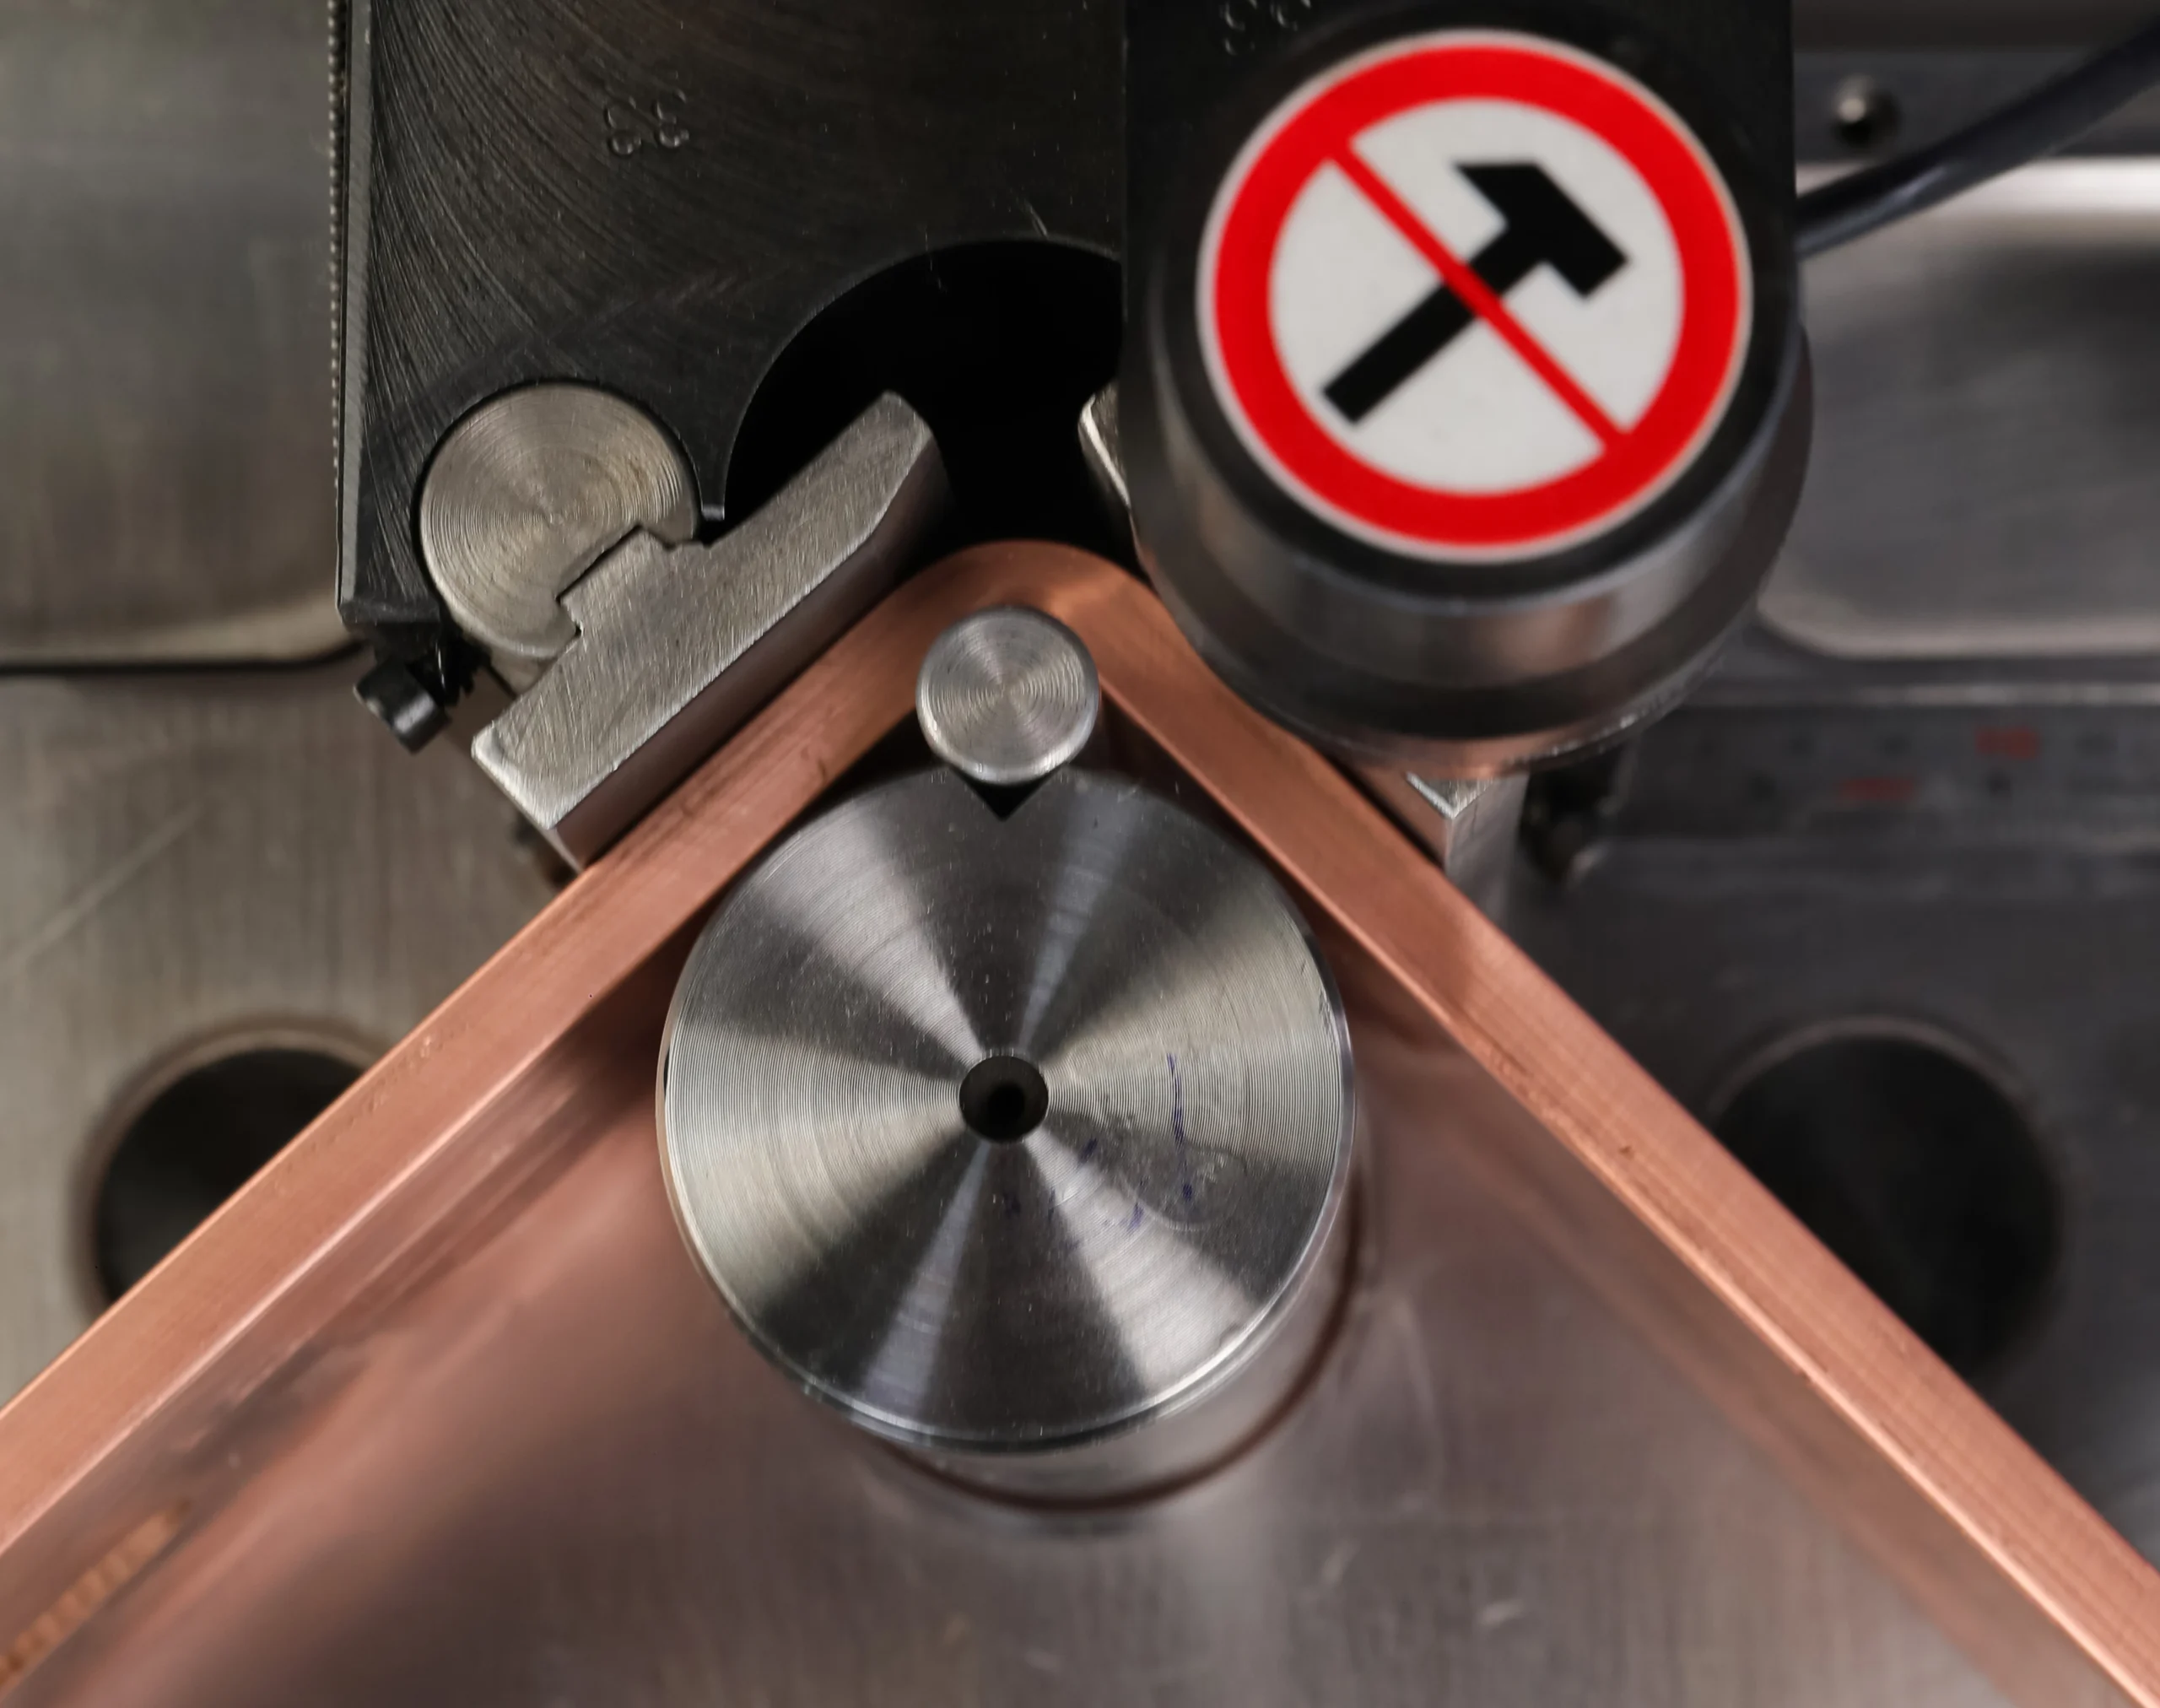
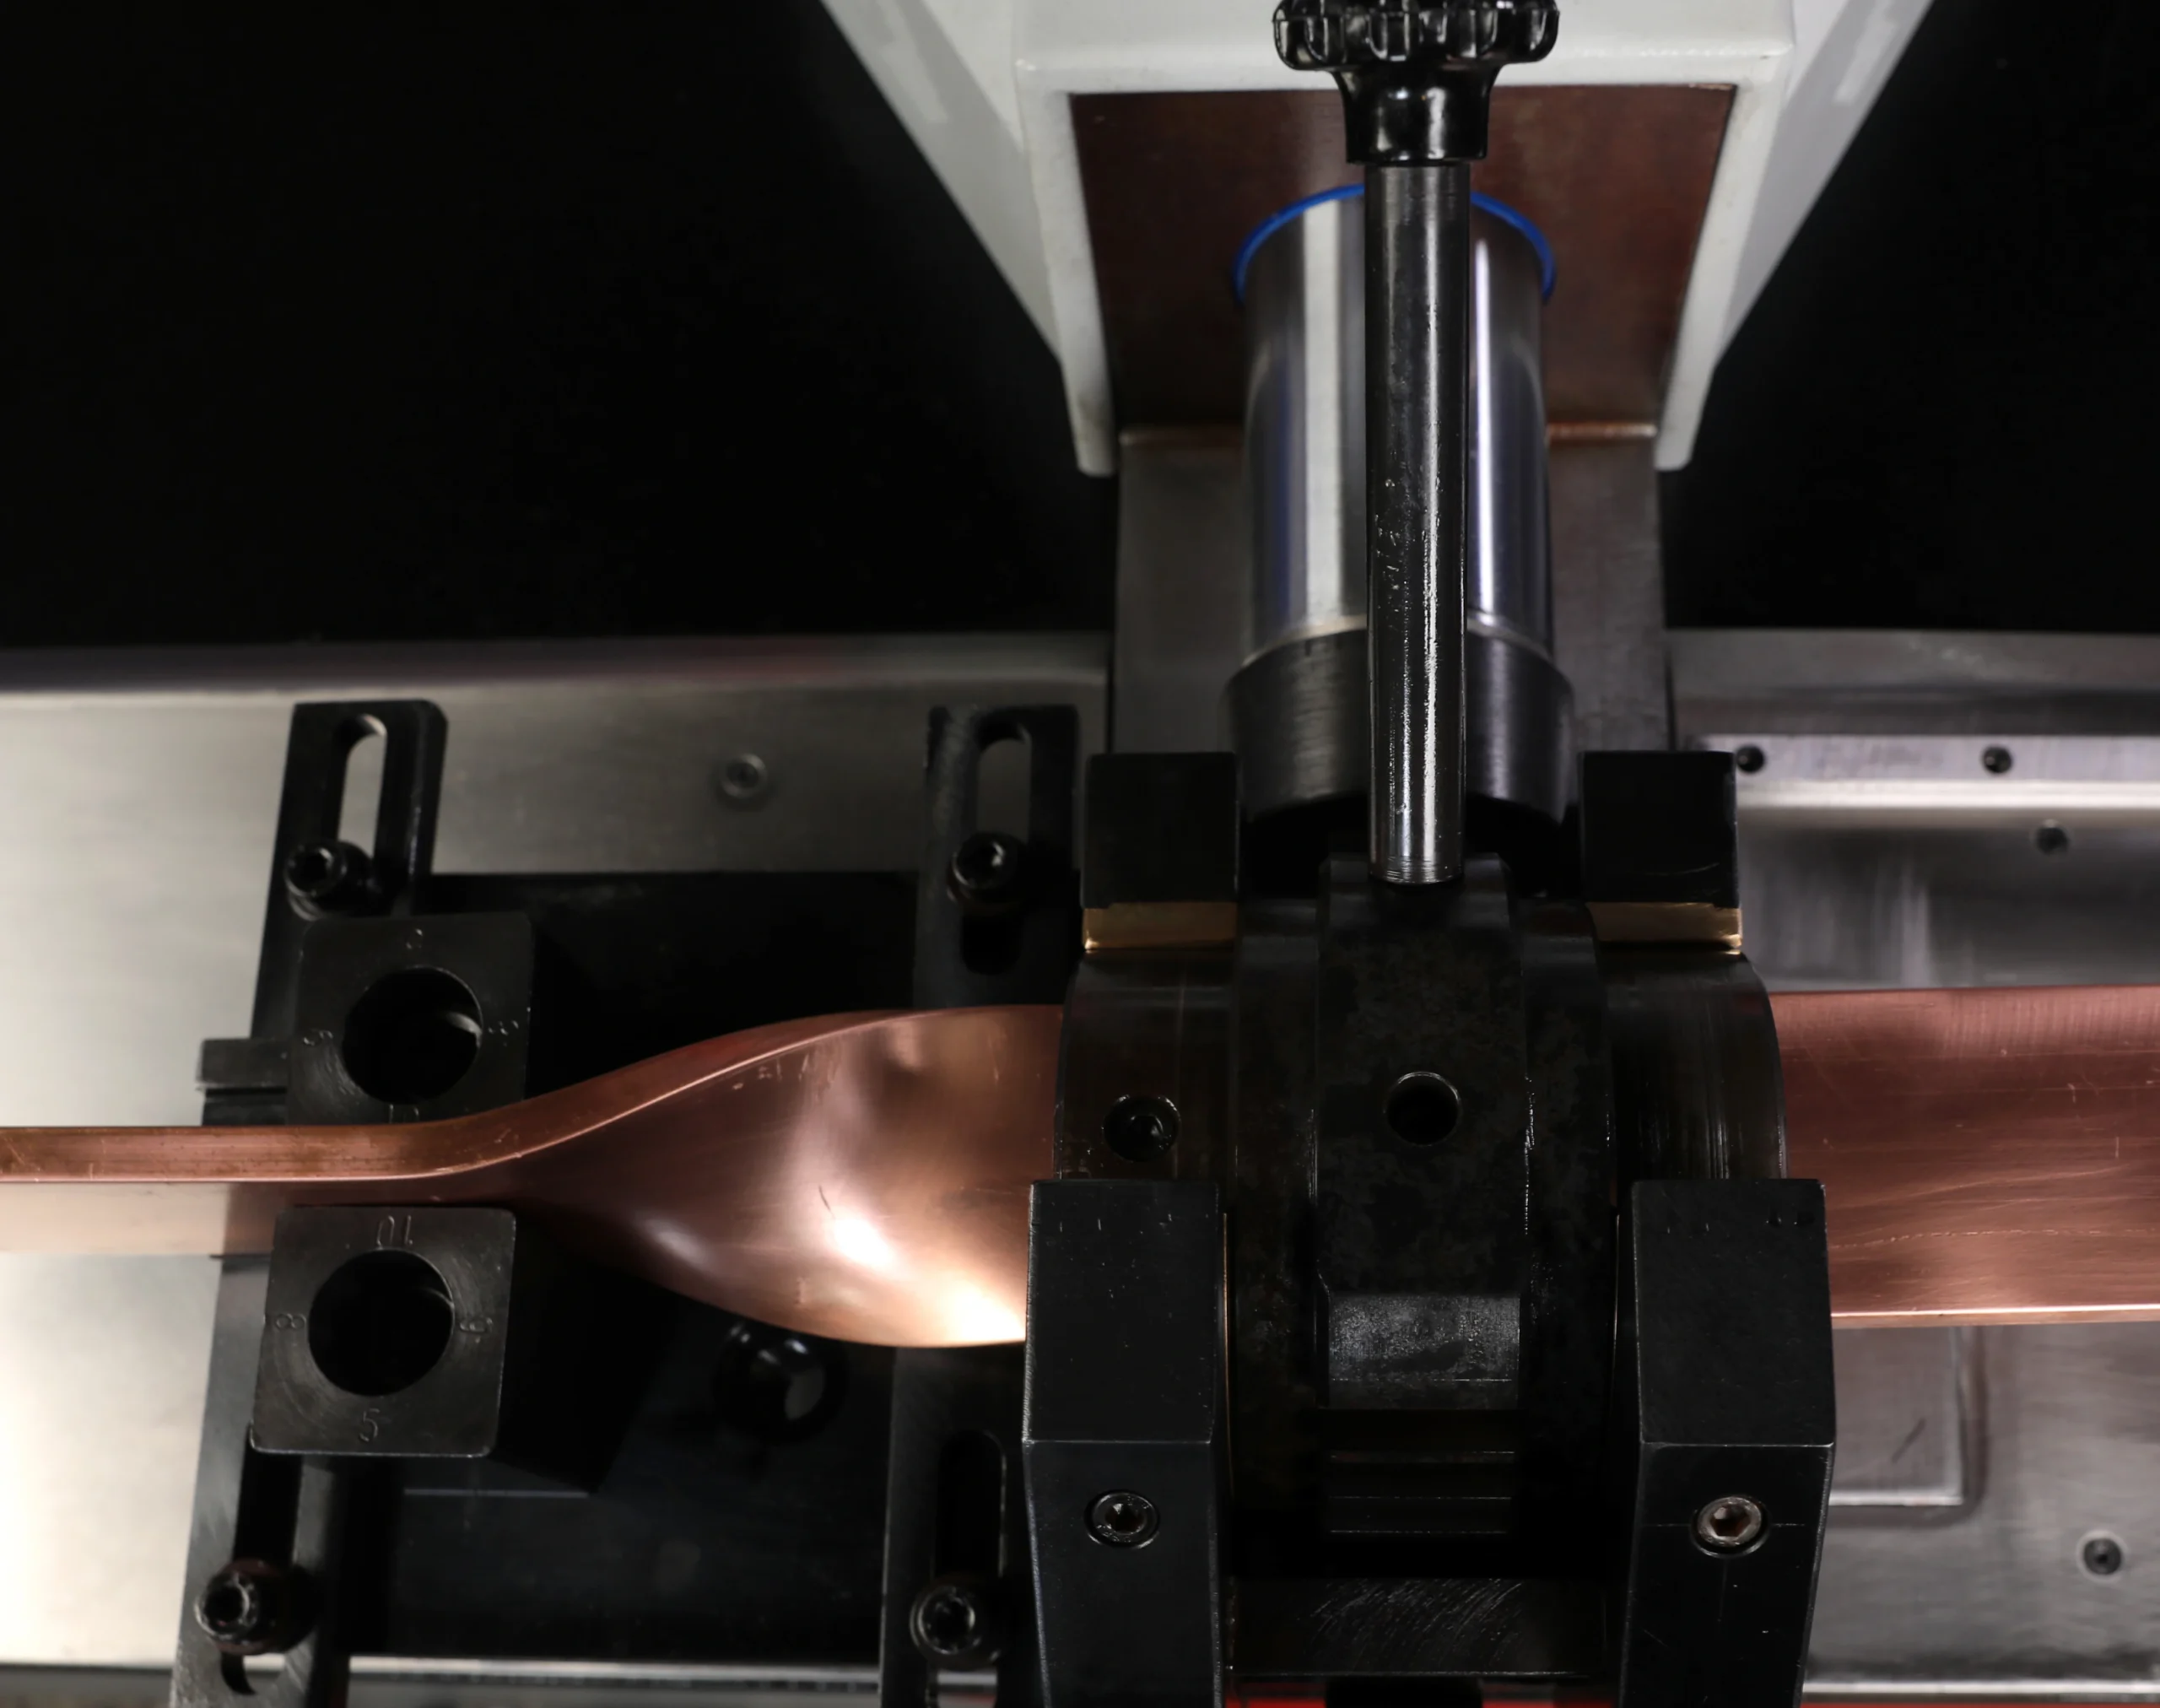
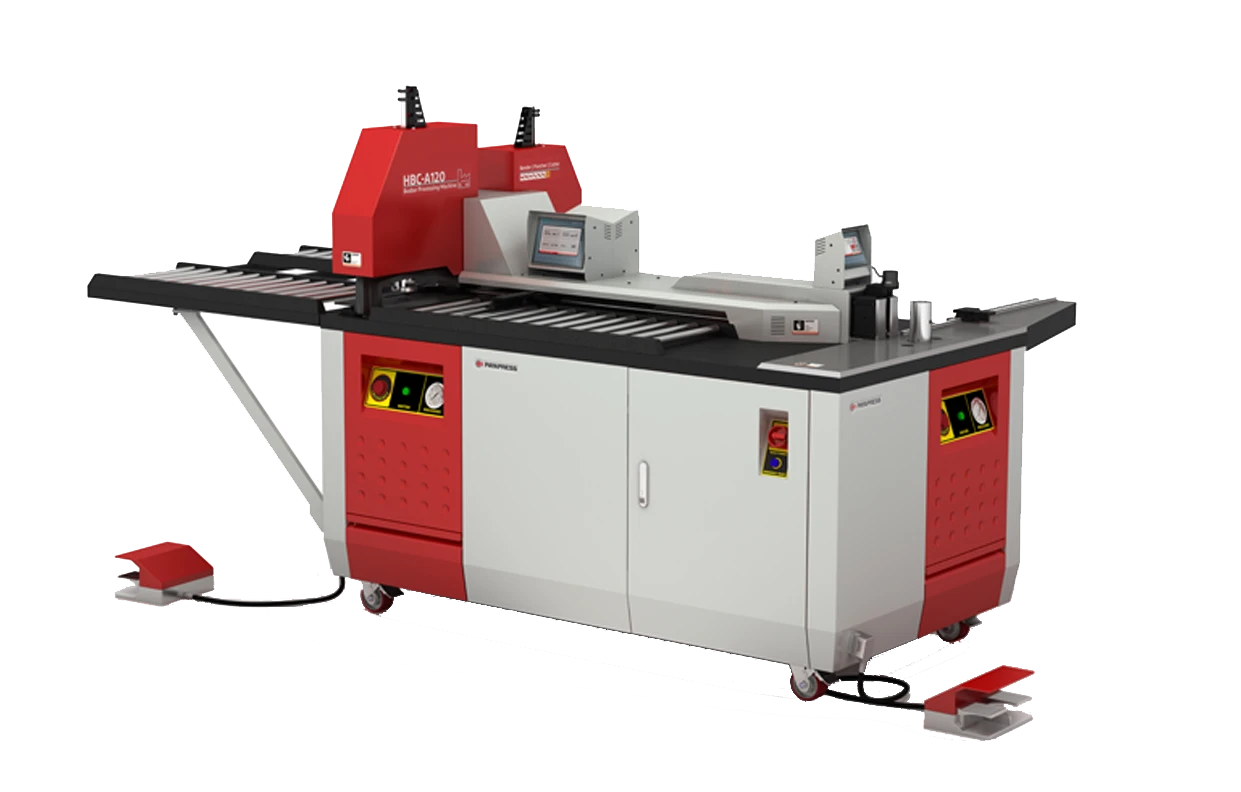
Para entender cómo doblar barras de cobre con resultados repetibles, debes relacionar material, radio interior, utillaje y medición después de retirar la carga. Una barra puede parecer bien doblada y dar problemas al presentarla en el cuadro: el ángulo se abre, los agujeros no coinciden o aparece una huella en la superficie de conexión. Si preparas pletinas para embarrados eléctricos, una máquina dobladora de barras colectoras debe elegirse según la sección y el tipo de doblez que necesitas.
Esta guía se centra en barras planas macizas, también llamadas pletinas de cobre, para conexiones eléctricas conformadas principalmente en frío; no trata el curvado de tubos ni de varillas redondas. Encontrarás una secuencia de preparación y prueba, criterios para elegir el radio y comprobaciones para prevenir grietas, reducir marcas y compensar la recuperación elástica antes de fabricar la serie. Para situar el doblado dentro del proceso del taller, consulta los Tipos de máquinas de barra colectora.
¿Prefieres escuchar en lugar de leer? Puedes reproducir a continuación la versión en audio del resto de este artículo.
Cómo doblar barras de cobre paso a paso
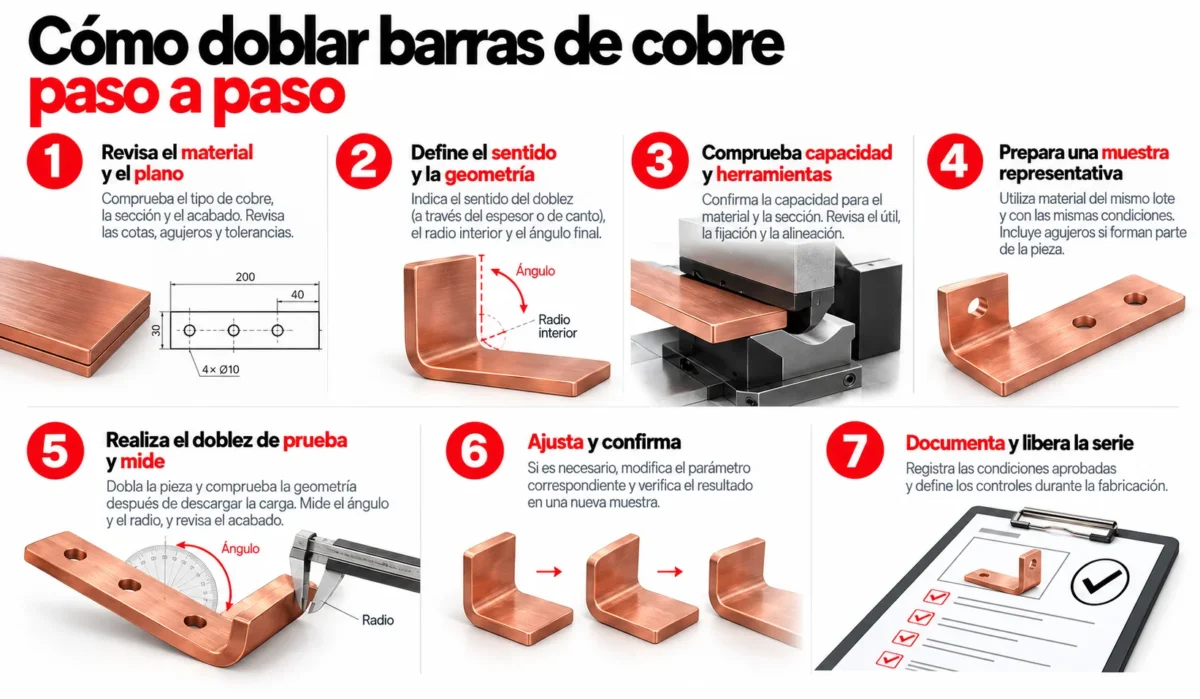
Para doblar una barra de cobre, identifica el material, define el radio y el sentido del doblez, selecciona herramientas compatibles y realiza una prueba. Mide la pieza después de retirar la carga; ajusta el proceso y confirma el resultado antes de continuar.
La secuencia siguiente sirve para preparar y controlar el trabajo. Los mandos, las protecciones y las condiciones de manejo deben seguir el manual del equipo.
- Revisa el material y el plano. Comprueba la identificación del cobre, su estado de suministro, el ancho, el espesor real y el acabado. Localiza las cotas funcionales: superficies de conexión, posición de agujeros, distancias entre apoyos y tolerancias. Si falta información sobre el material, aclárala antes de elegir un radio exigente.
- Define el sentido y la geometría del doblez. Distingue si vas a doblar a través del espesor o de canto. Identifica el radio interior, el ángulo final y las caras que utilizarás como referencia. Comprueba también que podrás introducir, apoyar y retirar la pieza sin interferencias con el útil.
- Comprueba capacidad y herramientas. Confirma la capacidad para esa operación concreta, con ese material y esa sección. Revisa la fijación, la alineación y las superficies de contacto del utillaje. Prevé apoyos adecuados para las barras largas; una pieza mal sostenida puede desplazarse o quedar torcida durante el conformado.
- Prepara una muestra representativa. Utiliza material del mismo lote y conserva las condiciones relevantes de la producción: sección, orientación, acabado y preparación de cantos. Cuando haya agujeros próximos al pliegue, inclúyelos en la muestra si forman parte de la secuencia prevista. Una tira distinta puede dar una falsa impresión de viabilidad.
- Realiza el doblez de prueba y mide. Aplica el procedimiento del equipo y comprueba la geometría después de descargar la pieza. Mide el ángulo entre las referencias definidas, revisa el radio y observa la cara exterior del doblez. Anota tanto el ajuste empleado como el resultado obtenido.
- Ajusta y confirma en una muestra nueva. La corrección puede afectar al recorrido, al ángulo programado o a otra variable del sistema. Aumentar la presión no es una respuesta universal. Cambia el parámetro pertinente y verifica que la corrección también conserva las dimensiones y el acabado exigidos.
- Documenta y libera la serie. Registra las condiciones aprobadas y la comprobación de la primera pieza. Define controles durante la fabricación y cuándo repetir la validación: cambios de lote, herramienta, sección o condiciones que puedan alterar el resultado.
La ficha de la primera pieza debe reunir las referencias utilizadas en corte, punzonado y doblado. Esta coordinación forma parte de la Fabricación de barras de cobre y evita que cada operación se compruebe con criterios distintos.
Material, espesor y sentido de doblado
La designación del cobre identifica el material, pero no describe por sí sola cómo responderá al doblado. Necesitas conocer también su condición metalúrgica o estado de suministro. Dos barras del mismo grado, con distinto endurecimiento previo, pueden requerir condiciones de conformado diferentes.
El trabajo en frío endurece el cobre: la deformación plástica modifica sus propiedades y puede reducir la capacidad de admitir nuevas deformaciones. Por eso, no conviene tratar una barra ya doblada y enderezada como si fuera material nuevo.
En una sección rectangular, considera el ancho como la dimensión mayor de la sección y el espesor como la menor. El ancho b y el espesor t cumplen funciones distintas según la orientación:
| Operación | Dimensión que atraviesa la curva, entre interior y exterior | Orientación del eje de doblado |
|---|---|---|
| Doblado a través del espesor | El espesor t | Paralelo al ancho b |
| Doblado de canto | El ancho b | Paralelo al espesor t |
Esta diferencia cambia la exigencia de la operación. La capacidad y el útil previstos para doblar a través del espesor no se pueden trasladar automáticamente al doblado de canto.
Además, hay otra orientación que debes identificar: la del eje de plegado respecto a la dirección de laminación. No equivale a elegir entre doblado plano y de canto. Consulta los datos de conformabilidad del proveedor antes de recomendar una dirección; evita agrupar ambos conceptos bajo la expresión imprecisa «sentido de la fibra».
Radio mínimo de doblado de una barra de cobre: qué comprobar
El radio interior R se mide desde el centro de curvatura hasta la superficie interior del doblez. Se expresa en milímetros; el ángulo describe cuánto cambia la dirección de la barra y se expresa en grados.
En el doblado a través del espesor, la relación R/t compara el radio interior con el espesor. Ayuda a describir la severidad de la geometría, pero no permite fijar por sí sola un radio válido para cualquier cobre. La Copper Development Association explica este concepto en su documentación sobre conformabilidad; sus ejemplos para bandas no deben convertirse en ajustes universales para barras eléctricas.
Antes de seleccionar el radio, diferencia tres valores:
- Radio mínimo admisible: límite aplicable al material y a las condiciones de conformado consideradas.
- Radio del plano: geometría que necesita el diseño, con sus tolerancias.
- Radio obtenido: resultado real en la pieza descargada.
Empieza por la especificación del producto y los datos del proveedor de cobre. Contrástalos con el diseño; después, comprueba el utillaje disponible y valida la combinación mediante pruebas representativas e inspección.
| Dato que debes comprobar | Por qué interviene |
|---|---|
| Grado y estado de suministro | Condicionan la respuesta a la deformación |
| Espesor, ancho y orientación | Definen la geometría y la exigencia del doblez |
| Ángulo y método de conformado | Determinan cómo se desarrolla la operación |
| Cantos y acabado | Pueden introducir daños o requisitos de aceptación adicionales |
Si el radio del plano no es compatible, plantea la discrepancia a ingeniería. No lo resuelvas forzando la pieza. Tampoco presupongas que el radio del útil será exactamente el radio final: el método de conformado y la recuperación elástica intervienen en el resultado. Una muestra sin grietas visibles es una comprobación útil, pero no sustituye las demás verificaciones exigidas por el diseño.
Referencia orientativa para cobre de alta conductividad
La publicación Copper for Busbars de la Copper Development Association y el European Copper Institute (2014) recoge esta guía para cobre de alta conductividad semiduro o duro:
| Espesor t | Radio orientativo del útil |
|---|---|
| Hasta 10 mm | 1 × t |
| De 11 a 25 mm | 1,5 × t |
| De 26 a 50 mm | 2 × t |
Por ejemplo, para 15 mm, la referencia es 22,5 mm. No garantiza el radio final ni sustituye los datos del proveedor y las pruebas; tampoco debe trasladarse automáticamente al doblado de canto.
El radio elegido también debe permitir el montaje, respetar los espacios definidos por el diseño y dejar las conexiones accesibles. Estos condicionantes aparecen, por ejemplo, al preparar barras colectoras en subestaciones; conseguir el ángulo no basta si la geometría final interfiere con los apoyos o con otras piezas.
Desarrollo, agujeros y secuencia de los dobleces
La longitud que cortas antes de doblar debe corresponder a la geometría final. Sumar las longitudes exteriores de las patas sin considerar la zona curvada puede desplazar los extremos y los agujeros, aunque cada ángulo parezca correcto.
En los modelos habituales de desarrollo, el factor K relaciona la distancia de la cara interior a la fibra neutra con el espesor. Esa fibra representa la zona longitudinal que no se alarga ni se acorta en el modelo. Su posición depende de las condiciones del proceso; adoptar K = 0,5 por costumbre puede introducir errores. Este planteamiento corresponde al doblado a través del espesor; no debes trasladarlo sin validación al doblado de canto.
Utiliza datos de desarrollo validados para la combinación de material, radio y método. Contrasta el cálculo con una pieza real y registra desde qué caras se han medido las cotas.
Los agujeros y las ranuras próximos al doblez merecen atención especial: pueden deformarse o cambiar de posición respecto a las superficies de montaje. No existe una distancia única que resuelva todos los casos. Revisa la geometría, el área afectada por el conformado y el acceso de las herramientas.
Tampoco hay una regla universal que obligue a punzonar antes o después. Elige la secuencia según la deformación esperada, las referencias y los medios disponibles. En piezas en Z, patas cortas o varios dobleces, comprueba que cada operación deja espacio para ejecutar y medir la siguiente.
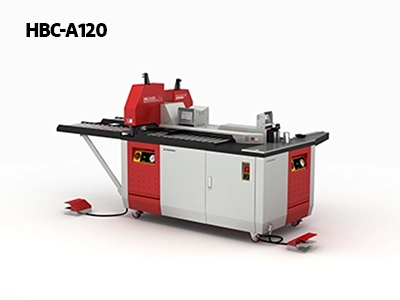
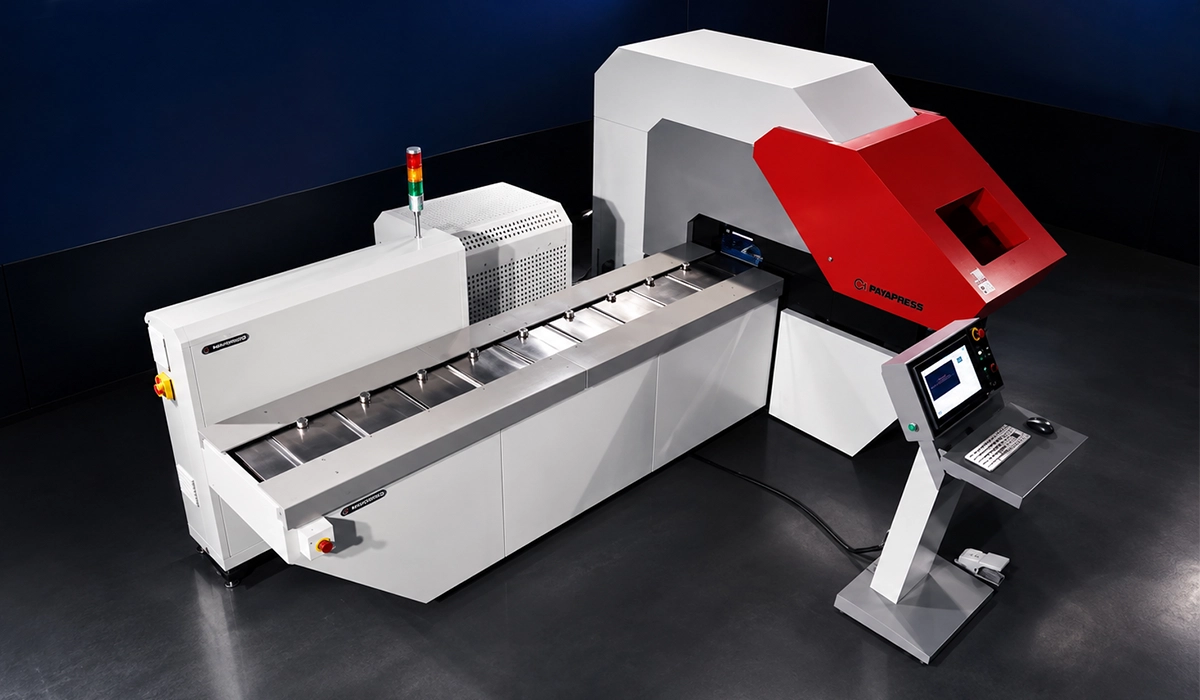
Si preparas los agujeros y la longitud mediante una Máquina CNC para barras colectoras, conserva las referencias que utilizarás al doblar. La HBC-CP.CNC200 de PAYAPRESS realiza corte y punzonado; el doblado se ejecuta en un equipo adecuado para esa operación.
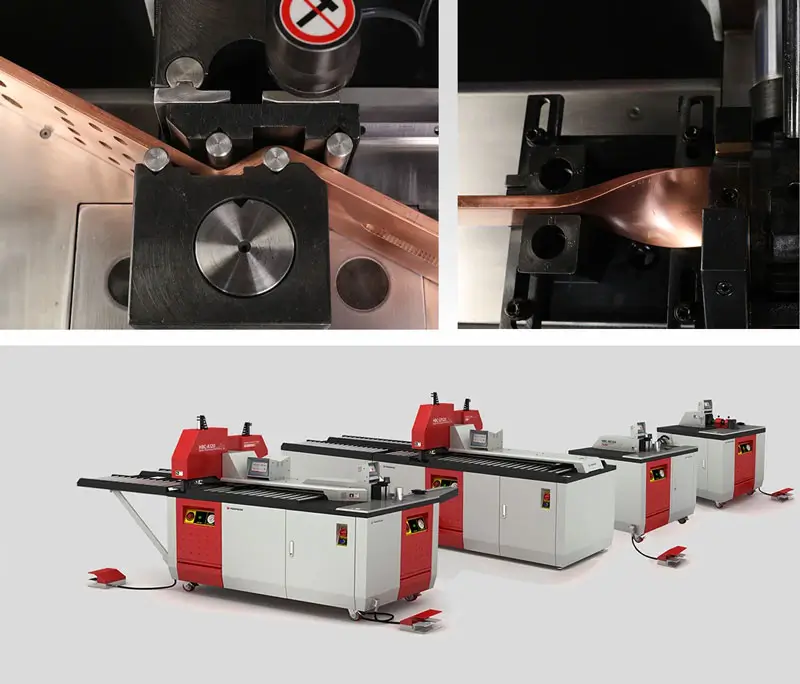
Cuando comparas un flujo con equipos separados y otro con estaciones integradas, las ventajas de la máquina 3 en 1 de barras colectoras deben valorarse junto con la secuencia real de tu pieza, el acceso de los útiles y las referencias de medición.
Cómo compensar la recuperación elástica
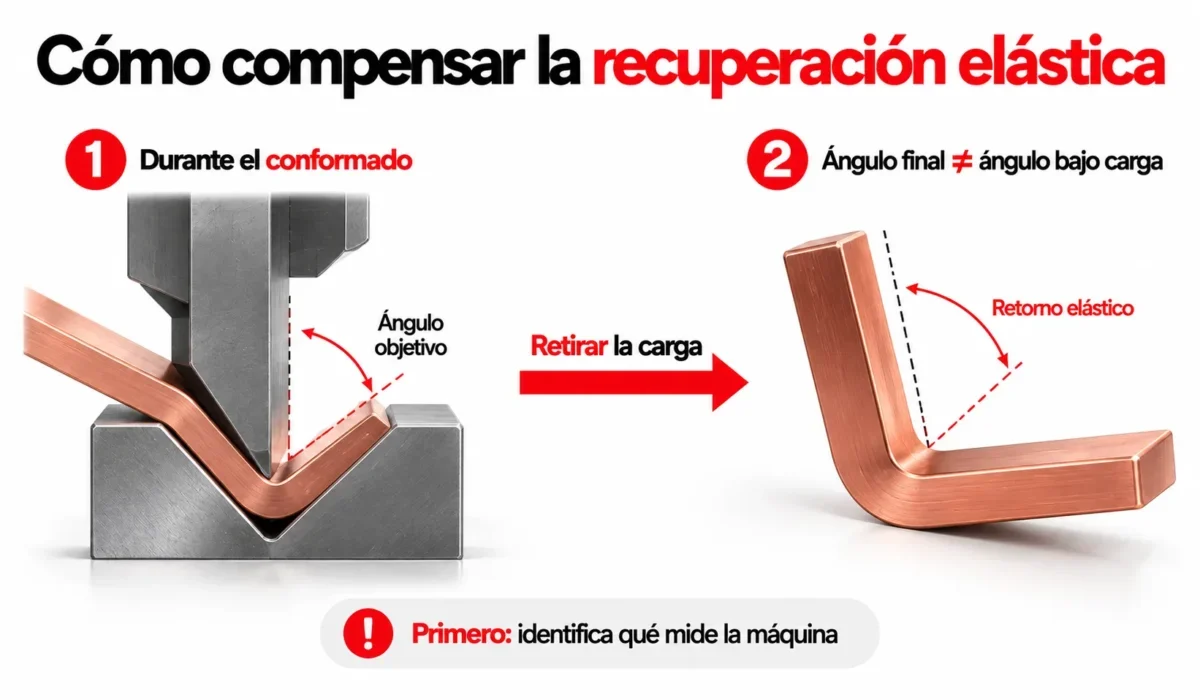
Cuando retiras la carga, parte de la deformación se recupera y la geometría cambia. Esa recuperación elástica, también llamada retorno elástico, explica por qué el ángulo final puede diferir del que tenía la barra durante el conformado.
Antes de corregir, averigua qué mide o controla la máquina: recorrido de un actuador, posición de una herramienta, giro o ángulo de la pieza. Un valor en pantalla no demuestra por sí solo cuál será el ángulo descargado.
Ejemplo con una convención angular definida
Utilizamos el ángulo interior entre las dos patas: una barra recta corresponde a 180°. Imagina esta prueba didáctica:
| Estado | Ángulo interior |
|---|---|
| Bajo carga | 88° |
| Después de retirar la carga | 91° |
| Objetivo final | 90° |
La apertura observada es de 3°. Si el comportamiento se mantuviera, alcanzar 87° bajo carga sería una primera hipótesis para obtener 90° después de descargar. Debes confirmarla en una muestra nueva: la respuesta no tiene por qué ser perfectamente lineal.
Estos valores no son una orden para introducir directamente en cualquier control. Algunos sistemas utilizan el ángulo de giro, cuya convención difiere del ángulo interior. La medición bajo carga, si procede, debe realizarse con los medios previstos por el fabricante, sin acceder a la zona de trabajo.
Para comprobar la repetibilidad, fabrica varias muestras nuevas con el mismo ajuste y compara sus ángulos después de descargar. La precisión de una máquina para pletinas se evalúa sobre las piezas obtenidas y bajo condiciones definidas, no solo por la resolución de su pantalla.
Cómo reducir las marcas durante el doblado
No todas las marcas significan lo mismo. Una rayadura superficial, una huella del útil, un recubrimiento desprendido y una grieta requieren evaluaciones distintas. Su aceptación depende de la profundidad, la ubicación y los requisitos del plano.
Empieza por la limpieza: una partícula atrapada entre el cobre y la herramienta puede dejar una marca localizada. Revisa las rebabas y el estado de los cantos, así como las superficies del útil; busca desgaste, daños o material adherido. Después comprueba alineación, apoyos y manipulación, incluida la entrada y la retirada de la barra.
Si la marca aparece siempre en el mismo punto, compara su posición con las zonas de contacto de la herramienta. Si cambia entre piezas, investiga también partículas, desplazamientos y diferencias de apoyo.
Las películas protectoras, los lubricantes o las protecciones blandas solo deben incorporarse cuando sean compatibles con el equipo, el acabado y la limpieza posterior. Pueden modificar la fricción y la geometría efectiva del contacto, así que conviene validar de nuevo el proceso.
Presta especial atención a las superficies de conexión y a las zonas que recibirán aislamiento. No lijes una huella ni retires un recubrimiento para disimularla sin un procedimiento aprobado. Una señal cosmética no demuestra por sí sola que habrá un punto caliente; una grieta tampoco debe clasificarse como un simple defecto estético.
La accesibilidad para limpiar los útiles, la estabilidad de los apoyos y el guiado de la pieza también intervienen en el acabado. Son aspectos del Diseño de maquinaria industrial que conviene revisar durante una demostración con tus propias barras.
Cuándo evaluar el recocido del cobre
Calentar la barra no debe ser el recurso habitual para conseguir un doblez. Primero revisa si el estado de suministro del cobre, el radio previsto y las herramientas son adecuados. Elegir el material con la condición correcta puede evitar tratamientos posteriores.
El recocido puede ablandar el cobre, pero también modifica propiedades mecánicas relevantes para su servicio. Por eso, la facilidad de doblado no puede ser el único criterio de decisión. En un conductor eléctrico, el estado mecánico también debe ser compatible con los apoyos y las solicitaciones previstas en servicio, incluidas las asociadas al cortocircuito. Mejorar la ductilidad sin revisar esos requisitos puede dejar una pieza fácil de conformar, pero inadecuada para su aplicación.
Si el diseño necesita un tratamiento térmico, intégralo en una ruta de fabricación validada con el proveedor y la ingeniería. Deben considerarse el tipo de cobre, la atmósfera, los recubrimientos y las propiedades finales. No recurras al recocido entre todos los dobleces por rutina ni calientes una barra terminada para forzar un radio incompatible.
Defectos de doblado y comprobaciones antes de repetir la pieza
Cuando aparece un defecto, identifica su ubicación y las condiciones de fabricación antes de repetir el trabajo. Comprueba si coincide con un cambio de lote, un útil distinto o una modificación del apoyo. Esa relación ayuda a dirigir la revisión, aunque no basta para atribuir una causa.
| Síntoma | Qué revisar | Decisión que debe quedar documentada |
|---|---|---|
| Grieta en la cara exterior | Material, orientación, radio y condición del borde | Segregar la pieza y revisar el proceso; no ocultar la grieta |
| Ángulo final abierto | Medición tras descarga, lote y ajuste | Corregir el parámetro pertinente y confirmar con otra muestra |
| Rayas o huellas localizadas | Útil, partículas, apoyo y acabado | Identificar el origen y evaluar aceptación según plano |
| Agujero deformado o desplazado | Proximidad al pliegue, desarrollo y secuencia | Revisar geometría y referencias de fabricación |
| Torsión o falta de planitud | Posicionamiento, apoyos y orientación | Comprobar utillaje y geometría antes de continuar |
Estas comprobaciones orientan la investigación; no ofrecen un diagnóstico automático. Un ángulo incorrecto puede proceder del ajuste, pero también de una medición tomada sobre referencias distintas.
Evita doblar y enderezar repetidamente la misma zona para buscar el ajuste: modificas la historia de deformación del material y pierdes una referencia representativa. La aceptación o el retrabajo debe seguir un criterio aprobado.
Registra cuántas piezas se rechazan, qué defecto presentan y en qué operación se origina. Relacionar estas incidencias con el desperdicio de cobre permite priorizar cambios de proceso con datos del taller.
Comprobaciones finales antes de montar la barra
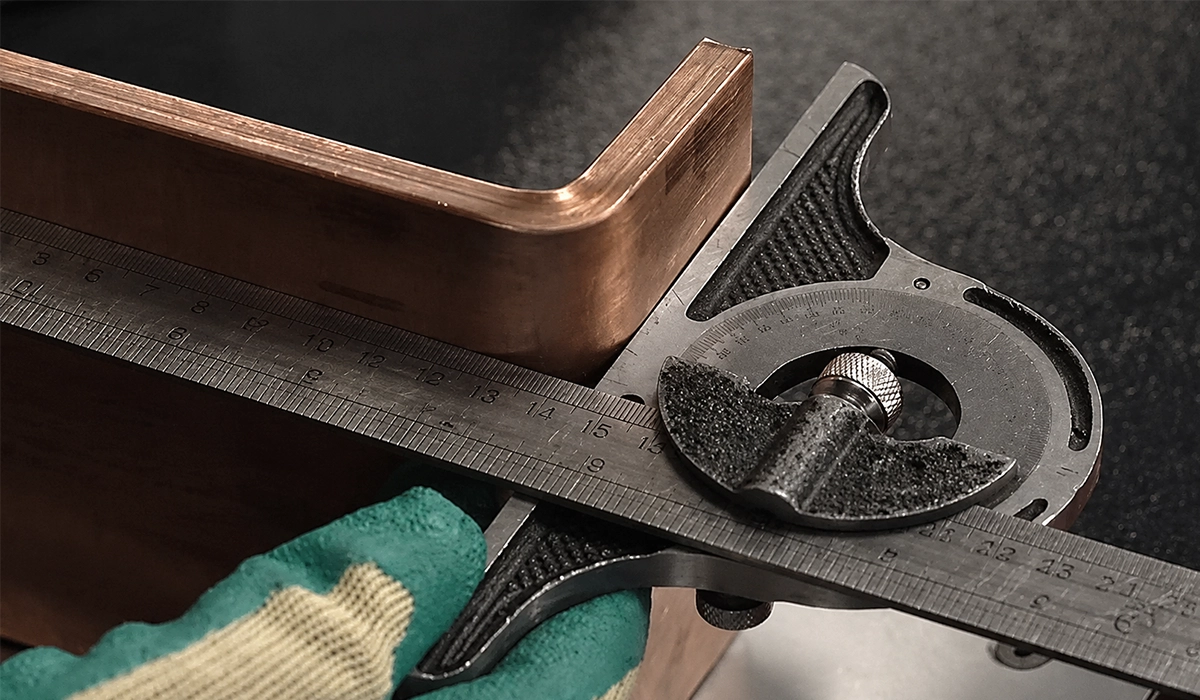
Antes de liberar la pieza, comprueba el ángulo descargado, el radio, las cotas entre caras de referencia y la posición de los agujeros. Revisa también planitud, torsión, grietas y acabado. Las tolerancias proceden del plano; la resolución del sensor o los decimales de la pantalla no demuestran la precisión de la pieza.
La pieza debe permitir el montaje previsto sin utilizar los tornillos para corregir una desalineación fuera de tolerancia. Cumplir estas cotas tampoco demuestra, por sí solo, la conformidad del cuadro eléctrico completo.
Adapta el control final al destino de la pieza: una conexión corta y una barra con varios apoyos no comparten necesariamente las mismas cotas funcionales. Las aplicaciones de las máquinas para embarrados ayudan a entender por qué cada taller necesita definir sus propios requisitos de montaje.

Qué equipo elegir para doblar pletinas de cobre
Antes de comparar equipos, prepara el plano de tu pieza más exigente e identifica sección, radio, ángulo, sentido del doblado y cantidad de dobleces. Añade el volumen de producción, los acabados que necesitas conservar y el espacio disponible para apoyar y manipular las barras.
Herramienta manual, equipo portátil o dobladora de taller
Una herramienta manual o portátil puede ser adecuada para trabajos ocasionales si su capacidad y sus útiles cubren la operación. Para fabricar series, valora la facilidad de posicionamiento, el control del ajuste y la medición de la pieza descargada. No des por hecho que una mordaza y golpes de martillo permiten controlar el radio, la planitud y el acabado de una conexión eléctrica.
Dobladora dedicada o máquina con varias estaciones
Una dobladora dedicada se centra en el conformado. Si también necesitas cortar y punzonar, compara las configuraciones de Máquina procesadora de barras colectoras y comprueba qué modelos incluyen las tres operaciones. La capacidad para un doblez a través del espesor no garantiza la misma capacidad de canto: confirma el útil y los límites específicos.
Qué comprobar durante una prueba de máquina
Pide una prueba con material representativo y mide las piezas después de retirar la carga. Comprueba también el acceso para los dobleces sucesivos, la retirada de la pieza, las marcas del útil y el apoyo de barras largas. Un sistema que almacena ajustes puede facilitar la repetición, pero cada combinación de material y geometría necesita una validación inicial.
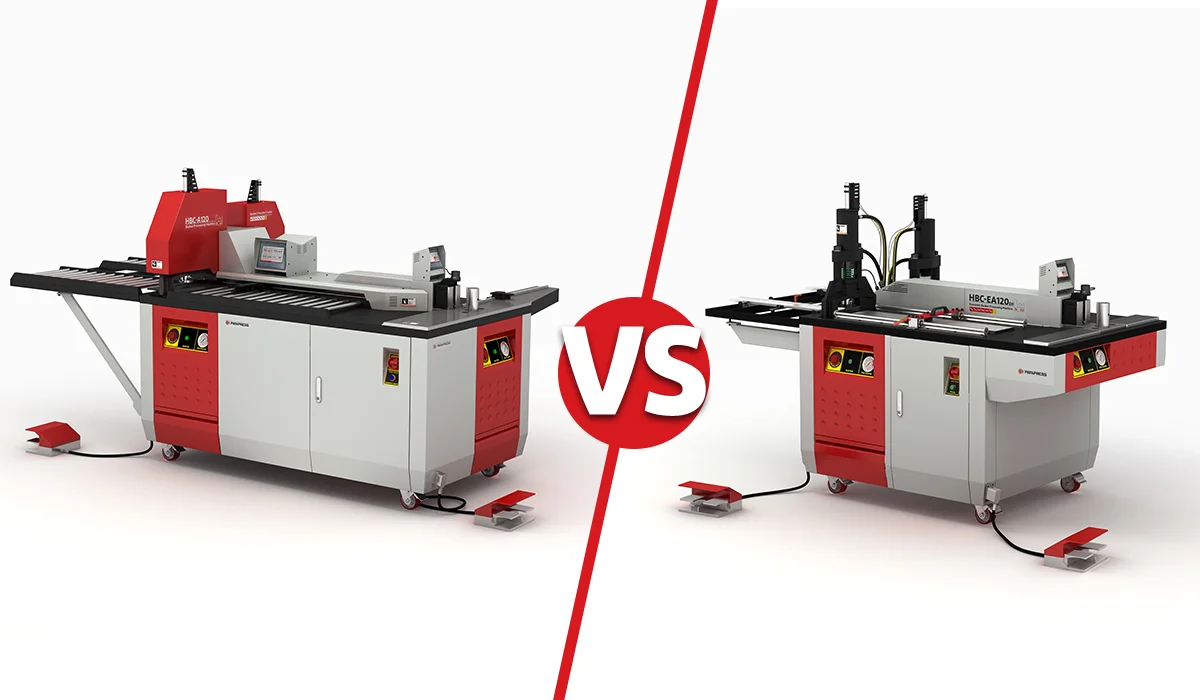
Para decidir entre una máquina para barras económica o profesional, compara el trabajo que necesitas realizar, el tiempo de preparación, los rechazos y las necesidades de mantenimiento, además de la inversión inicial.
Comparte con PAYAPRESS el plano de tu barra de cobre, su estado de suministro y el volumen previsto para evaluar un equipo y un utillaje compatibles con tu producción.

Valora este artículo
Elige una valoración de 1 a 5 estrellas.
Aún no hay valoraciones