


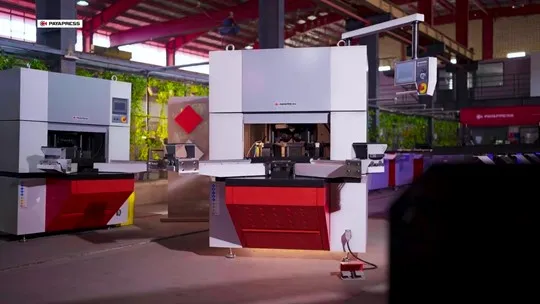

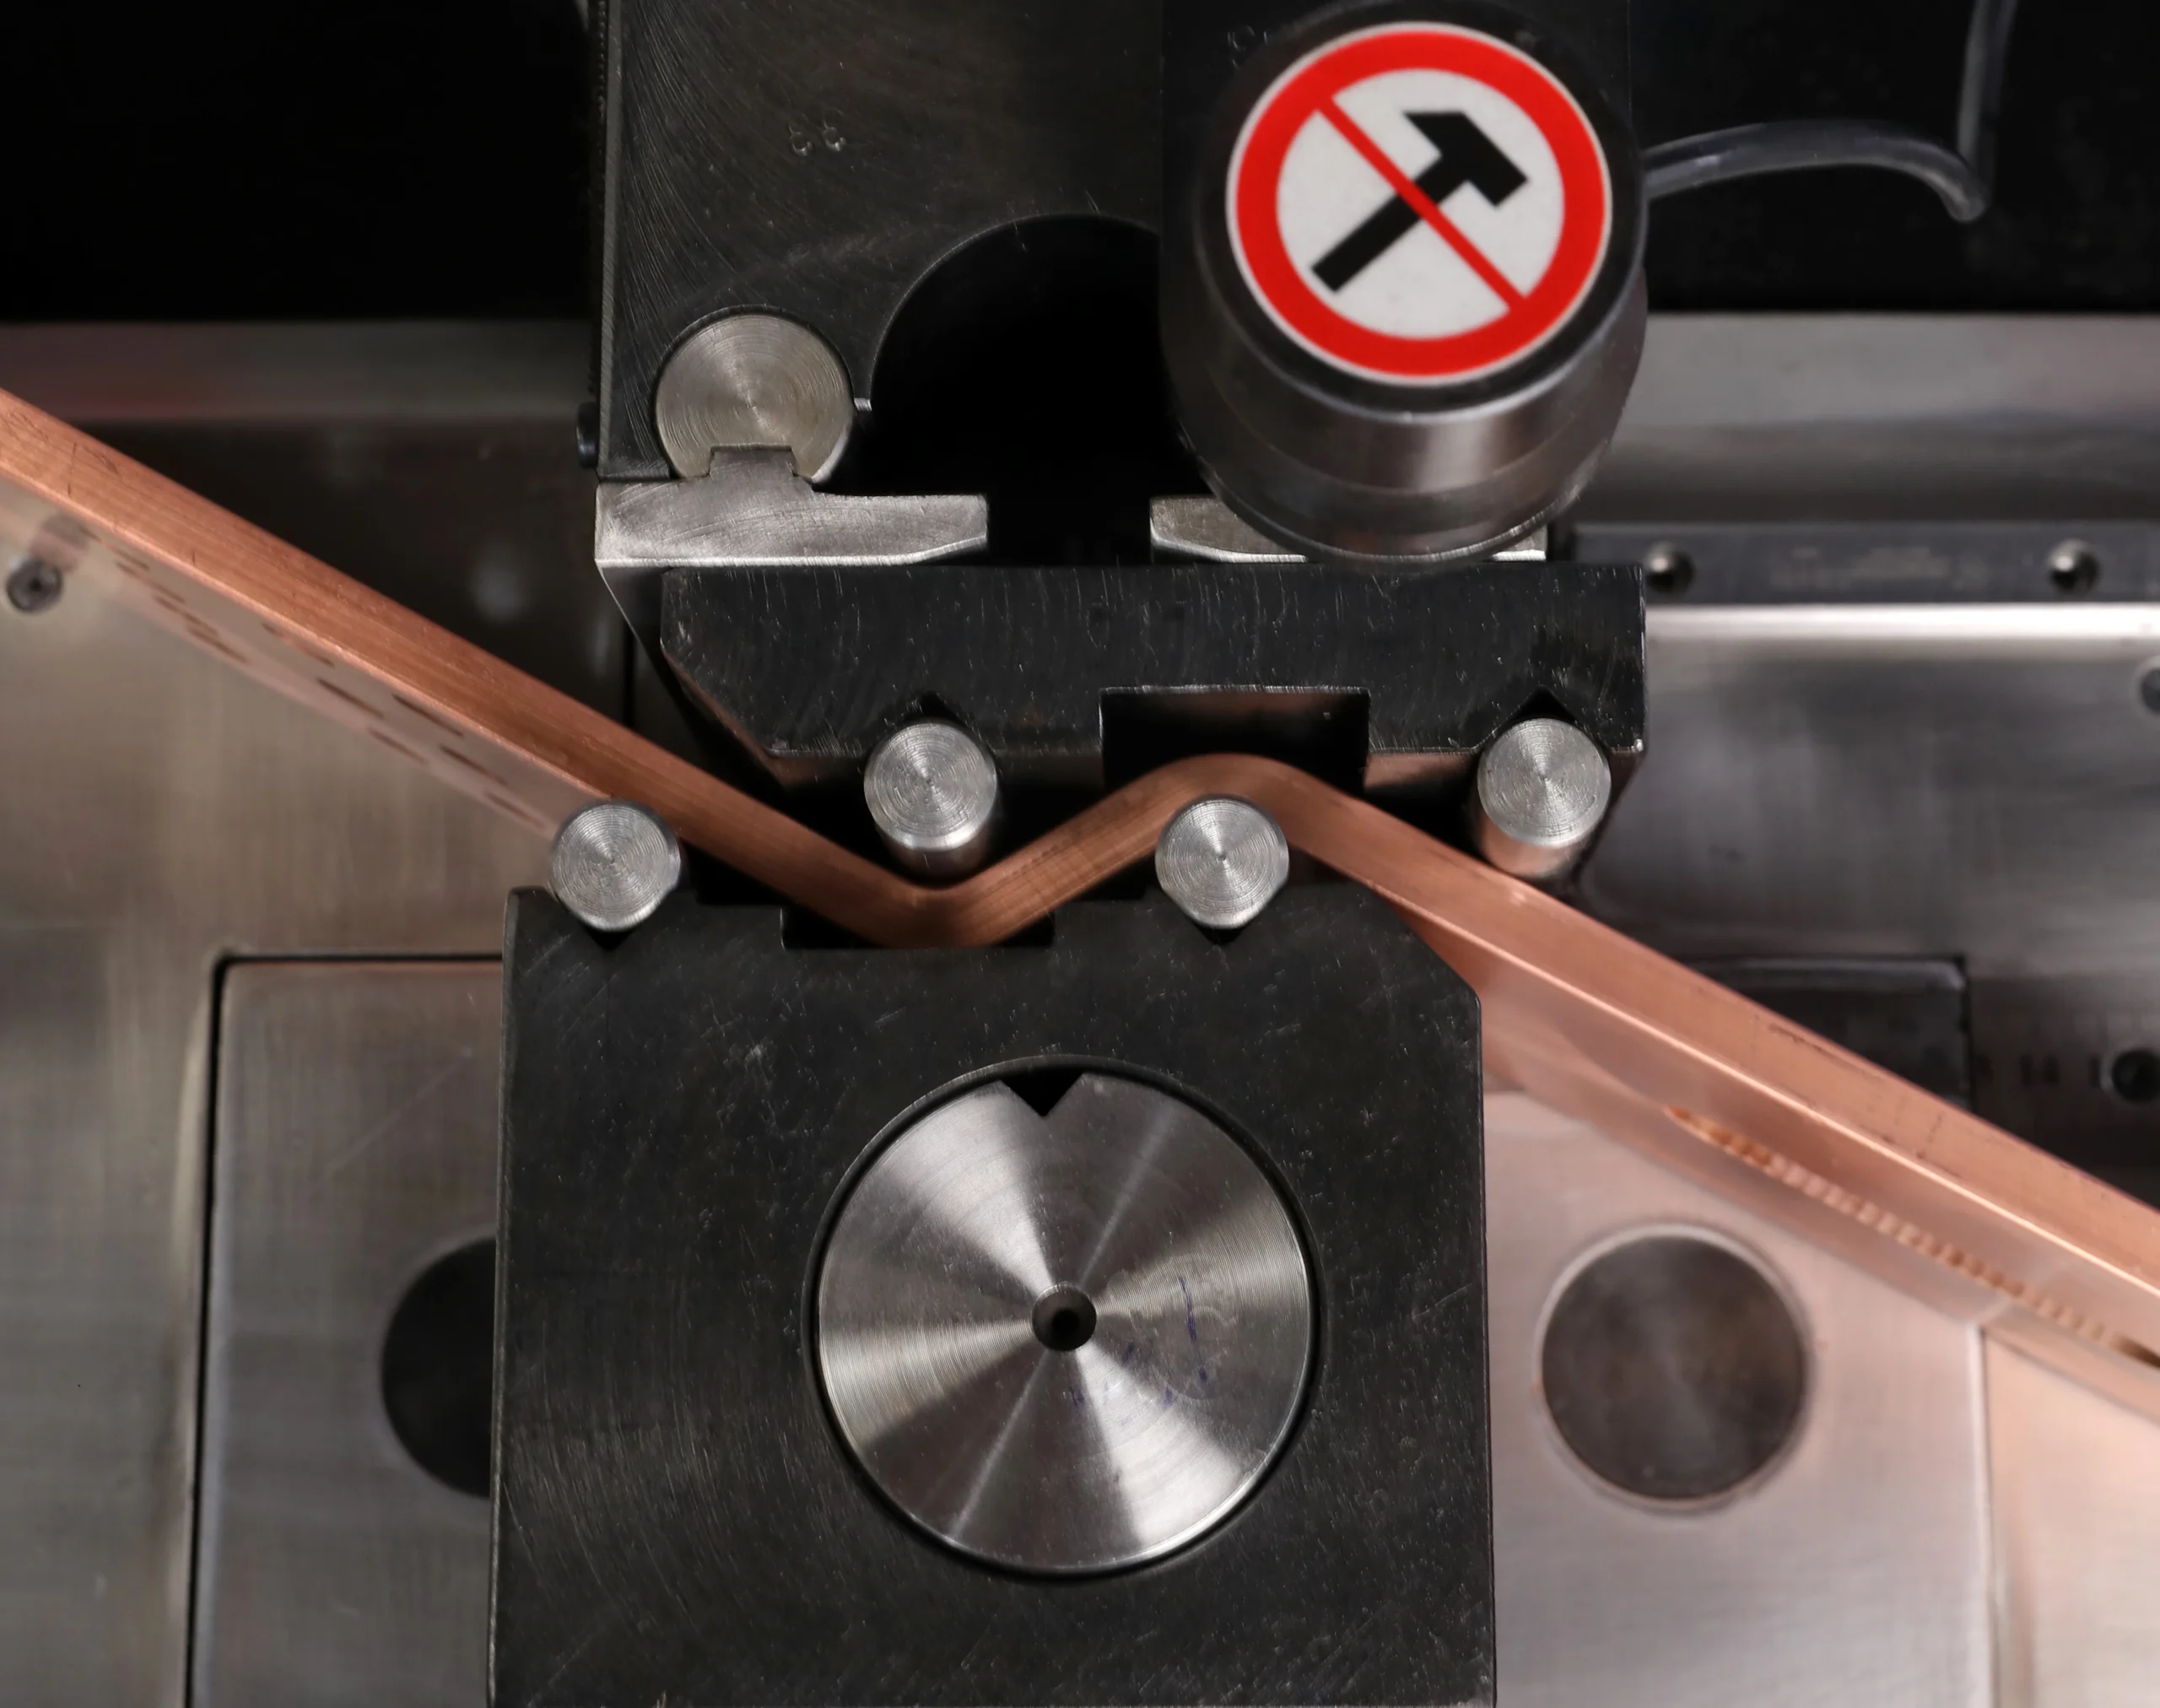
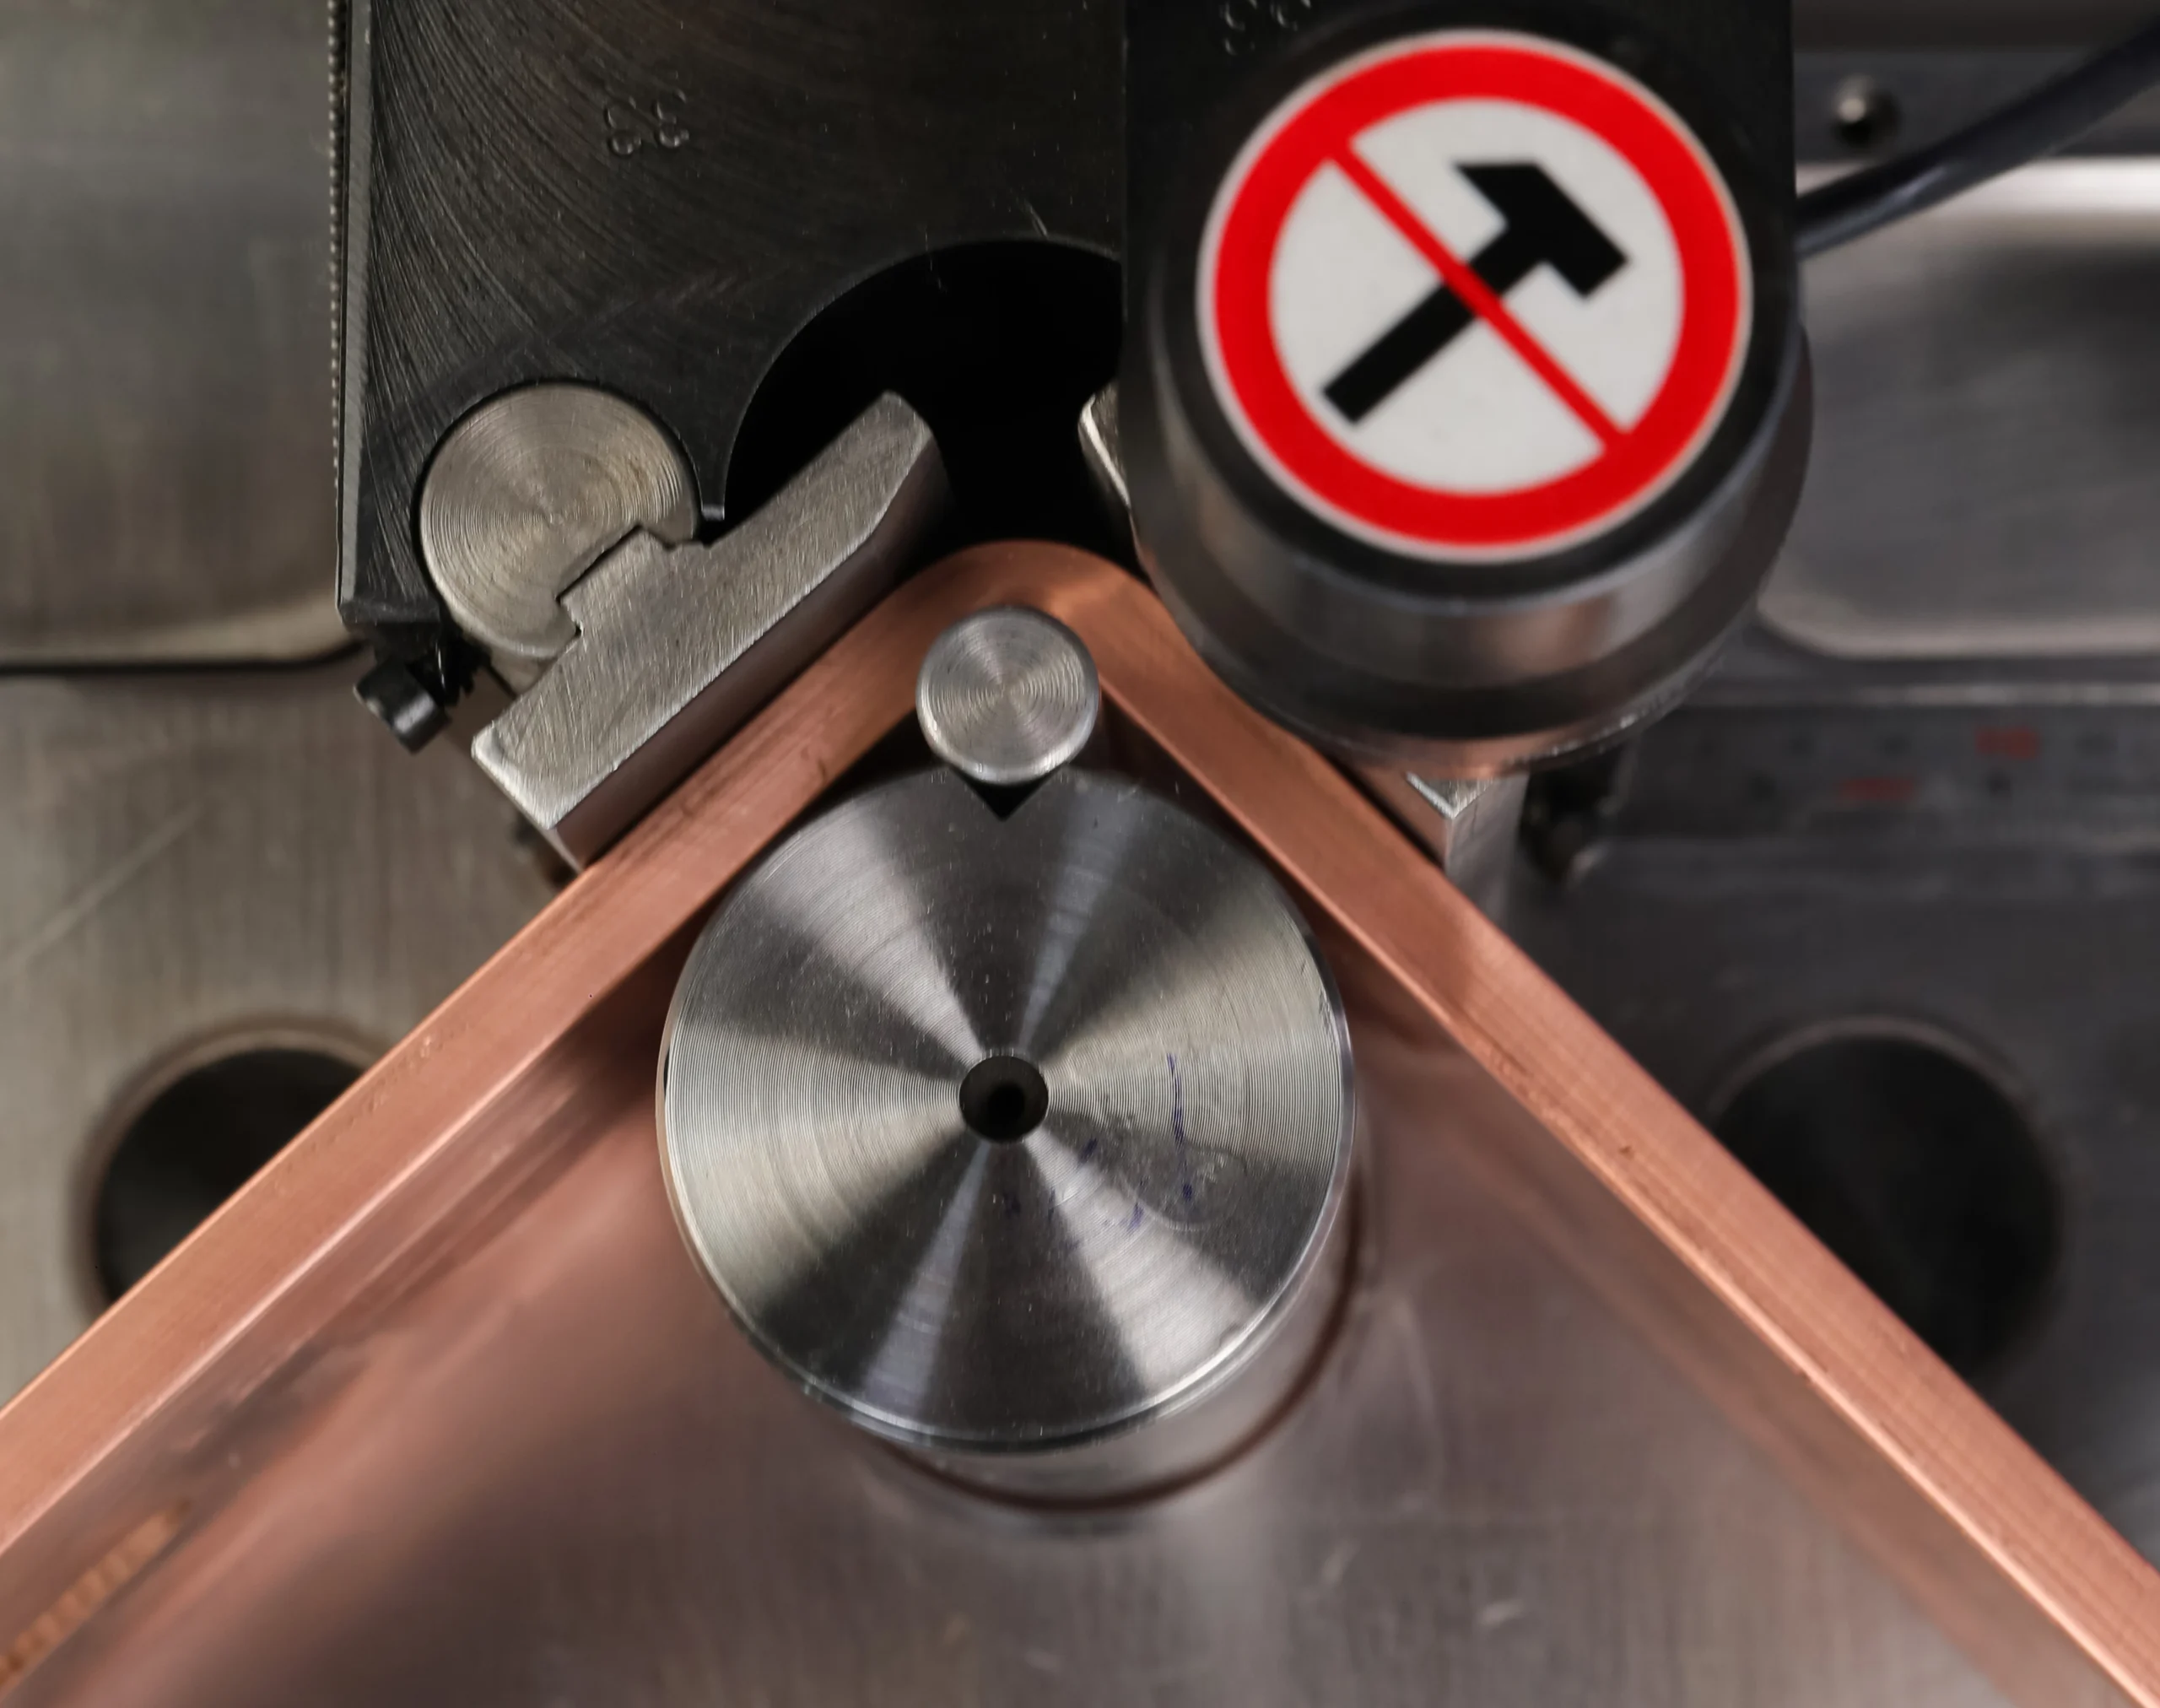
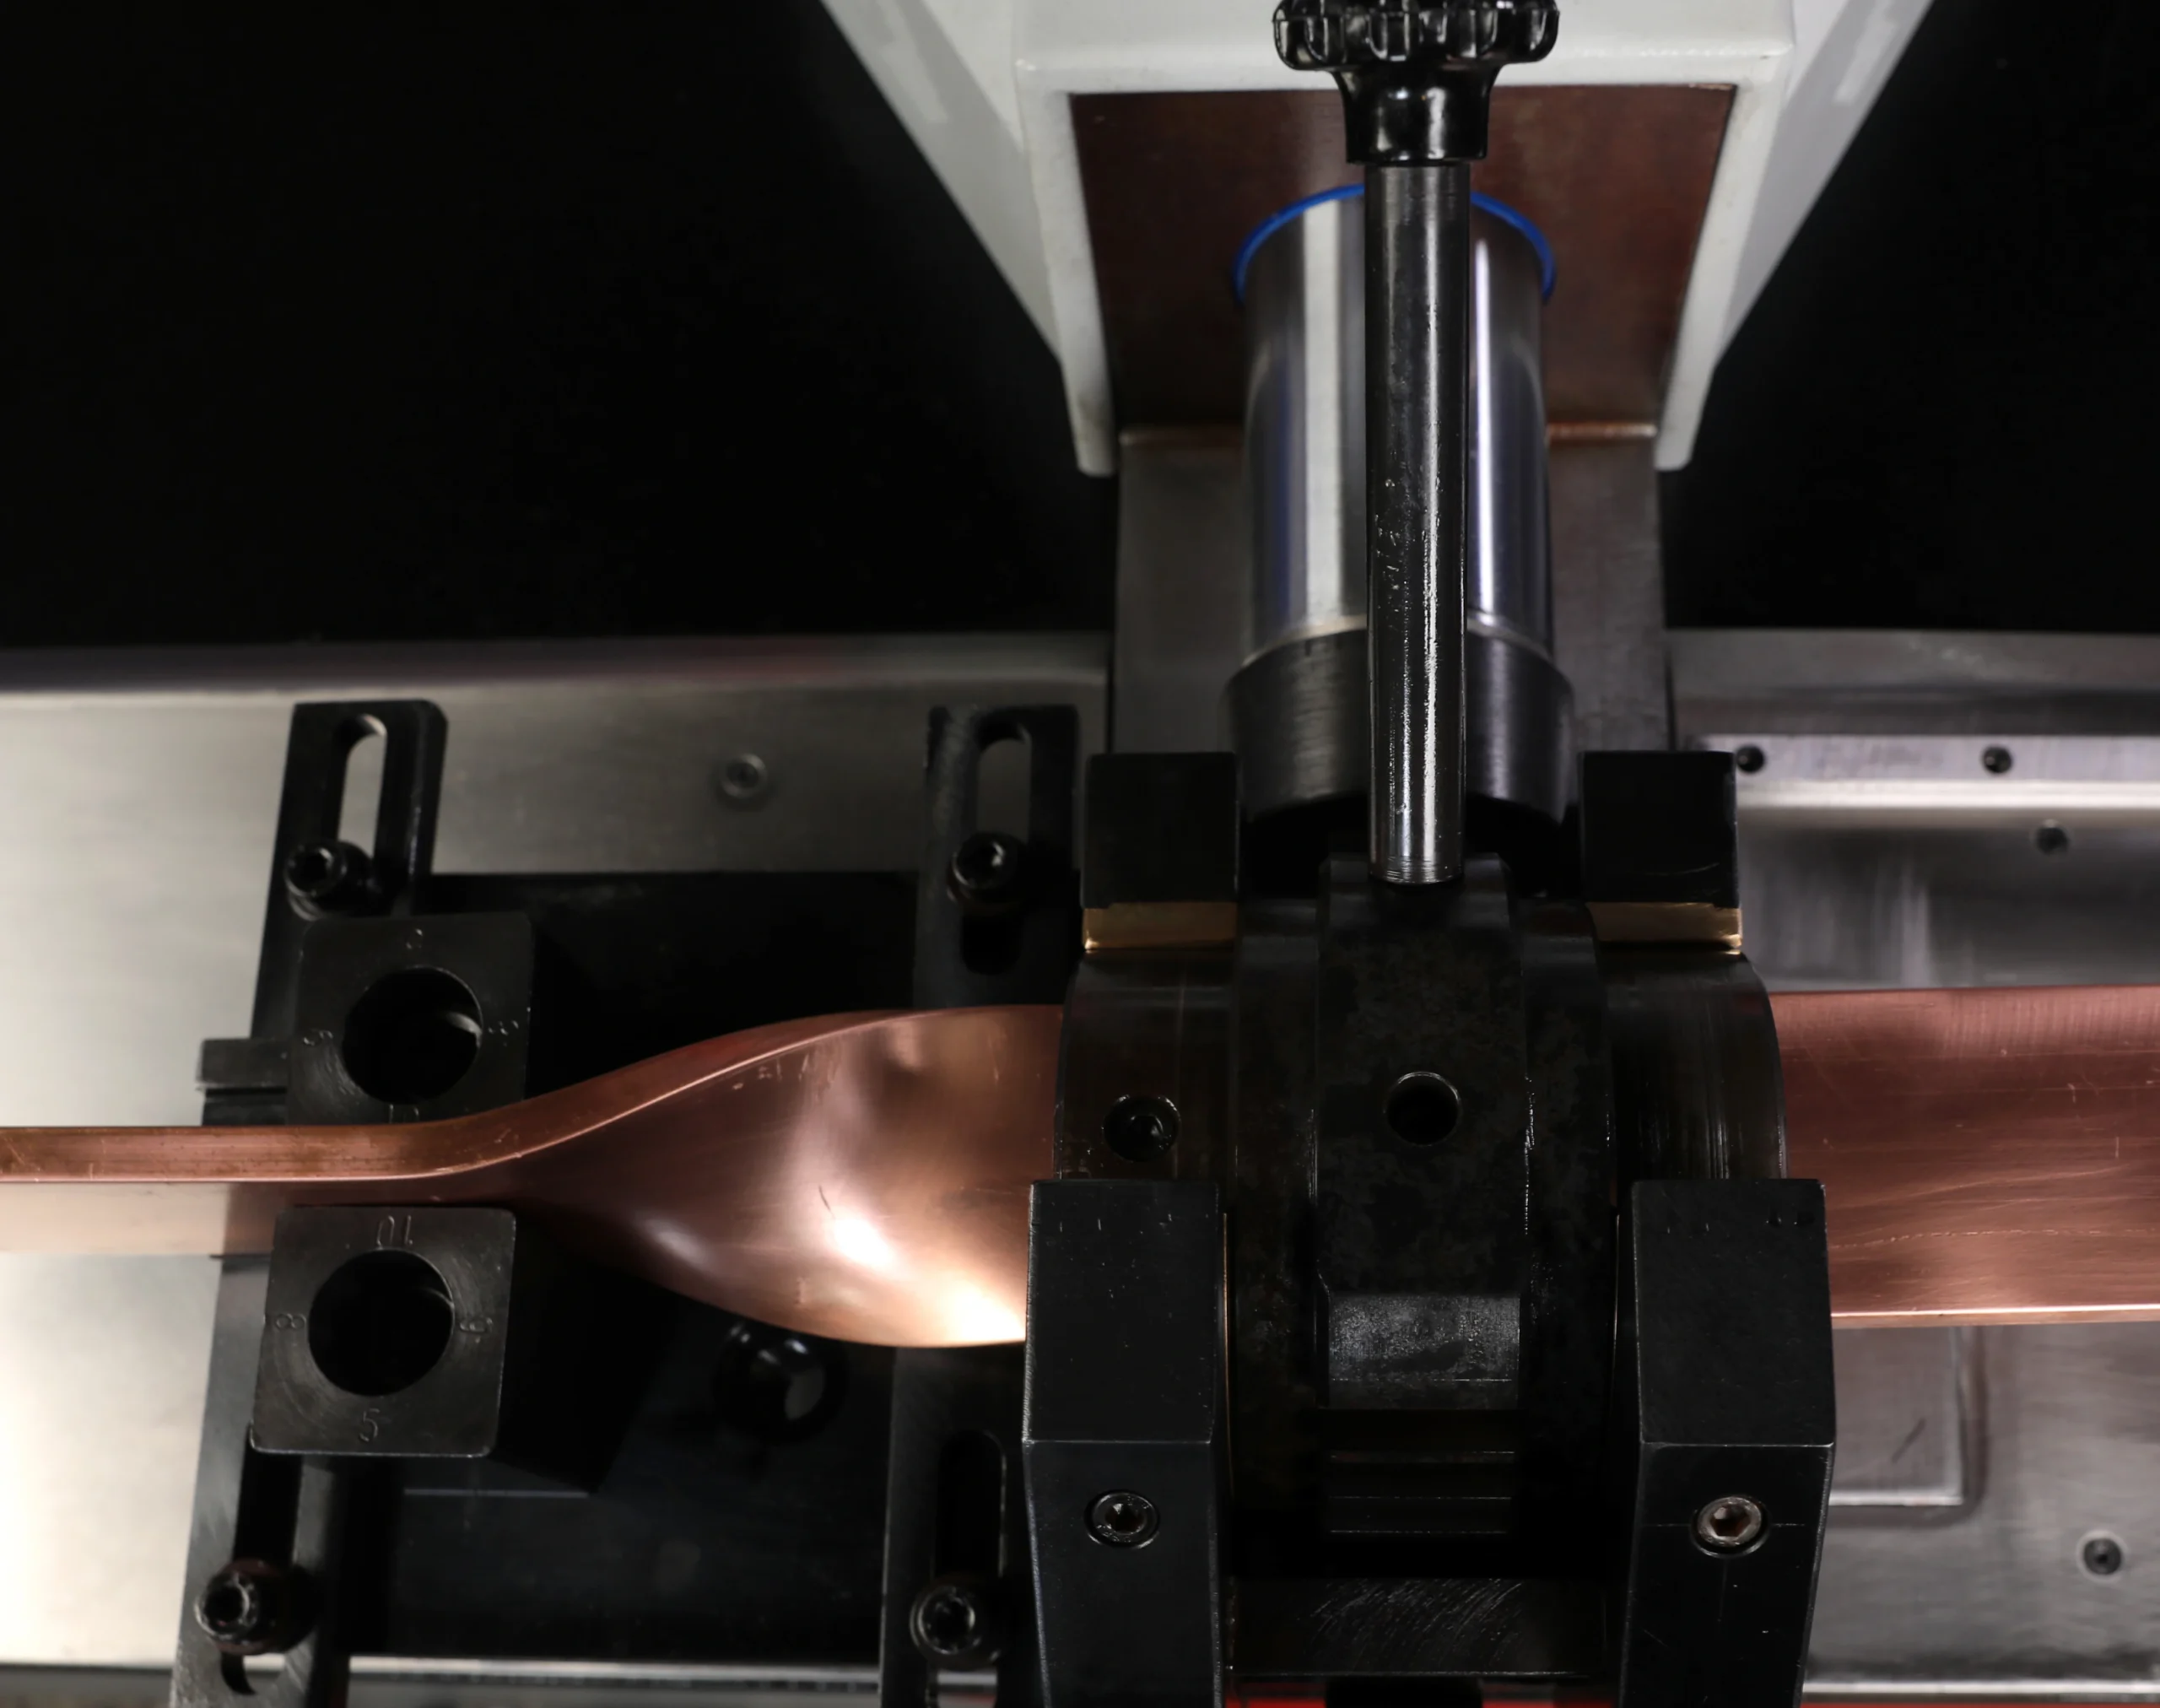
Köşe form verme makinesi çalışma prensibi, önceden bükülmüş sacın köşesini kalıp ve form rulosu arasında soğuk şekillendirmeye dayanır. Hidrolik sistem takımın hareketi için kuvvet sağlar; sac, hedef köşe yarıçapına uygun biçimde kalıcı olarak şekillenir. Ardından köşede kalan fazla malzeme kesilir. Bu süreçte köşeyi oluşturmak için kaynak dikişi veya dolgu metali kullanılmaz.
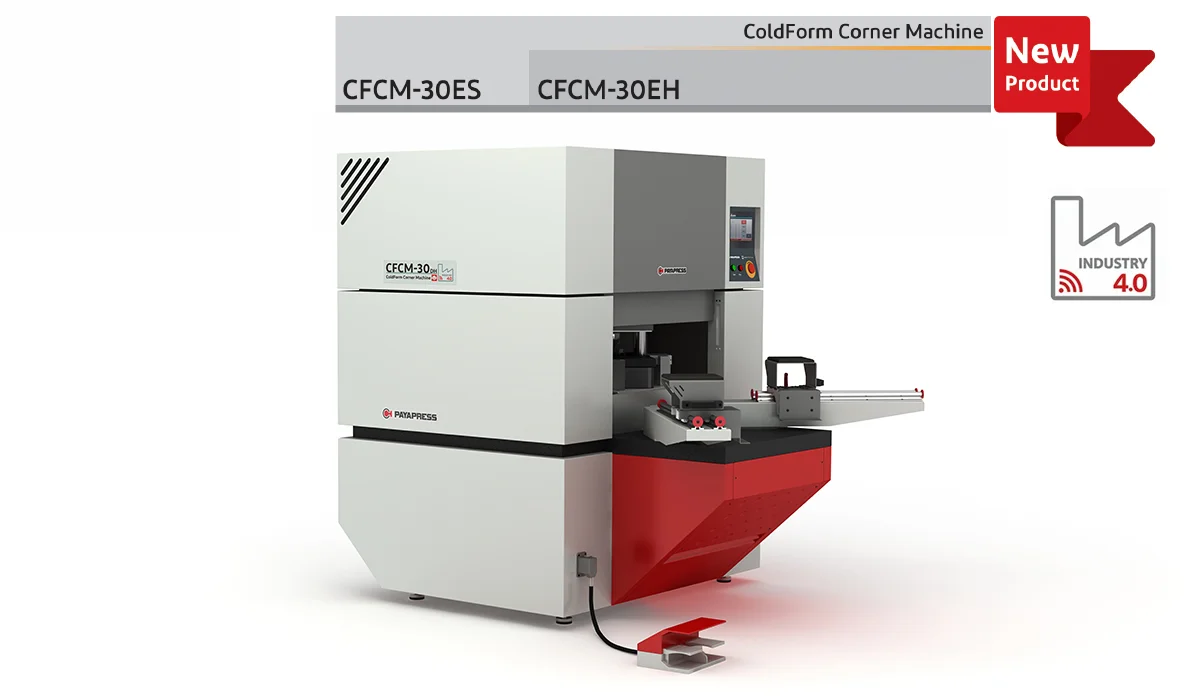
PAYAPRESS CFCM-30ES ve CFCM-30EH modelleri bu iki operasyonu aynı makinedeki ayrı istasyonlarda gerçekleştirir. Model seçenekleri ve teknik kapasite için Köşe Form Verme Makinesi ürün sayfasını inceleyebilirsiniz. Bu rehberde ise sacın hazırlanmasından bitmiş köşenin kontrolüne kadar çalışma akışını ele alacağız.
Köşe işlemi, sacın kesilmesi, deliklerinin açılması ve kenarlarının bükülmesiyle birlikte planlanır. Hazırlık aşamasındaki ekipmanların görevlerini anlamak için metal delme ve çentik açma makineleri rehberinden başlayabilirsiniz.
Okumak yerine dinlemeyi tercih ediyorsanız, bu makalenin geri kalanı için aşağıdaki ses dosyasını oynatabilirsiniz.
Kaynaksız Köşe Nasıl Oluşur?
Köşe şekillendirme makinesi, sacı eriterek birleştirmek yerine köşe bölgesindeki mevcut malzemeye biçim verir. Takımın uyguladığı yük, malzemenin elastik sınırını aşan plastik şekil değişimi oluşturur. Form rulosu ile alt kalıbın geometrisi, malzemenin hangi bölgede ve nasıl şekilleneceğini belirler.
Bu nedenle sonuç yalnızca hidrolik basınca bağlı değildir. Sacın şekillendirilebilirliği, gerçek kalınlığı, ön büküm açısı, köşe için bırakılan malzeme ve takım ayarı birlikte değerlendirilir. Aynı ayarın farklı sac kalitelerinde aynı sonucu vermesi beklenmemelidir.
Kuvvet kaldırıldığında elastik şekil değişiminin bir kısmı geri döner; bu davranışa geri yaylanma denir. Kalıcı form korunurken açı ve ölçüde küçük değişimler oluşabilir. İlk parçanın ölçülmesi, seri üretimden önce ayarın doğrulanmasını sağlar. Bu malzeme davranışının temelini soğuk sac şekillendirme yazımızda ayrıntılı olarak açıklıyoruz.
Makinenin Anatomisi: Beş Alt Sistemin Görevi
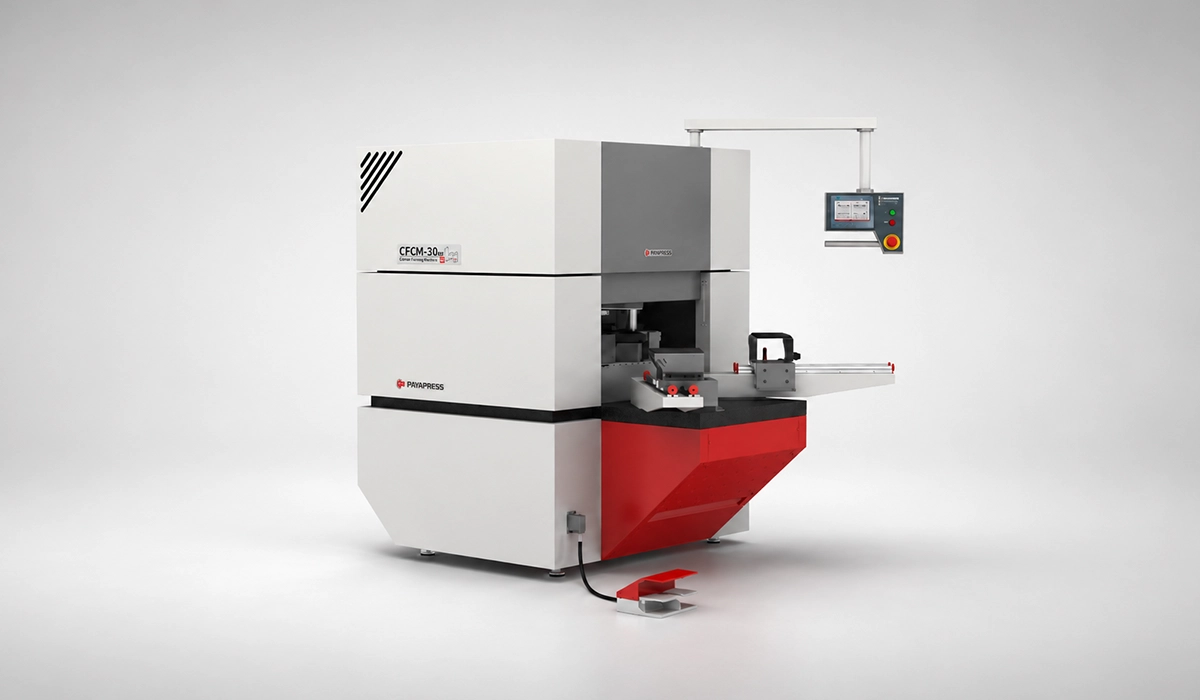
CFCM-30 üzerinden çalışma prensibini anlamak için makineyi beş işlevsel grupta inceleyebiliriz. Bu gruplar kuvvet üretir, parçayı destekler, köşeyi şekillendirir ve işlem sırasını yönetir.
Gövde ve parça desteği
Gövde, şekillendirme sırasında oluşan yükleri taşır ve takım hizasının korunmasına yardımcı olur. CFCM-30 için yayımlanan makine ağırlığı 1.200 kg’dır. Ancak ağırlık tek başına hassasiyet garantisi değildir; gövde rijitliği, kurulum, takım durumu ve parçanın doğru desteklenmesi de önemlidir.
Hidrolik güç grubu
Pompa, valfler ve silindirler takım hareketini sağlar. CFCM-30’un yayımlanan maksimum hidrolik basıncı 200 bar, tank kapasitesi 50 litre ve toplam gücü 4,5 kW’tır. Bar, basınç birimidir; şekillendirme kuvveti ayrıca silindirin etkin alanına bağlıdır. Maksimum basınç, her iş parçasında uygulanacak ayar anlamına gelmez.
Form verme istasyonu
Üst form rulosu ve alt kalıp, önceden bükülmüş köşeyi hedef yarıçap boyunca şekillendirir. Takımların uyumu ve sac kalınlığına göre yapılan ayar, yüzey izi ve köşe geometrisi üzerinde doğrudan etkilidir.
Fazlalık kesme istasyonu
Şekillendirme tamamlandıktan sonra köşedeki fazla malzeme kesme istasyonunda alınır. Bu işlem, büküm öncesindeki açınım kesiminden farklıdır; artık şekillendirilmiş parçanın son kenarı düzenlenir.
Kontrol, tutucu ve operatör arayüzü
PLC ve HMI işlem sırasını yönetir; tutucu ve destekler parçanın konumunu korumaya yardımcı olur. Pedal çevrimi başlatır. Kontrol sistemi doğru takımın, doğru malzemenin ve güvenli yerleştirmenin yerine geçmez.
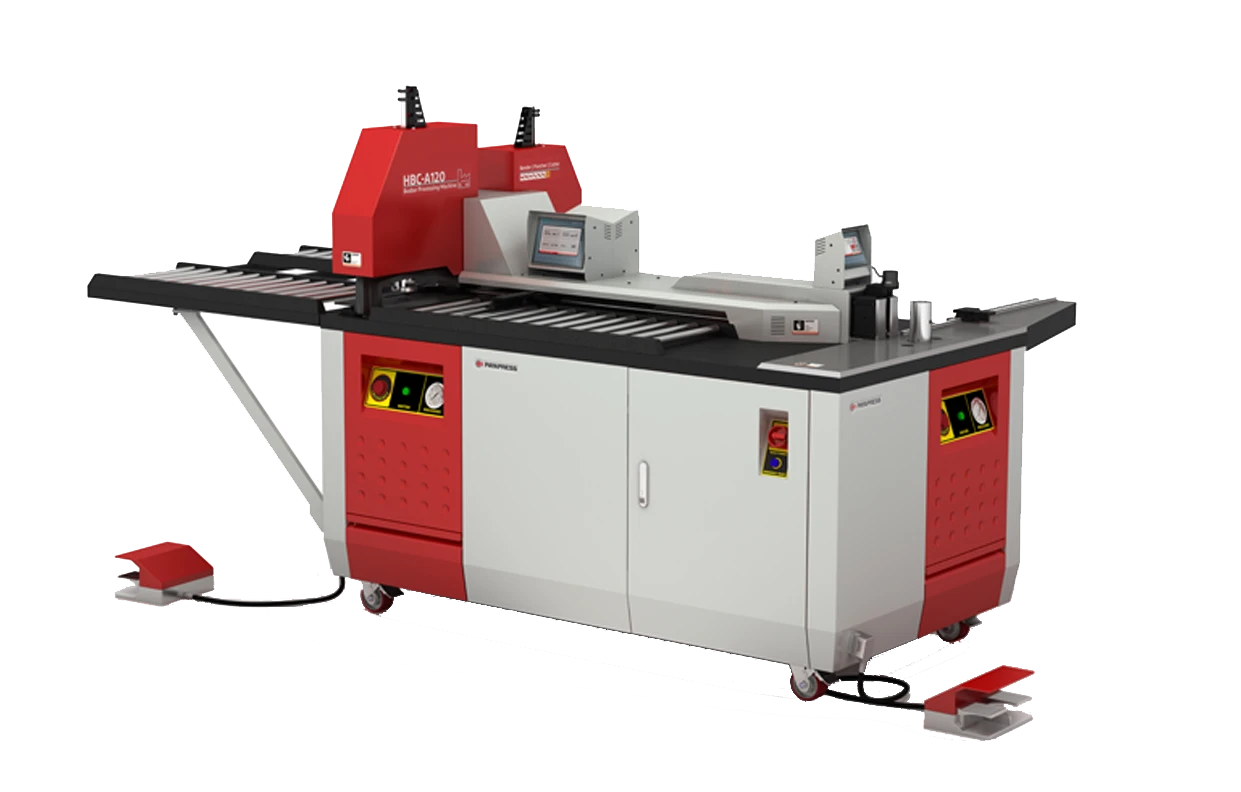
Bu istasyonların üretim hattındaki yerini, delme ve köşe şekillendirme ekipmanlarını birlikte gösteren Sac Metal İşleme Makinesi kategorisinde inceleyebilirsiniz.
Sac Hazırlığı: Açınım ve Abkant Bükümü
Köşe form verme işleminden önce sac açınımı, bitmiş parçanın ölçülerine ve kullanılacak takıma göre hazırlanır. Köşe bölgesinde şekillendirme için yeterli malzeme bırakılması gerekir. Kaynaklı bir köşe için hazırlanmış çentik geometrisi, kaynaksız şekillendirmeye doğrudan uygun olmayabilir.
Bu yüzden her parçada aynı köşe boşaltmasını yapmak doğru bir genel kural değildir. Gerekli kesim konturu ve büküm payları, parça çizimi ile üreticinin takım önerisine göre belirlenmelidir. Gereğinden fazla malzeme kaldırılması, form verme sırasında doldurulamayan bir açıklığa yol açabilir.
Ardından komşu kenarlar abkant preste hedef açıya, tipik pano ve kapak uygulamalarında 90°’ye bükülür. Abkant pres düz kenarları büker; köşe form verme makinesi ise bu kenarların köşe bölgesini şekillendirir. Abkant pressle ilgili daha fazlası için tıklayın.
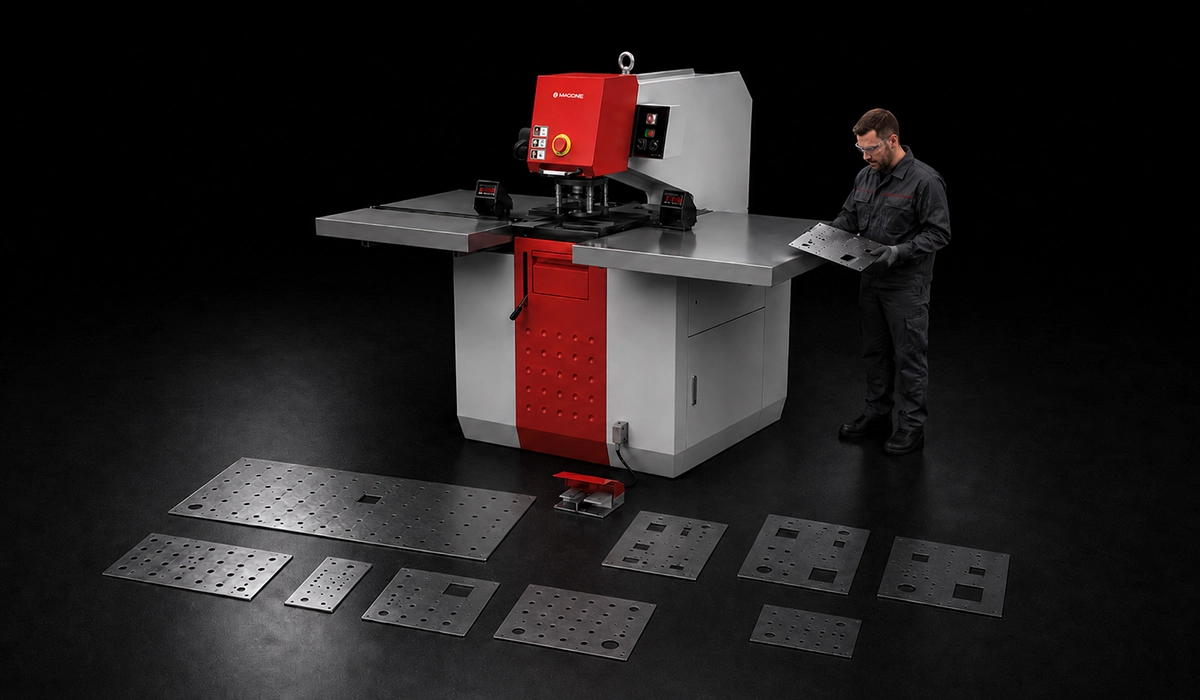
Kilit, menteşe veya bağlantı delikleri gerekiyorsa bu işlemler de üretim sırasına dahil edilir. Düz sac üzerinde uygun zımba ve kalıpla delik açmak için Sac Metal Delme Makinesi seçenekleri değerlendirilebilir. Delme ekipmanı, köşeyi şekillendiren istasyonun görevini üstlenmez.
Hazırlıkta bir köşe çentiği gerekiyorsa kesim açısı, kapasite ve dayama sistemi parçanın konturuna uygun seçilmelidir. Bu ayrımı köşe kesme makinesi seçimi rehberinde ele alıyoruz.
Malzeme, Kalınlık ve Parça Ölçüleri
Makinenin genel kalınlık aralığı, her sac kalitesi için aynı kapasitenin geçerli olduğu anlamına gelmez. CFCM-30 için yayımlanan değerler aşağıdadır. Üretim planlanırken genel aralıkla birlikte malzemeye özel sınır da dikkate alınmalıdır.
| Parametre | Yayımlanan değer |
|---|---|
| Genel sac kalınlığı aralığı | 0,5–2 mm |
| Yağlı sac / ST12 | 0,8–2 mm |
| Siyah sac / ST37 | 1,5–2 mm |
| Paslanmaz çelik | 0,8–2 mm |
| Form verme yarıçapı | R6–R30 mm |
| Minimum parça ölçüsü | 210 × 210 mm |
| Makinenin genel boyutları | 1.420 × 1.200 × 1.850 mm |
1.420 × 1.200 × 1.850 mm, makinenin dış boyutlarıdır; maksimum işlenebilir sac ölçüsü değildir. Büyük parçalarda flanş yüksekliği, takım erişimi, destek ve çevredeki hareket alanı ayrıca değerlendirilmelidir.
Alüminyum veya bakır gibi farklı malzemeler için bu tablodan kapasite çıkarılamaz. Malzeme kalitesi, temperi, yüzey durumu ve hedef köşe geometrisiyle birlikte uygunluk teyit edilmelidir. Malzeme seçimindeki bu değişkenleri soğuk şekillendirme malzemeleri rehberinde bulabilirsiniz.
Birinci Operasyon: Köşeye Form Verme
İlk operasyonun amacı, hazırlanmış sacın köşesini hedef geometriye getirmektir. Aşağıdaki sıra, işlemin mantığını açıklar; gerçek kurulum ve kullanımda makinenin kılavuzu esas alınmalıdır.
- İşin tanımlanması: Sac kalitesi, ölçülen kalınlık, köşe yarıçapı ve flanş ölçüleri kontrol edilir.
- Takım ve ayar kontrolü: Hedef yarıçapa uygun form takımı kullanılır; kalınlığa bağlı ayarlar üreticinin talimatına göre yapılır.
- Parçanın yerleştirilmesi: Önceden bükülmüş köşe alt kalıba oturtulur. Komşu flanşların dayamalara uygun oturması ve büyük parçanın desteklenmesi sağlanır.
- Sabitleme ve çevrim: Parça tutucu ile konumunda tutulur. Güvenli çalışma koşulları sağlandıktan sonra form çevrimi başlatılır.
- Şekillendirme: Form rulosu hareket eder ve köşe bölgesindeki sacı kalıp geometrisine uygun biçimde şekillendirir.
- İlk kontrol: Takım güvenli konuma döndükten sonra köşe; açı, yarıçap, çatlak ve yüzey izi açısından incelenir.
Bu aşamada köşe formunu almış olsa da kenarında kesilecek malzeme kalabilir. Form verme operasyonunun tamamlanması, kesme ve son kalite kontrolün tamamlandığı anlamına gelmez.
Köşe yarıçapı ile abkanttaki doğrusal büküm yarıçapı, çizimde ayrı özellikler olabilir. Takım seçerken bunları birbirine karıştırmamak gerekir. Malzeme ve kalınlıkla ilişkisini sac büküm yarıçapı yazımızda açıklıyoruz.
İkinci Operasyon: Fazlalık Kesme ve Kenar Kontrolü
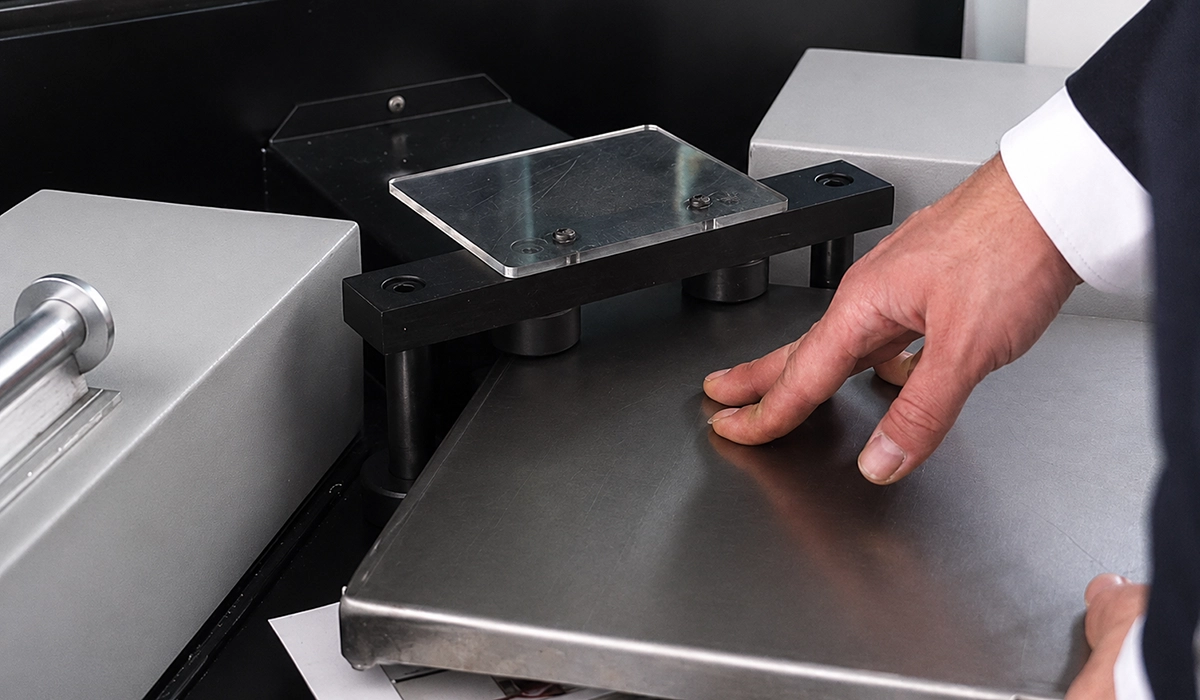
Formu tamamlanan köşe kesme istasyonuna taşınır. Parça ilgili dayamalara yerleştirilir ve köşede kalan fazla malzeme kesilir. Kesme, hedef kenar yüksekliğinin ve son konturun elde edilmesine yardımcı olur.
Kesme istasyonunun bıçak ayarı ile form istasyonunun kalıp ayarı farklı görevler için yapılır. Form istasyonu malzemeyi şekillendirirken kesme istasyonu malzemeyi ayırır. Birinin ayarı diğerinin yerine kullanılamaz.
Son kontrolde kenar düzgünlüğü, çapak, köşe yüksekliği ve yüzey hasarı değerlendirilir. Pürüzlü kenar görülmesi; bıçak aşınması, kesme boşluğu, malzeme davranışı veya parça yerleşimiyle ilişkili olabilir. Bu belirti tek başına kesin bir arıza teşhisi değildir.
Kaynak dikişi oluşmadığı için dikiş taşlama işlemi ortadan kalkabilir. Bununla birlikte boya öncesi temizlik, yüzey hazırlığı ve gerekiyorsa çapak alma, parçanın kabul kriterlerine göre uygulanmalıdır. İki üretim rotasının işlem ve maliyet farklarını köşe kaynağı mı şekillendirme mi karşılaştırmasında inceleyebilirsiniz.
CFCM-30ES ve CFCM-30EH: Ayar Sistemi Nasıl Farklılaşır?
İki model aynı temel prensibi uygular: sac köşesine form verilir, ardından fazlalık kesilir. Temel fark, farklı sac kalınlıklarına geçerken makine ayarının nasıl yapıldığıdır.
| Karşılaştırma | CFCM-30EH | CFCM-30ES |
|---|---|---|
| Kalınlığa göre makine ayarı | Manuel | Otomatik ayar sistemi |
| İş değişiminde operatör görevi | İlgili ayarı manuel yapar ve numuneyi kontrol eder | İlgili ayarı kontrol sistemi üzerinden seçer ve numuneyi kontrol eder |
| Genel kalınlık aralığı | 0,5–2 mm; malzemeye özel sınırlar geçerlidir | 0,5–2 mm; malzemeye özel sınırlar geçerlidir |
| Form verme yarıçapı | R6–R30 mm | R6–R30 mm |
| Üretim planlamasında öne çıkan durum | Kalınlık değişiminin seyrek olduğu işler | Kalınlık değişiminin sık olduğu işler |
Otomatik ayar sistemi, parçanın kendiliğinden yüklenip boşaltıldığı tam otomatik bir hat anlamına gelmez. Takım seçimi, parça yerleşimi ve ilk parça kontrolü üretim planının parçası olmaya devam eder.
Aynı yarıçapta farklı kalınlıklara geçişte mevcut takımın uygunluğu kontrol edilmelidir. Hedef yarıçap değiştiğinde farklı bir form takımı gerekebilir. Takım boşluğu için bütün makinelerde geçerli tek bir formül yerine üreticinin takım çizimi ve ayar talimatı kullanılmalıdır.
Model seçimini yalnızca ilk yatırım bedeline göre yapmak yerine ayar sıklığı, parça çeşitliliği ve günlük üretim miktarıyla birlikte değerlendirin. Maliyet ve geri ödeme hesabını köşe form verme makinası fiyatları rehberinde ele alıyoruz.
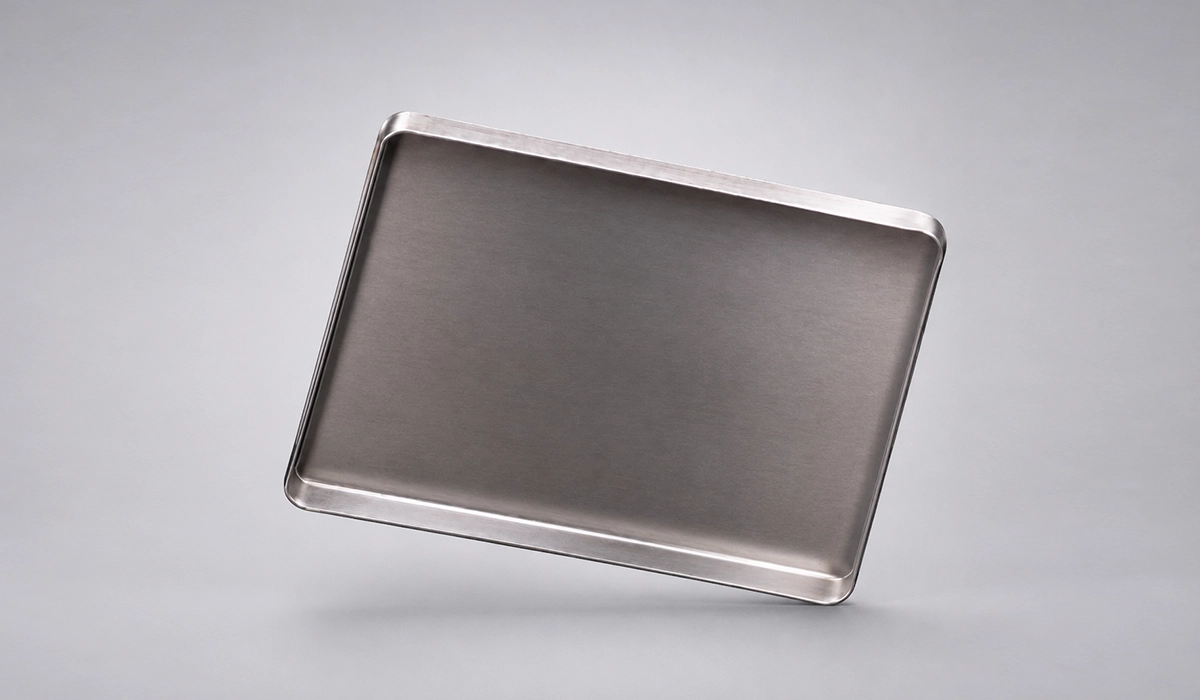
Kalite Kontrol: Köşe Hataları ve Olası Nedenleri
Köşe üzerindeki bir kusur, yalnızca form makinesinden kaynaklanmayabilir. Açınım hazırlığı, abkant bükümü, malzeme seçimi ve kesme işlemi birlikte kontrol edilmelidir. Aşağıdaki tablo bir kontrol sırası oluşturur; kesin teşhis için numune ve makine durumu incelenmelidir.
| Belirti | Olası nedenler | Kontrol noktaları |
|---|---|---|
| Düzensiz köşe yarıçapı | Yanlış yerleşim, yetersiz destek veya takım uyumsuzluğu | Dayamalar, tutucu, parça desteği ve form takımı |
| Formdan sonra açı sapması | Geri yaylanma veya ön büküm açısındaki farklılık | Malzeme kalitesi, abkant açısı ve üreticinin önerdiği ayarlar |
| Köşede çatlak veya yırtılma | Uygun olmayan malzeme, fazla yerel deformasyon veya hatalı hazırlık | Sac kalitesi, açınım konturu, yarıçap ve kapasite |
| Köşe ucunda açıklık veya basamak | Hatalı malzeme payı, takım ayarı veya yerleşim | Parça çizimi, kalınlık ölçümü, takım hizası ve ön büküm |
| Kesme sonrası pürüz veya çapak | Bıçak aşınması, uygunsuz kesme boşluğu veya yerleşim | Bıçak durumu, kesme ayarı ve dayamalar |
| Aynı parçada farklı köşe ölçüleri | Ön büküm farkı, değişken konumlandırma veya hazırlık hatası | Flanş ölçüleri, abkant ayarı ve işlem sırası |
İlk kabul edilen numunenin yarıçapı, kenar yüksekliği, açısı ve yüzey durumu kaydedilmelidir. Seri üretimde kontroller bu referansa göre yapılır. Sac partisi, takım veya ayar değiştiğinde ilk parça yeniden doğrulanır.
Rack panelleri ve kabinet kapaklarında köşe kalitesi, menteşe ve montaj delikleriyle birlikte değerlendirilir; düzgün görünen bir köşe, bütün parçanın ölçüye uygun olduğunu tek başına göstermez. Üretim sırasını ve montaj ölçülerini rack kabinet üretimi rehberinde bulabilirsiniz.
Güvenlik ve Bakımda Temel Kontroller
Form ve kesme istasyonları sıkışma ve kesilme riski taşır. Operatör eğitimi, makinenin koruma sistemi ve kullanım kılavuzu birlikte esas alınmalıdır. Pedalın bulunması, ellerin tehlikeli bölgeye yaklaşmasını güvenli hâle getirmez.
Çevrim öncesinde parçanın desteklendiği ve ellerin takım hareket alanı dışında olduğu kontrol edilir. Koruyucular devre dışı bırakılmamalı; acil durdurma ve güvenlik işlevleri üreticinin talimatına göre kontrol edilmelidir. Büyük saclarda parça hareketi de hesaba katılır.
Takım değiştirme, temizlik ve bakım öncesinde elektrik, hidrolik ve varsa pnömatik enerji güvenli biçimde izole edilmeli; depolanmış basınç ilgili prosedüre göre giderilmelidir. Yağ seviyesi ve durumu, sızıntılar, takım yüzeyleri, bıçaklar ve tutucular bakım planına göre kontrol edilir.
Bakım aralığı ve yağ özellikleri kılavuzdan alınır. Tankın hacmi veya motor gücü, sürekli çalışmada ısınma olmayacağını garanti etmez. Sac işleme ekipmanlarındaki ortak bakım yaklaşımı için Sac delme makinelerinde bakım rehberini de inceleyebilirsiniz; köşe form makinesinin kendi talimatları önceliklidir.
Üretim Hattında Nerede Kullanılır?
Köşe form verme; pano kapakları, sac muhafazalar, kabinet parçaları ve benzer kapalı köşe geometrilerinde değerlendirilir. Tipik sıra açınım hazırlığı, gerekli deliklerin açılması, kenar bükümü, köşe şekillendirme, fazlalık kesme ve son kontroldür.
Uygunluğu belirleyen yalnızca sektör adı değildir. Parçanın köşe yarıçapı, flanş yüksekliği, malzeme kalitesi, kalınlığı ve takım erişimi birlikte incelenir. Numune parça, üretim rotasının çizimdeki geometriyi sağlayıp sağlamadığını gösterir.
Kaynaksız köşe elde edilmesi, muhafazanın otomatik olarak belirli bir sızdırmazlık veya koruma sınıfını karşıladığı anlamına gelmez. Bu gereksinimler, conta, kapak, bağlantılar ve tamamlanmış ürün üzerinden ayrıca doğrulanmalıdır. Farklı ürün örnekleri için köşe form verme makinası kullanım alanları yazısını inceleyebilirsiniz.
Kısa Değerlendirme
Köşe form verme makinesi çalışma prensibi, doğru hazırlanmış sacı kalıp kontrolünde soğuk şekillendirmek ve ardından fazla malzemeyi kesmektir. Üretimde tutarlı sonuç için açınım, malzeme, ön büküm, takım ve kesme ayarı birlikte yönetilir. ES veya EH seçimi ise özellikle kalınlık değişimlerinin sıklığı ve ayar ihtiyacına göre yapılır.


Bu makaleyi değerlendirin
1 ile 5 yıldız arasında bir puan seçin.
Henüz puanlama yapılmadı