


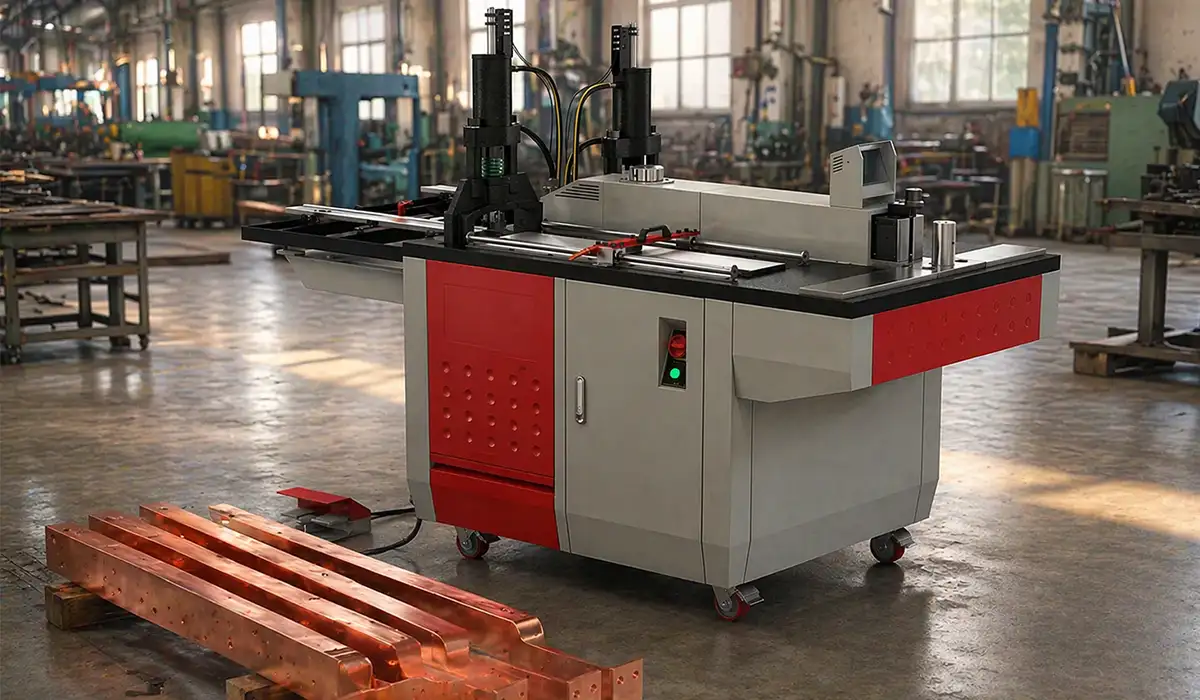

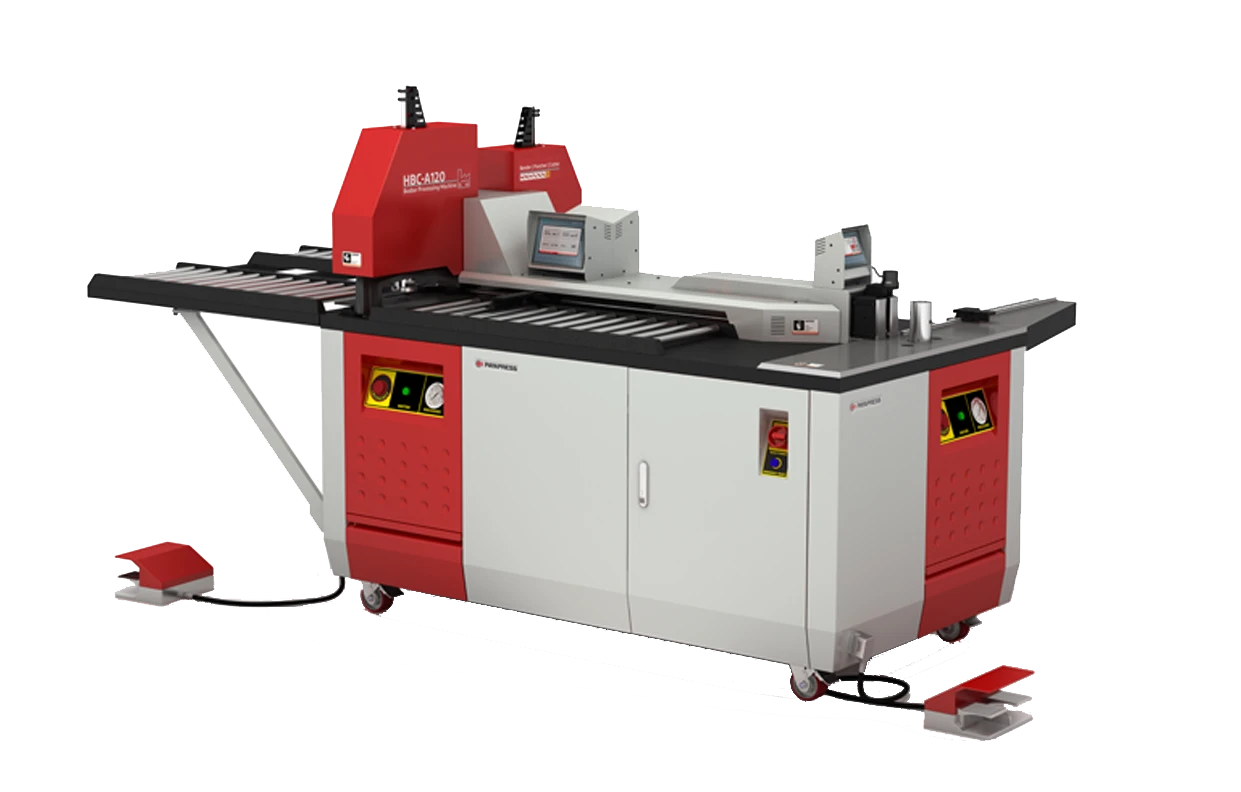
Köşe kesme makinesi seçimi, işleyeceğiniz sacın cinsi ve kalınlığı, çentik geometrisi, ölçü toleransı ve üretim adedi birlikte değerlendirilerek yapılır. Tonaj önemli bir kapasite göstergesidir; ancak tek başına makinenin parçanıza uygun olduğunu göstermez.
Teklifleri karşılaştırmadan önce üç örnek hazırlayın: en sık ürettiğiniz parça, kesme kapasitesini en çok zorlayan parça ve konumlandırılması en zor parça. Aynı çizimleri ve malzeme bilgilerini her tedarikçiye gönderin. Böylece farklı makineleri aynı iş üzerinden değerlendirebilirsiniz.
Okumak yerine dinlemeyi mi tercih ediyorsunuz? Yazının geri kalanını aşağıdaki sesli versiyondan dinleyebilirsiniz.
Köşe kesme makinesi ne işe yarar?
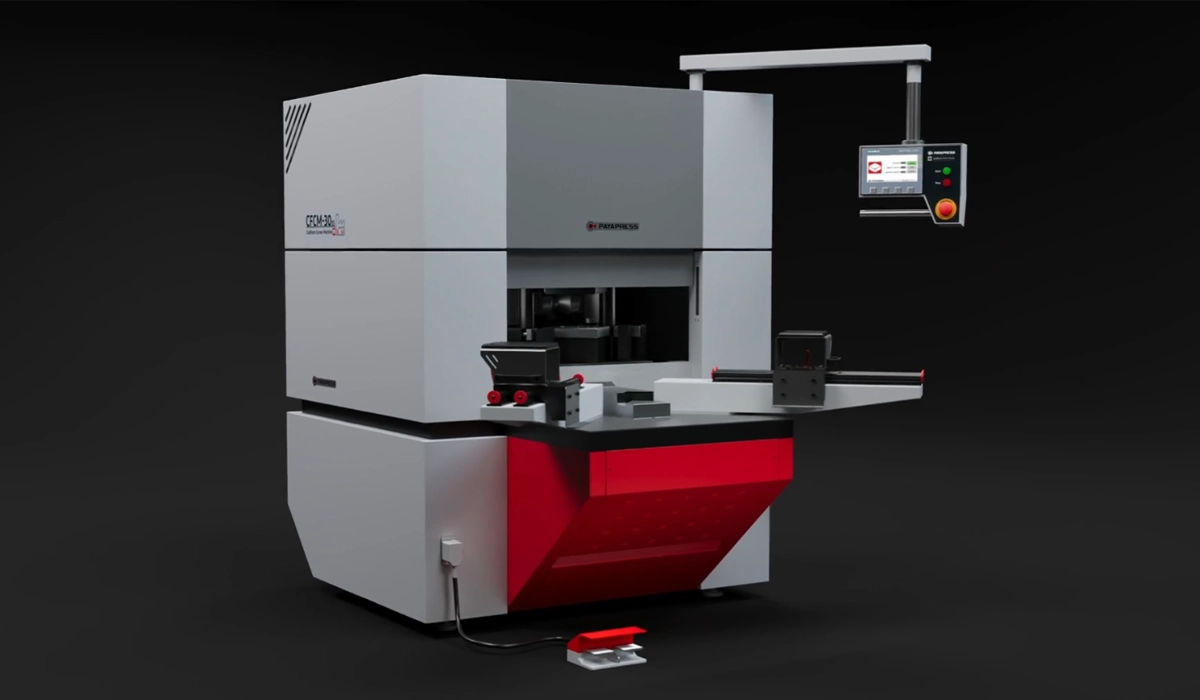
Sac köşe kesme makinesi, levhanın köşesinden veya kenarından bir parçayı makaslama yoluyla ayırarak çentik açar. Pano kapakları, metal kutular ve muhafazalar gibi bükülecek parçalarda, kenarların birbiriyle çakışmasını önleyen boşlukların hazırlanmasında kullanılır. Bu rehber, sac işleme makinelerini ele alır; profil gönye kesme ve ahşap kesme makinelerini kapsamaz.
Her bükümlü parça için ayrı bir köşe kesme tezgâhı gerekmez. Gerekli boşluklar, parça tasarımına ve mevcut üretim hattına göre lazer kesim veya uygun zımbalama takımlarıyla da hazırlanabilir.
Köşe kesme ile köşe form verme arasındaki fark
- Köşe kesme: Sacdan bir bölüm ayırır. Sonraki büküm veya birleştirme işlemleri için gerekli geometriyi hazırlar; açık kenarları kendiliğinden birleştirmez.
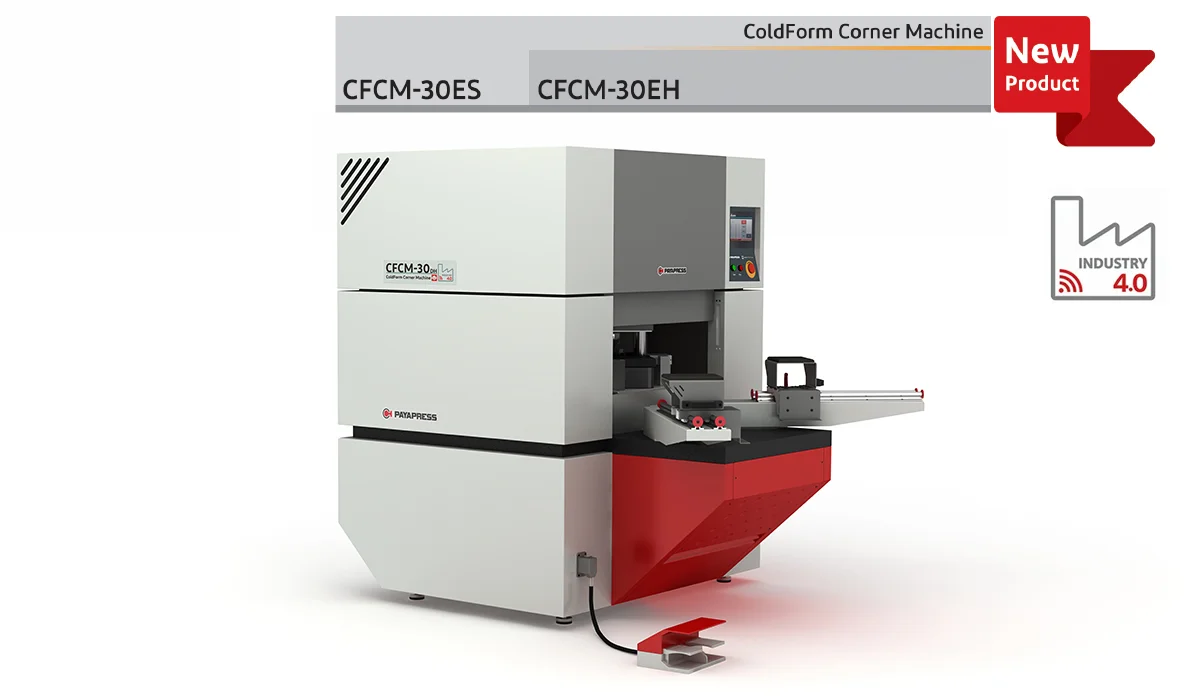
- Köşe form verme: Uygun hazırlanmış sacı plastik deformasyonla şekillendirir. İşleme uygun parçalarda kaynak kullanılmadan sürekli bir köşe oluşturulabilir. Süreçte ayrıca kenar düzeltme veya fazla malzemeyi kesme işlemi bulunabilir.
Amacınız kaynaklı köşe imalatına alternatif bulmaksa, köşe form verme makinesini ayrı bir üretim yöntemi olarak inceleyin. Kesme ve şekillendirme makineleri aynı işlevi yerine getirmez; sac açınımı ve işlem sırası da buna göre değişebilir.
Bu makaleyi faydalı bulduysanız, metal delme ve çentik açma makineleri hakkındaki yazımıza da göz atabilirsiniz.
Sabit açılı mı, açı ayarlı köşe kesme makinesi mi?
Buradaki açı, sac düzleminde oluşan çentiğin açısıdır; bıçak eğimi veya parçanın sonraki büküm açısıyla karıştırılmamalıdır. Sabit açılı modeller genellikle 90° çentik açar. Açı ayarlı modellerde kullanılabilir açı aralığı üreticiye ve modele göre değişir.
| Üretim ihtiyacı | Değerlendirilecek seçenek | Kontrol edilecek nokta |
|---|---|---|
| Ağırlıklı olarak 90° çentikli parçalar | Sabit açılı makine | Çentik boyutları, dayamalar ve gerçek parça çevrim süresi |
| Düzenli olarak farklı açılarda çentikler | Açı ayarlı makine | Gerekli açıların kapsanması ve bu açılardaki kesme kapasitesi |
| Seyrek gelen özel geometriler | Mevcut lazer veya zımbalama hattı, dış kaynak ya da açı ayarlı makine | Yıllık toplam maliyet, teslim süresi ve kalite gereksinimi |
Sabit açı, hiçbir ayar yapılmayacağı anlamına gelmez. Çentik ölçüsü, dayamalar ve modele bağlı olarak bıçak boşluğu yine ayarlanabilir. Benzer şekilde açı ayarlı bir makine de mutlaka daha yavaş değildir; ayar sistemi ve iş değişim sıklığı belirleyicidir.
Son bir yılın işlerini ve kesinleşmiş siparişleri inceleyin. Özel açılı işlerin adedi kadar, dışarıda yaptırıldığında oluşan maliyeti ve teslimat riskini de hesaplayın. Yalnızca işlerin yüzdesine bakarak yatırım kararı vermeyin.
Köşe form verme makinası çalışma prensibi hakkında merak ettiğiniz diğer noktalar için ilgili rehberimize de göz atabilirsiniz.
Sac kalınlığı ve malzemeye göre kesme kapasitesi nasıl okunur?
Teklifte yazan maksimum kalınlığın hangi malzeme kalitesi, dayanım değeri, kesim uzunluğu ve açı için geçerli olduğunu sorun. Aynı makinenin düşük karbonlu çelik ve paslanmaz çelik için beyan edilen kapasiteleri farklı olabilir.
- Malzeme kalitesi: Yalnızca “paslanmaz” veya “alüminyum” yazmayın. Kaliteyi, alüminyumda alaşım ve temper bilgisini, mümkünse malzeme sertifikasını paylaşın.
- Kalınlık aralığı: Sadece en kalın sacı değerlendirmeyin. En ince sacda deformasyon, yüzey izi ve kesim kalitesi de önemlidir.
- Kesim geometrisi: Çentiğin iki kenar uzunluğunu ve açısını belirtin. Katalogdaki bıçak uzunluğunu her geometride kullanılabilecek net kesim ölçüsü olarak kabul etmeyin.
- Çalışma yoğunluğu: Saatlik parça hedefini ve vardiya süresini bildirin. Üreticiden bu iş için uygun çalışma koşullarını yazılı olarak isteyin.
Kesme kuvveti ihtiyacı; malzemenin kesme dayanımı, kalınlığı, aynı anda kesilen uzunluk ve takım geometrisiyle ilişkilidir. Farkı yalnızca “malzeme daha sert” diye açıklamak yetersizdir. Galvanizli sacda da kaplamanın altında bulunan çelik kalitesi dikkate alınmalıdır.
Makinenin beyan edilen kapasitesinde çalışması tek başına yanlış seçim değildir. Önemli olan, belirtilen malzeme ve çalışma koşullarına uymasıdır. İşletmede kesilecek en zor parçayı kapsam dışında bırakmayın; istisnai işleri başka bir yöntemle yapacaksanız bunun maliyetini ayrıca hesaplayın.
Konuyu daha derinlemesine incelemek isterseniz, köşe form verme makinası fiyatları hakkındaki kapsamlı yazımızı okuyabilirsiniz.
Çentik ölçüsü bükümle birlikte nasıl belirlenir?
Köşe boşluğu; sac kalınlığı, iç büküm yarıçapı, büküm açısı, açınım hesabı ve istenen birleşim biçimiyle birlikte tasarlanır. Kaynak boşluğu bırakılacak bir köşe ile kenarların bindirileceği bir köşenin açınımı aynı değildir.
Büküm payı, büküm bölgesinin nötr eksen boyunca ölçülen yay uzunluğudur. Düz parça ile bükülmüş parçanın ölçüleri arasındaki her farkı ifade etmez. Açınım hesabında kullanılan büküm payı ve büküm düşümü farklı kavramlardır; ayrım için SOLIDWORKS büküm payı açıklamasına bakabilirsiniz.
Çentiği yalnızca sac kalınlığına göre belirleyen tek bir evrensel ölçü yoktur. Uygun sac metal CAD ayarları ve atölyede doğrulanmış büküm verileriyle açınımı hazırlayın; ardından ilk parçayı kesip bükerek kontrol edin. Gerekli düzeltmeyi çizime ve ayar kaydına işleyin.
Köşe kapanmıyorsa yalnızca kesme tezgâhını veya çizimi suçlamayın. Çentik konumu, gerçek büküm yarıçapı, geri esneme, büküm sırası ve dayama ayarları birlikte incelenmelidir.
Bu konunun devamı niteliğindeki rack kabinet üretimi yazımızda, uygulamaya yönelik daha fazla ayrıntı bulabilirsiniz.
Bıçak boşluğu, dayamalar ve tekrarlanabilirlik
Artan çapak, bıçak aşınmasının belirtisi olabilir; ancak tek nedeni bu değildir. Uygunsuz bıçak boşluğu, hizalama sorunu veya sacın yeterince tutulmaması da kesim kalitesini etkileyebilir. Kontroller ve ayarlar üreticinin talimatlarına göre yapılmalıdır.
Teklifte şu ayrıntıları arayın:
- Bıçak boşluğu manuel mi, otomatik mi ayarlanıyor; hangi malzeme ve kalınlık aralığını kapsıyor?
- Dayamalar kolay kilitleniyor mu; aynı işe dönüldüğünde ayar tekrarlanabiliyor mu?
- Sac tutucular parçanın kaymasını önlüyor mu; hassas yüzeylerde iz bırakıyor mu?
- Bıçaklar bilenebiliyor veya çevrilebiliyor mu; izin verilen bakım sınırları neler?
- Yedek bıçakların fiyatı, teslim süresi ve değişim işlemi açık mı?
Ölçü doğruluğunu ve tekrarlanabilirliği ayrı kontrol edin. Arka arkaya kesilen parçalar birbirine benzer olabilir, ancak hepsi hedef ölçüden sapabilir. Kabul ölçülerini teknik çizimde tanımlayın; yalnızca bir numuneyi gözle beğenmekle yetinmeyin.
Bu konuyla yakından bağlantılı olan köşe form verme makinası kullanım alanları hakkında daha fazla bilgi için diğer yazımızı inceleyebilirsiniz.
Tabla, parça erişimi ve operatör güvenliği
Büyük bir levhanın tabladan taşması, tek başına makinenin uygun olmadığı anlamına gelmez. Destek sehpaları, parçanın ağırlığı, döndürme alanı ve dayamalara erişim birlikte değerlendirilmelidir. Önceden bükülmüş parçalar işlenecekse flanşların gövdeye veya koruyuculara çarpıp çarpmadığı da kontrol edilmelidir.
Satın alma değerlendirmesinde kesim bölgesine erişimi sınırlayan koruyucuları, istem dışı çalıştırmayı önleyen kumanda düzenini, acil durdurmayı ve güvenli bakım prosedürlerini inceleyin. Ayak pedalının bulunması, tek başına yeterli koruma sağlandığını göstermez.
ISO 12100 risk değerlendirmesi ve risk azaltma ilkeleri, makine güvenliğine genel bir çerçeve sunar. Belirli makineye uygulanacak koruyucu önlemler ve uygunluk belgeleri ayrıca değerlendirilmelidir. Kullanım kılavuzu, operatör eğitimi ve bakım sırasında enerji izolasyonu da teklif kapsamına alınmalıdır.
Daha fazlasını öğrenmek ister misiniz? Köşe kaynağı mı şekillendirme mi hakkındaki makalemizde konuyu daha kapsamlı şekilde ele alıyoruz.
Köşe kesme makinesi fiyatını toplam maliyetle karşılaştırın
Fiyatı; kapasite, açı ayar sistemi, dayamalar, otomasyon, takım kapsamı ve servis koşulları etkiler. Eşdeğer donanım ve teslim kapsamı olmadan iki teklifin yalnızca son satırını karşılaştırmak yanıltıcıdır.
Satın alma bedeline nakliye, kurulum, eğitim, bıçak giderleri, bakım ve iş değişim sürelerini ekleyin. Kesim sonrasında çapak alma veya düzeltme gerekiyorsa bu işçiliği de hesaba katın. Üretim karşılaştırmasında vuruş sayısını değil, saatte tamamlanan ve kabul edilen parça sayısını kullanın.
Küçük partilerde hazırlık süresi öne çıkabilir. Büyük partilerde ise yükleme, çevirme, kesme ve boşaltmanın toplam süresi önem kazanır. Delme gibi ek istasyonlar sunuluyorsa bunların gerçek iş akışınızı hızlandırıp hızlandırmadığını aynı parça üzerinde ölçün.
Soğuk şekillendirme malzemeleri hakkında daha fazla bilgi edinmek için ilgili makalemizi buradan okuyabilirsiniz.
Satın almadan önce numune kesiminde ne kontrol edilmeli?
Tedarikçiye kendi malzemenizi ve çiziminizi gönderin. En sık üretilen, en ince, kapasiteyi en çok zorlayan ve konumlandırılması en güç parçaları kapsayan bir deneme planı hazırlayın. Aşağıdaki tabloyu teklif görüşmesinde kullanabilirsiniz.
| Kontrol | Nasıl değerlendirilir? | Kaydedilecek sonuç |
|---|---|---|
| Çentik ölçüsü ve açısı | Çizimdeki toleranslara göre ölçün. | Hedef ve ölçülen değerler |
| Tekrarlanabilirlik | Aynı ayarda art arda birkaç parça kesin; iş değişiminden sonra ayarı yeniden kurun. | Parçalar arası değişim ve yeniden ayar sonucu |
| Kesim ve yüzey kalitesi | Çapak, deformasyon ve yüzey izlerini inceleyin. | Kabul durumu ve ek işlem ihtiyacı |
| Büküm sonrası uyum | Numuneyi gerçek üretim yöntemiyle bükün. | Köşe açıklığı, çakışma ve montaj uyumu |
| Üretim süresi | Hazırlığı ve parçanın tüm köşelerinin işlenmesini ayrı ölçün. | Hazırlık süresi ve kabul edilen parça başına süre |
| Güvenli kullanım | Üreticiyle koruyucuları, kumandaları ve parça taşıma düzenini değerlendirin. | Teslim öncesi giderilecek eksikler |
Teklifte test edilen malzemeyi, kalınlığı, açıları, takım düzenini ve kabul koşullarını yazılı hâle getirin. Böylece satın alma kararı katalogdaki genel bir kapasiteye değil, doğrulanmış üretim ihtiyacına dayanır.
Teknik detaylara devam etmek isterseniz, sac büküm yarıçapı hakkındaki rehberimiz iyi bir sonraki adım olabilir.





Bu makaleyi değerlendirin
1 ile 5 yıldız arasında bir puan seçin.
Henüz puanlama yapılmadı