



앵글 노칭기란? 비직각 형상을 위한 가변 절단
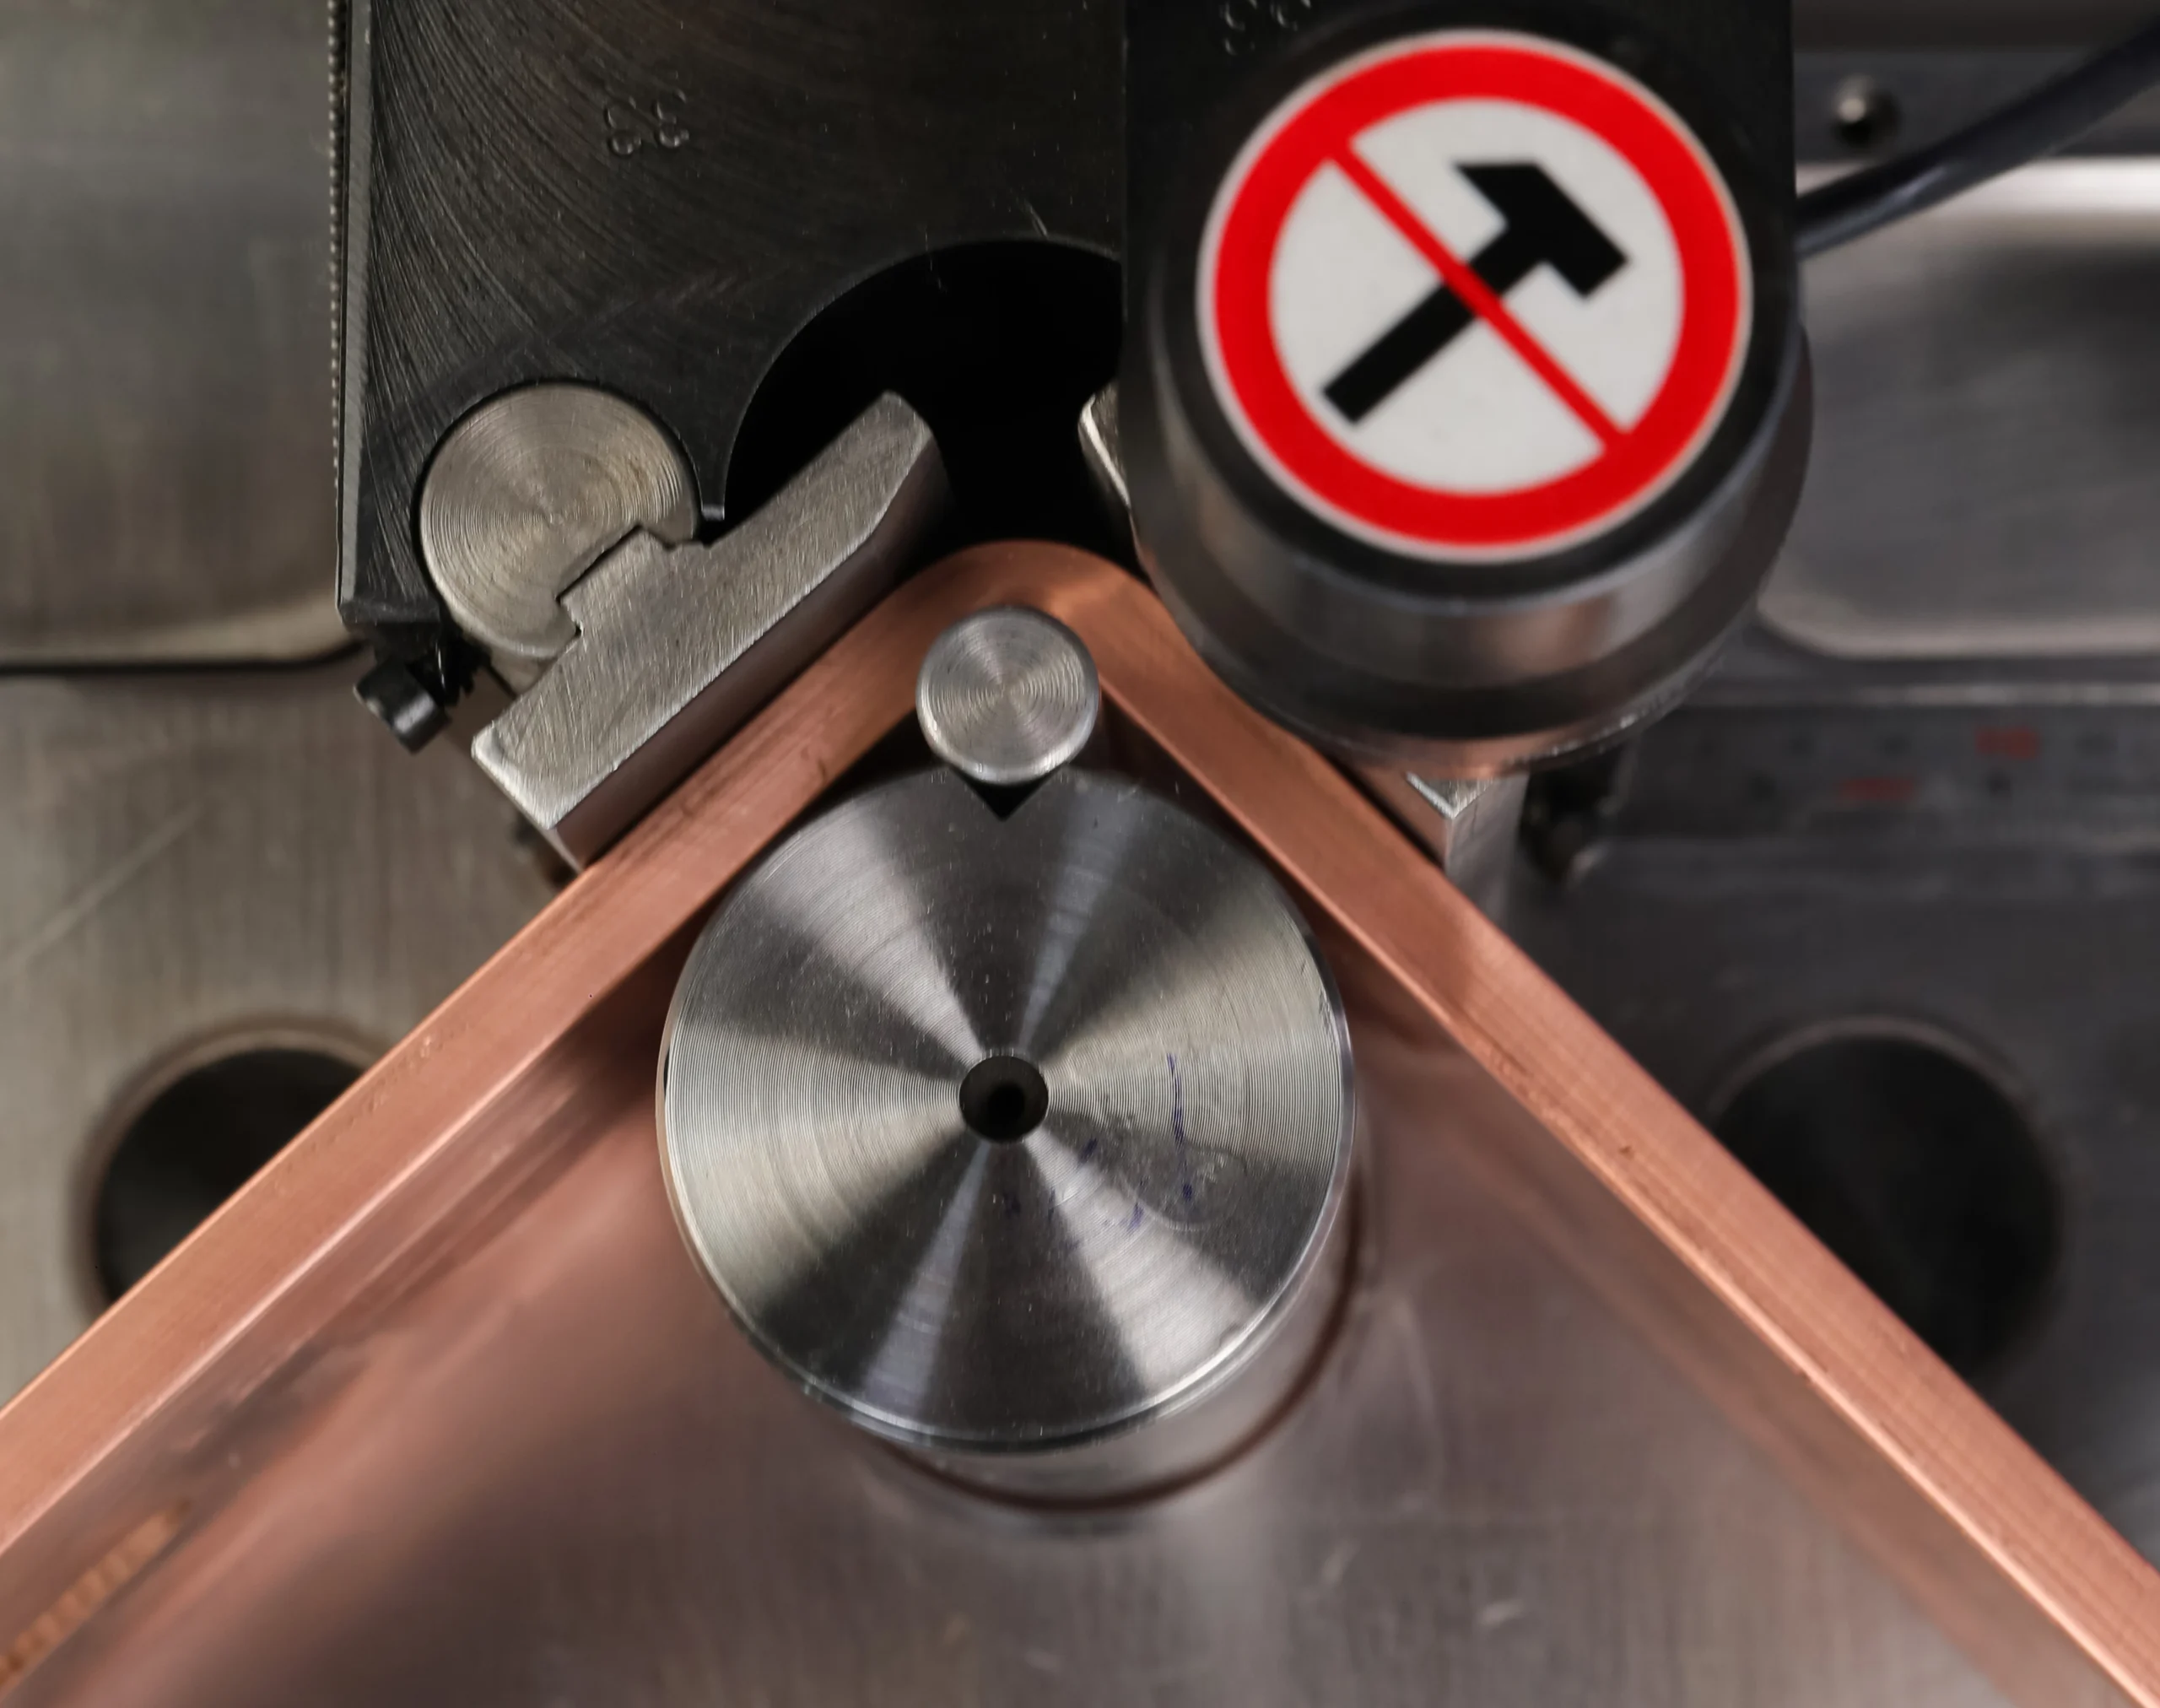
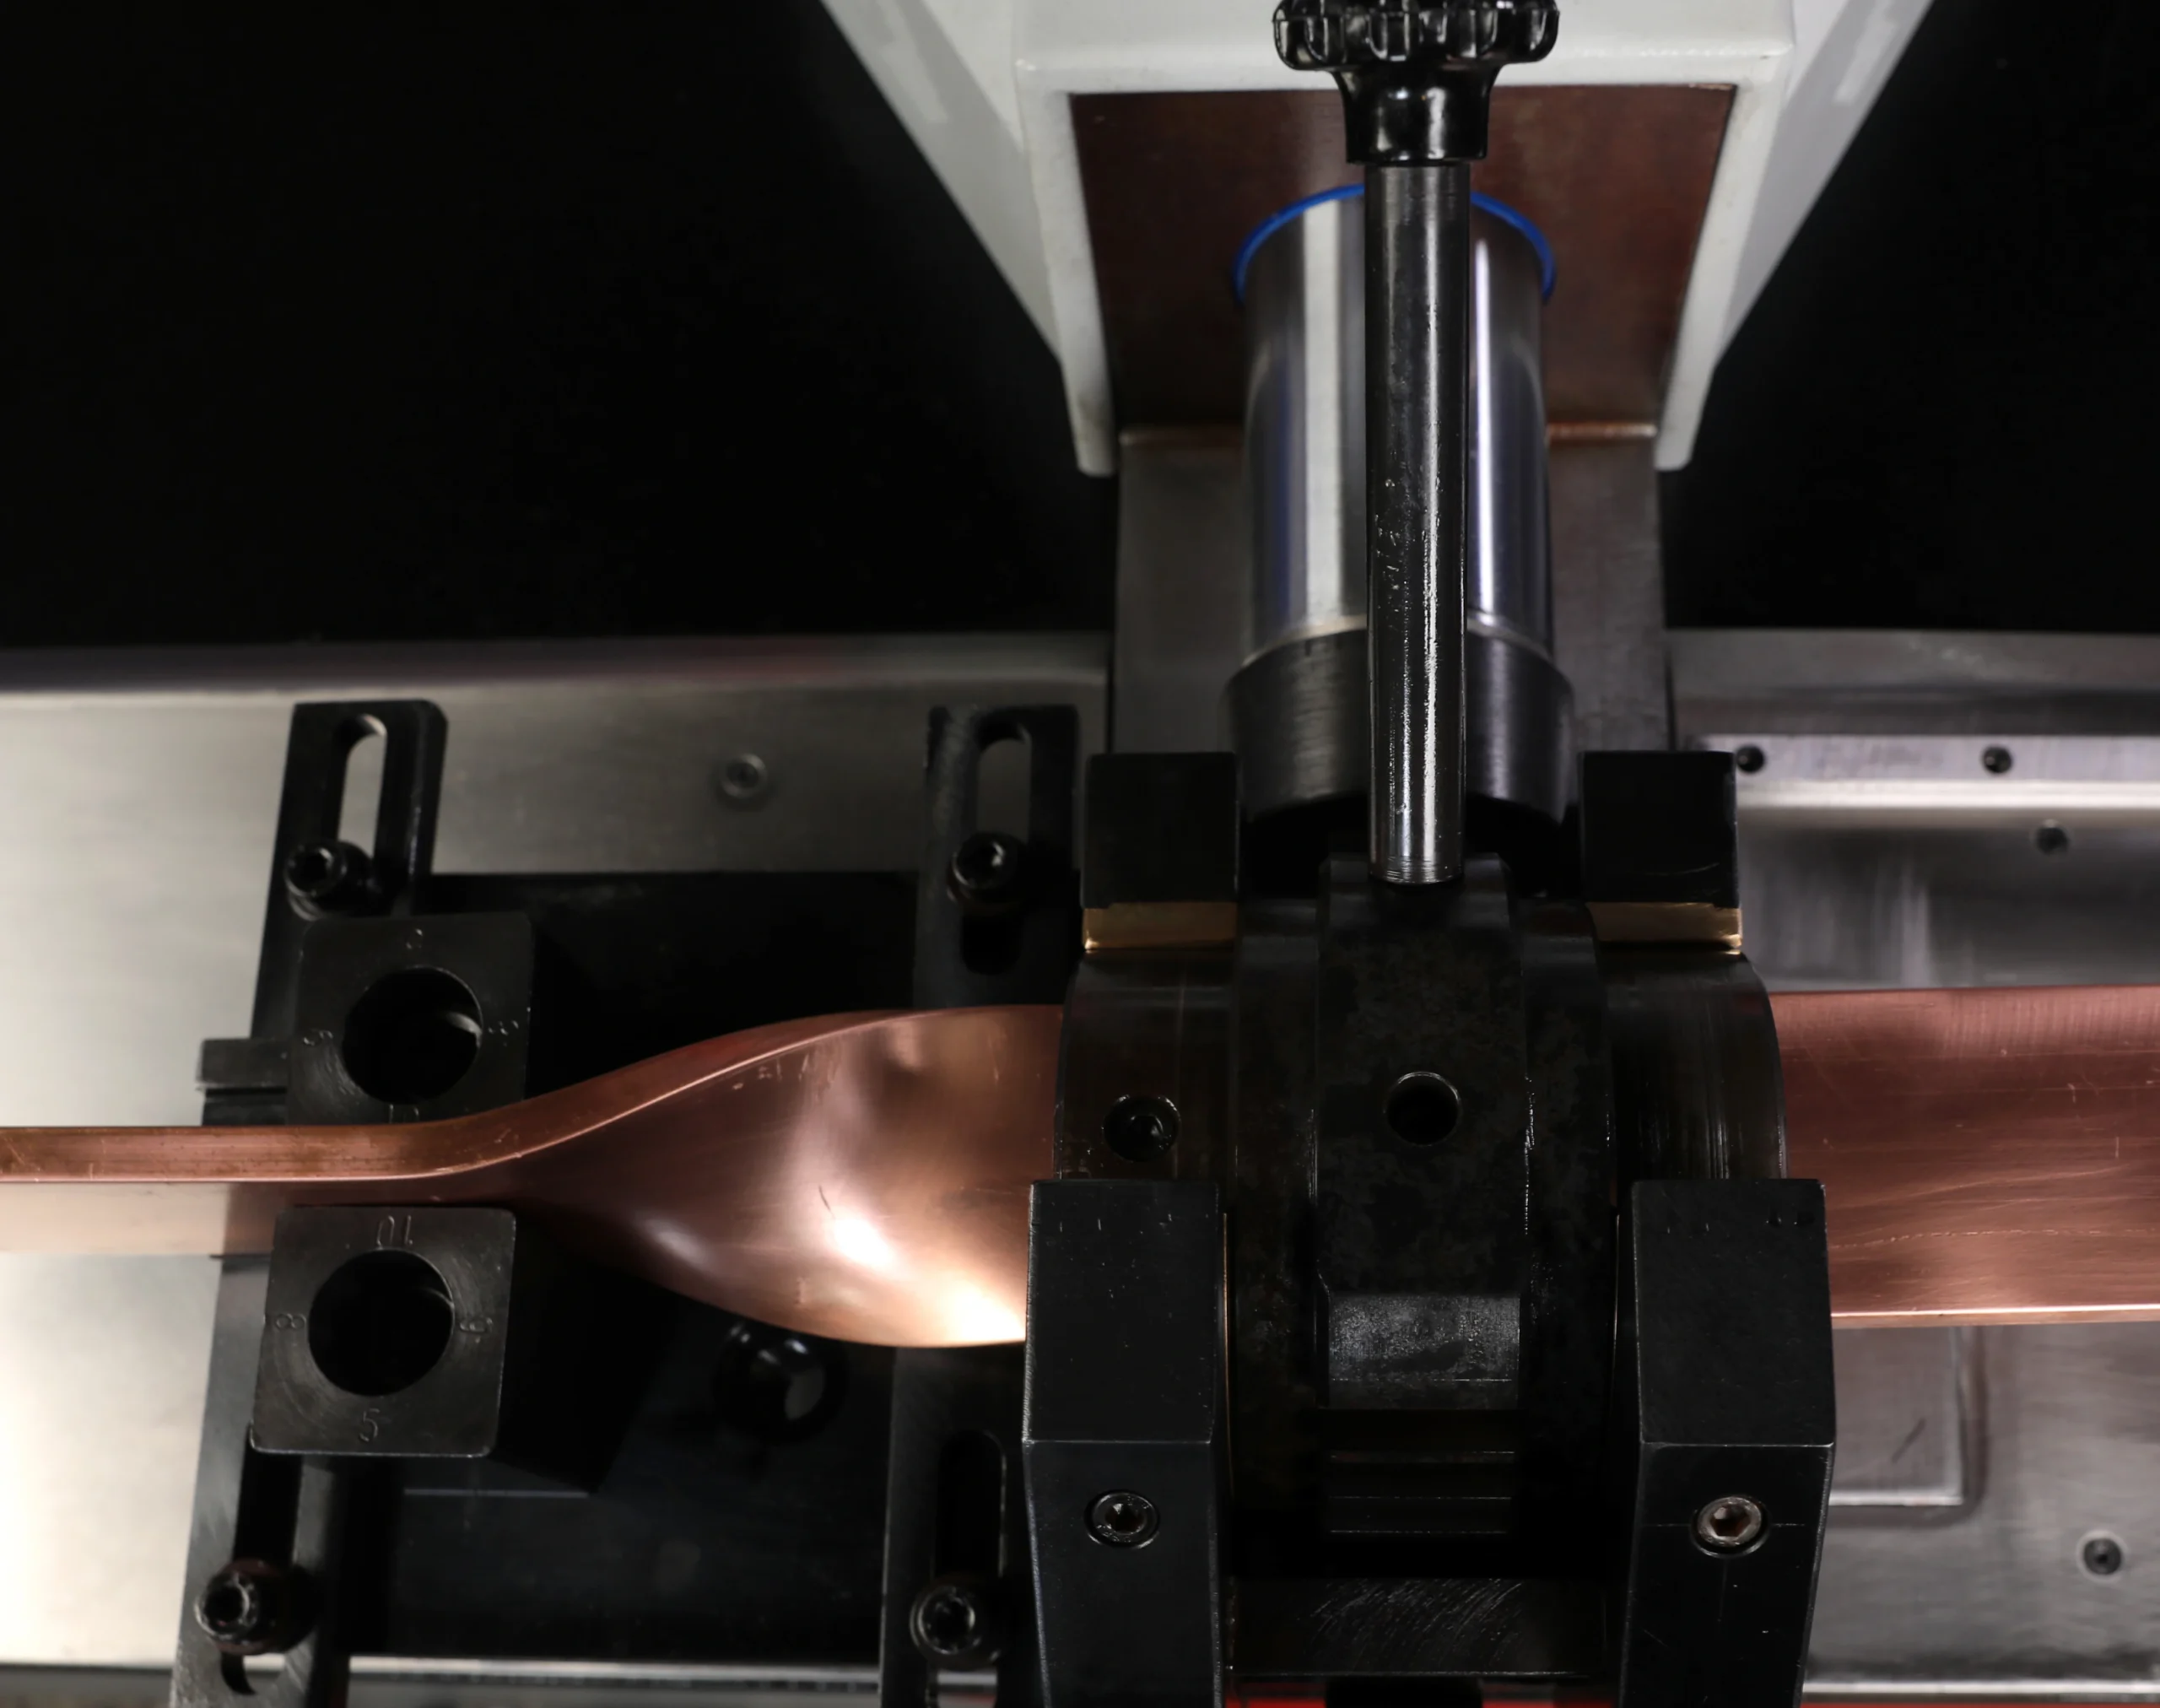
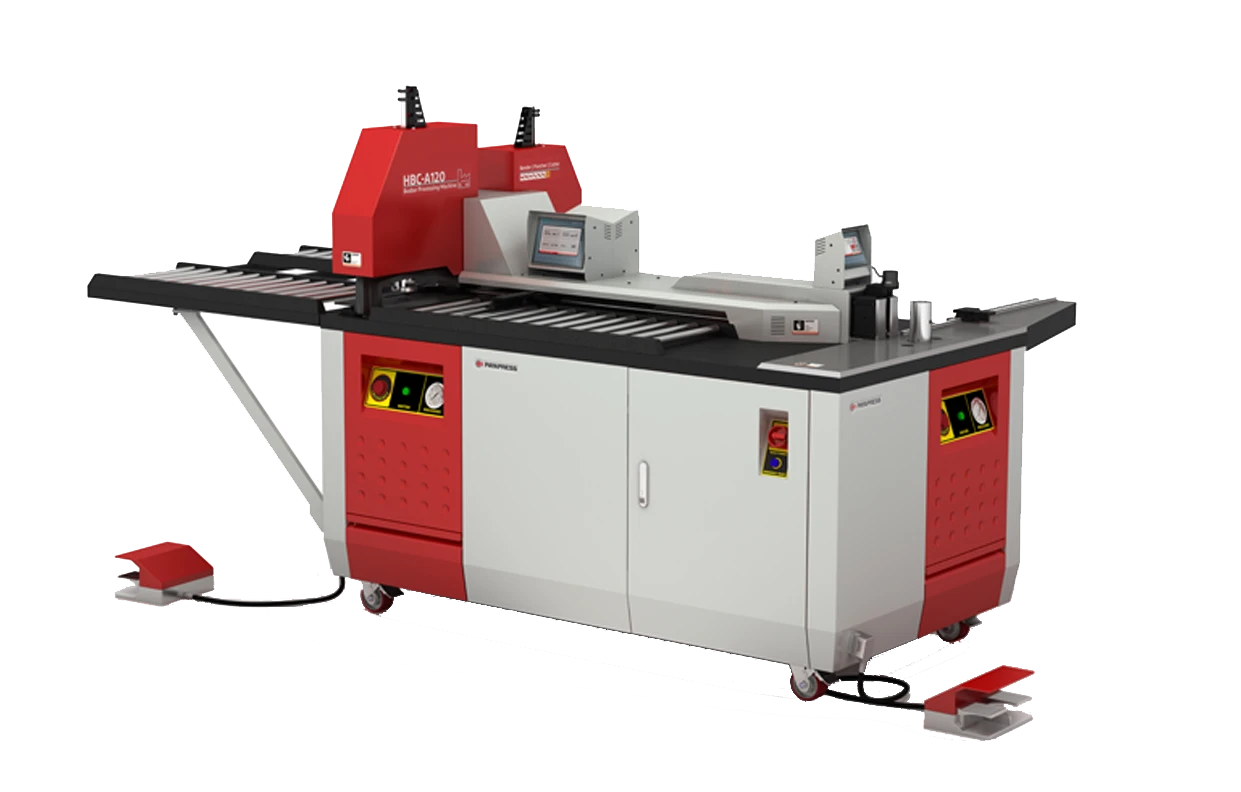
코너 노칭기가 90도 절단에 특화되어 있다면, 앵글 노칭기는 절단 각도 자체를 바꿀 수 있는 장비입니다. 작업자가 블레이드 각도를 조정해 삼각형 절단부, 사다리꼴 모서리, 경사 플랜지처럼 직사각형이 아닌 형상을 만들 수 있으며, 모델에 따라 조정 범위는 대략 30도에서 140도까지입니다.
이 기능은 건축 금속 가공, 맞춤형 차량 부품, 다각형 외함처럼 고객 사양이 매번 달라지는 작업에서 결정적입니다. 공구를 교체하지 않고 45도 노치에서 120도 노치로 바로 전환할 수 있기 때문에, 형상이 다양한 주문을 받는 작업장일수록 앵글 노칭기의 유연성이 생산성으로 이어집니다.
고정 각도와 가변 각도: 어떤 노칭기가 맞을까
노칭기는 블레이드 각도에 따라 고정 각도형과 가변 각도형으로 나뉘고, 여기에 수동식·공압식·유압식이라는 동력 방식 구분이 더해집니다. 먼저 각도 방식을 정하고, 그다음 소재와 두께에 맞는 동력 방식을 고르는 순서가 가장 효율적입니다.
고정 각도 노칭기: 속도와 반복 정밀도
고정 각도 노칭기는 블레이드가 90도로 고정되어 있습니다. 각도 조정 메커니즘이 없으니 움직이는 부품이 적고, 그만큼 강성이 높고 반복 절단 정밀도가 안정적입니다. 노치 형상이 거의 바뀌지 않는 표준 박스, 외함, 트레이의 대량 생산에 가장 적합합니다.
가변 각도 노칭기: 하나의 장비로 다양한 형상
가변 각도 노칭기는 블레이드 각도를 조정할 수 있어 표준 직각 코너부터 복잡한 기하학적 절단까지 한 장비로 처리합니다. 대신 조정 기구가 추가되는 만큼 각도 설정과 정렬 관리가 필요합니다. 매일 가공 사양이 바뀌는 임가공 작업장이라면 이 유연성이 관리 부담보다 훨씬 큰 가치를 줍니다.
| 항목 | 코너 노칭기(고정 각도) | 앵글 노칭기(가변 각도) |
|---|---|---|
| 절단 각도 | 90도 고정 | 약 30~140도 조정 |
| 강성·반복 정밀도 | 매우 높음 | 높음, 각도 설정 관리 필요 |
| 작업 속도 | 표준 작업에서 가장 빠름 | 형상 전환이 빠름 |
| 적합한 생산 | 표준 박스·외함 대량 생산 | 다품종 임가공, 비직각 형상 |
| 대표 적용 분야 | 전기 외함, 주방 설비, 덕트 | 건축 금속, 맞춤형 부품 |
수동식 노칭기와 CNC 노칭기
수동식 노칭기는 작업자의 힘이나 풋 페달로 작동합니다. 구조가 단순하고 가격이 낮아 얇은 판재와 소량 작업에 적합하지만, 속도와 반복 정밀도는 작업자 숙련도에 좌우됩니다.
CNC 노칭기는 백게이지 위치와 블레이드 동작을 자동으로 제어합니다. 치수를 입력하면 같은 결과를 계속 재현하므로, 부품 종류가 많고 수량도 많은 판금 라인에서는 사실상 표준입니다. 판단 기준은 간단합니다. 소량·맞춤형 중심이면 수동식이나 단순 유압식으로 충분하고, 고속 반복 생산이 필요하다면 CNC가 투자 가치를 합니다.
공압식 노칭기와 유압식 노칭기
공압식 노칭기는 압축공기로 작동합니다. 사이클 타임이 빠르고 구조가 깨끗해 HVAC 덕트처럼 얇은 판재를 빠르게 반복 가공하는 현장에 잘 맞습니다. 다만 발생할 수 있는 힘에 한계가 있어 두꺼운 판재에는 적합하지 않습니다.
유압식 노칭기는 유압으로 큰 절단력을 만들어 두꺼운 강판과 스테인리스 가공의 표준 장비로 쓰입니다. 공압식보다 사이클은 느리고 오일·호스 관리가 필요하지만, 산업용 두께를 안정적으로 처리할 수 있는 것은 유압식입니다.
| 방식 | 절단력 | 속도 | 유지보수 | 적합한 용도 |
|---|---|---|---|---|
| 수동식 | 낮음 | 느림 | 매우 간단 | 박판, 소량 작업 |
| 공압식 | 중간 | 빠름 | 건조한 공기 관리 | 얇은 판재 반복 가공, 덕트 |
| 유압식 | 높음 | 보통 | 오일·호스 점검 | 두꺼운 강판, 스테인리스 |
| CNC | 구동 방식에 따름 | 매우 빠름 | 제어 시스템 관리 | 다품종 대량 생산 |
노칭기 선택 기준: 소재, 두께, 생산 방식
적합한 노칭기는 작업장에서 실제로 가장 많이 만드는 부품에서 출발해 고르는 것이 정답입니다. 다음 순서로 검토하면 과잉 투자나 능력 부족을 모두 피할 수 있습니다.
- 소재와 최대 두께: 스테인리스는 같은 두께의 알루미늄보다 훨씬 큰 톤수가 필요합니다. 가장 두꺼운 소재 기준으로 절단력을 정합니다.
- 노치 형상: 90도 코너가 대부분이면 고정 각도, 비직각 형상이 자주 나오면 가변 각도를 선택합니다.
- 생산 수량: 소량·맞춤형이면 수동식 또는 단순 유압식, 반복 대량 생산이면 CNC를 검토합니다.
- 사이클 타임: 얇은 판재의 빠른 반복이면 공압식, 두꺼운 판재면 유압식이 기준입니다.
- 최대 절단 길이와 작업대 크기: 가장 큰 블랭크를 안정적으로 지지할 수 있는지 확인합니다.
레이저 절단기와의 비교도 자주 나오는 질문입니다. 레이저는 형상 자유도가 사실상 무한하지만, 단순하고 반복적인 모서리 제거에서는 기계식 노칭기가 더 빠르고 운영 비용도 낮습니다. 레이저로 외곽을 따고 노칭기로 모서리를 정리하는 식으로 두 장비를 역할 분담하는 작업장도 많습니다. 국내 판금·공작기계 시장과 장비 동향은 한국공작기계산업협회(KOMMA) 자료를 참고하면 도움이 됩니다.
전기 외함 제작 현장이라면 노칭기와 함께 부스바 가공 공정도 같은 라인 안에서 설계하는 경우가 많습니다. 외함과 부스바를 함께 제작하는 작업장을 위한 장비 구성은 부스바 가공기 페이지에서 확인할 수 있습니다.
노칭기 유지보수와 문제 해결
노칭기 절단 품질을 떨어뜨리는 가장 흔한 원인은 블레이드 열화입니다. 무뎌진 블레이드는 장비 부하를 키우고, 절단면에 버를 남기며, 결국 벤딩과 용접 품질까지 떨어뜨립니다.
두 번째로 중요한 것은 상부와 하부 블레이드 사이의 간극입니다. 간극이 너무 크면 소재가 찢어지듯 잘리며 버가 커지고, 너무 작으면 블레이드 마모가 빨라지고 장비가 걸릴 수 있습니다. 일반적으로 간극은 소재 종류와 두께에 맞춰 조정해야 하므로, 소재를 바꿀 때마다 확인하는 습관이 필요합니다.
유압식은 오일 레벨과 호스 누유를, 공압식은 부식을 막기 위해 깨끗하고 건조한 공기를 공급하는지를 점검해야 합니다. 또한 블레이드 주변 방호 장치와 비상정지 기능은 매일 확인해야 합니다. 프레스·전단 장비의 방호 장치와 작업 안전 기준은 한국산업안전보건공단(KOSHA)에서 확인할 수 있습니다.
| 증상 | 주요 원인 | 조치 |
|---|---|---|
| 절단면 버 증가 | 블레이드 마모, 간극 과대 | 블레이드 연마·교체, 간극 재조정 |
| 노치 치수 편차 | 백게이지 정렬 불량 | 백게이지 위치와 직각도 재확인 |
| 장비 걸림 | 간극 과소, 금속 칩 누적 | 간극 조정, 작업대와 블레이드 주변 청소 |
| 절단력 저하 | 유압 오일 부족·누유, 공압 저하 | 오일 레벨·호스 점검, 공기 압력 확인 |
| 각도 오차 | 가변형 각도 설정 풀림 | 각도 눈금 재교정, 고정 볼트 확인 |
일상 유지보수 체크리스트
- 연마: 절단 정밀도를 유지하도록 블레이드 상태를 정기적으로 점검하고 연마합니다.
- 윤활: 움직이는 부품과 가이드 웨이에 매일 윤활해 마모를 줄입니다.
- 정렬: 백게이지와 블레이드 간극을 점검해 정렬 상태를 유지합니다.
- 청소: 금속 칩과 분진을 제거해 걸림과 표면 흠집을 방지합니다.
- 안전 점검: 손가락 보호 가드, 비상정지 버튼, 풋 페달 커버 상태를 확인합니다.
결론
노칭기 선택은 결국 작업장이 만드는 부품의 형상과 수량에서 결정됩니다. 표준 박스와 외함을 대량으로 만든다면 90도 고정형 코너 노칭기가 가장 빠르고 정확하며, 형상이 자주 바뀌는 임가공이라면 앵글 노칭기의 유연성이 더 큰 가치를 줍니다. 여기에 소재 두께에 맞는 동력 방식, 생산량에 맞는 수동·CNC 여부를 더하면 장비 사양이 정해집니다. 그리고 어떤 장비를 고르든 절단 품질을 지키는 것은 블레이드 상태와 간극, 백게이지 정렬을 관리하는 일상적인 유지보수입니다.



이 글을 평가해 주세요
별점 1~5점 중에서 선택해 주세요.
아직 평가가 없습니다