


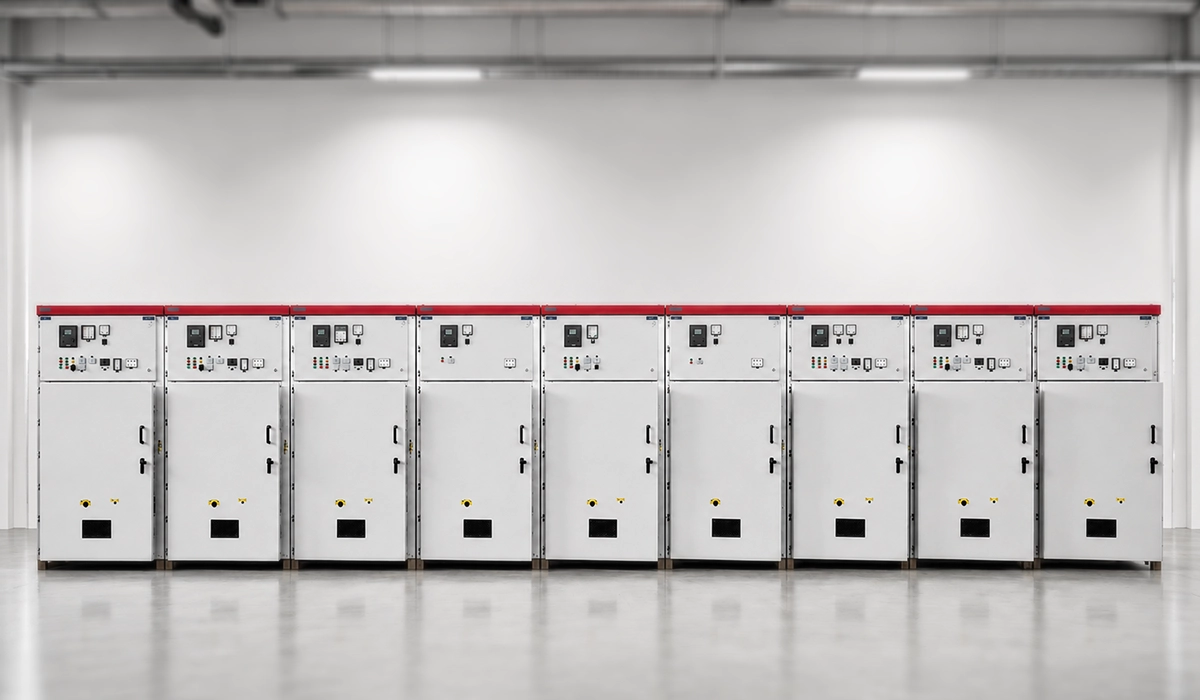

Sac tedarikçisiyle pazarlık ettiniz ve kilo fiyatını aşağı çektiniz. Ay sonunda maliyet tablosuna baktığınızda, kapak başına rakam neredeyse aynı. Sac fiyatı düştü ama kapak neden ucuzlamadı? Çünkü pazarlık ettiğiniz kalem, maliyet içinde en az kontrol edebildiğiniz kalemdi. Pano kapağı imalat maliyeti asıl olarak sayılmayan kalemlerde birikir. Bu yazıyı bitirdiğinizde kapak maliyetinin hangi altı kalemden oluştuğunu bilecek, bu ay hangi beş büyüklüğü ölçmeye başlayacağınıza karar vermiş olacaksınız. Yöntem basit: her kapağın atölyede kaç kez kurulduğunu ve kaç kez taşındığını saymak.
Okumak yerine dinlemeyi tercih ediyorsanız, bu makalenin devamını aşağıdaki ses dosyasından dinleyebilirsiniz.
Pano kapağı imalat maliyeti aslında neyden oluşur?
Maliyet tablosu ancak kalemler birbirinin içinde saklanmadığında gerçeği gösterir. Bu yüzden pano kapağı imalat maliyetini “malzeme artı işçilik” diye iki başlıkta değil, altı başlıkta kurmak gerekir. Kapak başına maliyet nasıl hesaplanır sorusunun cevabı bu ayrımdan geçer.
İlk dört kalemi herkes sayar:
- Malzeme: Sac ve kalınlık kararı. Kalınlık seçimi başlı başına ayrı bir konu; pano sac kalınlığı yazısında ele alınıyor. Burada yalnızca bir maliyet değişkeni olarak anıyoruz.
- İşleme: Kesim, delme, büküm ve köşe işlemi. Tezgâhta geçen gerçek üretim süresi.
- Yüzey işlem: Temizlik, boya veya kaplama.
- Donanım ve montaj: Menteşe, kilit, conta ve bunların takılması.
Son iki kalemi ise çoğu atölye ayrı yazmaz:
- Hazırlık: Tezgâh, takım ve kalıp değişimi, bir de ilk parçanın onaylanması. Bu süre üretim değildir, ama ödersiniz.
- Fire ve yeniden işleme: Hurdaya giden ve düzeltilen kapaklar. Genellikle “üretim payı” diye maliyete yayılır ve görünmez olur.
Görünen maliyetle gizli maliyet arasındaki ayrım tam burada başlıyor. Birinci kalemde pazarlık gücünüz sınırlı; beşinci ve altıncı kalemlerde ise karar tamamen sizin. Yazının kalanı bu iki kalemi açıyor.
Asıl Sürükleyici: Operasyon Sayısı ve Elden Geçme
Maliyetin kaynağını doğru yerde aramak için bir kapağın üretim boyunca kaç kez kurulduğuna ve kaç kez taşındığına bakmak gerekir. Pano kapağı imalat maliyetinde en sık yapılan hata, rotanın istasyon sayısını yalnızca işleme süresi olarak okumaktır.
Yaygın varsayım şöyle: beş istasyondan geçen kapak, beş birim iş demektir. Bu eksik bir sayımdır. Beş istasyon aynı zamanda beş hazırlık, dört taşıma, dört kuyruk bekleme ve dört yeniden konumlandırma anlamına gelir. Üretim süresi bu listenin yalnızca bir parçasıdır. Hazırlık süresi parça maliyetini ne kadar etkiler sorusunun cevabı da buradadır: istasyon sayısı arttıkça, tezgâhın üretmediği süre üretim süresini geride bırakabilir.
Her transferin üç faturası vardır:
- Zaman. Hazırlık ve bekleme, tezgâh üretmediği hâlde maliyetin işlediği süredir.
- Risk. Her yeniden konumlandırma yeni bir ölçü kayması ihtimalidir. Referans yüzeyi her değiştiğinde hata birikir.
- Hasar. Her taşıma yüzeyde çizik ihtimalidir. Bu kalem sinsidir, çünkü hata sonradan görünür.
Bir de ara stok var: istasyonlar arasında bekleyen yarı mamul, bağlanmış para demektir ve yer kaplar.
Buradan çıkan sonuç yazının omurgası. Operasyon birleştirmek maliyeti tek kalemde azaltmaz; maliyetin eğrisini değiştirir. İki operasyonu tek kurulumda yapmak bir hazırlığı, bir taşımayı, bir beklemeyi ve bir konumlandırma hatasını aynı anda ortadan kaldırır. Kazanç dört kalemde birden görünür. Bu yüzden “hangi tezgâh daha hızlı” sorusu, “kapak kaç kez kuruluyor” sorusundan sonra gelir.
Parti Büyüklüğü: Hazırlığın Kimin Sırtına Bindiği
Parti kararı bilinçli verilirse, hazırlığın parça başına bıraktığı gizli maliyet kontrol altına girer. Bunun ölçüsü basit bir bölme işlemidir: hazırlık maliyeti parti adedine bölünür ve bu bölme her iş emrinde yapılmalıdır.
İlişkiyi net görelim. Parti küçüldükçe her parçanın sırtındaki hazırlık payı büyür. Küçük partide üretim neden pahalıya geliyor diye soranların çoğu bu bölmeyi hiç yapmamıştır. Tek kapaklık bir iş emrinde hazırlık, maliyetin en büyük kalemi bile olabilir.
Bunun iki çıkış yolu var: partiyi büyütmek ya da hazırlığı küçültmek. Partiyi büyütmenin bedeli stok, yer ve bağlanan paradır. Üstelik müşteri her zaman büyük parti sipariş etmez. Hazırlığı küçültmenin ise ayrı bir bedeli yoktur, yalnızca düzen ister: standart kalıp seti, hazır dayama, önceden ayarlanmış program. Küçük parti çalışan bir atölye için doğru hedef partiyi büyütmek değil, hazırlığı kısaltmaktır.
Maliyet Sac Kesilmeden Önce Kilitlenir
Maliyetin büyük kısmı, kararların atölyede değil tasarım masasında verildiği kabul edilirse kontrol altına alınabilir. Yöntemi de kapakları ölçü ve delik deseni ailelerine indirgemektir.
Tespit şu: bir kapağın maliyetinin büyük kısmı, o sac kesilmeden önce belirlenmiştir. Atölyedeki iyileştirmeler tasarımda alınmış kötü kararların ancak bir kısmını geri alır. Kapak ölçülerini standartlaştırmak kazandırır mı sorusuna cevabımız evet. Dört karar bu kazancı taşır:
- Ölçü ailesi. Her proje için özgün ölçü üretmek yerine sınırlı bir aile tanımlamak. Aynı aile, aynı kalıp ve aynı program demektir.
- Delik deseni. Menteşe, kilit ve kesit konumlarını sabitlemek. Değişken desen, her partide yeni hazırlık demektir.
- Donanım tekilleştirme. Menteşe ve kilit tiplerini azaltmak; montaj süresini, stok çeşidini ve hata ihtimalini birlikte düşürür.
- Tolerans kararı. Gerekmediği yerde dar tolerans istemek üretimi yavaşlatır ve fireyi artırır. Tolerans ihtiyaca göre verilir, alışkanlığa göre değil. Sacdan şekillendirilen parçaları da kapsayan dört genel tolerans sınıfı (f, m, c, v) için ISO 2768-1 genel tolerans standardına göz atabilirsiniz.
Tekrarın getirisi en çok, aynı konfigürasyonun defalarca üretildiği işlerde görünür; çok sayıda özdeş veri merkezi elektrik panosu ile kurulan projeler bunun tipik örneğidir. Standartlaştırma esnekliği azaltmaz. Esnekliği nereye harcayacağınızı seçmenizi sağlar.
Fire ve Yeniden İşleme: En Sessiz Kalem
Fire ancak hurdaya giden kapağın yalnızca malzemesi değil, o ana kadarki bütün operasyonları da yazıldığında görünür olur. Bunun yolu, firenin hangi istasyonda oluştuğunu kaydetmektir.
Fire maliyeti nasıl hesaba katılır? Hurdaya giden bir kapak size sacı kadar değil, üzerine harcanan her şey kadar pahalıya mal olur: malzeme, o noktaya kadarki tüm operasyonlar, kapağın işgal ettiği tezgâh zamanı ve yerine yenisinin üretilmesi için gereken yeni hazırlık.
Bundan kritik bir sonuç çıkıyor: hatanın maliyeti oluştuğu istasyona göre değişir. Hangi istasyondaki hata en pahalıya mal olur sorusunun cevabı, zincirin sonuna doğru yükselir. İlk kesimde fark edilen bir ölçü hatası ucuzdur. Aynı hata boyadan sonra fark edilirse, üzerine binmiş bütün operasyonlarla birlikte çöpe gider.
Tipik kaynaklar dört tane:
- Ölçü kayması: Yeniden konumlandırmada biriken hata.
- Yanlış delik konumu: Program veya dayama hatası.
- Büküm sapması: Malzeme ve ayar değişkenliği.
- Yüzey hasarı: Taşıma ve istifleme sırasında oluşan çizik.
İlk üçü tezgâhta, dördüncüsü tezgâhlar arasında doğar. Dördüncüsü çoğu zaman hiç kaydedilmez.
Yüzey İşlem ve Donanım: Zincirin Sonu En Pahalı Yeri
Zincirin son halkalarındaki kayıplar, kapağın değerinin her istasyonda arttığı kabul edilirse, önlenebilir. Bunun yöntemi, boya sonrası taşıma ve istifleme düzenini ayrıca kurmaktır. Üç noktaya bakalım.
Yüzey işlem parti işidir. Toz boya veya kaplama, tek parça için de hazırlık gerektirir. Parti mantığı en sert bu istasyonda hissedilir. Renk çeşidini azaltmak, doğrudan hazırlığı azaltmak demektir.
Donanımda maliyet çeşitte yatar. Menteşe ve kilidin kendi birim fiyatı toplam içinde küçüktür. Asıl yük tip sayısıdır: her tip ayrı stok, ayrı montaj alışkanlığı ve ayrı hata ihtimali getirir. Sertifikalı işlerde durum farklıdır; örneğin exproof pano üretimi söz konusu olduğunda conta ve bağlantı elemanı tipi sertifikaya bağlıdır ve çeşidi tasarımcı değil, sertifika belirler.
Boya sonrası hasar en pahalı firedir. Boyadan sonra oluşan çizik neden en pahalı hatadır? Çünkü o noktadaki kapak, kesimden köşe bükmeye kadar üzerindeki bütün operasyonları taşır. Buna rağmen, boya sonrası taşıma ve istifleme çoğu atölyede en özensiz adımdır. Ara taşıma arabası, ayırıcı ve istif düzeni burada en çok kazandırır.
Maliyet çalışmasına zincirin sonundan başlamak mantıklıdır; orada kaybedilen her parça en değerli parçadır.
Ölçmeye Nereden Başlanır?
İyileştirme tahminle değil veriyle yapılırsa işe yarar. Bunun için beş büyüklüğü iş emri bazında kaydetmek yeterli; yeni bir sistem kurmanıza gerek yok, mevcut iş emri formuna beş satır eklemeniz yeter. Karmaşık sistem kurmaya çalışan atölye genellikle hiç başlamaz.
Pano kapağı maliyetini neden düşüremiyorum diye soruyorsanız, önce neyi ölçmediğinize bakın. Maliyet düşürmek için önce neyi ölçmeliyim sorusunun cevabı şu tabloda:
| Ölçülecek | Nasıl kaydedilir | Ne gösterir |
|---|---|---|
| Hazırlık süresi | Her istasyonda, iş emri başına, üretim başlamadan önceki süre | Hangi istasyonun hazırlığı en pahalı |
| Parti adedi | İş emrindeki kapak sayısı | Hazırlığın parça başına ne kadar bindiği |
| İstasyon sayısı | Kapağın rotasındaki duraklar | Kaç transfer, kaç risk noktası var |
| Fire adedi ve yeri | Hurdaya giden parça sayısı ve hangi istasyonda fark edildiği | Hatanın kaynağı ve maliyet ağırlığı |
| Toplam akış süresi | Sac kesildiği andan kapağın hazır olduğu ana kadar geçen takvim süresi | Tezgâhta geçen süreyle arasındaki fark, yani bekleme |
Kayıtlar birikince elinizde net bir tablo olur: hangi kapak ailesi, hangi istasyonda, ne kadar hazırlık ve ne kadar fire üretiyor. İlk iyileştirme kararı bu tablodan çıkar. Çoğu atölyede ilk bulgu aynıdır: en çok zaman tezgâhta değil, tezgâhlar arasında geçiyordur.
Ölçmediğiniz bir kalemi düşüremezsiniz. Başlamak için gereken şey zaten elinizde: iş emri.
Kapak Maliyetinde En Çok Yapılan Altı Hata
Maliyet çalışması gerçek kazanç üretsin istiyorsanız, çabayı doğru kaleme yöneltmek gerekir. Pano kapağı imalat maliyetinde sahada en sık gördüğümüz altı hata şunlar; her birinin bir kök nedeni ve önleyici kararı var.
- Tasarrufu yalnızca malzemede aramak. Sac fiyatı, üzerinde en az kontrolünüz olan kalemdir. Pazarlık yapın, ama maliyet çalışmasını oradan başlatmayın.
- Hazırlık süresini üretim süresi sanmak. Hazırlık, tezgâhın üretmediği ama maliyetin işlediği süredir. Ayrı kaydedilmezse hiç görünmez.
- Fireyi “üretim payı” diye maliyete yaymak. Yayılan fire kaybolmuş fire demektir. Hangi istasyonda kaç parça gittiği yazılmazsa, hata düzelmez.
- Her proje için yeni kapak ölçüsü üretmek. Özel ölçü esneklik gibi görünür; gerçekte her seferinde yeni hazırlık, yeni program ve yeni hata ihtimalidir. Ölçü ailesi bu döngüyü keser.
- Gereksiz yere dar tolerans istemek. Alışkanlıkla verilen dar tolerans üretimi yavaşlatır ve fireyi artırır. Tolerans işlevden türetilir.
- Boya sonrası taşımayı önemsiz saymak. Zincirin sonundaki kapak en değerli kapaktır; oradaki çizik, üzerindeki bütün operasyonları da çöpe atar.
Altısının ortak noktası tek: hepsi maliyetin görünmeyen tarafında duruyor. Görünür hâle getirmek, düşürmenin ilk ve en ucuz adımıdır.
Kısa Değerlendirme
Kapak başına maliyet gerçekten düşer; yeter ki malzeme fiyatı yerine operasyon ve hazırlık kalemlerine bakılsın. Bu yazının sonunda iki karar sizin masanızda olmalı: bu atölyede kapak başına maliyetin hangi kalemi en büyük ve bunu hangi beş ölçümle bulacağınız; ve hangi standartlaştırma kararını ilk uygulayacağınız.




Bu makaleyi değerlendirin
1 ile 5 yıldız arasında bir puan seçin.
Henüz puanlama yapılmadı