

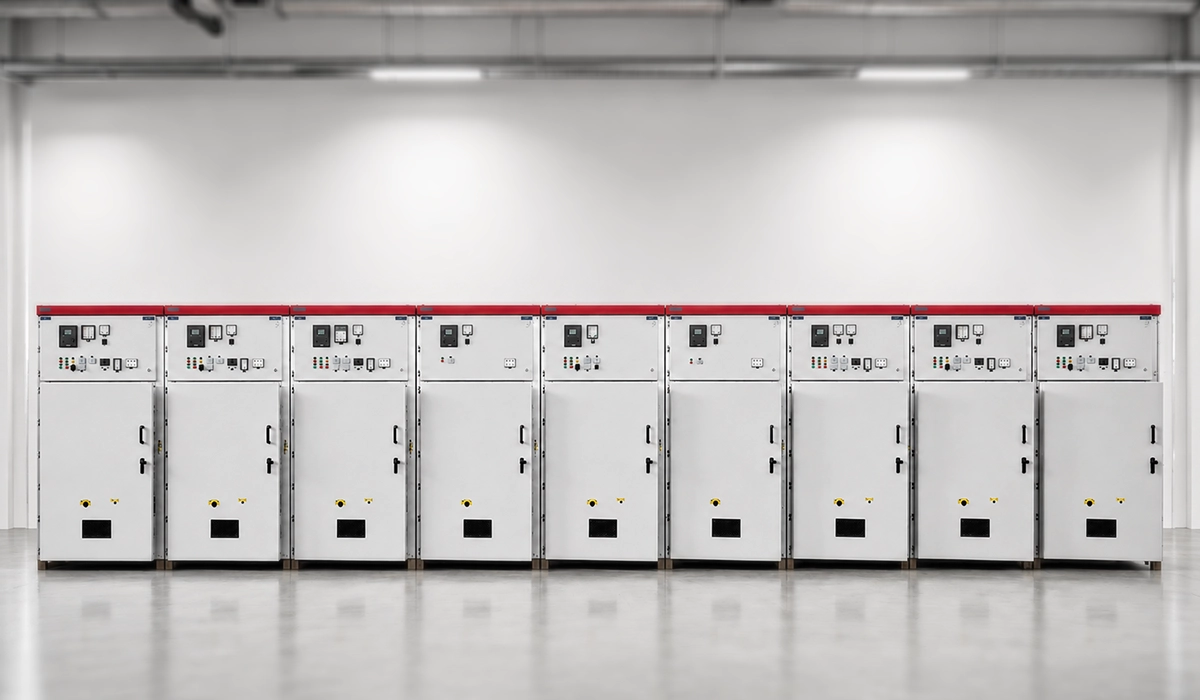

La fabricación de puertas de cuadros eléctricos combina diseño, corte o punzonado, plegado, formación de esquinas, acabado y montaje. El objetivo es obtener una puerta rígida, bien ajustada y compatible con la envolvente, con un proceso repetible y un coste controlado.
El coste no depende solo de la chapa: también influyen su aprovechamiento, la preparación del lote, la manipulación, los herrajes, la junta y los retrabajos. Esta guía explica qué revisar en cada etapa y cómo calcular el coste por puerta sin duplicar partidas.
Si prefieres escuchar el contenido, también puedes acceder a la versión en audio de este artículo a continuación.
Cómo se organiza la fabricación de puertas de cuadros eléctricos
Antes de preparar el desplegado, define las dimensiones de la envolvente, el sentido de apertura, la carga que soportará la puerta y las condiciones de servicio. Una puerta con una ventana o equipos montados puede necesitar refuerzos y bisagras diferentes de los de una puerta ciega.
- Diseño: selecciona material, espesor, pestañas, refuerzos, alojamientos de herrajes y recorrido de la junta.
- Desarrollo y corte: calcula el desplegado con los parámetros de plegado del taller y prepara contornos, recortes y taladros.
- Conformación: realiza los pliegues y resuelve las esquinas mediante soldadura o conformado en frío, según el diseño.
- Acabado: elimina rebabas, prepara la superficie y aplica el recubrimiento previsto.
- Montaje y control: instala los componentes y comprueba ajuste, apertura, cierre y requisitos de protección del conjunto.
La secuencia se adapta al proceso: ciertos insertos o pernos se colocan antes del recubrimiento; las juntas y los componentes sensibles al horno se montan después, salvo que el procedimiento validado indique otra cosa.
Si este artículo te ha resultado útil, también puedes leer nuestro artículo sobre plegadora de chapa.
Qué incluye el coste de una puerta de cuadro eléctrico
Antes de calcular el coste por puerta de cuadro eléctrico, conviene separar el proceso en bloques. Si todos los gastos se mezclan en una única cifra, los problemas más caros quedan ocultos.
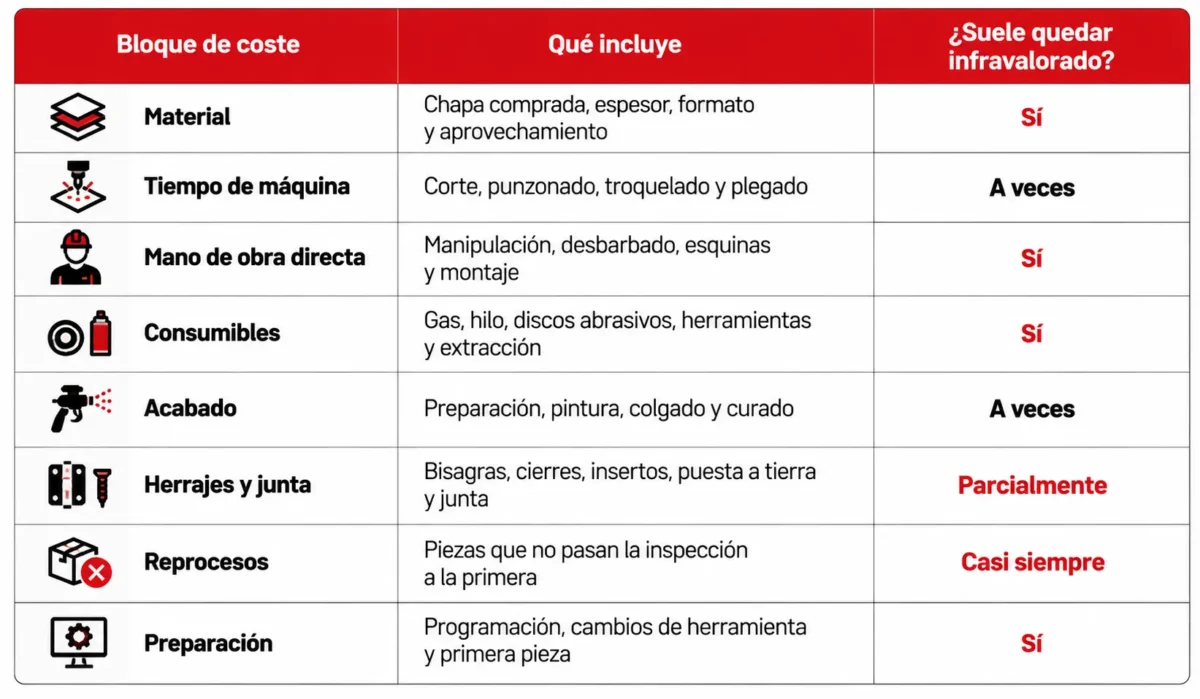
Dos partidas suelen distorsionar el cálculo.
La primera es el material. El área de la pieza desplegada no equivale al tamaño de la chapa que se compra. La diferencia se convierte en recorte, remanente o desperdicio.
La segunda es la preparación. El coste de programar, cambiar herramientas y validar la primera pieza pertenece al lote, no a la geometría de una puerta concreta. La misma puerta puede tener costes unitarios muy diferentes si se fabrica en una unidad o en un lote de veinte.
Cuando alguien pregunta cuánto cuesta fabricar una puerta de cuadro eléctrico, la respuesta correcta empieza en la hoja de ruta de fabricación. Hay que completar cada bloque con datos propios.
La elección de los equipos debe partir de esa hoja de ruta: identifica primero las operaciones que consumen más tiempo y comprueba qué alternativas son compatibles con tus materiales y diseños.
Material y aprovechamiento de chapa
La puerta suele partir de una pieza rectangular relativamente grande. Eso facilita el anidado, pero también hace que un mal aprovechamiento se repita sobre una cantidad importante de material.
El rendimiento depende de varios factores:
- Espesor y formato estándar de la chapa.
- Dimensiones de la puerta.
- Separación entre piezas.
- Orientación de los componentes.
- Posibilidad de aprovechar remanentes.
- Cantidad de piezas iguales en el lote.
- Necesidad de reservar material para cambios de diseño.
Mide el aprovechamiento sobre el material realmente asignado al lote. Registra por separado los remanentes reutilizables y la chatarra para no tratarlos como si tuvieran el mismo valor. Usa el porcentaje obtenido en producción, no un ahorro supuesto del programa de anidado.
El material debe responder al ambiente y al acabado previsto. El acero laminado en frío requiere una protección superficial adecuada cuando existe riesgo de corrosión. El galvanizado, el inoxidable y el aluminio ofrecen opciones diferentes de protección, peso y acabado; su idoneidad depende del grado concreto, el ambiente y el tratamiento de cantos y uniones.
No existe un espesor universal para estas puertas. Debe elegirse según las dimensiones, la rigidez necesaria, los refuerzos, las cargas sobre las bisagras y los requisitos del conjunto. Reducir espesor sin revisar estos factores puede trasladar el ahorro de material a ajustes y rechazos posteriores.
¿Te ha gustado esta guía? Consulta nuestro artículo detallado sobre metal más caro del mundo para obtener más información.
Procesos de fabricación: del corte al montaje
Corte, punzonado y troquelado
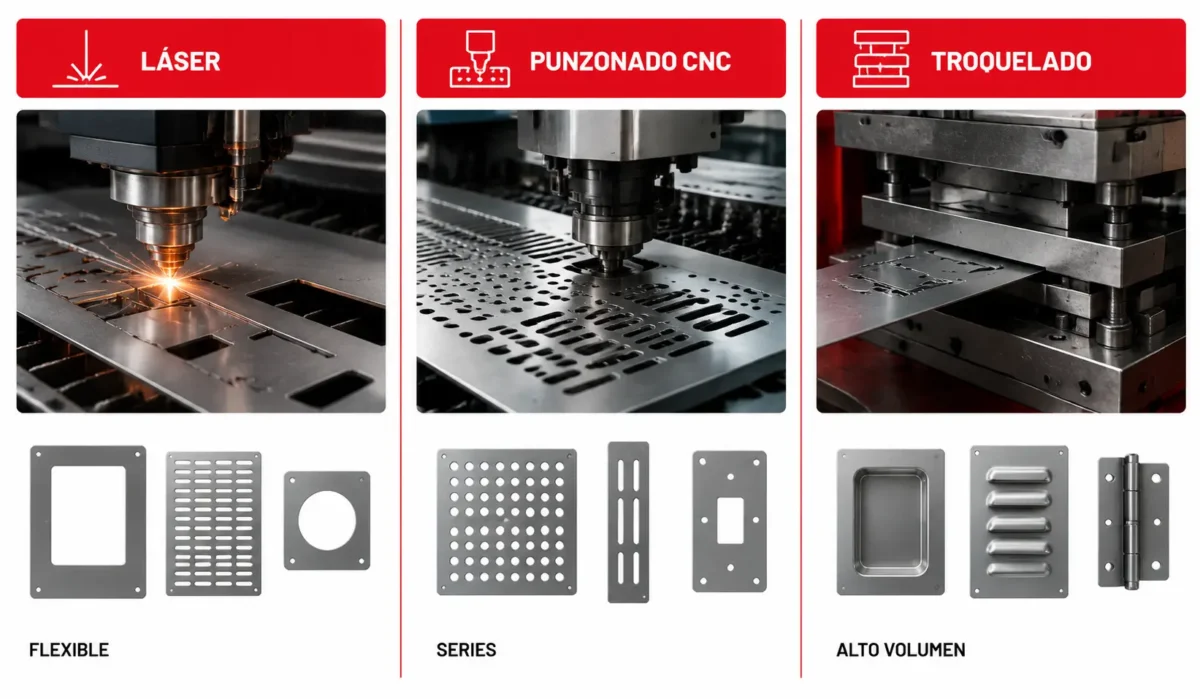
Una puerta puede incorporar recortes para cerraduras, taladros de bisagra, rejillas, ventanas, pasacables y fijaciones. La cantidad y la forma de estas características ayudan a decidir entre láser, punzonado CNC o troquelado.
El láser ofrece flexibilidad para contornos complejos, prototipos y series cortas. No exige fabricar una herramienta específica para cada geometría, aunque el tiempo de corte y el acabado del borde deben evaluarse.
El punzonado CNC de chapa resulta eficaz cuando se repiten agujeros, ranuras o patrones de ventilación compatibles con las herramientas disponibles. El troquelado con utillaje dedicado puede ser adecuado para geometrías repetitivas, siempre que el volumen y el ahorro por pieza justifiquen su preparación y coste.
El tiempo oculto suele estar en otra parte:
- Cambio de herramientas.
- Preparación del programa.
- Ajuste de parámetros.
- Carga y descarga.
- Inspección de la primera pieza.
- Corrección de rebabas o deformaciones.
Por eso, al calcular el tiempo de punzonado CNC de chapa, no conviene mirar únicamente el ciclo nominal. La repetibilidad de posicionamiento y el estado de las herramientas determinan si ese ciclo produce una pieza válida.
Plegado y manipulación
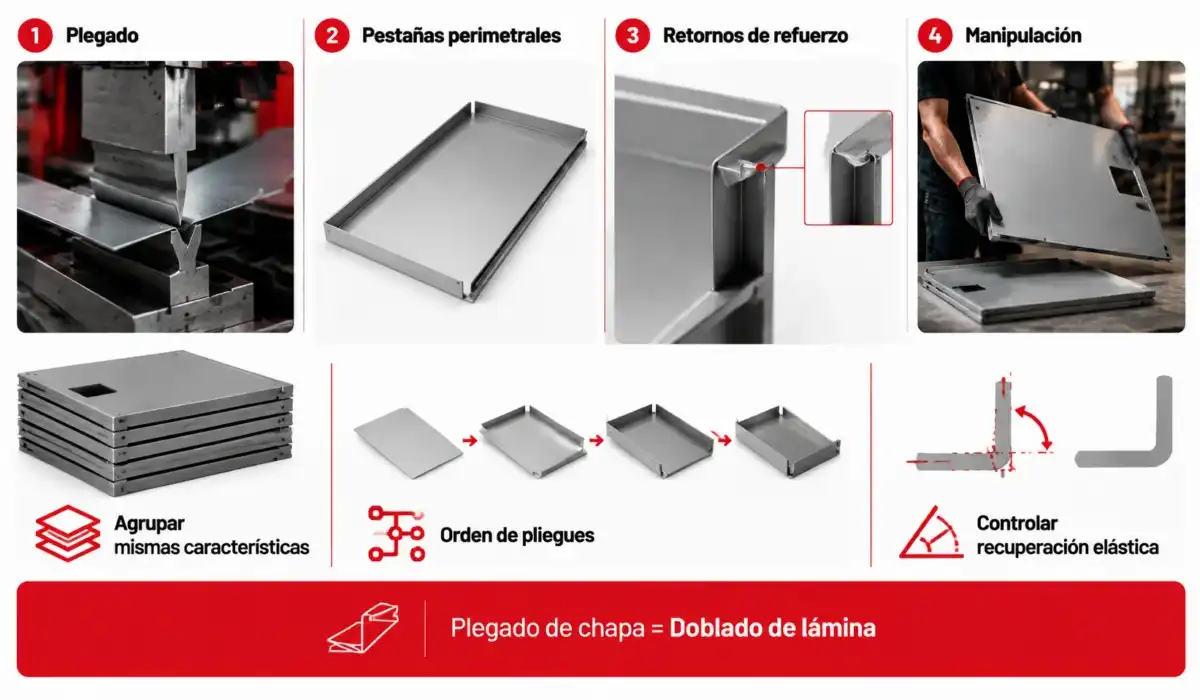
Una puerta de cuadro eléctrico suele incorporar pestañas perimetrales y, según el diseño, retornos o perfiles de refuerzo. Mide el ciclo completo de plegado: posicionar, sujetar, girar y descargar una puerta grande puede representar una parte considerable del tiempo.
La solución no está solo en acelerar la prensa. Conviene agrupar puertas que compartan espesor, radio y herramientas. Así se reducen los cambios y la preparación se reparte entre más piezas.
También importa el orden de los pliegues. Una secuencia mal planteada obliga a girar la pieza varias veces, aumenta las marcas y dificulta el acceso a la siguiente pestaña.
En España se habla normalmente de plegado de chapa; en Latinoamérica también es habitual el doblado de lámina. Ambos términos describen la misma operación.
Controla la recuperación elástica y las dimensiones resultantes entre lotes. Las variaciones del material, las herramientas y los ajustes pueden alterar el ángulo y la geometría final. Comprueba altura de pestañas, diagonales y planitud: una desviación puede afectar a la alineación de las bisagras y a la compresión de la junta.
Formación de esquinas: soldadura o conformado en frío
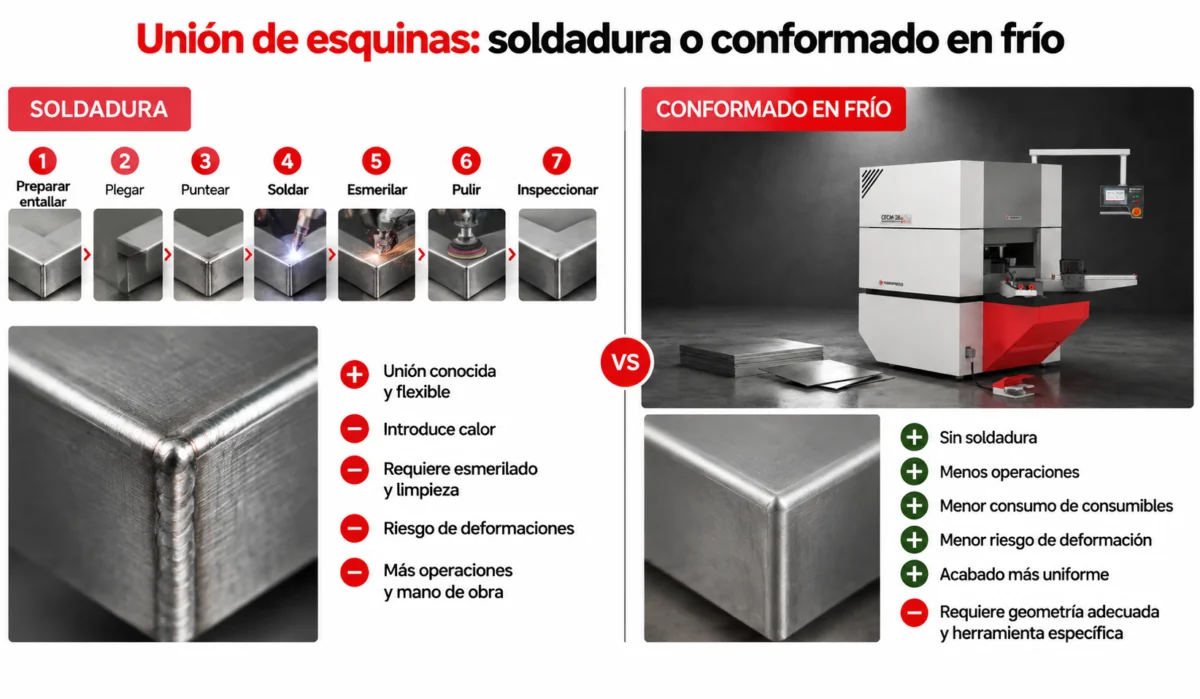
La unión de las esquinas suele concentrar una parte importante de la mano de obra directa. En una ruta soldada, la secuencia puede incluir preparar o entallar la esquina, plegar las pestañas, puntear, soldar, esmerilar, pulir, y lógicamente, inspeccionar.
Cada paso puede añadir manipulación, espera, consumibles o retrabajo. La secuencia exacta depende del material y de las exigencias de acabado; no todas las puertas necesitan pulido.
La soldadura aporta una unión conocida y flexible, pero introduce calor. Después pueden ser necesarios esmerilado, limpieza y corrección de deformaciones. En superficies visibles, un exceso de lijado también puede convertir un defecto pequeño en una pieza de rechazo.
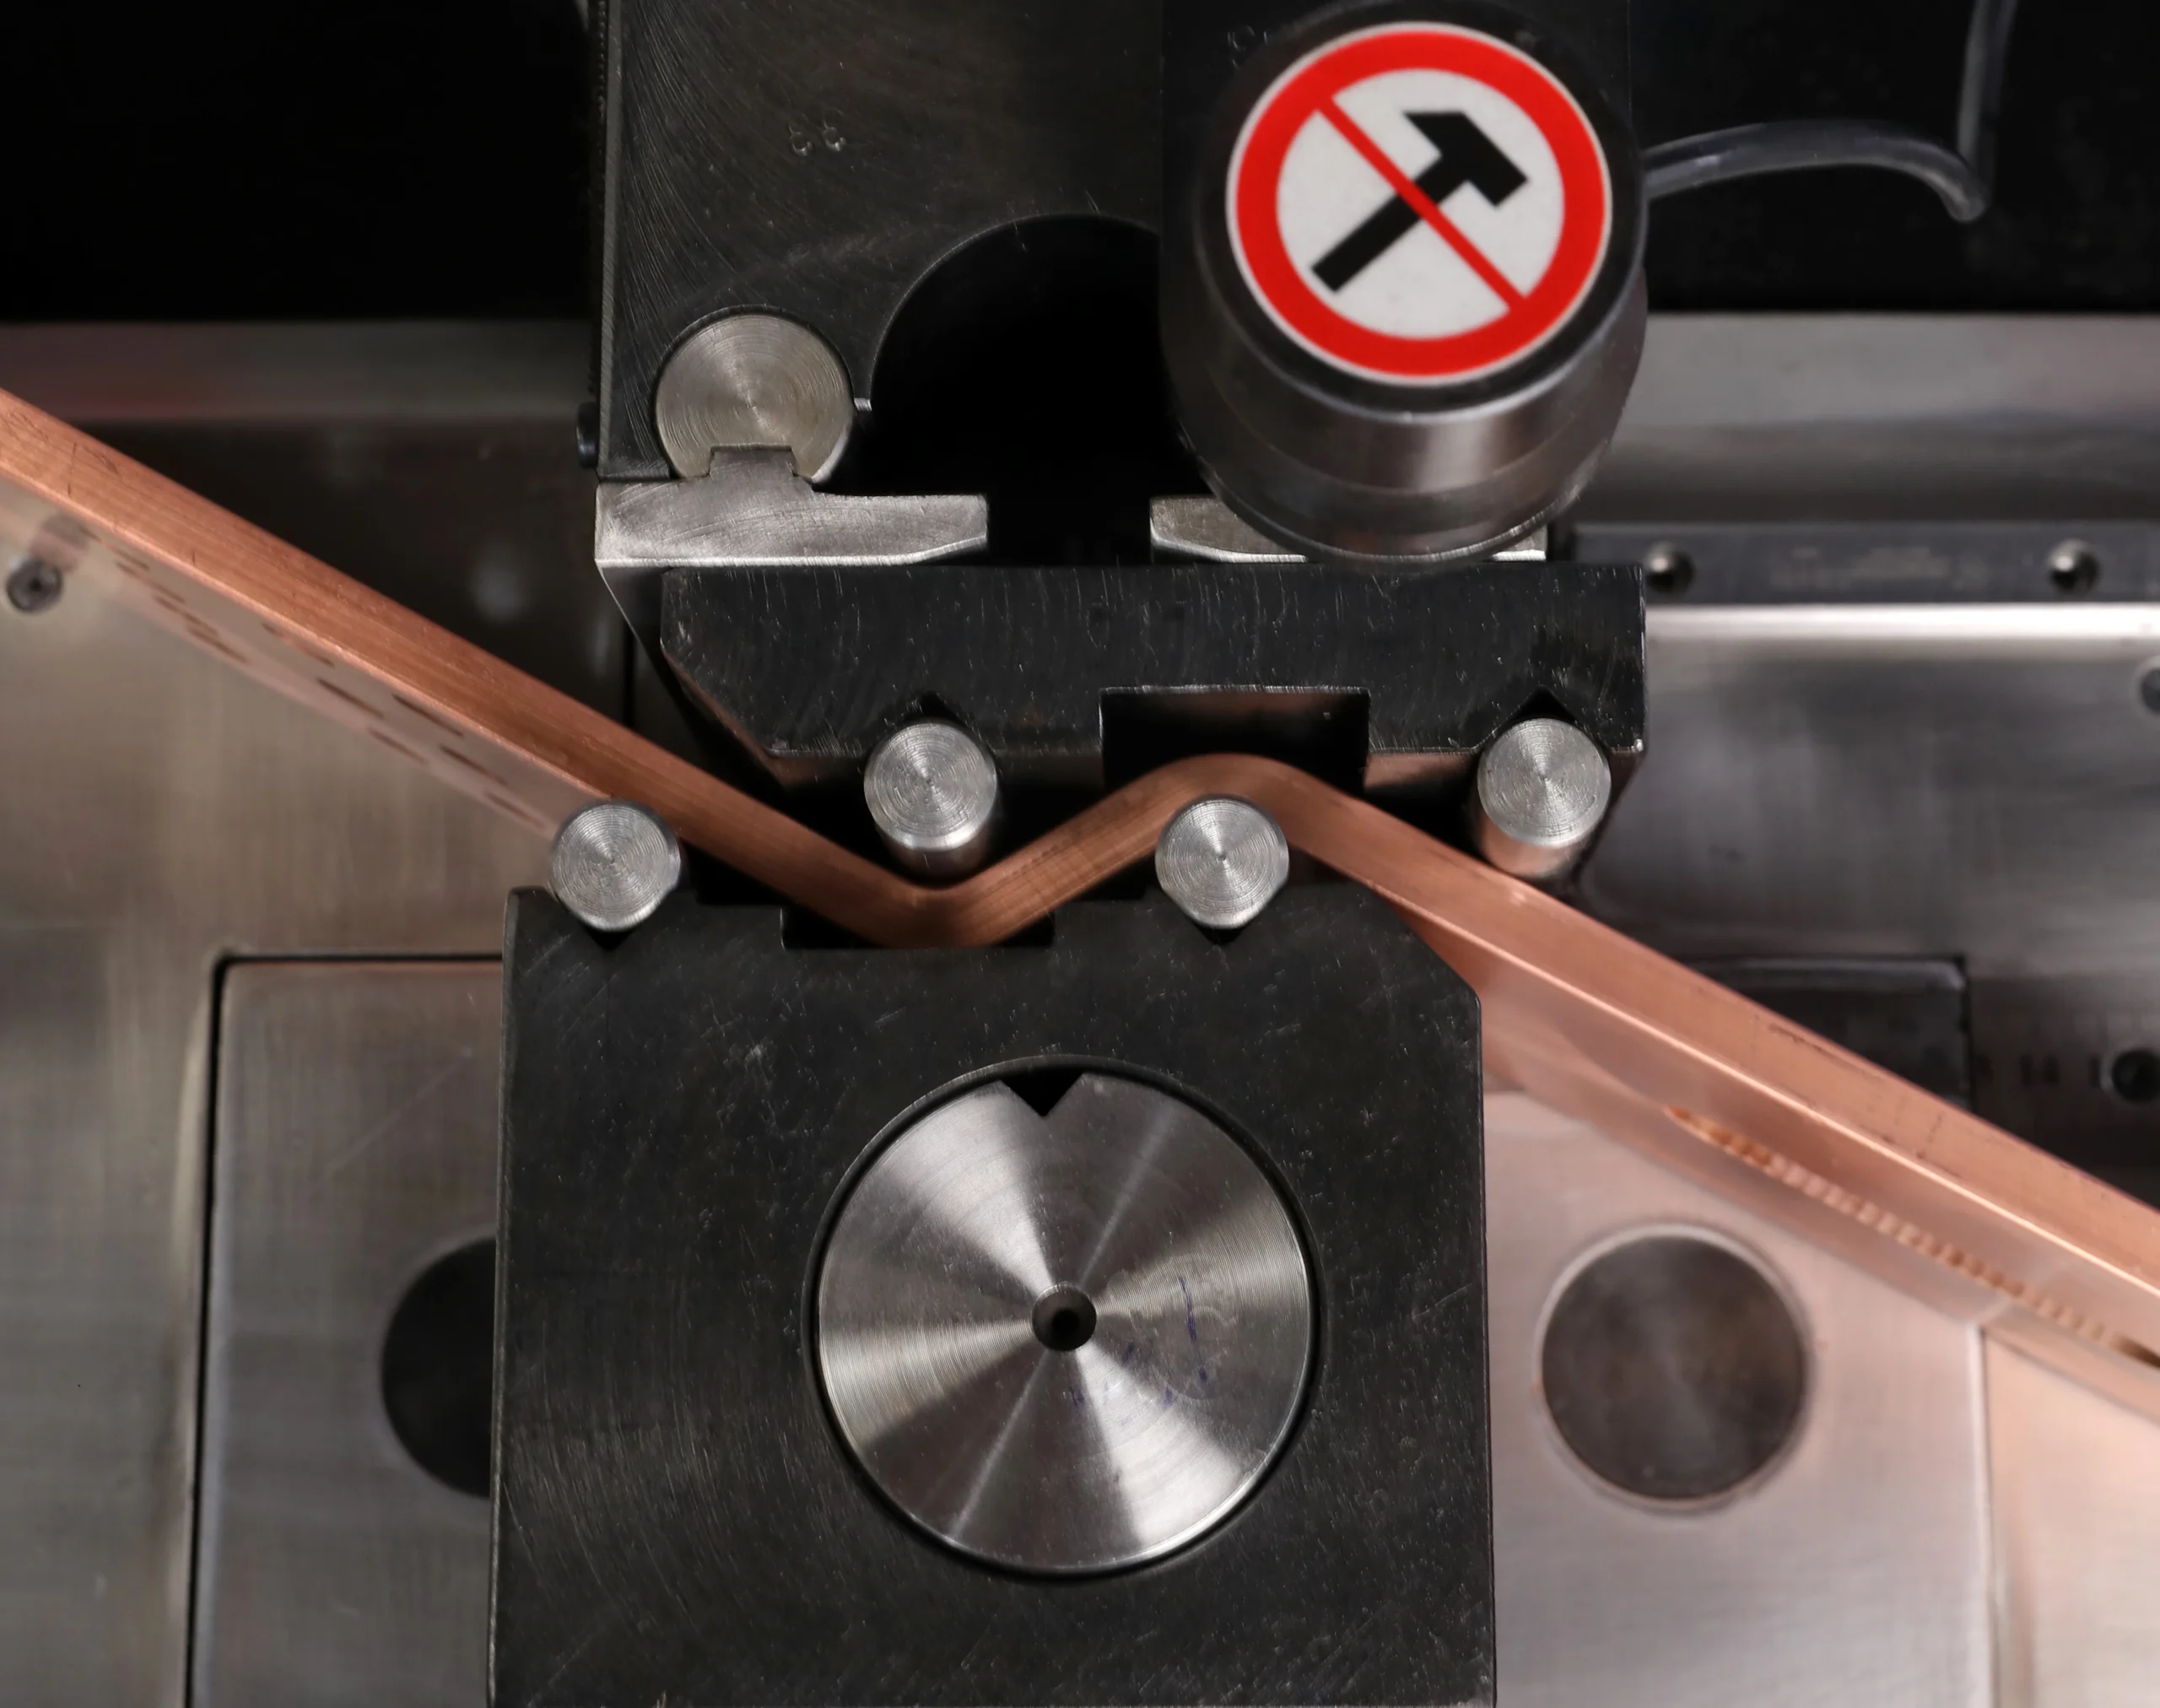
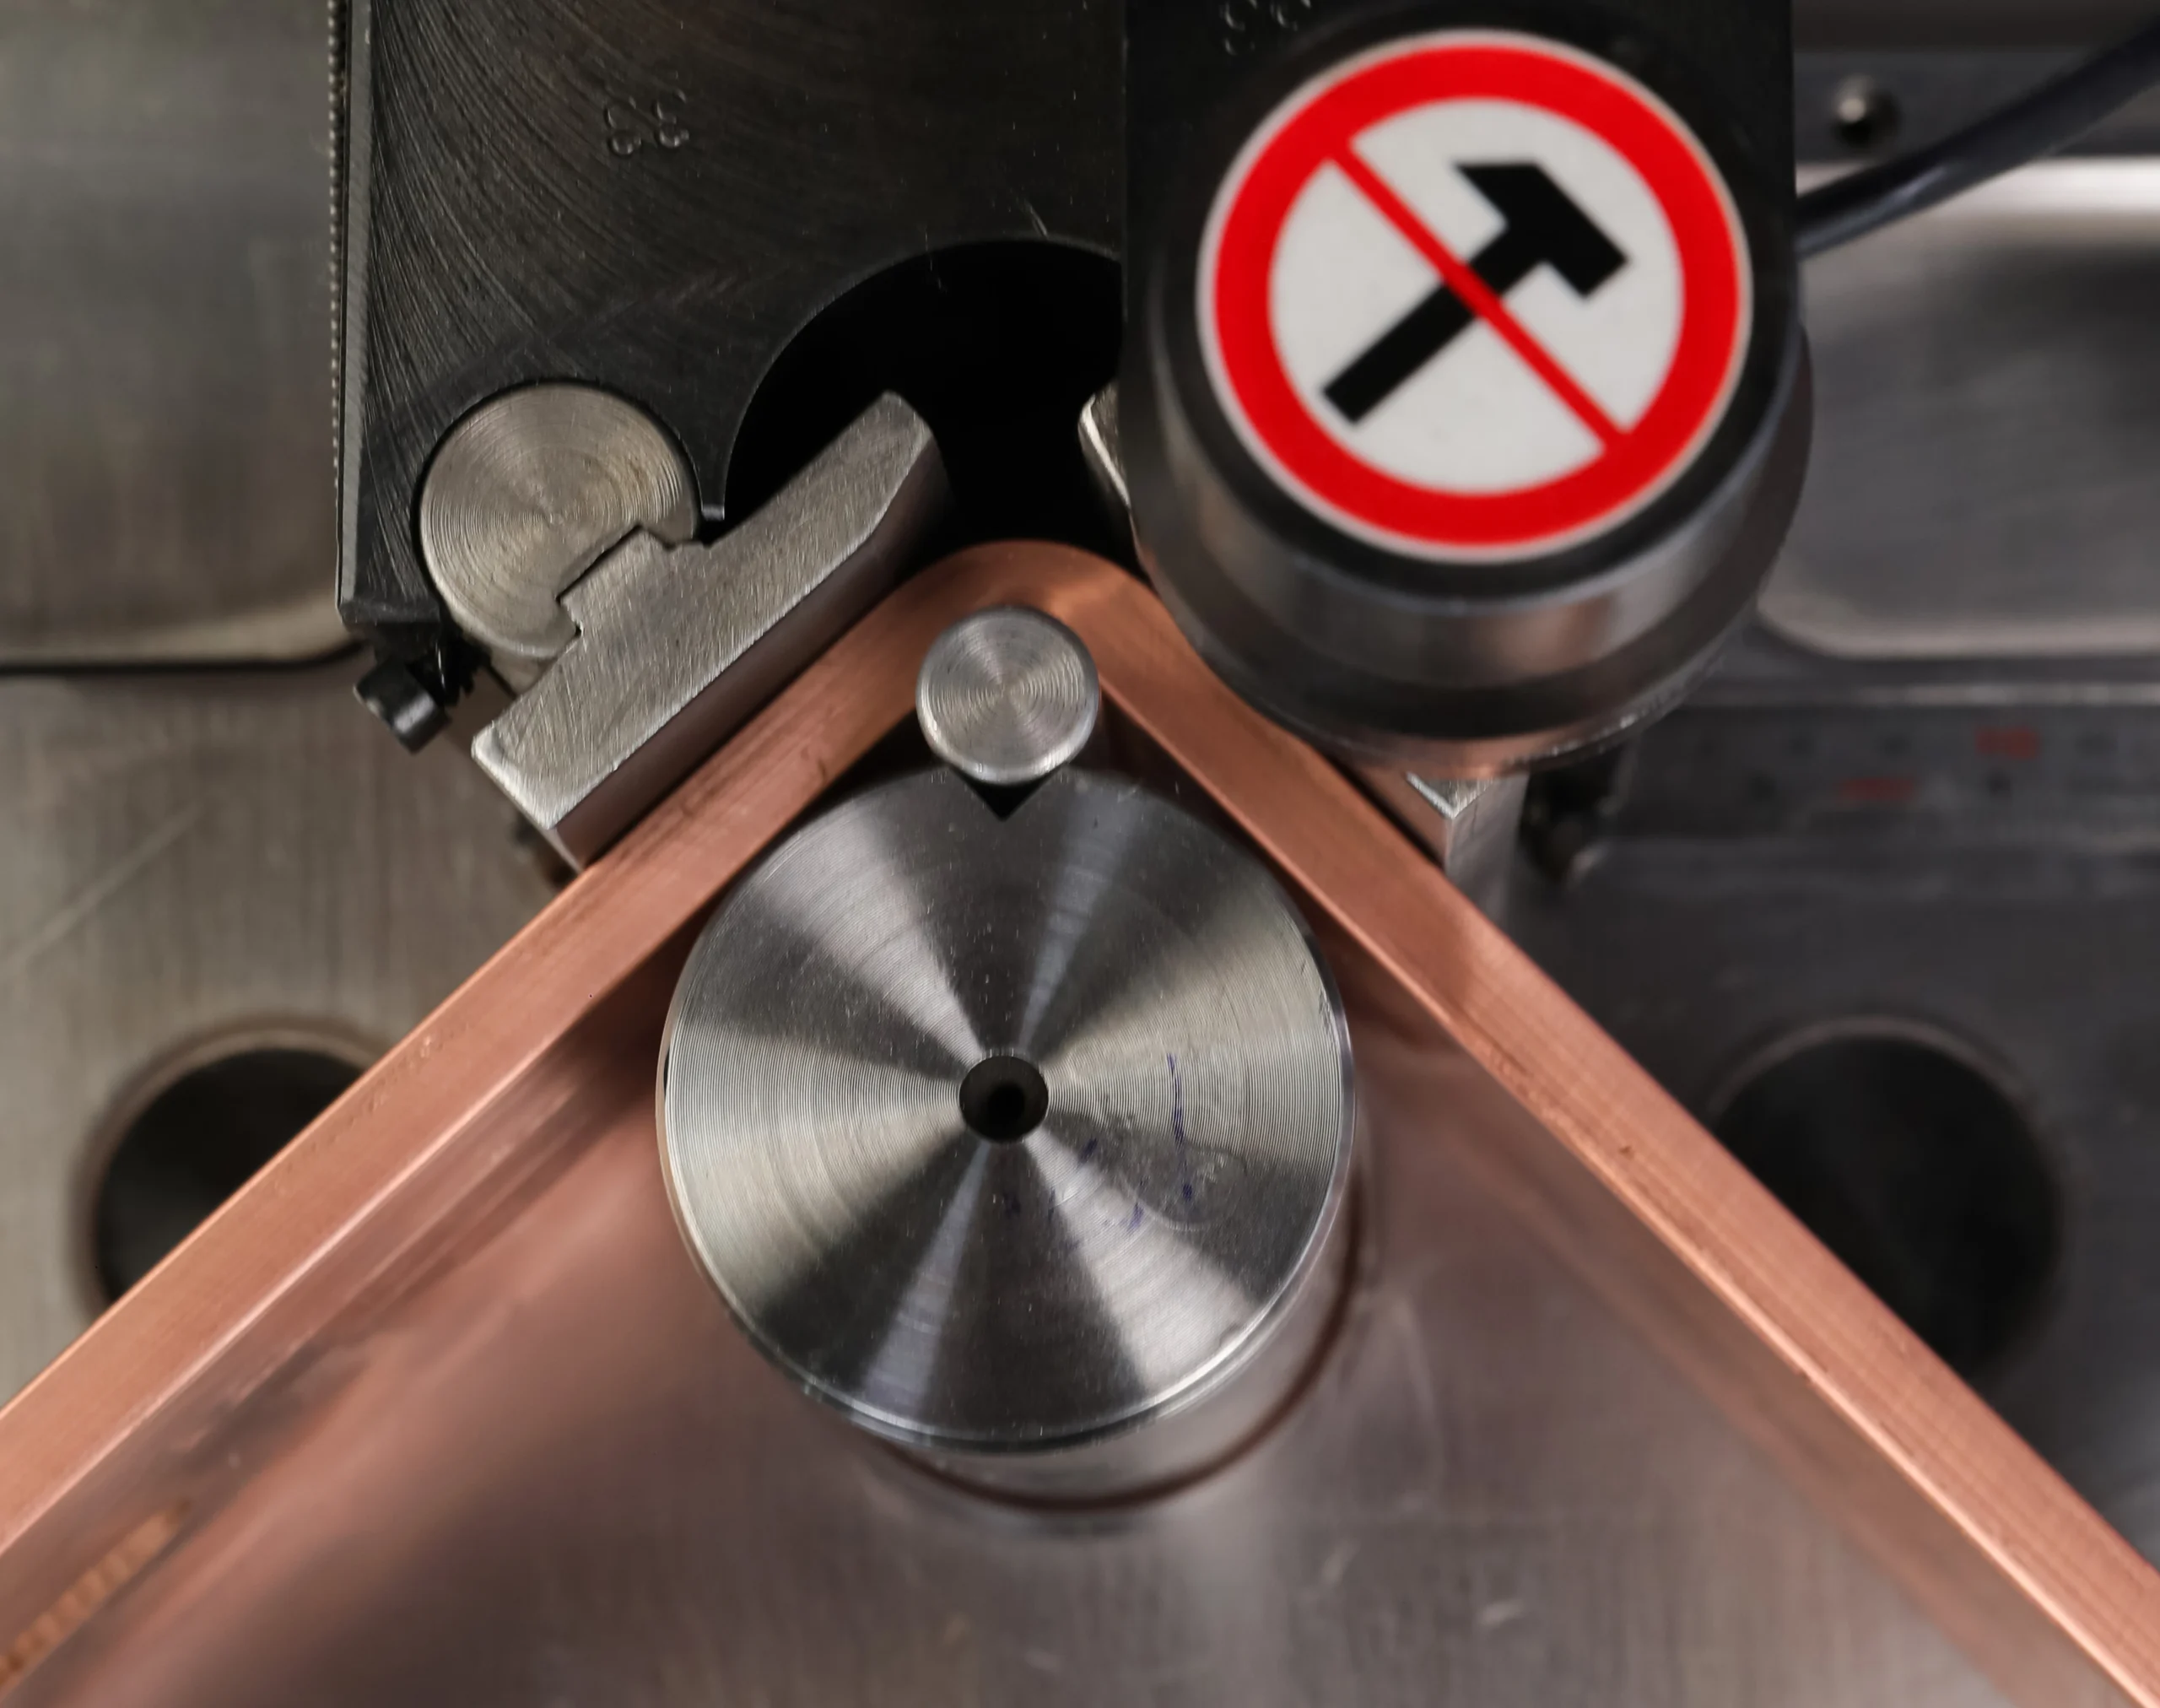
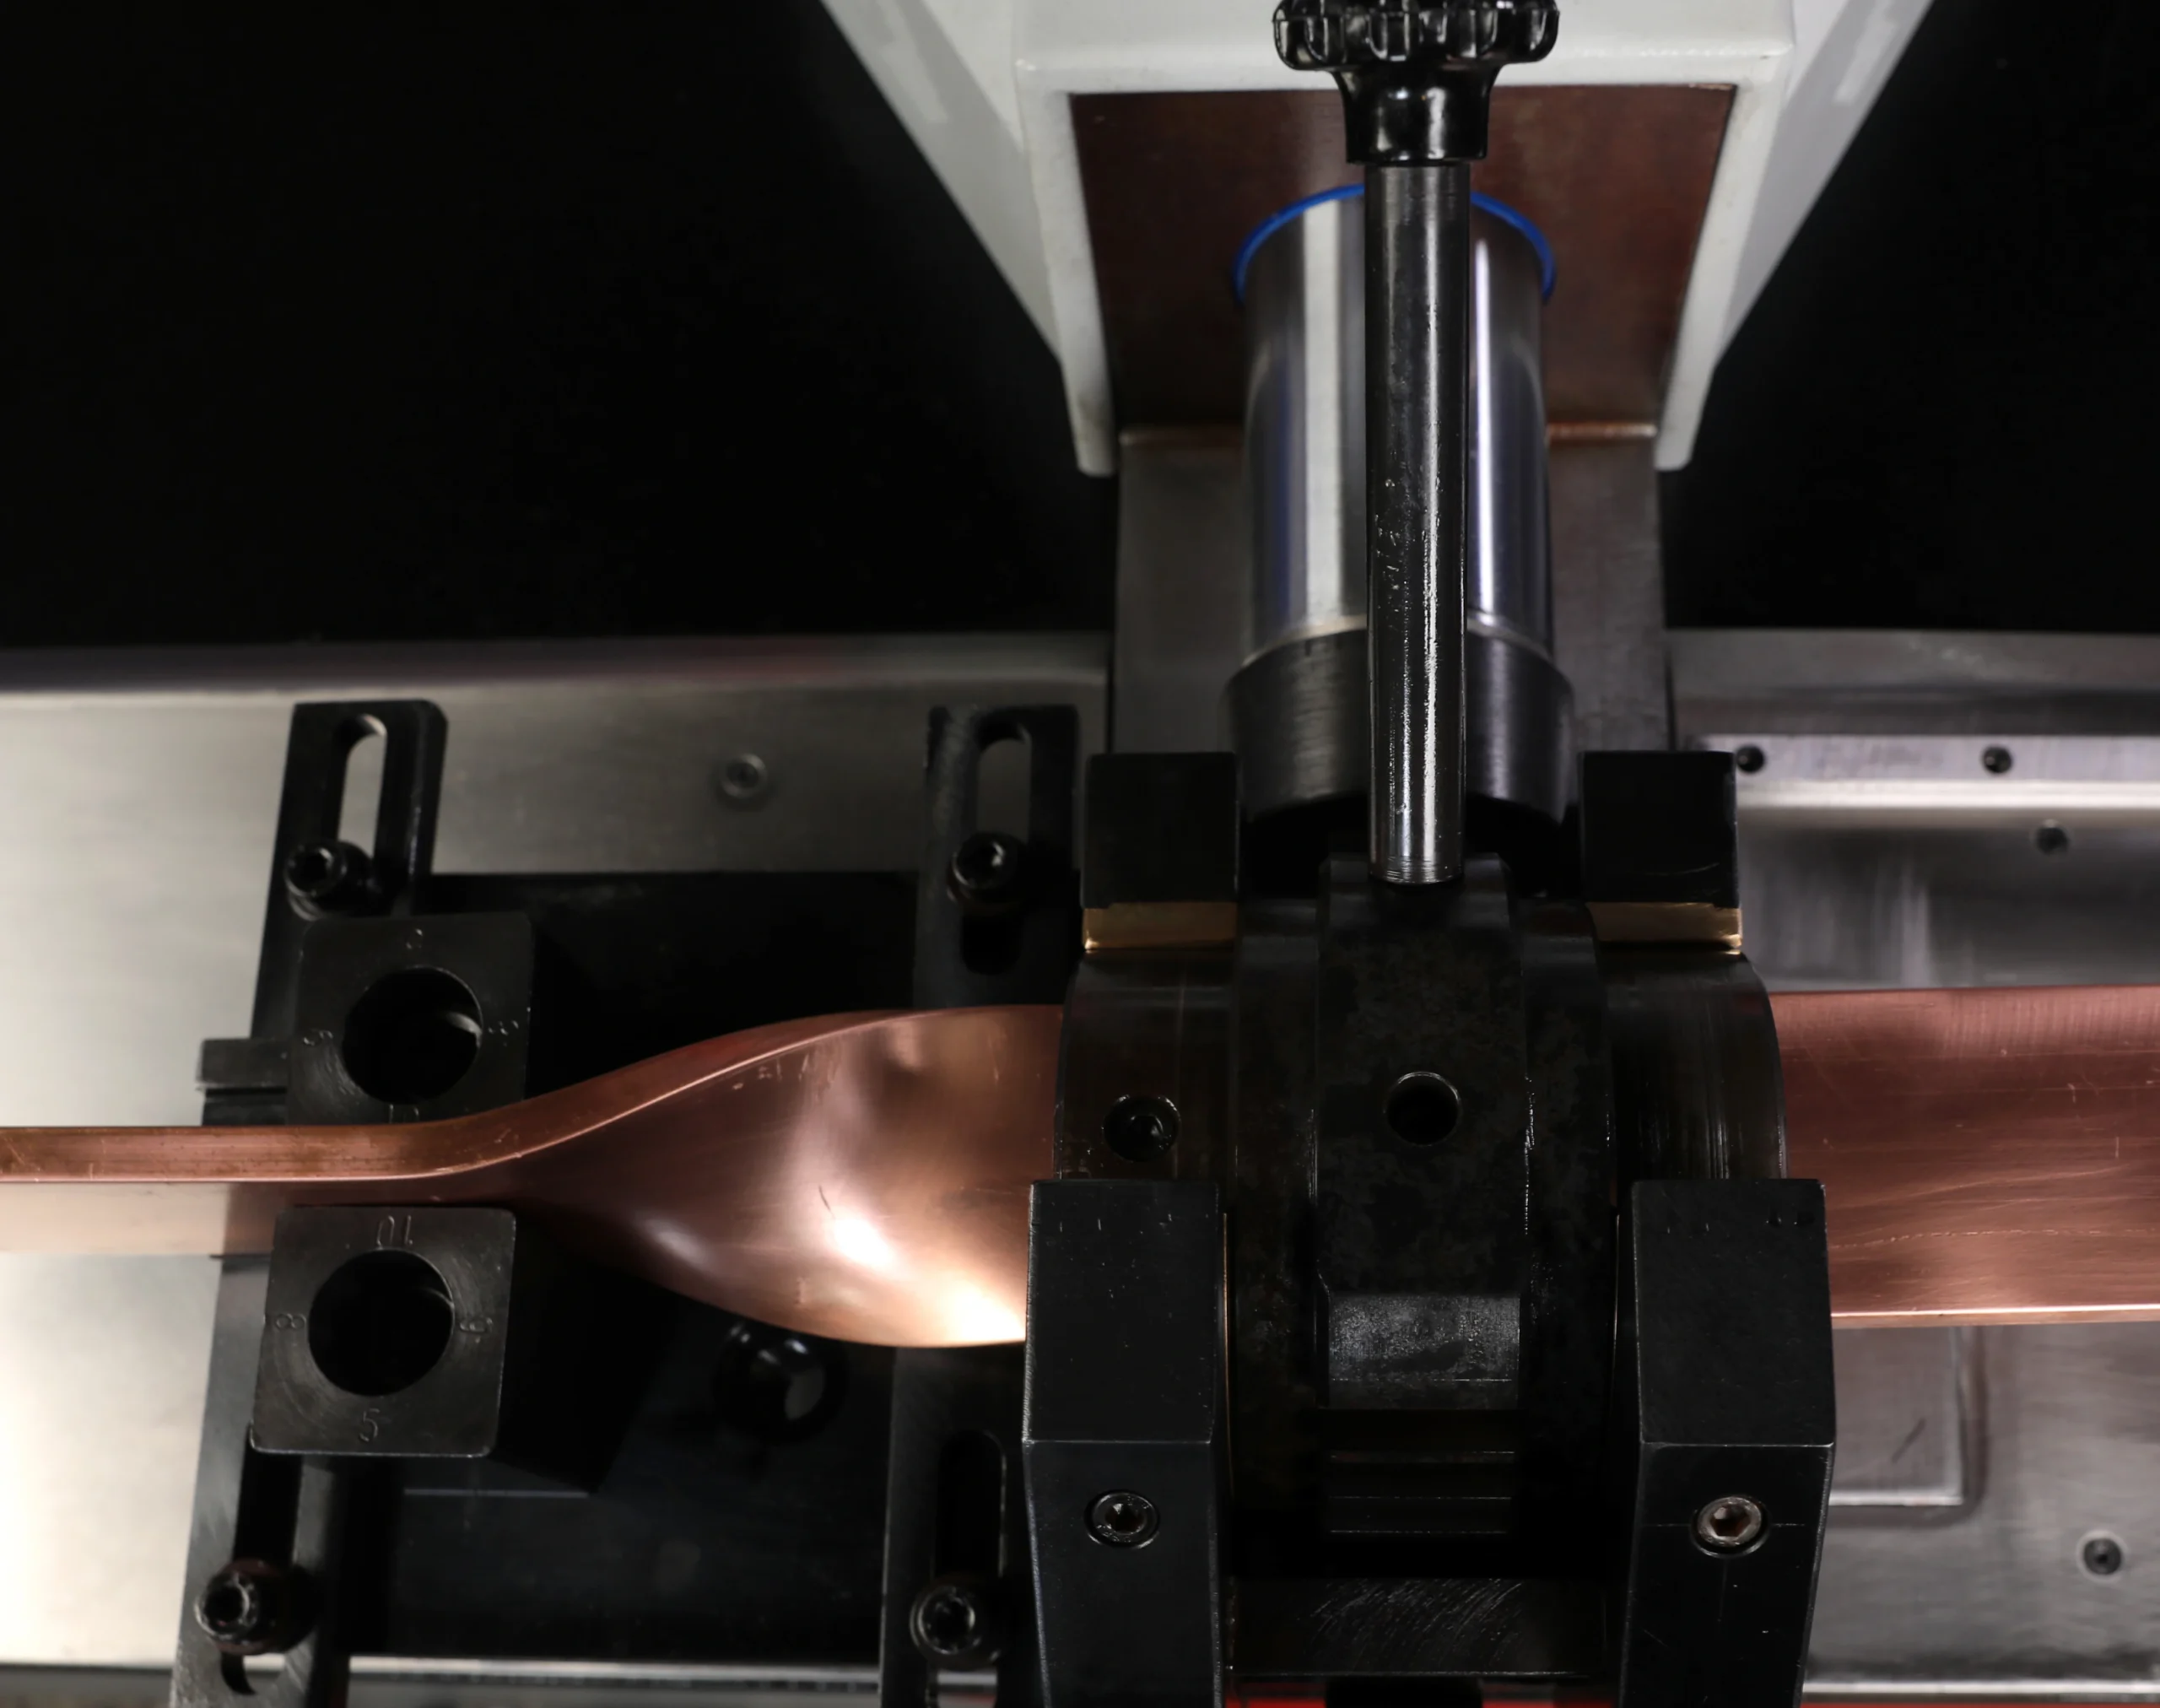
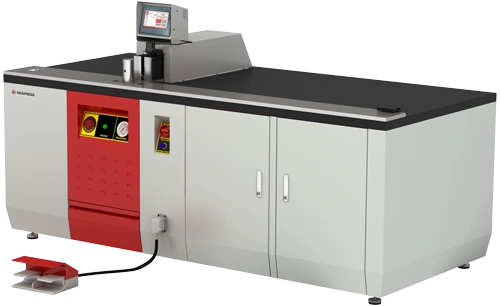
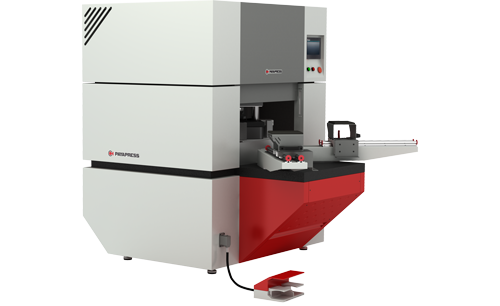
El conformado en frío requiere un desplegado y unas pestañas compatibles con el utillaje. En los diseños adecuados, la esquina se obtiene por deformación mecánica de la chapa, sin soldar esa zona. No basta con introducir en la máquina una pieza diseñada para cualquier tipo de esquina soldada.
Las ventajas potenciales son:
- Menos operaciones separadas.
- Menor consumo de hilo, gas y abrasivos.
- Menos manipulación.
- Menor riesgo de deformación térmica.
- Acabado más uniforme antes del recubrimiento.
Su viabilidad depende del material, el espesor, el radio, las dimensiones y el acceso de las herramientas. Valida una muestra para comprobar la geometría, posibles marcas o fisuras y el ajuste al marco. El conformado de la esquina no garantiza por sí solo un grado IP.
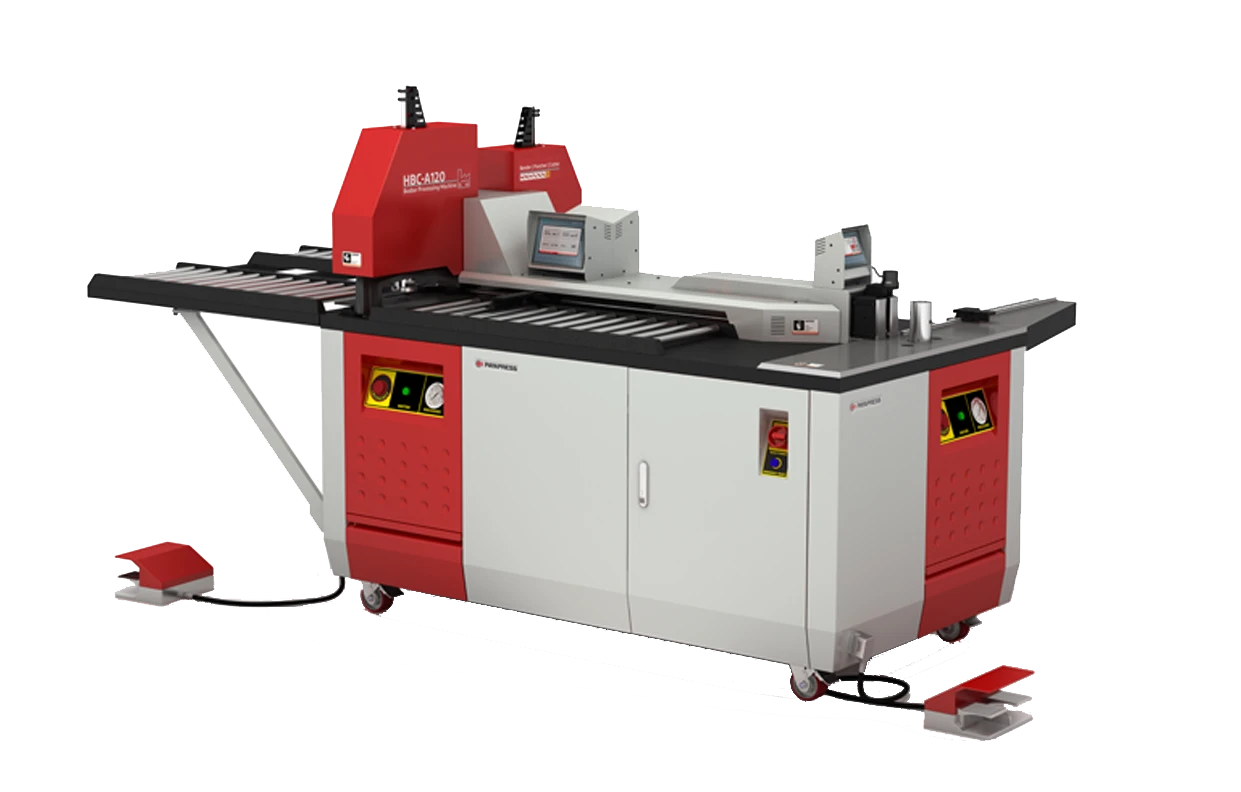
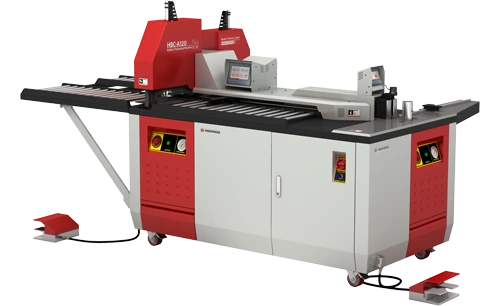
Si quieres evaluar esta ruta, consulta la máquina conformadora de esquinas de PAYAPRESS. Facilita el plano, el material, el espesor y el volumen previsto para comprobar la compatibilidad de la pieza y del utillaje.
Para comparar soldadura y conformado en frío, no conviene mirar solo los segundos del ciclo. Hay que contar cuántas operaciones desaparecen y cuánto tiempo de trabajo manual deja de ser necesario.
Incluye en la comparación la preparación, el recorte posterior si es necesario, el mantenimiento del utillaje y la inspección. La eliminación de la soldadura no significa que desaparezcan todas las operaciones de acabado.
Desbarbado y preparación del acabado
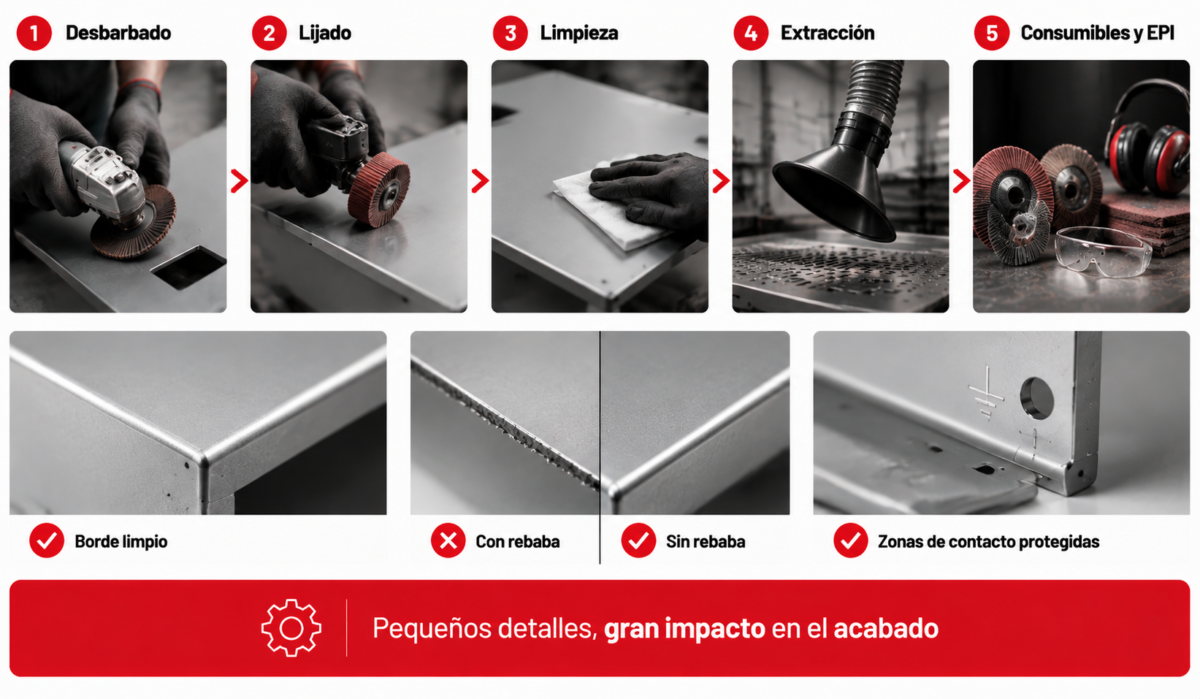
El desbarbado, el lijado y la preparación superficial suelen parecer tareas menores. En realidad, pueden consumir una cantidad significativa de mano de obra.
Aquí entran discos abrasivos, ruedas de láminas, cepillos, equipos de extracción, elementos de protección, cambios de consumibles y transporte hasta el puesto de acabado.
Estas tareas rara vez aparecen como una línea separada en la oferta. Por eso conviene cronometrarlas.
La superficie visible necesita un criterio adicional. En acero inoxidable o material preacabado, una presión excesiva puede dejar marcas permanentes. En una puerta que después recibirá pintura en polvo, una rebaba o contaminación puede provocar un defecto de adherencia o de apariencia.
Define las zonas que requieren enmascarado o un tratamiento específico: roscas, superficies funcionales, apoyo de la junta y puntos previstos para la conexión de protección. El proceso debe conservar tanto la función de esas zonas como la protección frente a la corrosión.
Herrajes, junta y montaje
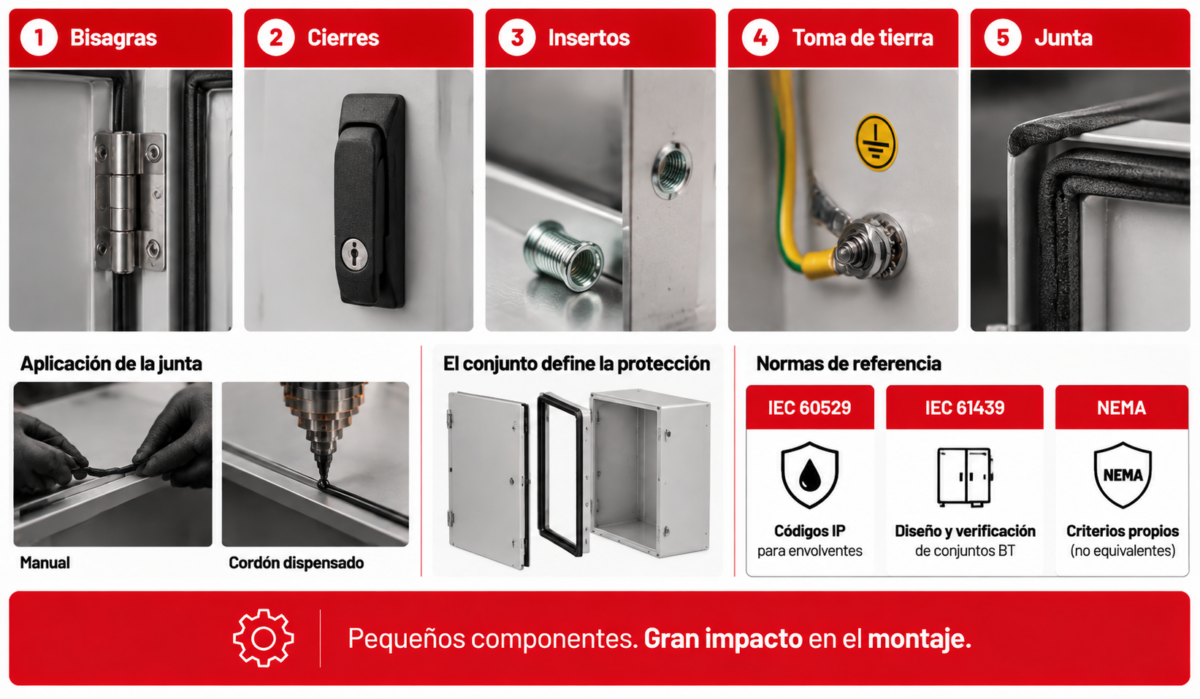
Bisagras, cierres, insertos, conexiones de protección y juntas pueden añadir bastante tiempo al montaje. Elige la junta según el ambiente, el perfil y la compresión prevista. Tanto las juntas preformadas como las dispensadas necesitan un procedimiento que asegure continuidad, adherencia y dimensiones consistentes.
La protección de la envolvente no depende de la puerta por sí sola. También intervienen el marco, el cierre, la compresión de la junta y las tolerancias del conjunto.
Conviene distinguir las normas según el elemento que se evalúa:
- IEC 62208: requisitos generales para envolventes vacías destinadas a conjuntos de aparamenta de baja tensión, antes de incorporar los equipos.
- IEC 60529: clasificación de los grados de protección proporcionados por las envolventes mediante el código IP.
- IEC 61439-1: reglas generales para conjuntos de baja tensión, utilizadas junto con la parte de la serie aplicable al conjunto.
Una junta o una esquina continua no certifican la puerta de forma independiente. Las aberturas, los accesorios, el marco y el montaje también influyen en la protección de la envolvente. Cuando el diseño requiera continuidad del circuito de protección, define y verifica la solución de conexión de la puerta; no des por hecho que cualquier bisagra la proporciona.
En Norteamérica, las designaciones NEMA Type siguen criterios propios y pueden incluir requisitos adicionales. Como explica NEMA en su guía de envolventes, no deben interpretarse como equivalencias directas y reversibles con el código IP.
Pintura en polvo y rechazos
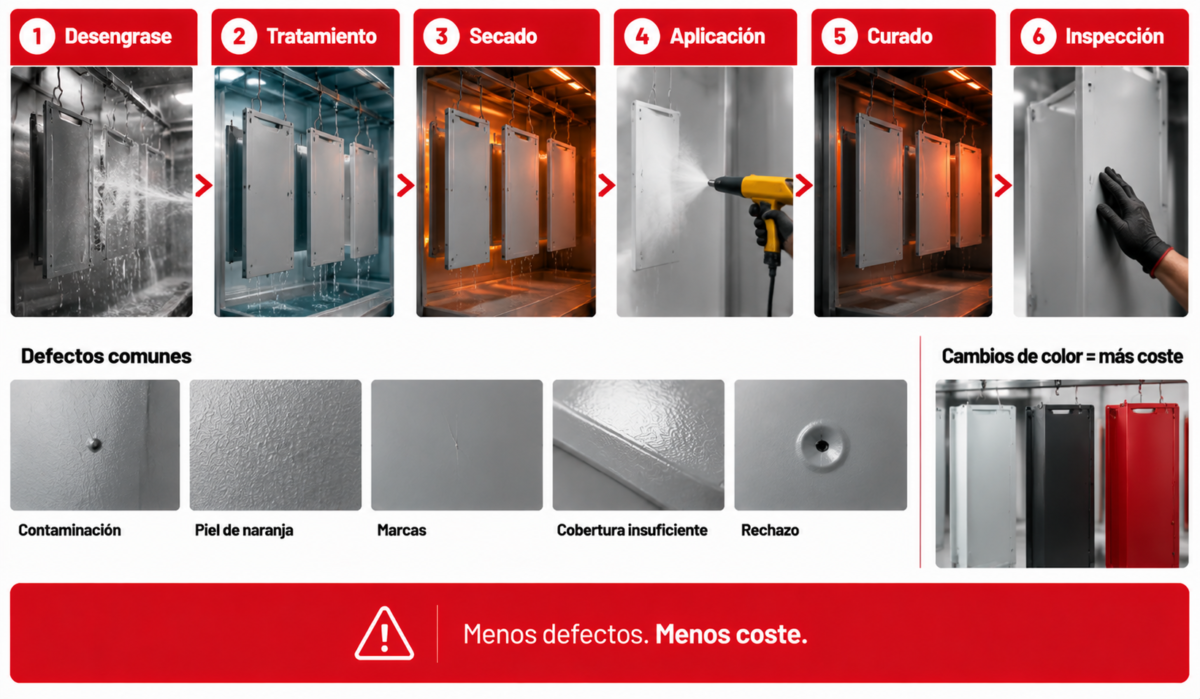
El coste de pintura en polvo depende de la superficie que se recubre, el tratamiento previo, el color, los cambios de serie y el tamaño del lote. La geometría también influye: los retornos y rincones pueden dificultar la deposición electrostática del polvo, un fenómeno descrito por el Powder Coating Institute como efecto de jaula de Faraday.
La ruta incluye normalmente:
- Desengrase.
- Tratamiento superficial y enjuagues según el material y el sistema elegido.
- Secado.
- Aplicación del polvo.
- Curado según la ficha técnica del recubrimiento, controlando tiempo y temperatura de la pieza.
- Inspección visual y funcional.
Registra los rechazos y retrabajos, además del consumo de polvo y los tiempos de proceso. Un defecto detectado después del recubrimiento puede exigir decapado, nueva preparación, nueva aplicación y otra inspección.
Los cambios de color generan otro coste oculto. Una serie corta en un color diferente puede requerir limpieza y purga casi equivalentes a las de una producción mucho mayor.
Conviene relacionar los defectos de acabado con su origen. La contaminación puede proceder del transporte, del lijado o de la preparación. Una deformación visible puede haber empezado durante el plegado o la soldadura.
Cinco formas de reducir el coste de fabricación de puertas de cuadros eléctricos
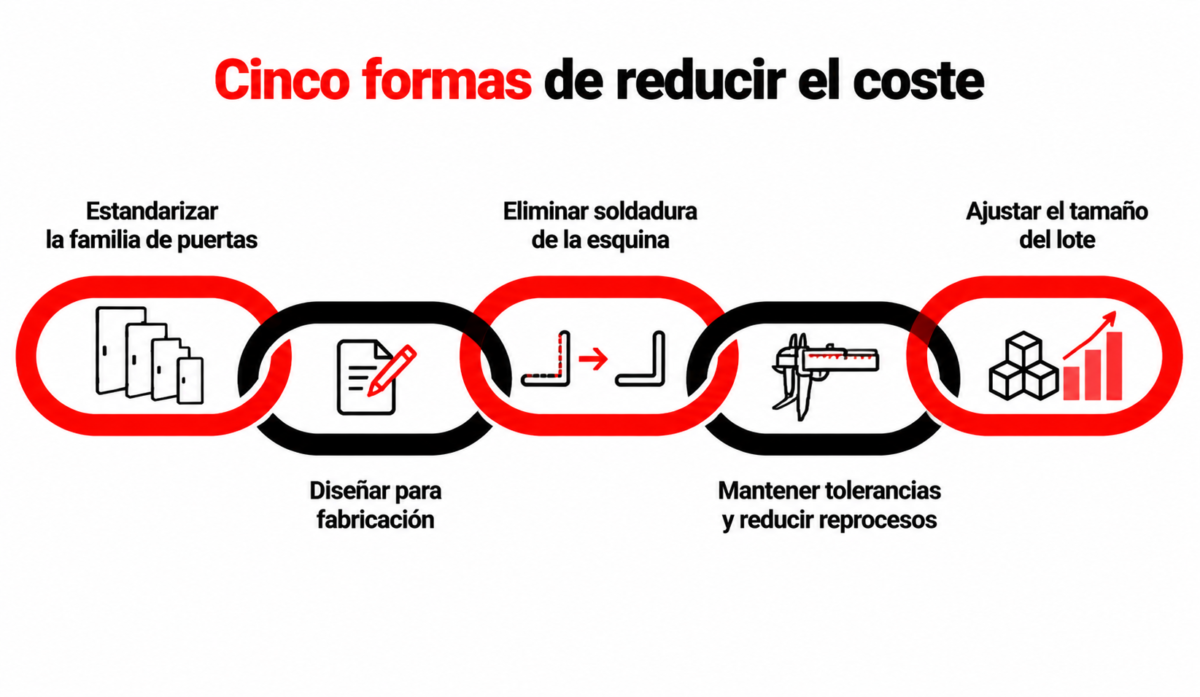
1. Estandarizar la familia de puertas
Antes de buscar una chapa más barata, revisa cuánta variedad de diseño es necesaria para atender los pedidos.
Revisa qué características puedes estandarizar:
- espesores;
- radios de plegado;
- tipos de cierres;
- patrones de agujeros;
- insertos;
- secuencias de operación;
Esta estandarización permite compartir herramientas y repartir la preparación entre más unidades.
Incluso una puerta con contorno personalizado puede compartir características internas con otras puertas de la familia. Esa base común simplifica la programación y reduce los cambios de herramienta.
2. Diseñar para fabricación
El diseño para fabricación de chapa no busca eliminar características necesarias. Busca evitar operaciones difíciles que no aportan valor suficiente.
Algunas decisiones útiles son:
- Usar radios de esquina coherentes.
- Usar aberturas compatibles con los componentes y las herramientas disponibles, sin imponer una forma innecesaria.
- Mantener distancia suficiente entre agujeros y líneas de plegado.
- Compartir tamaños de agujero.
- Evitar tolerancias más estrechas de lo necesario.
- Facilitar el acceso de la herramienta.
- Diseñar referencias claras para las fijaciones.
Cada característica adicional puede crear una operación, una herramienta o una inspección. Reducir operaciones secundarias también reduce la manipulación entre máquinas.
3. Eliminar soldadura de la esquina cuando sea viable
La comparación entre soldadura y conformado no debe limitarse a la velocidad. El conformado puede eliminar punteado, soldadura, esmerilado, pulido y parte del retrabajo.
Comprueba el ahorro neto con tus piezas y tu mezcla de pedidos. La rentabilidad depende del tiempo eliminado, la inversión y la utilización del equipo; no existe un volumen mínimo universal que justifique la compra en todos los talleres.
4. Mantener las tolerancias y reducir reprocesos
El reproceso suele quedar fuera del modelo porque una pieza reparada termina contabilizándose como buena. El rendimiento de primera pasada ofrece una imagen más honesta.
Detecta cuanto antes una falta de planitud, una desviación en las bisagras o un cierre incorrecto. Si el defecto llega al acabado, al montaje o a las instalaciones del cliente, su corrección suele resultar más costosa.
Las plantillas, los útiles de esquina y los calibres pasa/no pasa son estabilizadores económicos. No sustituyen un buen proceso, pero reducen la variación que llega al final.
5. Ajustar el tamaño del lote
La preparación se divide entre el número de unidades. Por eso el coste unitario suele caer con rapidez al pasar de una pieza a varias, y después disminuye más lentamente.
Los lotes grandes reducen el coste de preparación, pero aumentan el inventario, capital inmovilizado y riesgo de fabricar una variante que todavía no se necesita.
Los cambios rápidos permiten trabajar con lotes más pequeños sin perder tanta eficiencia. No existe un tamaño universal: cada empresa debe equilibrar preparación, demanda, espacio e inventario.
Para seguir profundizando en cómo elegir un armario rack, puedes consultar nuestro artículo relacionado aquí.
Cómo calcular el coste por puerta de cuadro eléctrico
Usa la misma unidad de tiempo y define qué incluye cada tarifa. Si una tarifa de máquina ya incorpora operario, energía o mantenimiento, no sumes esas partidas otra vez.
| Partida | Cómo calcularla |
|---|---|
| Material | (Área del desplegado ÷ aprovechamiento) × espesor × densidad × precio por kg, menos el valor recuperado que corresponda. |
| Máquina | Suma de (minutos de cada operación ÷ 60) × su tarifa por hora. Excluye la preparación si se registra aparte. |
| Mano de obra directa | (Minutos de trabajo no incluidos en otras tarifas ÷ 60) × coste laboral por hora, incluidas las cargas de empresa. |
| Consumibles | Gas, hilo, abrasivos y desgaste de herramientas imputables a la pieza, únicamente si no están incluidos en otras partidas. |
| Acabado | Coste del proceso por pieza, o superficie total recubierta × tarifa por m². Comprueba si incluye preparación y retrabajos. |
| Herrajes y junta | Coste de compra. Añade el montaje aquí solo si no aparece ya en mano de obra directa. |
| Preparación del lote | Coste de programación, cambios, ajustes y validación de la primera pieza ÷ unidades del lote. |
| No calidad | Costes adicionales de retrabajo y pérdidas por piezas rechazadas, según registros reales y sin duplicar material u operaciones ya contabilizados. |
| Otros costes de fabricación | Inspección, manipulación y costes indirectos asignados con un criterio definido, cuando no estén incluidos en las tarifas anteriores. |
Unidades y aprovechamiento del material
En la fórmula del material, usa área en m², espesor en m, densidad en kg/m³ y precio en €/kg. Introduce el aprovechamiento como fracción: 80 % equivale a 0,80. Si divides por el aprovechamiento, el material sobrante asignado al lote ya está incluido; no añadas después otro porcentaje de desperdicio por el mismo concepto.
Ejemplo hipotético: con un desplegado de 0,80 m², espesor de 0,0015 m, densidad supuesta de 7.850 kg/m³, aprovechamiento de 0,80 y precio supuesto de 1,20 €/kg, el coste bruto de material asignado es (0,80 ÷ 0,80) × 0,0015 × 7.850 × 1,20 = 14,13 € por puerta. Este ejemplo no es una cotización y no descuenta recuperación de chatarra.
Tiempo, retrabajos y coste de una puerta conforme
Si una operación dura 12 minutos y la tarifa es de 45 €/h, su coste es (12 ÷ 60) × 45 = 9 €. Multiplicar directamente minutos por una tarifa horaria daría un resultado incorrecto.
El rendimiento de primera pasada es el número de piezas conformes sin retrabajo dividido entre las piezas procesadas. Su complemento incluye piezas recuperables y rechazos definitivos: no lo multipliques automáticamente por un único coste de reparación.
Para cerrar un lote, utiliza esta relación:
Coste real por puerta conforme = coste total de fabricación del lote, incluidos retrabajos y rechazos y descontadas las recuperaciones, ÷ número de puertas conformes obtenidas.
En ese cálculo, las piezas rechazadas ya han consumido recursos dentro del coste total del lote. No vuelvas a añadir su coste completo como una provisión adicional. Para presupuestar futuros pedidos, utiliza tasas de retrabajo y rechazo separadas, obtenidas de lotes comparables.
Cronometra las tareas de banco y compara el método actual con el alternativo usando los mismos criterios. Mantén constantes las partidas que no cambian y modifica solo las afectadas. El coste de fabricación no es el precio de venta: este último también debe cubrir las partidas comerciales, el margen y los impuestos que correspondan.
Cómo estimar el plazo de recuperación de una máquina
Mide durante varias semanas el tiempo de soldadura, esmerilado, retrabajo y cambio de formato. Separa el ahorro que reduce desembolsos de las horas de capacidad liberada: ambas mejoras son útiles, pero no tienen el mismo efecto económico.
Plazo de recuperación simple, en años = inversión inicial total ÷ beneficio anual neto incremental.
La inversión incluye máquina, utillaje, transporte, instalación, formación y adaptación del proceso. El beneficio anual neto suma costes realmente evitados y, cuando exista demanda, el margen de contribución de producción adicional vendida; después resta los nuevos costes de operación y mantenimiento.
Si las horas liberadas no reducen horas extra, subcontratación u otros pagos, no las contabilices automáticamente como ahorro de caja. Tampoco sumes a la vez un ahorro laboral y un margen adicional incompatibles por el uso de las mismas horas. Si el beneficio neto es cero o negativo, este modelo no ofrece un plazo de recuperación positivo. El cálculo simple no contempla el valor temporal del dinero.
Antes de comprar equipos, revisa también la preparación: organizar herramientas, preparar materiales fuera de máquina y documentar los ajustes puede reducir las paradas. Valida el resultado con tus propios tiempos de cambio, sin trasladar porcentajes de sectores o líneas diferentes.
El cálculo debe hacerse con datos de producción propios: puertas fabricadas al año, coste laboral cargado, tiempo de esquina, rendimiento de primera pasada, coste de reproceso y utilización real de la máquina. Sin esas cifras, cualquier periodo de retorno sería únicamente una estimación hipotética.
Qué controles de calidad evitan ajustes y rechazos
Define los controles y sus criterios de aceptación en el plano y en el plan de calidad. Distribúyelos a lo largo de la ruta para detectar desviaciones antes de añadir más valor a la pieza.
- Después del corte: dimensiones del desplegado, posición de recortes, taladros y estado de los cantos.
- Después del plegado y las esquinas: ángulos, altura de pestañas, diagonales, planitud y posibles fisuras.
- Después del acabado: aspecto, espesor del recubrimiento y las comprobaciones de adherencia o curado previstas por el sistema.
- Durante el montaje: alineación, apertura, funcionamiento del cierre, compresión de junta y conexión de protección cuando corresponda.
La verificación de la protección declarada debe corresponder a la configuración de la envolvente. Un control visual de la junta no sustituye las verificaciones necesarias. Si un fallo se detecta tarde, puede exigir desmontaje, sustitución de componentes y repetición de las comprobaciones.
También puede aparecer un problema durante la instalación:
- La puerta no queda plana.
- El cierre necesita demasiada fuerza.
- La junta no comprime de forma uniforme.
- El marco y la hoja no quedan alineados.
- El acabado se daña durante el ajuste.
Estas incidencias pueden proceder del diseño, las tolerancias, los componentes, el recubrimiento o el montaje. Registra la causa, además del tiempo de corrección, para actuar sobre la operación que origina el problema.
Por eso, el rendimiento de primera pasada debe tratarse como indicador económico, no solo como indicador de calidad. Una pieza corregida puede salir finalmente conforme, pero ha consumido tiempo, material, espacio y capacidad.




Valora este artículo
Elige una valoración de 1 a 5 estrellas.
Aún no hay valoraciones