



En plegado industrial, un error pequeño de ángulo o de retorno elástico convierte una pieza buena en una pieza rechazada. Si eso se repite en una serie mediana o larga, el desperdicio se dispara antes de que nadie lo vea en el parte de producción.
Esta guía explica qué es una plegadora de chapa, cómo funciona, qué tipos existen, cuáles son sus partes y qué criterios deben guiar la compra. Está escrita para ingenieros, responsables de compras y propietarios de taller que tienen que especificar el equipo sin errores caros.
Si prefieres escuchar en lugar de leer, no dudes en reproducir el archivo de audio de abajo para el resto de este artículo.
¿Qué es exactamente una plegadora de chapa?
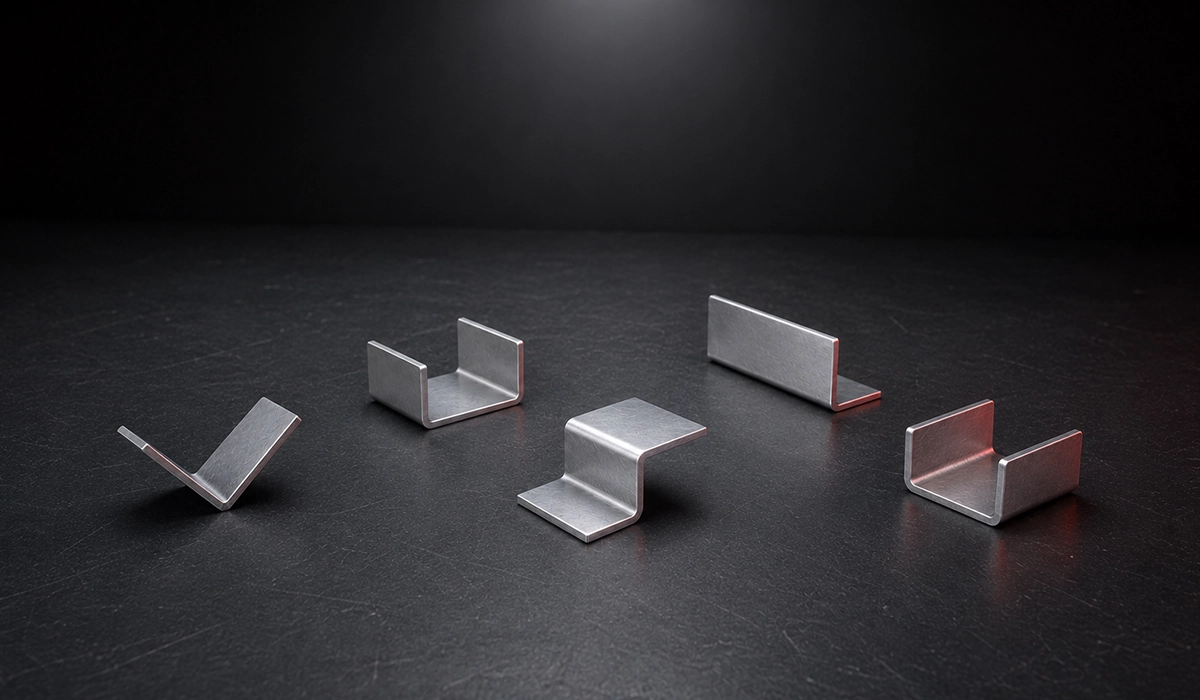
Es una máquina-herramienta que da forma a la chapa metálica sin cortarla ni arrancar material: aplica fuerza a lo largo de una línea recta hasta que el metal supera su límite elástico y conserva el ángulo. Según el país recibe otros nombres —dobladora de chapa, dobladora de lámina o plegadora de plancha—, y en inglés se la conoce como press brake o sheet metal bending machine.
Con ella se fabrican soportes, paneles, carcasas, bandejas, bastidores y envolventes. Un caso muy representativo es la fabricación de puertas de cuadros eléctricos, donde los pliegues perimetrales son los que dan rigidez a una hoja de chapa fina.
Si trabajas en taller o en producción, lo importante es entender que la máquina no solo dobla: deforma la chapa de manera controlada para que la pieza salga igual la primera vez y la número quinientos. Por eso, al elegirla no compras solo tonelaje; compras precisión, repetibilidad y menos piezas rechazadas.
Cómo funciona el plegado
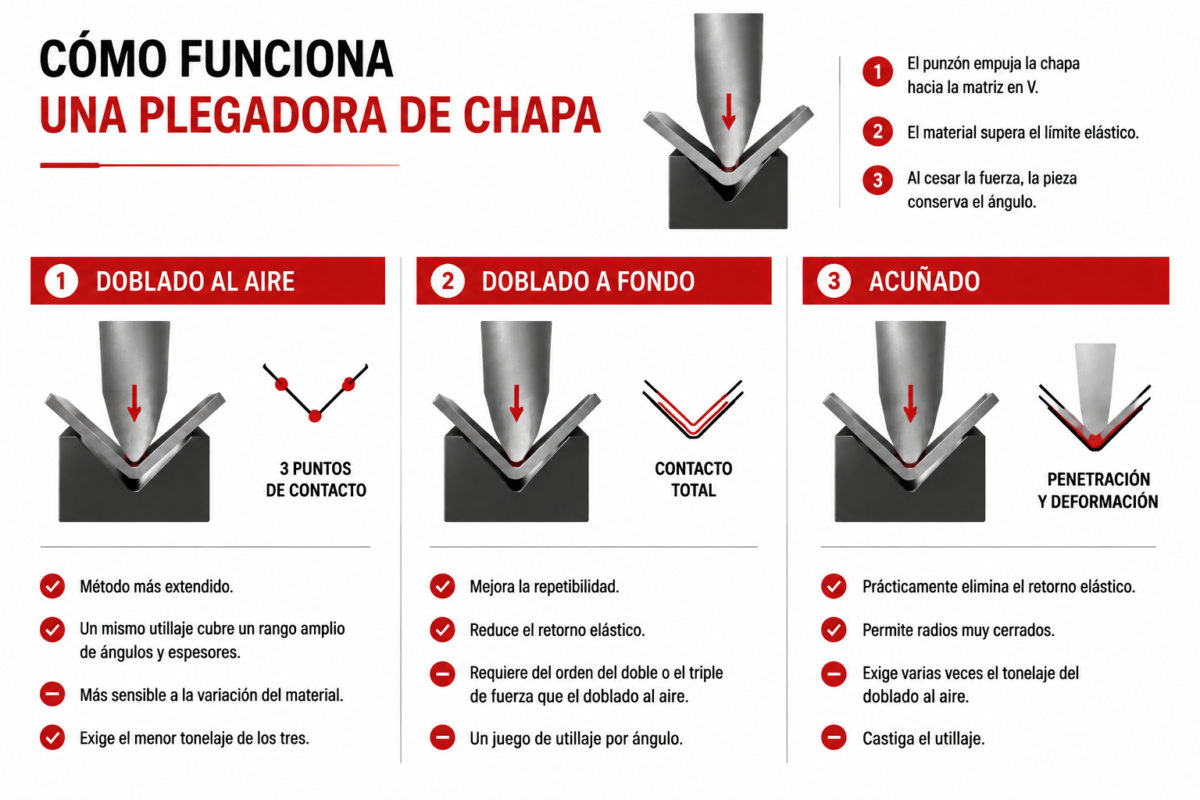
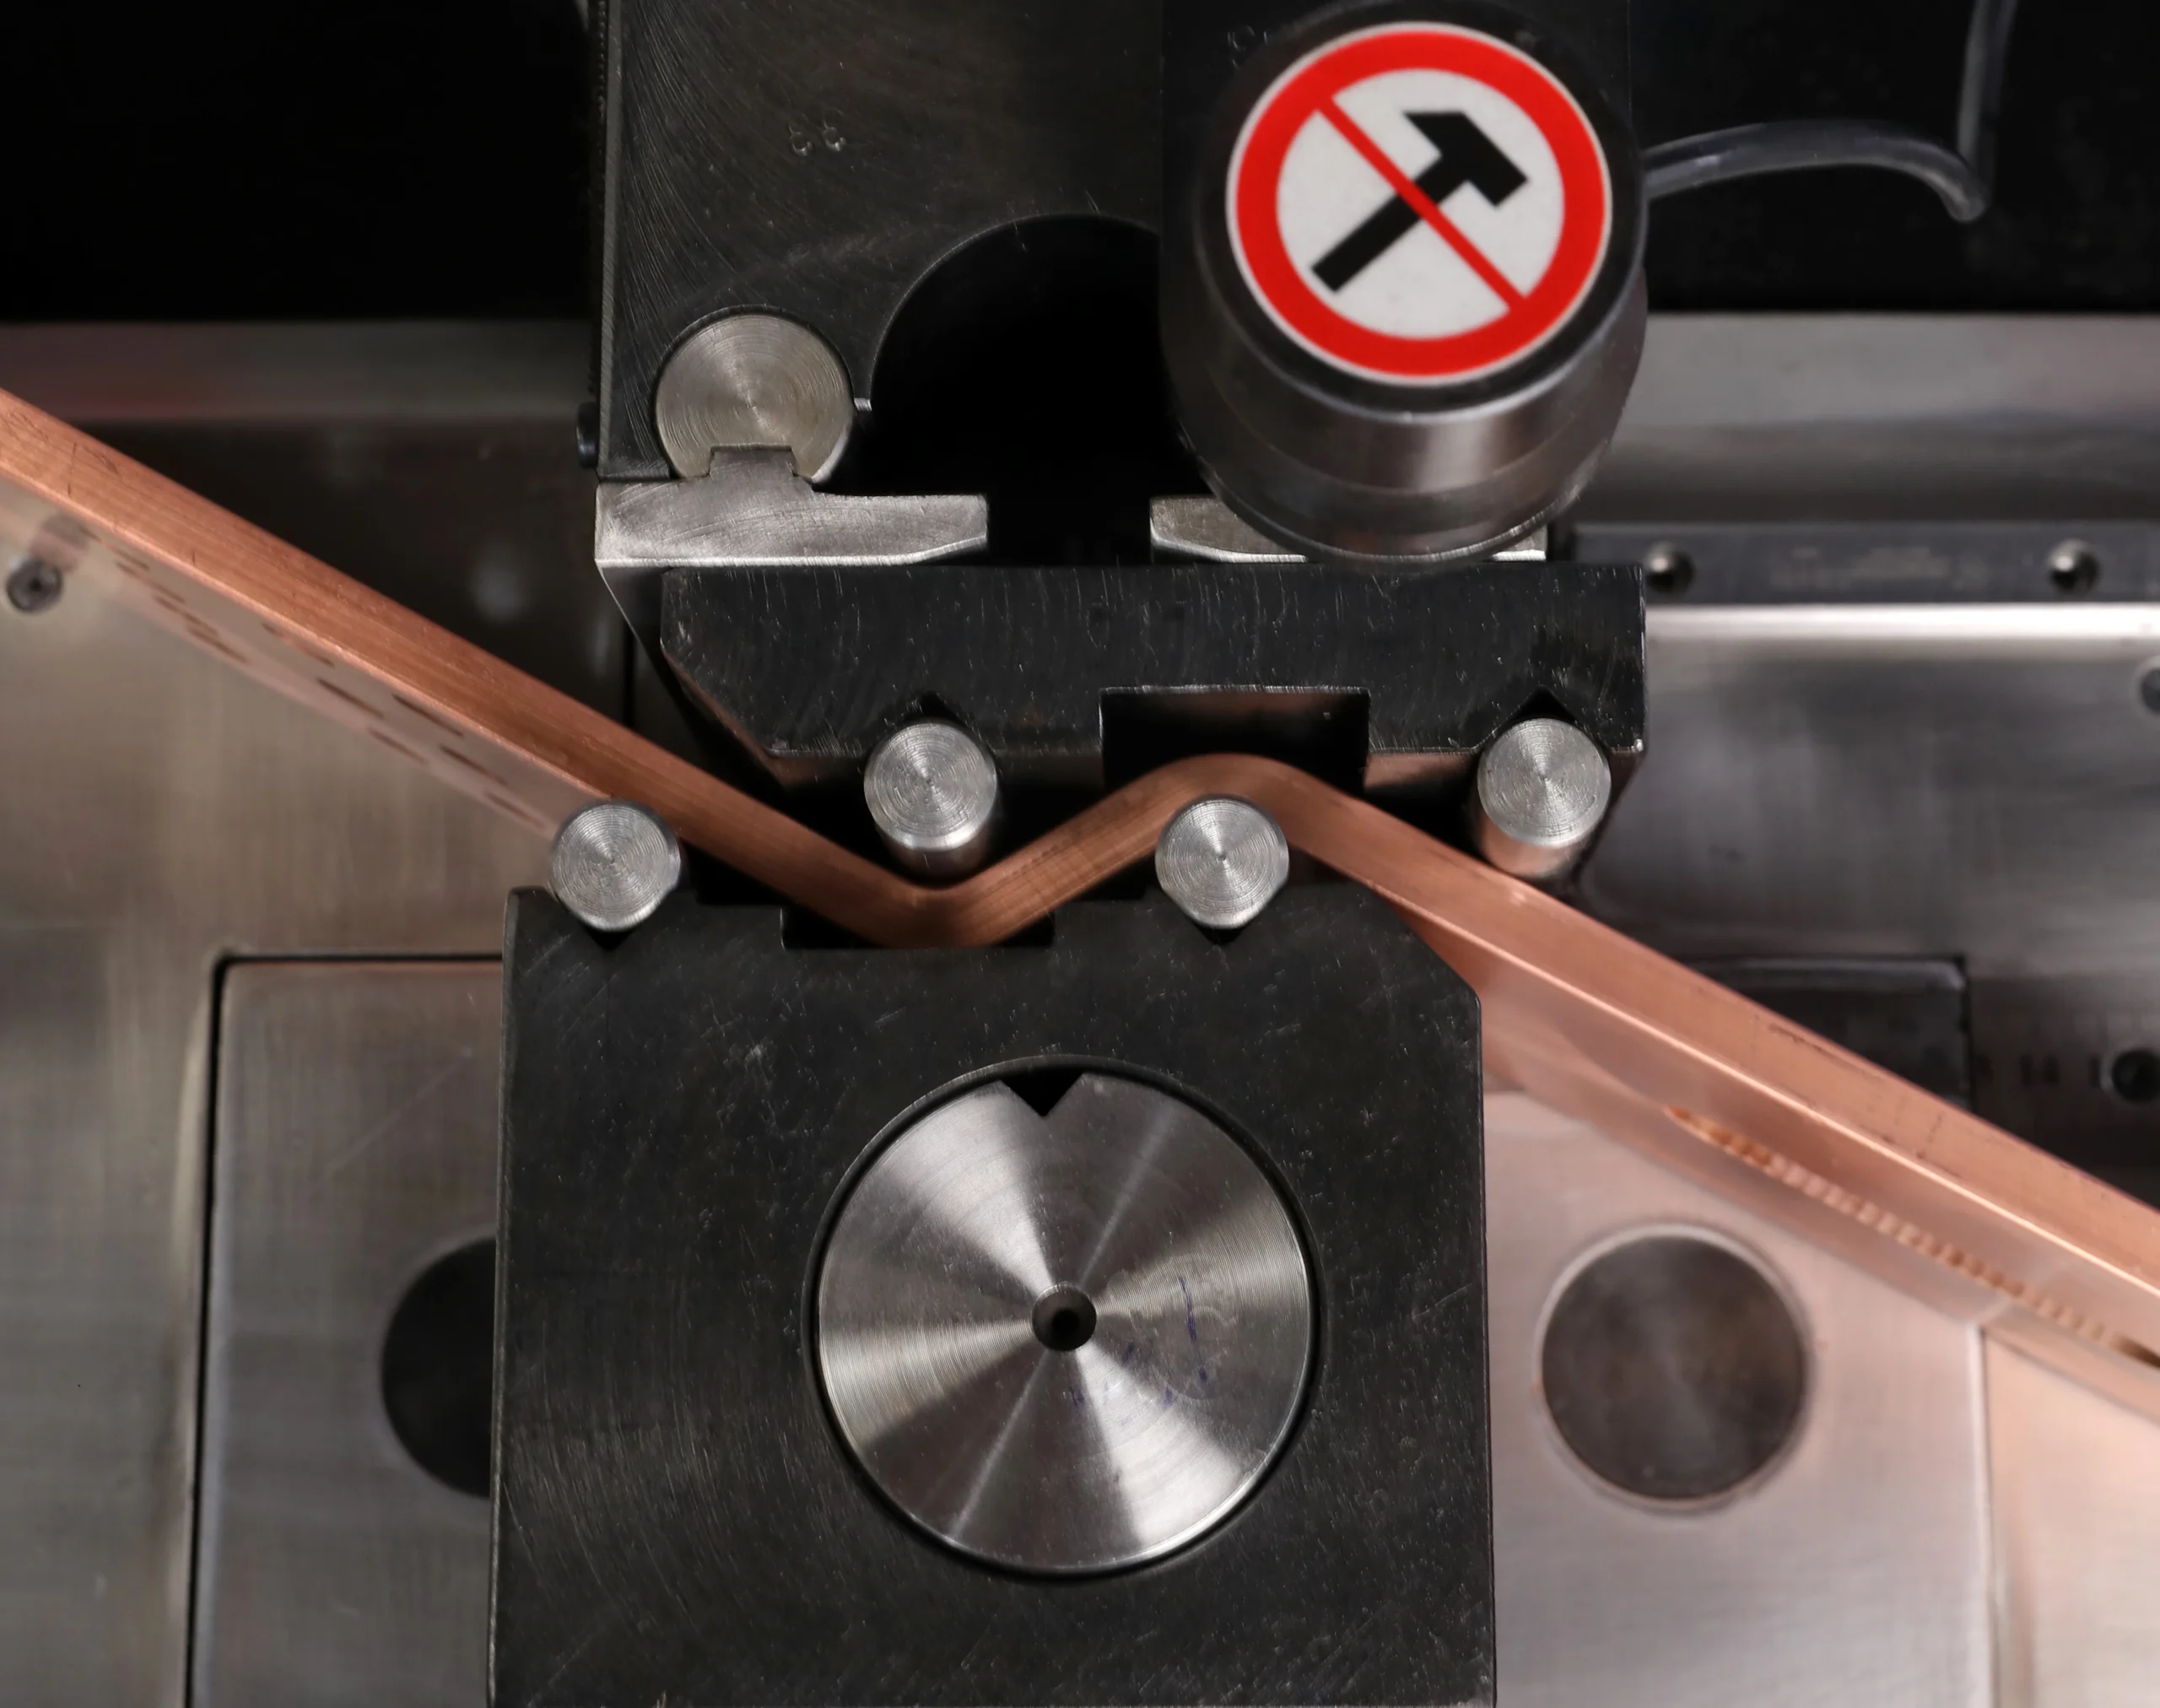
Una plegadora de chapa conforma el material por deformación plástica controlada. El punzón empuja la chapa hacia el interior de una matriz en V hasta superar el límite elástico del metal, de modo que la pieza conserve el ángulo cuando cesa la fuerza. La diferencia entre los tres métodos de plegado está en hasta dónde llega el punzón dentro de la V.
Doblado al aire: el punzón no lleva la chapa hasta el fondo de la matriz. El material solo toca en tres puntos y el ángulo lo determina la profundidad de penetración. Es el método más extendido porque un mismo juego de utillaje cubre un rango amplio de ángulos y espesores, y porque exige el menor tonelaje de los tres. A cambio, es el más sensible a la variación del material.
Doblado a fondo: el punzón comprime la chapa contra las paredes de la matriz. El ángulo lo fija la geometría del utillaje, no el programa, lo que mejora la repetibilidad y reduce el retorno elástico. Exige bastante más fuerza que el doblado al aire y un juego de utillaje por ángulo.
Acuñado: el punzón penetra en el material y deforma la zona del radio interior. Prácticamente elimina el retorno elástico y permite radios muy cerrados, pero castiga el utillaje y la máquina. Se reserva para piezas donde la tolerancia angular es innegociable.
Las cifras varían según la fuente y el utillaje: para el doblado a fondo se citan entre dos y cinco veces el tonelaje del doblado al aire. La referencia de cálculo de Pacific Press, por ejemplo, indica unas cuatro veces para el doblado a fondo y unas diez para el acuñado. Una máquina dimensionada para plegar al aire no admite, por tanto, un cambio de método sin recalcular.
El retorno elástico condiciona los tres: el acero de alta resistencia recupera más que el acero dulce, y dos coladas del mismo material pueden comportarse distinto. Por eso los talleres que trabajan con tolerancias ajustadas sobredoblan de forma programada, guardan correcciones por material o incorporan sistemas de medición de ángulo en tiempo real.
Una breve historia de las máquinas de plegado
Durante siglos la chapa se conformó a mano, con martillo, yunque y calor. La Revolución Industrial trajo la chapa laminada de espesor uniforme y, con ella, las primeras plegadoras manuales de mesa, que sustituyeron el golpe por una palanca guiada. Después llegaron el accionamiento mecánico con volante de inercia, los cilindros hidráulicos —más fuerza con menos esfuerzo del operario— y, en la segunda mitad del siglo XX, el control numérico. Hoy una célula de plegado combina CNC, medición de ángulo, cambio automático de utillaje y programación fuera de línea.
Partes de una plegadora de chapa y su función
Conocer las partes de la máquina ayuda a comparar ofertas más allá del tonelaje y el precio. Dos equipos con la misma fuerza nominal pueden entregar resultados muy distintos según la rigidez del bastidor, el sistema de compensación y el número de ejes del tope trasero. En la práctica, esos tres elementos explican la mayoría de las discusiones sobre ángulos fuera de tolerancia.
1. Bastidor y bancada
El bastidor absorbe toda la fuerza de plegado. Los fabricantes serios emplean estructuras electrosoldadas y distensionadas para limitar la deformación bajo carga. Esa deformación no es teórica: en una pieza de tres metros, un bastidor poco rígido abre el ángulo en el centro respecto de los extremos, y ningún ajuste de programa corrige eso después. Al comparar presupuestos, pregunta por la deflexión admisible a carga nominal, no solo por las toneladas.
2. Carro superior y sistema de accionamiento
El carro —o traviesa móvil— desciende sobre la matriz. Lo mueven dos cilindros hidráulicos sincronizados o, en las máquinas eléctricas, servomotores con husillos de bolas o con sistemas de correas y poleas. La sincronización entre ambos lados, que el control gestiona como ejes Y1 e Y2, determina la constancia del ángulo a lo largo de toda la pieza. Una desincronización pequeña ya es visible en la inspección de un perfil largo.
3. Punzón y matriz en V
El punzón y la matriz en V son los que forman el ángulo. El radio de punta del punzón, su ángulo —próximo a 90° para plegados generales, agudo para plegados cerrados— y la apertura de la V condicionan a la vez el radio interior de la pieza, la fuerza necesaria y el riesgo de marcado superficial.
La regla práctica más citada, recogida por The Fabricator, vale para doblado al aire sobre acero dulce: la apertura de V se sitúa en torno a ocho veces el espesor de la chapa, y el radio interior resultante ronda el 16 % de esa apertura. En acero inoxidable el porcentaje sube y en aluminio blando baja. Aperturas menores exigen más tonelaje y marcan más; aperturas mayores abren el radio.
4. Tope trasero
El tope trasero posiciona la chapa antes de cada plegado y es, con diferencia, el componente que más influye en la repetibilidad real. Se describe por sus ejes: X para la profundidad, R para la altura de los dedos y Z1/Z2 para su posición lateral. Dos ejes bastan para piezas simples; las piezas escalonadas, las cajas y los perfiles con pestañas cortas necesitan cuatro, cinco o seis.
5. Sistema de bombeo o compensación de flexión
El bombeo —crowning en los catálogos en inglés— compensa la flexión natural de la mesa y del carro bajo carga. Puede ser hidráulico o mecánico, con cuñas motorizadas. Sin él, una pieza larga sale sistemáticamente más cerrada en los extremos y más abierta en el centro, y el operario acaba corrigiendo a mano cada serie. En plegados largos deja de ser un extra y pasa a ser un requisito: pide al fabricante la longitud a partir de la cual lo monta de serie.
6. Control CNC y sistemas de seguridad
El control gobierna la secuencia de plegado, la posición del tope trasero, la biblioteca de utillaje y la corrección de ángulo. Los controles de gama industrial permiten programación gráfica en 2D o 3D y simulación de colisiones antes de la primera pieza, lo que reduce los plegados de prueba. En el lado de la seguridad, las plegadoras modernas incorporan barreras láser que vigilan la zona de utillaje y permiten trabajar a velocidad de aproximación reducida sin renunciar a la productividad. Es un equipamiento normalizado, no opcional: lo regula la norma EN 12622, que se detalla más abajo.
7 tipos de plegadoras de chapa
No toda plegadora de chapa resuelve el mismo problema. El espesor, la longitud de la pieza, el tamaño de la serie y la tolerancia angular deciden cuál encaja. Estos son los siete tipos que vas a encontrar en un catálogo.
1. Prensa plegadora hidráulica
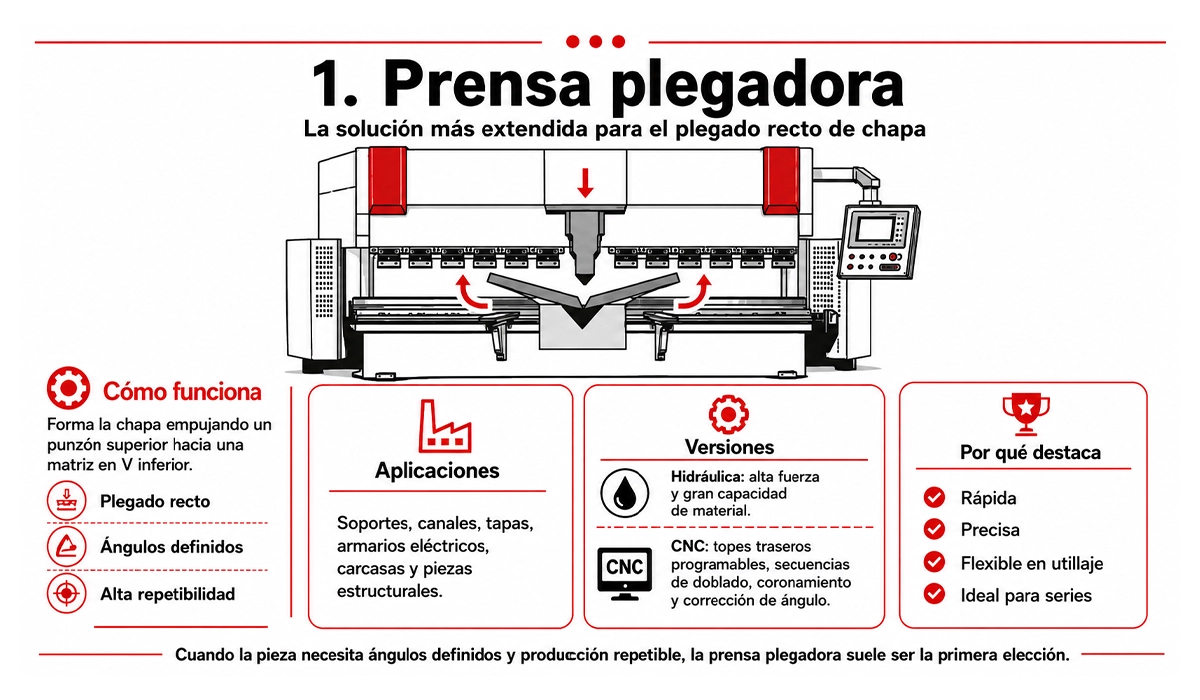
Es el tipo más extendido en la fabricación de chapa. Dos cilindros empujan el carro con el punzón hacia la matriz en V. Ofrece una fuerza de conformado elevada, tolera espesores altos y cubre el rango de tonelaje más amplio del mercado. Procesa acero, acero inoxidable y aluminio con resultados repetibles en soportes, canales, tapas, envolventes y piezas estructurales.
A cambio, la versión convencional mantiene una bomba en marcha durante toda la jornada, lo que se traduce en consumo en vacío, calentamiento del aceite y un plan de mantenimiento hidráulico que no se puede aplazar.
En breve: “Es la reina del plegado recto: fuerza de sobra, utillaje flexible y ángulos definidos. En taller suele ser la primera opción cuando importa repetir bien y producir en serie.”
2. Plegadora manual
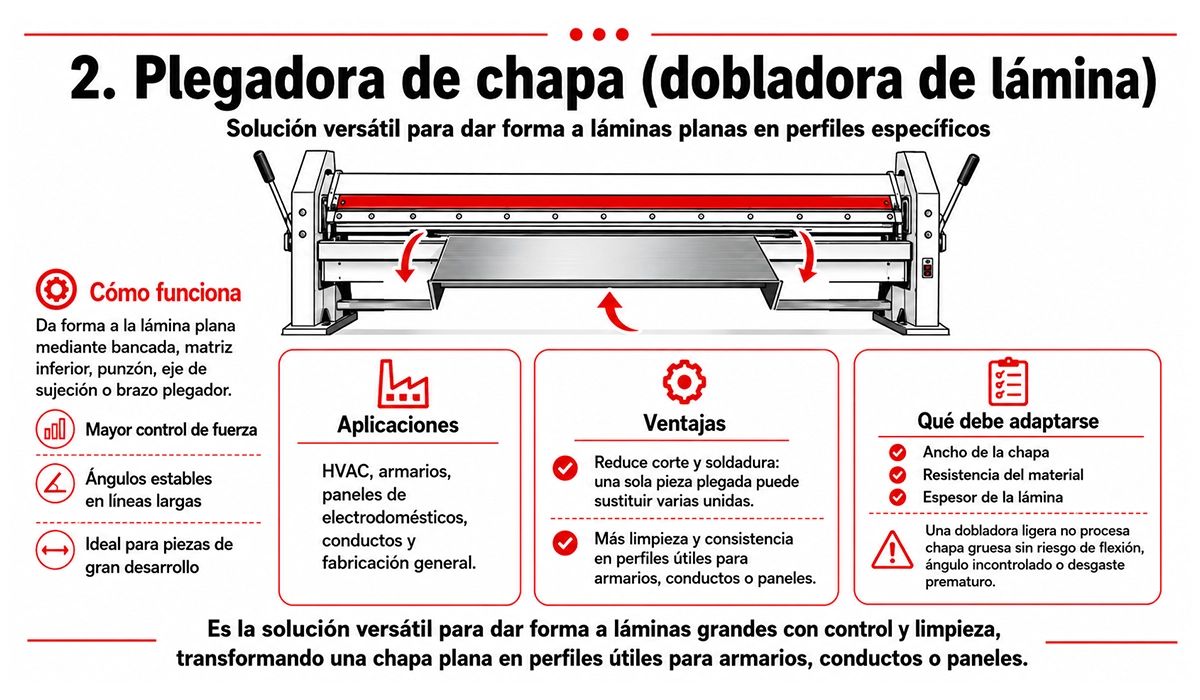
La plegadora manual sujeta la chapa con un pisador y la dobla levantando un brazo plegador. No lleva punzón ni matriz: el ángulo lo decide el recorrido del brazo. Es la máquina de los talleres de climatización, remates, canalones y prototipos, donde se pliega chapa fina en tiradas cortas.
Su límite está en el espesor y en la repetibilidad. Una plegadora ligera no procesa chapa gruesa sin flexión, ángulo incontrolado o desgaste prematuro, y cada pieza depende de la mano del operario.
En breve: “La opción sencilla para chapa fina y tiradas cortas. Poca inversión, poca capacidad y un resultado que depende del operario.”
3. Prensa plegadora mecánica
Un volante de inercia acumula energía y un embrague la libera sobre una excéntrica. Es rápida y sencilla, pero el carro completa la carrera una vez iniciada, lo que limita las opciones de parada y complica el cumplimiento de los requisitos de seguridad actuales. Hoy se encuentra sobre todo en el mercado de ocasión y en aplicaciones de pieza fija y serie muy larga. Para una compra nueva de chapa general, rara vez es la opción recomendable.
En breve: “Rápida y robusta, pero rígida en su carrera. Tiene sentido si ya la tienes y la pieza no cambia.”
4. Prensa plegadora eléctrica
Servomotores mueven el carro sin circuito hidráulico. Aporta un posicionamiento muy repetible, un consumo en vacío prácticamente nulo —no hay bomba girando entre pieza y pieza— y ciclos rápidos en chapa fina. Sus límites son la fuerza disponible, que se concentra en tonelajes bajos y medios, y un coste de electrónica de potencia superior.
En breve: “Limpia, silenciosa y muy repetible. La elección natural para chapa fina y alta cadencia, mientras el tonelaje alcance.”
5. Prensa plegadora híbrida
Combina cilindros hidráulicos con una bomba accionada por servomotor que solo gira cuando el carro se mueve. Conserva la fuerza del sistema hidráulico y recorta el consumo en vacío y el calentamiento del aceite. Es la vía intermedia cuando se necesita tonelaje medio o alto con tolerancias ajustadas.
En breve: “Fuerza hidráulica con consumo bajo demanda. Encaja cuando la eléctrica se queda corta y la hidráulica convencional gasta de más.”
6. Plegadora en tándem
Dos prensas plegadoras alineadas y sincronizadas por el control trabajan como una sola para plegar piezas de gran longitud. Cuando no hay piezas largas, cada máquina produce por separado. Es la solución habitual para gran formato: báculos, perfiles de carrocería, paneles de fachada.
En breve: “Dos máquinas que se comportan como una. La respuesta cuando la pieza no cabe en una sola bancada.”
7. Plegadora de panel
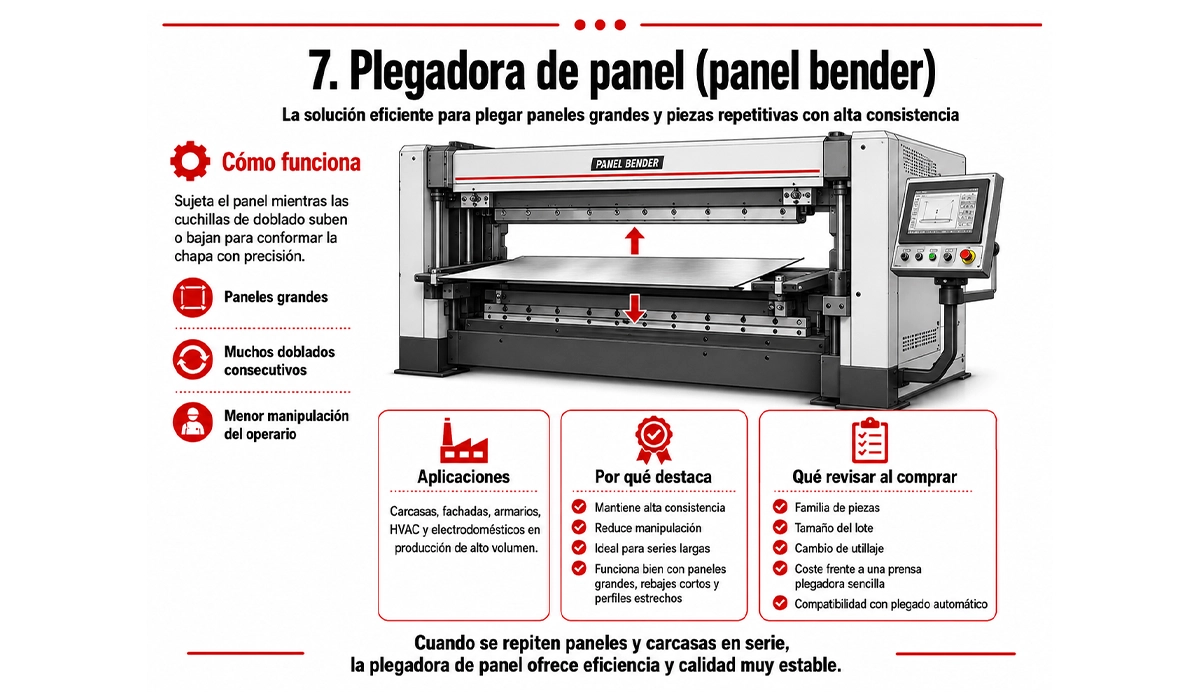
La plegadora de panel —también llamada paneladora o panel bender— sujeta la chapa con un pisador mientras unas cuchillas de plegado suben o bajan. Esto la diferencia de la prensa plegadora, donde el carro desciende con el punzón hacia la matriz. Funciona bien con paneles grandes, pestañas cortas y piezas que necesitan muchos plegados consecutivos.
Encaja en producción de alto volumen de carcasas, fachadas, envolventes y electrodomésticos. Reduce la manipulación del operario y mejora la consistencia cuando la misma pieza se repite continuamente. Cuesta más que una prensa plegadora sencilla y puede exigir diseños de pieza adaptados al plegado automático, de modo que antes de comprar conviene analizar la familia de piezas y el tamaño del lote.
En breve: “Es la más eficiente para carcasas y paneles repetitivos. Su gran ventaja es que reduce la manipulación y mantiene una calidad muy estable en series largas.”
Otras máquinas de doblado que no son plegadoras
En el taller se llama «dobladora» a máquinas que no trabajan chapa plana en línea recta. Conviene distinguirlas, porque resuelven piezas diferentes y no se sustituyen entre sí.
Dobladora de tubo
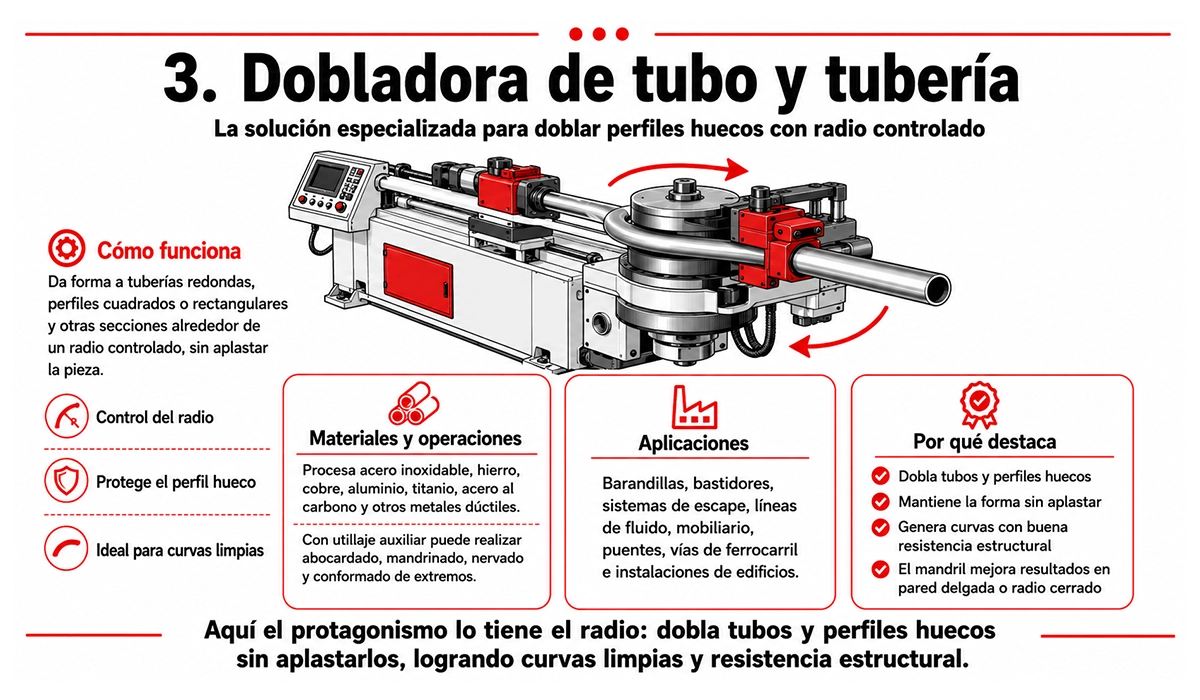
Curva tubos redondos y perfiles huecos alrededor de un radio sin aplastarlos. Es imprescindible en barandillas, bastidores, sistemas de escape y líneas de fluido. El doblado con mandril mejora el resultado cuando la pared del tubo es delgada o el radio es muy cerrado.
En breve: “Aquí el protagonismo lo tiene el radio. Esta máquina dobla tubos y perfiles huecos sin aplastarlos, algo clave cuando buscas curvas limpias y resistencia estructural.”
Roladora de chapa
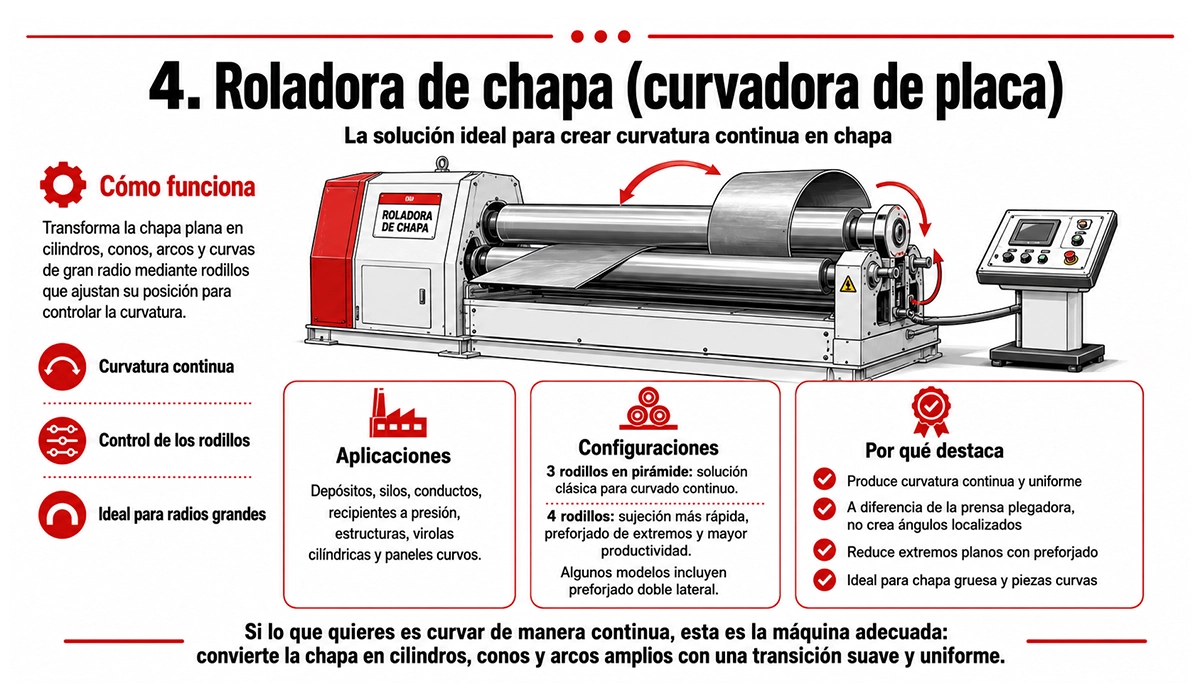
Transforma la chapa plana en cilindros, conos y arcos de gran radio. Las máquinas de tres rodillos en pirámide son las más comunes; las de cuatro rodillos añaden una sujeción más rápida y el precurvado de los extremos. La prensa plegadora crea ángulos definidos; la roladora produce curvatura continua. Es la elección natural para virolas, depósitos, silos y conductos.
En breve: “Si lo que quieres es curvar de manera continua, esta es la máquina adecuada. Convierte la chapa en cilindros, conos y arcos amplios con una transición suave y uniforme.”
Curvadora de perfiles
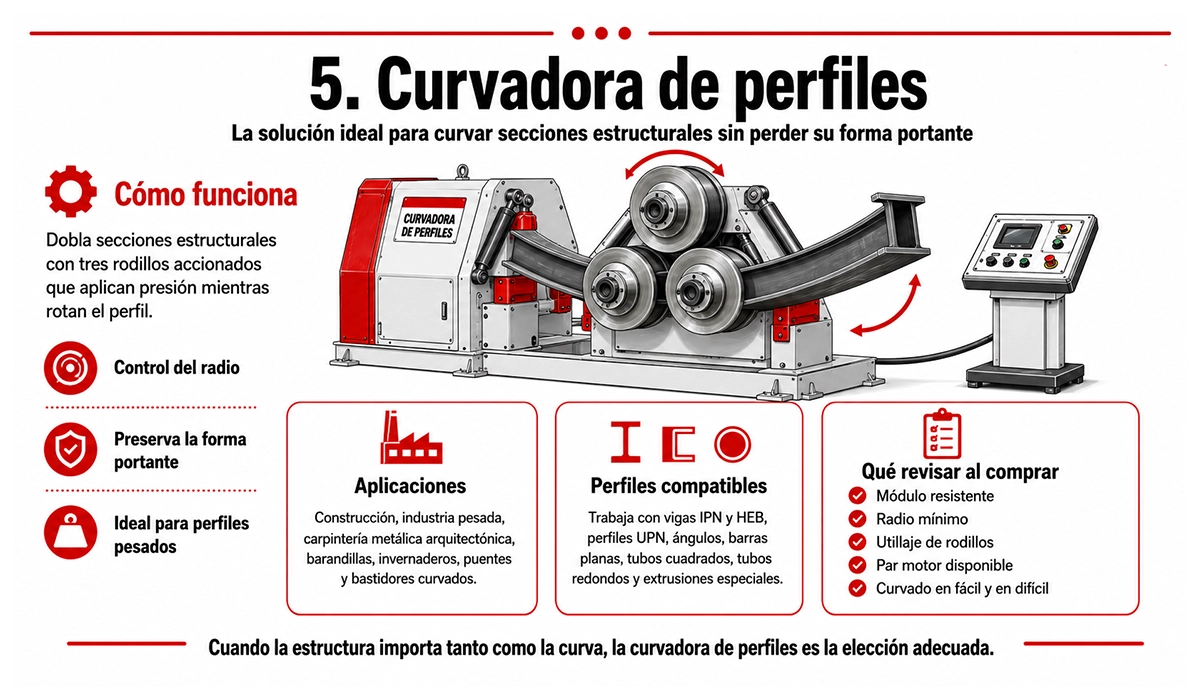
Curva secciones estructurales —vigas, perfiles en U, ángulos, barras planas y tubos— con tres rodillos accionados. El reto es preservar la forma portante de la sección: un utillaje deficiente tuerce el perfil, deforma las alas o marca la superficie. Al comprar conviene revisar el módulo resistente admisible, el radio mínimo y el utillaje de rodillos.
En breve: “Pensada para secciones estructurales, trabaja con vigas, tubos y perfiles pesados sin perder la forma portante. Es la máquina que eliges cuando la estructura importa tanto como la curva.”
Dobladora de alambre y varilla CNC
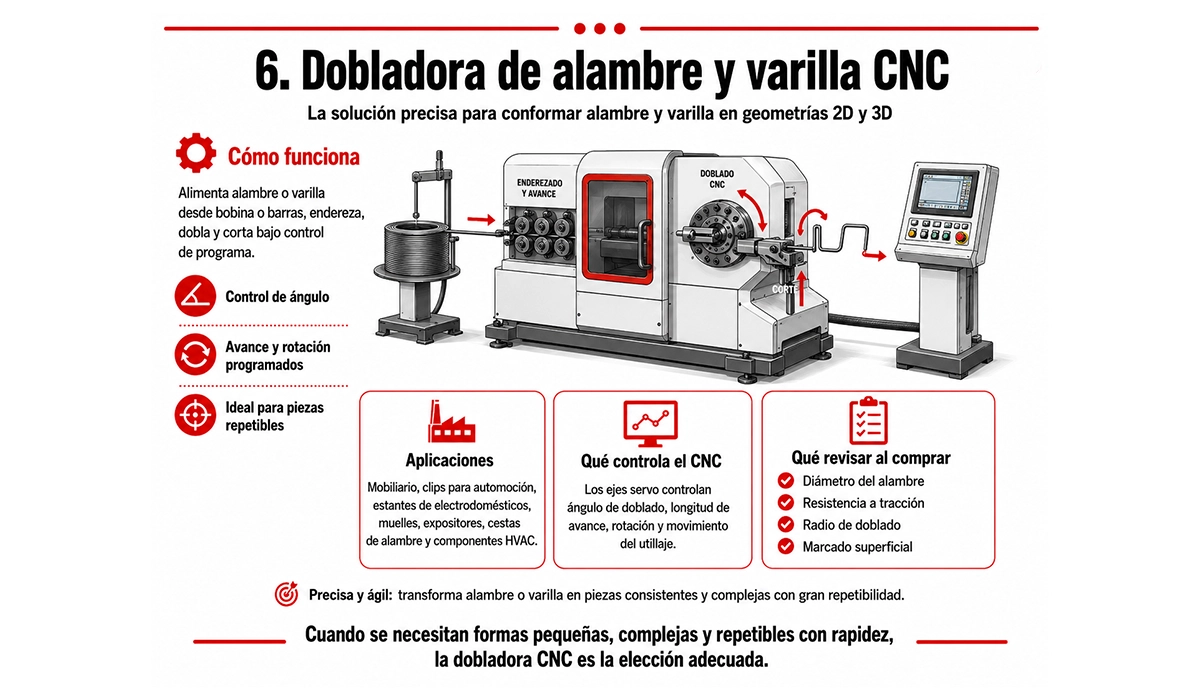
Da forma a alambre, varilla o fleje en geometrías 2D y 3D. Las versiones CNC alimentan el material desde bobina, lo enderezan, lo doblan y lo cortan bajo control de programa. Se aplica en clips, estantes, cestas, expositores y muelles, y facilita las series cortas porque los programas se guardan y se recuperan.
En breve: “Precisa y muy ágil, convierte alambre o varilla en formas repetibles y complejas. Ideal cuando necesitas velocidad, consistencia y piezas pequeñas bien controladas.”
La tabla siguiente resume qué máquina corresponde a cada pieza.
| Tipo de máquina | Mejor para | Material | Accionamiento habitual |
|---|---|---|---|
| Plegadora manual | Chapa fina, tiradas cortas | Chapa fina de acero y aluminio | Manual |
| Prensa plegadora | Piezas de chapa en serie con ángulos definidos | Acero, inoxidable, aluminio | Hidráulico, eléctrico o híbrido |
| Plegadora de panel | Producción en serie de paneles | Chapa fina y media | CNC automatizado |
| Dobladora de tubo | Tubos, perfiles huecos | Mayoría de metales dúctiles | Hidráulico o eléctrico |
| Roladora de chapa | Cilindros, conos, placas curvas | Chapa media y gruesa | Mecánico o hidráulico |
| Curvadora de perfiles | Vigas, canales, ángulos | Acero estructural | Hidráulico |
| Dobladora de alambre CNC | Formas de alambre, muelles | Alambre y varilla fina | Servo CNC |
Prensa plegadora hidráulica, eléctrica o CNC: qué se compara de verdad
Antes de comparar, conviene separar dos cosas que a menudo se mezclan en los catálogos: el accionamiento es lo que genera la fuerza, y el control es lo que gobierna el movimiento. Una prensa plegadora hidráulica puede llevar CNC, y de hecho la mayoría lo lleva. Por tanto, «hidráulica o CNC» no es una elección real; las elecciones reales son qué accionamiento y qué nivel de control.
| Criterio | Hidráulica | Eléctrica | Híbrida | Mecánica |
|---|---|---|---|---|
| Fuerza disponible | La más amplia del mercado | Baja y media | Media y alta | Media |
| Consumo en vacío | Bomba en marcha continua | Prácticamente nulo | Bajo: la bomba gira bajo demanda | Volante girando de forma continua |
| Control de la carrera | Parada y retorno en cualquier punto | Parada en cualquier punto, posicionamiento muy repetible | Parada y retorno en cualquier punto | Completa la carrera una vez iniciada |
| Mantenimiento | Aceite, filtros, juntas y mangueras | Sin circuito hidráulico | Circuito hidráulico reducido | Embrague y freno |
| Dónde encaja | Chapa gruesa y piezas largas | Chapa fina y alta cadencia | Tonelaje medio o alto con tolerancias ajustadas | Pieza fija y serie muy larga |
El nivel de control se decide aparte. Un control convencional obliga a ajustar topes y profundidad a mano en cada cambio de pieza. Un CNC guarda el programa, mueve el tope trasero, corrige el ángulo y recupera el trabajo en segundos. Cuantos más plegados tenga la pieza y más variado sea el catálogo, antes se amortiza.
Aplicaciones industriales del plegado de chapa
El plegado sustenta tanto la fabricación pesada como la manufactura de precisión. Las plantas de automoción lo utilizan para piezas de chasis, soportes y estructuras de asientos. Los talleres de construcción metálica conforman paneles de fachada, conductos de climatización y elementos de cubierta.
El contexto de mercado acompaña. Fortune Business Insights valora el mercado mundial de equipos de fabricación de metales en 64,64 mil millones de dólares en 2025 y proyecta 90,57 mil millones en 2034, con una tasa anual compuesta del 3,9 %.
Los principales sectores usuarios incluyen:
- Automoción y vehículo industrial
- Construcción y obra civil
- Aeronáutica y defensa
- Petróleo, gas y energía
- Construcción naval
- Envolventes eléctricas y electrónicas
- Fabricación ligera (mobiliario, electrodomésticos, señalización)
En las envolventes para equipos electrónicos, el plegado define la rigidez del bastidor y su capacidad de carga. Si esa es tu aplicación, la guía sobre cómo elegir un armario rack explica qué exigir a la estructura.
En todos estos sectores, una buena calidad de plegado reduce el tiempo de soldadura, los errores de montaje, el reprocesado y el desperdicio de material.
Cómo elegir la plegadora adecuada para tu taller
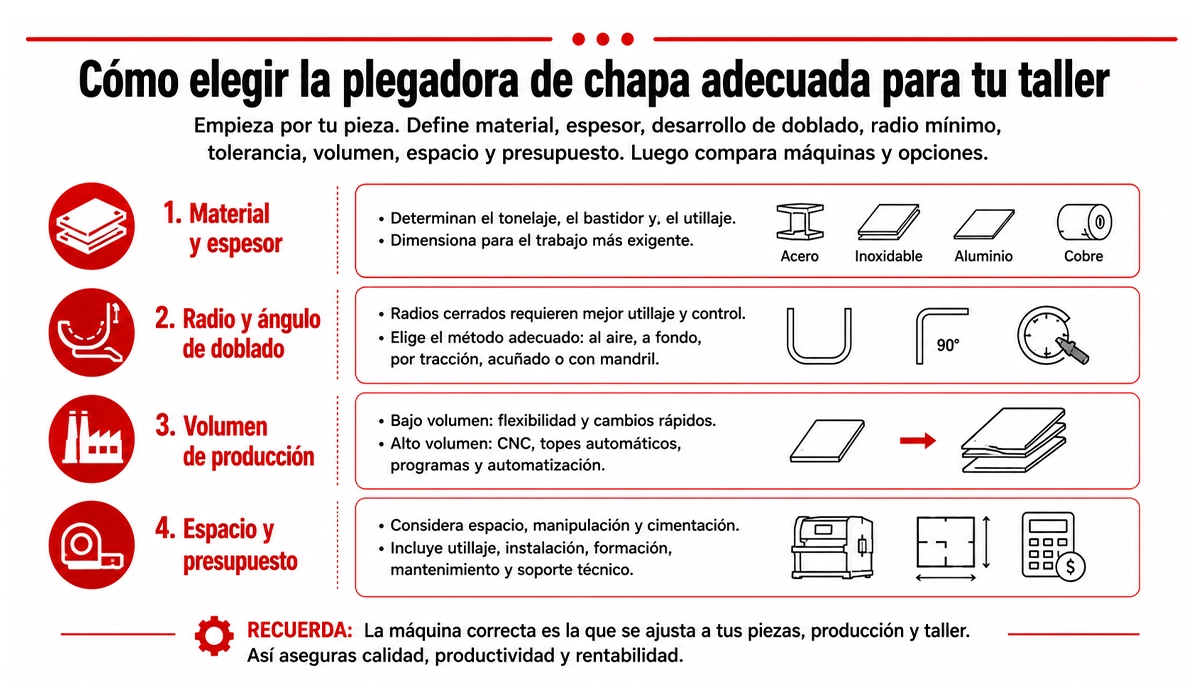
Elegir una plegadora de chapa empieza por la pieza, no por el catálogo. Antes de comparar máquinas, define el material más grueso, la mayor longitud de plegado, el radio mínimo, la tolerancia angular requerida, el tamaño del lote y el espacio disponible en planta. Solo entonces tiene sentido comparar capacidad, utillaje, accionamiento, nivel de control, paquete de seguridad, soporte técnico y coste total de propiedad.
Revisa también el orden de operaciones: lo habitual es punzonar la chapa en plano —taladros, colisos, rejillas de ventilación— y plegar después. Para esa fase previa puedes consultar nuestra máquina punzonadora de chapa.
Tipo de material y espesor
El punto de partida es identificar los materiales que el taller pliega habitualmente. El acero dulce, el acero inoxidable, el aluminio y el cobre se comportan de forma diferente. El espesor y la resistencia a tracción determinan el tonelaje necesario, el tamaño del bastidor, la carga sobre el utillaje y el retorno elástico. Lo prudente es dimensionar siempre para el trabajo más exigente, no para la pieza más fácil.
El coste del material también cambia la cuenta del rechazo: una pieza desechada en inoxidable o en una aleación especial no cuesta lo mismo que una en acero dulce. Nuestro ranking del metal más caro del mundo da una idea de hasta dónde llega esa diferencia.
Radio y ángulo de doblado
Los radios cerrados exigen mejor utillaje y más control: punzones y matrices precisos, bombeo y corrección de ángulo. Los radios amplios encajan mejor con la roladora que con la prensa plegadora. Conviene verificar también si la pieza necesita doblado al aire, doblado a fondo o acuñado: cada método gestiona el retorno elástico de forma diferente y pide un tonelaje distinto.
Volumen de producción
Los talleres de bajo volumen suelen necesitar flexibilidad más que automatización. Los de alto volumen se benefician del control CNC, los topes traseros automáticos, los programas almacenados y, en paneles, de la paneladora. Los pedidos repetitivos rentabilizan la preparación rápida; las familias de piezas complejas rentabilizan la programación fuera de línea y las bibliotecas de utillaje, porque reducen los plegados de prueba y la dependencia del operario.
Espacio disponible y presupuesto
Las prensas plegadoras de gran longitud de trabajo necesitan espacio en planta, holgura para manipular la chapa, planificación de la cimentación y zonas de carga seguras. El presupuesto debe incluir utillaje, instalación, formación del operario, obra eléctrica, mantenimiento, software, repuestos y servicio técnico futuro. Una máquina más económica con utillaje de baja calidad puede costar más por pieza que una máquina más robusta con preparación rápida y un soporte técnico solvente.
Cuatro errores de especificación que salen caros
- Calcular el tonelaje para doblado al aire y plegar a fondo: la fuerza necesaria se multiplica y la máquina trabaja sobrecargada. Decide el método antes de fijar las toneladas.
- Comprar menos ejes de tope trasero de los que pide la pieza: las cajas y las pestañas cortas acaban posicionándose a mano y la repetibilidad se pierde. Elige los ejes a partir de la familia de piezas.
- Prescindir del bombeo en piezas largas: la mesa y el carro flectan, el centro sale más abierto que los extremos y cada serie exige corrección manual.
- Ignorar la variación del material: dos coladas recuperan distinto y el ángulo cambia sin que cambie el programa. Si la tolerancia es ajustada, especifica medición de ángulo o correcciones por material.
Seguridad y mantenimiento de la plegadora
La seguridad empieza por el control de acceso a los puntos de atrapamiento. Los operarios deben usar los EPI adecuados, mantener las manos fuera de la zona de conformado, utilizar resguardos o dispositivos de detección de presencia y evitar hábitos de pedal inseguros. Las chapas de gran formato pueden levantarse o girar durante el plegado; el posicionamiento seguro importa tanto como el sistema de control.
En la Unión Europea, los resguardos y los sistemas de seguridad son de obligado cumplimiento, y el marco de referencia está cambiando: la Directiva 2006/42/CE se aplica a las máquinas comercializadas hasta el 19 de enero de 2027, y a partir del 20 de enero de 2027 la sustituye el Reglamento (UE) 2023/1230. Si vas a incorporar una plegadora a tu parque en los próximos meses, confirma con el fabricante bajo qué marco se emitirá la declaración de conformidad.
Para el equipo en concreto, la norma de tipo C aplicable a las prensas plegadoras hidráulicas es la EN 12622, publicada en España como UNE-EN 12622:2011+A1:2013, complementada por la EN ISO 13857 en materia de distancias de seguridad.
| Frecuencia | Acción de mantenimiento |
|---|---|
| Antes de cada turno | Comprobar el dispositivo de protección y el paro de emergencia. Inspeccionar punzones y matrices: desgaste, grietas y asiento limpio. |
| Semanalmente | Revisar el nivel de aceite hidráulico y buscar fugas en mangueras y racores. |
| Tras cambiar el utillaje | Verificar la alineación entre punzón y matriz y la referencia del tope trasero. |
| Al final de cada turno | Limpiar la mesa, el utillaje y las guías del tope trasero. |
| Según el manual del fabricante | Engrasar guías y husillos. Cambiar aceite y filtros. Revisar la geometría, el paralelismo Y1/Y2 y el sistema de seguridad con un servicio técnico. |
La última curva: cómo acertar con la plegadora
Elegir la plegadora de chapa adecuada no es solo una compra de maquinaria: es una decisión que condiciona la calidad y el coste de todo lo que sale del taller. Como has visto, la mejor opción depende de:
- El tipo de material
- El espesor
- El radio de doblado
- La tolerancia angular
- El volumen de producción
- El espacio disponible
- Las necesidades de utillaje
- El presupuesto total
Una máquina que encaje con tu mezcla real de piezas reduce el desperdicio, acorta los tiempos de preparación, mejora la repetibilidad y protege los márgenes a largo plazo. Antes de decidir, compara el accionamiento, el nivel de control, el paquete de utillaje, el soporte posventa y el coste total de propiedad, y pide al fabricante una prueba de aceptación con tus propias piezas.
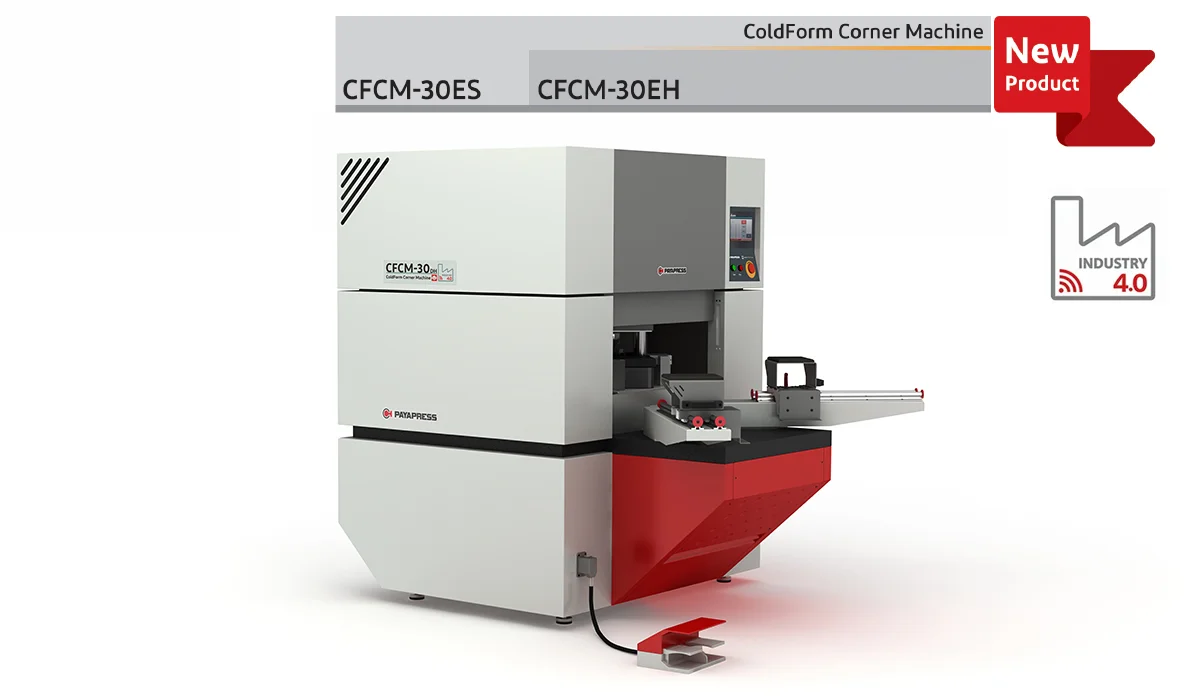
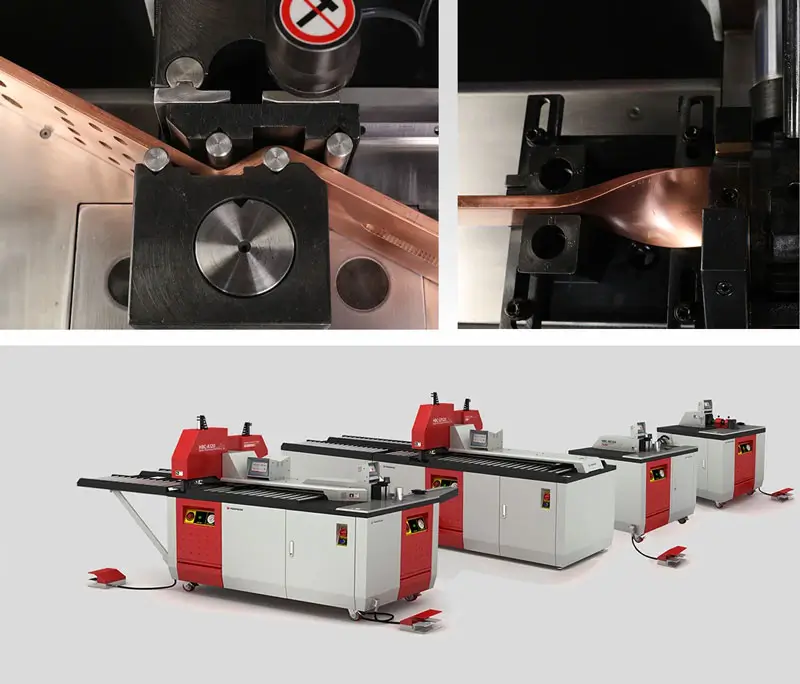
En PAYAPRESS nos ocupamos de las operaciones que rodean al plegado en la fabricación de envolventes: el punzonado y el conformado con una conformadora de esquinas de chapa. Para realizar el punzonado previo al plegado, puedes consultar nuestra punzonadora de chapa.

Valora este artículo
Elige una valoración de 1 a 5 estrellas.
5,0 de 5 — 1 voto