


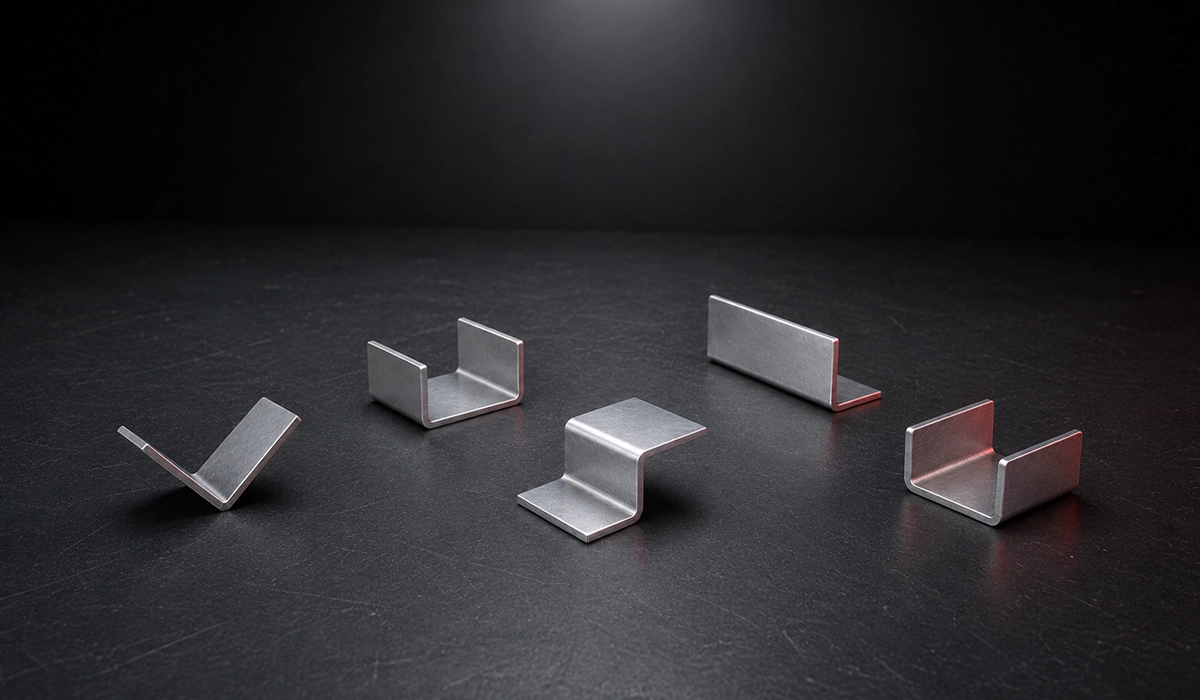

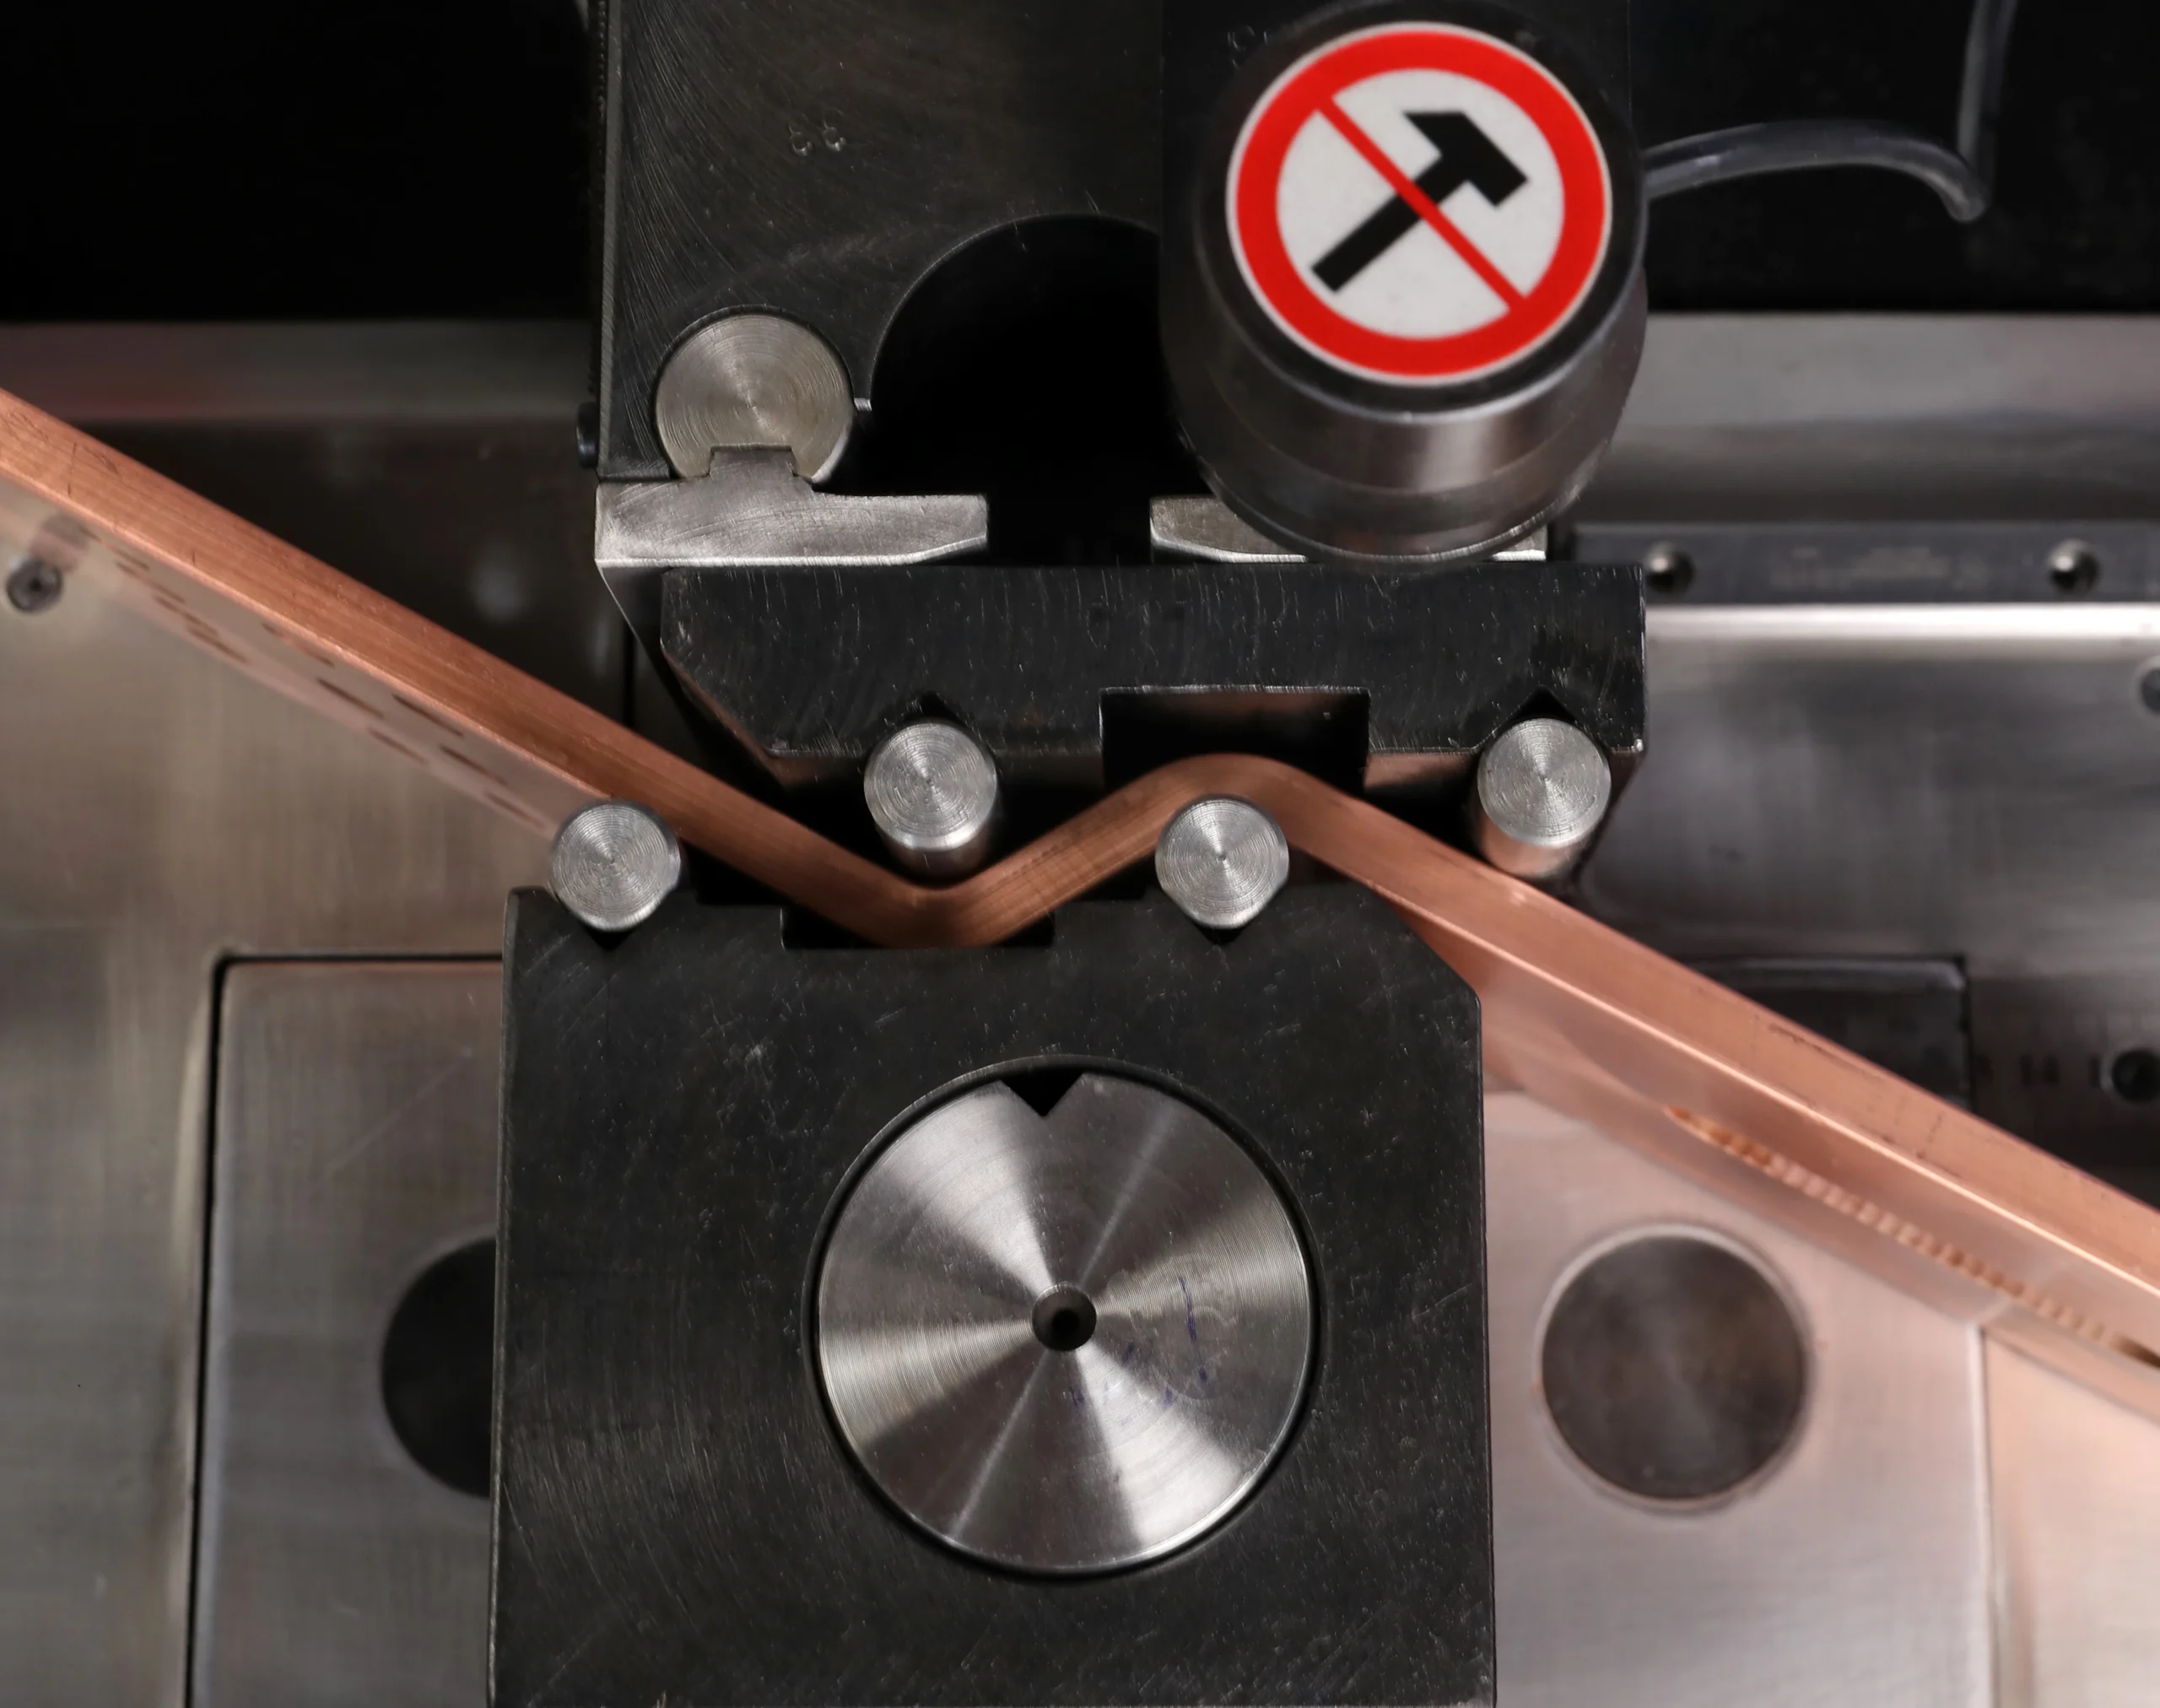
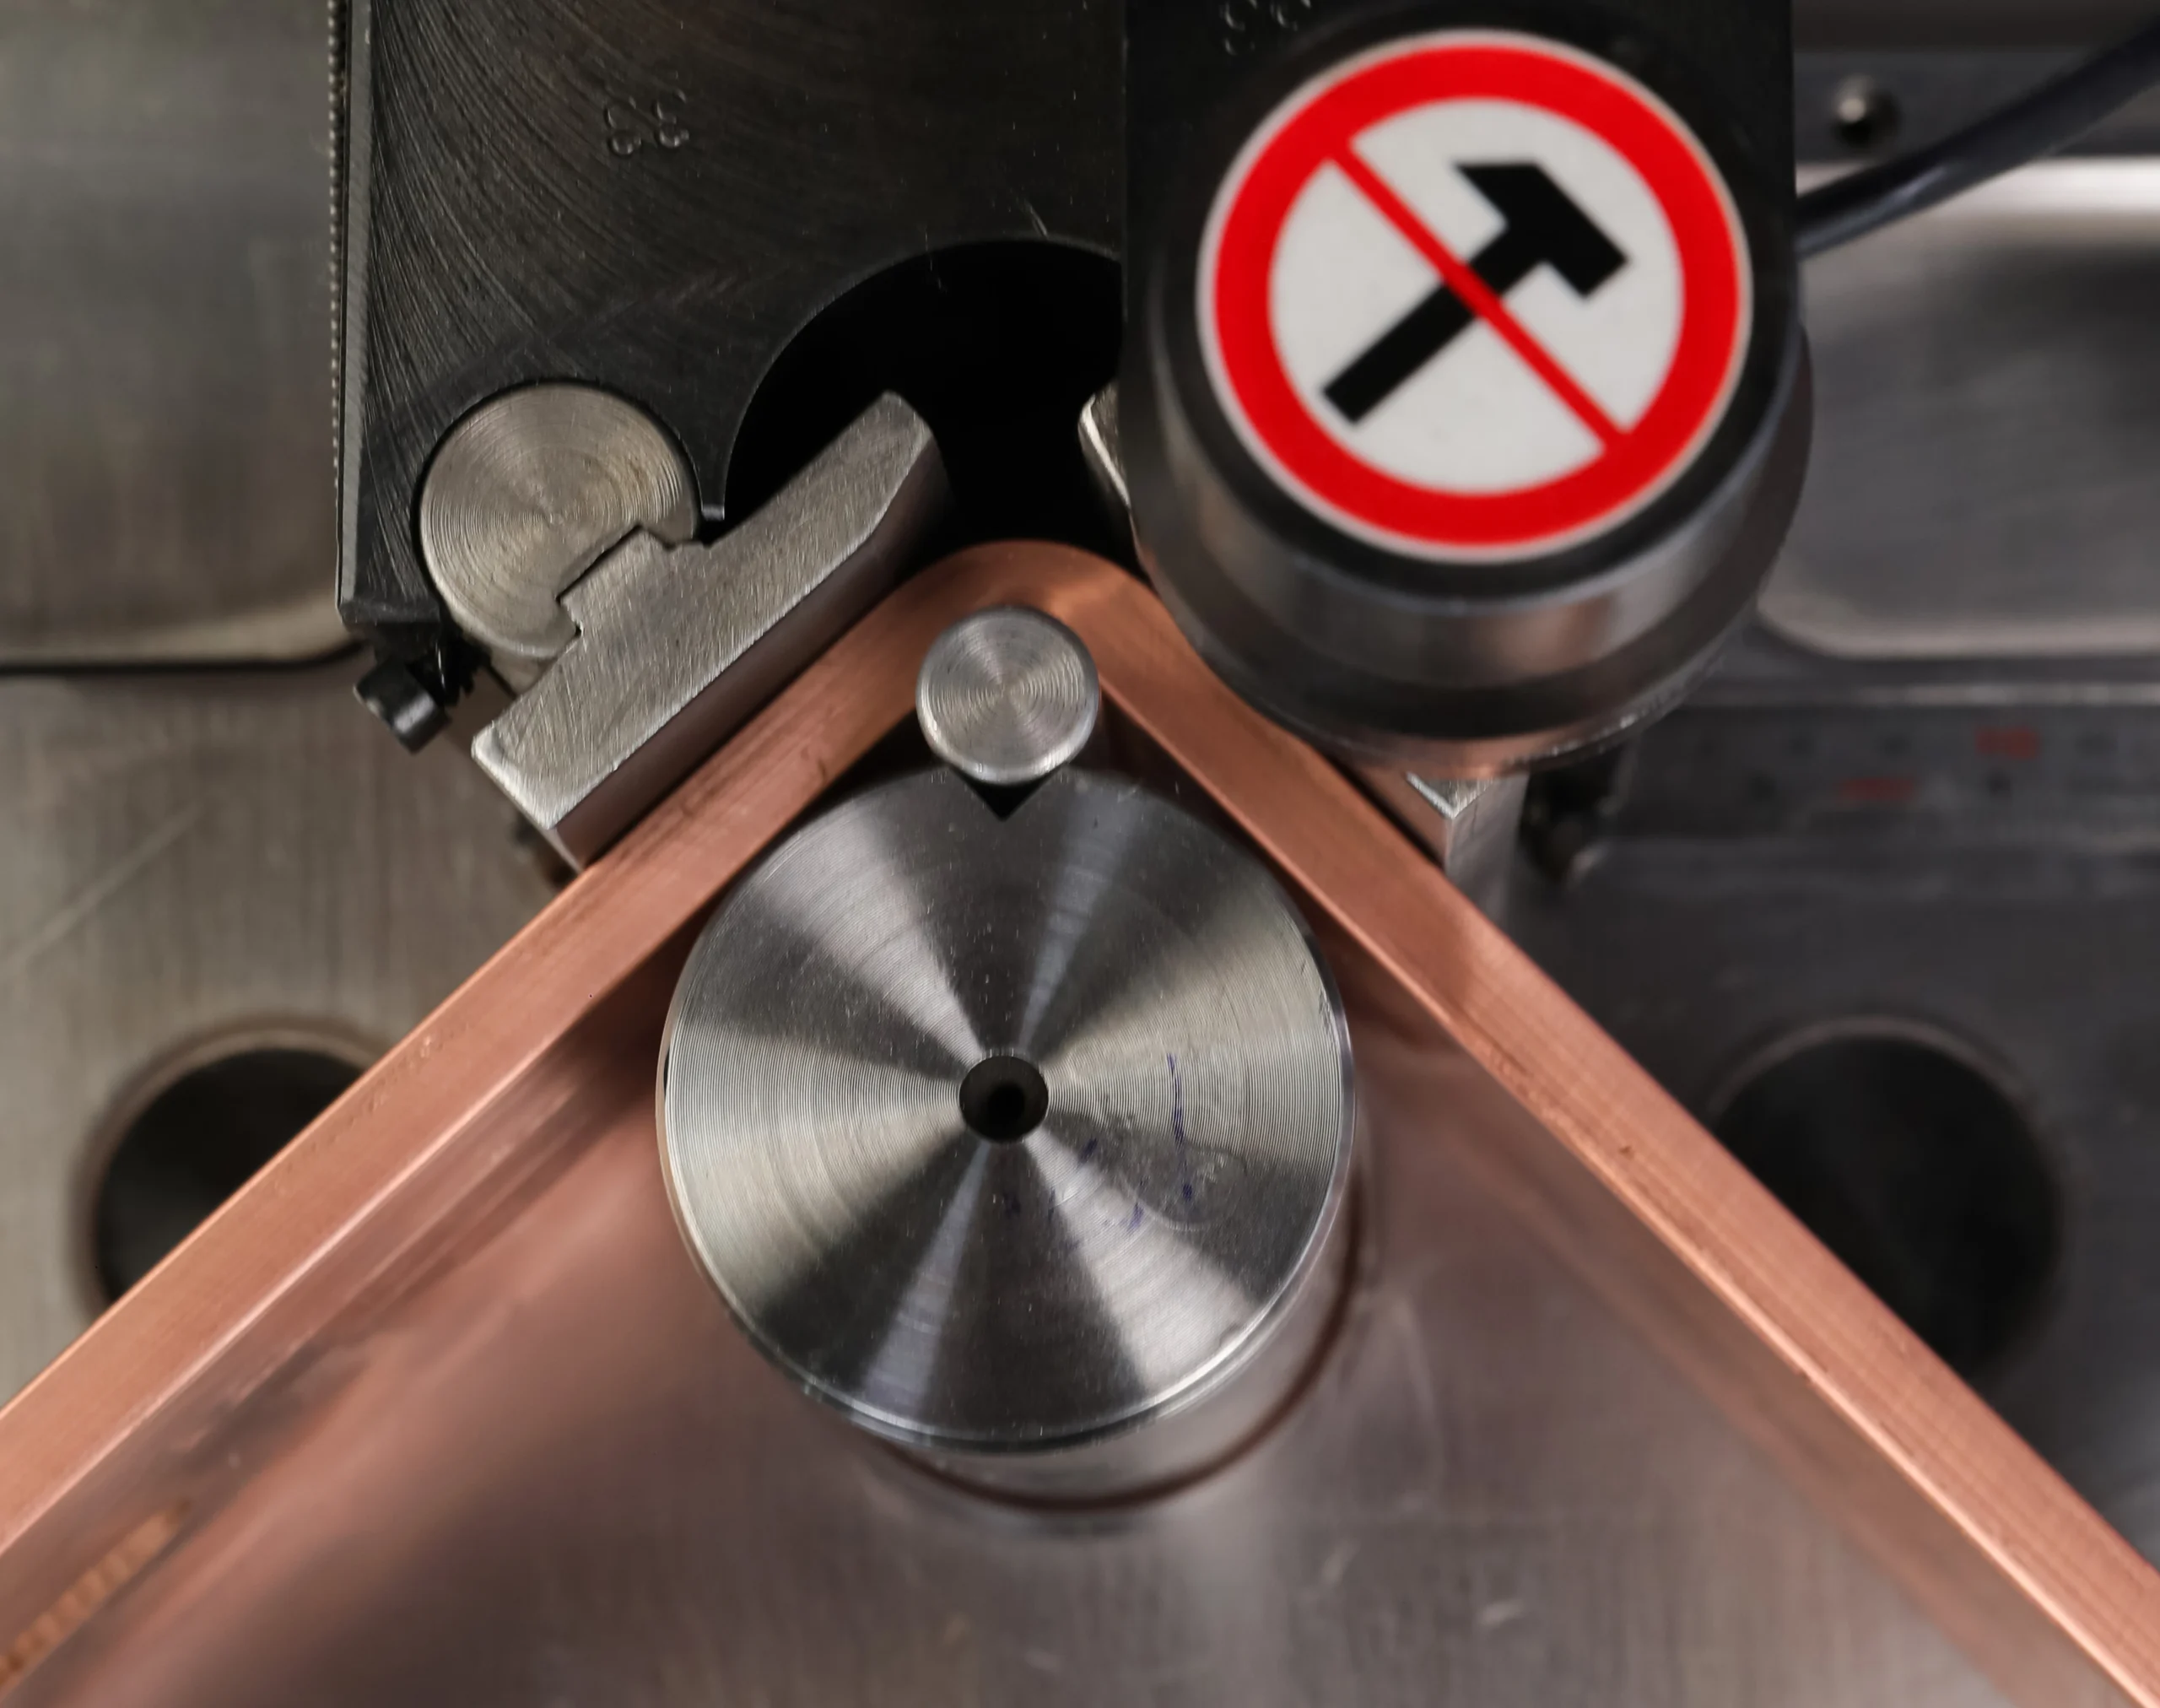
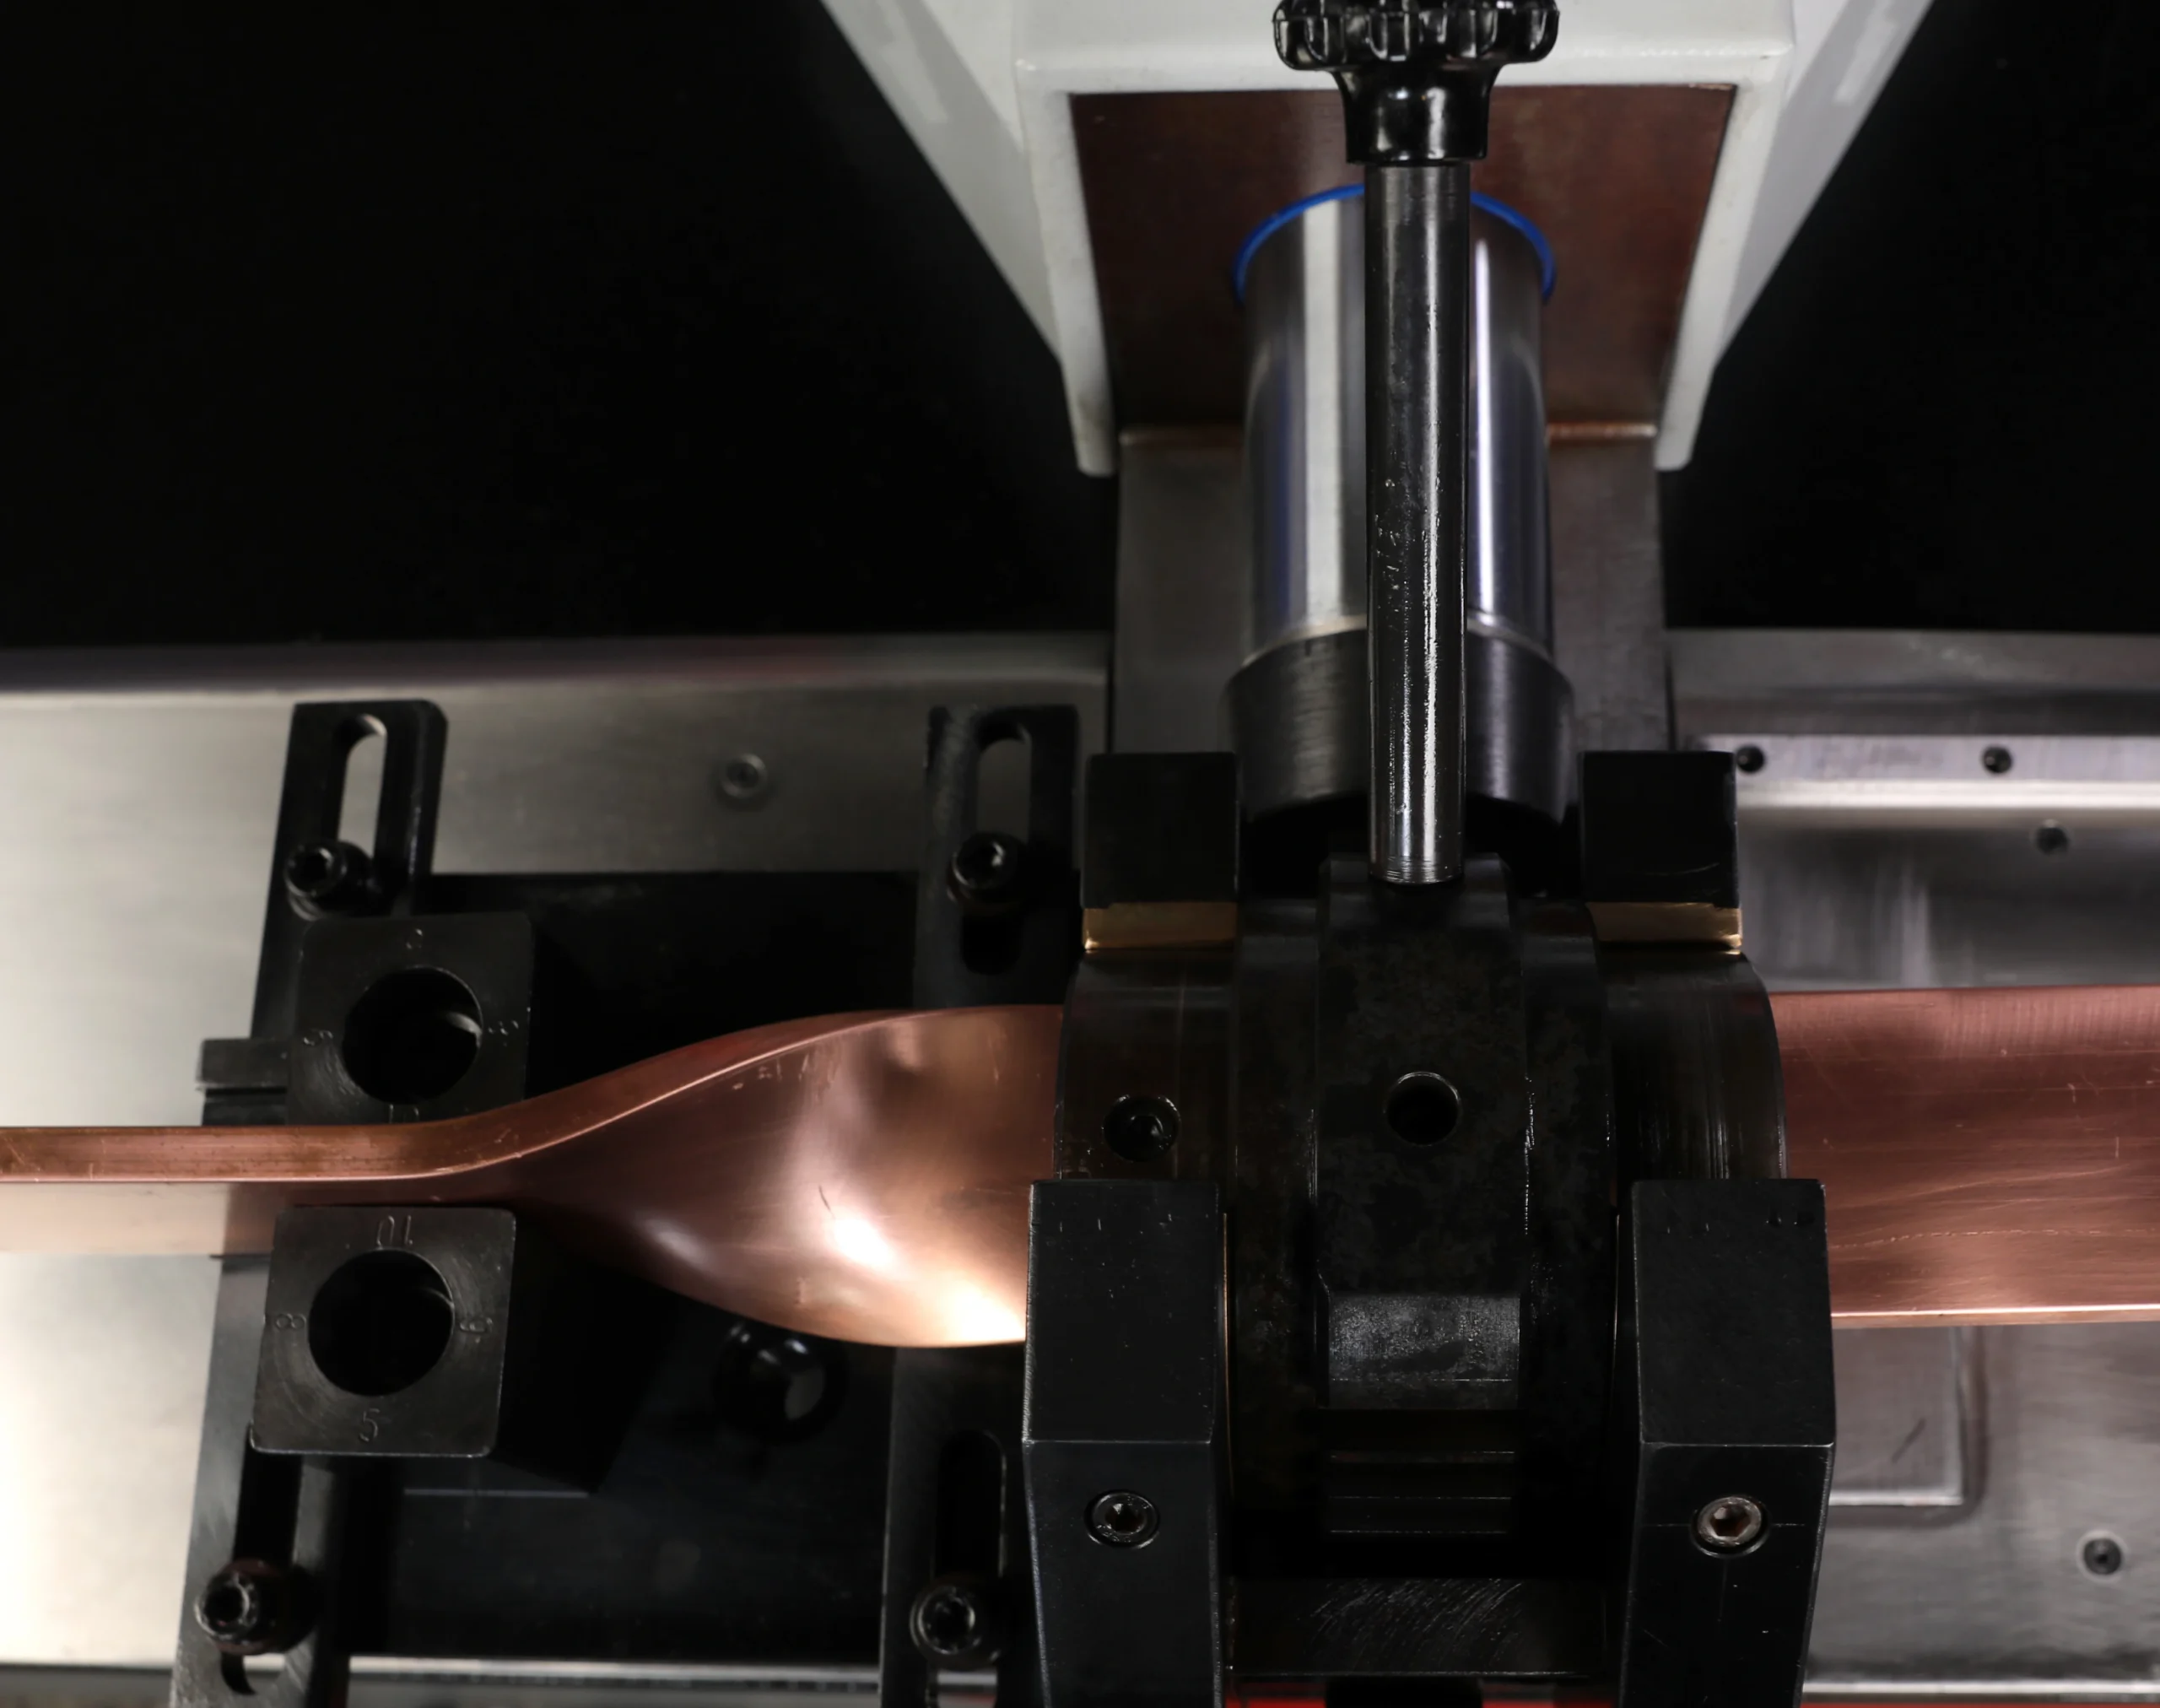
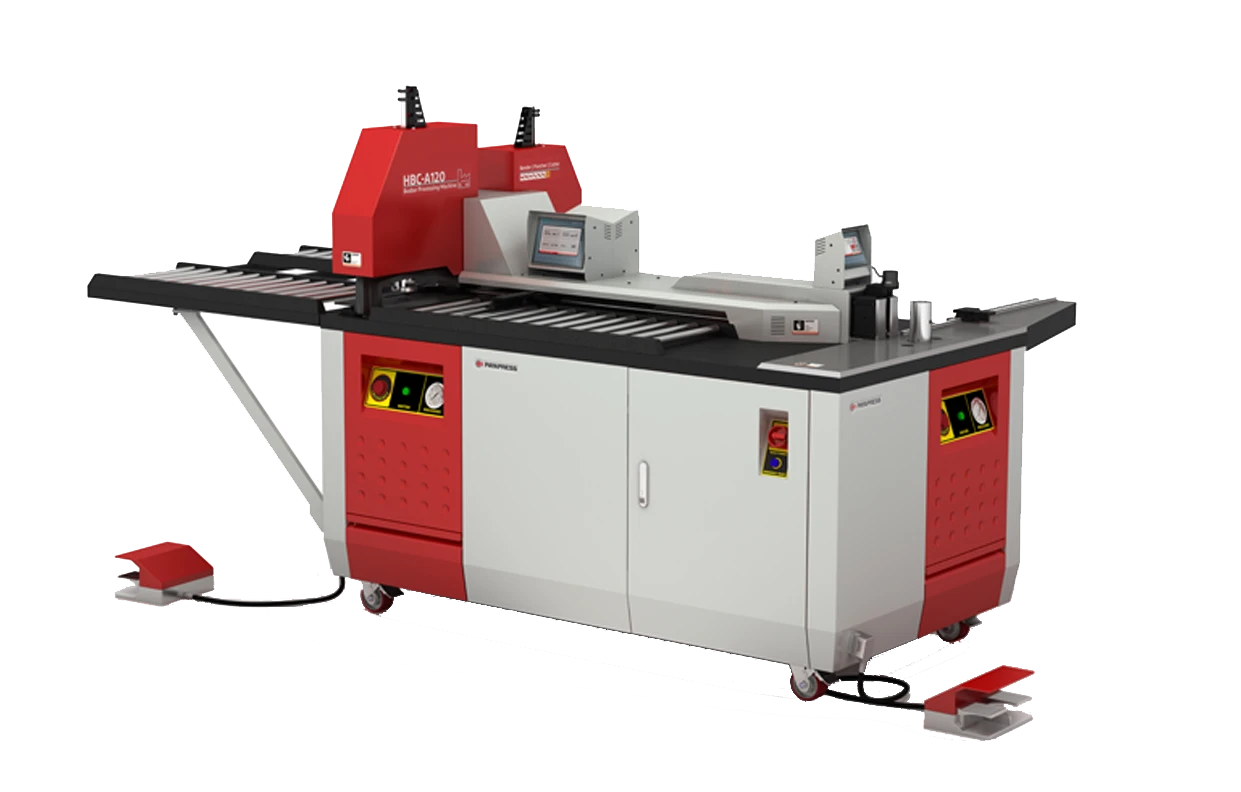
Metal bükme makinesi seçerken yapılan en büyük hata, kararı yalnızca tonaja veya fiyata bağlamaktır. Oysa her seçim aynı soruyla başlamalıdır: Neyi büküyorsunuz? Sac mı, levha mı, boru mu, profil mi, yoksa tel mi? Bu sorunun cevabı, size uygun makine ailesini en baştan belirler.
Form netleşince sıra; kalınlığa, malzeme mukavemetine, istenen geometriye, üretim adedine ve tolerans değerlerine gelir. Aynı kalınlıktaki iki parça, farklı geometriler yüzünden tamamen farklı makineler isteyebilir.
Piyasada bu ihtiyaçların her biri için ayrı bir makine tipi bulunur: abkant pres, caka makinesi, boru bükme, silindir sac bükme, profil bükme, CNC tel bükme ve panel bükme makinesi. Bu rehberde yedi tipin her birini, birbirinden farkını ve hangi üretim senaryosunda öne çıktığını adım adım göreceksiniz.
Okumak yerine dinlemeyi tercih ederseniz, makalenin geri kalanını aşağıdaki ses dosyasından dinleyebilirsiniz.
Metal Bükme Makinesi Nedir?
Metal bükme makinesi, iş parçasına kontrollü kuvvet veya moment uygulayarak kalıcı şekil değişimi oluşturan ekipmandır. Bükme sırasında amaç malzemeyi ayırmak değil, belirlenen açıya veya yarıçapa getirmektir. Kesme gibi ek işlemler aynı üretim hattında yer alabilir; ancak bunlar bükmeden ayrı işlemlerdir.
Bu yöntemle şu iş parçaları bükülebilir:
- sac,
- levha,
- boru,
- kutu profil,
- yapısal profil,
- tel,
- lama.
Bu iş parçaları aynı yöntemle bükülmez. Sacın doğrusal bükümü için abkant veya caka, sürekli eğrilik için silindir tercih edilebilir. Boru ve profillerde kesitin korunması; telde ise besleme, doğrultma ve bükme hareketlerinin uyumu önemlidir. Bazı makineler uygun takımlarla birden fazla kesiti işleyebilir; yine de tek bir makine bütün bükme ihtiyaçlarını karşılamaz.
“Metal bükme makinesi” ve “metal büküm makinesi” geniş bir ekipman grubunu ifade eder. Sac bükme makinesi ise bu grubun sac ve levha işleyen bölümüdür. Bu nedenle seçim, önce iş parçasının formunu ve istenen bükümü tanımlamakla başlar.
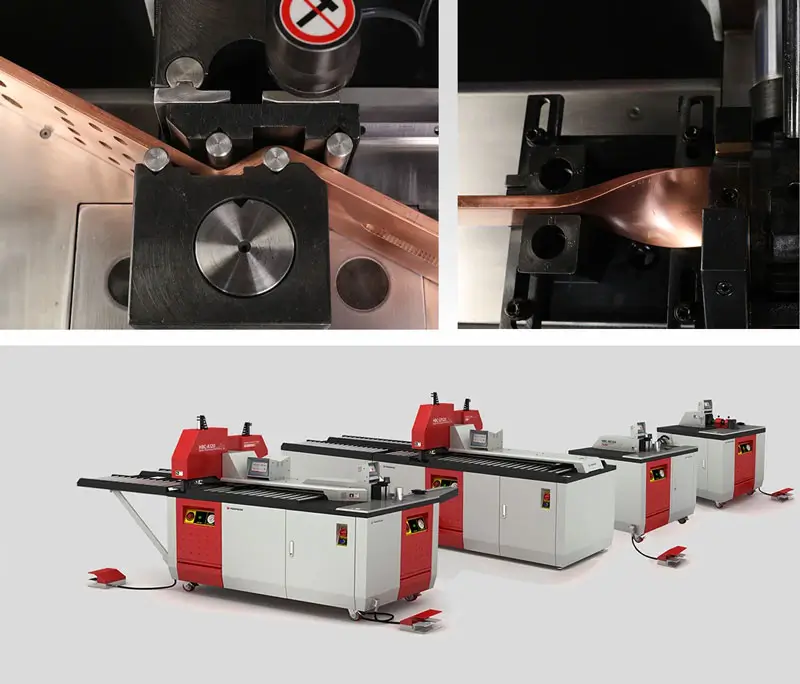
Elektrik panosu üretiminde de işlenecek parçaya göre farklı ekipmanlar gerekir. Bakır ve alüminyum baralar için Bara Makinesi, pano gövdesi ve kapaklarına yönelik işlemler için ise Sac Metal İşleme Makinesi seçeneklerini inceleyebilirsiniz.
Metal Bükme Makinesi Nasıl Çalışır?
Her metal bükme işlemi, malzemenin üç aşamalı davranışına dayanır. Makine tipi ne olursa olsun, bu üç aşama aynıdır.
Elastik deformasyon. Kuvvet uygulanmaya başladığında, metal önce geçici olarak şekil değiştirir. Bu aşamada kuvvet kaldırılırsa malzeme eski haline döner. Bükme işlemi bu aşamada tamamlanmaz; çünkü şekil henüz kalıcı değildir.
Plastik deformasyon. Bükülen kesitteki gerilme malzemenin akma sınırını aştığında şekil değişimi kalıcı hale gelir. Bükme makinesinin asıl işi, malzemeyi bu bölgeye kontrollü biçimde, parçaya zarar vermeden getirmektir. Yetersiz yük kalıcı şekil değişimi oluşturmayabilir. Uygun olmayan iç yarıçap, takım veya işlem ayarı ise, çatlama, kesit bozulması ve yüzey hasarı riskini artırır.
Yaylanma (springback). Kuvvet kaldırıldığında metal, belirli bir miktar geri döner. Hedeflenen açıya ulaşmak için malzemenin çoğu zaman bir miktar fazla bükülmesi gerekir. Yaylanma; malzemenin cinsine, kalınlığına ve bükme yöntemine göre değişir. Yüksek mukavemetli malzemelerde genellikle daha belirgindir. Modern makinelerin açı ölçme ve otomatik düzeltme özellikleri de büyük ölçüde bu davranışı yönetmek için geliştirilmiştir.
Üç aşama ortaktır; makineleri birbirinden ayıran şey, kuvveti iş parçasına nasıl ilettikleridir:
- Abkant: Zımba (üst takım) ve kalıp arasında sacı presleyerek büker. Bükme, parçanın bir çizgisi boyunca olur.
- Caka: Sacı iki çene arasında sıkıştırır, ardından hareketli çene sac kenarını belirlenen açıya kadar kaldırarak katlar.
- Boru bükme: Çekerek bükme yönteminde boru, dönen bükme kalıbını izler; diğer yöntemlerde kuvvet farklı takım düzenleriyle uygulanır.
- Silindir: Merdaneler arasından geçirdiği saca ya da levhaya sürekli, kademeli bir eğrilik verir.
- Profil bükme: Profili üç silindir üzerinden kontrollü olarak deforme eder; profilin kesitini korumak bu işlemin ana hedefidir.
- Panel büker: Büküm sırasında sacı tutar ve hareketli bükme takımlarıyla kenarları şekillendirir. Diğer kenara geçerken parça, otomasyon düzeyine göre manipülatör veya operatör tarafından yeniden konumlandırılır.
- Tel bükme: Teli ilerletir, döndürür ve servo kontrollü büküm hareketleriyle şekillendirir; gerektiğinde keser.
Bu mekanizma farkları, sonraki bölümlerde her makinenin neden belirli bir iş türünde öne çıktığını anlamanızı kolaylaştıracak.
Metal Bükme Makinesi Çeşitleri Nelerdir?
Aşağıda yedi temel metal bükme makinesi çeşidi aynı yapıda ele alınıyor: nasıl çalışır, hangi parçalar için uygundur, nerede kullanılır, avantajı ve sınırlaması nedir. Böylece metal bükme makinesi çeşitleri arasındaki farkı yan yana okuyabilirsiniz.
1. Abkant Pres
Nasıl çalışır? Abkant pres, üst takımın sacı alt kalıba doğru bastırmasıyla doğrusal büküm oluşturur. Sac, alt kalıbın üzerine yerleştirilir ve üst takım aşağı inerek sacı kalıp boşluğuna iter. Yaygın bir yöntem olan havada bükmede açı; üst takımın iniş derinliğine, kalıp açıklığına ve malzemenin davranışına bağlıdır. Kalıba oturtma ve ezerek bükmede kuvvet ihtiyacı ile açı kontrolü farklılaşır. Arka dayama, sacın her seferinde aynı noktadan bükülmesini sağlayarak parçalar arasındaki ölçü tutarlılığını destekler.
Hangi parçalar için? Düz sac parçalar için: kutular, braketler, makine kapakları, pano parçaları, kabinler ve şaseler. Doğrusal bükümlü saclarda abkant güçlü bir adaydır; takım erişimi ve parça çarpışmaları yine de kontrol edilmelidir.
Nerede kullanılır? Genel sac imalatında, makine imalatında, pano ve kabin üretiminde, HVAC ve otomotiv yan sanayinde. Sac bükme işlerinde yaygın kullanılan makine ailelerinden biridir.
Avantaj: Üst takım ve alt kalıp değiştirilerek farklı açı, kalınlık ve parça formları için esnek çalışılabilir. Aynı makinede küçük bir braket de, uzun bir kapak da üretilebilir.
Sınırlama: Çok bükümlü ve büyük parçalarda operatörün parçayı sürekli çevirmesi gerekir. Bu hem süreyi uzatır hem de parça boyutu arttıkça ergonomiyi zorlaştırır.
Abkant seçerken bükme kuvveti, bükme boyu, üst takım, alt kalıp, V açıklığı, arka dayama ve CNC eksenleri birlikte değerlendirilir. Bükme boyu, tek seferde işlenebilen büküm hattının uzunluğudur; parçanın toplam uzunluğu ile aynı şey değildir. V açıklığı yalnızca kalınlığa göre değil, hedef iç yarıçap, minimum flanş boyu, kuvvet ihtiyacı ve takım sınırlarına göre seçilir. CNC eksenleri koç ve arka dayama hareketlerini yönetebilir; eksen sayısı tek başına üretilebilecek parçayı veya hassasiyeti garanti etmez.
2. Caka Makinesi / Sac Katlama Makinesi
Nasıl çalışır? Caka makinesinde sac önce üst ve alt çene arasında sıkıştırılır. Ardından hareketli bükme tablası (çenesi), sacın dışarıda kalan kenarını belirlenen açıya getirir. Sac kalıba bastırılmaz; sıkıştırılan çizgiden kaldırılarak katlanır. Bu mekanizma, özellikle ince sacın kenar katlama işlerinde hızlı ve temiz sonuç verir.
Hangi parçalar için? İnce sac parçalar için; kenar katlama, kutu kapakları ve basit profil formları.
Nerede kullanılır? Havalandırma parçalarında, kanal işlerinde, kapaklarda, kutularda ve küçük ve orta ölçekli sac işlerinde. Türkiye’de bu makine hem caka makinesi hem de sac katlama makinesi olarak anılır; üreticilerin ve mesleki eğitim materyallerinin kullandığı caka terimi de bu makine ailesini tanımlar.
Avantaj: Kenar katlama işinde hızlıdır ve kullanımı görece pratiktir. Kalıp değiştirmeden farklı açılar verilebilir, bu da küçük atölyelerde kolaylık sağlar.
Sınırlama: Bükülebilen kalınlık ve boy, malzemeye ve modelin kapasitesine bağlıdır. Manuel atölye tipi cakalar ile motorlu CNC katlama makineleri aynı kapasite sınıfında değerlendirilmemelidir. Kutu derinliği, çene açıklığı ve takım erişimi de parça geometrisini sınırlar.
Abkant ile karıştırılmaması gerekir. Kısaca fark şöyledir: abkantta zımba ve kalıpla presleme yapılır; cakada sac sıkıştırılıp kenarı kaldırılarak katlanır. Yani biri bükümü sacı kalıba iterek, diğeri sacı tutup kenarı kaldırarak oluşturur. Seçim yalnızca kalınlığa göre yapılmaz; parça ölçüsü, kenar geometrisi, takım erişimi ve çevrim süresi birlikte değerlendirilir.
3. Boru Bükme Makinesi
Nasıl çalışır? Boru bükmede çekerek bükme, sıkıştırarak bükme ve merdaneli bükme gibi farklı yöntemler bulunur. Çekerek bükmede boru, dönen bükme kalıbına kıskaç kalıbıyla bağlanır; baskı kalıbı borunun ilerleyişini destekler. Gerekli uygulamalarda sıyırıcı kalıp, iç kaviste kırışmayı azaltır. Takım düzeni boru kesitine, cidar kalınlığına ve hedef merkez hattı yarıçapına göre belirlenir.
Hangi parçalar için? Yuvarlak boru, kare boru, dikdörtgen boru ve ince cidarlı tüpler için.
Nerede kullanılır? Otomotiv, egzoz sistemleri, mobilya, korkuluk, makine şaseleri ve akışkan hatlarında. Egzoz borusunun kıvrımlı hattı, mobilya iskeletinin yay formu ve korkuluk dirseği, aynı mantıkla üretilir.
Avantaj: Boruyu kesip kaynaklamak yerine tek parça halinde bükerek hem işçilik hem de sızdırmazlık açısından avantaj sağlar. Tekrar eden bükümlerde aynı radyüsü çok sayıda parçada elde etmek mümkündür.
Sınırlama: Özellikle çekerek bükmede boru kesitine ve bükme yarıçapına uygun kalıp gerekir. Radyüs küçüldükçe ve cidar inceldikçe kesit bozulma riski artar.
İnce cidarlı veya küçük yarıçaplı boru bükümlerinde, uygulamaya göre mandrel gerekebilir. Mandrel, borunun içine yerleştirilerek bükülen bölgede ovalleşmeyi ve ezilmeyi azaltır. Mandrelsiz bükümde ince cidarlı boru kolayca düzleşebilir; bu yüzden egzoz ve akışkan hattı gibi iç çapın korunmasının önemli olduğu işlerde mandrel desteği belirleyicidir. Bununla ilgili daha fazlası için tıklayın.
4. Silindir Sac Bükme Makinesi
Nasıl çalışır? Sac veya levha, dönen silindirler (merdaneler) arasından geçirilir ve kademeli olarak eğrilik kazanır. Makine tasarımına göre üst, alt veya yan merdanelerin konumlarıyla eğrilik ayarlanır; hedef yarıçapa bir veya birden fazla geçişte ulaşılır. Türkiye pazarında bu makineler 3 toplu silindir ve 4 toplu silindir gibi isimlerle de ayrılır. Topların sayısı ve yerleşimi, sacın nasıl beslendiğini ve uç kısımların nasıl işlendiğini etkiler.
Hangi parçalar için? Silindir gövdeler, konik parçalar ve büyük yarıçaplı saclar için.
Nerede kullanılır? Tank, kazan, kanal ve silindirik gövde imalatında. Silindirik bir depo gövdesi veya bir havalandırma kanalının yuvarlak kesiti, silindirde şekillendirilir.
Avantaj: Büyük çaplı ve düzgün eğriliğe sahip parçaları üretir. Ağır levhalarla çalışabilen modeller bulunur; konik büküm için uygun donanım ve kapasite ayrıca doğrulanmalıdır.
Sınırlama: Sacın keskin köşeli bükümü için uygun değildir. Ayrıca sacın uç kısımlarında düz kalan bölgeler oluşabilir; bunun yönetimi makine tipine ve işleme yöntemine bağlıdır.
Buradaki temel fark şudur: abkant lokal ve doğrusal büküm yapar, silindir ise sürekli eğrilik oluşturur. Köşeli bir kutu için abkant, silindirik bir tank gövdesi için silindir sac bükme makinesi gerekir. Abkantta kademeli bükümle bazı eğriler oluşturulabilse de yüzey ve çevrim sonucu silindir bükümle aynı değildir.
5. Profil Bükme Makinesi
Profil bükme makinesi çoğunlukla merdanelerle geniş yarıçaplı eğrilik oluşturur. Uygun makaralarla boru da işleyebilir. Çekerek boru bükme ile temel farkı yalnızca iş parçası değil, bükme yöntemi ve elde edilebilen yarıçap aralığıdır.
Nasıl çalışır? Makine genellikle silindirler üzerinden profile eğrilik verir. Profil üç silindir arasından geçirilirken, silindirlerin konumuna göre kademeli olarak bükülür. Silindirlerin profil kesitine uygun olması, kesitin korunması açısından önemlidir.
Hangi parçalar için? Köşebent, U profil, kutu profil, lama, boru, özel ekstrüzyon ve yapısal profiller için.
Nerede kullanılır? Çelik yapı, çerçeve, makine imalatı ve kemer ya da yay formlu yapısal elemanlarda.
Avantaj: Uzun ve ağır profillere büyük çaplı eğri verebilir. Birden çok profil tipi için silindir değiştirilerek kullanılabilir.
Sınırlama: Her profil kesitinin bükülebileceği bir minimum çap vardır. Çok küçük çapta kesit bozulabilir.
Profil bükerken dikkat edilmesi gereken başlıca konular şunlardır: minimum çap, profil geometrisi, kesitin bozulması, burulma ve yüzey izleri. Açık kesitli profiller (örneğin U profil) kapalı kesitli profillere göre farklı davranır; bu nedenle teklif aşamasında profilin kesit ölçüleri ve hedef çap üreticiyle paylaşılmalıdır.
6. CNC Tel Bükme Makinesi
Nasıl çalışır? Tel otomatik olarak beslenir, konumlandırılır, döndürülür, bükülür ve gerektiğinde kesilir. Bu hareketler servo kontrollü sistemlerle birbirine bağlanır; makine, telin ilerleme miktarını ve bükme açılarını sırayla uygular.
Hangi parçalar için? Tel parçalar, metal sepetler, braketler, klipsler, mobilya parçaları ve otomotiv yan sanayi parçaları için.
Nerede kullanılır? Mobilya, otomotiv yan sanayi, mutfak ve depolama ürünleri gibi seri tel parça üretiminde.
Avantaj: CNC burada özellikle önem taşır. Modele göre 2D veya 3D geometriler, tanımlanan toleranslar içinde tekrarlanabilir. Operatör müdahalesi azaldığı için tekrarlanabilirlik yüksektir.
Sınırlama: Yalnızca tel ve çubuk gibi iş parçaları için uygundur. Tel çapı ve malzeme tipi makinenin kapasitesiyle sınırlıdır.
Tel çapının yanında malzeme mukavemeti, minimum bükme yarıçapı ve telin bobinden mi yoksa kesilmiş boylardan mı beslendiği kontrol edilmelidir. 2D üretim için tasarlanan bir makinenin 3D parça işleyebildiği varsayılmamalıdır.
7. Panel Bükme Makinesi / Panel Büker
Nasıl çalışır? Panel bükme makinesi, sacı büküm sırasında baskı takımıyla tutar; üst ve alt bükme takımları kenarı şekillendirir. Sonraki kenarı işlemek için sac yeniden konumlandırılır. Bu hareket, otomatik modellerde manipülatörle, diğer modellerde operatör desteğiyle yapılabilir. Dolayısıyla parça tamamen hareketsiz kalırken takımın bütün çevresinde dolaştığı bir mekanizma olarak düşünülmemelidir.
Hangi parçalar için? Elektrik kabinleri, makine muhafazaları, dolaplar, çekmeceler, HVAC panelleri, metal mobilya ve büyük sac paneller için. Dört kenarı da bükülen parçalarda özellikle verimlidir.
Nerede kullanılır? Elektrik panosu ve kabinlerinde, metal mobilya, çekmece ve HVAC panel üretiminde kullanılır. Çok kenarlı parçalar ve tekrar eden büküm sıraları için değerlendirilebilir.
Avantaj: Parçayı daha az elle çevirme, çok bükümlü parçalarda otomasyon ve seri üretimde tutarlılık sağlar. Aynı programla çalışılan seri üretimde parçadan parçaya fark azalır.
Sınırlama: İşlenebilir kalınlık, minimum parça ölçüsü, kenar yüksekliği ve parça geometrisi modele bağlıdır. Otomatik takım uyarlamalı makineler küçük partilerde de verimli olabilir; ekonomik uygunluk yalnızca adede değil, hazırlık süresine, ürün çeşitliliğine ve makinenin kullanım oranına göre hesaplanmalıdır.
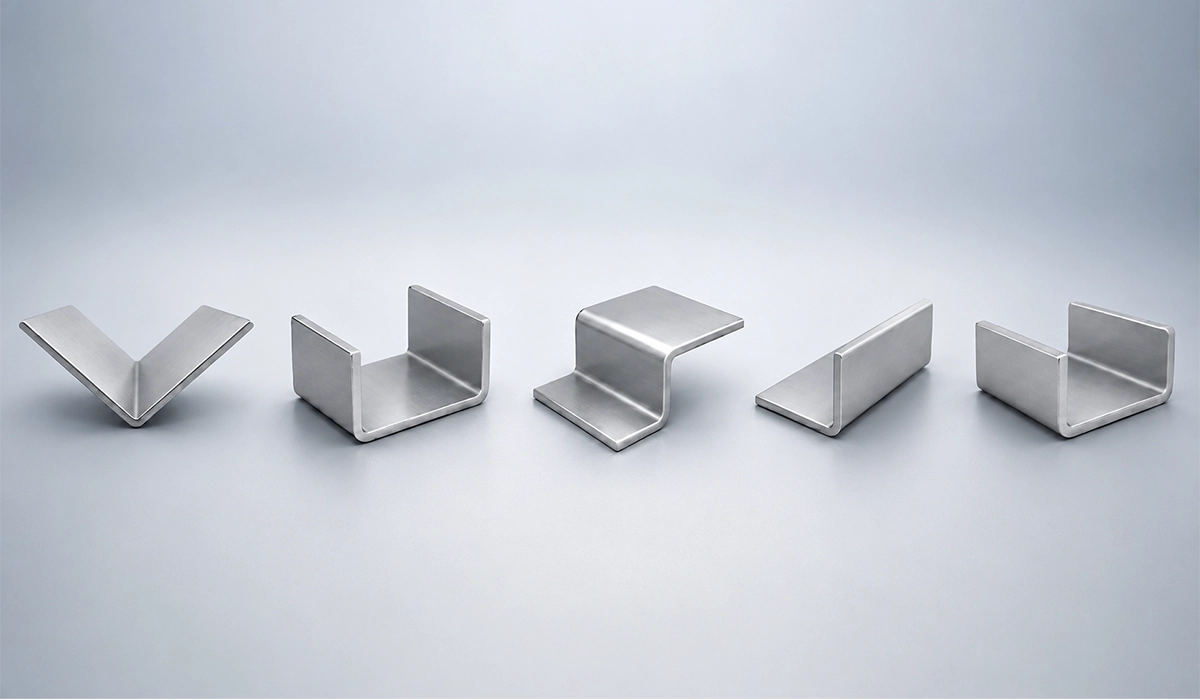
Yedi Makine Tipinin Karşılaştırması
| Makine tipi | İş parçası | En uygun geometri | Tipik üretim |
|---|---|---|---|
| Abkant pres | Sac | Tanımlı iç yarıçaplı doğrusal büküm | Genel sac imalatı |
| Caka | İnce sac | Kenar katlama | HVAC, kanal, küçük sac işleri |
| Boru bükme | Boru/tüp | Kontrollü radyüs | Otomotiv, mobilya, hatlar |
| Silindir | Sac/levha | Sürekli eğri | Tank, silindir, konik parça |
| Profil bükme | Profil | Büyük çaplı eğri | Çelik yapı, çerçeve |
| CNC tel bükme | Tel/çubuk | 2D/3D form | Seri tel ürünleri |
| Panel büker | Sac panel | Çoklu kenar bükümü | Kabin, dolap, panel |
Hangi İş İçin Hangi Metal Bükme Makinesi Seçilmeli?
Makine tipini ihtiyaçtan başlayarak bulmak için aşağıdaki tabloyu kullanabilirsiniz.
| İhtiyaç | Öncelikli makine |
|---|---|
| Düz sacda farklı açılar | Abkant pres |
| İnce sac kenarlarını katlamak | Caka |
| Boruya kontrollü radyüs vermek | Boru bükme |
| Sacdan silindir veya koni yapmak | Silindir bükme |
| Yapısal profili yay şeklinde bükmek | Profil bükme |
| Seri tel parçalar üretmek | CNC tel bükme |
| Büyük panellerde çoklu büküm | Panel büker |
Tabloyu kullanırken şunları aklınızda tutun. Birincisi, aynı parça için birden fazla makine mümkün olabilir. Örneğin, ince bir sac kapak hem cakada hem abkantta üretilebilir. Böyle durumlarda parça boyutu, bükümlerin sayısı, kalınlık ve üretim adedi kararı belirler: tek bükümlü ince sac için caka yeterli olabilirken, farklı açılı ve daha kalın parçalar için abkant daha uygundur.
İkincisi, birden fazla iş türü yapan işletmeler tek makineyle yetinemeyebilir. Bir makine imalatçısının atölyesinde abkant ana sac işlerini yürütürken, şase için boru bükme ya da çerçeve için profil bükme ayrıca gerekebilir. Bu durumda yatırımın sırası, en çok iş hacmi yaratan parça grubuna göre belirlenmelidir.
Üçüncüsü, bu tablo makine tipini seçmenizi sağlar; kapasite, bükme boyu ve kontrol seviyesi ise tip belirlendikten sonra ele alınan ikinci adımdır. Bu sıralama karıştırılırsa, yanlış kategoride uygun teklif aranmış olur.
Hidrolik, Servo Elektrik ve CNC Aynı Şeyi mi İfade Eder?
Hayır. Bu terimler sıkça aynı cümlede geçtiği için birbirinin alternatifi gibi anlaşılır, ancak farklı sorulara cevap verirler.
Hidrolik, servo-elektrik ve mekanik, makinenin hareketi ve kuvveti nasıl ürettiğini, yani tahrik sistemini anlatır. Hidrolik sistemde kuvvet yağ basıncıyla, servo-elektrik sistemde servo motorlarla, mekanik sistemde ise mekanik aktarım elemanlarıyla üretilir. Her birinin hız, enerji kullanımı, bakım ihtiyacı ve fiyat bakımından kendine özgü bir profili vardır ve bunlar üreticiden üreticiye değişir.
NC ve CNC ise makinenin hareketlerinin nasıl kontrol edildiğini anlatır. NC sayısal kontrolü, CNC ise bilgisayarlı sayısal kontrolü ifade eder. Ticari kullanımda NC daha temel kontrol işlevlerini anlatabilir; ancak programlama, eksen yönetimi, parça hafızası ve açı düzeltme özellikleri modelin teknik dokümanından doğrulanmalıdır. CNC ibaresi tek başına tam otomasyon anlamına gelmez.
Dolayısıyla bir abkant hem hidrolik hem CNC olabilir. Türkiye pazarında CNC kontrollü hidrolik abkantlar da, servo-elektrik abkantlar da satılmaktadır. “Hidrolik bükme makinesi mi, CNC bükme makinesi mi?” sorusu bu nedenle teknik olarak doğru bir seçim sorusu değildir. Doğru soru iki parçalıdır: “Hangi tahrik sistemi ihtiyacıma uygun?” ve “Hangi kontrol seviyesine ihtiyacım var?”
| Kavram | Neyi ifade eder? |
|---|---|
| Hidrolik | Kuvvet/tahrik sistemi |
| Servo elektrik | Kuvvet/tahrik sistemi |
| Mekanik | Kuvvet/tahrik sistemi |
| NC | Kontrol seviyesi |
| CNC | Programlanabilir kontrol ve otomasyon |
Teklif karşılaştırırken bu ayrım pratik bir fayda sağlar. İki teklifte de “CNC” yazması, makinelerin aynı tahrik sistemine sahip olduğu anlamına gelmez; benzer biçimde iki teklifin de hidrolik olması, kontrol seviyesinin eşit olduğunu göstermez. Her teklifte tahrik sistemini ve kontrol seviyesini ayrı kalemler olarak karşılaştırmak, yanlış değerlendirmenin önüne geçer.
Doğru Metal Bükme Makinesi Nasıl Seçilir?
Aşağıdaki sekiz kriter, endüstriyel metal bükme makinesi yatırımında sırayla değerlendirilmelidir. Sıralama bilinçlidir: ilk kriterler makine tipini, sonrakiler kapasiteyi ve yatırımın toplam maliyetini belirler.
İş Parçasının Formunu Belirleyin
İlk soru şudur: Sac mı, boru mu, profil mi, tel mi büküyorsunuz? Makine seçiminin başlangıç noktası budur. Form belli olmadan tonaj, kontrol sistemi ya da fiyat konuşmak erkendir.
Parça portföyünüz birden fazla form içeriyorsa, yılda ürettiğiniz parçaları forma göre gruplayın ve her grubun üretim hacmine bakın. Üretim hacmi, darboğaz, dışarıya yaptırma maliyeti ve teslim süresi birlikte yatırım önceliğini belirler.
Malzeme Türünü ve Kalınlığını Kontrol Edin
Karbon çeliği, paslanmaz çelik, alüminyum ve bakır bükülürken farklı davranır. Aynı kalınlıktaki iki farklı malzemenin aynı kuvvet ihtiyacına sahip olması gerekmez. Örneğin paslanmaz çelik, aynı kalınlıktaki alüminyuma göre genellikle daha yüksek bükme kuvveti ister. Malzemenin mukavemeti arttıkça makine kapasitesi ve takım dayanımı da daha kritik hale gelir.
Üreteceğiniz en zorlu malzeme ve kalınlık kombinasyonunu belirleyin ve makine kapasitesini buna göre değerlendirin. Üretici ile görüşürken malzeme cinsini ve kalınlık aralığını yazılı olarak paylaşmak, kapasite kararını doğru yönlendirir.
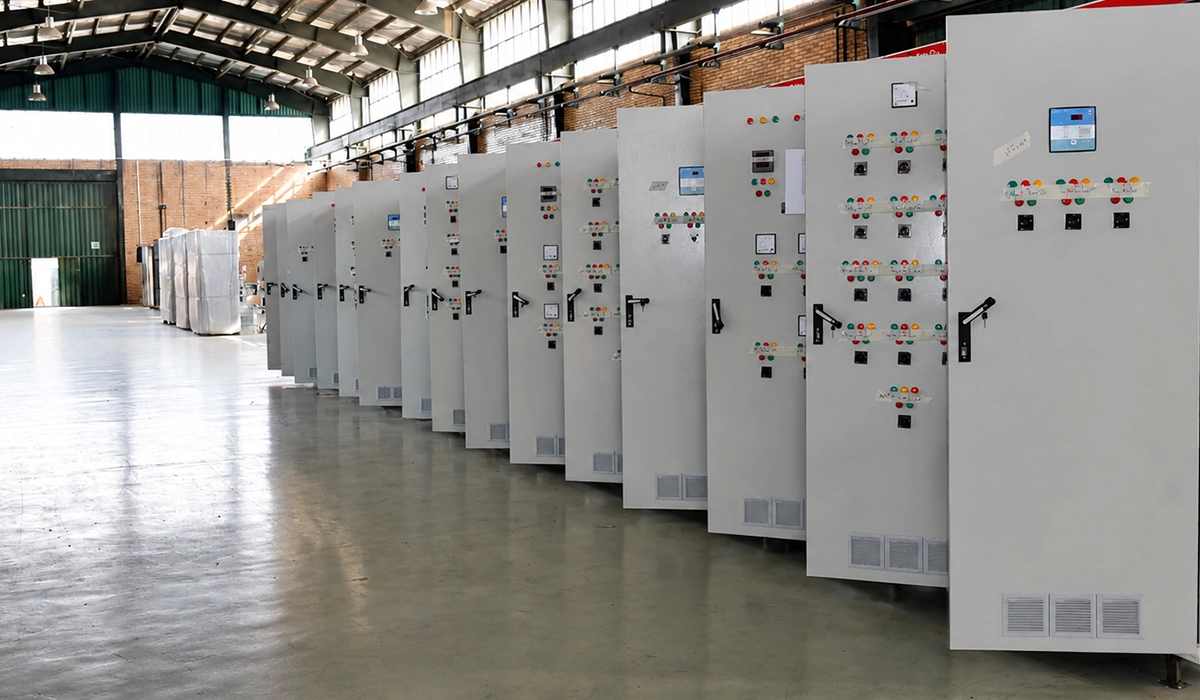
Elektrik panosu gövdesi ve kapağı üretiyorsanız kalınlık, bükme kapasitesi kadar parçanın rijitliğini ve ağırlığını da etkiler. Bu uygulamaya ilişkin seçim ölçütlerini pano sac kalınlığı yazısında inceleyebilirsiniz.
Maksimum Bükme Boyunu Belirleyin
Özellikle abkant ve diğer sac bükme makinelerinde maksimum parça genişliği, bükme boyu ve makinenin çalışma alanı belirleyicidir. Bükme boyu tek seferde işlenebilen büküm hattının uzunluğunu tanımlar; çalışma alanı ise parçanın makinede rahatça konumlanıp hareket edebilmesini ifade eder.
Üreteceğiniz en uzun parçayı baz alın; ancak yılda yalnızca birkaç kez gelen istisnai bir iş için makineyi gereğinden büyük seçmeyin. Bu tür işler için fason üretim ya da farklı bir çözüm daha ekonomik olabilir.
Parça Geometrisini Değerlendirin
Kendinize şu soruları sorun:
- Belirli bir iç yarıçapla doğrusal büküm mü gerekiyor?
- Sürekli eğri mi?
- Küçük radyüs mü?
- Silindir mi?
- Çoklu kenar mı?
- 2D veya 3D tel geometrisi mi?
Cevaplar doğrudan makine tipine işaret eder. Doğrusal sac bükümleri abkanta, sürekli eğri silindire, çok kenarlı paneller panel bükme makinesine, kontrollü boru radyüsü boru bükmeye, 3D tel formu CNC tel bükmeye yönlendirir. Geometri, makine tipi ile iş parçası formu arasındaki bağı kurar.
Hassasiyet ve Tekrarlanabilirlik İhtiyacını Belirleyin
Tek parça prototip ile binlerce aynı parçanın üretimi aynı gereksinime sahip değildir. Prototipte esneklik ve operatör becerisi öne çıkar; seri üretimde ise parçaların tanımlanan ölçü ve açı toleransları içinde kalması gerekir.
Bu noktada şu kavramlar devreye girer: açı tekrarlanabilirliği, konumlandırma doğruluğu, arka dayama kalitesi, CNC programı ve otomatik düzeltme. Toleransınızı önce yazılı hale getirin, sonra bu toleransı karşılayacak kontrol seviyesini arayın. Gereğinden yüksek bir kontrol sistemi gereksiz maliyet yaratır; gereğinden düşük olanı ise hurda ve yeniden işleme oranını artırır.
Üretim Adedi ve Ürün Çeşitliliğini Değerlendirin
İki ayrı senaryo vardır.
Düşük adet ve yüksek ürün çeşitliliği: Burada esneklik önemlidir. Farklı parçalar arasında hızlı geçiş yapabilen, program ve takım değişimi kolay olan makine öne çıkar. Örneğin sipariş bazlı çalışan bir atölyede her gün farklı parça geliyorsa, hazırlık süresi kısa makine avantaj sağlar.
Yüksek adet ve tekrar eden ürün: Burada otomasyon ve kısa hazırlık süresi daha önemlidir. Aynı parçanın uzun seriler halinde üretildiği bir hatta, parça başına birkaç saniye bile toplamda büyük fark yaratır. Panel büker ve CNC tel bükme gibi otomasyonu yüksek makineler, bu senaryoda öne çıkar.
Kalıp ve Takım Maliyetini Hesaba Katın
Makine fiyatı tek maliyet kalemi değildir. Şu kalemler toplam yatırımı etkiler:
- üst ve alt kalıplar,
- özel takımlar,
- boru kalıpları,
- profil makaraları,
- takım değiştirme süresi.
Abkantta farklı parça formları için ek kalıp gerekebilir; çekerek boru bükmede farklı çap ve yarıçaplar için ayrı kalıplar gerekebilir; profil bükmede ise her kesit için uygun makara gerekir. Teklif alırken makineye dahil gelen takım setini ve sonradan eklemeniz gereken takımların maliyetini ayrıca sorun. Takım değiştirme süresi de parça başı maliyete yansır.
Pano kapağı üretiminde yalnızca büküm süresini değil, kesim, takım hazırlığı ve sonraki işlemleri de birlikte değerlendirmek gerekir. Bu hesabı parça üzerinden ele almak için pano kapağı imalat maliyeti rehberine bakabilirsiniz.
Servis ve Yedek Parça Desteğini Kontrol Edin
Türkiye pazarında bu kriter ayrı bir satın alma başlığıdır. Makine ne kadar yetenekli olursa olsun, arıza anında destek bulunamazsa üretim durur. Teklif aşamasında şunları sorun:
- Türkiye’de servis var mı?
- Kritik yedek parçalar stokta mı?
- Devreye alma fiyata dahil mi?
- Operatör eğitimi veriliyor mu?
- Kalıp ve takım daha sonra temin edilebiliyor mu?
- Kontrol ünitesinin teknik desteği var mı?
Bu soruların cevapları, makine arızalandığında duruş sürenizi ve işletmenizin sürekliliğini doğrudan etkiler. Cevapları yazılı olarak almak, sonradan çıkabilecek belirsizlikleri azaltır.
Metal Bükme Makinesi Fiyatını Neler Belirler?
Metal bükme makinesi fiyatı; makine ailesine, kapasiteye, çalışma boyuna, kontrol sistemine, takımlara ve otomasyon donanımına göre değişir. Manuel bir caka ile otomatik panel bükme hücresini tek bir fiyat aralığında karşılaştırmak yanıltıcıdır.
Eşdeğer teklif almak için aynı teknik resmi, malzeme kalitesini, kalınlık aralığını, toleransları ve üretim adedini tüm tedarikçilerle paylaşın. Makine bedeline hangi takımların, yazılımın, nakliyenin, kurulumun ve eğitimin dahil olduğunu ayrı ayrı belirtmelerini isteyin.
Satın alma öncesinde temsilî parçalarınızla deneme bükümü talep edin. Hazırlık süresi, parça başına çevrim, açı ve ölçü sonuçları, yüzey izleri ve yeniden işleme ihtiyacı üzerinden karşılaştırma yapın. Toplam maliyeti yalnızca satın alma bedeliyle değerlendirmeyin.
Metal Bükme Makineleri Hangi Sektörlerde Kullanılır?
Her sektör tek bir makine kullanmaz; çoğu zaman iş parçalarına göre makine kombinasyonu kurulur. Aşağıdaki tablo, sektörlerin tipik bükme işini ve ilgili makineleri gösterir.
| Sektör | İlgili makine aileleri |
|---|---|
| Elektrik panosu ve kabin | Abkant / panel büker |
| HVAC | Caka / abkant / silindir |
| Otomotiv | Abkant / boru / tel bükme |
| Metal mobilya | Boru / panel / abkant |
| Makine imalatı | Abkant / profil bükme |
| Tank ve kazan | Silindir bükme |
| Çelik yapı | Profil bükme |
Elektrik panosu ve kabin. Gövde ve kapak bükümlerinde ölçü tutarlılığı, sonraki montaj işlemlerini etkiler. Büyük kabinler için makine seçerken yalnızca sac boyutunu değil, kapakların ve bağlantı noktalarının yerleşimini de değerlendirin. Uygulama bağlamı için veri merkezi elektrik panosu yazısını okuyabilirsiniz.
HVAC. Kanal parçaları genellikle cakada veya abkantta üretilir; konik geçişler ve yuvarlak kesitli kanallar için silindir devreye girer. İnce sac ağırlıklı bu sektörde caka, hız avantajıyla öne çıkar.
Otomotiv. Bu sektörde sac, boru ve tel aynı ürün ailesinde bir arada bulunabilir. Braketler abkantta, egzoz ve akışkan hatları boru bükmede, klipsler ve yan sanayi parçaları tel bükmede üretilir.
Metal mobilya. Mobilya iskeletleri ve boru ayaklar boru bükmede, dolap ve çekmece gövdeleri panel bükerde veya abkantta şekillenir.
Makine imalatı. Makine kapakları, muhafazalar ve şaseler abkantta, yay formlu yapısal elemanlar profil bükmede üretilir.
Tank ve kazan. Silindirik gövdeler ve konik parçalar silindir sac bükme makinesinin ana alanıdır; levha kalınlığı arttıkça makine kapasitesi belirleyici hale gelir.
Çelik yapı. Kemer, çerçeve ve yay formlu profil elemanları profil bükme makinesinde üretilir.
Özel muhafaza projelerinde makine seçimi, ürünün tasarım ve üretim gereklilikleriyle birlikte ele alınmalıdır. Bu farklı üretim bağlamını exproof pano üretimi yazısında inceleyebilirsiniz.
Metal Bükme Makinesi Seçerken Yapılan 6 Yaygın Hata
1. Sadece tonaja bakmak
Tonaj önemlidir ama tek başına yeterli değildir. Yüksek tonajlı bir abkant, boru bükme ihtiyacını karşılamaz; geniş bir makine de uygun olmayan geometriyi kurtarmaz. Kuvvet kapasitesi, doğru makine tipi seçildikten sonra malzeme, bükme boyu, geometri ve takım sınırlarıyla birlikte değerlendirilmelidir.
2. İş parçası formunu ikinci plana atmak
Sac, boru, profil ve tel farklı makine aileleri gerektirir. Önce kapasiteye bakıldığında yanlış kategoride teklif toplanır ve süreç uzar. Seçime her zaman parçanın formuyla başlayın; kapasite ve fiyat bu kararın ardından gelir.
3. CNC ile hidrolik sistemi aynı sınıflandırma sanmak
CNC kontrolü, hidrolik ise tahrik sistemini anlatır. İkisini karşı karşıya koymak, tekliflerin yanlış karşılaştırılmasına yol açar. Her teklifte tahrik sistemini ve kontrol seviyesini ayrı kalemler olarak değerlendirin; böylece gerçekte neyin karşılaştırıldığını net görürsünüz.
4. Kalıp ve takım maliyetini hesaba katmamak
Makine bedeli ödenir; ancak üretime başlamak için gereken kalıp ve takımlar bütçeye eklenmezse yatırım beklenenden pahalıya gelir. Takım değiştirme süresi de üretkenliği doğrudan etkiler. Toplam maliyeti makine, takım ve kurulum olarak birlikte çıkarın.
5. Makineyi sürekli maksimum kapasitede çalıştıracak şekilde seçmek
Makine kapasitesi, üreticinin belirttiği malzeme, takım ve çalışma koşulları için geçerlidir. Katalogdaki tek bir maksimum kalınlığa bakmak yeterli değildir. Gerçek parça portföyünü kapasite tablolarıyla karşılaştırın; malzeme değişkenliği ve planlanan yeni işler için gereken payı üreticiyle belirleyin. Makine ve takım sınırlarını aşmayın.
6. Servis, eğitim ve yedek parçayı satın alma sonrasına bırakmak
Bu konular teklif aşamasında sorulmazsa, sorun çıktığında çözüm bulmak zorlaşır. Devreye alma, operatör eğitimi ve yedek parça kararlarını satın alma sözleşmesine yazdırmak, makinenin ilk günden verimli çalışmasını destekler.
Doğru Metal Bükme Makinesi Parçadan Başlayarak Seçilir
Metal bükme makinesi seçiminde ilk karar CNC veya hidrolik değildir. İlk karar, neyi büküyor olduğunuzdur: sac, boru, profil ya da tel.
Bu karardan sonra sırayla malzeme, kalınlık, geometri, bükme boyu, tolerans, adet, otomasyon seviyesi, kalıp ve servis değerlendirilir. Bu rehberdeki yedi metal bükme makinesi tipinden hiçbiri her iş için uygun değildir; her biri farklı bir üretim senaryosu için tasarlanmıştır. Abkant doğrusal sac bükümünde, silindir sürekli eğrilikte, panel büker çok kenarlı panellerde, tel bükme seri tel üretiminde güçlüdür.
Makine yatırımı yapmadan önce gerçek parça ölçülerinizi, malzeme türünüzü ve yıllık üretim adedinizi teknik şartnameye dönüştürmeniz, yanlış kapasite seçiminden kaçınmanın en güvenli yoludur.


Bu makaleyi değerlendirin
1 ile 5 yıldız arasında bir puan seçin.
Henüz puanlama yapılmadı