

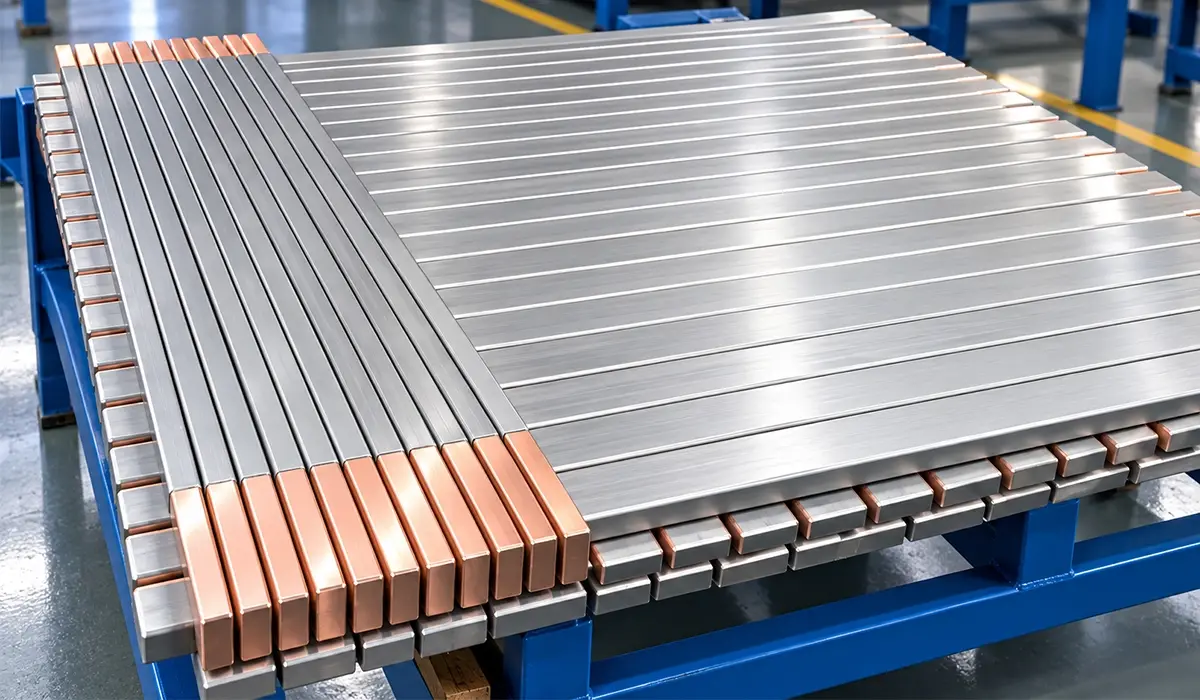

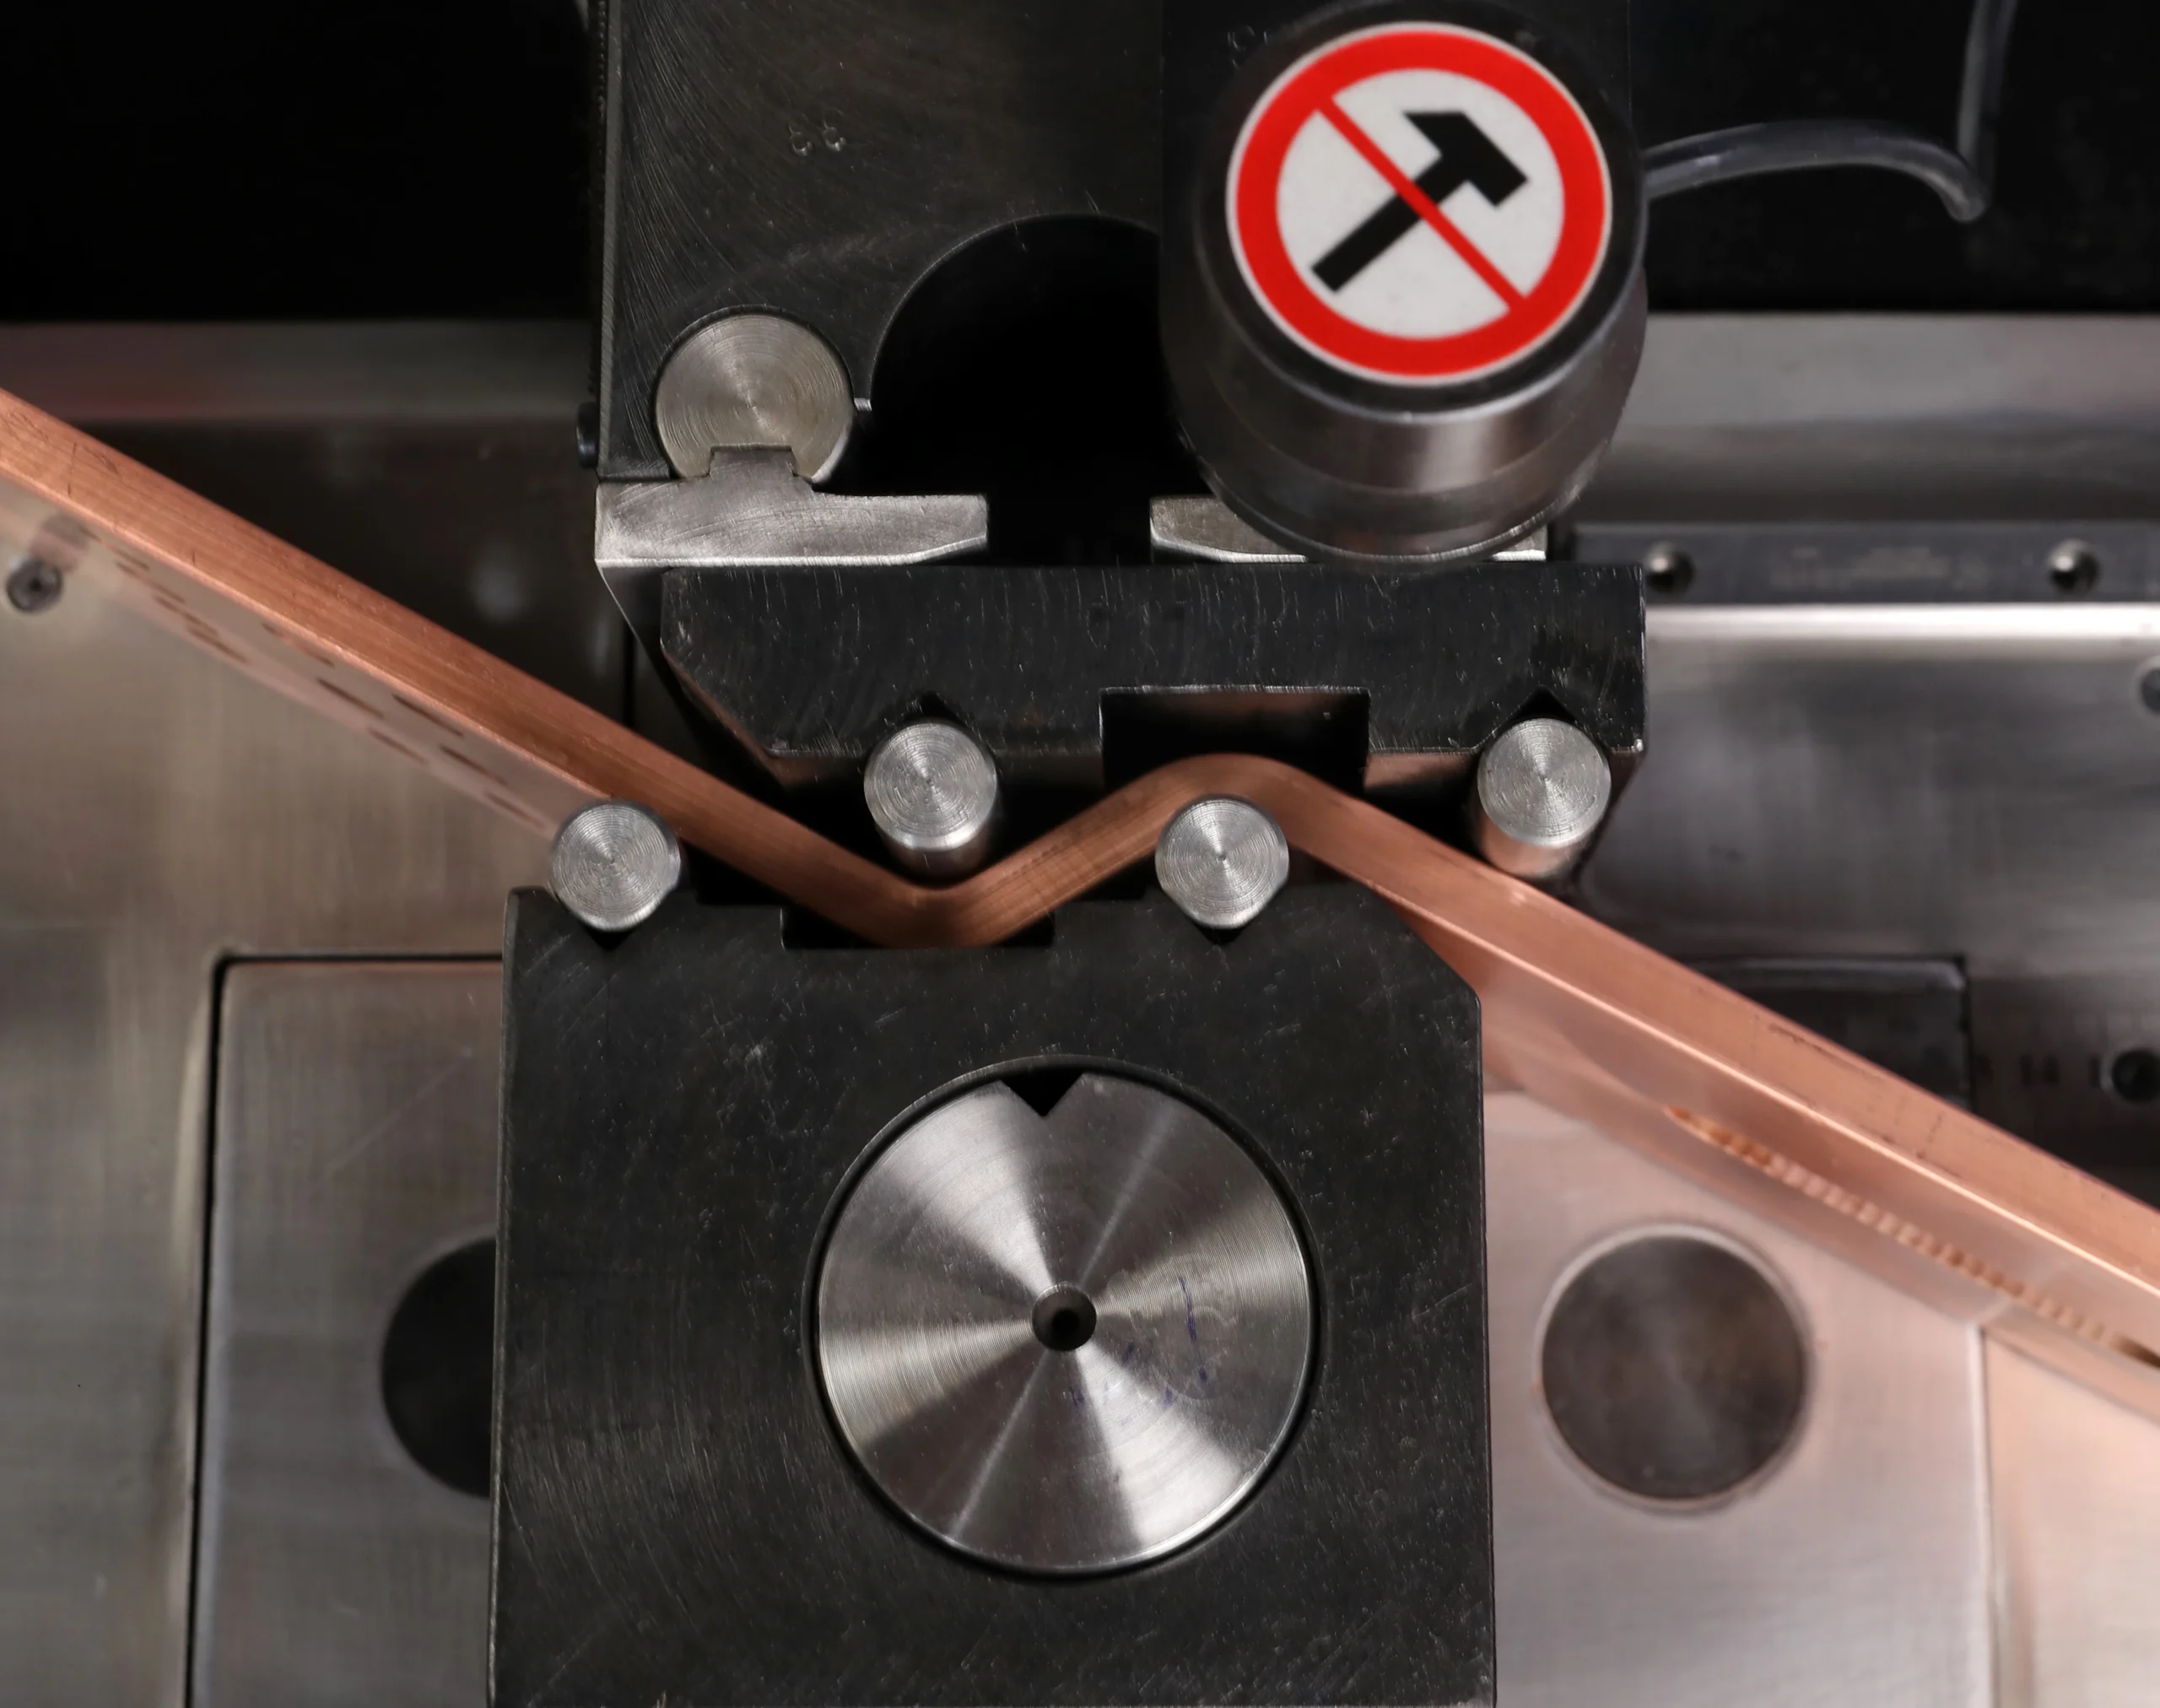
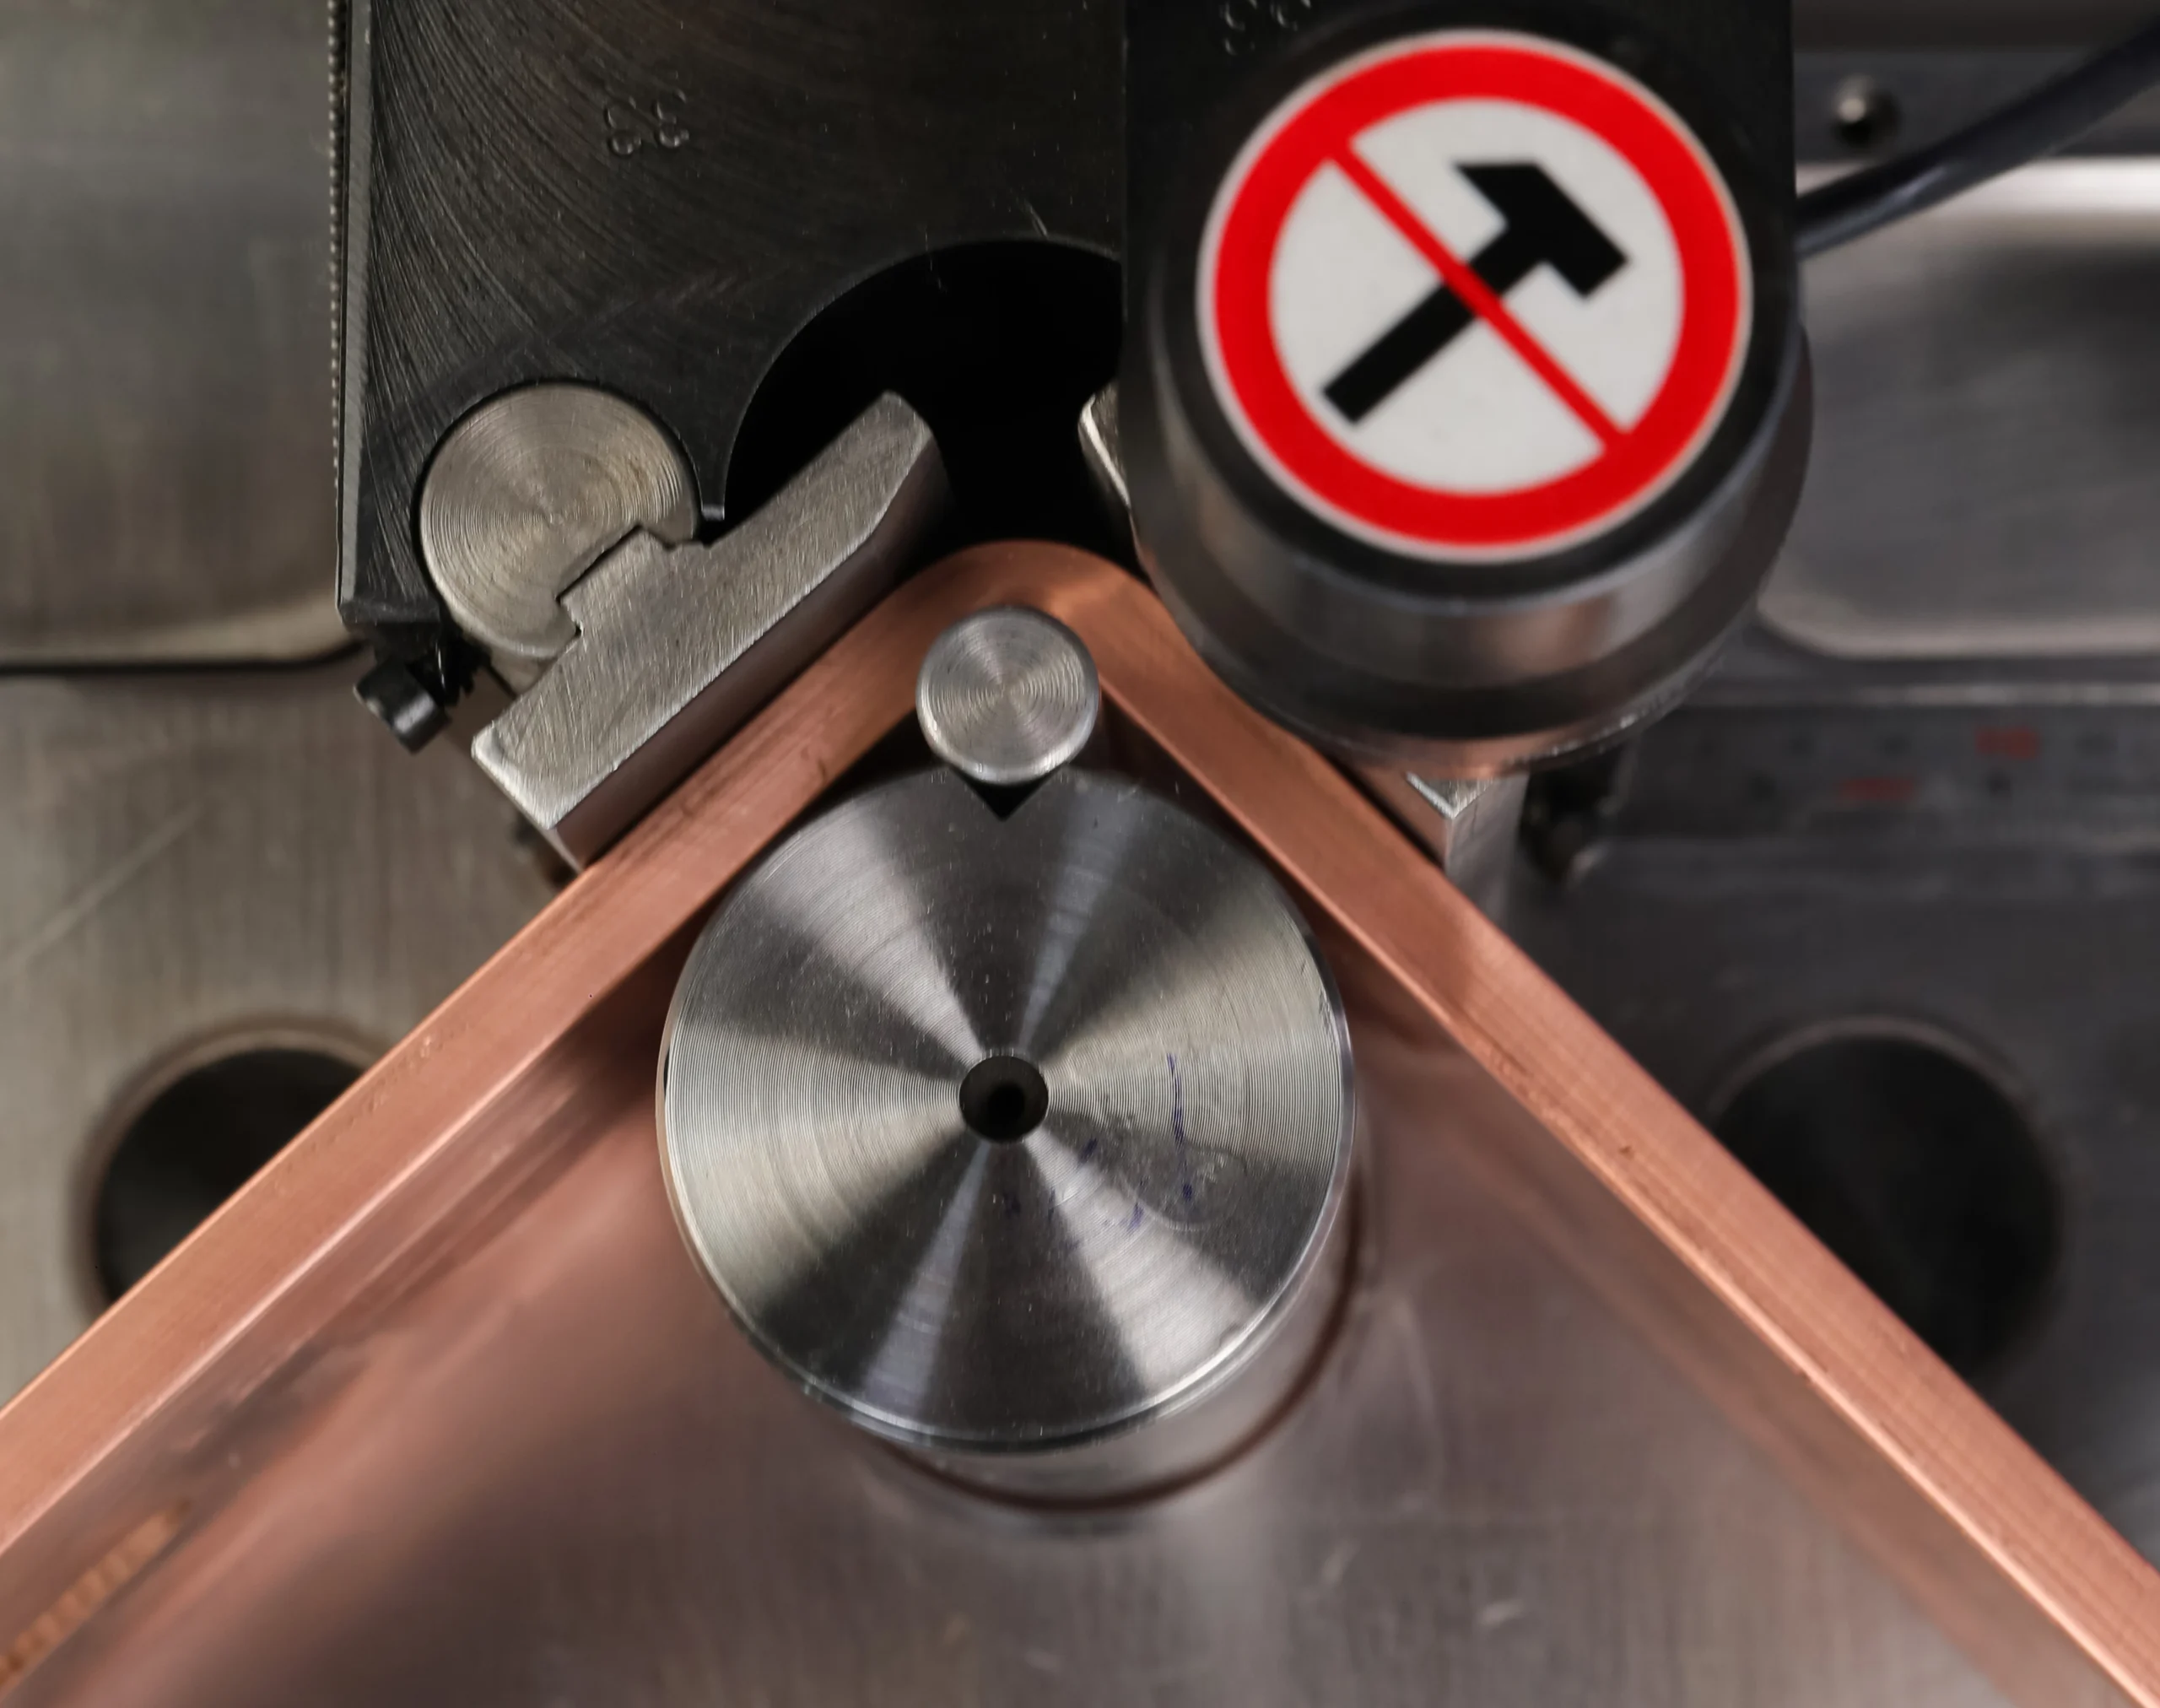
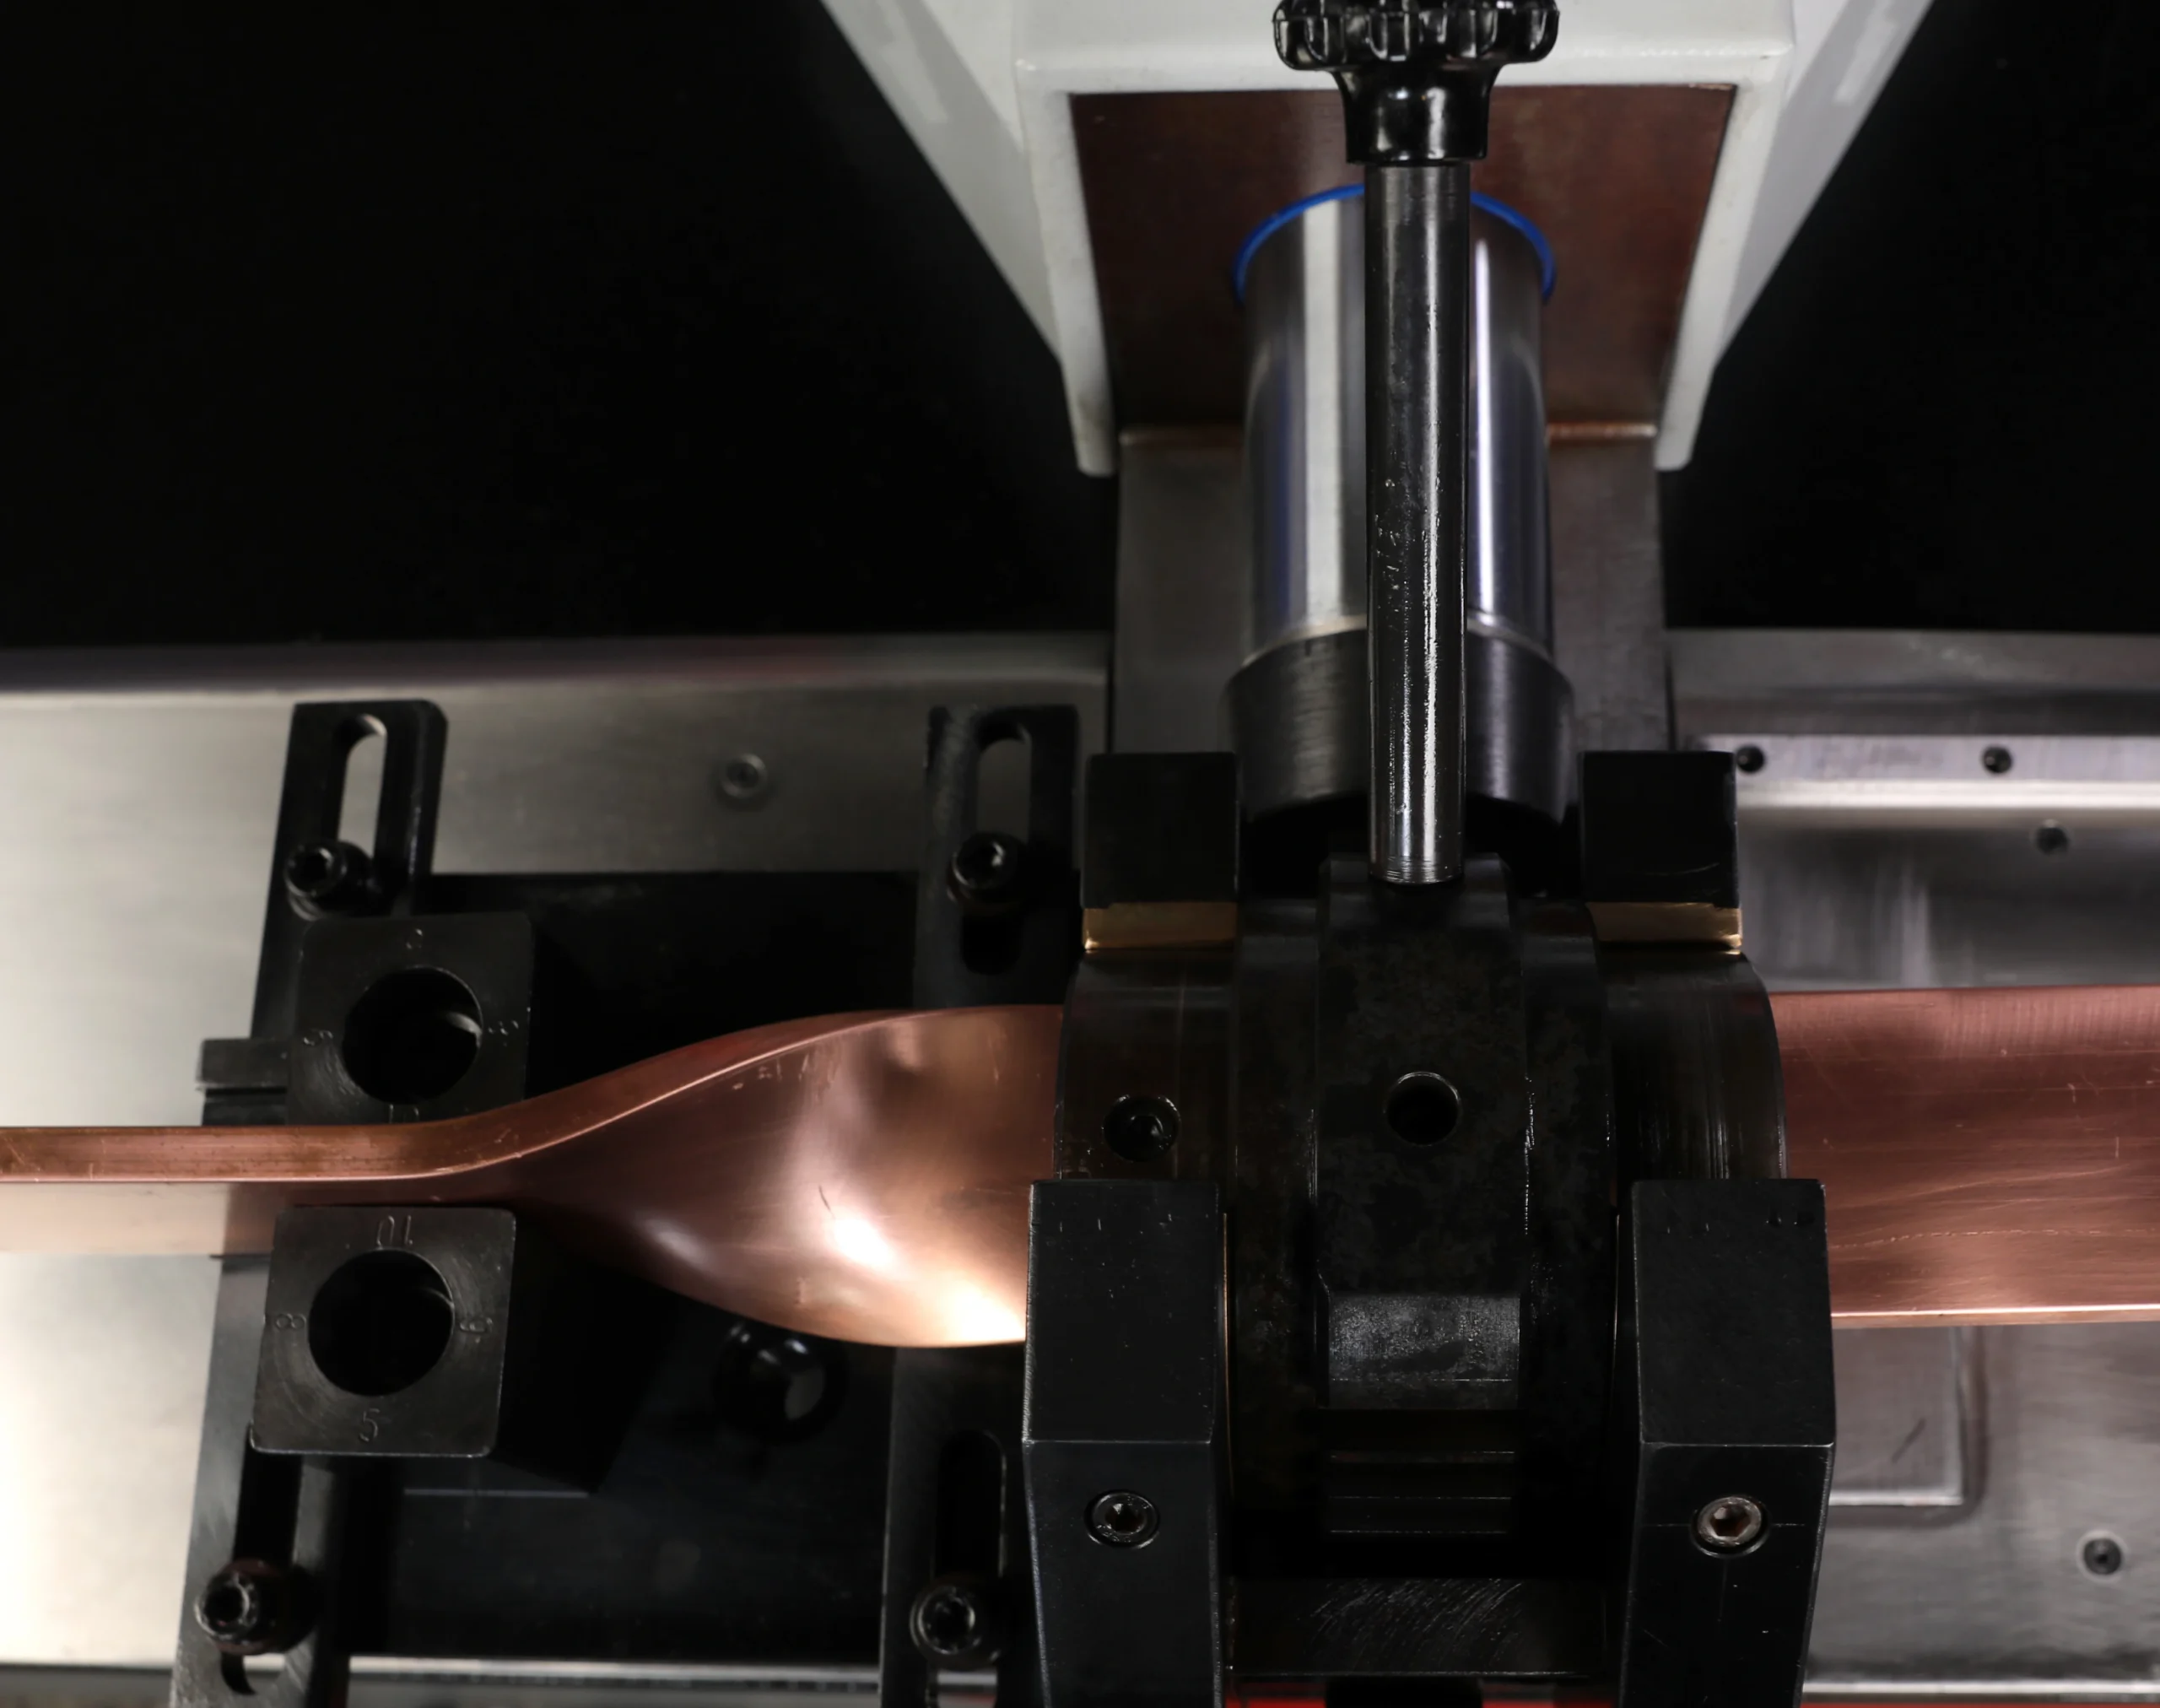
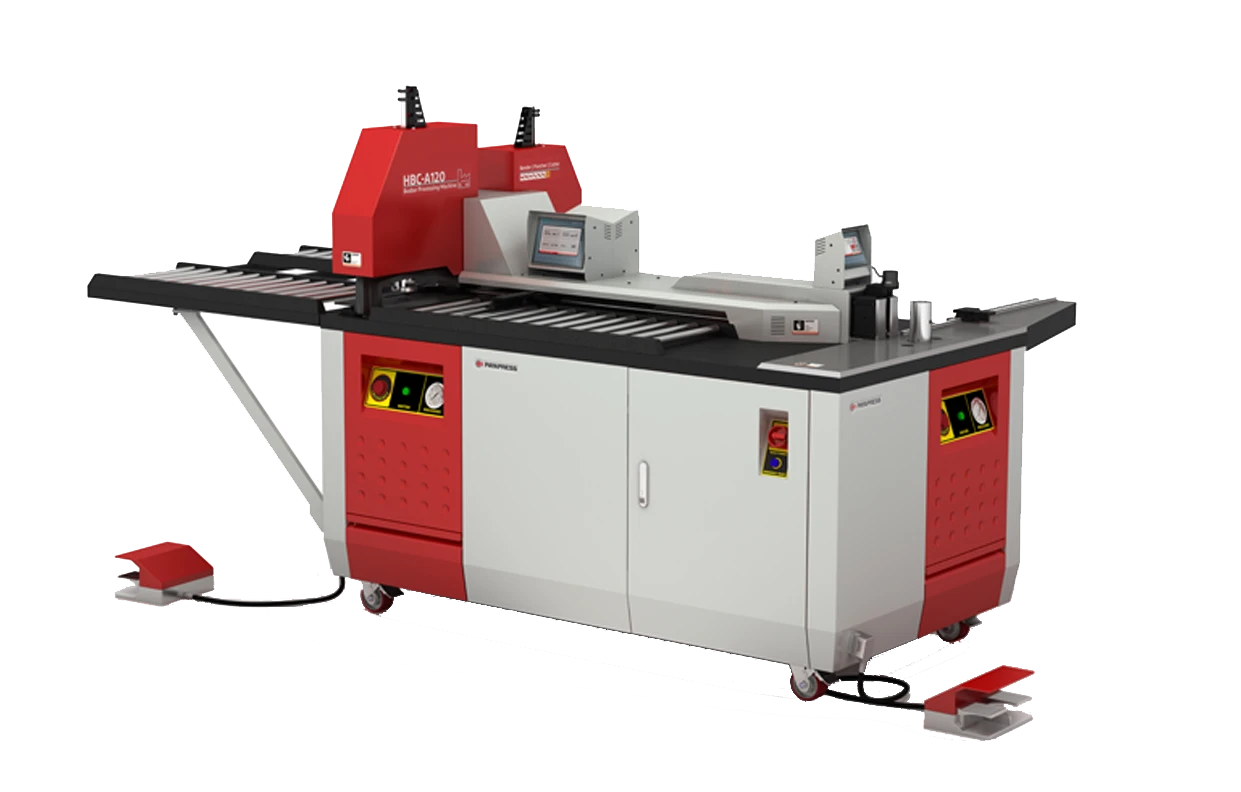
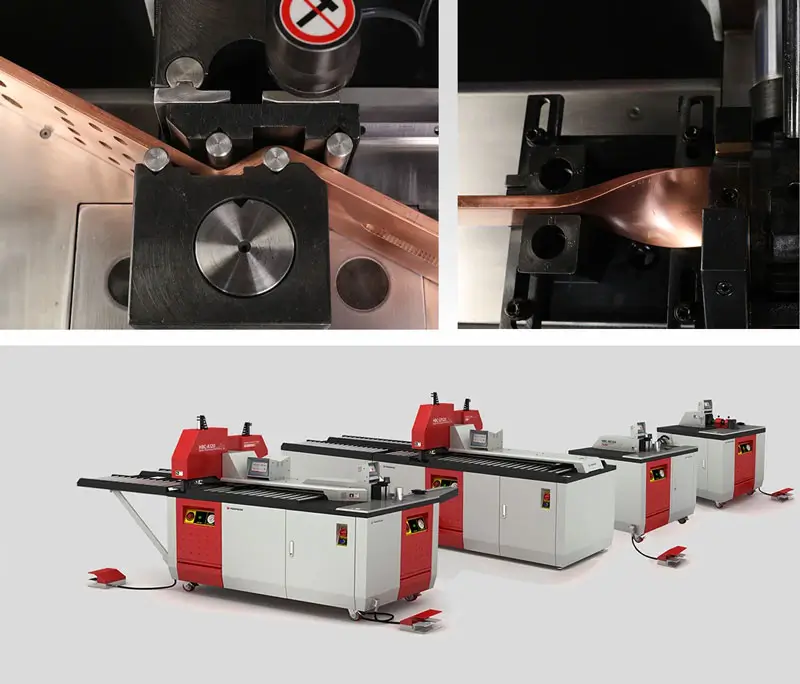
Elektroliz barası, redresörden gelen yüksek doğru akımı elektroliz salonundaki hücrelere, anotlara ve katotlara taşıyan ve akımı elektrotlar arasında eşit dağıtmakla görevli bakır iletken sistemidir. Ana bara ve bağlantı parçaları gibi kalın bakır bileşenler, genellikle bir bakır bara makinesi ile kesilip delinerek ve bükülerek hazırlanır. Bu sistem düzgün çalıştığında salondaki her elektrot payına düşen akımı eksiksiz alır; tek bir temas noktası bozulduğunda ise hücrenin verimi sessizce düşer. Salonun akım verimi ve enerji tüketimi, baraların akımı ne kadar düzgün dağıttığına doğrudan bağlıdır. Elektroliz barası, genel bara sistemleri içinde en yüksek doğru akımla çalışan uygulamalardan biridir. Bu yazıda akımın redresörden elektrolite kadar izlediği yolu, hücreler arası bara sistemlerini, kısa devre ve korozyon sorunlarını ve tasarımda dikkat edilmesi gereken noktaları bulacaksınız.
Makalenin devamını sesli olarak dinlemek için aşağıdaki oynatıcıyı kullanabilirsiniz.
Elektroliz Barası Nedir ve Elektroliz Salonunda Ne İş Görür?
Elektroliz salonu, metallerin elektrik enerjisiyle çözeltiden ayrıldığı ya da saflaştırıldığı tesis bölümüdür. Salondaki elektroliz hücreleri, yani tekneler, sıralar hâlinde dizilir. Her hücrenin içinde anotlar ve katotlar karşılıklı olarak yerleştirilir. Bu hücrelerin hepsini besleyen ortak iletken yapı, bakırdan yapılmış baralardır.
Baraların görevi iki yönlüdür. Birincisi, redresörün ürettiği doğru akımı (DC) kayıpları düşük tutarak hücrelere ulaştırmaktır. İkincisi, bu akımı hücre içindeki her elektrota mümkün olduğunca eşit paylaştırmaktır. Akımı eşit almayan bir elektrot, komşularından farklı hızda metal biriktirir ve üretim düzeni bozulur.
Doğru akım bu süreçte zorunludur. Metal iyonlarının katotta sürekli ve tek yönlü olarak indirgenmesi gerekir; yönü sürekli değişen bir akımla katotta kalıcı bir birikim oluşmaz. Üretilen metal miktarı akımla orantılıdır, bu yüzden akımın her elektrota eksiksiz ulaşması üretim miktarını doğrudan belirler.
Bu altyapı yalnızca bakır tesislerine özgü değildir. Elektrokazanım yaygın olarak bakır, çinko, nikel ve kobalt gibi baz metallerin geri kazanımında kullanılır ve akım hepsinde benzer bakır baralar üzerinden taşınır. Yeşil hidrojen üretimi gibi başka elektroliz uygulamalarında da bara kullanılır; bu tesislerin farklı gereksinimlerini elektrolizör DC barası yazımızda ele aldık. Bu yazı ise metal üretim ve rafinasyon tesislerine odaklanır.
Elektrolitik Rafinasyon ve Elektrokazanım: Bara Açısından Fark Nedir?
Elektroliz salonları iki temel işlemden birini yürütür. Elektroliz, metallerin hazırlanmasında çözünmez anotla, arıtılmasında ise çözünür anotla kullanılır. Bu anot farkı, baraların ve temas noktalarının çalıştığı koşulları da belirler.
Elektrolitik rafinasyonda (electrorefining) anot olarak, blister bakırın ateşte rafine edilmesiyle elde edilen yaklaşık %99,5 saflıkta anot bakırı; elektrolit olarak ise sülfürik asitli bakır sülfat çözeltisi kullanılır. Rafinasyon (saflaştırma) elektrolizinde anot çözünür, bakır çözeltiye geçer ve katotta saf bakır olarak toplanır. Safsızlıklar ise anot çamuru olarak hücre dibine çöker. Katotta toplanan bu ürün, piyasada elektrolitik bakır olarak bilinir. Bu işlem, sülfürlü bakır cevherlerinden bakır üretiminin son aşamasıdır.
Rafinasyon yaklaşık 60–65 °C’de, 300 A/m² mertebesinde akım yoğunluğuyla yapılır ve katot saflığı %99,99 seviyesine ulaşır. Akım yoğunluğu 1883’te 100 A/m² iken günümüzde en fazla 350 A/m²’ye yükselmiştir. Akım yoğunluğu arttıkça temas noktalarındaki küçük kusurların etkisi de büyür. Çözünen anot zamanla incelir ve ömrü yaklaşık 20 gün mertebesindedir; katotlar ise bu süre içinde genellikle iki ya da üç kez hasat edilir. Bu da askı baralarının ve temas noktalarının sık sık sökülüp takılması anlamına gelir.
Elektrokazanımda ise çözünmeyen kurşun alaşımı anot kullanılır. Eskiden %4–6 Sb içeren kurşun-antimon anotlar yaygındı; günümüz bakır elektrokazanım tesislerinde bunların yerini büyük ölçüde haddelenmiş Pb-Ca-Sn (kurşun-kalsiyum-kalay) anotlar almıştır. Çinko elektrokazanımında ise Pb-Ag anotlar kullanılır. Metal, çözeltiden doğrudan katot üzerine indirgenir; anotta ise oksijen gazı açığa çıkar. Bu yöntemin diğer adı geri kazanım elektrolizidir.
| Özellik | Elektrolitik rafinasyon | Elektrokazanım |
|---|---|---|
| Anot türü | Çözünür anot | Çözünmez anot |
| Anot malzemesi | Ateşte rafine edilmiş anot bakırı (yaklaşık %99,5) | Kurşun alaşımı (bakırda Pb-Ca-Sn, çinkoda Pb-Ag) |
| Metalin kaynağı | Çözünen anot | Elektrolit çözeltisi |
| Bara ve temas noktalarına etkisi | Anot ömrü yaklaşık 20 gün; temaslar sık sökülüp takılır | Anot yerinde kalır; bakır bara çevresi kurşunla korunur |
Her iki işlemde de bir hücre sırasından geçen akım on binlerce ampere ulaşabilir. Bu nedenle bara kesitinin, bakır bara akım taşıma kapasitesi hesabına göre ve ileride artabilecek akım yoğunluğu da dikkate alınarak seçilmesi gerekir.
Akımın Yolu: Ana Bara, Hücreler Arası Bara ve Askı Barası
Akımın redresörden elektrolite kadar izlediği yol şöyledir:
- Redresör: Şebekeden gelen alternatif akım doğru akıma çevrilir.
- Ana bara: Redresör çıkışındaki doğru akımı hücre sırasının başına taşır.
- Hücreler arası bara: Bir hücrenin katotlarından gelen akımı bitişik hücrenin anotlarına aktarır.
- Askı barası: Her elektrotu hücre üstünde taşır ve akımı baradan elektrot levhasına iletir.
- Elektrolit: Akım anottan çözelti içinden katoda geçer ve metal katotta birikir. Katodun askı barası, akımı bir sonraki hücreler arası baraya aktarır.
Hücreler seri bağlanır. Bu düzende aynı akım sıradaki tüm hücrelerden sırayla geçer. Her hücrenin katot tarafı, bir sonraki hücrenin anot tarafına bağlıdır ve bu bağlantıyı hücreler arası bara (intercell busbar) kurar. Hücre içindeki elektrotlar ise kendi aralarında paralel çalışır; akım tüm anot–katot çiftlerine bölünür.
Bu yolda her geçiş bir temas noktasıdır. Ana bara ile hücreler arası bara arasındaki birleşimler ve askı barasının baraya oturduğu yerler, akım yolunun en hassas noktalarıdır. Askı barası ile elektrot levhası arasındaki bağlantı da bunlara eklenir. Hücre üstünde baraları ve elektrotları zeminden ayıran yalıtkanlar da bu düzenin parçasıdır. Redresörden salona uzanan ana bara güzergâhında ise baraları taşıyan izolatörlerin elektriksel ve mekanik yüke göre seçilmesi gerekir; bu konuda bara mesnet izolatörü seçimi rehberimize göz atabilirsiniz.
Askı Barası
Askı barası (hanger bar), anot ya da katot levhasının üst kenarına bağlanan ve elektrotu hücre içinde asılı tutan bakır çubuktur. Hem mekanik taşıyıcı hem de akım iletkeni olarak çalışır. Elektrotlar her hasatta ya da anot değişiminde kaldırılıp yeniden yerleştirildiği için oturma noktası sürekli yenilenir. Oturma düzgün değilse temas direnci artar ve o elektrot daha az akım alır. Askı barası oturma yüzeyleri kadar, ana bara ile hücreler arası bara arasındaki cıvatalı eklerin temas kalitesi de önemlidir; bu eklerin hazırlanması için bara temas yüzeyi hazırlığı yazımıza bakabilirsiniz.
Hücreler Arası Bara Sistemleri: Walker, Whitehead, Çift Temaslı ve Segmentli
Bu alanda iki temel bara sistemi tipi vardır: Walker ve Whitehead. Çift temaslı sistem Walker’ın, segmentli sistem ise Whitehead’in geliştirilmiş hâli olarak görülebilir.
Walker sistemi: Walker bağlantısı 1901’de Arthur L. Walker tarafından patentlenmiştir ve bugün sektörde en yaygın kullanılan düzendir. İki hücreyi ayıran bölme duvarının üstünde, hücre boyunca uzanan tek ve sürekli bir hücreler arası bara bulunur. Bir hücrenin tüm katotları ile komşu hücrenin tüm anotları bu baraya oturarak temas eder; temas etmemesi gereken elektrot uçları ise baranın üstündeki çentikli yalıtkan parçaya oturur. Yapısı basittir ve elektrotların takılıp çıkarılmasını kolaylaştırır. Sınırı, hücre içi akım dağılımının büyük ölçüde temas dirençlerine bağlı olmasıdır. Modern rafinerilerde katot temas gerilimi ortalama olarak hücre geriliminin %8–10’u kadardır ve temas yüzeyinin durumuna göre belirgin dalgalanma gösterir. Kirli ya da kötü oturan bir temas, o elektrotun akımını doğrudan azaltır. Bu nedenle Walker düzeninde düzenli temas kontrolü, sistemin sağlıklı çalışmasının ön koşuludur.
Whitehead sistemi: Whitehead hücreler arası bara sistemi 1916’da patentlenmiştir. Ortak bir bara yerine, bir hücredeki her katot bir sonraki hücredeki tek bir anoda bağlanır ve her anot–katot çifti diğerlerinden yalıtılır. Böylece akım, hücreler boyunca elektrot çiftlerine ayrılmış hatlar hâlinde ilerler. Bugün kullanılan pek çok düzen, bu iki temel yaklaşımdan birinin üzerine geliştirilmiştir.
Çift temaslı sistem (DoubleContact): Walker sistemine eşitleme baraları eklenerek geliştirilmiştir. Ana hücreler arası baranın yanında anot ve katot temasları için ayrı eşitleme baraları bulunur; böylece her elektrot iki noktadan beslenir ve hücrede ikinci bir akım yolu oluşur. Eşitleme baraları, akımın elektrotlar arasında eşit dağılmasına yardımcı olur. Artısı, kısa devreleri ve direnci azaltmasıdır. Sınırı, ek bara ve ek temas noktalarının bakımda daha fazla kontrol gerektirmesidir.
Segmentli bara (Optibar): Whitehead ilkesine dayanır ve hücreler arası barayı elektriksel olarak ayrılmış parçalara böler; her katot, bir sonraki hücredeki karşılık gelen anoda kendi segmenti üzerinden bağlanır. Segmentleme kısa devre akımını azaltır; bir elektrot çiftinde kısa devre oluştuğunda akımın tamamı o noktaya yönelmez. Sınırı ise elektrotlar arasında ortak bir eşitleme olmadığı için bir segmentteki temas ya da hizalama sorununun hücre grubundaki akım dağılımını belirgin biçimde bozabilmesidir.
Sistem seçimi, salonun akım yoğunluğuna, elektrot değişim sıklığına ve bakım ekibinin kapasitesine göre yapılır. Mevcut bir salonda sistemi tamamen değiştirmek her zaman gerekmez. Çoğu zaman temas noktalarını iyileştirmek ya da ikinci bir akım yolu eklemek, akım dağılımında belirgin bir düzelme sağlar. Karar vermeden önce hücre bazında akım ve kısa devre kayıtlarını incelemek yararlı olur. Alternatif düzenlerin akım ve sıcaklık dağılımını önceden karşılaştırmak için bara hesaplama yazılımı ile modelleme yapmak da karar sürecini kolaylaştırır.
Elektroliz Hücresinde Akım Dağılımı ve Kısa Devreler
Akım, her zaman en düşük direnç yolunu izler. Hücreye giren akım, elektrotlar arasında her birinin toplam yol direncine göre paylaşılır. Bu dirençte elektrolit kadar temas noktaları da belirleyicidir.
Temas hatası olan bir elektrot, yani kirli ya da yerine tam oturmamış bir askı barası taşıyan elektrot, komşularından daha az akım alır. Bu elektrot yavaş büyür; onun payına düşmesi gereken akım komşu elektrotlara kayar ve onları aşırı yükler. Yüksek temas direnci yerel ısınmaya da yol açar ve temasın bozulmasını hızlandırır. Bu yüzden elektrot–bara temasının temiz tutulması gerekir.
Buradaki kısa devre, elektrik şebekesindeki bir arıza değil, hücre içinde anot ile katot arasındaki fiziksel temastır. Katotta düzensiz büyüyen metal karşıdaki anoda değdiğinde, akım için neredeyse dirençsiz bir yol oluşur. Akımın önemli bir kısmı metal biriktirmeden bu yoldan geçer ve diğer elektrotların payını çalar. Kısa devreler çoğu zaman temas sorunlarıyla birlikte görülür; akımı fazla alan elektrotlar daha hızlı ve daha düzensiz büyüdüğü için anoda değme riskleri de artar.
Bu sorunların sonucu üç başlıkta toplanır:
- Akım verimi düşer: Harcanan akımın daha azı metale dönüşür.
- Enerji tüketimi artar: Aynı miktarda metal için daha fazla enerji harcanır.
- Katot kalitesi bozulur: Düzensiz büyüyen katot yüzeyi ürün kalitesini düşürür.
Kısa devreler ve kötü temaslar, hücreler arası bara bölgesinde sıcak noktalar olarak kendini gösterir. Bu noktalar kızılötesi kamerayla yapılan düzenli taramalarla erken fark edilebilir. Isınmanın bara üzerindeki etkisini bara sıcaklık artışı yazımızda ayrıntılı olarak ele aldık.
Asit Buharı ve Korozyon: Elektroliz Barası Nasıl Korunur?
Elektroliz salonu, hücrelerin üzerinde oluşan asit buharı nedeniyle yüksek korozif bir ortamdır. Sorun özellikle elektrokazanımda belirgindir: anotta açığa çıkan oksijen kabarcıkları elektrolit yüzeyinde patlarken sülfürik asit damlacıklarını havaya taşır. Bu asit sisi, bakır baraların ve askı baralarının üzerine çöker. Elektroliz barasında korozyon en çok temas noktalarında ve birleşim yerlerinde görülür. Bu noktalardaki korozyon temas direncini artırır; sonuçta verim ve katot ömrü düşer.
Korozyona karşı birkaç önlem birlikte uygulanır:
Kurşun koruma: Elektrokazanım anotlarında bakır baranın çevresine dökülen kurşun, asit buharına karşı bariyer görevi görür. Aynı kurşun, akımı anot levhasına da iletir.
Buhar tutma: Hücre yüzeyine yayılan plastik bilyeler, sis bastırıcı katkılar, hücre kapakları ve yerel havalandırma ile buharın salona yayılması sınırlandırılır. Böylece hem baralar hem de salonda çalışan personel asit buharından korunur.
Düzenli temizlik: Temas noktalarında biriken tuz ve korozyon ürünleri belirli aralıklarla temizlenir. Bu bakım, elektrot değişimleriyle birlikte planlandığında üretimi durdurmadan yapılabilir.
Bu üç önlemden biri ihmal edildiğinde, diğerlerinin etkisi de zayıflar. Örneğin buhar tutma yetersizse kurşunla korunmuş noktalar dışında kalan bakır yüzeyler hızla korozyona uğrar. Temizlik aksarsa da korozyon ürünleri temas yüzeyinde birikir ve temas direnci kademeli olarak artar. Korozyon izlerini fark etmek için temas noktalarını elektrot değişimleri sırasında gözle kontrol etmek pratik bir yöntemdir. Korozyonun ve gevşeyen temasların yol açabileceği diğer sorunlar için bara arızaları yazımıza göz atabilirsiniz.
Elektroliz Barası Tasarımında Dikkat Edilmesi Gerekenler
Bakır elektrokazanım salonu tasarımında bara ve redresör/trafo tasarımı ile elektriksel yalıtım koruması temel pratik girdiler arasındadır. Bu girdiler birbirinden bağımsız düşünülmemelidir; bara düzeni, redresör kapasitesi ve yalıtım birlikte ele alınır. Redresörler şebeke tarafında harmonik akımlar ürettiği için trafo ve AC besleme baraları da bu gözle boyutlandırılmalıdır; konunun ayrıntıları harmoniklerin baralara etkisi yazımızda yer alıyor. Yeni bir salon kurarken ya da mevcut düzeni yenilerken şu başlıkları kontrol edin:
- Toplam akım yükü: Bara düzeni, salonun çalışacağı akım yükünü ve ileride artabilecek akım yoğunluğunu karşılamalıdır.
- Temas kalitesi ve temizlik: Elektrot oturma yüzeyleri düzgün olmalı ve temizlik için kolayca erişilebilmelidir.
- Elektriksel yalıtım: Hücreler ile zemin arasındaki yalıtım, kaçak akımları ve güvenlik risklerini önlemelidir.
- Bakım erişimi: Elektrot değişimi ve temizlik sırasında baralara güvenle ulaşılabilmelidir.
- Ölçü hassasiyeti: Bara parçaları, elektrotların eşit oturmasını sağlayacak hassasiyette üretilmelidir. Yön değiştiren ana bara parçalarında büküm açısı da önemlidir; bakır bara bükme makinesi ile yapılan kontrollü büküm, birleşim yüzeylerinin düz oturmasına yardımcı olur.
Hücreler arası bara ve ana bara bağlantıları gibi kalın bakır parçaların hassas kesilip delinmesi, temas kalitesini doğrudan etkiler. Delik konumlarının ve kesim boylarının tekrarlanabilir olması için bu parçaların cnc bara makinesi ile işlenmesi, montajdaki zorlamayı ve temas hatalarını azaltır.
Sonuç
Elektroliz salonundaki bakır baralar, redresörden gelen doğru akımı hücrelere taşır ve her elektrota eşit paylaştırır. Bu görevin başarısı; uygun hücreler arası bara sistemine, temiz ve sağlam temas noktalarına ve asit buharına karşı korunmuş bir yapıya bağlıdır. Akım verimi düşüyor, katot kalitesi bozuluyor ya da kısa devreler sıklaşıyorsa sorunu önce barada arayın. Mevcut hücreler arası bara sisteminizi, temas bakım programınızı ve korozyon korumanızı bu gözle gözden geçirin. Küçük bir temas iyileştirmesi, çoğu zaman büyük bir verim kazancı sağlar. Yüksek akımın taşındığı benzer bir ağır sanayi uygulaması için ark ocağı barası yazımıza da göz atabilirsiniz.


Bu makaleyi değerlendirin
1 ile 5 yıldız arasında bir puan seçin.
Henüz puanlama yapılmadı
0 Yorum
Henüz yorum yok. İlk yorumu siz yapın.