

Las barras colectoras en electroobtención transportan la corriente continua entre el rectificador y las celdas electrolíticas. Su sección, sus conexiones y el estado de los contactos influyen en la caída de tensión, el calentamiento y el reparto de corriente entre electrodos. En la electroobtención de cobre, revisar solo el tamaño de la barra deja fuera una parte esencial del circuito.
En una nave industrial, el recorrido puede incluir largas líneas de cobre y numerosos contactos. La resistencia de cada unión se suma a la del conductor y genera pérdidas cuando circula corriente. El efecto depende de la corriente que atraviesa cada tramo y de cómo está conectado el conjunto.
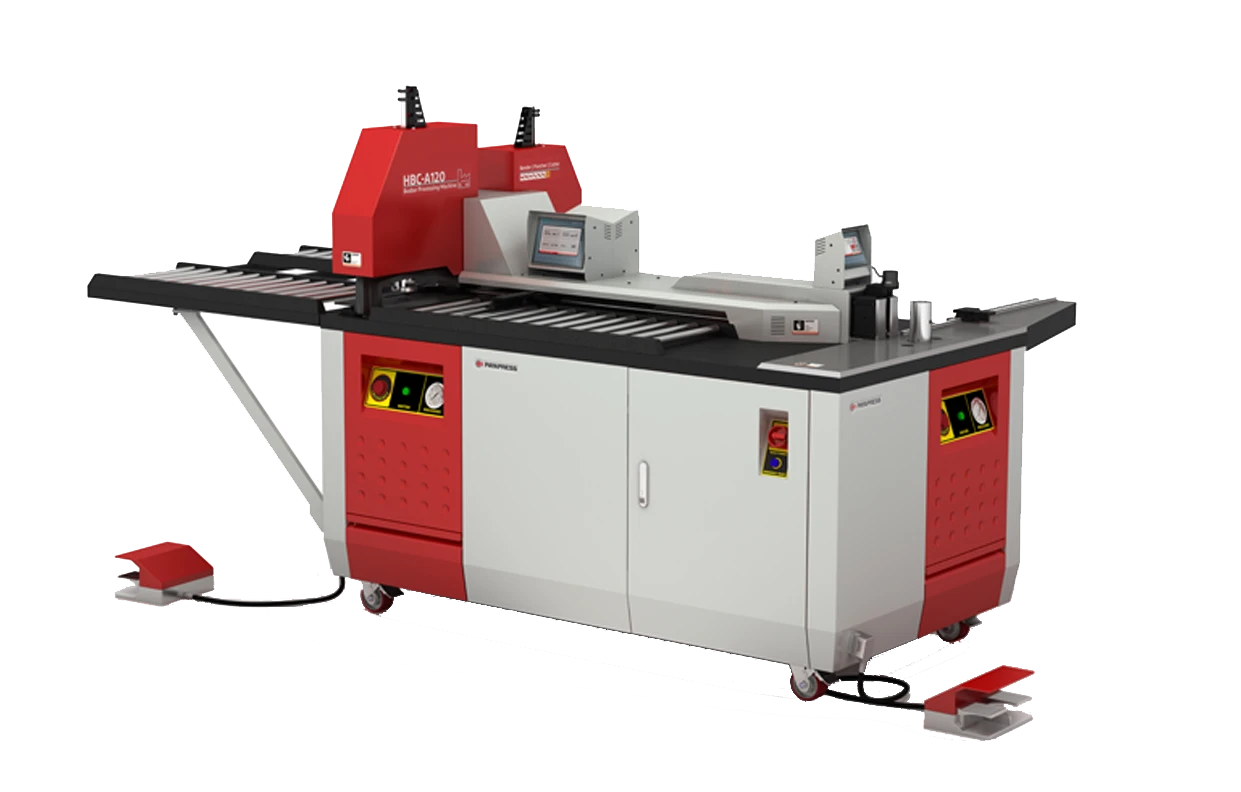
Para un taller que fabrica conexiones planas según plano, una máquina procesadora de barras colectoras permite realizar operaciones de corte, punzonado y doblado dentro de la capacidad del modelo elegido. Este artículo explica qué componentes forman el circuito de electroobtención y electrorrefinación, qué condiciona su diseño y cómo comprobar si las piezas son compatibles con el equipo de fabricación.
Para situar esta aplicación dentro de la distribución industrial, consulta nuestra guía de sistemas de distribución eléctrica.
¿Prefieres escuchar? Puedes reproducir la versión en audio del resto de este artículo a continuación.
Qué hacen las barras colectoras en electroobtención
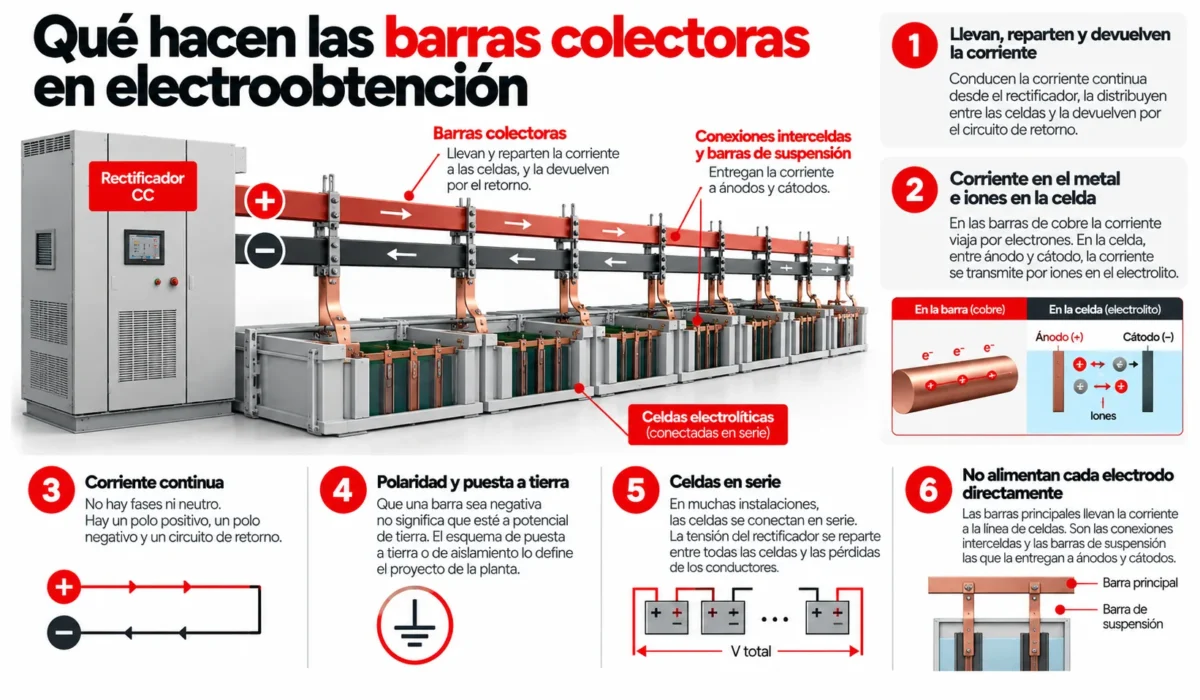
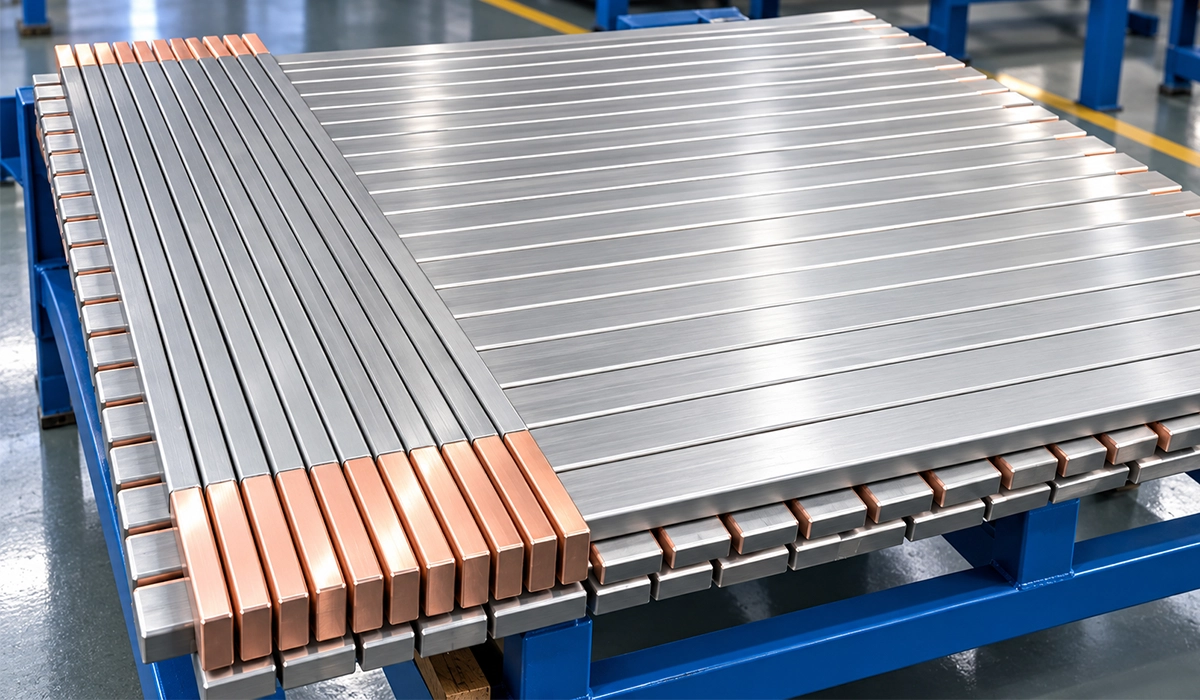
Las barras colectoras en electroobtención son los conductores, habitualmente de cobre, que llevan la corriente continua desde el rectificador hasta la línea de celdas y cierran el circuito de retorno. Las conexiones interceldas y los contactos superiores completan el recorrido entre electrodos. La sección importa, pero también sus conexiones: cada contacto añade resistencia y puede alterar cómo se distribuye la corriente entre los electrodos.
Conviene separar dos tramos del mismo circuito. Por las barras de cobre, la corriente viaja como en cualquier conductor metálico, gracias a los electrones libres del metal. Dentro de la celda ocurre otra cosa: entre ánodo y cátodo, la corriente atraviesa el electrolito transportada por iones. Las barras cubren el primer tramo, desde el rectificador hasta los electrodos y de vuelta. El segundo pertenece a la electroquímica del proceso.
Al tratarse de corriente continua, aquí no se habla de fases ni de neutro. Hay un polo positivo, un polo negativo y un circuito de retorno. Una aclaración evita malentendidos: que una barra sea negativa no significa que esté a potencial de tierra. El esquema de puesta a tierra o de aislamiento lo define el proyecto de cada planta.
En muchas naves, las celdas se conectan en serie, mientras que los electrodos de cada celda forman caminos de corriente en paralelo. La tensión del rectificador debe cubrir la suma de las tensiones de las celdas y las caídas de tensión del circuito. Por eso, la tensión de una celda individual no permite deducir la tensión entre los extremos de la línea ni la que puede existir respecto a tierra.
Tampoco es cierto que cada barra alimente directamente cada electrodo. Las barras principales llevan la corriente a la línea de celdas. Son las conexiones interceldas y las barras de suspensión las que la entregan a ánodos y cátodos.
El esquema eléctrico debe distinguir las celdas en serie de los caminos en paralelo dentro de cada celda. Como referencia para organizar la distribución de la alimentación industrial, puedes consultar la guía de Configuración de embarrado; las topologías de cuadros que describe no sustituyen el diseño específico del circuito electrolítico.
Electroobtención y electrorrefinación: diferencias que importan
Las dos tecnologías utilizan celdas electrolíticas y comparten buena parte del vocabulario, pero no obtienen el cobre del mismo sitio.
En la electroobtención, el cobre ya está disuelto en la solución de proceso. En muchas plantas, esa solución llega tras la lixiviación y la extracción por solventes. Los ánodos son de tipo insoluble, habitualmente de aleaciones de plomo, y el cobre se deposita en el cátodo a partir de los iones de la solución.
Pero en la electrorrefinación, el ánodo es una placa de cobre impuro que se disuelve. El cobre pasa al electrolito y se deposita, ya refinado, en el cátodo. Codelco Educa describe esta diferencia en su explicación de la electroobtención del cobre.
| Aspecto | Electroobtención | Electrorrefinación |
|---|---|---|
| Procedencia del cobre que se deposita | Iones de cobre contenidos en la solución de proceso | Cobre aportado por la disolución de ánodos de cobre impuro |
| Función del proceso | Recuperar cobre de la solución | Refinar cobre mediante transferencia electroquímica |
| Papel de las barras | Alimentar y distribuir corriente según el circuito | Alimentar y distribuir corriente según el circuito |
Dos aclaraciones evitan errores frecuentes.
- Ambos procesos usan ánodos y cátodos, y en ambos el cobre se deposita en el cátodo. El fenómeno de fondo es la electrodeposición. Que en electroobtención el cobre no salga del ánodo no significa que no haya ánodo.
- La electroobtención y la electrorrefinación no son etapas consecutivas obligatorias. Responden a rutas metalúrgicas distintas, y la corriente, la tensión por celda o la disposición de la nave se definen para cada instalación. Para las barras, esto significa que no existe una especificación única válida para ambas sin revisar el proyecto.
La alimentación eléctrica se especifica para la ruta metalúrgica y la capacidad de la planta. Si el proyecto incluye un centro de transformación prefabricado, su selección debe coordinarse con las necesidades del conjunto transformador-rectificador; no todas las plantas emplean esta solución.
Alimentación del rectificador: corriente alterna y corriente continua
El rectificador convierte la alimentación de corriente alterna en la corriente continua que necesita la línea de celdas. El circuito de potencia comprende también transformación, protección, regulación y conexiones, según la arquitectura de la instalación. La tensión y la corriente de salida deben cubrir tanto el proceso electroquímico como las pérdidas de las barras y sus contactos.
Conviene diferenciar dos fenómenos: las corrientes armónicas que el convertidor puede introducir en el lado de corriente alterna y el rizado residual de su salida de corriente continua. La configuración del rectificador y los equipos de filtrado condicionan ambos; no se evalúan con el mismo criterio ni se resuelven aumentando únicamente la sección del cobre.
Para entender el efecto de la conversión sobre la red de alimentación y los cuadros situados aguas arriba, consulta la guía de armónicos eléctricos. El análisis del rizado de salida corresponde a las especificaciones del rectificador y del proceso.
Tipos de barras y conexiones en la nave electrolítica
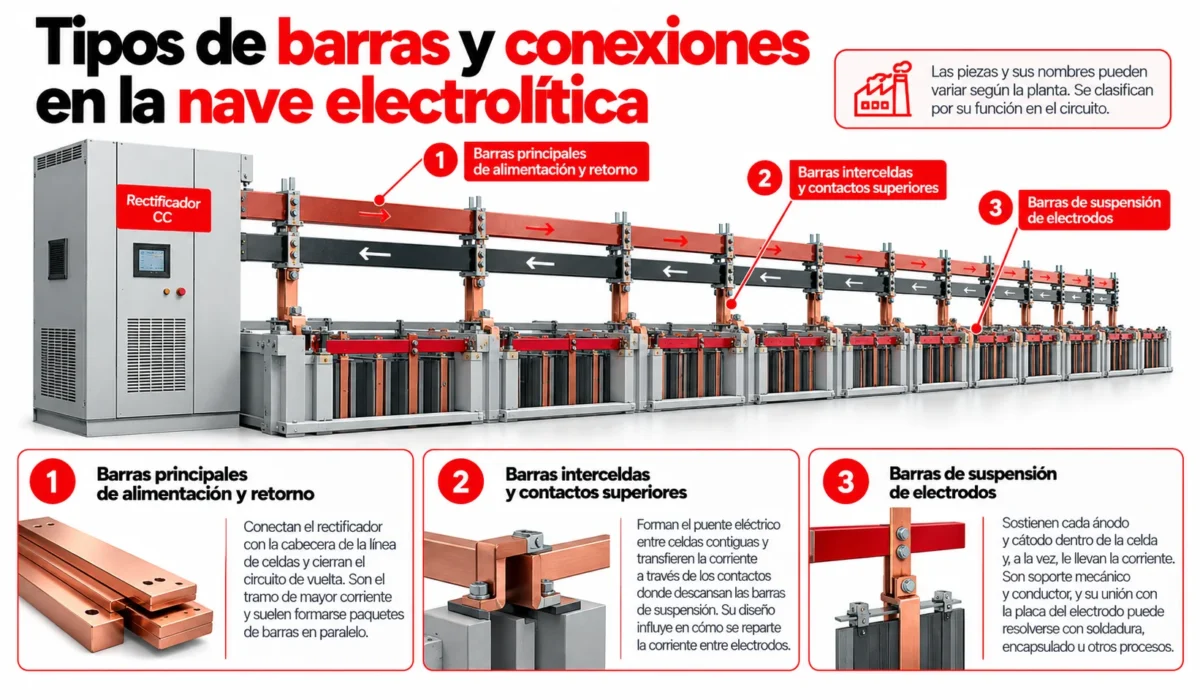
No todas las plantas tienen las mismas piezas ni las llaman igual. En la minería chilena se habla con naturalidad de barras interceldas; en España, «embarrado» suele designar el conjunto de conductores rígidos. Lo útil es clasificar por función.
Barras principales de alimentación y retorno
Son el tramo de mayor corriente. Conectan el rectificador con la cabecera de la línea de celdas y cierran el circuito de vuelta. Como una sola pieza rara vez basta, suelen formarse paquetes de barras en paralelo, con soportes, juntas y transiciones dimensionados para cada proyecto. G Corner documenta, por ejemplo, el suministro de un sistema completo de barras colectoras para una planta de electroobtención, junto con su marco cortocircuitador.
Un error común al revisar estos paquetes es suponer que la corriente se divide a partes iguales entre barras paralelas. El reparto depende de la longitud de cada camino, de la resistencia de sus uniones y de la geometría del conjunto. Si una junta se degrada, el reparto puede cambiar. Cuando el rectificador mantiene la corriente total, otros caminos disponibles pueden asumir una mayor carga; la magnitud depende de la configuración y de su regulación.
Barras interceldas y contactos superiores
Se apoyan sobre las paredes entre celdas contiguas y forman el puente eléctrico entre ellas. En configuraciones habituales, la barra intercelda recoge la corriente de los electrodos de una polaridad en una celda y la entrega a los de polaridad contraria en la celda siguiente. Ese paso se produce a través de los contactos donde descansan las barras de suspensión.
Aquí la arquitectura manda. Varios factores condicionan cómo se reparte la corriente entre electrodos:
- el número de puntos de contacto;
- el perfil de la barra;
- el aislamiento entre piezas;
- la secuencia de apoyo.
Hay líneas de investigación sobre barras interceldas segmentadas, como la registrada en el repositorio de la Universidad de Concepción. Son desarrollos de ingeniería específicos, con sus propias hipótesis de diseño, y no plantillas para copiar en otra planta.
Barras de suspensión de electrodos
Cada ánodo y cada cátodo cuelga de una barra superior que lo sostiene dentro de la celda y, a la vez, le lleva la corriente. Es una pieza doble: soporte mecánico y conductor. Por eso no debe confundirse con las barras principales de distribución, aunque ambas sean de cobre o lo incorporen.
Su unión con la placa del electrodo puede resolverse con soldadura, encapsulado, recubrimiento u otros procesos, según el tipo de electrodo y su fabricante. Esa unión condiciona por completo cómo se fabrica la pieza.
| Componente | Función principal | Dato de fabricación que debe especificarse |
|---|---|---|
| Barra principal de alimentación o retorno | Llevar la corriente entre el rectificador y la línea de celdas | Sección, longitud, taladros de unión, material y estado |
| Barra intercelda | Conectar eléctricamente celdas contiguas a través de los contactos con los electrodos | Perfil, zonas de contacto, tolerancias y aislamiento previsto |
| Barra de suspensión | Sostener el electrodo y conducir la corriente hasta él | Material, perfil, unión con la placa y zona de contacto |
Además de las piezas rígidas, algunas instalaciones incorporan conexiones flexibles para absorber dilataciones o pequeños movimientos y evitar esfuerzos sobre los terminales del rectificador. La selección de una barra colectora flexible exige comprobar la corriente, las uniones, el movimiento previsto y la compatibilidad con el ambiente de la planta.
Resistencia de contacto, calentamiento y reparto de corriente
Por qué una unión resistiva importa
Para un tramo o contacto con resistencia R y una corriente continua estacionaria I, la caída de tensión y la potencia disipada se calculan con dos relaciones sencillas. La resistencia debe corresponder a la temperatura considerada:
- Caída de tensión: ΔV = I · R
- Potencia disipada: P = I² · R
El matiz está en qué corriente se usa. I es la que atraviesa ese elemento concreto, no la corriente total del rectificador. Un contacto entre una barra de suspensión y una barra intercelda conduce la corriente que atraviesa ese apoyo. Si el electrodo dispone de varios contactos, esa corriente puede ser solo una parte de la corriente total del electrodo. Si le aplicas la corriente de toda la línea, obtendrás cifras sin sentido.
Un ejemplo didáctico, con valores hipotéticos que no representan ninguna planta ni ningún límite de aceptación:
- Una unión que conduce 1.000 A con 10 µΩ de resistencia tiene una caída de 10 mV y disipa 10 W.
- Si la resistencia sube a 50 µΩ con la misma corriente, la caída pasa a 50 mV y la potencia a 50 W.
Son cinco veces más calor concentrado en el mismo punto, y en una nave hay muchos puntos así.
La distribución también depende de los contactos
El ejemplo anterior mantiene la corriente constante para aislar el efecto de la resistencia. En un circuito real con caminos en paralelo, el aumento de resistencia de un contacto puede reducir la corriente de ese camino y alterar el reparto entre los demás. Si la regulación mantiene la corriente total, los caminos restantes pueden conducir más. Un contacto defectuoso puede calentarse, pero también pueden aparecer puntos calientes en otros caminos sobrecargados; la temperatura por sí sola no identifica la causa.
Ese desequilibrio puede contribuir a un depósito irregular en algunos cátodos, pero no es la única causa posible. También influyen la composición del electrolito, los aditivos, la temperatura, la alineación de los electrodos y los cortocircuitos entre ánodo y cátodo. El diagnóstico debe considerar tanto el circuito eléctrico como las condiciones electroquímicas y mecánicas de la celda.
Tampoco conviene mezclar métricas que no son equivalentes:
- Pérdidas en conductores: se traducen en energía disipada en barras, conexiones y contactos. Las diferencias de resistencia entre caminos paralelos también pueden alterar el reparto de corriente.
- Eficiencia de corriente: mide qué parte de la carga se invierte realmente en depositar cobre.
- Consumo específico de energía: expresado en kWh por tonelada, depende de la tensión de operación y de la eficiencia de corriente. También cambia según si el balance se mide en la salida del rectificador o en la alimentación de la planta, donde se incluyen pérdidas adicionales.
Geometría, superficie y apoyo
Un buen contacto necesita superficie real de apoyo, no solo superficie nominal. Una barra de suspensión que descansa torcida, una zona de contacto desgastada o un borde con rebaba reducen el área que conduce y elevan la resistencia. En una nave electrolítica se suma otro factor: la neblina ácida y los depósitos de sales del electrolito, que alteran el estado superficial del cobre.
Además, no todos los contactos funcionan igual. En los contactos apoyados, la presión depende del peso del electrodo y de la geometría. En las uniones atornilladas de las barras principales, depende del diseño de la junta y del apriete especificado por el fabricante o por ingeniería. Por eso no tiene sentido aplicar a unos el criterio de los otros.
Para ampliar los mecanismos de generación de calor en conductores y juntas, consulta nuestra explicación del calentamiento del embarrado. Los límites de temperatura y los criterios de aceptación deben corresponder al equipo y a las condiciones de esta instalación.
Diseño y dimensionamiento de barras colectoras en electroobtención
El diseño de una barra de cobre para una nave electrolítica no sale de una tabla de catálogo. Estos son los datos que ingeniería suele poner sobre la mesa:
| Dato o condición | Qué debe valorar ingeniería |
|---|---|
| Corriente y régimen de funcionamiento | Sección, pérdidas y condiciones térmicas |
| Longitud y disposición | Caída de tensión y recorrido del circuito |
| Configuración de barras paralelas | Reparto de corriente y conexiones |
| Ambiente y exposición química | Materiales, protección compatible y estado superficial |
| Temperatura y dilatación | Soportes y movimientos previstos |
| Solicitaciones de fallo | Esfuerzos y respuesta del sistema de protección |
| Geometría de unión | Contacto, tolerancias y compatibilidad de piezas |
| Accesibilidad y manipulación | Inspección y tareas previstas por el fabricante |
Ten en cuenta dos advertencias.
No existe una regla universal de amperios por milímetro cuadrado que sirva aquí. Las tablas pensadas para cuadros de baja tensión en corriente alterna no se trasladan sin más a una nave de corriente continua, y la sección, por sí sola, no determina la corriente admisible.
No confundas densidades de corriente. La del conductor se expresa en A/mm² y se refiere a la sección de la barra. La del electrodo se expresa en A/m² y se refiere a su superficie activa dentro de la celda. Son magnitudes distintas, con órdenes de magnitud muy diferentes, y mezclarlas lleva a conclusiones erróneas.
La sección de una pletina de cobre es un punto de partida para calcular resistencia y pérdidas. También deben evaluarse los esfuerzos electrodinámicos sobre conductores y soportes, utilizando las corrientes y los tiempos de fallo previstos para el circuito de corriente continua.
Soportes, dilatación y aislamiento en el ambiente electrolítico
Los soportes deben mantener la geometría de las barras sin impedir los movimientos de dilatación previstos. Una fijación inadecuada puede transmitir esfuerzos a las uniones o alterar la alineación de las zonas de contacto. El proyecto debe definir qué puntos quedan fijos, cuáles permiten movimiento y dónde se necesitan conexiones de expansión.
En presencia de neblina ácida, salpicaduras y depósitos, la selección del material aislante debe considerar tanto la resistencia mecánica como su comportamiento frente al ambiente real. También importan la geometría del soporte, la facilidad de limpieza y las separaciones entre partes conductoras y estructuras. No basta con elegir un aislador por su tamaño o copiar la disposición de un cuadro convencional.
Nuestra guía de sujeción y aislamiento de embarrados explica las funciones de fijaciones y aisladores. En una nave electrolítica, los materiales y las separaciones finales deben validarse para sus condiciones eléctricas y químicas.
Fabricación de barras para electroobtención y electrorrefinación
Aquí entra el taller. Una vez que ingeniería ha cerrado el plano, la pieza tiene que llegar a planta con la geometría prevista, sin defectos en las zonas de contacto y con su trazabilidad en orden.
Corte, punzonado y doblado según plano
| Operación | Aplicación posible | Control relevante |
|---|---|---|
| Corte | Longitud de piezas compatibles | Dimensión, escuadría y estado del borde |
| Punzonado | Agujeros definidos para conexiones | Diámetro, posición, rebabas y compatibilidad del proceso |
| Doblado | Geometría especificada cuando sea necesaria | Ángulo, radio, posición y estado del material |
No todas las barras necesitan las tres operaciones. Muchas piezas rectas solo requieren corte y taladros, y algunos perfiles no admiten doblado convencional. Para series de piezas planas con longitudes y patrones de agujeros definidos, una máquina CNC de corte y punzonado de barras colectoras permite programar estas operaciones. La HBC-CP.CNC200 trabaja con cobre y aluminio de hasta 200 × 15 mm; su capacidad no debe confundirse con la de los modelos hidráulicos de 200 × 20 mm.
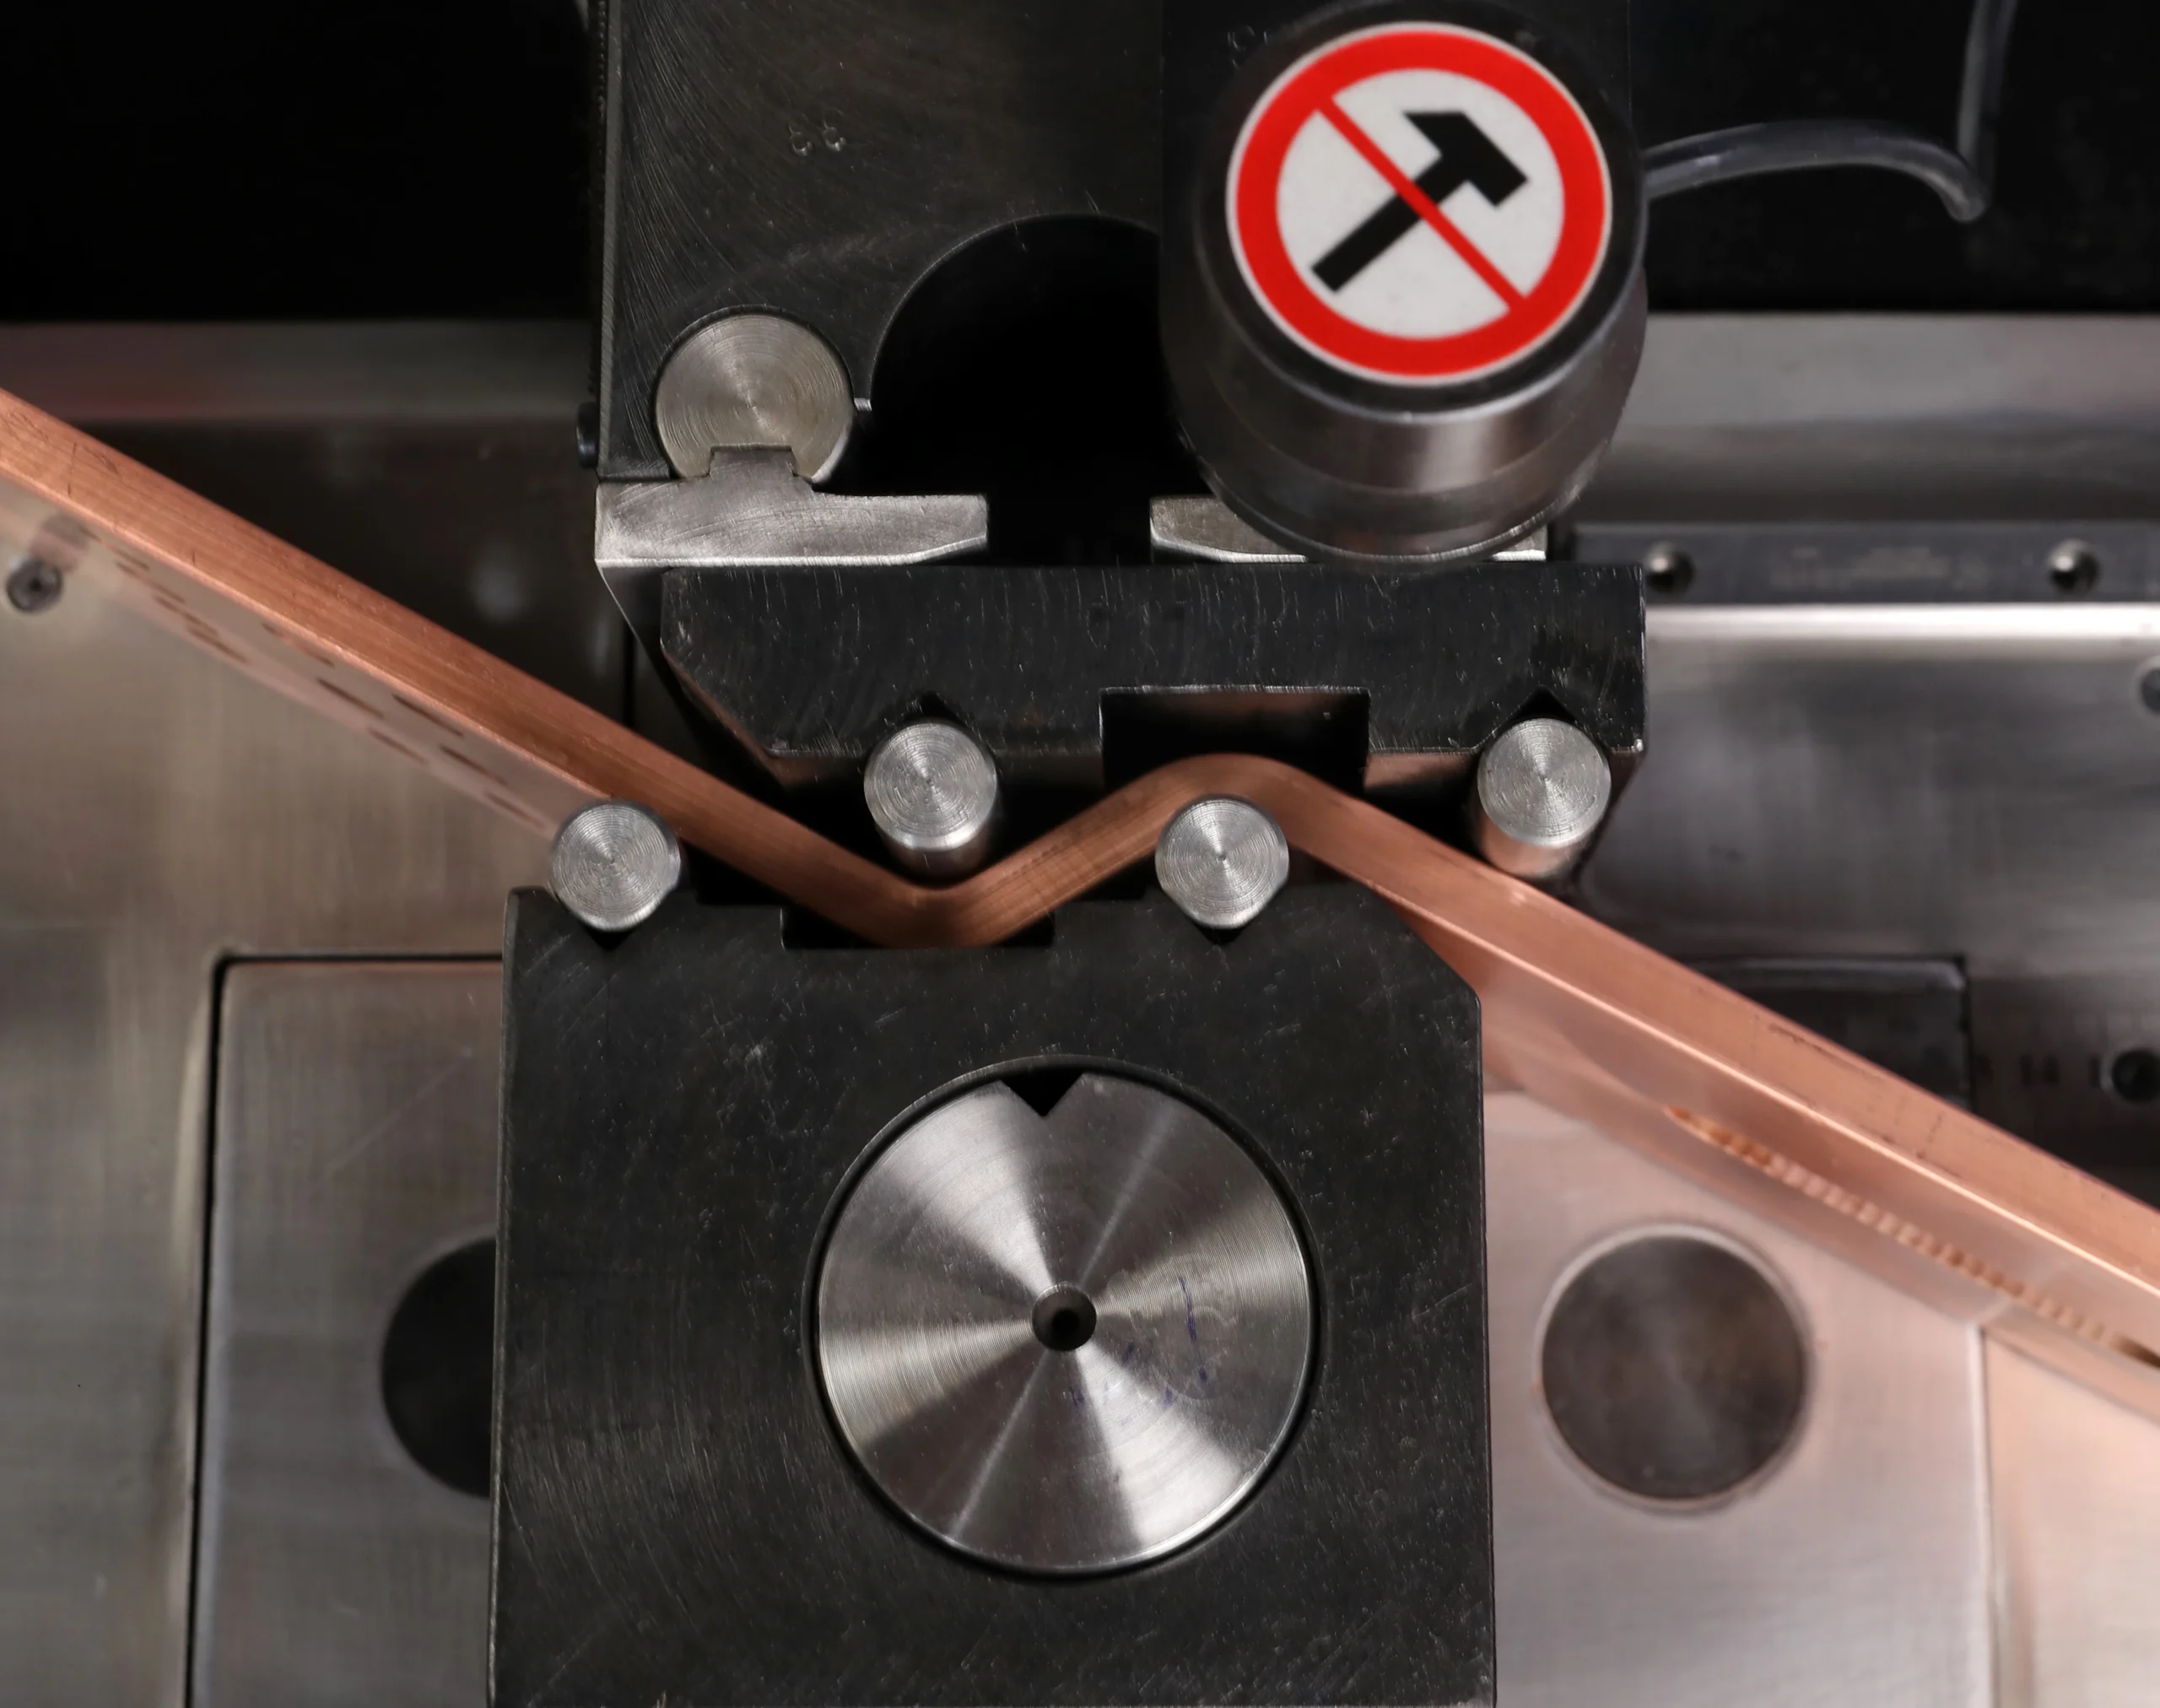
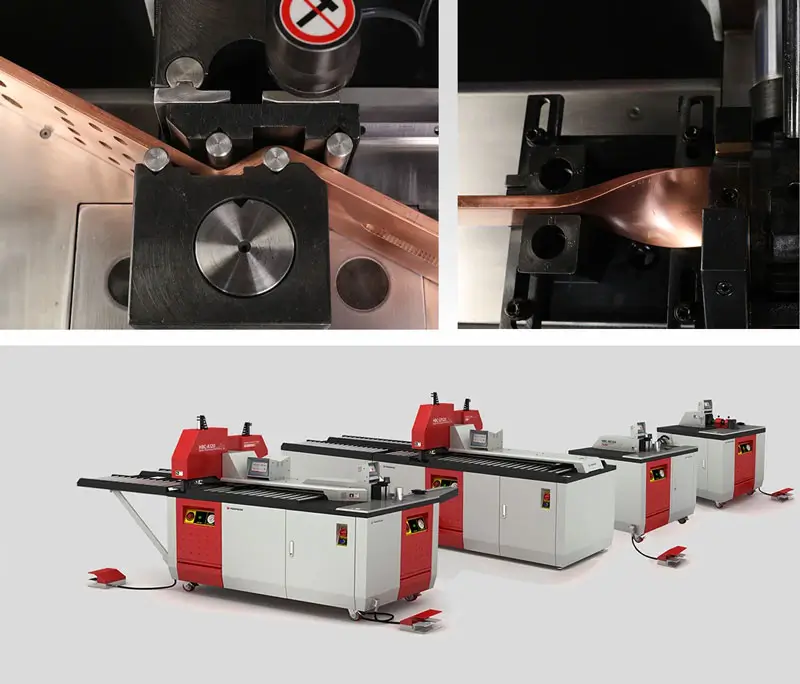
Cuando el plano requiere cambios de dirección, una máquina dobladora de barras colectoras permite realizar los dobleces compatibles con el material y el utillaje. El radio, el ángulo y la posición deben respetar las tolerancias de la pieza y el espacio de montaje. Tampoco conviene añadir agujeros o dobleces para adaptar piezas existentes sin revisión de ingeniería: un taladro adicional reduce la sección conductora y modifica el camino de la corriente.
Compatibilidad de la pieza con la máquina
Antes de valorar si una pieza encaja en una máquina, hacen falta estos datos:
- ancho y espesor;
- material y estado metalúrgico (recocido, semiduro, duro);
- longitud y masa;
- plano de la pieza.
Cada operación tiene sus propios límites de fuerza y de utillaje. Que una máquina corte una pletina de cierto espesor no garantiza que pueda punzonarla con el diámetro previsto o doblarla al radio especificado.
La gama de procesamiento de PAYAPRESS incluye modelos para pletinas de cobre y aluminio de hasta 120 × 12, 160 × 15 y 200 × 20 mm. Las operaciones disponibles y los límites de punzonado dependen del equipo y del utillaje. Estas capacidades describen piezas compatibles, como conexiones planas o tramos de unión; no garantizan la fabricación de cualquier perfil de una nave electrolítica.
En cambio, otras piezas suelen requerir equipos y procesos distintos:
- los perfiles especiales de barras interceldas;
- los paquetes conductores de gran sección;
- las barras compuestas;
- las uniones soldadas.
Ninguna máquina estándar fabrica por sí sola el sistema de barras completo de una nave.
Verificación de las piezas fabricadas
Una barra bien fabricada se comprueba antes de salir del taller. Eso incluye las dimensiones, la posición de los taladros, los ángulos y el estado de bordes y superficies funcionales. También incluye la trazabilidad entre el lote de material, su certificado y la revisión del plano; cuando se exige identificación de colada, esta debe conservarse en la documentación. Si ingeniería define controles eléctricos o de unión, se ejecutan según su procedimiento.
Lo que el mecanizado no hace es certificar la eficiencia de la nave ni la pureza del cátodo. Eso depende del diseño, de la operación y de la química del proceso.
Los criterios de inspección dimensional, acabado y trazabilidad se desarrollan también en nuestra guía de control de calidad en cuadros eléctricos. Ese enfoque documental es útil para el taller, aunque las verificaciones de un cuadro no certifican por sí solas un sistema de barras electrolítico.
Qué revisar cuando aparecen pérdidas o puntos calientes
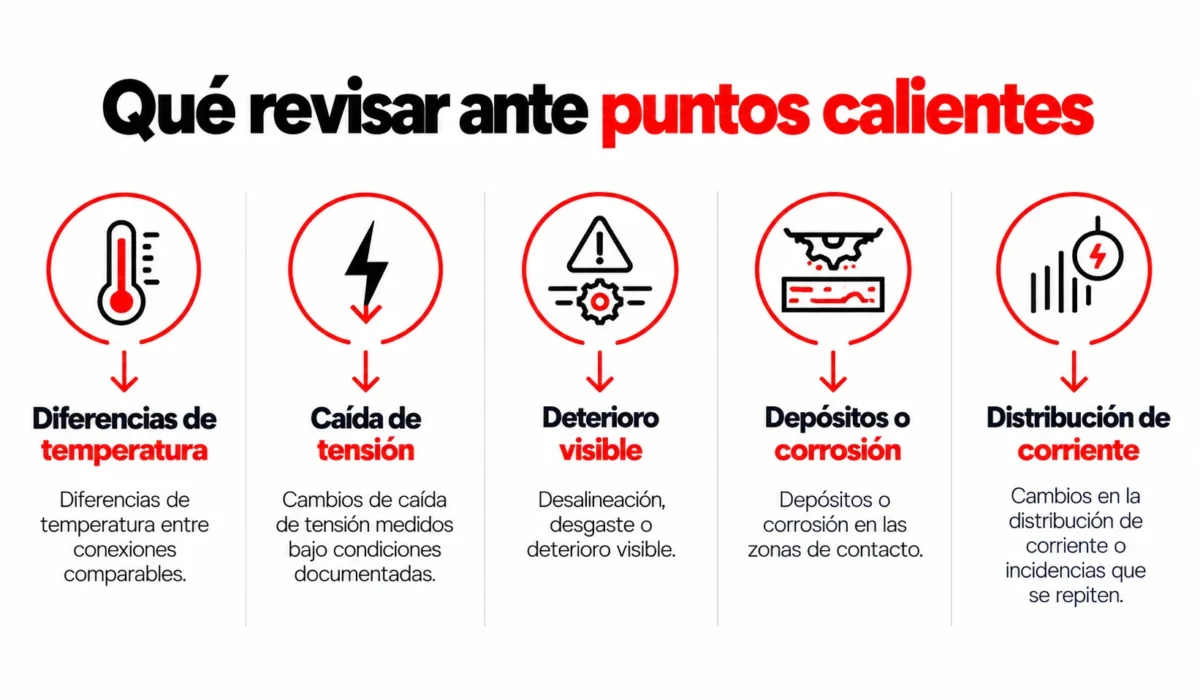
Un punto caliente es un síntoma, no un diagnóstico. Estas señales suelen abrir una investigación:
- Diferencias de temperatura entre conexiones comparables.
- Cambios de caída de tensión medidos bajo condiciones documentadas.
- Desalineación, desgaste o deterioro visible.
- Depósitos o corrosión en las zonas de contacto.
- Cambios en la distribución de corriente o incidencias que se repiten.
Ninguna medida se interpreta sola. La caída de tensión y la temperatura dependen de la corriente, del tiempo en carga y de las condiciones del momento. Para comparar tendencias deben registrarse con un procedimiento consistente y acompañarse de esos datos; utilizar el mismo instrumento no basta si las condiciones han cambiado.
En termografía, el cobre brillante tiene una emisividad baja y refleja el calor de su entorno. Por eso una imagen aislada puede engañar y no demuestra, por sí sola, una resistencia de contacto elevada. Además, un cortocircuito entre ánodo y cátodo puede aumentar la corriente del camino afectado y calentar su barra de suspensión, aunque el contacto esté en buen estado.
Las tareas de limpieza, reparación o ajuste deben seguir los procedimientos autorizados de la planta y sus condiciones de seguridad. No midas resistencias con un ohmímetro sobre un circuito energizado ni improvises puentes entre celdas. Para eso existen equipos y procedimientos definidos por la ingeniería de la instalación.
Para priorizar reparaciones y repuestos, conviene relacionar el estado del circuito con las consecuencias de una interrupción. La guía del coste de una parada de producción ayuda a organizar ese cálculo con datos propios, como duración de la parada, producción afectada y costes de recuperación.

Datos que conviene incluir en una solicitud de fabricación
Una solicitud clara ahorra rondas de preguntas y evita piezas que no encajan. Incluye al menos:
- Función de la pieza y referencia del plano.
- Material, estado y requisitos de trazabilidad.
- Dimensiones, tolerancias y cantidad.
- Agujeros, dobleces, perfiles y superficies funcionales.
- Tratamientos o procesos adicionales previstos.
- Condiciones de unión y documentación de aceptación.
- Si consultas maquinaria: rango de piezas, operaciones y producción prevista.
Pedir una pieza terminada y elegir una máquina para fabricarla son conversaciones distintas. En la primera, el fabricante necesita saber qué fabricar. En la segunda, necesita conocer el rango de piezas que vas a procesar.
En el caso de la maquinaria, PAYAPRESS puede valorar si las operaciones y dimensiones encajan con sus equipos. El diseño del circuito y del proceso metalúrgico sigue correspondiendo a la ingeniería de la planta.
Si la pieza incluye aisladores o zonas próximas a otras partes conductoras, la solicitud también debe identificar sus requisitos de separación y el ambiente previsto. La guía de distancias de aislamiento y líneas de fuga explica los dos recorridos que deben distinguirse; sus valores se determinan según la tensión, la contaminación y las condiciones del proyecto.


Valora este artículo
Elige una valoración de 1 a 5 estrellas.
Aún no hay valoraciones