

El coste de una parada de producción se escapa por muchos sitios a la vez. Producción que no se hace, gente cobrando con la línea quieta, producto arruinado dentro de la máquina, un aviso de urgencia y una entrega que llega tarde. Casi ninguna planta ha sumado esas partidas.
Este artículo es para quien tiene que ponerle una cifra: responsables de planta y de operaciones, mantenimiento y fiabilidad, ingeniería eléctrica, finanzas, compras y cuadristas que venden fiabilidad.
Vamos a seguir un solo evento. Un hueco de tensión de unas décimas de segundo, los variadores que disparan, la línea que se para y el material que se solidifica dentro del equipo. Después, tres horas hasta volver a producir con calidad, y una cifra que aterriza en el despacho de alguien una semana más tarde.
Si este punto es relevante para tu proyecto, consulta nuestra guía específica sobre Sistemas de Distribución Eléctrica.
Si prefieres escuchar en lugar de leer, puedes reproducir el archivo de audio que encontrarás a continuación para escuchar el resto de este artículo.
¿Cuánto cuesta una hora de parada?
No hay una cifra única. El coste por hora de parada suma el margen que no se genera, el personal improductivo, la chatarra, el rearranque, las reparaciones y las penalizaciones. En plantas muy automatizadas alcanza seis cifras.
Para situar el orden de magnitud sirven dos referencias. El informe de Siemens The True Cost of Downtime sitúa la hora media de parada en Europa entre 95.000 y 175.000 € en automoción, electrónica y envasado. En entornos muy automatizados, por encima de 200.000 €.
La segunda es más cercana. El Diagnóstico del downtime industrial 2026 encuestó a más de 2.000 profesionales de mantenimiento en diez países hispanohablantes. El 55,5 % de las organizaciones pierde más de 10.000 $ por hora de parada. El 18 % supera los 100.000 $ y el 11,8 % declara más de 300.000 $. El dato incómodo va después: solo el 20 % conoce el coste real de una parada cuando ocurre.
De todas formas, la única cifra que cambia una decisión es la tuya.
| Componente | Qué incluye | Cómo estimarlo |
|---|---|---|
| Margen no generado (lucro cesante) | Producción no realizada durante la parada y el rearranque | Unidades/hora × margen de contribución × horas perdidas totales |
| Personal improductivo | Operarios y técnicos pagados con la línea parada | Personas afectadas × coste horario cargado × horas perdidas totales |
| Chatarra y reprocesos | Producto arruinado en proceso (fundido, curado, mezclado, tratado) | Valor de los lotes en curso en el momento del fallo |
| Rearranque y recalificación | Purgas, recalentamiento, calibración y bloqueos de calidad | Horas hasta volver a producción estable, valoradas como margen |
| Reparación | Urgencias, repuestos, alquiler de grupo y transporte urgente | Facturas del evento |
| Penalizaciones y recuperación | Penalizaciones por retraso, horas extra y transporte premium | Condiciones del contrato más el coste de las horas extra |
| Seguridad y cumplimiento | Investigación del incidente, informes y primas de seguro | Evaluación caso por caso; puede ser uno de los costes ocultos más importantes tras un arco eléctrico |
Por qué un fallo de un segundo se paga en horas
Porque el fallo eléctrico y la parada de producción no duran lo mismo.
Un hueco de tensión de fracciones de segundo dispara variadores, contactores y autómatas. A partir de ahí, la línea necesita horas para rearrancar y volver a producir con calidad. Las referencias para esas perturbaciones son la UNE-EN 50160 y la IEC 61000-4-11; el lado de calidad de onda lo tratamos en el artículo sobre armónicos eléctricos.
Los procesos continuos son los que más sufren. El material se solidifica, se estropea o se sale de especificación dentro del propio equipo mientras todo está parado.
El 28 de abril de 2025 el país entero lo vivió a la vez. Plantas de automoción como las de Almussafes y Martorell mandaron los turnos a casa. Los polos químicos de Tarragona y Huelva hicieron paradas controladas, con antorchas de seguridad, y rearrancaron por fases. El calendario no lo marcó el apagón: lo marcó el rearranque.
| Evento eléctrico | Duración típica | Impacto en producción | Por qué la parada dura más |
|---|---|---|---|
| Hueco de tensión | Fracciones de segundo | Disparo de variadores, contactores y PLC | Secuencias de rearranque, material en proceso y controles de calidad |
| Microcorte de la red | Segundos | Parada de línea completa | Rearranque escalonado de motores |
| Disparo aguas arriba por una falta local | Minutos hasta localizar y reponer | Sección completa parada | Falta de selectividad: cae más de lo necesario |
| Fallo de cuadro o de unión del embarrado | Horas o días | Sección o planta parada | Reparación, plazo de repuestos e investigación |
| Arco eléctrico | Horas o semanas | Planta parada, posibles lesionados | Sustitución de equipo, investigación y actuaciones posteriores |
Y conviene fijar el vocabulario: la parada es el tiempo de producción perdido; el fallo o el corte es el evento eléctrico que lo provoca.
También hemos analizado falla de busbar en profundidad en otro de nuestros artículos.
Cómo calcular el coste de una parada de producción
La fórmula
Con una línea basta:
| Coste del evento = (margen no generado por hora + personal improductivo por hora) × horas perdidas totales + chatarra + reparación + penalizaciones. |
Las horas perdidas totales son la duración del corte más el rearranque y la requalificación. Si divides el coste del evento entre la duración del corte, obtienes el coste efectivo por hora, que es la cifra que se compara con la prevención.
Un aviso importante: usa el margen de contribución, no la facturación. La facturación exagera la pérdida, porque con la línea parada tampoco se consumen materiales ni energía.
Muchas fuentes españolas publican un atajo: coste operativo mensual dividido entre las horas reales de operación. Es rápido, pero diluye la pérdida. Para las horas disponibles, el OEE que ya mide casi cualquier planta sirve perfectamente.
Para una visión más completa de blindobarra, puedes continuar con nuestra guía relacionada.
Ejemplo: una hora sin tensión en una planta media
Este ejemplo es ilustrativo y sus supuestos están a la vista. Sustituye cada uno por los tuyos.
| Concepto | Supuesto | Coste |
|---|---|---|
| Duración del corte | 1 hora | – |
| Rearranque y recalificación | 2 horas | – |
| Horas de producción perdidas | 3 horas | – |
| Margen no generado | 400 uds/h × 120 € de margen × 3 h | 144.000 € |
| Personal improductivo | 80 personas × 35 €/h cargado × 3 h | 8.400 € |
| Chatarra en proceso | Lotes arruinados en el momento del fallo | 12.000 € |
| Reparación de urgencia | Desplazamiento, repuestos, transporte urgente | 15.000 € |
| Recuperación y penalizaciones | Horas extra y transporte premium | 8.000 € |
| Total de un corte de 1 hora | 187.400 € |
Esa hora costó unos 187.000 €, y el 77 % es margen que no se generó. La mayor parte de ese margen se pierde durante las dos horas de rearranque, no durante el corte.
Qué provoca las paradas eléctricas
Red y calidad de suministro. Huecos de tensión, microcortes y armónicos llegan desde fuera. La planta no puede evitarlos, pero sí puede atravesarlos sin caerse, que es otra conversación.
Aparamenta. Interruptores que no disparan cuando deben, disparos intempestivos sin causa aparente, unidades de control envejecidas y mecanismos agarrotados porque nunca se maniobran.
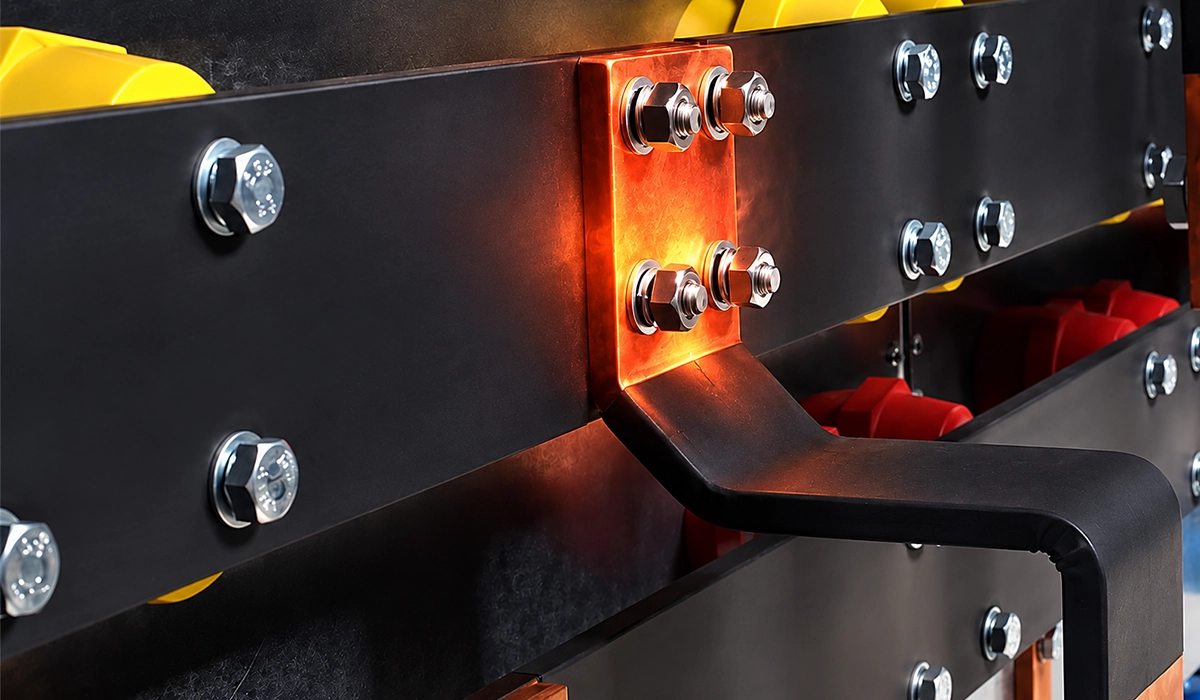
Uniones del embarrado. Una unión floja u oxidada de las barras colectoras sube su resistencia de contacto, el calor crece, el envejecimiento se acelera y acaba fallando la unión o el aislamiento contiguo. Es la causa más evitable de todas, y la termografía la encuentra pronto. El par de apriete correcto y unas caras de contacto limpias y planas son lo que la mantiene lejos.
Coordinación. Sin selectividad de protecciones, una falta en una salida dispara el interruptor de aguas arriba y para mucha más planta de la necesaria.
Los tres últimos grupos están dentro de los cuadros de la propia planta, y por tanto bajo su control. Una sola unión recalentada puede tumbar un centro de control de motores entero: unos cientos de euros de mantenimiento convertidos en una parada de seis cifras.
¿Buscas una explicación más técnica sobre intensidad admisible de pletinas de cobre? En este artículo abordamos el tema con mayor detalle.
Cómo se evitan las paradas de origen eléctrico
Con cuatro frentes: mantenimiento, detección temprana, diseño y calidad de fabricación.
Mantenimiento con base legal en España
España no tiene una norma tipo NFPA 70B. La obligación viene del RD 1215/1997: mantener los equipos de trabajo en condiciones que no generen riesgo, comprobarlos tras la instalación y de forma periódica, y conservar los registros.
A eso se suman las inspecciones legales. Inspección OCA cada cinco años en instalaciones industriales de baja tensión que exigen proyecto por encima de 100 kW, y cada tres en alta tensión privada.
El programa de mantenimiento preventivo en sí tiene su propio artículo; aquí solo interesa su precio comparado con el de una parada.
Si quieres seguir explorando este tema, consulta también nuestro contenido sobre tubo termorretráctil para embarrados.
Detectar antes de que pare
Es el terreno del mantenimiento predictivo. Termografía bajo carga, sensores de temperatura en uniones y terminaciones, medida de descargas parciales en celdas de media tensión y analizadores que registren huecos y armónicos. Un punto caliente detectado en marzo se arregla en agosto, en la parada de verano.
Todo eso hace una cosa muy concreta: convierte reparaciones de urgencia en trabajos de parada programada. Ahí está el ahorro, no en la tecnología.
Diseñar para que no pare
Selectividad para que abra solo el interruptor más cercano a la falta. Redundancia eléctrica con doble alimentación e interruptor de enlace, y generación de respaldo cuando el proceso lo justifica, con el cuadro de sincronización que corresponda.
Un SAI para el mando y el control resuelve los huecos que hoy paran la línea entera.
Y queda la calidad de fabricación. Un cuadro cuyo embarrado eléctrico se cortó, punzonó y plegó con precisión empieza su vida con uniones a plena superficie de contacto y un calentamiento uniforme. Es un modo de fallo que el equipo de mantenimiento no tendrá que cazar nunca.
Encontrarás más información práctica sobre armónicos eléctricos en nuestro artículo especializado.
¿Compensa prevenir?
Casi siempre, y la comprobación es de una línea: compara tu coste por hora de parada con el coste anual de cada medida. Una medida que evita una parada cada pocos años suele pagarse sola.
Aquí entra el seguro de lucro cesante. Existe cobertura de interrupción de negocio, y el derecho español distingue el daño emergente, la pérdida sufrida, del lucro cesante, la ganancia dejada de obtener. Ambos exigen prueba documentada, que es otra razón para tener la cifra por hora antes de necesitarla. Esto es contexto, no asesoramiento jurídico: una reclamación es asunto de tus abogados y de tu aseguradora.
Si estás especificando cuadros nuevos, pide verificación de diseño según la UNE-EN 61439 y estudio de coordinación. También espacio para monitorización futura y documentación del par de apriete y del recubrimiento de las uniones.
Y si eres cuadrista, presenta la calidad de las uniones y la precisión dimensional como características de fiabilidad, con inspección de primera pieza y termografía en la puesta en servicio.
| Medida | Coste relativo | Qué parada evita | Para quién |
|---|---|---|---|
| Termografía anual | Bajo | Fallos de uniones y terminaciones | Cualquier planta |
| Programa de mantenimiento eléctrico documentado | Bajo-medio | Fallos de aparamenta, uniones y aislamiento | Cualquier planta |
| SAI para mando y control | Bajo-medio | Paradas por huecos y microcortes | Procesos continuos |
| Estudio de selectividad y reajuste | Bajo | Disparos aguas arriba innecesarios | Plantas con disparos frecuentes |
| Monitorización de temperatura y descargas parciales | Medio | Fallos imprevistos de cuadros y celdas | Cuadros críticos y MT |
| Doble alimentación con interruptor de enlace | Alto | Pérdida de un transformador o un cuadro | Plantas grandes o continuas |
| Sustitución de cuadros al final de su vida | Alto | Fallos repetidos, riesgo de arco | Equipos fuera de vida económica |
Costes comparativos, no presupuestos.
Si estás trabajando con mercado de máquinas para embarrados, esta guía relacionada puede ayudarte a profundizar en los puntos más importantes.
Tres casos
Caso 1 · Extrusión de plásticos y huecos de tensión. La planta perdía unos doce días de producción al año por disparos de variadores y autómatas, con material solidificado en los husillos. Un SAI para el mando, ajustes de inmunidad en los variadores y un analizador de red redujeron las paradas por huecos en torno a un 80 % (estimación aproximada).
Caso 2 · La unión caliente que se encontró a tiempo. La termografía anual detectó una unión del embarrado principal de un centro de control de motores unos 40 °C por encima de las fases contiguas. Cuatro horas de parada un fin de semana, con limpieza, recubrimiento y reapriete, evitaron un fallo no programado estimado en más de un día de producción (estimación aproximada).
Caso 3 · Cuadrista que reduce avisos en garantía. Los avisos venían de uniones montadas sobre agujeros desalineados. El corte, el punzonado y el plegado pasaron a CNC, con inspección de primera pieza y termografía en la puesta en servicio. Los avisos por uniones bajaron alrededor de un 70 % en dos años (estimación aproximada).
| Caso | Entorno | Reto | Solución | Resultado |
|---|---|---|---|---|
| 1 | Extrusión de plásticos | Doce días al año perdidos por huecos de tensión | SAI de mando, inmunidad de variadores, analizador | −80 % de paradas por huecos (aprox.) |
| 2 | Centro de control de motores | Unión 40 °C por encima de las fases contiguas | Parada programada de cuatro horas | Fallo no programado evitado (aprox.) |
| 3 | Fabricante de cuadros | Avisos en garantía por uniones | CNC, primera pieza y termografía de entrega | −70 % de avisos en dos años (aprox.) |
Para completar esta información, puedes leer nuestro artículo dedicado a Calentamiento del embarrado.
Las cifras que enmarcan la decisión
Siemens sitúa la hora de parada en Europa entre 95.000 y 175.000 € en automoción, electrónica y envasado, y por encima de 200.000 € en plantas muy automatizadas. El Diagnóstico del downtime industrial 2026 añade que el 55,5 % de las organizaciones pierde más de 10.000 $ por hora, y el 11,8 %, más de 300.000 $.
Los estudios sectoriales sitúan las paradas no programadas entre el 5 y el 20 % de las pérdidas anuales de producción. En farmacia llegan a cerca del 12 % de la capacidad anual por revalidación.
Del apagón del 28 de abril de 2025 hay estimaciones muy distintas. La CEOE calculó unos 1.600 M€, alrededor del 0,1 % del PIB. CaixaBank Research estimó un impacto puntual inferior a 400 M€, con una caída del gasto de los hogares del 34 % ese día.
Al lado de esas cifras, una campaña de termografía o un cuadro mejor fabricado son una partida pequeña.
Este aspecto está estrechamente relacionado con instalación eléctrica hospitalaria, un tema que analizamos en detalle en este artículo.
Conclusión: el coste de una parada de producción se calcula antes, no después
Tres ideas. La mayor parte del coste de una parada de producción es margen no generado, y buena parte se pierde en el rearranque, no en el corte. Muchos de los fallos eléctricos más caros empiezan dentro de los cuadros de la propia planta. Y el mantenimiento, la inmunidad frente a huecos, la selectividad y la calidad de fabricación cuestan mucho menos que una hora perdida.



Valora este artículo
Elige una valoración de 1 a 5 estrellas.
Aún no hay valoraciones