


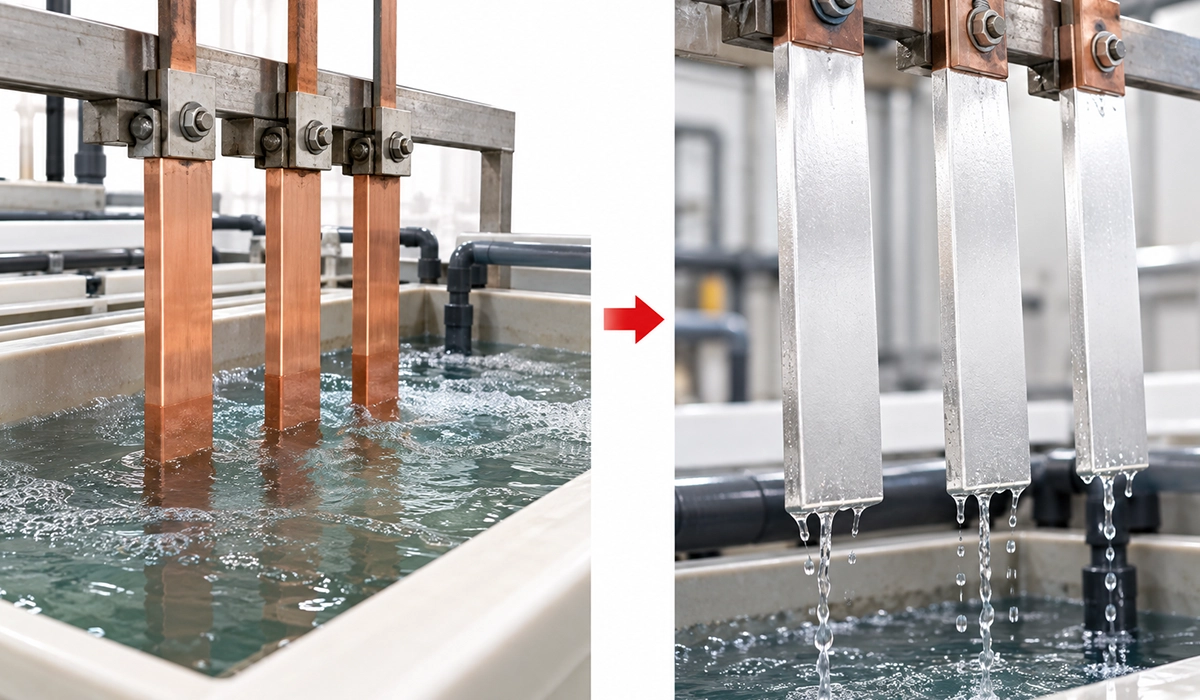
Bara temas yüzeyi hazırlığı, cıvatalı bir bara bağlantısında düşük ve kararlı temas direnci sağlamak için önemli bir montaj adımıdır. Doğru sıkma torkunun yanı sıra, birbirine temas eden yüzeylerin malzemesi, kaplaması ve montaj öncesindeki durumu da bağlantının elektriksel davranışını etkiler. Kirli bir yüzeyi daha fazla sıkarak veya hasarlı bir kaplamayı gresle örterek güvenilir bir bağlantı elde edilemez.
Hazırlık sürecinde önce yüzey tipi belirlenir; ardından kir ve kalıntılar uygun yöntemle uzaklaştırılırken kaplamanın korunmasına dikkat edilir. Üretici talimatı gerektiriyorsa belirtilen gres, tanımlanan miktar ve yöntemle uygulanır. Böylece temas yüzeyleri, üreticinin öngördüğü koşullarda mekanik montaja hazır hâle getirilir.
Aşağıdaki rehber cıvatalı bara eklerine odaklanır. Çıplak bakır, alüminyum, gümüş kaplı ve kalay kaplı yüzeyler için tek bir temizleme yöntemi varsayılmaz; ABB UniGear ZS1 örneği de yalnızca ilgili ürünün montaj talimatı kapsamında ele alınır. Dağıtım düzeninin genel yapısını incelemek için bara sistemleri rehberimize göz atabilirsin.
Okumak yerine dinlemeyi tercih ederseniz, makalenin geri kalanını aşağıdaki ses dosyasından dinleyebilirsiniz.
Bara Temas Yüzeyi Hazırlığının Bağlantı Kalitesindeki Rolü
Bir bara ekinde görünen bindirme alanı ile akımın geçtiği gerçek temas alanı aynı değildir. Yüzeyler mikroskobik ölçekte düzensizdir; elektriksel temas, yeterli basınç altında birbirine değen noktalarda oluşur. Bu nedenle yüzey durumu ile mekanik montaj birlikte değerlendirilmelidir.
Montaj öncesinde özellikle şu durumlar kontrol edilir:
- Temas bölgesindeki kir, toz ve işleme parçacıkları.
- Yağ, yapıştırıcı veya uygun olmayan temizlik ürünü kalıntıları.
- Oksitlenme ve korozyon belirtileri.
- Kaplamada çizik, soyulma veya aşınma.
- Yüzeylerin oturmasını etkileyen çapak, eğrilik veya hizalama sorunu.
Temizleme işlemi bu sorunların hepsini gidermez. Örneğin bağlantı yüzeyi eğriyse veya kaplama hasarlıysa, daha fazla temizleme yapmak geometrik kusuru ya da kaplama kaybını düzeltmez. Önce parçanın montaja uygunluğu değerlendirilir.
Bu makaleyi faydalı bulduysanız, bara mı kablo mu hakkındaki yazımıza da göz atabilirsiniz.
Önce Bara Malzemesini ve Yüzey Kaplamasını Belirle
Hazırlık yöntemi seçilmeden önce bara malzemesi ve temas bölgesinin kaplaması ürün çizimi, parça bilgisi veya üretici dokümanından doğrulanmalıdır. Yalnızca yüzey rengine bakarak karar vermek yeterli değildir.
| Yüzey tipi | Hazırlıkta dikkat edilecek nokta | Kaçınılacak varsayım |
|---|---|---|
| Çıplak bakır | Kirlenme ve oksitlenme, ilgili bağlantının montaj talimatına göre değerlendirilir. | Her bakır yüzeyin aynı şekilde zımparalanabileceği. |
| Alüminyum | Oksit tabakası ve yeniden oksitlenmeye karşı uygulanacak yöntem üretici talimatından doğrulanır. | Bakır için kullanılan hazırlığın aynen uygulanabileceği. |
| Gümüş kaplı yüzey | Temizlik sırasında tasarlanmış temas kaplaması korunur. | Daha parlak görünmesi için kaplamanın aşındırılması gerektiği. |
| Kalay kaplı yüzey | Kaplamanın durumu ve izin verilen temizleme malzemesi kontrol edilir. | Gümüş kaplı yüzey talimatının otomatik olarak geçerli olduğu. |
ABB MNS 3.0 kataloğunda ana baralar için çıplak bakırın yanı sıra kalay ve gümüş kaplama seçeneklerinin de bulunması, aynı marka içinde bile yüzey yapısının değişebildiğini gösterir. Bu tablo bir montaj reçetesi değildir; doğru prosedürü seçmeden önce yapılacak ayrımı özetler.
ABB UniGear ZS1 Örneğinde Yüzey Hazırlığı
ABB’nin UniGear ZS1 montaj kılavuzu, bara bağlantılarında gümüş kaplı ve gümüş kaplı olmayan yüzeyleri ayrı ele alır.
Gümüş Kaplı Temas Yüzeyleri
İncelenen 1VLM000363 Rev O kılavuzunun 5.7 bölümünde, bu yüzeylerin metal içermeyen dokusuz temizleme beziyle temizlenmesi ve ABB’nin önerdiği gresle ince, eşit biçimde kaplanması belirtilir. Gümüş kaplamayı tel fırçayla temizlemek veya zımparalamak bu tarifin parçası değildir.
Gümüş Kaplı Olmayan Temas Yüzeyleri
Aynı bölümde iki seçenek tarif edilir: gres filmi korunarak tel fırçayla hazırlama veya metal içermeyen dokusuz bezle temizleyip önerilen gresten ince ve eşit bir tabaka uygulama.
“Gümüş kaplı olmayan” ifadesi “kaplamasız” ile eş anlamlı değildir. Bu tarif bütün kalay kaplı ya da alüminyum baralara genellenemez. Sahadaki ürünün kılavuz revizyonu ve belirtilen yardımcı malzemeler ayrıca doğrulanmalıdır.
Bağlantının yer aldığı hücrenin düzenini ve uygulama koşullarını anlamak için orta gerilim bara sistemleri makalemizi de inceleyebilirsin.
Bara Temas Yüzeyi Hazırlığı İçin Uygulama Sırası
İşlem, güvenli çalışma koşulları sağlanmış ve gerilimsizliği doğrulanmış ekipmanda, yetkili personel tarafından yapılır. Aşağıdaki sıra hazırlığı düzenlemeye yardımcı olur; kullanılacak bez, kimyasal, fırça veya gres için ürünün montaj talimatı esas alınır.
1. Bağlantıyı ve Geçerli Talimatı Tanımla
Ürün ailesini, bara malzemesini, kaplama tipini ve bağlantı çizimini kontrol et. Cıvatalı sabit bara eki için verilen talimatı, hareketli kontaklara veya kesicinin geçmeli kontaklarına doğrudan uygulama.
2. Yüzeyin Montaja Uygunluğunu Kontrol Et
Kirlenmeyi kaplama hasarından ayır. Çizik, soyulma, belirgin korozyon, çapak veya eğrilik varsa, temizliğe devam etmeden önce üreticinin kabul kriterlerini kontrol et. Uygunluğu belirsiz bir parçayı aşındırarak montaja hazır hâle getirmeye çalışma.
3. İzin Verilen Yöntemle Temizle
Temas bölgesindeki kir ve kalıntıları, yüzey tipine uygun malzemeyle uzaklaştır. İşlem sonunda gevşek parçacık veya temizlik ürünü kalıntısı bırakma. Tel fırça ya da aşındırıcı kullanımı yalnızca ilgili talimat izin veriyorsa uygulanır.
4. Gres Gerekliliğini ve Ürününü Doğrula
Üretici gres veya bağlantı bileşiği belirtiyorsa, tanımlanan ürünü ya da açıkça onaylanmış karşılığını kullan. Mekanik yatak gresi, genel amaçlı yağ ve elektriksel bağlantı bileşiği birbirinin otomatik alternatifi değildir.
5. Belirtilen Miktarı Uygula ve Yüzeyi Koru
Talimat ince film istiyorsa, temas bölgesinde homojen bir tabaka oluştur. Gresi yüzey bozukluğunu doldurmak için kullanma. Hazırlanan yüzeye çıplak elle dokunmaktan ve yüzeyi kirli bir tezgâha temas ettirmekten kaçın; montaja kadar yeniden kirlenmesini önle.
6. Mekanik Montajı Tamamla
Yüzeyleri çizimdeki gibi hizala; belirtilen cıvata, somun, rondela ve sıkma sırasını uygula. Yüzey hazırlığı ile bağlantının sıkılması ayrı kontrol adımlarıdır. Birinin doğru olması diğerindeki hatayı telafi etmez.
Bu rehberi beğendiyseniz, daha fazla bilgi için Flexible Bara hakkındaki detaylı yazımızı inceleyebilirsiniz.
Bara Bağlantısında Gres: İşlevi ve Kullanım Sınırları
Uygun bağlantı bileşiği, tasarımına bağlı olarak temas bölgesinin çevresel etkilerden korunmasına ve oksitlenmenin sınırlandırılmasına yardımcı olabilir. Ancak gresin kendisinin elektrik iletkenliğini artırdığı varsayılmaz. Elektriksel bağlantı, uygun yüzey koşulları ve mekanik basınç altında oluşan temasla sağlanır.
Her bara bağlantısına gres sürülmez. Kullanım kararı; malzemeye, kaplamaya, bağlantı tasarımına ve üreticinin talimatına bağlıdır. Bir ürün için önerilmiş gres, başka bir ürünün temas yüzeyinde uygun olmayabilir.
“İnce ve eşit tabaka” tarifi için bu yazıda evrensel bir kalınlık değeri verilmez. Miktar ve uygulama yöntemi ilgili talimattan alınmalıdır. Ayrıca temas yüzeyine gres uygulanması, cıvata dişlerinin de yağlanacağı anlamına gelmez.
Bara kısa devre dayanımı hakkında daha fazla bilgi edinmek için ilgili makalemize buradan ulaşabilirsiniz.
Temas Direnci ve Bağlantı Isınması Arasındaki İlişki
Bara temas direnci yalnızca temizlikle belirlenmez. Yüzey durumu, kaplama, gerçek temas alanı, uygulanan basınç ve mekanik hizalama birlikte etkilidir. Toplam ek direncinde bağlantı geometrisinin etkisi de bulunur; bu nedenle her direnç artışını kirlenmeye bağlamak doğru değildir.
Direnç artışının ısıl etkisini görmek için bağlantının direnç kaynaklı kaybı basitçe P = I² × R ile ifade edilebilir. Burada I bağlantıdan geçen akım, R ise değerlendirilen bağlantı direncidir; alternatif akımda I için etkin değer kullanılır.
Örneğin 1.000 A akımda bağlantı direnci 10 µΩ ise hesaplanan kayıp 10 W, 50 µΩ ise 50 W olur. Bunlar yalnızca hesap örneğidir; bir kabul sınırı veya beklenen bağlantı direnci değildir. Aynı koşullarda direnç beş katına çıktığında kayıp da beş katına çıkar.
Bu hesap doğrudan sıcaklık vermez. Sıcaklık; ısının baraya, çevre havasına ve pano yapısına nasıl aktarıldığına da bağlıdır. Bu dengeyi daha ayrıntılı incelemek için bara sıcaklık artışı rehberini okuyabilirsin.
Yüzey Hazırlığı ve Cıvata Sıkma Torku Birlikte Değerlendirilir
Doğru hazırlanan bir yüzey, bağlantı basıncı yetersizse beklenen sonucu vermez. Buna karşılık doğru torkla sıkılmış bir bağlantıda da yüzey hasarı veya uygunsuz kalıntılar sorun oluşturabilir.
Sıkma torku yalnızca cıvata çapına göre seçilmemelidir. Bağlantı elemanının sınıfı, rondela düzeni ve üreticinin kuru ya da yağlanmış montaj şartı dikkate alınır. Dişlerin veya cıvata başı altındaki yüzeyin yağlanması, aynı torkta oluşan ön yükü değiştirebilir. Bu nedenle üretici belirtmedikçe temas yüzeyi gresini cıvatalara yayma.
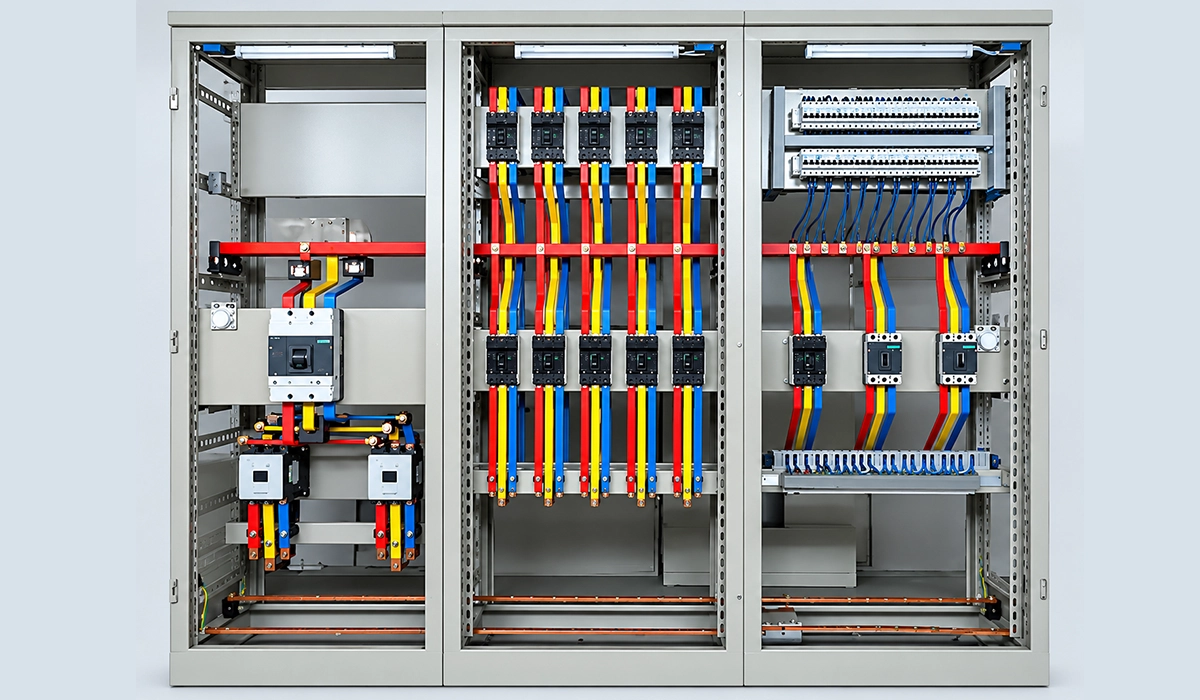
Pano imalatında yüzeylerin doğru oturması için bara geometrisi ve delik hizalaması da kontrol edilir. Kesme, delme veya bükme sonrası yapılan boyutsal kontrol, montaj öncesi temizliğin tamamlayıcısıdır. Bu bağlantıların pano içindeki yerini elektrik panolarında bara kullanımı makalemizde inceleyebilirsin.
Oksitlenmiş veya Hasarlı Temas Yüzeylerinin Değerlendirilmesi
Hafif kirlenme, kaplama kaybı ve ısıl hasar aynı işlemle giderilemez. Yüzey yalnızca normal montaj kirlenmesi taşıyorsa uygun temizleme prosedürü uygulanabilir. Kaplama soyulmuşsa, belirgin korozyon varsa veya yüzeyde deformasyon görülüyorsa parçanın kullanılabilirliği ayrıca değerlendirilmelidir.
Özellikle şu hatalardan kaçınılmalıdır:
- Kaplamayı kaldıracak şekilde kontrolsüz zımparalama veya taşlama.
- Hasarlı bölgeyi daha kalın gresle kapatarak kabul edilebilir sayma.
- Uyumluluğu doğrulanmamış çözücü veya metal parlatıcı kullanma.
- Yüzey uygunluğunu yalnızca parlaklığına göre değerlendirme.
- Isınmış bir bağlantıda diğer nedenleri incelemeden yalnızca temizlik yapma.
Renk değişimi, lokal ısınma izi veya tekrarlayan bağlantı sorunu varsa yüzeyin yanında montaj ve işletme koşulları da araştırılır. Belirti ve olası nedenleri karşılaştırmak için bara arızaları rehberimize başvurabilirsin.
Montaj Öncesi Kontrol ve Bakımda Yeniden Hazırlık
Montaj tamamlanmadan önce aşağıdaki noktalar kayda alınabilir:
- Bara malzemesi ve temas yüzeyinin kaplaması doğrulandı.
- Ürüne ait geçerli montaj talimatı kontrol edildi.
- Yüzey hasarı, çapak ve hizalama sorunu değerlendirildi.
- Doğru temizleme malzemesi kullanıldı; yabancı kalıntı bırakılmadı.
- Gres gerekliliği, ürün seçimi ve uygulama yöntemi doğrulandı.
- Hazırlanan yüzey montaj öncesinde yeniden kirletilmedi.
- Bağlantı elemanları, rondela düzeni ve sıkma torku talimata uygun uygulandı.
Bakım sırasında her bağlantıyı otomatik olarak söküp yeniden temizlemek doğru bir genel kural değildir. Kontrol sıklığı, sökme gerekliliği ve yeniden sıkma işlemi üreticinin bakım prosedürüne göre belirlenir. Açılmış bir bağlantıda ise yüzeyin ve kaplamanın gerçek durumu değerlendirilerek yeniden montaj talimatı uygulanır.
Üreticinin öngördüğü elektriksel kontroller gerekiyorsa, uygun ölçüm yöntemi ve ürünün kabul kriterleri kullanılır. Görsel temizlik kontrolü tek başına bağlantı direncini doğrulamaz; bütün bara ekleri için tek bir direnç sınırı belirlemek de doğru değildir.
Bu konu yalnızca başlangıç; daha fazlasını öğrenmek için harmoniklerin baralara etkisi hakkındaki yazımızı inceleyebilirsiniz.

IEC 62271-200 ve Üretici Talimatının Farklı Rolleri
IEC 62271-200; anma gerilimi 1 kV’un üzerinde, 52 kV’a kadar olan alternatif akım metal mahfazalı şalt ve kontrol düzenlerini kapsar. Bağlantı hazırlığındaki bez veya gres seçimini yalnızca bu standardın numarasına bakarak yapmak yeterli değildir.
Ürün standardına uygunluk ile sahadaki montaj prosedürü birlikte ele alınır. Uygulanacak yüzey hazırlığı, yardımcı malzeme ve sıkma koşulları için ilgili üreticinin montaj ve bakım dokümanlarına başvurulur. UniGear ZS1 için verilen bir tarif, bütün alçak gerilim panolarına aktarılmaz.
Daha fazla bilgi edinmek ister misiniz? Orta gerilim bara sistemleri hakkındaki makalemiz bu konuyu daha ayrıntılı şekilde ele alıyor.
Sonuç: Yüzeyi Tanımla, Talimata Göre Hazırla
Bara temas yüzeyi hazırlığı için doğru başlangıç, yüzeyin malzemesini ve kaplamasını belirlemektir. Ardından uygun temizleme yöntemi seçilir, gerekiyorsa belirtilen gres uygulanır ve bağlantı doğru mekanik koşullarda tamamlanır.
Pano ve şalt imalatında güvenilir bir bara eki; doğru geometri, kontrollü yüzey hazırlığı ve talimata uygun montajın birlikte sağlanmasına bağlıdır. Parlak görünüm, kalın gres veya daha yüksek sıkma torku bu kontrollerin yerine geçmez.

Bu makaleyi değerlendirin
1 ile 5 yıldız arasında bir puan seçin.
Henüz puanlama yapılmadı