


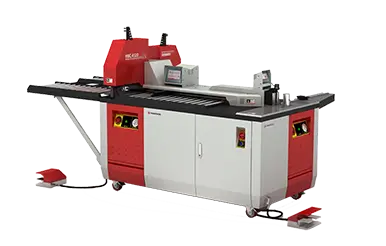
Has encontrado el anuncio: una máquina para barras de cobre de segunda mano, con corte, punzonado y doblado, a un precio que encaja en tu presupuesto. Puede ser una buena compra. Pero el precio es solo una parte de la decisión. La otra es si esa unidad concreta fabricará tus piezas con las medidas del plano y cuánto costará dejarla produciendo en tu taller.
Esta guía reúne las 12 comprobaciones que conviene hacer antes de comprar una máquina de ocasión para pletinas de cobre, con la evidencia que debes pedir en cada caso y qué hacer si falta. La prueba concreta se adapta siempre al modelo y a tus propios planos.
Si también estás valorando un equipo nuevo, consulta la página Máquina para barras colectoras para comparar ambas opciones con los mismos planos, operaciones y condiciones de entrega.
Parte del conjunto eléctrico al que irán destinadas las piezas: nuestra guía de Sistemas de Distribución Eléctrica sitúa la función del embarrado y te ayuda a contextualizar sus requisitos antes de evaluar el equipo de taller.
¿Prefieres el audio? Escucha el resto del artículo aquí abajo.
Antes de la visita, prepara las piezas que necesitas fabricar
En una compra de ocasión, ir a ver la máquina sin una lista de piezas deja demasiadas preguntas abiertas. Define qué cortes, agujeros y dobleces necesitas, con qué materiales y en qué cantidades. La pregunta que importa es si esa unidad concreta fabrica tus piezas dentro de las tolerancias del plano.
Antes de llamar al vendedor, prepara una ficha breve con lo que produces o vas a producir:
| Dato que preparar | Qué debes concretar | Para qué sirve en la visita |
|---|---|---|
| Material | Cobre o aluminio, calidad, estado y recubrimiento, si existe | Probar con material representativo y autorizado para el equipo |
| Dimensiones | Ancho, espesor y longitud de las barras habituales y más exigentes | Comprobar capacidad, acceso y manipulación |
| Corte | Longitud final, escuadría y acabado requerido | Valorar el corte directo y el acabado posterior |
| Punzonado | Diámetros, formas, posiciones y distancias entre agujeros | Confirmar utillaje y posicionamiento |
| Doblado | Ángulos finales, radios y distancias entre dobleces | Detectar interferencias y límites geométricos |
| Producción | Tamaño de lote, cambios de referencia y operarios disponibles | Medir el ritmo de una secuencia real |
| Aceptación | Plano aprobado, tolerancias e instrumentos de medida | Decidir con criterios acordados antes del ensayo |
Con esa ficha, pide al vendedor fotografías legibles de la placa de características, de cada estación y de los accesorios. Pregunta también si la máquina sigue conectada y si alguien con experiencia podrá manejarla durante la visita. Si no puede hacerse una demostración segura, deja el funcionamiento como pendiente de verificación.
Por último, elige las piezas de muestra. No te quedes con la barra más gruesa: busca las que representen tus dificultades reales. Una pieza con dos dobleces muy próximos o un agujero cerca de una zona donde la herramienta podría interferir revela más limitaciones que una pletina recta. Eso sí, todas deben quedar dentro de la capacidad que el fabricante autoriza para ese modelo.
Escoge las muestras según tus pedidos reales. Si fabricas cuadros para recarga de flotas, lleva una referencia del proyecto que permita comprobar las posiciones de conexión y la secuencia completa, en lugar de aceptar únicamente una muestra sencilla del vendedor.
Si tus trabajos incluyen conexiones de un sistema de almacenamiento de energía en baterías, utiliza sus planos y condiciones de montaje. Superar una prueba de mecanizado no demuestra por sí solo la conformidad eléctrica del conjunto.
Las 12 comprobaciones de una máquina para barras de cobre de segunda mano
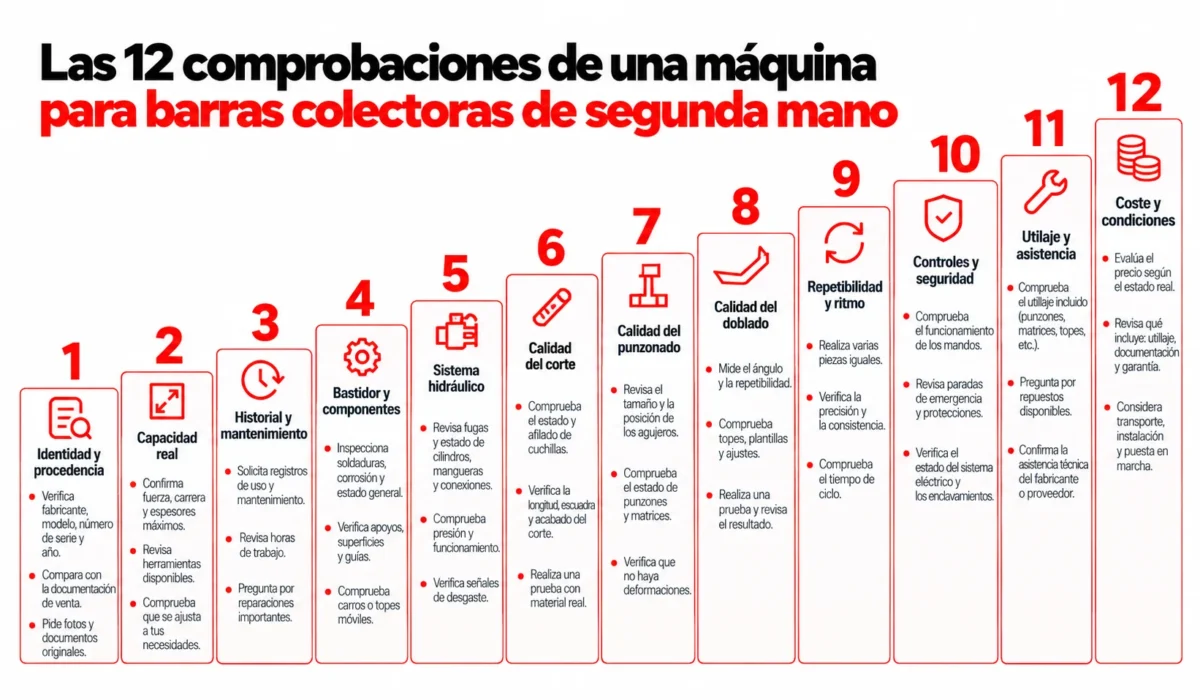
Con la ficha preparada, ya puedes revisar la máquina. Las doce comprobaciones siguen el orden natural de una evaluación: primero, qué es y qué puede hacer; después, en qué estado está; luego, qué piezas fabrica de verdad, y por último, cuánto costará ponerla en marcha. Algunas dependen del tipo de equipo: una máquina hidráulica convencional, una con topes programables y una CNC no se revisan exactamente igual. Y una pantalla en el panel no convierte una máquina en CNC.
1. Identidad de la máquina y procedencia
Compara el fabricante, el modelo completo, el número de serie y el año de la placa con lo que dicen la oferta y los documentos. El modelo completo importa, porque los sufijos pueden identificar versiones con controles o topes diferentes. Contrasta la configuración con el manual de esa unidad: la ficha de un modelo nuevo no acredita el equipamiento de una máquina antigua. Pide también la identificación del vendedor y la documentación que respalda la venta. Una foto general de la máquina no permite saber qué versión es ni qué opciones lleva.
- Evidencia que pedir: fotos legibles de la placa y coincidencia entre placa, anuncio y documentos.
- Si algo no cuadra: pide una aclaración verificable antes de seguir. Una errata no implica fraude, pero mientras no se aclare no puedes tratarla como una unidad identificada.
2. Capacidad real para tus barras de cobre
Compara cada operación por separado con tu ficha: materiales, anchos, espesores, herramientas disponibles, accesos y límites geométricos. La capacidad máxima anunciada no significa que la máquina haga cualquier agujero, cualquier radio o cualquier secuencia. Ni siquiera garantiza que corte. Hay equipos diseñados para dos funciones: el fabricante ALFRA describe su BS 120 como una máquina de doblado y punzonado para barras de 120 × 12 mm, con agujeros de 6,6 a 21,5 mm según el punzón. Si necesitas cortar con el mismo equipo, esa unidad por sí sola no cubre tu requisito, por bueno que sea su estado.
- Evidencia que pedir: el manual de esa versión y una demostración con tu plano.
- Si no cubre tu pieza: comprueba si existe una opción documentada por el fabricante que lo resuelva y pídele precio. Forzar la máquina por encima de su capacidad nunca es la solución.
La capacidad debe cubrir el ancho y el espesor que exige el proyecto. No reduzcas la sección de una pletina de cobre para adaptarla a una oferta de segunda mano sin que el responsable del diseño revise y apruebe el cambio.
Si necesitas las tres operaciones, compara la configuración usada con las opciones de nuestra página Máquina procesadora de barras colectoras. Solicita el mismo alcance de herramientas y una prueba equivalente para que la comparación sea útil.
3. Historial de trabajo, mantenimiento y reparaciones
Pregunta por los registros de mantenimiento, el motivo de la venta, los materiales que ha procesado, las reparaciones importantes y el tiempo que lleva parada. Si tiene contador, aclara qué cuenta: horas conectada, horas de trabajo o ciclos. Un número aislado no dice cuánta vida le queda.
Si se anuncia como reacondicionada, exige la descripción de los trabajos, los componentes sustituidos, las pruebas realizadas y las condiciones que ofrece el vendedor.
- Evidencia que pedir: registros, facturas de reparación o informes de reacondicionamiento.
- Si no existen: anota el historial como no verificado y amplía la evaluación técnica de los puntos siguientes.
4. Bastidor, mesas, guías y topes
Revisa golpes, soldaduras de reparación, corrosión y el estado de los apoyos y las superficies de referencia. Si la máquina tiene guías, carros o topes móviles, pide que una persona competente compruebe su funcionamiento y su holgura. Una mano de pintura reciente puede quedar muy bien en las fotos, pero no sustituye una comprobación geométrica.
- Evidencia que pedir: fotos de cualquier incidencia y las mediciones que correspondan.
- Si detectas una reparación estructural: pide una valoración especializada y un presupuesto. Su gravedad no se puede juzgar solo por el aspecto.
5. Estado del sistema hidráulico
Identifica qué grupos hidráulicos, cilindros, mangueras y conexiones tiene realmente la máquina; no todas los organizan igual. Revisa señales de deterioro y comprueba su funcionamiento siguiendo el manual. Anota lo que veas al arrancar y también después de una secuencia de trabajo permitida, porque algunos problemas solo aparecen cuando el aceite se calienta.
Hay cosas que no se deben hacer nunca durante una visita: buscar fugas pasando la mano, aflojar un circuito con presión o tocar una válvula para «sacar» más fuerza. Y un manómetro que marca la presión esperada no demuestra, por sí solo, la fuerza útil ni el estado general del sistema.
- Evidencia que pedir: una inspección técnica y el comportamiento observado, por escrito.
- Si hay fugas o fallos: que se diagnostiquen y se presupuesten antes de aceptar.
6. Calidad del corte
A partir de aquí, la máquina tiene que demostrar lo que vale con piezas. Con un material identificado, mide lo que exige tu plano: longitud, escuadría, estado del borde y cualquier deformación relevante. Distingue el resultado directo del corte del que obtendrás después de un acabado acordado; si vas a necesitar desbarbar cada pieza, esa operación también cuesta tiempo.
- Evidencia que pedir: piezas identificadas y sus medidas.
- Si aparece un defecto: revísalo con el técnico. Puede deberse al utillaje, al ajuste o a la máquina; una sola foto no basta para culpar a la cuchilla.
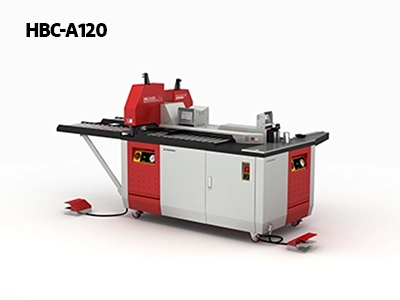
7. Calidad del punzonado
Comprueba el tamaño y la posición de los agujeros, la distancia entre centros y el estado de la superficie alrededor, siempre frente al plano. Verifica también que punzón, matriz y portaherramientas forman un conjunto compatible. Y anota qué herramientas de las que se usan en la prueba se entregan con la máquina: no debes dar por hecho que todo el juego utilizado está incluido en el precio.
- Evidencia que pedir: referencias del utillaje utilizado y medidas de las muestras.
- Si no cumple: identifica la causa, corrígela dentro del procedimiento del fabricante y repite el ensayo. No hay una rebaba máxima ni una tolerancia universal: manda tu plano.
Cuando los agujeros fijan la pletina a los soportes, comprueba también el encaje previsto en el montaje. La sujeción y aislamiento de embarrados condiciona dónde deben quedar esas fijaciones; no basta con que el patrón resulte cómodo de punzonar.
8. Calidad del doblado
Mide el ángulo final con la pieza ya descargada, la posición del doblez y las dimensiones que importan para el montaje. Si el plano lo exige, añade paralelismo o encaje con otra pieza. Controla el material, el espesor y la herramienta, porque sin esos datos no podrás interpretar la recuperación elástica de la pletina de cobre.
- Evidencia que pedir: la pieza terminada, las condiciones de preparación y las medidas.
- Si necesita correcciones continuas: anota cuándo y por qué. Ajustar en la preparación es normal; que el ángulo cambie durante la serie es otra cosa. Y no toda desviación angular se debe al desgaste de la máquina.
En las piezas dobladas, revisa la geometría final dentro de su montaje previsto. Un desplazamiento puede afectar a las distancias de aislamiento y líneas de fuga; los límites aplicables deben venir del diseño del conjunto.
9. Repetibilidad y ritmo con una secuencia completa
Una pieza conforme no demuestra la repetibilidad de una serie. Cuando la máquina esté preparada, fabrica las piezas consecutivas que hayas acordado, incluyendo colocar y retirar cada barra colectora. Anota los ajustes, los cambios de herramienta, las piezas rechazadas y los retoques. Un cilindro que baja rápido no equivale al tiempo de fabricar una pieza completa.
- Evidencia que pedir: tiempos, número de piezas conformes y medidas de cada una.
- Si solo te dejan hacer una muestra: la repetibilidad queda sin demostrar, y así debe constar. Tampoco confundas diez piezas buenas con un estudio estadístico de capacidad.
10. Controles, instalación eléctrica y protecciones
Lo que hay que revisar depende del equipo. En una máquina convencional, los mandos y sus funciones. En una con topes programables, además, el posicionamiento y la recuperación de trabajos guardados. En una CNC, también la configuración del control. En todos los casos, confirma la alimentación eléctrica que necesita y las condiciones de instalación de esa unidad.
Pide que una persona cualificada revise las protecciones, las paradas de emergencia y la documentación, y que anote cualquier modificación. Si hay software, identifica la versión, el acceso autorizado, las licencias y cómo se hace una copia de seguridad. Confirma también si las licencias y los medios de recuperación se transfieren con la venta. No restaures parámetros sin supervisión técnica ni anules un dispositivo de seguridad para terminar una prueba. En España, la Guía para la compra de una máquina del INSST (2016) resume los aspectos de seguridad que deben integrarse en la compra; la documentación y las obligaciones aplicables dependen del origen, la historia, las modificaciones y el destino de la máquina. La guía es una referencia de 2016: el técnico debe contrastar el caso con la normativa vigente en la fecha de la operación. Una foto del marcado no sustituye esa revisión.
- Evidencia que pedir: un informe de la revisión y las funciones demostradas.
- Si quedan funciones críticas sin verificar: la aceptación queda pendiente.
11. Utillaje incluido, repuestos y asistencia
Haz inventario de punzones, matrices, cuchillas, herramientas de doblado, topes, soportes y accesorios. Separa lo que está montado, lo que se incluye en la venta y lo que habría que comprar aparte. Después, confirma con el fabricante o su servicio técnico qué repuestos y servicios puede ofrecer para ese número de serie. Algunos fabricantes, como EHRT, lo piden expresamente en su formulario de repuestos, lo que confirma que la máquina debe estar bien identificada antes de preguntar.
Si se plantea modernizar la unidad, pide alcance, plazo y cómo se validará. Que una marca ofrezca modernizaciones para modelos antiguos no significa que tu máquina sea compatible ni que compense actualizarla.
- Evidencia que pedir: el inventario y respuestas o presupuestos por escrito.
- Si el soporte no se confirma: trátalo como un riesgo abierto, no como un detalle.
12. Coste total y condiciones de aceptación
La última comprobación convierte todo lo anterior en una cifra. El coste de una unidad usada incluye el precio del anuncio y los trabajos necesarios para ponerla a producir. Compara ofertas con el mismo alcance y separa los importes confirmados de los pendientes.
Coste de puesta en servicio = compra + inspección + logística + instalación + reparación + utillaje + preparación y formación.
| Partida | Qué debes incluir | Importe / estado |
|---|---|---|
| Compra e inspección | Precio pactado, comisión si existe y evaluación técnica previa | A completar / confirmado o pendiente |
| Logística | Desmontaje, carga, transporte, seguro acordado y descarga | A completar / confirmado o pendiente |
| Importación, si procede | Despacho, derechos y gastos de gestión según la operación | A completar / confirmado o pendiente |
| Instalación | Ubicación, conexiones, comprobaciones y puesta en servicio | A completar / confirmado o pendiente |
| Reparación y mantenimiento inicial | Diagnóstico y sustituciones presupuestadas según el estado real | A completar / confirmado o pendiente |
| Utillaje y control | Herramientas que falten, accesorios, licencias y recuperación del control, si procede | A completar / confirmado o pendiente |
| Preparación y formación | Material de prueba, ajustes, tiempo de operarios y formación necesaria | A completar / confirmado o pendiente |
| Total comparable | Suma sin duplicar partidas; misma divisa y tratamiento fiscal en ambas ofertas | A completar / gastos abiertos identificados |
Distingue el desembolso de caja del coste económico y aclara el tratamiento de los impuestos con quien gestione la operación. Para comparar el uso posterior, añade mantenimiento, consumibles, reprocesos y paradas durante un mismo horizonte de trabajo, sin contabilizar dos veces el mismo gasto.
Las piezas rechazadas también consumen material y tiempo. Valora su coste con el precio de la pletina de cobre que compras, descontando únicamente el valor de recuperación que puedas acreditar.
Además del coste, deja por escrito el estado pactado de la máquina, la documentación que se entrega, el alcance de la garantía si existe y qué ocurre si algo no se cumple. No des por hecho que una garantía de máquina nueva se traslada a una compraventa de segunda mano.
- Evidencia que pedir: un presupuesto desglosado y el acuerdo de entrega.
- Si quedan gastos relevantes sin cerrar: mantenlos visibles en la tabla hasta que se confirmen.
Valora por separado el riesgo de indisponibilidad: una reparación barata puede resultar cara si detiene el taller durante semanas. Calcula el coste de una parada de producción con tus propios plazos, recursos y pedidos.
Cómo documentar la prueba antes de comprar
Una visita sin registro se convierte en una impresión. Para poder comparar y decidir, anota durante la prueba los datos del equipo y su número de serie, la fecha, quién la manejó, el plano, el material, las herramientas utilizadas, las condiciones y las medidas. Y deja claro qué se probó y qué no. La demostración debe seguir las instrucciones del modelo y correr a cargo de personal capacitado.
Para que la muestra sea útil, prepárala en tres familias de piezas:
- Corte: barras cortadas a la longitud del plano.
- Punzonado: un patrón de agujeros con posiciones y distancias reales.
- Doblado: una pieza doblada con su ángulo final, dimensiones funcionales y estado superficial en la zona del doblez.
Si tu trabajo habitual combina operaciones en una misma barra colectora, añade una pieza que las reúna. Decide la cantidad y los criterios de aceptación antes de empezar, y reserva material para las piezas de preparación. Identifica esas piezas por separado: no deben mezclarse con las de la serie de evaluación, aunque su consumo y su tiempo sí deben registrarse.
Si produces conexiones para un centro de transformación prefabricado, incorpora una muestra con las cotas de conexión y los apoyos de su plano. Así la visita comprueba una necesidad de montaje real y deja una referencia que podrás repetir al recibir el equipo.
| Pieza / característica | Objetivo y tolerancia del plano | Resultado medido | Instrumento | Estado / acción |
|---|---|---|---|---|
| Corte / longitud | A completar | A completar | A completar | Conforme, pendiente o no conforme |
| Agujeros / posición | A completar | A completar | A completar | Conforme, pendiente o no conforme |
| Doblado / ángulo descargado | A completar | A completar | A completar | Conforme, pendiente o no conforme |
Rellena esta tabla con lo medido, no con las precisiones del catálogo. Y aplica a cada característica su propia tolerancia: la que vale para la distancia entre agujeros no sirve para un ángulo ni para la longitud total.
Para valorar el ritmo, un indicador sencillo ayuda:
Piezas conformes por hora = piezas aceptadas × 60 / minutos de la prueba
Indica qué tiempos incluye (carga, ajustes, mediciones) y separa la preparación inicial cuando tenga sentido. No extrapoles una prueba corta a un turno completo, ni sumes la capacidad de varias estaciones si las maneja la misma persona.
Conserva las muestras y sus registros para repetir la comprobación tras el transporte y la instalación. Integra ese registro en tu control de calidad en cuadros eléctricos, sin confundir la aceptación de la máquina con la verificación del conjunto eléctrico terminado.

Cuándo avanzar, pedir una corrección o descartar la oferta
Con el registro en la mano, llega la decisión. Evita las puntuaciones que suman y restan: una condición crítica no se compensa con varios detalles favorables. Es más útil clasificar el resultado en una de estas cuatro salidas:
- Avanzar: la capacidad y los resultados están demostrados, la documentación es suficiente, el soporte está confirmado y el coste total es conocido.
- Pedir una corrección y una nueva prueba: el problema está acotado, la reparación es viable y hay un criterio escrito para repetir la evaluación.
- Suspender la decisión: no se puede identificar la unidad, probar una función imprescindible o aclarar su soporte.
- Descartar para este proyecto: la configuración no puede fabricar las piezas que necesitas, o la solución deja de ser razonable cuando sumas costes y plazos.
Conviene separar tres situaciones que a menudo se mezclan. Una función que la máquina no tiene (por ejemplo, el corte en un equipo de dos estaciones) es una limitación de configuración. Una función que no se ha podido comprobar queda pendiente: no es un fallo, pero tampoco acredita que funcione. Y un fallo comprobado es un hecho que hay que resolver o valorar.
Hay un caso que no admite negociación. Si descubres una protección manipulada o anulada, la demostración peligrosa se detiene y la máquina necesita la intervención de un técnico competente. No es un descuento que se pueda pactar.
Compara la oferta con alternativas disponibles y plazos confirmados, sin tomar una tendencia sectorial como prueba de que una unidad es una oportunidad. Si necesitas contexto sobre la oferta de equipos, consulta el análisis del mercado de máquinas para embarrados.
Del anuncio a la primera pieza conforme
Antes de comprar una máquina para barras de cobre de segunda mano, reúne las pruebas que permitan saber si esa máquina fabricará las barras colectoras de tu embarrado eléctrico, en qué estado está, qué quedó sin demostrar y cuánto costará dejarla produciendo. Con esa información, una compra de segunda mano puede ser una decisión sólida, y la comparación con una máquina nueva deja de ser una intuición.
¿Quieres comparar con una alternativa nueva de inversión contenida? Prepara tus planos, las dimensiones de tus pletinas y las operaciones que necesitas, y consulta la página Máquina económica para barras colectoras. Pide capacidad, herramientas, condiciones y plazo por escrito para contrastarla con la unidad usada sobre la misma base.

Valora este artículo
Elige una valoración de 1 a 5 estrellas.
Aún no hay valoraciones