

Un rectificador para galvanoplastia convierte la corriente alterna de la red en corriente continua controlada para un baño electrolítico. Para elegirlo, necesitas calcular la corriente según la superficie que vas a recubrir y comprobar que su tensión cubra tanto el proceso como las pérdidas en barras, cables y contactos.
Un equipo puede tener capacidad nominal de sobra y, aun así, alimentar una instalación con una conexión defectuosa. Para verlo, utilizaremos un caso didáctico: una línea de niquelado que trabaja a 1.000 A. Durante una ronda de mantenimiento, se detecta que una unión de la barra negativa está más caliente que las demás. El rectificador no da ninguna alarma, la corriente sigue en su consigna y las piezas salen bien. ¿Hay que preocuparse?
Sí, y la explicación está entre la fuente y la cuba: barras de cobre, uniones y contactos que añaden resistencia, consumen tensión y generan calor. En esta guía seguiremos ese caso paso a paso. Primero, qué hace el rectificador mientras la unión se degrada; después, dónde está ese contacto dentro del circuito, cuánta corriente y tensión necesita realmente el baño y cuánto calor se está perdiendo. Al final veremos cómo se especifican y fabrican las piezas de cobre para reducir el riesgo de que vuelva a ocurrir.
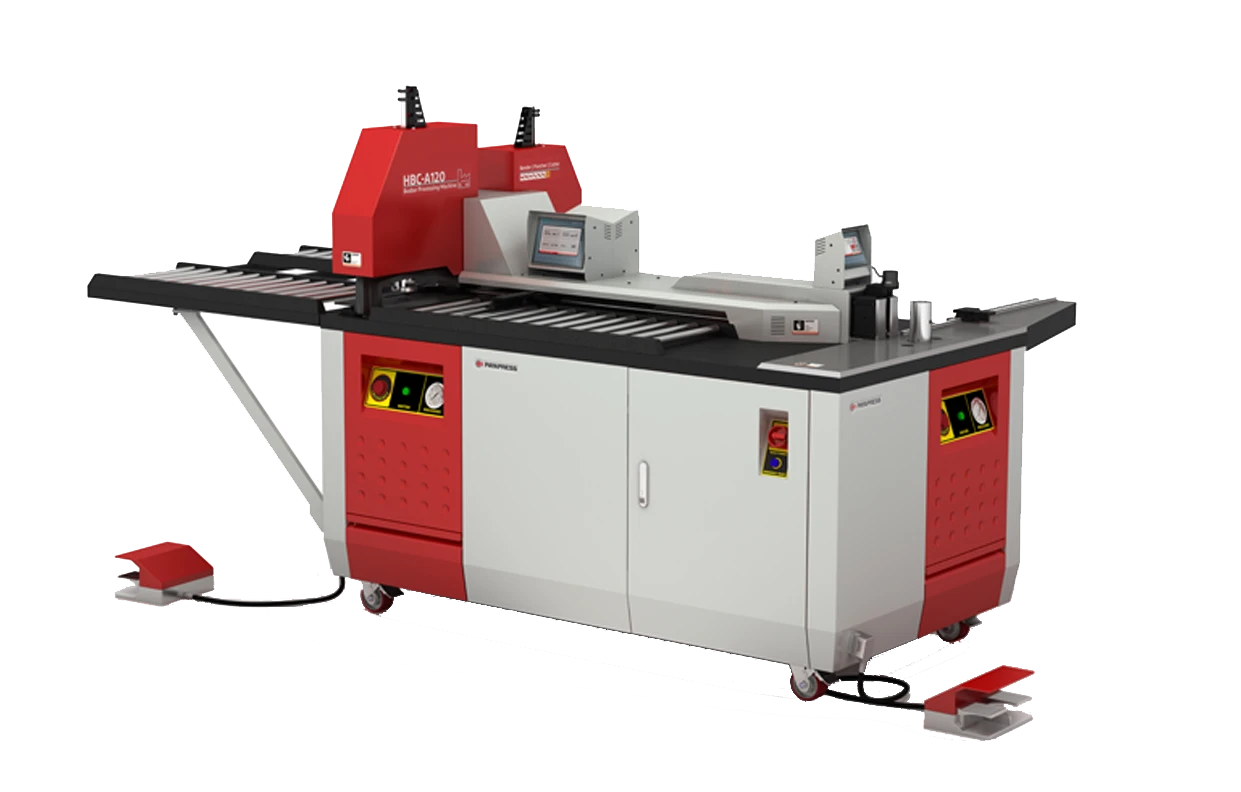
PAYAPRESS fabrica máquinas de procesamiento de barras colectoras que cortan, punzonan y doblan pletinas de cobre y aluminio dentro de la capacidad de cada modelo. Su función en esta aplicación es la fabricación de las conexiones rígidas; la selección del rectificador y el diseño electroquímico del baño corresponden a los especialistas de la instalación.
Para situar esta alimentación de proceso dentro de la instalación industrial, consulta nuestra guía de sistemas de distribución eléctrica.
Si prefiere escuchar en lugar de leer, puede reproducir el archivo de audio que aparece a continuación para continuar con el resto de este artículo.
Qué hace un rectificador para galvanoplastia
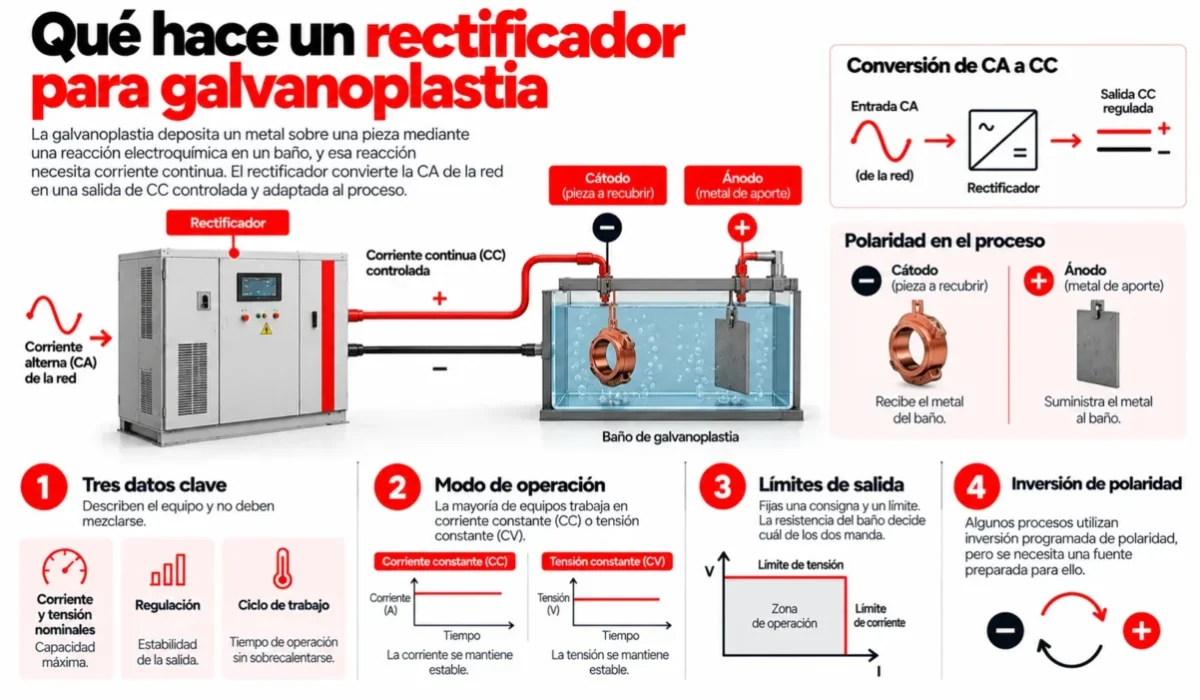
La galvanoplastia deposita un metal sobre una pieza mediante una reacción electroquímica en un baño, y esa reacción necesita corriente continua. El rectificador toma la alimentación de corriente alterna de la red y la convierte en una salida continua controlada, adaptada al proceso.
Tres datos describen el equipo y no conviene mezclarlos. La corriente y la tensión nominales delimitan su capacidad, junto con la potencia y la envolvente de funcionamiento especificadas; no debe suponerse que todos los máximos estén disponibles simultáneamente. La regulación indica con qué estabilidad mantiene la consigna frente a cambios de carga o de red. El régimen de servicio indica si puede mantener el punto de trabajo de forma continua y bajo qué condiciones de temperatura y refrigeración.
En una fase convencional de deposición, la pieza que recibe el recubrimiento actúa como cátodo y se conecta al polo negativo; el sistema anódico va al positivo. Algunos procesos utilizan inversión programada de polaridad, pero eso exige una fuente preparada para ello.
Los equipos regulados pueden trabajar en corriente constante o en tensión constante, siempre dentro de sus límites de salida. En la práctica fijas una consigna y un límite: las características electroquímicas del baño y las caídas del circuito determinan qué modo de regulación actúa en cada momento. No son dos variables que puedas elegir libremente a la vez.
Un detalle de vocabulario: en España, «CC» suele significar corriente continua, mientras que muchos fabricantes usan las mismas siglas para el modo de corriente constante (junto a «CV» para tensión constante). En Latinoamérica también es habitual «CD», de corriente directa.
Con esto se entiende por qué la línea del ejemplo puede no activar una alarma del rectificador. Trabaja en corriente constante: cuando la unión empeora, la resistencia total sube un poco y el rectificador eleva la tensión lo justo para mantener los 1.000 A. El problema queda compensado, no resuelto, y puede continuar así si no actúan otras protecciones o controles de mantenimiento, hasta alcanzar el límite de tensión o agravar el daño en la unión. Para saber qué papel juega ese contacto, hay que mirar el circuito completo.
La alimentación continua de alta corriente también aparece en las barras colectoras en electroobtención, aunque el objetivo del proceso y sus condiciones de operación son distintos.
Dónde se conectan las barras colectoras en la instalación
Para situar la unión caliente, primero hay que ver el recorrido entero. La corriente sale del rectificador por un polo, atraviesa el baño y vuelve por el otro. Es un circuito cerrado, y cada metro de conductor y cada unión forman parte de él. El esquema debe identificar ambos polos, las derivaciones y todos los contactos por los que pasa la corriente.
| Ubicación | Función | Lo que conviene tener claro |
|---|---|---|
| Terminales de salida del rectificador | Interfaz con los conductores externos | El patrón de conexión, la superficie de contacto y las cargas mecánicas admisibles dependen de cada equipo. |
| Recorrido positivo y negativo | Llevar la corriente entre fuente y baño | Ambos recorridos aportan resistencia; calcular solo uno subestima la caída. |
| Distribución junto al baño | Alimentar los contactos anódicos y catódicos | No todas las líneas tienen el mismo número de barras ni la misma geometría. |
| Contactos de bastidores o portapiezas | Transferir la corriente al conjunto de piezas | Al montarse y desmontarse en cada ciclo, pueden añadir pérdidas y piden atención propia. |
| Transiciones flexibles | Absorber movimientos o dilataciones previstos | Su uso y su capacidad responden al diseño mecánico y eléctrico de la línea. |
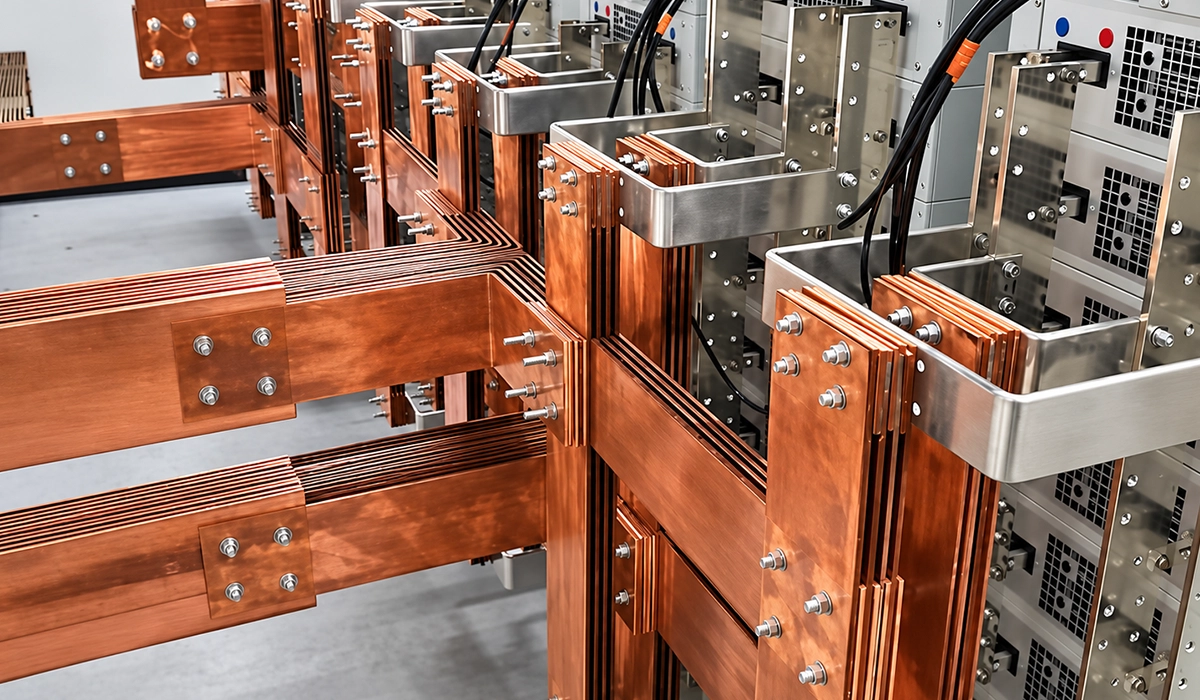
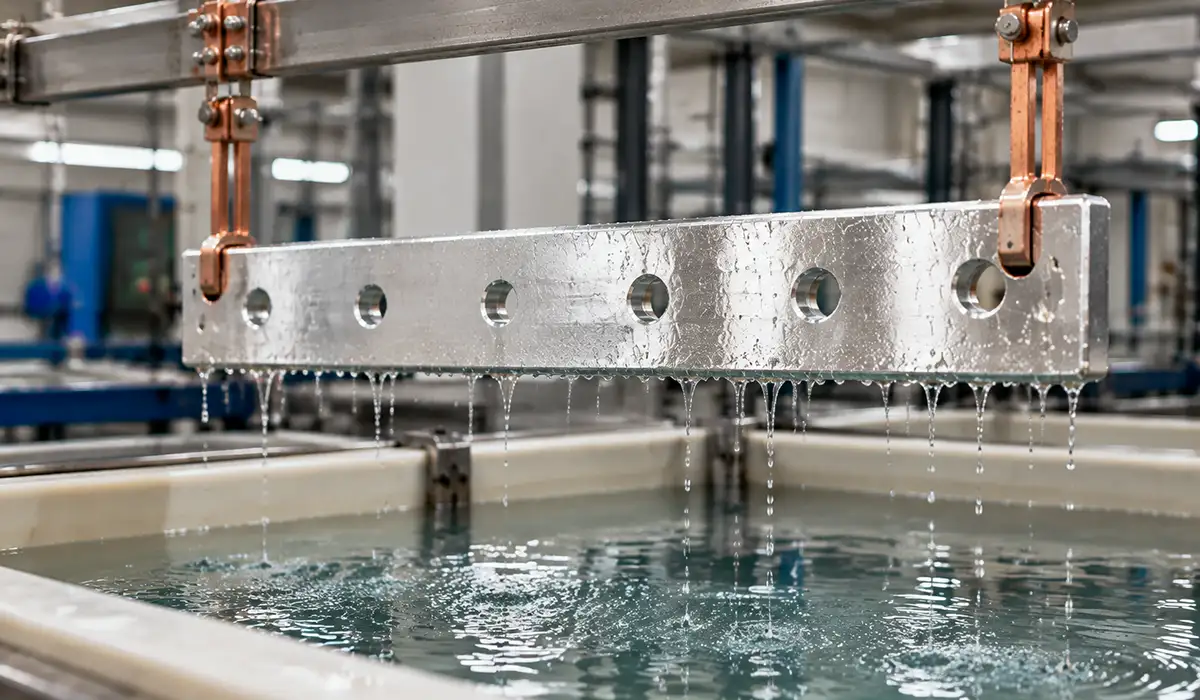
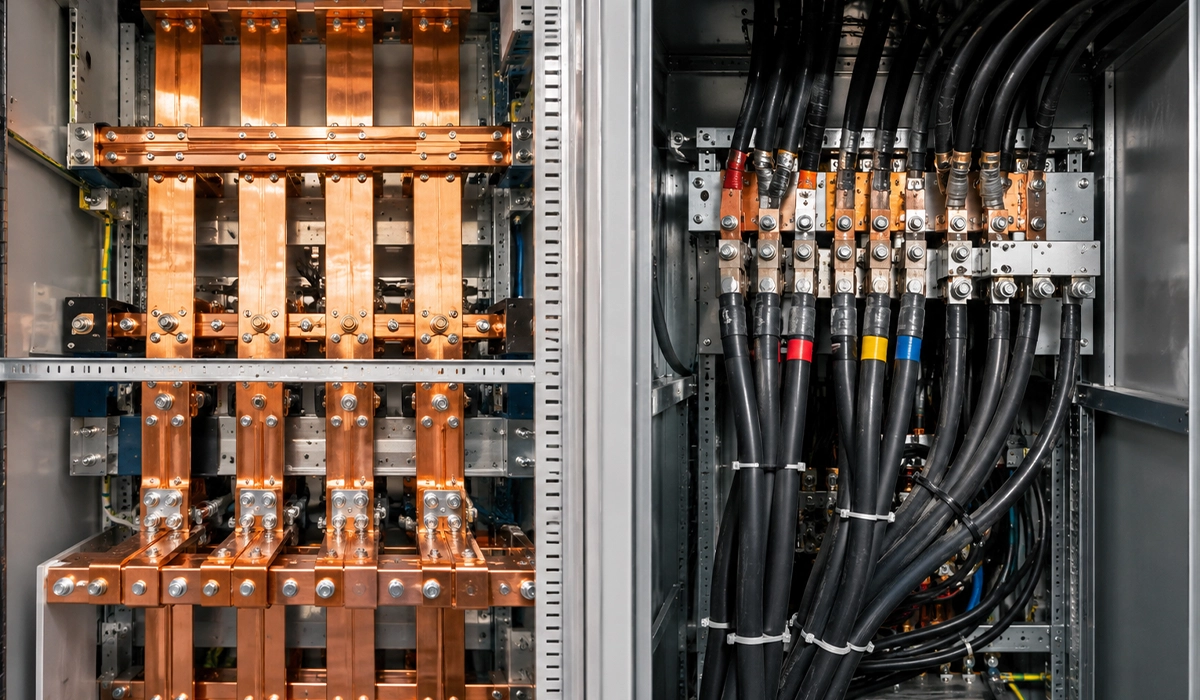
Las barras rígidas de cobre aparecen sobre todo donde hay corrientes elevadas y recorridos fijos: desde los terminales del rectificador hasta la cabecera de la cuba y a lo largo de ella. Con corrientes moderadas o distancias cortas, muchas líneas usan cables. Y donde algo se mueve o el conjunto debe absorber dilataciones, entran los enlaces flexibles.
En ciertas configuraciones, la barra que distribuye la corriente también sostiene contactos o portapiezas. Eso no convierte a cualquier barra en un elemento estructural: la función mecánica tiene que estar prevista en el diseño.
Un último matiz que evita errores serios. El retorno de proceso es el conductor conectado al polo correspondiente de la fuente; no es el conductor de protección. La puesta a tierra del sistema depende de su diseño y no se deduce del hecho de que un polo sea negativo.
Volviendo a nuestra línea: la unión caliente es un empalme atornillado entre dos tramos de pletina del recorrido negativo, cerca de la cabecera de la cuba. Antes de calcular cuánto pierde, conviene saber qué necesita el baño y cuánto margen tiene el rectificador.
Representar estos recorridos y sus derivaciones es parte de la configuración de embarrado; en este caso el plano debe adaptarse a una alimentación de proceso en corriente continua.
Corriente y tensión: qué necesita realmente el baño
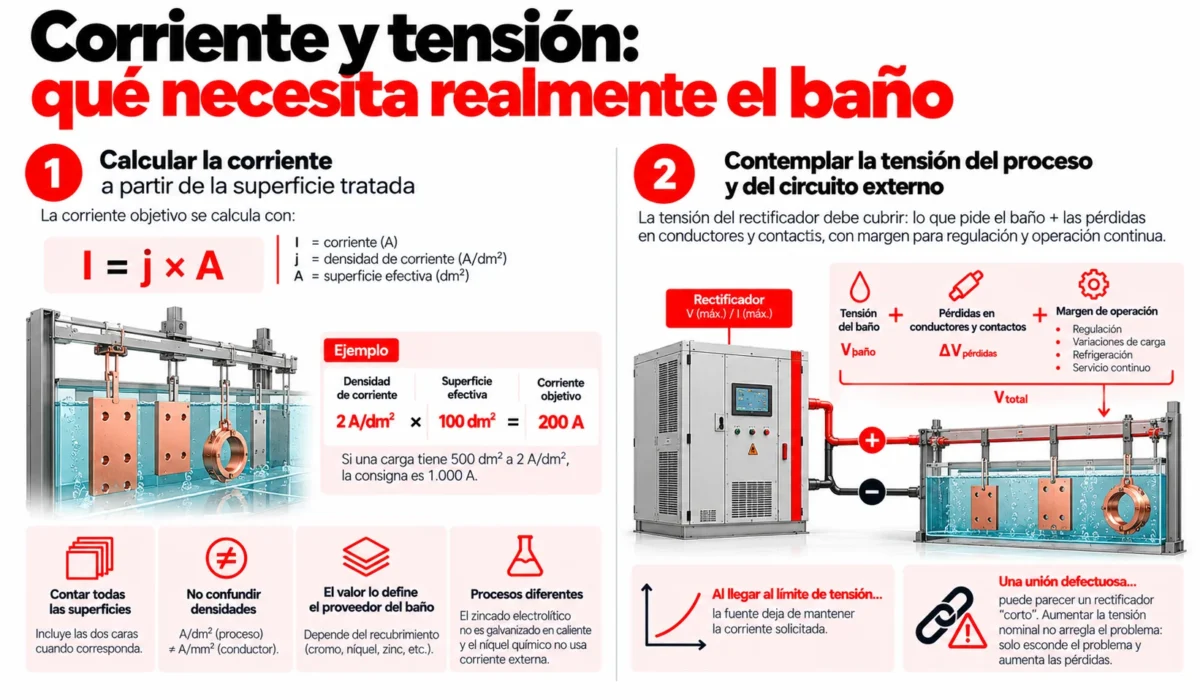
Calcular la corriente a partir de la superficie tratada
La corriente objetivo sale de una relación sencilla:
I = j × A
Aquí I es la corriente en amperios, j la densidad de corriente del proceso en A/dm² y A la superficie efectiva que quieres recubrir, en dm². Cuenta todas las superficies expuestas que deban recibir depósito, incluidas las dos caras de una chapa cuando corresponda.
Un ejemplo didáctico: si la especificación del proceso pide 2 A/dm² sobre 100 dm², la corriente objetivo es 200 A. En la línea del ejemplo cada carga suma 500 dm², de ahí los 1.000 A de consigna. Esos 2 A/dm² son una hipótesis para el cálculo, no una recomendación química; el valor real lo fija el proveedor del baño para cada recubrimiento, ya sea un cromado, un niquelado electrolítico o un zincado electrolítico. Los consumos adicionales y las condiciones reales del montaje se revisan aparte.
Ojo con una confusión frecuente. Esta densidad de corriente de proceso (A/dm², sobre la pieza) no tiene nada que ver con la densidad de corriente en el conductor (A/mm², en la barra). La primera define cuántos amperios necesitas; no sirve para elegir la sección de cobre.
De paso, conviene no confundir procesos: el zincado electrolítico no es el galvanizado por inmersión en caliente, que no usa rectificador, y el níquel químico se deposita sin corriente externa, a diferencia del niquelado electrolítico.
Contemplar la tensión del proceso y del circuito externo
La tensión disponible tiene que cubrir dos cosas: lo que pide el baño y lo que se pierde en conductores y contactos, en el punto de funcionamiento previsto. A eso se suman la regulación del equipo, las variaciones de carga, la refrigeración y el servicio continuo. El margen debe justificarlo el proceso junto con el fabricante del rectificador; no existe un porcentaje universal.
Cuando la fuente llega a su límite de tensión, deja de mantener la corriente solicitada. Por eso una unión defectuosa puede parecer un rectificador «corto». Comprar más tensión nominal no arregla esa unión: solo esconde el problema y paga su calor.
Esa es la amenaza a medio plazo en nuestro caso. Cada microohmio adicional consume un poco más del margen de tensión. El cambio puede verse en una tendencia de tensión suficientemente precisa, aunque la lectura de corriente permanezca estable; no conviene esperar a una alarma para detectarlo.
Una vez conocida la corriente, la sección de una pletina de cobre debe comprobarse por calentamiento y caída de tensión; la densidad de corriente del baño no dimensiona el conductor.
Cómo elegir un rectificador para galvanoplastia
La placa de amperios y voltios es solo el comienzo. Antes de comparar ofertas, define la carga máxima prevista, el intervalo real de funcionamiento y las condiciones de la línea. Pide al proveedor que confirme por escrito el punto de trabajo y las condiciones en las que lo garantiza.
| Criterio | Qué debes especificar o comprobar |
|---|---|
| Corriente de salida | Densidad de corriente del baño y superficie máxima tratada simultáneamente, con los consumos adicionales que requiera el montaje. Comprueba también la regulación con cargas pequeñas. |
| Tensión y potencia disponibles | Tensión del proceso más la caída de ambos recorridos y sus contactos. Confirma que el equipo admite esa combinación de corriente y tensión. |
| Servicio y refrigeración | Duración de cada ciclo, servicio continuo cuando corresponda, temperatura ambiente y requisitos de ventilación o de agua de refrigeración. |
| Regulación y forma de corriente | Estabilidad y precisión necesarias; rampas, pulsos o inversión de polaridad únicamente si el proceso los necesita y el equipo los admite. |
| Rizado | Límite aceptado por el responsable del baño, indicando si se mide corriente o tensión, método, punto de medida e intervalo de carga. |
| Alimentación y control | Tensión, frecuencia y fases de entrada, potencia aparente requerida, protecciones e interfaces con el control de la línea. |
| Entorno e instalación | Exposición a vapores y salpicaduras, ubicación del equipo, accesibilidad para mantenimiento y longitud de las conexiones hasta la cuba. |
Encontrarás rectificadores con control por tiristores y fuentes conmutadas de alta frecuencia. La tecnología por sí sola no demuestra que un equipo sea adecuado: compara regulación, rizado, eficiencia y mantenimiento en el intervalo de uso previsto. Una cifra de catálogo a plena carga no describe necesariamente el funcionamiento con cargas pequeñas.
En la línea didáctica, la necesidad de 1.000 A no basta para elegir el modelo. También hay que confirmar la tensión necesaria en el baño, las pérdidas del circuito externo y la capacidad de mantener ese punto durante el ciclo de producción.
La selección de la fuente debe coordinarse con la intensidad admisible de pletinas de cobre: disponer de 1.000 A en el rectificador no garantiza que cualquier barra pueda transportarlos.
Caída de tensión y pérdidas en las barras de cobre
Para estimar las pérdidas de un tramo uniforme con corriente continua estable, se puede utilizar un modelo resistivo con tres expresiones:
R = ρ × L / S
ΔV = I × R
P = I² × R
R es la resistencia en ohmios; ρ, la resistividad del material en Ω·m; L, la longitud en metros, y S, la sección en m². La resistividad depende del material y de la temperatura: el cobre recocido ronda 1,72 × 10⁻⁸ Ω·m a 20 °C y conduce peor a medida que se calienta.
Con esos datos, un tramo de 5 m de pletina de 100 × 10 mm (1.000 mm², es decir, 0,001 m²) tiene unos 86 µΩ a 20 °C. A 1.000 A, eso supone 0,086 V de caída y 86 W disipados en el tramo. Es un cálculo orientativo de un solo tramo; no incluye el retorno ni sus contactos. Si el conductor trabaja a una temperatura superior, su resistencia y sus pérdidas también aumentan.
El límite del modelo está claro: un tramo uniforme no incluye juntas, terminales ni contactos de bastidores. Y si el recorrido se ramifica, cada tramo se calcula con la corriente que realmente transporta, no con la total.
Un ejemplo con el circuito completo
Pongamos cifras a la línea del ejemplo. Supón que su circuito externo, sumando ambos conductores y sus contactos, tiene una resistencia equivalente total inicial de 0,50 mΩ y que circulan 1.000 A. Los valores de resistencia se han elegido para ilustrar el cálculo; no son límites de aceptación:
- Caída total: 1.000 A × 0,0005 Ω = 0,50 V.
- Disipación total: 1.000² × 0,0005 = 500 W.
- Si la fuente entrega 6,0 V medidos en sus terminales en esas condiciones, quedan 5,5 V en los puntos de conexión al baño.
Esos 500 W son pérdidas del circuito modelado. No representan el consumo total de la instalación ni las pérdidas internas del rectificador.
Ahora, la unión caliente. Supongamos que inicialmente tenía 50 µΩ: a 1.000 A disipaba 50 W. Ese dato hipotético no demuestra que la conexión fuese térmicamente aceptable. Con suciedad, corrosión o un apriete que se ha ido perdiendo, su resistencia sube a 100 µΩ y, con la misma corriente, disipa 100 W concentrados en un punto. Como ese contacto ya estaba dentro de los 0,50 mΩ, el nuevo total es de 0,55 mΩ, no de 0,60. Si las demás condiciones se mantienen y la fuente dispone de margen, le bastan 0,05 V más para mantener la corriente. Ese incremento puede pasar desapercibido sin un seguimiento de la tensión. En la unión, en cambio, el calor se ha duplicado.
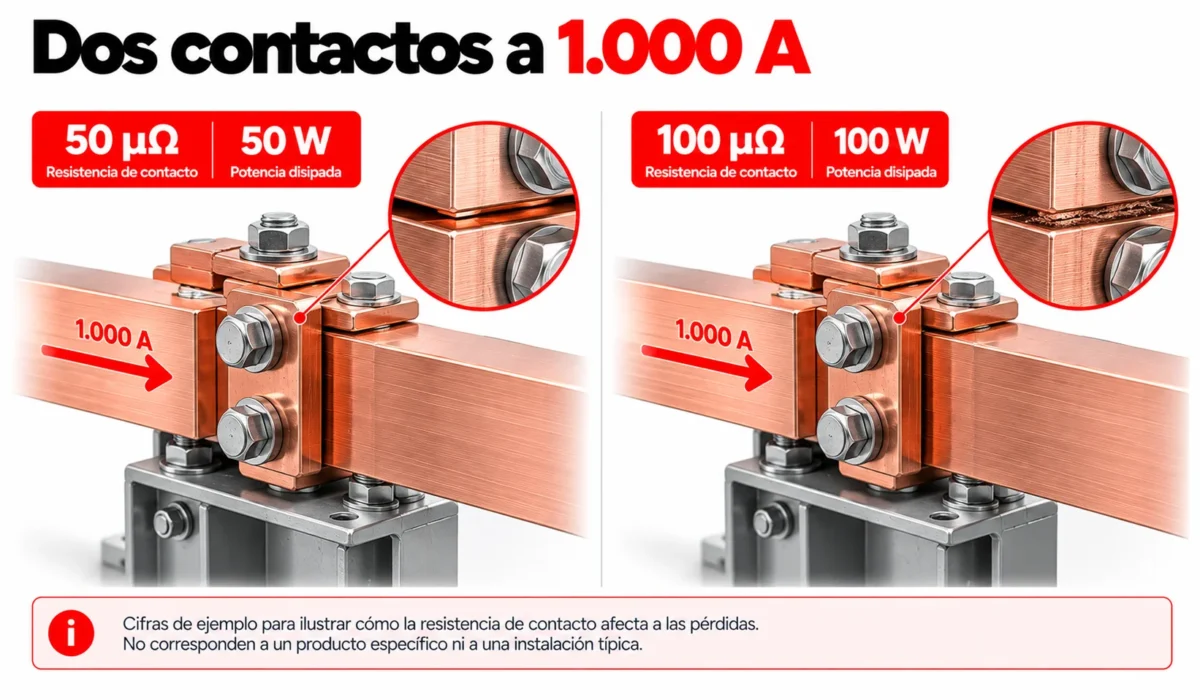
Ninguno de estos cálculos determina por sí solo la temperatura final, la sección admisible ni la seguridad térmica del conjunto; eso depende también de cómo se disipa el calor, del ambiente y del montaje. Tampoco permiten prometer un ahorro anual sin conocer horas de servicio, perfil de carga y tarifa eléctrica.
Para relacionar estas pérdidas con la temperatura real, revisa los factores que condicionan el calentamiento del embarrado.
Cómo especificar las barras y sus conexiones
Un empalme que se ha calentado necesita una evaluación antes de volver al servicio; reapretarlo sin revisar el daño y su causa no es una reparación suficiente. Hay que comprobar, por ejemplo, si existe un soporte que tira del tramo, una superficie sin protección frente a los vapores del baño o una pieza que encajó a la fuerza. Si en la línea del ejemplo se decide sustituir ese tramo, primero hay que definir los requisitos de la nueva pieza y verificar los elementos que se van a conservar.
Sección, recorrido y disposición
La sección de una barra no sale de una regla fija de amperios por milímetro cuadrado. Depende de la corriente de servicio y de su perfil en el tiempo, de la temperatura ambiente, de la ventilación y del calentamiento que se admita. La longitud entra por partida doble: aumenta las pérdidas y reduce la tensión que llega al baño. Las tablas de intensidad admisible de las pletinas de cobre sirven como punto de partida, siempre que se apliquen dentro de sus condiciones.
Cuando se colocan varias barras en paralelo, el reparto de corriente no es automáticamente equitativo: la geometría y las uniones influyen. También deben comprobarse los efectos térmicos y los esfuerzos electrodinámicos de las corrientes previstas, incluidas las de fallo, considerando la limitación de la fuente y el tiempo de actuación de las protecciones.
Superficies de contacto y uniones
Una buena unión necesita ajuste geométrico, planitud, alineación y superficies preparadas según la especificación del conjunto. En galvanoplastia hay que añadir la protección frente a vapores y salpicaduras del baño, que degradan el cobre desnudo con el tiempo. El recubrimiento de contacto, si lo hay, debe elegirse por su compatibilidad química, eléctrica y mecánica; no existe un acabado universal para todas las líneas.
El acabado, la tornillería y el par de apriete deben seguir esa misma especificación. Lijar un recubrimiento por costumbre, aplicar grasa en cualquier contacto o copiar un par de apriete genérico de otra instalación suele crear más problemas de los que resuelve. La preparación debe conservar el acabado especificado y evitar daños o contaminación antes del montaje.
Soportes, aislamiento y enlaces flexibles
Los soportes tienen que admitir la dilatación de las barras sin transmitir a los terminales del rectificador esfuerzos superiores a los que admite su fabricante. También deben dejar acceso para mantenimiento. Las distancias de aislamiento y líneas de fuga se determinan según la tensión aplicable, los materiales y la contaminación prevista; las salpicaduras o los depósitos conductores pueden comprometer el aislamiento incluso en circuitos de baja tensión.
Aisladores, soportes y acabados tienen que ser compatibles con el entorno real: vapores ácidos o alcalinos, salpicaduras y limpiezas. No hay un recubrimiento ni un grado de protección único válido para toda galvanoplastia; un baño de cromo y uno de zinc alcalino plantean condiciones muy distintas.
Antes de pedir ofertas o fabricar, reúne estos datos:
- Corriente de servicio y perfil de funcionamiento.
- Tensión disponible y caída máxima permitida.
- Geometría del recorrido, con longitudes y cambios de dirección.
- Condiciones ambientales junto a la línea.
- Interfaces de conexión en rectificador y baño.
- Materiales y acabados de contacto.
- Requisitos mecánicos: soportes, dilatación y flexibles.
- Planos y criterios de aceptación.
Con estos datos puedes definir la sujeción y aislamiento de embarrados de acuerdo con las condiciones mecánicas y ambientales de la línea.
Rizado y regulación: qué corresponde al rectificador
Durante la revisión surgió otra pregunta habitual: ¿y si parte del problema fuese el rizado del rectificador? Conviene separar bien las dos cosas.
El rizado es la componente variable no deseada que queda superpuesta a la salida continua del rectificador. No hay que confundirlo con los pulsos programados, incluida la inversión de corriente, que algunos procesos utilizan de forma deliberada y que la fuente genera a propósito.
Cuánto rizado es aceptable depende del proceso. Por eso una especificación seria indica qué magnitud se mide, en qué punto, con qué carga y con qué método. Un porcentaje suelto, sin esas condiciones, no permite comparar equipos ni sirve igual para todos los recubrimientos. Tampoco son intercambiables un porcentaje basado en el valor eficaz de la componente alterna y otro basado en la oscilación de pico a pico.
Aquí las barras de cobre tienen un papel limitado. Bien dimensionadas y bien conectadas, reducen las pérdidas resistivas; no deben utilizarse como sustituto del filtrado especificado por el fabricante. Cuando el rizado es significativo, el cálculo térmico debe considerar la corriente eficaz total; si su frecuencia lo requiere, también los efectos de corriente alterna en el conductor. En procesos pulsados, eso sí, el trazado del circuito y su inductancia pueden influir en la forma de la corriente que llega al baño. En ese caso conviene coordinar el recorrido con el fabricante de la fuente antes de fabricar las piezas.
El rizado de salida tampoco equivale a los armónicos eléctricos que el rectificador puede introducir en su alimentación de alterna: se evalúan en lados distintos del equipo y requieren comprobaciones diferentes.
Qué revisar cuando aparecen pérdidas o puntos calientes
En la línea del ejemplo, el aviso llegó casi por casualidad, durante una ronda. Para detectarlo de forma sistemática, conviene registrar la evolución de las medidas y saber qué revisar ante cada síntoma. Un punto caliente o una corriente que no llega a la consigna son señales, no diagnósticos. Esta tabla orienta las primeras comprobaciones; no atribuye a las barras todos los defectos del depósito.
| Observación | Comprobación orientativa |
|---|---|
| Calentamiento localizado en una unión | Caída de tensión en esa conexión, estado superficial, alineación y montaje según especificación. |
| Diferencia elevada entre la tensión en la fuente y en el baño | Separar las caídas del recorrido positivo, del negativo y de los contactos con una carga conocida. |
| Corriente inferior a la consigna | Límites y alarmas del rectificador, resistencia del circuito y condiciones del proceso. |
| Calentamiento a lo largo de un tramo | Corriente real, sección, ventilación, temperatura ambiente y reparto entre conductores paralelos. |
| Depósito no uniforme | Contactos y distribución eléctrica, pero también geometría de piezas y ánodos, química del baño, agitación y preparación superficial. |
La termografía ayuda, pero con condiciones. Para comparar lecturas hay que considerar la carga, el tiempo transcurrido hasta estabilizarse, la temperatura ambiente y las condiciones de refrigeración. Además, el cobre brillante tiene una emisividad baja y refleja el calor de su entorno, así que la imagen puede engañar. Y aunque señale un punto anómalo, no permite deducir la resistencia exacta del contacto.
La medición bajo carga corresponde a personal cualificado, con procedimiento e instrumentación adecuados. Cualquier intervención mecánica exige aislar la energía y verificar la ausencia de tensión conforme al procedimiento de la planta. Que la tensión de salida sea baja no significa que la energía disponible en caso de fallo lo sea: con miles de amperios, un cortocircuito accidental con una herramienta puede provocar quemaduras graves y arcos.
Además de la energía disipada, una conexión deteriorada puede obligar a detener la línea. Incluir el coste de una parada de producción ayuda a priorizar el mantenimiento sin atribuir al rectificador todas las pérdidas de la planta.

Fabricación de las barras de cobre: corte, punzonado y doblado
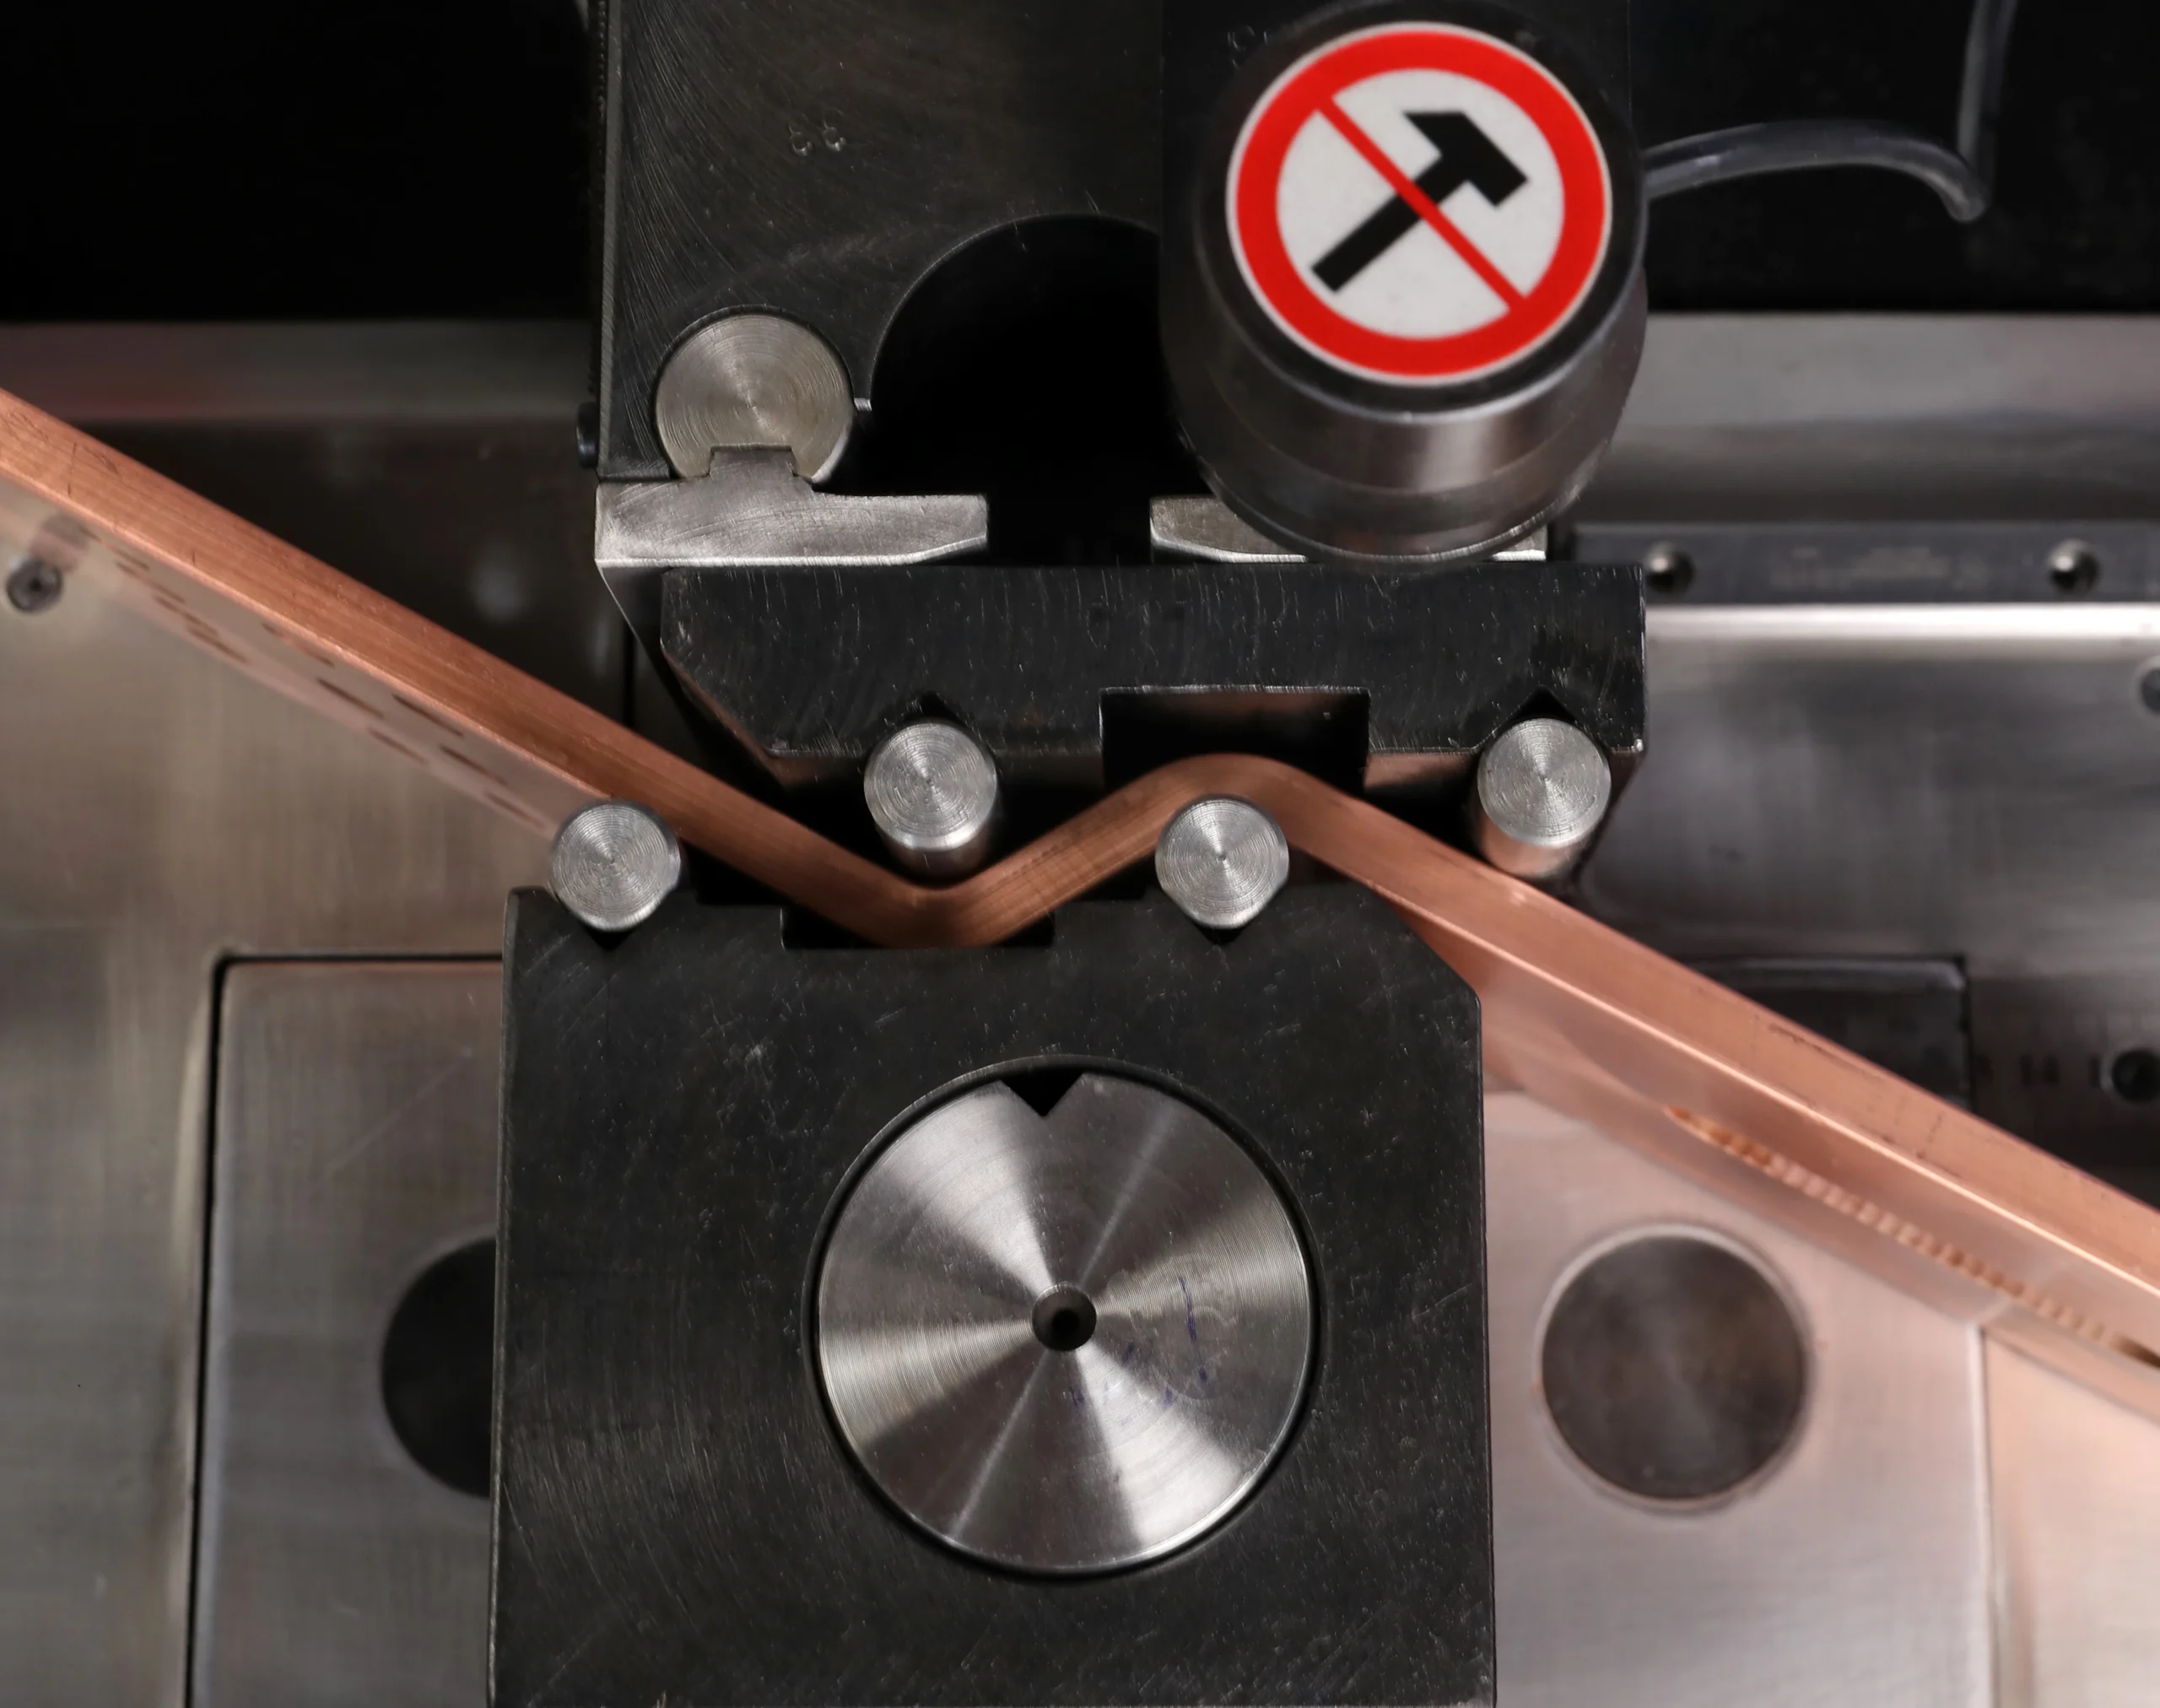
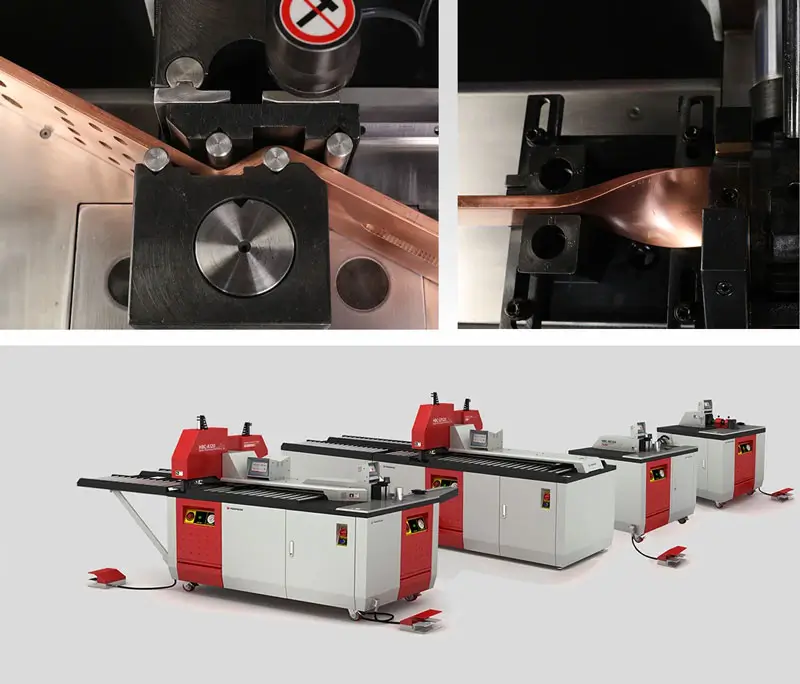
Si el tramo del ejemplo debe sustituirse, la fabricación parte de un plano con materiales, geometría y tolerancias definidos. Las barras que unen el rectificador con el baño son, en muchos casos, pletinas de cobre que hay que cortar, punzonar y doblar antes del montaje. Cada operación tiene una función concreta:
- Corte: obtener las longitudes definidas para que el conjunto encaje sin forzarlo.
- Punzonado: ejecutar los patrones de conexión del plano, con la posición y la orientación de agujeros previstas.
- Doblado: respetar recorridos y superficies de unión, con los radios y la orientación definidos para el material y su estado metalúrgico.
- Control: comprobar rebabas, dimensiones, orientación de agujeros, estado superficial y ajuste entre piezas. Los agujeros reducen la sección local y deben respetar la geometría de unión prevista en el diseño.
La repetibilidad dimensional facilita el montaje y reduce la necesidad de forzar conexiones, algo que en un terminal de rectificador o en una unión atornillada siempre conviene evitar. Sin embargo, una pieza precisa no garantiza por sí sola una baja resistencia de contacto, la capacidad de corriente del conjunto ni la calidad del recubrimiento en el baño. Eso depende del diseño, del montaje y del proceso.
La inspección de la pieza y las comprobaciones eléctricas del conjunto son etapas distintas. El control de calidad en cuadros eléctricos ofrece una referencia para organizar verificaciones de fabricación y montaje; la aceptación de una línea de galvanoplastia requiere, además, sus propios criterios de proceso.


Valora este artículo
Elige una valoración de 1 a 5 estrellas.
Aún no hay valoraciones