



Un horno de arco eléctrico funde metal con el calor de un arco generado entre los electrodos y la carga metálica. En una acería, el transformador y el circuito de alta corriente llevan la energía hasta ese arco. Las barras de cobre, los cables flexibles y las conexiones forman parte de ese recorrido: sus pérdidas y su estado influyen en el funcionamiento del conjunto.
Si fabricas las pletinas previstas en ese circuito, la elección de una máquina de corte, punzonado y doblado de pletinas depende de las dimensiones, el material y las operaciones que exige cada plano.
Esta guía explica el proceso de fusión y se centra después en el circuito conductor del horno. Para situarlo dentro de la alimentación de una planta, puedes consultar nuestra guía de sistemas de distribución eléctrica.
¿Prefieres escuchar? Puedes reproducir la versión en audio del resto de este artículo a continuación.
Qué es un horno de arco eléctrico y para qué sirve
El horno de arco eléctrico, también conocido por las siglas EAF, se utiliza en siderurgia para fundir cargas metálicas y producir acero líquido. Puede trabajar con chatarra y, según su diseño y el proceso, con hierro de reducción directa —DRI—, hierro briqueteado en caliente —HBI— o arrabio.
El arco convierte energía eléctrica en calor. Sin embargo, en un horno moderno la electricidad puede complementarse con quemadores e inyección de oxígeno y carbono. El balance energético depende de la carga, de las reacciones y de las condiciones de operación.
Su principio es distinto del de un horno de inducción, que calienta el metal mediante corrientes inducidas. Esta guía trata el horno de arco para acería; los hornos de arco sumergido para ferroaleaciones tienen otras condiciones de proceso y diseño.
Partes de un horno de arco eléctrico
El equipo combina un recipiente para el metal, un sistema de alimentación eléctrica y mecanismos que regulan los electrodos y permiten realizar la colada.
| Parte | Función principal |
|---|---|
| Cuba y hogar refractario | Contener la carga, el baño metálico y la escoria durante el proceso. |
| Bóveda y zonas refrigeradas | Cerrar la parte superior y soportar las condiciones térmicas según el diseño. |
| Electrodos de grafito y regulación | Conducir corriente y ajustar la posición para controlar el arco. |
| Transformador del horno | Adaptar la alimentación a las tensiones y corrientes necesarias para la fusión. |
| Circuito secundario de alta corriente | Conectar el transformador con los electrodos mediante conductores y contactos. |
| Sistema de colada | Transferir el acero líquido a una cuchara mediante la disposición prevista. |
| Captación de humos y servicios auxiliares | Gestionar gases, polvo, refrigeración y otros servicios de la instalación. |
La alimentación primaria y el secundario del horno son niveles diferentes. Cuando la instalación emplea celdas de media tensión, estas pertenecen al sistema de alimentación y maniobra, no al tramo conductor que llega a las mordazas de los electrodos.
Cómo funciona un horno de arco eléctrico, paso a paso
- Carga: se introduce la mezcla metálica definida para la producción. El método de carga depende del horno y de si existe alimentación continua o precalentamiento.
- Establecimiento del arco: se posicionan los electrodos y se aplica la alimentación para iniciar la transferencia de energía a la carga.
- Fusión y regulación: el calor funde el metal mientras el control ajusta los electrodos y los parámetros eléctricos. La chatarra cambia de posición al fundirse y modifica las condiciones del arco.
- Control del baño y la escoria: se ajustan las condiciones metalúrgicas y térmicas de acuerdo con el acero buscado. Las adiciones y la inyección de gases responden a la práctica de la acería.
- Colada: el acero líquido pasa a una cuchara. El afino posterior y los ajustes finales pueden continuar en instalaciones de metalurgia secundaria.
El ciclo no impone una intensidad ni un consumo constantes. Comparar hornos exige conocer la carga, la producción, el tiempo con potencia aplicada y qué consumos auxiliares se incluyen en el balance.
Horno de arco eléctrico de corriente alterna y de corriente continua
Configuración de corriente alterna: tres electrodos
Una configuración habitual es un horno de tres electrodos alimentado en corriente alterna —CA—. La corriente circula por los electrodos, los arcos y el baño dentro del circuito trifásico. No existe un conductor neutro que actúe como retorno automático del proceso.
Configuración de corriente continua: rectificación y retorno
El horno de corriente continua —CC— incorpora conversión mediante rectificador y un retorno de proceso que, en una configuración habitual, incluye un electrodo de fondo. El número de electrodos y la solución de retorno dependen del diseño. Ese retorno no debe confundirse con la puesta a tierra de protección.
La conversión de CA a CC también aparece en un rectificador para galvanoplastia. La función eléctrica de rectificar es comparable, pero el baño galvánico y el arco de una acería imponen condiciones de carga diferentes.
Lo mismo ocurre al estudiar la alimentación de un electrolizador de hidrógeno: comparte la necesidad de conexiones de continua bien definidas, pero sus valores de corriente, rizado y regulación no se trasladan al horno.
Dónde están las barras colectoras del horno
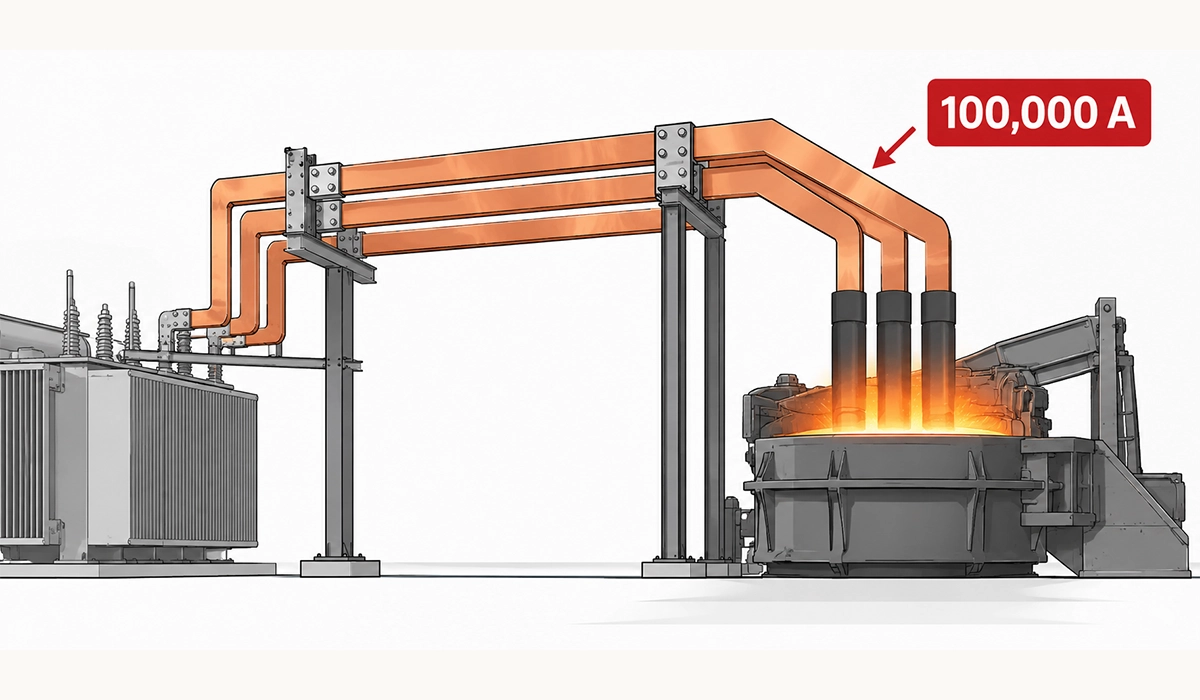
El circuito secundario de alta corriente, también denominado «red corta», conecta el transformador con los electrodos. «Red corta» identifica este recorrido; no significa que exista una avería de cortocircuito.
| Elemento | Función | Qué lo distingue |
|---|---|---|
| Terminales secundarios del transformador | Entregar corriente al circuito externo. | Su disposición y sus conexiones responden al diseño del transformador. |
| Barras de cobre o tubos conductores fijos | Conducir corriente por la parte fija del recorrido. | Una pletina maciza y un tubo refrigerado son piezas diferentes. |
| Cables flexibles de alta corriente | Permitir los movimientos previstos entre conjuntos. | Su capacidad eléctrica, refrigeración y flexibilidad se especifican conjuntamente. |
| Brazos conductores o conductores sobre brazos | Llevar corriente hacia el portaelectrodo. | La construcción depende del horno; no todos los brazos son barras planas. |
| Mordazas y contactos | Transferir corriente al electrodo. | Importan las superficies y la fuerza de contacto. |
| Electrodo de grafito | Conducir corriente hasta el arco. | No es una barra colectora de cobre. |
El orden constructivo y la geometría dependen del horno. Tampoco deben confundirse los paneles de refrigeración de la cuba o la bóveda con conductores eléctricos por el hecho de contener cobre.
La necesidad de admitir movimiento también explica el uso de la barra colectora flexible en otras instalaciones. Sus variantes laminadas o trenzadas no sustituyen automáticamente los cables refrigerados diseñados para una acería.
Qué significa trabajar con corrientes de 100.000 A
Las intensidades de un horno de arco eléctrico pueden alcanzar decenas de miles de amperios y superar los 100.000 A en determinadas aplicaciones. Como referencia de escala, Hitachi Energy describe equipos para hornos de CC con corrientes de electrodo de hasta 160 kA dentro de su oferta siderúrgica y metalúrgica. Es un alcance de producto, no la corriente nominal de cualquier horno.
Antes de comparar cifras, identifica si se trata de corriente de línea, de rama, continua, eficaz de CA o de un pico de fallo. No se suman las intensidades de las tres fases para presentar una supuesta corriente única del horno. Cuando existen conductores en paralelo, también hay que distinguir la corriente total de la que circula por cada rama.
La intensidad aislada no permite seleccionar la sección. El cálculo necesita el régimen de servicio, las temperaturas, la frecuencia y forma de onda cuando corresponda, el reparto de corriente, la geometría, las uniones y la refrigeración.
Como base geométrica, la sección de una pletina de cobre se obtiene a partir de sus dimensiones. Las tablas y ejemplos para cuadros de baja tensión requieren otras verificaciones antes de aplicarse al circuito de un horno; no existe una regla universal de A/mm² para esta instalación.
Pérdidas eléctricas en el horno: resistencia y contactos
Por qué importan los microohmios
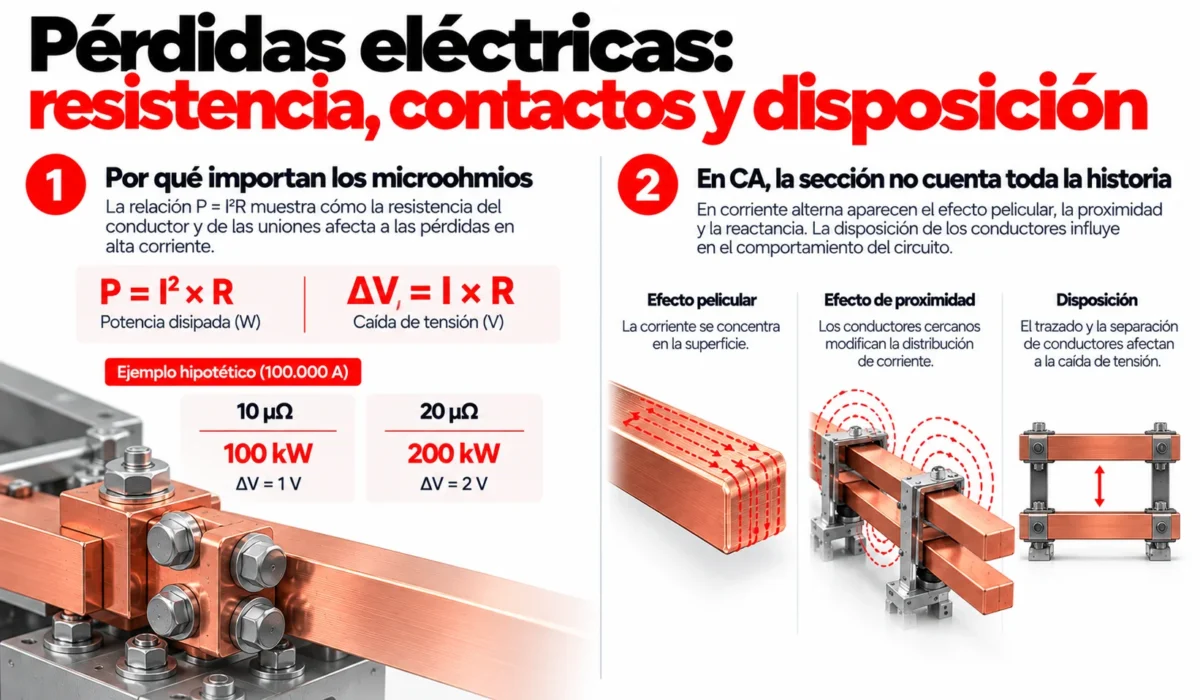
La relación P = I²R explica el peso de las pérdidas resistivas en alta corriente. La componente resistiva de caída de tensión es ΔVᵣ = IR. Para CC estable se emplea la corriente continua; en un modelo de CA se necesita la corriente eficaz y una resistencia efectiva apropiada para las condiciones analizadas.
Ejemplo hipotético: un tramo equivalente recorrido por 100.000 A y con una resistencia efectiva de 10 µΩ disipa 100.000 W, es decir, 100 kW. La componente resistiva de caída es 1 V. Si esa resistencia pasa a 20 µΩ con la misma corriente, las pérdidas alcanzan 200 kW y la caída resistiva, 2 V.
El ejemplo representa únicamente el tramo definido. No describe el horno completo ni necesariamente una pletina individual. Solo tendría sentido multiplicar por tres si se hubieran definido tres tramos equivalentes iguales con sus respectivas corrientes.
La unión puede concentrar la disipación
La resistencia del metal no explica por sí sola el comportamiento de una conexión. El estado superficial, la alineación, las rebabas, la presión de contacto y el sistema de apriete influyen en la unión. Una pieza que encaja geométricamente puede seguir presentando un contacto eléctrico deficiente.
El mismo principio aparece en las barras colectoras en electroobtención, donde la calidad de las conexiones también condiciona las pérdidas. La disposición y las condiciones de trabajo de cada proceso deben evaluarse por separado.
Transformar una pérdida calculada en temperatura exige estudiar la evacuación de calor. Nuestra guía de calentamiento del embarrado desarrolla esa relación; los límites de temperatura deben corresponder al equipo y a sus condiciones de servicio.
Corriente alterna, reactancia y calidad de la energía
En CA, aumentar la sección no resuelve por sí solo el diseño del circuito. El efecto pelicular y el de proximidad modifican la distribución de corriente y pueden elevar la resistencia efectiva respecto de la calculada en CC. La separación y la disposición de conductores también afectan a la reactancia y al equilibrio entre fases.
La expresión R = ρL/S sirve como punto de partida para un conductor uniforme en CC a una temperatura definida. No recoge por sí sola los contactos, los efectos de CA ni la geometría completa del circuito.
Conviene distinguir las pérdidas activas de los efectos reactivos: la reactancia ideal no disipa calor mediante una supuesta expresión I²X. Sí influye en la caída de tensión y en el funcionamiento eléctrico del horno.
Además, el arco es una carga variable y no lineal. La evaluación de la conexión a red debe distinguir distorsión armónica, fluctuaciones de tensión y desequilibrio; no son el mismo fenómeno ni tienen una solución universal. La guía de armónicos eléctricos explica la parte relativa a la distorsión de onda y su medición.
Refrigeración y esfuerzos del circuito conductor
Refrigeración de tubos y cables
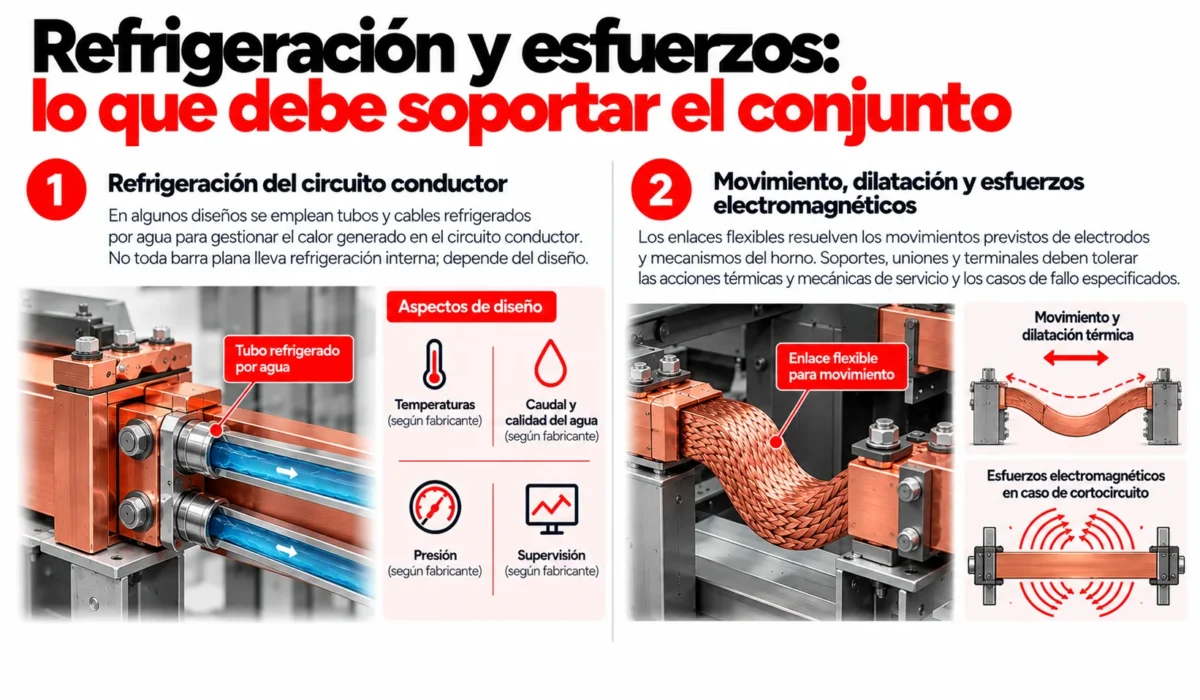
Algunos diseños utilizan tubos y cables refrigerados por agua para evacuar calor del circuito conductor. Esta función es distinta de la refrigeración de los paneles del horno. No toda barra plana dispone de refrigeración interna.
El fabricante debe definir caudal, presión, calidad del agua, temperaturas y supervisión. Una refrigeración adecuada no corrige una unión defectuosa ni permite ignorar un reparto desigual de corriente.
Movimiento, dilatación y fuerzas electromagnéticas
Los enlaces flexibles admiten los movimientos de electrodos y mecanismos previstos por el diseño. Sus radios de curvatura, fijaciones y recorrido deben respetarse; acortar un cable puede introducir esfuerzos o limitar el movimiento.
La corriente y la geometría también generan esfuerzos electrodinámicos. Soportes y conexiones deben verificarse frente a las acciones de servicio y los casos de fallo especificados, sin confundir la corriente eficaz de operación con el pico de una solicitación de cortocircuito.
La dilatación, el entorno térmico y el campo magnético condicionan además la selección de apoyos. Los criterios generales de sujeción y aislamiento de embarrados ayudan a identificar estas funciones, pero la solución del horno requiere su propia verificación.
Qué revisar en las barras y conexiones del horno
| Observación | Aspectos que revisar |
|---|---|
| Calentamiento localizado en un contacto | Estado superficial, alineación, sistema de apriete y resistencia o caída de tensión medida con un método adecuado. |
| Temperatura elevada a lo largo de un tramo | Corriente real, condiciones térmicas, reparto entre conductores y refrigeración prevista. |
| Diferencias entre fases | Condiciones de carga, regulación, geometría e impedancias; no atribuirlas automáticamente a una barra. |
| Deterioro de enlaces flexibles | Movimiento, radios, fijaciones y estado eléctrico y de refrigeración. |
| Desalineación o esfuerzos en terminales | Dimensiones, dilatación, apoyos y correspondencia con los planos de montaje. |
Estas comprobaciones deben integrarse en los procedimientos del fabricante. El reapriete y la manipulación requieren las condiciones de aislamiento y seguridad previstas. Las mediciones en servicio corresponden a personal cualificado con procedimientos adecuados al entorno del horno; no deben adoptarse pares de apriete ni umbrales térmicos sin especificación.
Para priorizar repuestos e intervenciones, conviene relacionar el estado de cada componente con las consecuencias de una interrupción. El coste de una parada de producción aporta ese contexto sin sustituir el diagnóstico técnico.
Fabricación de barras de cobre para el circuito del horno
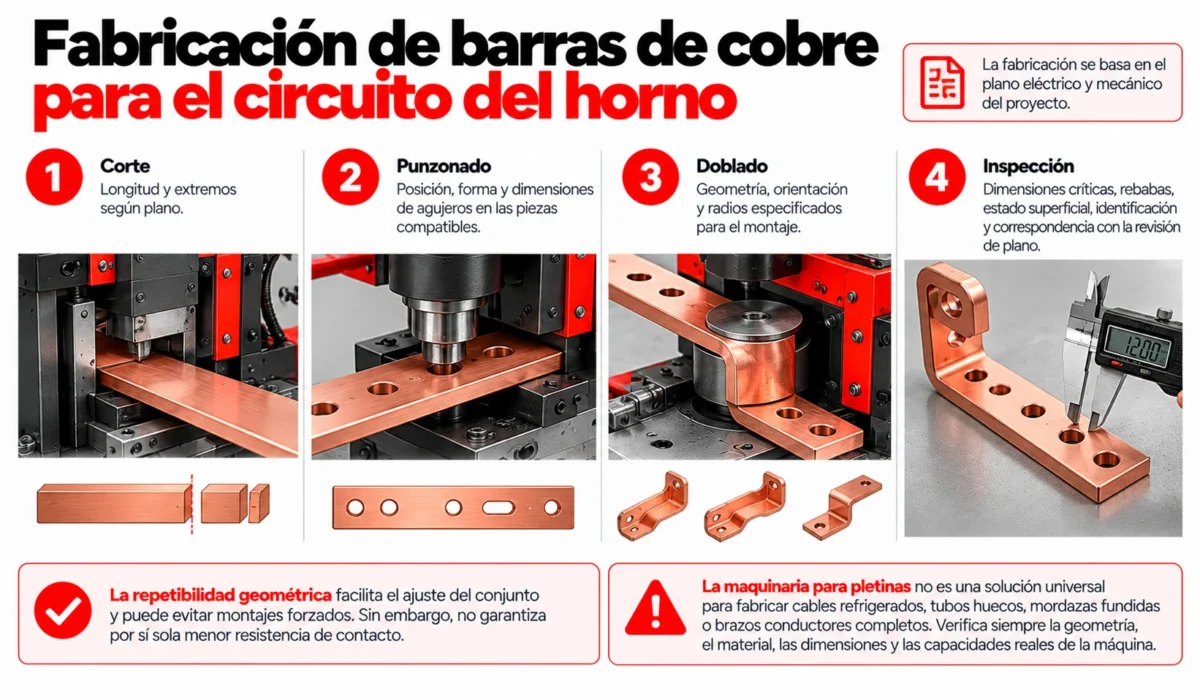
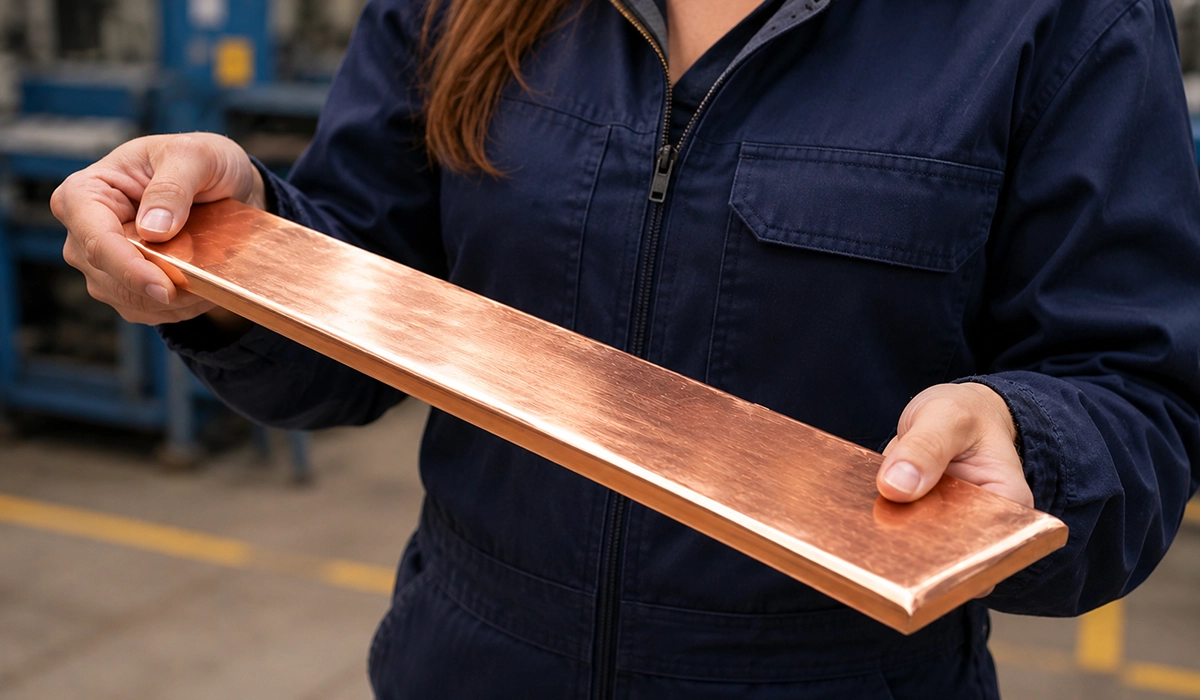
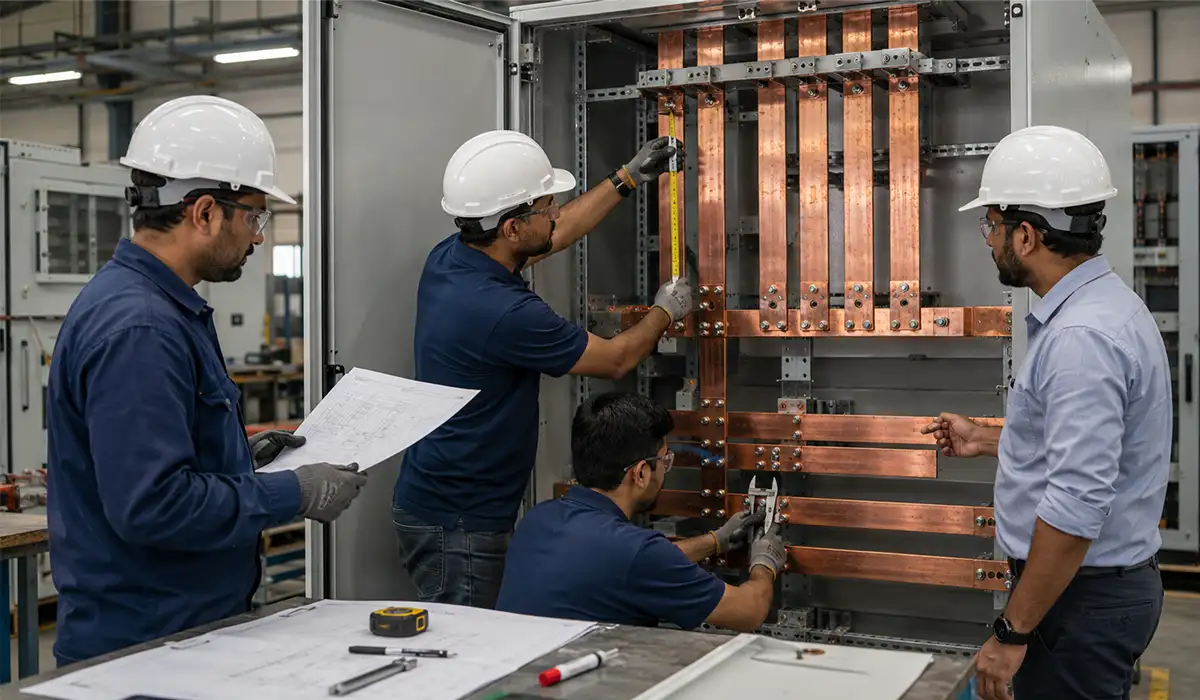
Cuando el diseño incluye pletinas mecanizadas, su fabricación parte de un plano eléctrico y mecánico aprobado. La corriente del horno no define la capacidad de la máquina que trabaja el cobre: la selección depende de las dimensiones de la pieza, el material y las operaciones requeridas.
- Corte: longitud y geometría de extremos conforme al plano.
- Punzonado: posición, forma y dimensiones de agujeros en piezas compatibles con el proceso y el utillaje.
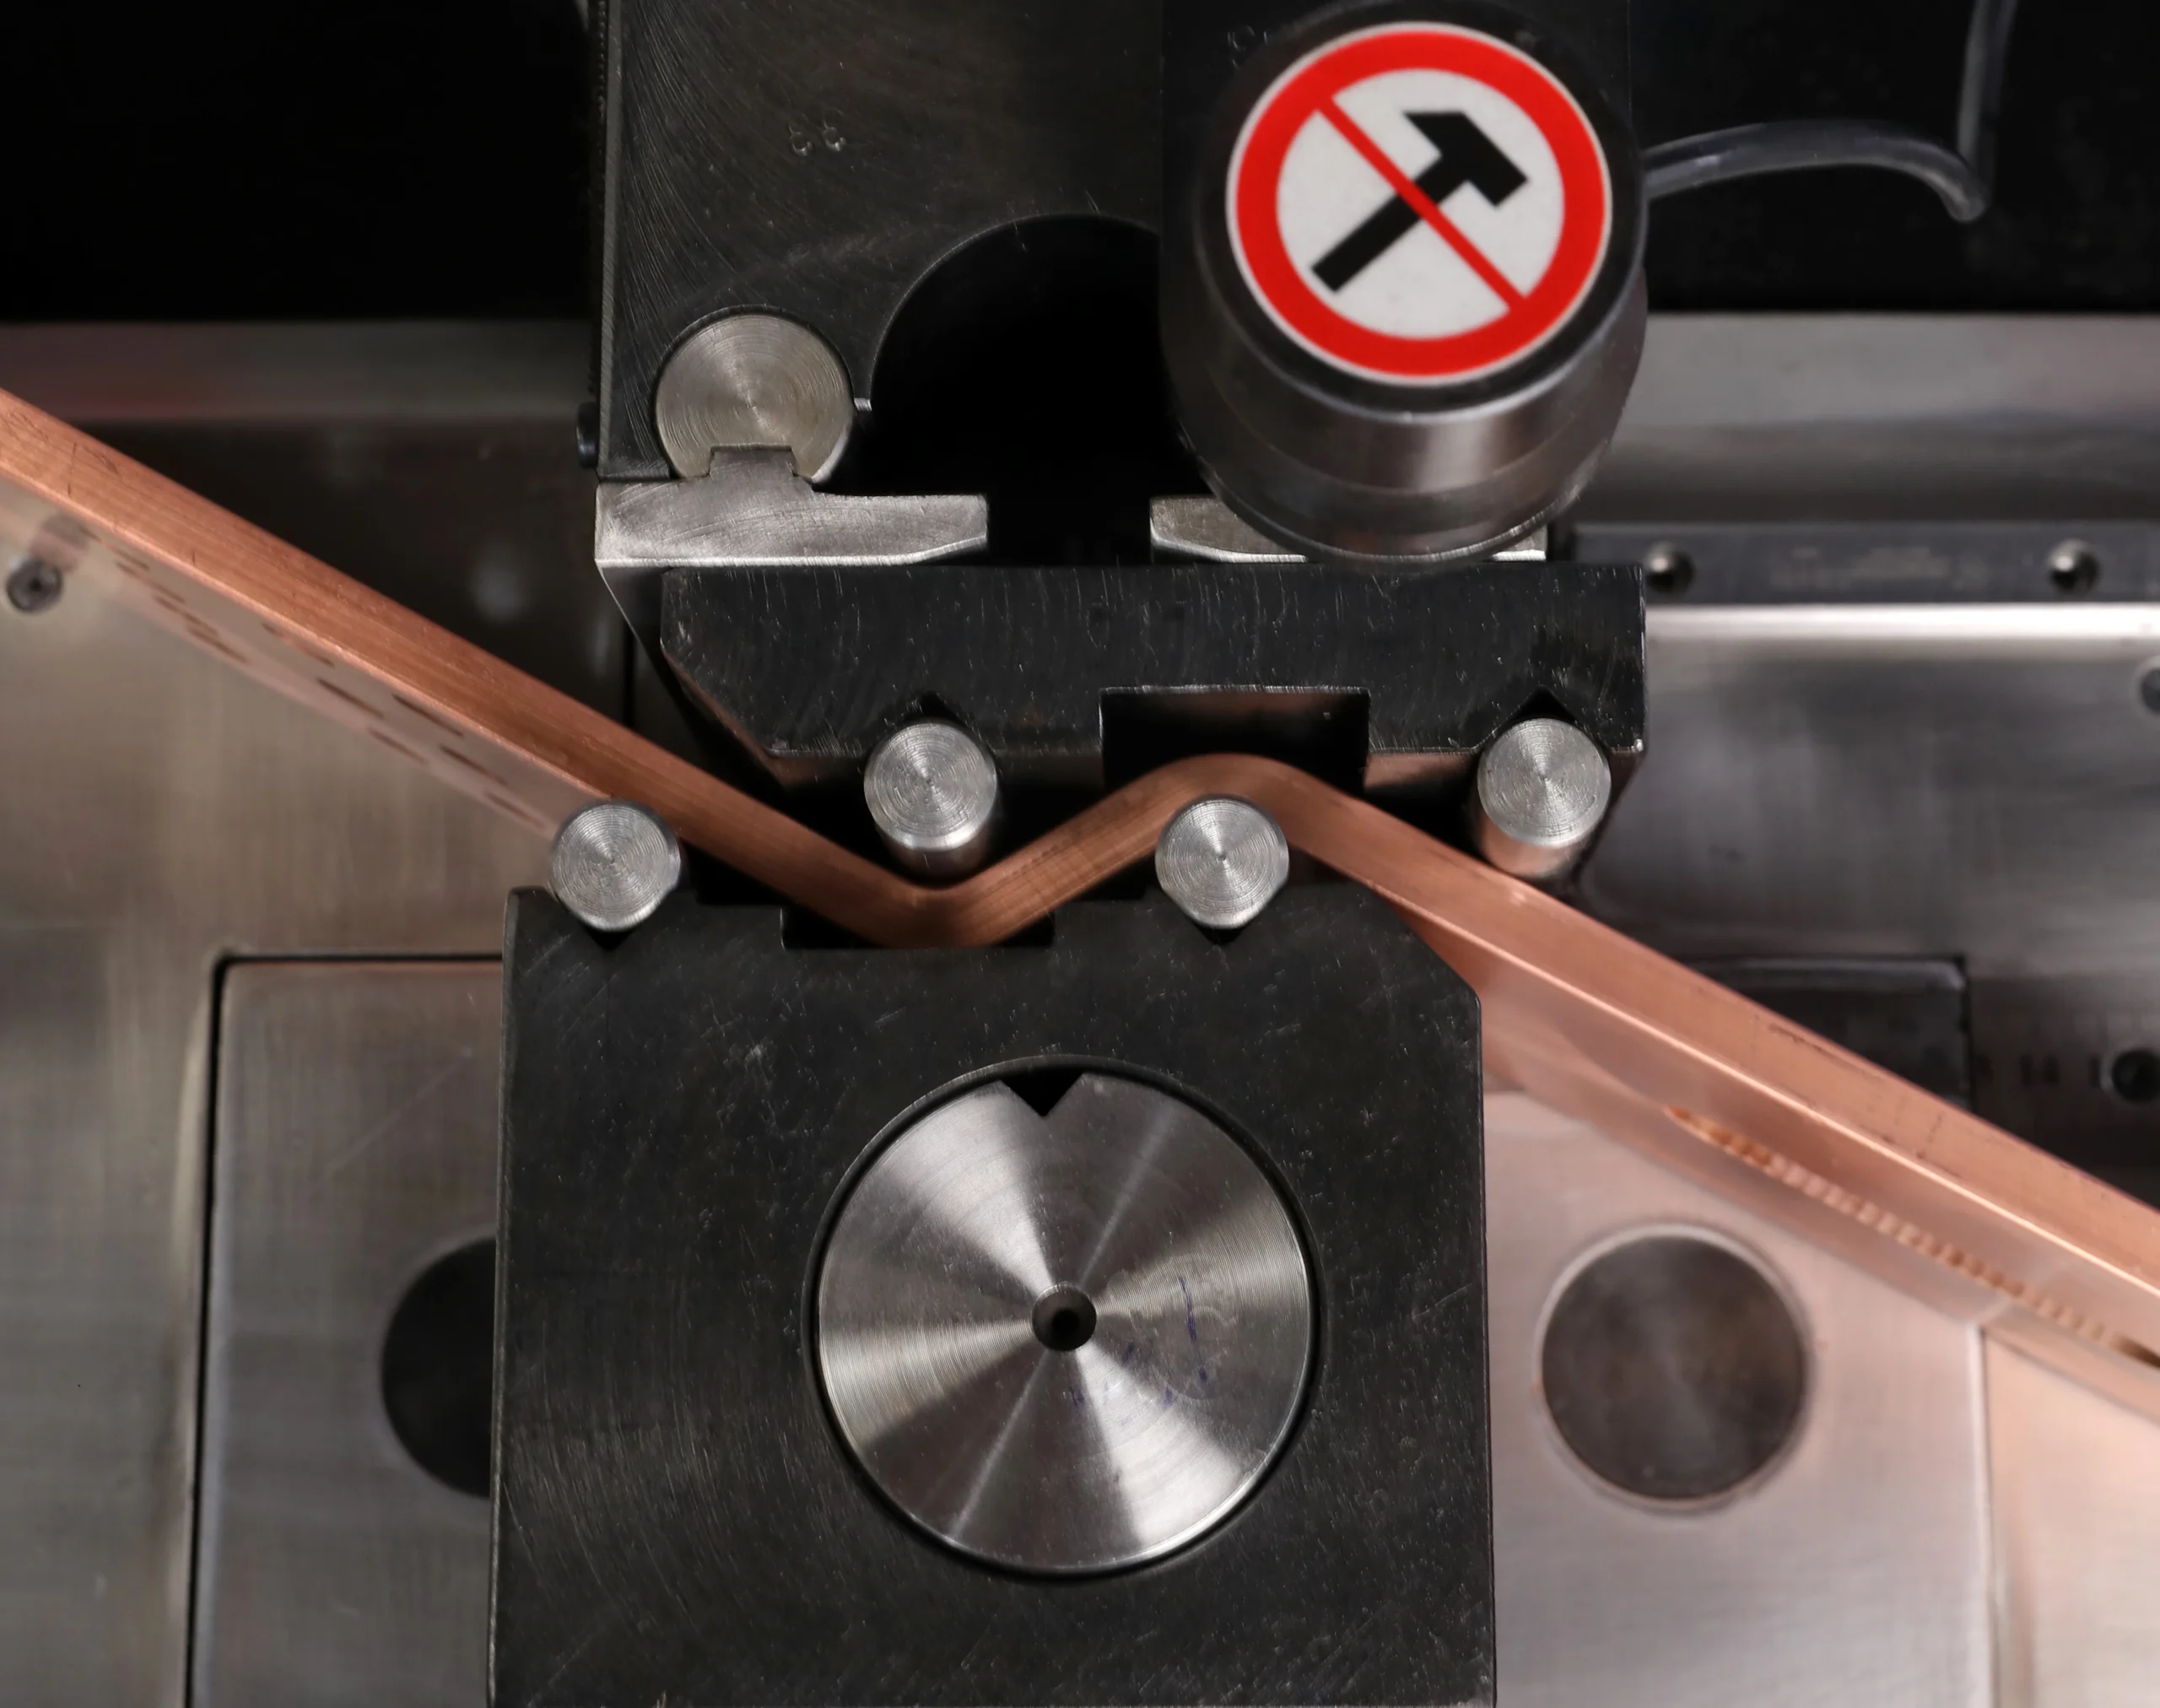
- Doblado: ángulo, orientación, radio y secuencia que permitan montar la pieza sin forzarla.
- Inspección: dimensiones críticas, rebabas, estado de las zonas de contacto, identificación y revisión de plano.
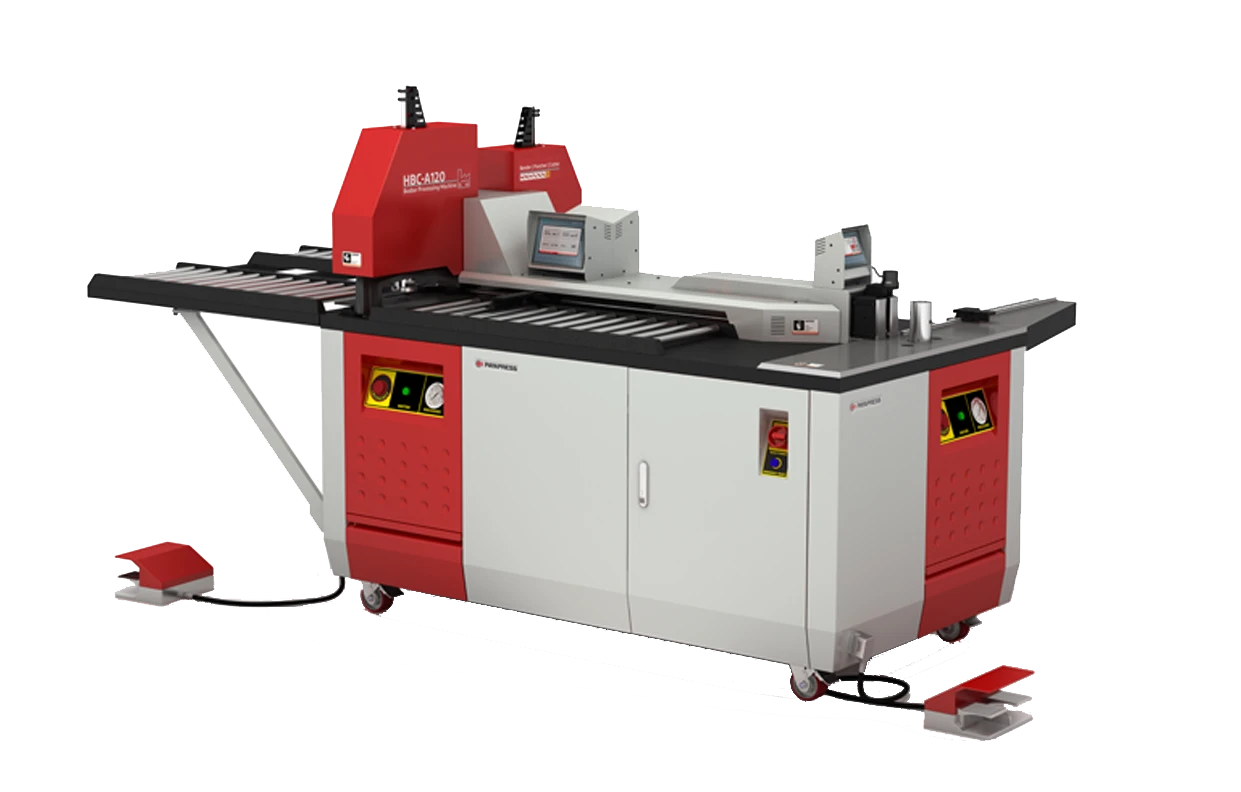
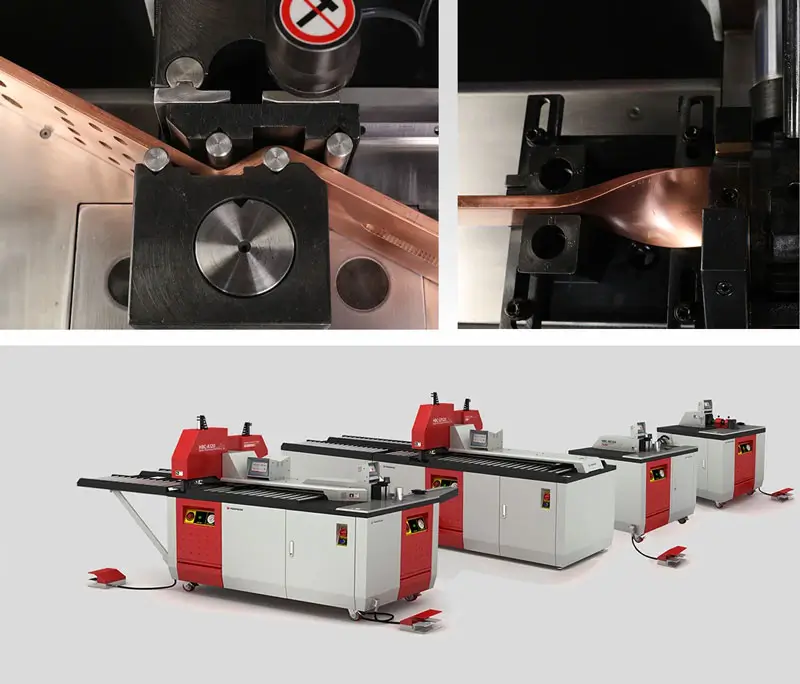
Para series de pletinas con patrones repetidos de agujeros y longitudes de corte programadas, una máquina CNC de procesamiento de barras colectoras puede integrar el corte y el punzonado. En PAYAPRESS, la HBC-CP.CNC200 realiza esas dos operaciones; el doblado se resuelve con un equipo adecuado.
Cuando el plano incorpora cambios de dirección en pletina maciza, una dobladora de barras colectoras permite ejecutar el conformado dentro de la capacidad del modelo y del utillaje seleccionado. El radio y las tolerancias deben corresponder a la pieza especificada.
La repetibilidad geométrica facilita el ajuste del conjunto, pero no garantiza por sí sola una menor resistencia de contacto. La preparación superficial y el montaje siguen formando parte del resultado eléctrico.
La maquinaria para pletinas tiene un alcance concreto. No equivale a una línea para fabricar tubos huecos refrigerados, cables flexibles, mordazas fundidas o brazos conductores completos. Para estudiar una pieza, facilita el plano, la calidad del material, las dimensiones, los agujeros, los radios y el volumen de producción.


Valora este artículo
Elige una valoración de 1 a 5 estrellas.
Aún no hay valoraciones